※本記事にはプロモーション(広告)が含まれています。
この判定基準、教科書には「制御できるかどうか」としか書かれていないことが多いのですが、それだと現場で必ず迷います。
なぜなら、たいていのものはお金と手間をかければ制御できてしまうから。だから本当の分かれ目は「技術的に可能か」ではなく「経済的に維持できるか」なんです。ここを軸にすれば、判断はぐっとラクになります。
この記事では、その考え方を3ステップのフローに落とし込み、実例15個で手を動かしながら身につけていきます。
そもそも制御因子・ノイズ因子とは何か
まず用語をほどいておきます。「因子(いんし)」とは、結果に影響を与える原因側の条件のことです。焼き加減に影響する「オーブンの温度」や「焼き時間」が因子にあたります。
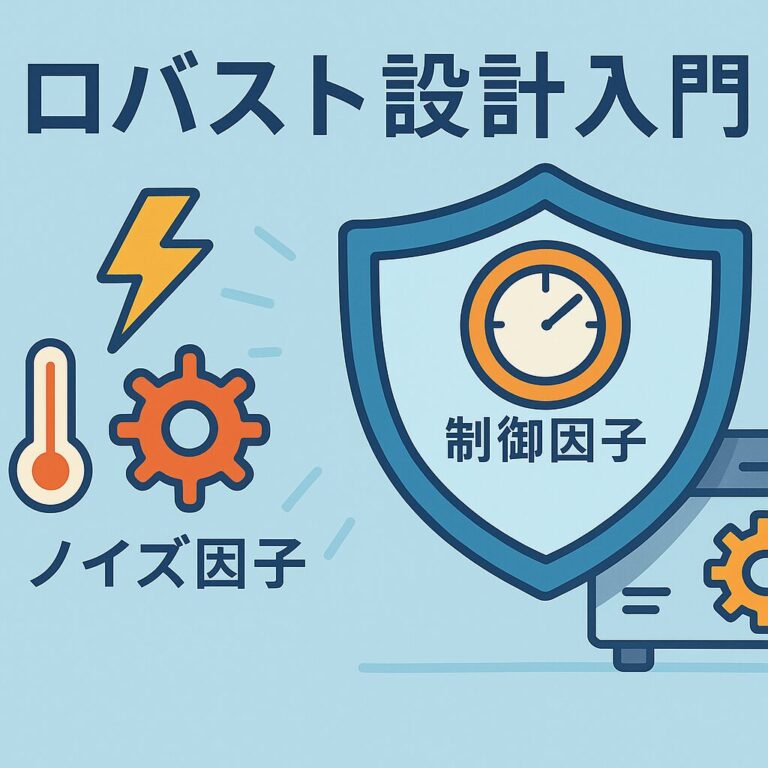
この因子を、ロバスト設計(品質工学・タグチメソッド)では大きく2つに分けます。それが制御因子とノイズ因子です。
制御因子=自分で回せる「ダイヤル」
制御因子(せいぎょいんし)とは、設計者や生産者が自分で数値を決められる条件のことです。図面に「板厚2.0mm」と書けばその通りに作られますし、設備の設定を「180℃」にすればその温度になります。
品質工学では、この制御因子を直交表に割り付けて最適な組み合わせを探します。つまり、私たちが「最終的に決めたいもの」が制御因子です。
ノイズ因子=勝手にやってくる「横風」
ノイズ因子とは、こちらの意思とは関係なく変動してしまう条件です。品質工学では「誤差因子(ごさいんし)」とも呼びます。呼び方は違いますが、指しているものはほぼ同じと考えて大丈夫です。
たとえば製品がお客様の手に渡ったあとの使用温度。北海道の冬に使われるか、真夏の車内に置かれるかは、メーカー側では決められません。これがノイズ因子です。
因子や水準という言葉そのものがあやしい方は、先に因子と水準の違いを図解した記事を読んでおくと、この先がスムーズです。

分類を間違えると、実験は「きれいに失敗」する
「分類なんて後で直せばいいのでは?」と思うかもしれません。でも、ここを間違えた実験はデータがきれいに取れてしまう分、失敗に気づきにくいという厄介さがあります。
実際に起きる失敗は、大きく2パターンです。
失敗①:ノイズ因子を制御因子として実験してしまう
たとえば「室温」を制御因子として、実験室で20℃/25℃/30℃をきっちり作って実験したとします。データはきれいに出ます。結論も出ます。
ところが出てきた答えが「室温25℃が最適」だった場合。その最適条件、量産工場で維持できますか? 空調を24時間フル稼働させるなら別ですが、たいていは無理です。
つまり、実行できない最適条件を苦労して見つけただけ、という結果になります。
失敗②:ノイズ因子を実験から締め出してしまう
こちらのほうが、はるかによく起きます。「バラつくと解析しにくいから」と、温度も湿度も材料ロットも全部そろえた“お行儀のいい実験”をしてしまうパターンです。
この実験では、S/N比(ばらつきにくさの指標)が計算できません。なぜなら、ばらつく原因を全部取り除いてしまったからです。
結果として「平均値がいちばん良い条件」しか選べず、市場に出したとたんに不具合が出る。よくある話です。
| 観点 | ふつうの実験計画法 | ロバスト設計 |
|---|---|---|
| ノイズの扱い | 誤差として小さくする | わざと振って入れる |
| 求めたいもの | 平均値が最良の条件 | ばらつきにくい条件 |
| 評価指標 | 分散分析(F検定) | S/N比 |
| ゴール | 実験室で最良 | 市場で壊れない |
つまり、因子の分類はロバスト設計の「土台」です。ここがズレると、その上に積んだ実験・解析・結論が全部ズレます。

迷ったら3ステップ|「変えられるか」で一発判定
ここからが本題です。目の前の因子をどちらに入れるか、次の3つの質問を順番に自分に投げかけてください。それだけで判定できます。
STEP3が、この判定のいちばんの肝
多くの解説記事はSTEP2までで終わります。でも実務で本当に迷うのは、「やろうと思えば制御できるけど、やりたくない」ものなんです。
たとえば「材料の水分率」。乾燥機を入れて全ロット管理すれば制御できます。でも設備投資が1,000万円かかるとしたら?
このとき優秀な設計者は、こう考えます。「水分率をノイズ因子にして、水分率が多少ぶれても品質が変わらない条件を探そう」と。これができれば、乾燥機は要りません。
つまり、3ステップの本質はこうです。「結果じゃないか?」→「指定できるか?」→「維持し続ける価値があるか?」。この順で聞けば、迷いはほぼ消えます。

ノイズ因子には3つのタイプがある
「ノイズ因子を挙げてください」と言われて、温度と湿度しか出てこない。これも非常によくある詰まりどころです。
品質工学では、ノイズを次の3タイプに分けて考えます。この3つの引き出しを持っておくと、抜け漏れが激減します。
| タイプ | 意味 | 具体例 |
|---|---|---|
| ① 外乱 (そとから来る) | 製品の外側から加わる、使用環境や使い方のちがい | 気温、湿度、振動、電源電圧の変動、ホコリ、紫外線、ユーザーの乱暴な操作 |
| ② 内乱 (なかで進む) | 製品の内側で時間とともに進む変化 | 摩耗、経年劣化、酸化、はんだのクラック、コンデンサの容量抜け |
| ③ 個体差 (品物のばらつき) | 同じ図面で作っても出てしまう製品どうしのちがい | 材料ロット差、部品の公差内ばらつき、金型のキャビ差、作業者の差 |
「①②③ぜんぶ挙げる」だけで質が上がる
ノイズ因子を洗い出すときは、この表を横に置いて3つの列を順に埋めていくだけで構いません。それだけで「温度・湿度しか出てこない」状態から抜け出せます。
たとえば車載の電子基板なら、外乱=−30〜85℃の温度・振動・電源変動、内乱=はんだ接合部の熱疲労・電解コンデンサの劣化、個体差=部品の公差ばらつき・基板メーカー違い、といった具合です。
つまり、ノイズ因子とは「外から来るもの・中で進むもの・もともと違うもの」の3つ。この分け方さえ覚えておけば、洗い出しで困ることはほぼありません。

実は「第3の因子」がある|信号因子と標示因子
制御因子とノイズ因子の2つで説明されることが多いのですが、品質工学にはもう1つ、重要な因子があります。それが信号因子です。
信号因子=お客様が動かす「入力」
信号因子とは、使う人が意図的に変えて、出力を変えるための入力のことです。
いちばん分かりやすいのが車のアクセルです。踏み込み量(入力)を増やせば、速度(出力)が上がってほしい。この「踏み込み量」が信号因子です。
この違いが、そのまま評価方法の違いになります。静特性ならもうバラつきに悩まない!ロバスト設計超入門 ─ 品質とコストを同時に上げるタグチメソッド(静特性のS/N比は3つ)を、動特性ならもうバラつきに悩まない!ロバスト設計超入門 ─ 品質とコストを同時に上げるタグチメソッドを使います。
標示因子=「制御できないけど、区別はできる」もの
もう1つ、標示因子(ひょうじいんし)という言葉が出てくることがあります。これは自分では値を選べないけれど、どの水準かは分かっているものを指します。
たとえば「販売地域(寒冷地/温暖地)」。地域を選ぶことはできませんが、どちらで使われているかは分かります。かつては標示因子・ブロック因子と細かく区別していましたが、現在のパラメータ設計では、これらもまとめて誤差因子(ノイズ因子)として扱うのが一般的です。

実務で迷いやすい15例|判定つき早見表
理屈が分かっても、実際の因子を前にすると手が止まります。そこで、現場でよく登場する15例を判定つきで並べました。ブックマークして、迷ったときに開く用に使ってください。
| 因子の候補 | 判定 | 理由 |
|---|---|---|
| ① 加熱炉の設定温度 | 制御因子 | 設備で数値を指定でき、量産中も維持できる |
| ② 工場内の室温 | ノイズ(外乱) | 季節・時間帯で動く。空調で固定するとコストが割に合わない |
| ③ お客様の使用温度(−20〜60℃) | ノイズ(外乱) | 出荷後は完全に手が届かない |
| ④ 図面で指定する板厚 | 制御因子 | 設計者が「2.0mm」と決められる |
| ⑤ 板厚の公差内ばらつき | ノイズ(個体差) | 同じ指示でも一枚ごとに違う。公差の上下限をN1/N2に使う |
| ⑥ 接着剤の種類(A社/B社) | 制御因子 | どちらを採用するか自分で選べる |
| ⑦ 部品の経年劣化(0h/1000h後) | ノイズ(内乱) | 時間の経過は止められない |
| ⑧ 作業者A/B/C | ノイズ(個体差) | 誰が入るかは日々変わる。「誰がやっても同じ」を目指す |
| ⑨ 電源の定格電圧(設計値5V) | 制御因子 | 設計で決める仕様値 |
| ⑩ 電源電圧の変動(±10%) | ノイズ(外乱) | 系統やバッテリー状態で勝手に動く |
| ⑪ ねじの締付トルク設定 | 制御因子 | トルク管理工具で指定・維持できる |
| ⑫ アクセルの踏み込み量 | 信号因子 | 使う人が意図して変える入力 |
| ⑬ 材料の水分率 | ケースによる | 乾燥設備があれば制御因子。なければノイズ因子として設計で吸収 |
| ⑭ 製品の不良率 | 因子ではない | これは結果=特性値。STEP1で除外する |
| ⑮ 測定器の器差 | ノイズ(測定系) | 製品のばらつきとは別枠。先に測定システムを評価しておく |

数字で見る|ノイズを入れると何が見えるのか
「ノイズを入れると良い設計が見つかる」と言われても、ピンと来ないですよね。実際の数字でやってみましょう。ここが本記事の山場です。
設定:2つの設計案を、2つの温度条件で測った
目標値100の出力特性を持つ製品で、制御因子の組み合わせが違う設計Aと設計Bを比べます。ノイズ因子として温度を振り、N1=常温(良条件)、N2=高温(悪条件)の2水準で測定しました。
| 設計案 | N1(常温) | N2(高温) | 平均 | 差 |
|---|---|---|---|---|
| 設計A | 100 | 130 | 115 | 30 |
| 設計B | 98 | 104 | 101 | 6 |
もしノイズ因子を入れず、常温(N1)だけで実験していたら、100が出た設計Aを選んでいたはずです。目標ぴったりですから。
でも高温では130まで飛んでいます。お客様の手元では30もブレる製品ということです。
S/N比を実際に計算してみる
ばらつきにくさを数値化するのがS/N比です。ここでは考え方をつかむために、簡易式で計算します。
【設計Aの計算】
【設計Bの計算】
「でも設計Bは101で、目標100からズレてる」問題
ここで多くの人が引っかかります。「Aは平均115でズレが大きいけど、Bも101でズレてるじゃないか」と。
でも大丈夫。平均のズレは、あとから簡単に直せます。抵抗値を少し変える、寸法を少し詰める――そういった「感度だけを動かす調整因子」で100に合わせればいいのです。
一方で、ばらつきの大きさはあとから直せません。だから順番はこうなります。
これが「2段階設計」と呼ばれる、ロバスト設計の基本手順です。ばらつきが先、平均は後。この順番を守ることが、市場で壊れない製品への近道になります。

分類したあと、実験はどう組むのか
因子を分類できたら、次は実験の組み方です。ここまで知っておくと、分類の意味が本当の意味で腹落ちします。
内側と外側に分けて掛け算する(直積実験)
パラメータ設計では、制御因子とノイズ因子を別々の場所に置きます。
内側18行 × 外側2条件なら、実験回数は 18 × 2 = 36回。この掛け算の形で行うので「直積実験」と呼びます。
そして各行(各制御因子の組み合わせ)ごとにS/N比を計算し、S/N比がいちばん高くなる水準を選ぶ――これがパラメータ設計の流れです。直交表そのものがあやふやな方は、直交表の仕組みをやさしく解説した記事から戻ると理解が早まります。
ノイズが多すぎるときの裏ワザ「誤差因子の調合」
ここで現実的な問題が出ます。ノイズ因子を洗い出したら、温度・湿度・劣化・材料ばらつきと4つも5つも出てきてしまった。
仮に3因子2水準なら、外側だけで 2×2×2 = 8通り。内側18行と掛けると 18 × 8 = 144回の実験です。現実的ではありませんよね。
そこで使うのが「誤差因子の調合(ちょうごう)」という手法です。やり方はシンプルです。
| ノイズ因子 | N1(良条件に調合) | N2(悪条件に調合) |
|---|---|---|
| 温度 | 常温 25℃ | 高温 60℃ |
| 湿度 | 低湿 30% | 高湿 85% |
| 材料ロット | 公差下限品 | 公差上限品 |
| 実験条件 | この3つを同時に適用=1条件 | この3つを同時に適用=1条件 |
これで外側は8通り→2通りに圧縮できます。実験回数は144回から36回へ。4分の1です。

よくある間違い5つ|先回りしてつぶしておく
最後に、実際に多い間違いを5つ挙げます。どれも「言われれば当たり前」ですが、実験計画を書いているときには気づけないものばかりです。
間違い①:結果(特性値)を因子として書いてしまう
「不良率」「寸法」「強度」を因子欄に書いてしまうパターン。これらは測るものであって、決めるものではありません。3ステップのSTEP1がここを守るための関門です。
間違い②:ノイズ因子を内側(直交表)に入れてしまう
「室温」を直交表の1列に割り付けてしまうパターン。この場合、最適条件に「室温25℃」が入ってしまい、量産で再現できない答えになります。
間違い③:ノイズを消して「きれいな実験」をする
条件を全部そろえた実験は、データこそきれいですがS/N比が計算できません。ロバスト設計では、ばらつきの原因を残しておかないと評価そのものが成立しないのです。
間違い④:「技術的に制御できる=制御因子」と決めつける
お金をかければ大抵のものは制御できます。でもそれをやると製品が高くなる。「維持するコストに見合うか」を必ずセットで考えてください。あえてノイズに回すのは、正しい戦略です。
間違い⑤:ノイズを盛り込みすぎて実験が破綻する
思いつくノイズを全部入れると、実験回数が爆発します。ここは調合してN1/N2の2条件に集約するのが定石です。「全部やる」ではなく「良い側と悪い側の代表」を作りましょう。
| × やりがちなこと | ○ こうする |
|---|---|
| 不良率を因子に入れる | 不良率は特性値。原因側の条件を探す |
| 室温を直交表に割り付ける | 室温は外側へ。N1/N2として振る |
| 条件をそろえて実験する | わざと悪条件を作って測る |
| 制御できるから制御因子にする | 維持コストで判断する |
| ノイズを5つ全部組み合わせる | 調合してN1/N2の2条件へ |

ミニ演習|3ステップで分類してみよう
理解の確認です。樹脂成形品の反りを小さくしたい、という設定で考えてみてください。
考えてから、下の解答を見てください。
| 項目 | 答え | 3ステップの通し方 |
|---|---|---|
| ① 射出圧力 | 制御因子 | 原因である/成形機で指定できる/量産中も維持できる |
| ② 原料の水分率 | ノイズ(個体差) | 原因である/入荷ロットで決まり指定できない → STEP2でノイズ確定 |
| ③ 冷却時間 | 制御因子 | タイマーで指定でき、維持もできる |
| ④ 反り量 | 特性値 | これは結果 → STEP1で除外。今回はこれを小さくしたい(望小特性) |
| ⑤ 保管温度 | ノイズ(外乱) | 出荷後は手が届かない → STEP2でノイズ確定 |
| ⑥ キャビティ番号 | ノイズ(個体差) | どのキャビで成形されるかは選べない。全キャビで良品になる条件を探す |
試験の記述問題では、判定だけでなく「なぜそう判定したか」を一言添えると失点を防げます。「量産で維持できないためノイズ因子とした」の一文があるかどうかで、印象が変わります。
よくある質問
まとめ|「維持できるか」で決める
因子の分類は、ロバスト設計の地味な入口です。でもここを外すと、その先の実験・解析・結論がまるごとズレます。逆に言えば、ここさえ押さえれば残りは計算作業です。
迷ったら、心の中でこう唱えてください。「これ、お金をかけずにずっと維持できる?」。それだけで、たいていの因子は行き先が決まります。
分類ができたら、次は「ばらつきを数字にする」段階です。静特性のS/N比を3つから選べるようになると、ロバスト設計は一気に実務で使える道具に変わります。


次に読むべき記事
この記事の内容がわかったら、ロバスト設計の次のテーマに進みましょう。続けて読むと、現場でそのまま使える知識になります。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。