※本記事にはプロモーション(広告)が含まれています。
- 正規分布とは何か、なぜこれほど使われるのかがわからない
- 68-95-99.7という数字の意味があいまい
- 「ある値より大きくなる確率」をどう計算すればいいのか知りたい
- 正規分布の意味と3つの特徴
- 68-95-99.7ルールと、z値への標準化
- 確率の求め方(計算ツールとExcelの関数)
- 品質管理での使い方と、正規分布でないデータの注意点
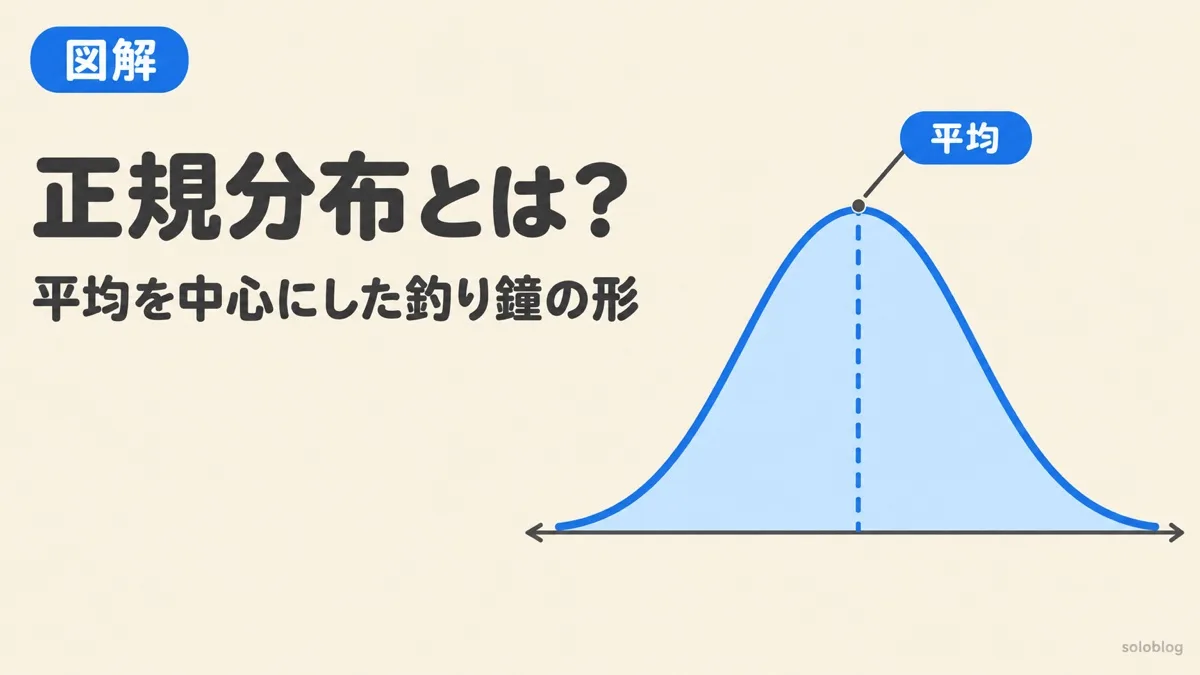
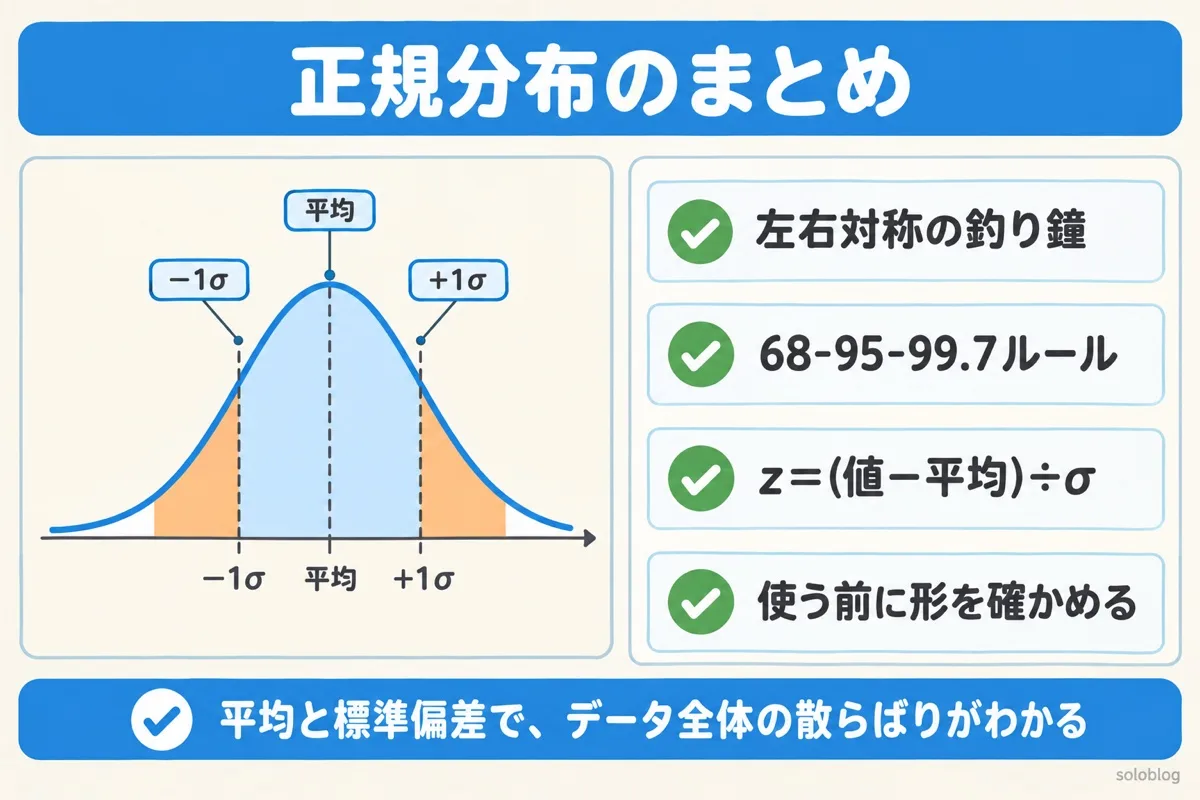
正規分布とは、平均のまわりにデータがいちばん多く集まり、平均から離れるほど少なくなる、左右対称の釣り鐘の形をした分布です。平均μと標準偏差σの2つで形が決まり、平均±1σに約68%、±2σに約95%、±3σに約99.7%のデータが入ります。ある値がどれくらい珍しいかは、z=(値−平均)÷標準偏差 に直して確率を求めます。
正規分布とは?平均を中心にした釣り鐘の形
正規分布は、データが平均のまわりに集まり、平均から離れるほど少なくなる、左右対称の分布です。グラフにすると、お寺の釣り鐘を横から見たような形になります。
分布とは、データがどの値にどれくらいあるかの「散らばり方」のことです。たとえば同じ工程で作った部品の寸法を100個測ってヒストグラム(データの数を棒グラフにしたもの)にすると、狙った寸法のあたりがいちばん高く、離れるほど低い山になります。この山の形をなめらかにしたものが正規分布です。
正規分布の3つの特徴
| 特徴 | 意味 |
|---|---|
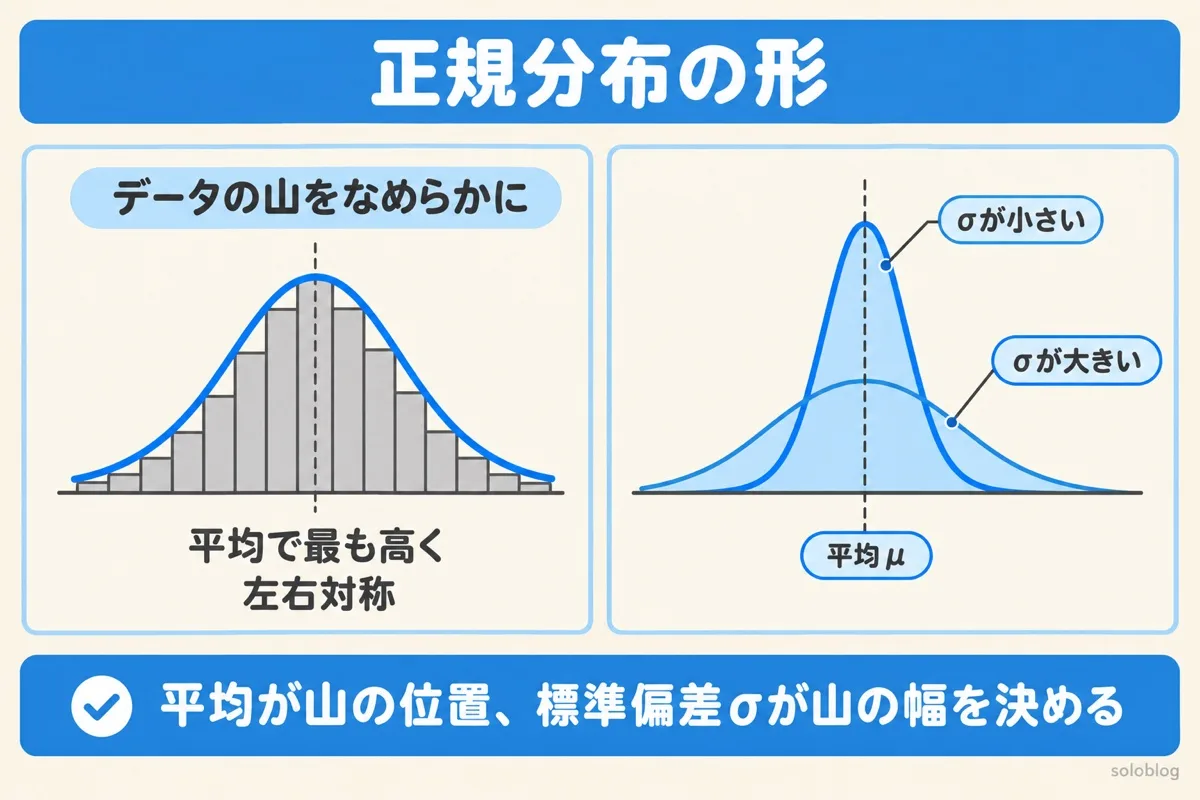
| 平均のところがいちばん高い | 平均値・中央値・最頻値がすべて同じ場所にある |
| 左右対称 | 平均より上にずれる割合と、下にずれる割合が同じ |
| 平均と標準偏差で形が決まる | 平均μ(ミュー)が山の位置、標準偏差σ(シグマ:ばらつきの大きさ)が山の幅を決める |
正規分布の幅を決める「標準偏差」とは?求め方から
つまり、平均と標準偏差の2つの数がわかれば、正規分布の形はひとつに決まります。だから「平均10.00mm、標準偏差0.03mm」と言うだけで、データ全体の散らばり方を伝えられるのです。
なぜ正規分布がよく現れるのか|中心極限定理
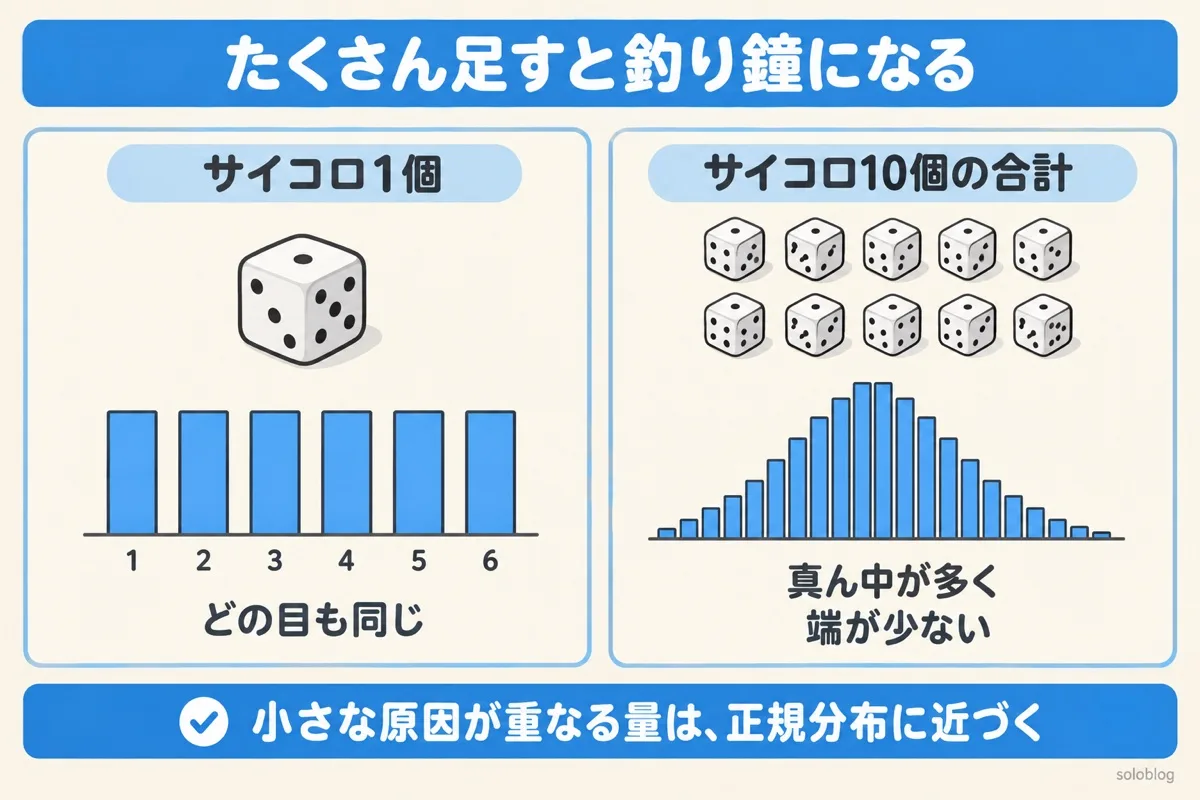
小さな原因がたくさん重なって決まる量は、正規分布に近くなります。これを数学的に示したのが中心極限定理です。
部品の寸法は、材料のわずかな違い、刃物の摩耗、温度、機械の振動など、たくさんの小さな原因が足し合わさって決まります。1つ1つの原因はプラスにもマイナスにも少しずつずれますが、全部がそろって同じ向きにずれることはめったにありません。だから合計は平均のあたりに集まり、大きくずれることは少なくなります。
サイコロを1個振ると、1〜6の目は同じ確率で出ます(平らな分布)。ところが10個振って合計すると、合計35前後がいちばん多く、10や60のような極端な合計はほとんど出ません。足す数が多いほど、合計の分布は釣り鐘の形に近づきます。
中心極限定理は、もとのデータが正規分布でなくても、たくさんのデータの「平均」は正規分布に近づくことも教えています。管理図や検定で、データの平均を使うと正規分布の考え方が使いやすくなるのはこのためです。
68-95-99.7ルール|±1σ・±2σ・±3σに入る割合
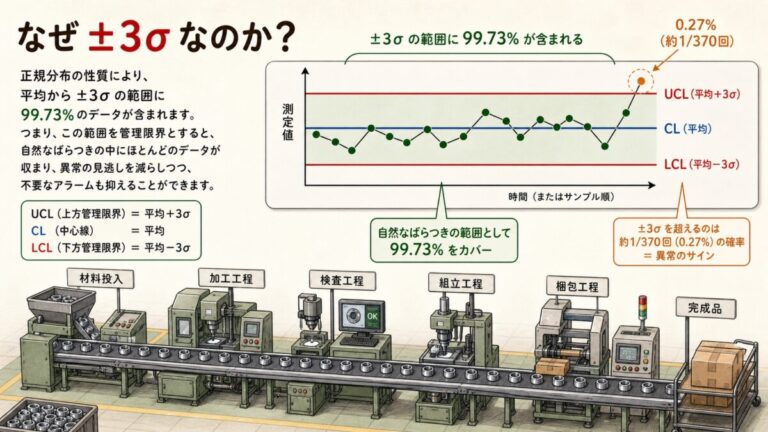
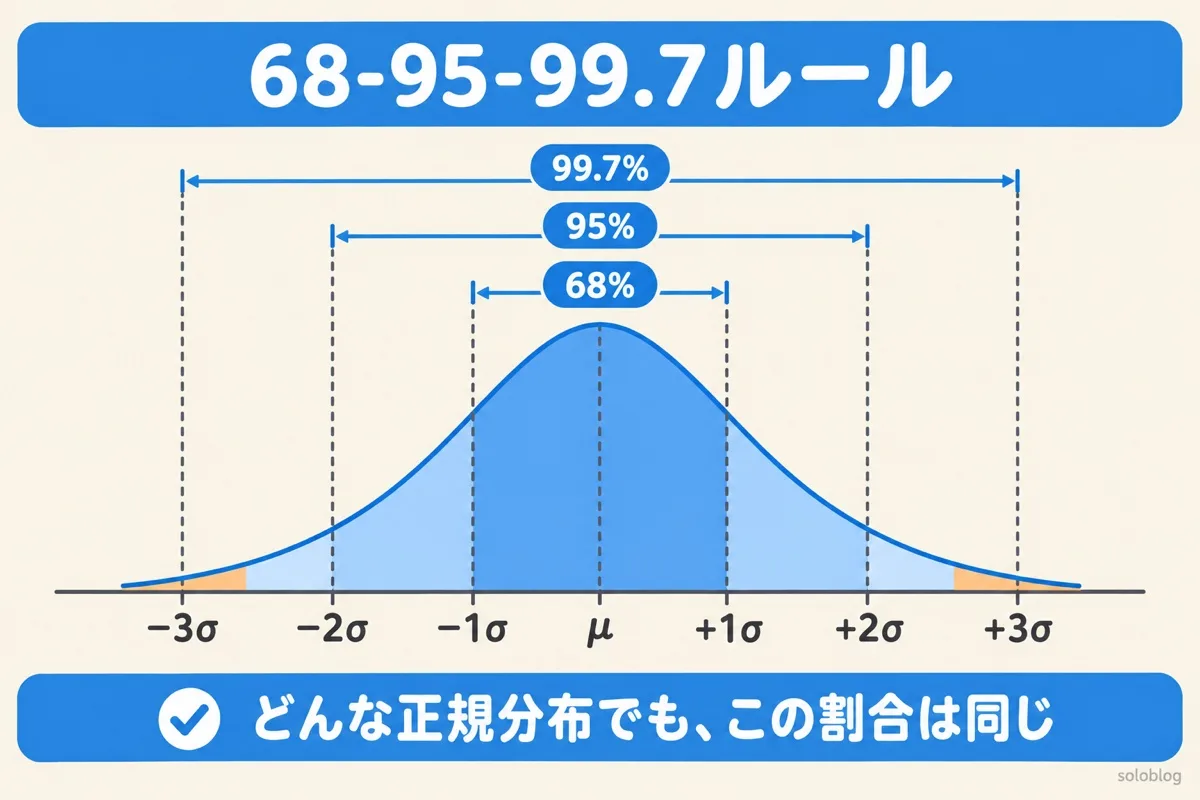
正規分布では、平均±1σに約68%、±2σに約95%、±3σに約99.7%のデータが入ります。どんな平均・標準偏差の正規分布でも、この割合は同じです。
| 範囲 | 入る割合 | 外側(両側の合計) | 身長の例(平均170cm・σ6cm) |
|---|---|---|---|
| 平均 ± 1σ | 約68.3% | 約31.7% | 164〜176cm |
| 平均 ± 2σ | 約95.4% | 約4.6% | 158〜182cm |
| 平均 ± 3σ | 約99.7% | 約0.3% | 152〜188cm |
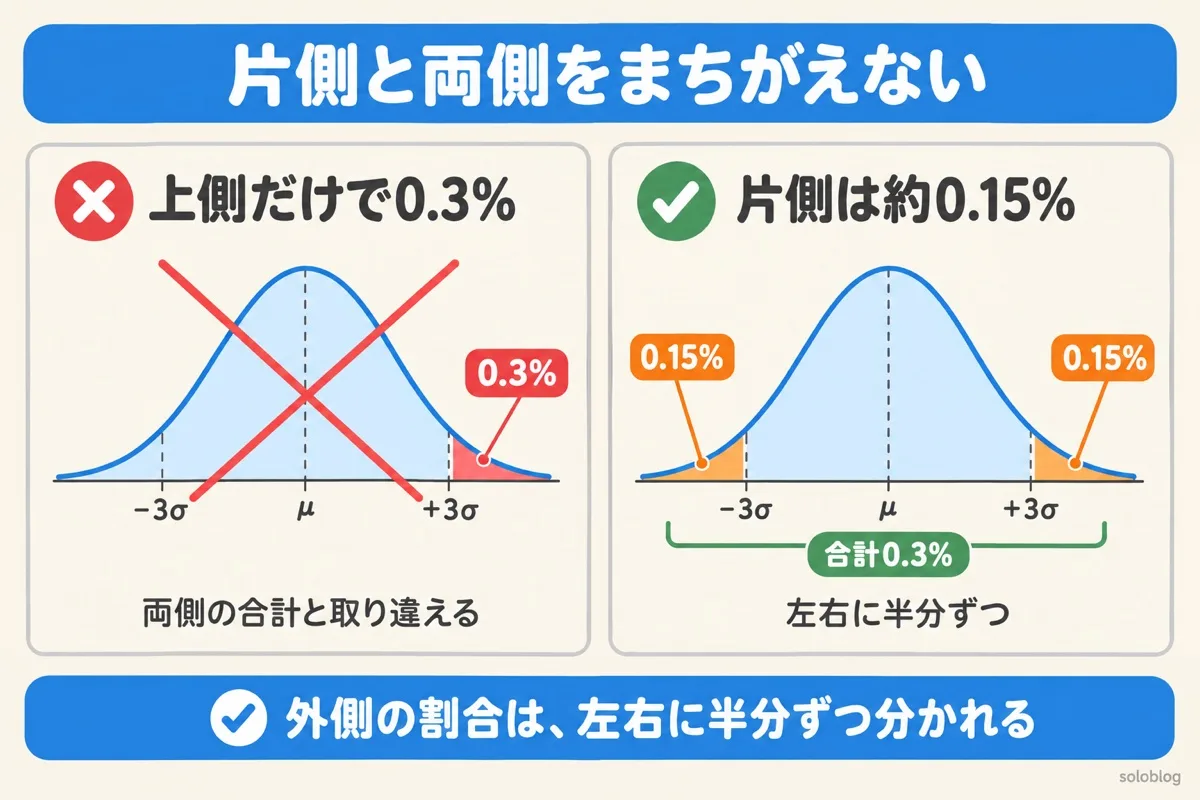
外側の割合は、左右に半分ずつ分かれます。たとえば±3σの外側0.3%は、上側に約0.15%、下側に約0.15%です。身長の例なら、188cmより高い人は約0.15%(1,000人に1〜2人)です。
管理図の線はなぜ±3σ?99.7%の意味を現場目線で
95%の範囲を正確に言うと、±1.96σです。±2σだと約95.4%になります。検定や区間推定で「95%」を使うときは1.96、ざっくり覚えるときは2、と使い分けます。
標準化とz値|どんな正規分布も1つの物差しで測る
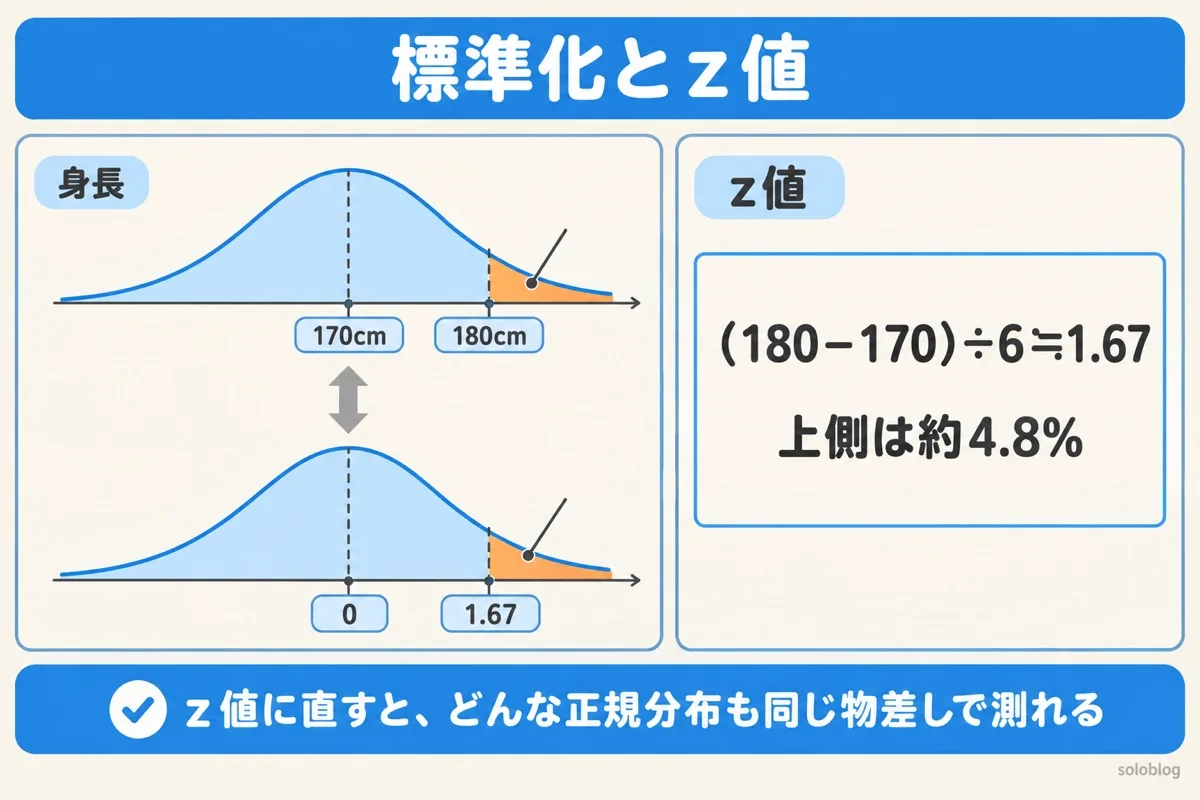
z値は、ある値が平均から標準偏差何個分離れているかを表す数です。どんな正規分布の値も、z値に直すと「平均0・標準偏差1」の標準正規分布の上で比べられます。これを標準化といいます。
z =(値 − 平均)÷ 標準偏差
例:身長180cm以上の人の割合は?(平均170cm・σ6cm)
z = (180 − 170) ÷ 6 = 10 ÷ 6 ≒ 1.67。180cmは平均より約1.67σ上。
標準正規分布で z = 1.67 より下の割合は約0.952(正規分布表、Excel、下の計算ツールで求める)。
180cm以上の割合 = 1 − 0.952 = 約0.048(約4.8%)。100人に5人くらい。
z値は、違う単位や違う平均のデータを比べるのにも使えます。数学80点(平均70・σ10)も英語75点(平均60・σ15)も、z=1.0で「平均より1σ上」と同じ位置です。学校の偏差値は、z値を「50+10×z」に直したものです。
z値から確率を読むときに使う標準正規分布表は、t・χ²・F分布表と一緒に早見表にまとめ、表の見方と同じ値を出すExcel関数も載せています。
z値から確率を読む手順と、NORM.S.DIST などExcel関数との対応がわかる
正規分布の確率の計算ツール
平均と標準偏差、調べたい値(範囲なら下限と上限)を入れると、z値と確率を表示します。片方だけ入れると「その値より下」「その値より上」の確率がわかります。
はじめから入っている数字は、このあとのシャフトの直径の例です。データが正規分布に従うことを前提にした計算です。入力した数字は画面の中で計算するだけで、どこにも送信されません。
Excelで正規分布の確率を求める
| 求めるもの | 入れる式(例) |
|---|---|
| xより下になる確率 | =NORM.DIST(180, 170, 6, TRUE) → 約0.952 |
| xより上になる確率 | =1-NORM.DIST(180, 170, 6, TRUE) → 約0.048 |
| z値より下になる確率(標準正規分布) | =NORM.S.DIST(1.96, TRUE) → 0.975 |
| 下から95%になる値(逆算) | =NORM.INV(0.95, 170, 6) → 約179.9 |
NORM.DISTの最後をFALSEにすると、確率ではなくグラフの高さ(確率密度)になるので注意してください。
品質管理での使い方|規格から外れる割合を見積もる
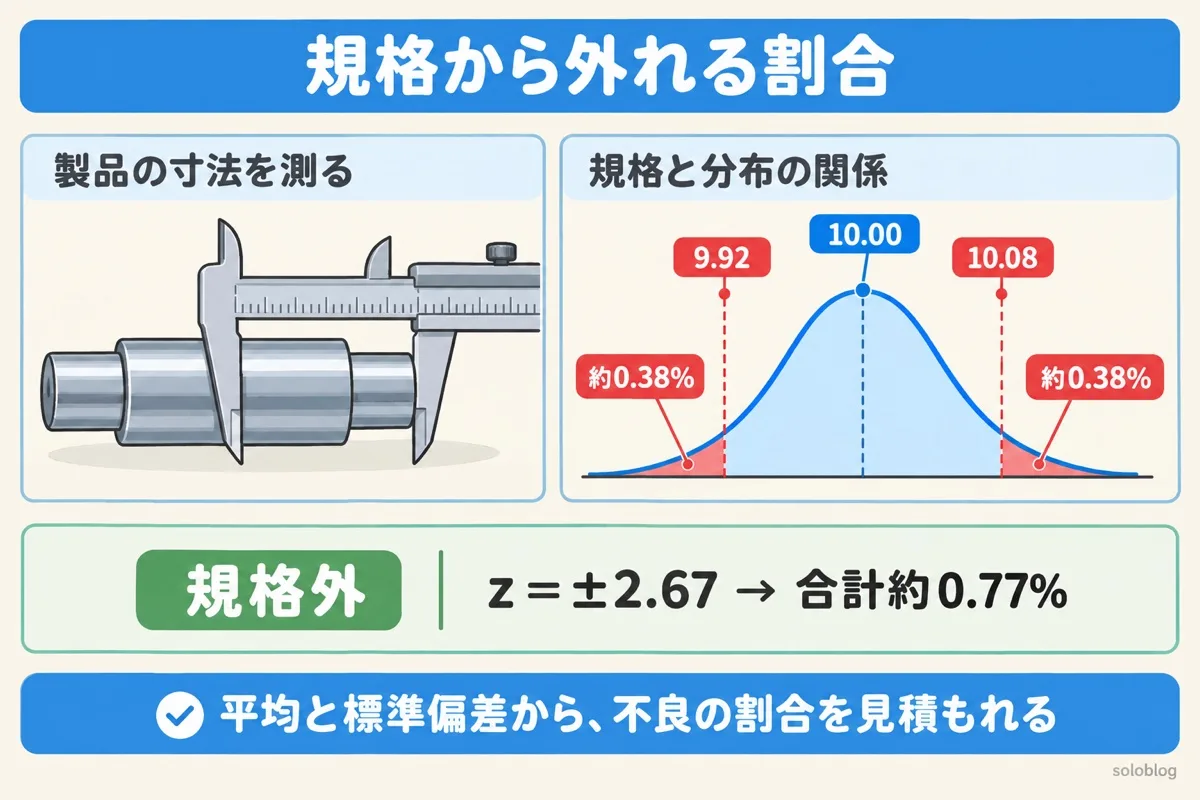
工程のデータが正規分布に従うなら、平均と標準偏差から、規格の外に出る製品の割合を計算できます。シャフトの直径で計算してみます。
| 規格 | 10.00 ± 0.08 mm(9.92〜10.08 mm) |
| 測定結果 | 平均 10.00 mm、標準偏差 0.03 mm |
上限のz = (10.08 − 10.00) ÷ 0.03 ≒ 2.67、下限のz = (9.92 − 10.00) ÷ 0.03 ≒ −2.67。
z = 2.67 より上の割合は約0.38%。左右対称なので、下限より下も約0.38%。
規格の外に出る割合 ≒ 0.38% × 2 ≒ 約0.77%。1,000個に約8個。
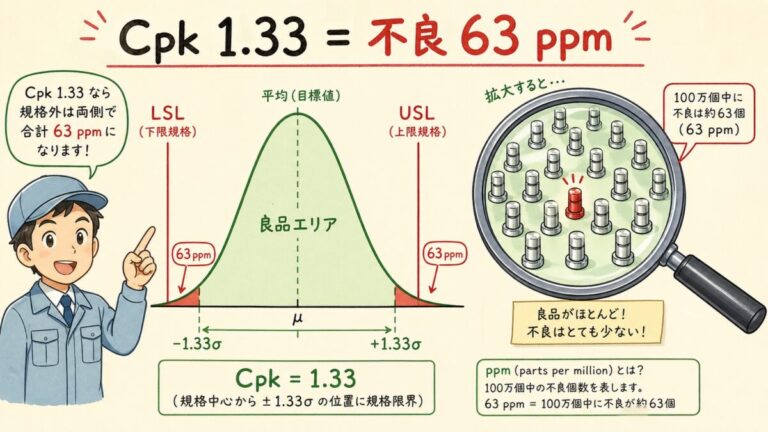
この考え方を、規格と工程のばらつきの比で表したのが工程能力指数(Cp・Cpk)です。この例ではCp = 0.16 ÷ (6 × 0.03) ≒ 0.89で、一般的な目安の1.33に届いていません。
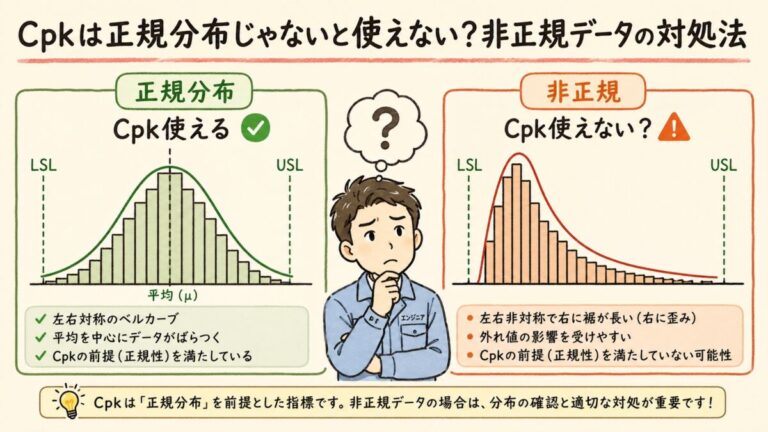
工程のデータが正規分布かどうかは、まずヒストグラムで見る
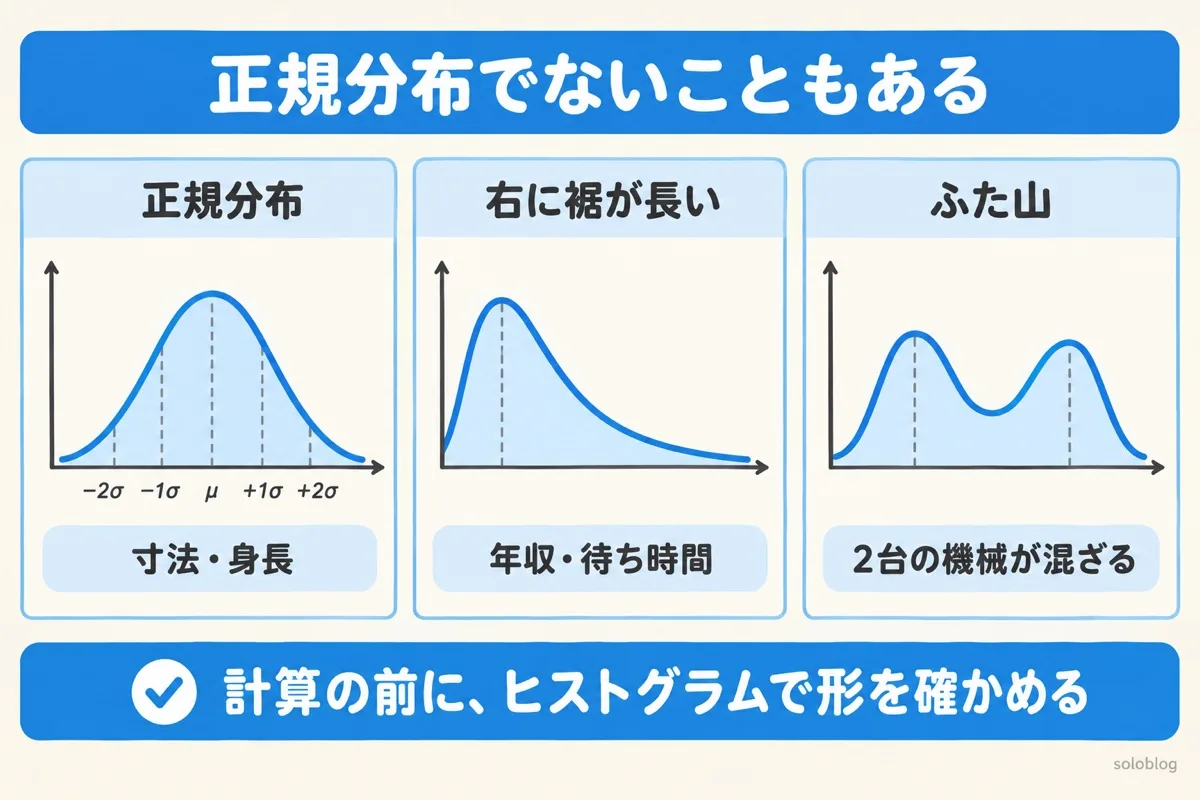
正規分布にならないデータもある
すべてのデータが正規分布になるわけではありません。正規分布を前提にした計算を使う前に、ヒストグラムで形を確かめます。
| データの例 | よくある形 |
|---|---|
| 年収・待ち時間・故障までの時間 | 右に裾が長い(0より小さくならない) |
| 平面度・真円度などの形状の誤差 | 0に近いほど多い、片側だけの分布 |
| 2台の機械のデータが混ざったもの | 山が2つ(ふた山) |
| 不良品の個数・事故の件数 | 数える値(二項分布・ポアソン分布など) |
正規分布でないデータに68-95-99.7ルールや上の計算を使うと、外れる割合を大きく見誤ることがあります。形が大きく崩れているときは、原因(混ざったデータなど)を調べるか、そのデータに合った分布を使います。
正規分布でよくある間違い
| よくある間違い | 正しい考え方 |
|---|---|
| ±3σの外は0.3%だから、上側だけで0.3% | 0.3%は両側の合計。片側は約0.15% |
| どんなデータも正規分布になる | 裾の長いデータや、ふた山のデータもある。まずヒストグラムで確かめる |
| z値を計算するときに分散で割る | 割るのは標準偏差。分散(標準偏差の2乗)で割らない |
| NORM.DISTの最後をFALSEにして確率を出す | 確率(累積)はTRUE。FALSEはグラフの高さ |
| データが10個でも、平均と標準偏差で外れる割合を正確に言える | データが少ないと平均も標準偏差もぶれる。結果は目安として扱う |
よくある質問
- 正規分布は、平均を中心に左右対称の釣り鐘の形。平均と標準偏差で形が決まる
- 小さな原因がたくさん重なる量は正規分布に近づく(中心極限定理)
- ±1σに約68%、±2σに約95%、±3σに約99.7%。外側は左右に半分ずつ
- z=(値−平均)÷標準偏差に直すと、どんな正規分布でも確率が求められる
- 品質管理では規格外の割合の見積もりに使う。使う前にヒストグラムで形を確かめる
「正規分布」の土台になる統計学を、本でじっくり学び直したいときに向いています。統計学を独学で学べるように書かれた入門書です(ダイヤモンド社、小島寛之 著)。


「正規分布」の土台になる統計学を、教科書で体系立てて学びたいときに向いています。東京大学教養学部統計学教室が編集した、統計学の定番の教科書です。データのまとめ方から確率分布までを、実際の例と図表で解説しています。

「正規分布」の土台になる統計学を、検定まで含めて1冊で学びたいときに向いています。検定から多変量解析・実験計画法・ベイズ統計学までを扱う、統計学の入門書です(オーム社、栗原伸一 著、第2版)。

メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
次に読むべき記事
正規分布がわかったら、データが少ないときに使うt分布、平均の幅を見積もる区間推定、そして品質管理の工程能力指数へ進みましょう。

テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。