※本記事にはプロモーション(広告)が含まれています。
😣 こんな経験、ありませんか?
客先監査で「御社の管理限界はなぜ±3σなんですか?」と聞かれて、「そういうルールです」としか答えられなかった
設計レビューで「2σで管理した方が早く異常検出できますよね?」と若手から質問されて言葉に詰まった
QC検定2級の問題集を開くたび「99.73%」「370回に1回」が出てくるけど、なぜその数字なのか腹落ちしていない
上司の山田課長(仮)に「自分で調べて」と言われて、結局Bingで検索している
✅ この記事でわかること
客先監査で「なぜ±3σ?」と問われたときの30秒で言える回答テンプレ
Excelで管理限界を計算する具体的な手順(コピペで使える数式付き)
2σ・4σでは現場で何が起きるか、数値で示した比較
「管理限界(±3σ)」と「規格限界(USL/LSL)」の違い ※監査で頻出
客先から監査前のリマインドメールが来た朝。「管理図 の管理限界の根拠について、当日ご説明をお願いします
Cpkや工程能力の話なら答えられる。でも「なぜ±3σで線を引いているのか?」と踏み込まれたら……「JISでそう決まっています」では弱い。何か論理的な理由があるはずだけど、現場で意外と知られていません。実は先輩の佐藤さん(仮)に聞いても、明確に答えられないことが多いです。
この記事では、客先で詰まらないための論理 と計算手順 を5分で押さえられるように構成しました。結論を先に言います。
3σ(3シグマ)とは|σごとの割合の早見表
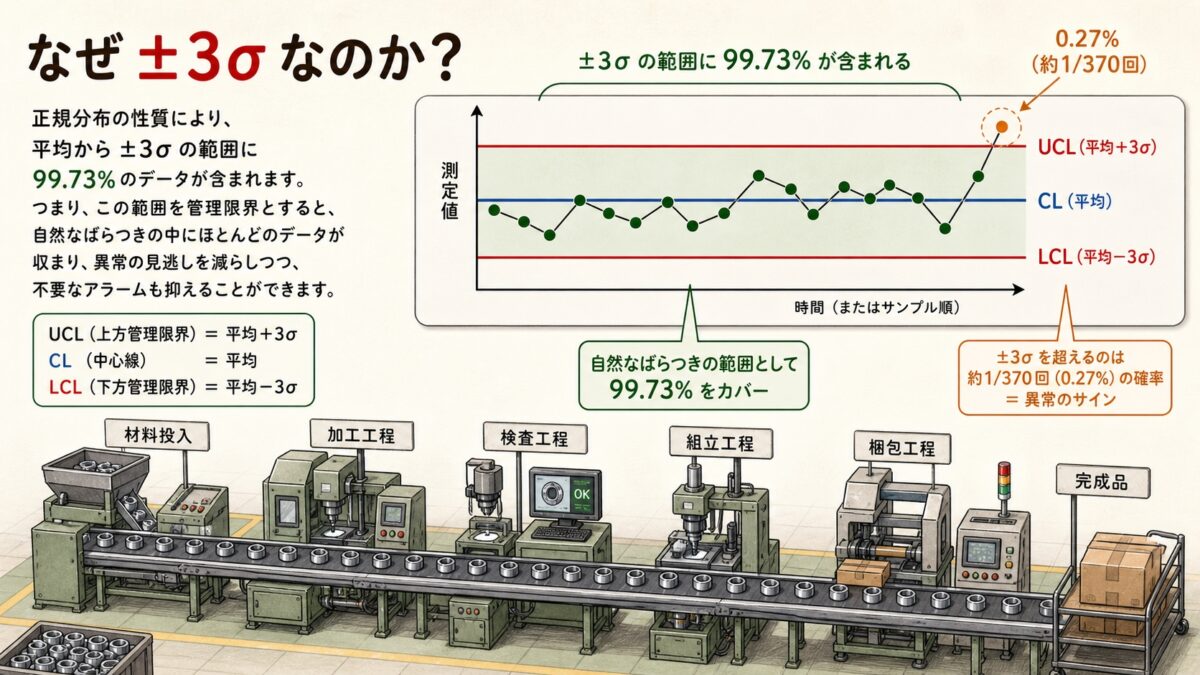
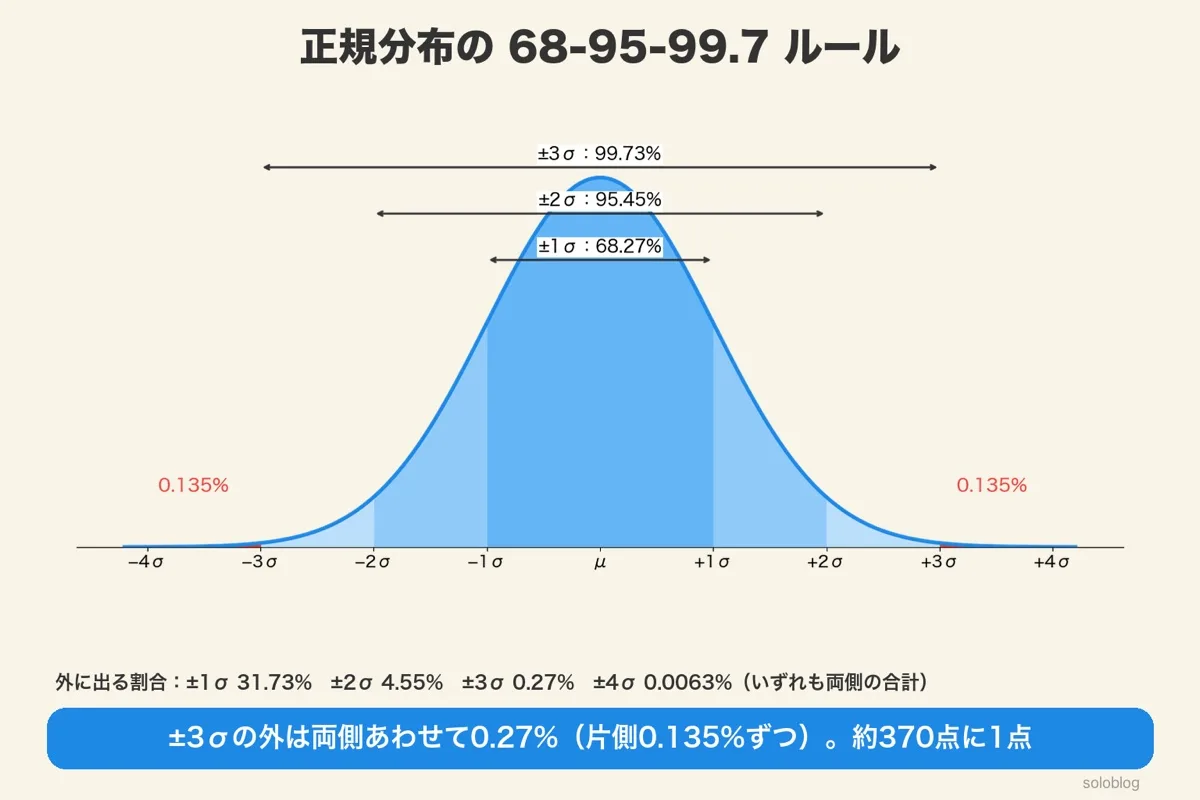
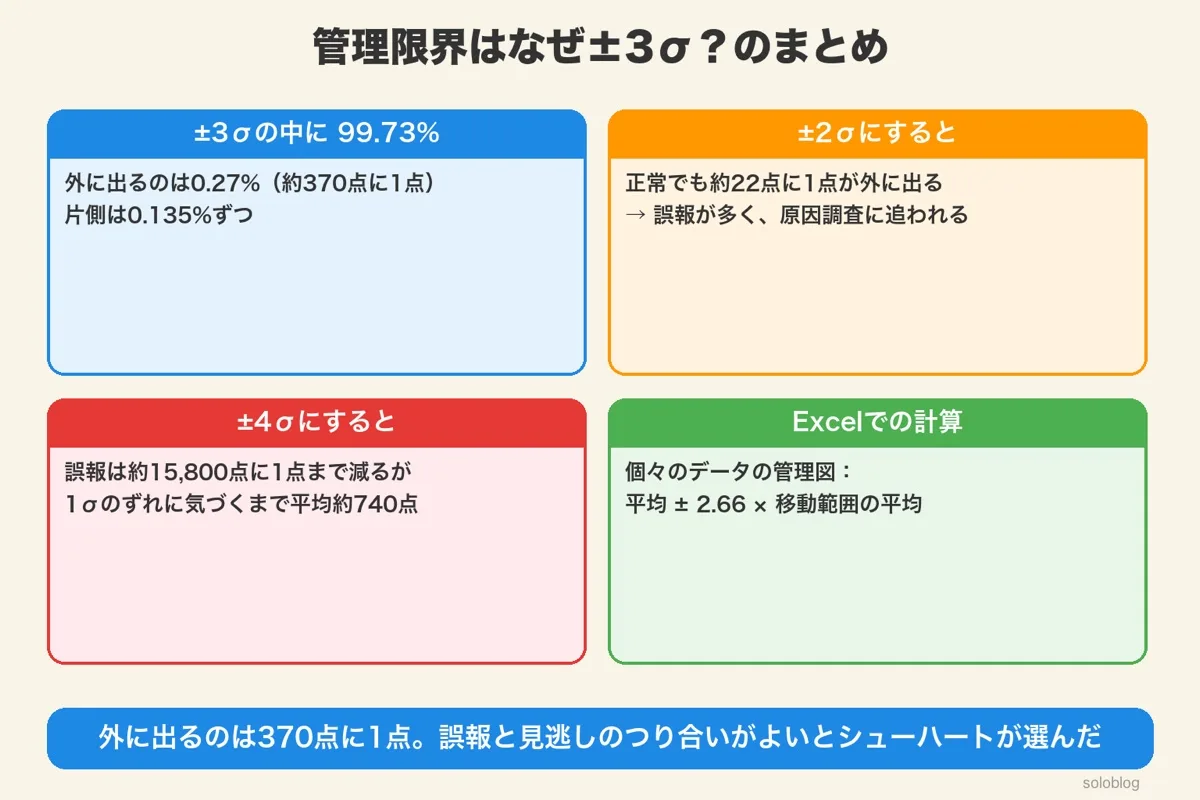
3σ は、標準偏差σの3倍のことです。データが正規分布なら、平均±3σの範囲に全体の約99.73%が入り、外に出るのは約0.27%(約370回に1回、片側0.135%ずつ)です。品質管理では、この「めったに外に出ない線」を管理図の管理限界に使います。
範囲 中に入る割合 外に出る割合(両側) 片側だけ 外に出る頻度
±1σ 68.27% 31.73% 15.87% 約3回に1回 ±2σ 95.45% 4.55% 2.28% 約22回に1回 ±3σ 99.73% 0.27% 0.135%(1,350ppm) 約370回に1回 ±4σ 99.9937% 0.0063% 0.0032%(32ppm) 約15,800回に1回 ±5σ 99.99994% 0.000057% 0.29ppm 約170万回に1回 ±6σ 99.9999998% 0.0000002% 0.001ppm 約5億回に1回
値は正規分布の確率から計算しています。シックスシグマ活動でいう「3.4ppm」は、平均が1.5σずれることを見込んだ別の数え方です。
📖 前提知識
この記事は「正規分布」「標準偏差」を聞いたことがある前提で書いています。不安な方は『分散と標準偏差をわかりやすく解説 』を5分で読んでから戻ってきてください。
結論:±3σは「見逃し」と「誤報」を両方最小化する点 管理図で管理限界を±3σに引く理由は、たった2つの言葉で言い切れます。
📐 結論(これだけ覚えればOK) ①±3σの中に正常データの99.73% が入る狭めると過検出が増え 、現場が疲弊する広げると見逃しが増え 、不良が流出する
客先監査で「なぜ±3σなんですか?」と聞かれたら、この3行で答えてください。具体的には次のように言えば十分です。
🎙️ 監査での回答テンプレ(30秒版) 「正規分布の性質から、±3σの中に99.73%のデータが入ります。これより狭く管理すると、本当は正常なのに異常と判定する誤報が頻発し、現場対応が追いつきません。逆に広げると、本当の異常を見逃すリスクが高まります。±3σは1920年代にシューハートが提案して以来使われ続けている基準で、JIS Z 9020-2(今の版は2025年版)にも示されています。」
なぜこの答えで通用するのか、根拠を順に説明します。読み終わるころには、若手から「2σでもよくないですか?」と聞かれても即答できるようになっているはずです。
σ(標準偏差 )を求めるときに n-1 で割る理由は、「自由度」で説明できます。
あわせて読みたい
自由度とは?|「なぜn-1で割るのか」を中学生でも分かるように解説
「なぜn-1で割るのか」をやさしく解説
「99.73%」の根拠:正規分布の68-95-99.7ルール ±3σの根拠は、正規分布の性質 にあります。寸法・電気的特性・重量など、製造工程から得られるデータの大半は、ほぼ正規分布に従います。これは経験則であると同時に、中心極限定理によって理論的にも裏付けられている事実です。
📊 正規分布の「鉄板の数値」 正規分布には、品質管理に従事するなら絶対に覚えておくべき数値があります。それが68-95-99.7ルール です。
範囲
範囲内に入るデータ
範囲外に出る確率
頻度のイメージ
±1σ
68.27%
31.73%
3回に1回
±2σ
95.45%
4.55%
22回に1回
±3σ
99.73%
0.27%
370回に1回
±4σ
99.9937%
0.0063%
15,787回に1回
💡 ポイント 「±3σで99.73%」を、「正常な工程でも0.27%は範囲外に出る」と裏返して 読めるようになると、後の「誤報」の話が一気に理解しやすくなります。
正規分布の±3σには99.73%のデータが入る(外は片側0.135%ずつ)
2σ・4σを使わない理由:現場で何が起きるか 「99.73%」だけ覚えても、若手から「2σの方が異常を早く検出できますよね? 」と聞かれたときに答えられません。ここを数値で押さえておきましょう。
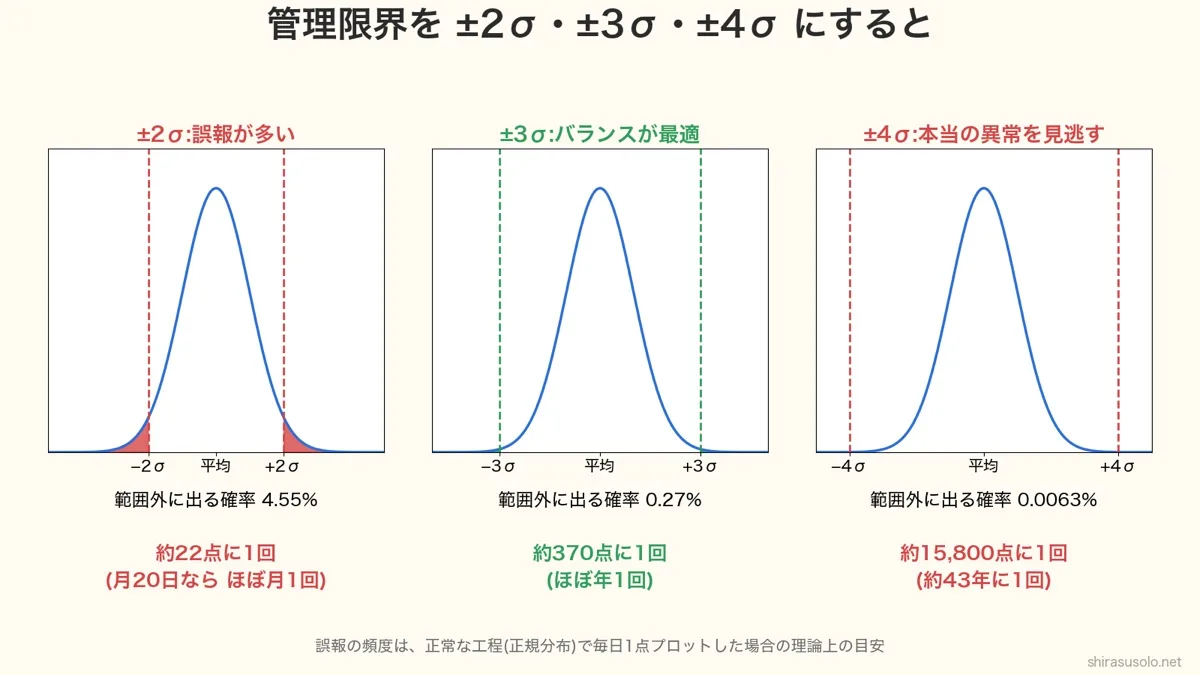
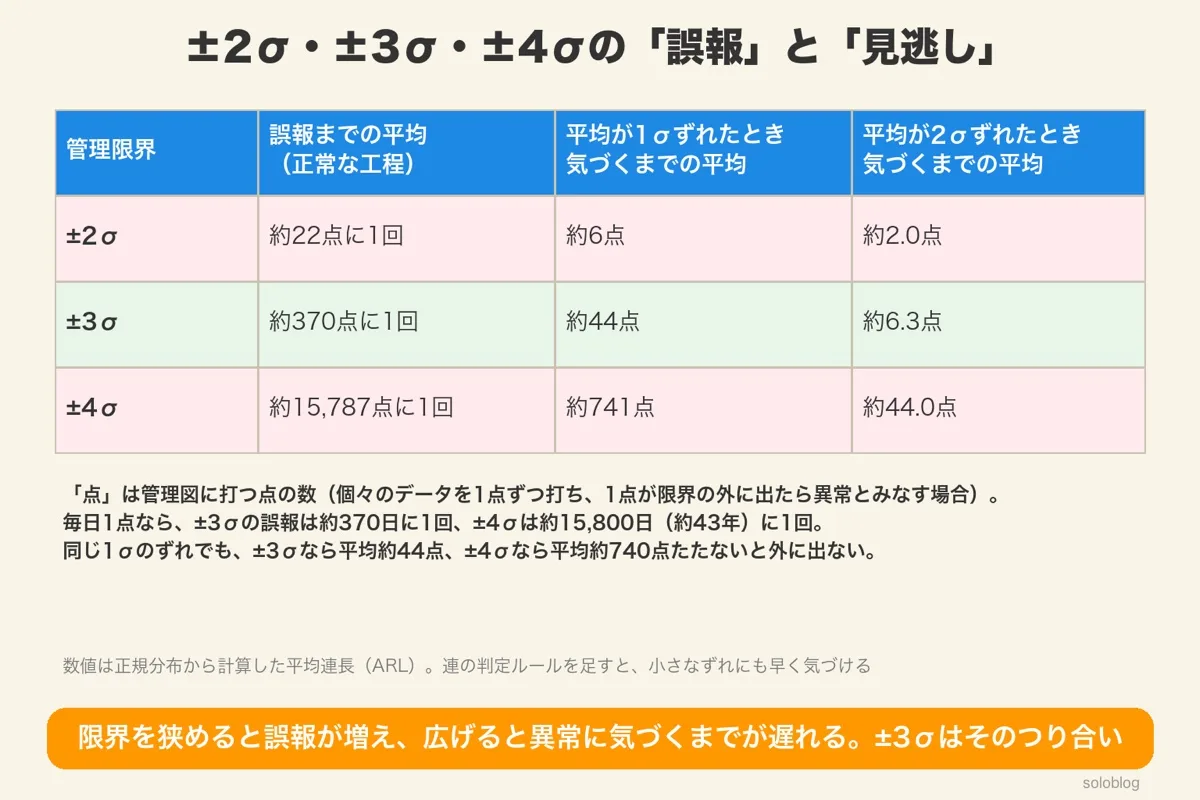
⚠️ ±2σで管理した場合:現場が誤報で疲弊する ±2σで管理限界を引くと、正常な工程でも4.55%(約22回に1回) のデータが範囲外に出ます。
毎日1点プロットする現場で考えてみます。営業日ベースで月20日あれば、月にほぼ1回は「異常」のアラート が鳴る計算です。しかも、その大半は本当の異常ではなく「たまたま外れた」だけ。
⚠️ 2σ運用が招く現場の悪循環 ①月1回ペースでアラート本当の異常が来たときに「いつものやつ」と判断して見逃す
⚠️ ±4σで管理した場合:本当の異常を見逃す 逆に±4σで広げると、範囲外に出る確率は0.0063%(約15,787回に1回) 。毎日1点プロットしても、誤報は43年に1回 しか出ません。
これだと一見良さそうですが、問題は本物の異常まで見逃すこと です。たとえば工程の平均が静かにシフト(ドリフト)している場合、4σの広い網では引っかからず、規格限界(USL/LSL)に到達してから初めて気づきます。気づいたときにはすでに不良品が大量に流出しているわけです。
📊 一覧で比較:なぜ3σが「最適点」なのか
管理限界
誤報の頻度
問題点
評価
±2σ
月1回
誤報多発で現場疲弊・狼少年化
❌
±3σ
約370日に1回
誤報・見逃しの両方を最小化
✅
±4σ
43年に1回
本当の異常を見逃して不良流出
❌
💡 結論 ±3σは「誤報を許容範囲に抑えつつ、本当の異常は確実に検出する 」という、統計と現場運用の両面からつり合いがよいとされる基準。1920年代にウォルター・シューハート(米ベル研究所)が提案して以来、使われ続けています。
📘 こんなとき次に困るかも
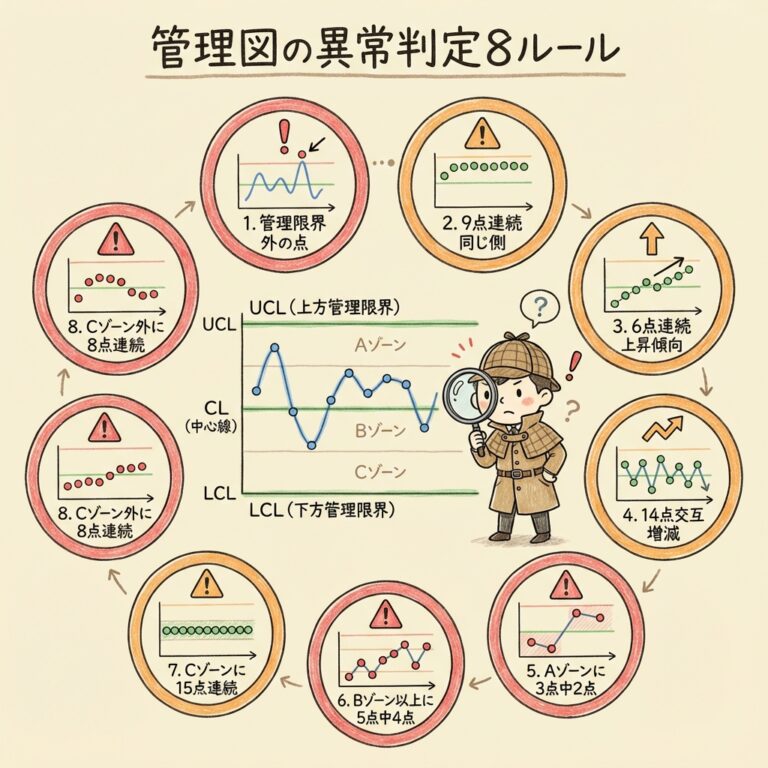
「異常を見逃さないために、3σ以外の異常判定ルール(連の検出など)も知っておきたい」場合は、管理図の異常判定ルール で詳しく書いています。
±3σは誤報(年1回)と見逃しのバランスが最適
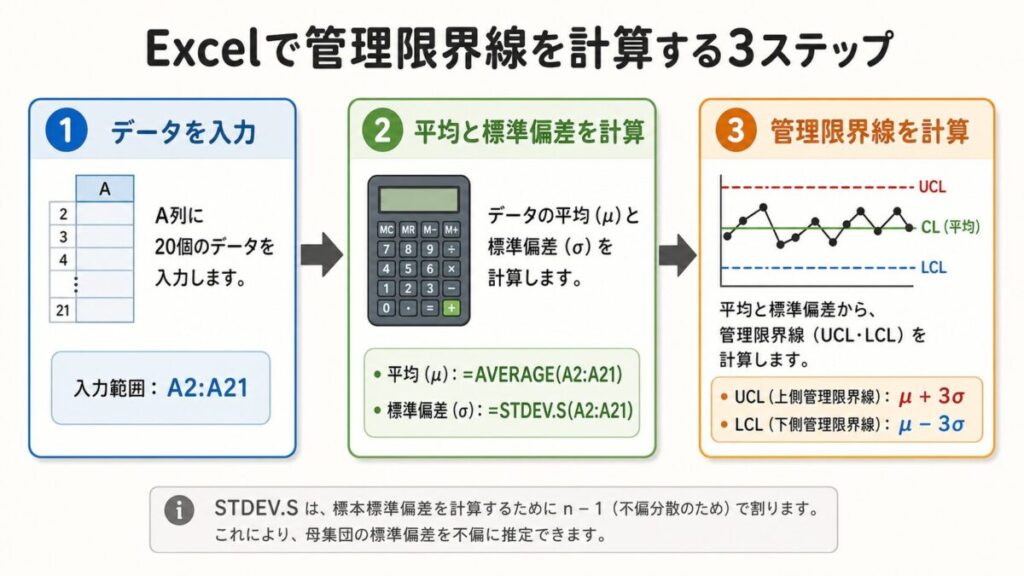
手計算でわかる:Excelで管理限界を計算する3ステップ 理論はわかった。でも実際にExcelでどう計算するのか?ここでは、実務でよくあるシチュエーション「シャフト径の20回測定値から管理限界を引く」を例に、コピペで使える数式とともに解説します。
📐 公式(これを覚える)
📐 管理限界の基本式
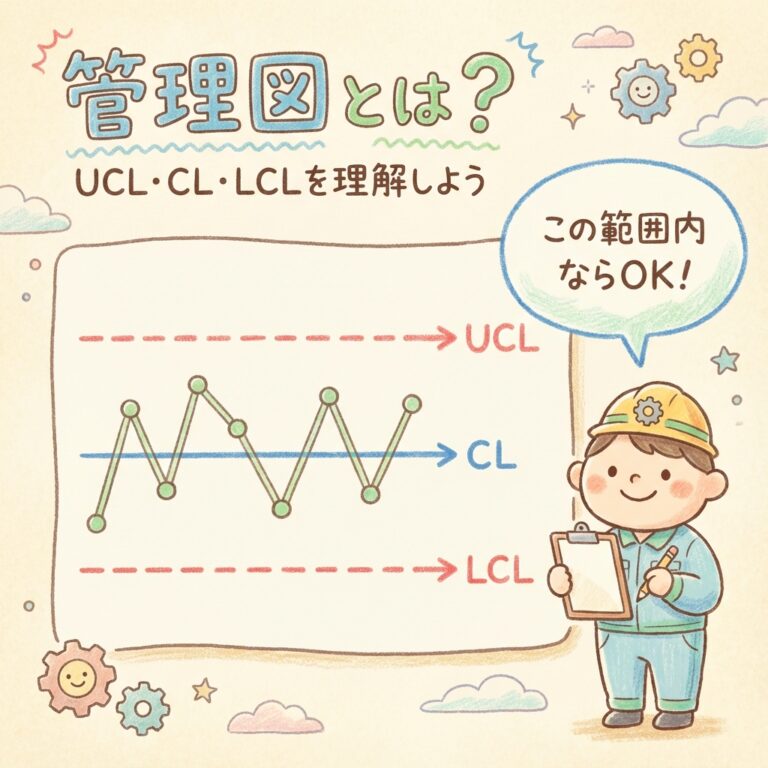
UCL(上方管理限界)= μ + 3σ
μ:工程の平均、σ:工程の標準偏差
📊 例題:シャフト径20回の測定値 シャフト径(規格:10.00 ± 0.10 mm)を20回測定した結果、以下のデータが得られたとします。
No.
測定値[mm]
No.
測定値[mm]
1 10.02 11 10.00 2 9.98 12 10.03 3 10.01 13 9.99 4 10.00 14 10.01 5 10.04 15 10.02 6 9.97 16 9.98 7 10.00 17 10.00 8 10.03 18 10.04 9 9.99 19 9.99 10 10.01 20 10.02
🪜 計算3ステップ
STEP 1
平均(μ)を計算する
Excelに測定値をA2:A21に入力し、別セルに以下を入力:
=AVERAGE(A2:A21)
→ 結果:μ ≒ 10.0065 mm
STEP 2
標準偏差(σ)を計算する
サンプルから工程σを推定するため、不偏推定のSTDEV.S を使います:
=STDEV.S(A2:A21)
→ 結果:σ ≒ 0.0201 mm
STEP 3
UCL・LCLを計算する
UCL =AVERAGE(A2:A21) + 3*STDEV.S(A2:A21)
→ 結果:UCL ≒ 10.067 mm / LCL ≒ 9.946 mm
⚠️ 注意:STDEV.S と STDEV.P の違い
サンプルから工程の真のσを推定する場合はSTDEV.S(n−1で割る) を使います。母集団全体のデータがある場合のみSTDEV.P(nで割る)。実務ではほぼSTDEV.S一択です。なぜn−1で割るのかは自由度の解説記事 で詳しく書いています。
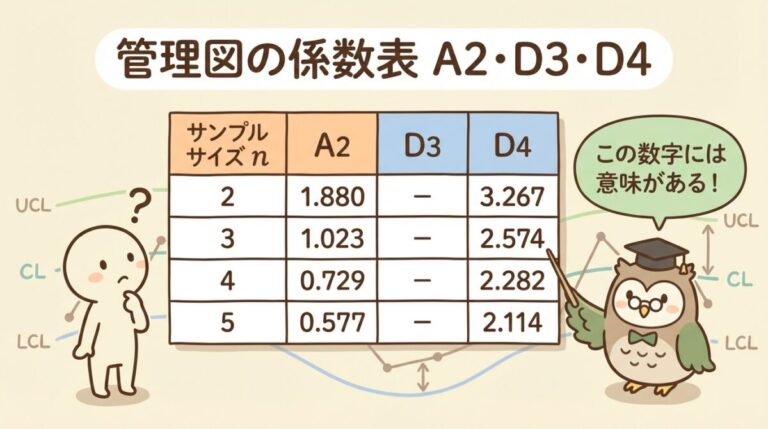
🔧 現場の声 なお、X̄-R管理図のように群を組む場合、UCL/LCLは A2・D3・D4 などの「係数 」を使った別公式になります(σを直接使わず R̄ から推定)。これはJIS Z 9020-2に表があるので、実務ではそちらを参照してください。本記事では「σが既知 or 推定できている前提」での基本式に絞って解説しています。
あわせて読みたい
標準偏差とは?求め方を5ステップと計算ツールで|分散との違い・QCでの使い方
標準偏差の意味・求め方・Excel関数と計算ツール
Excelで管理限界線を計算する3ステップ
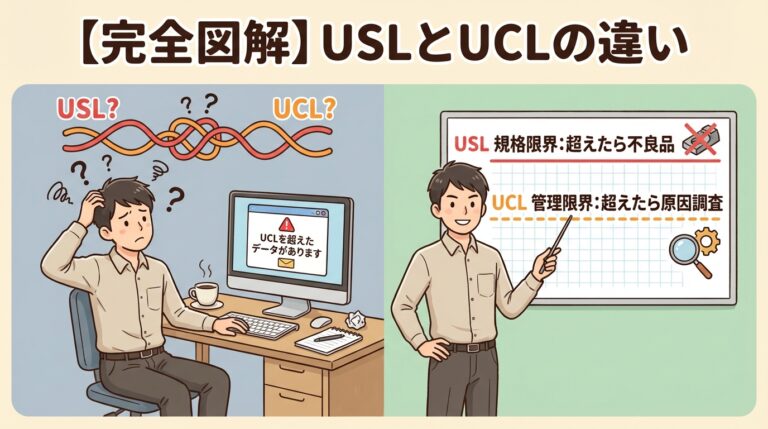
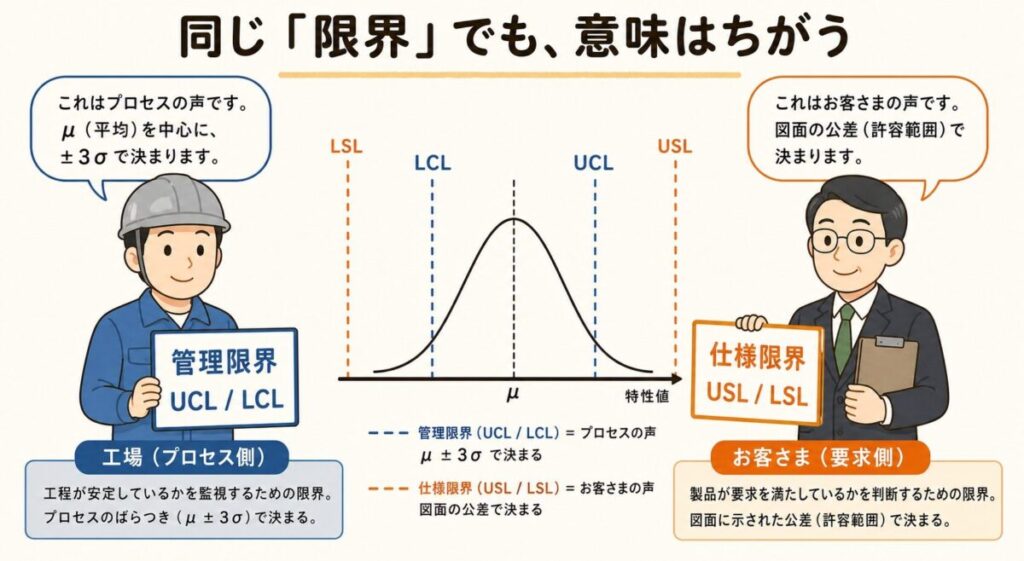
監査で必ず問われる:「管理限界」と「規格限界」の違い 客先監査でほぼ必ず出る引っかけ質問があります。「UCL/LCLとUSL/LSL、どう違うんですか? 」というやつです。これは現場で意外と知られていません。先輩の佐藤さん(仮)に聞いても、明確に答えられないことが多いです。
📊
管理限界(UCL/LCL)
誰が決める? → 工程自身
計算方法 → 工程データのμ ± 3σ
意味 → 「工程が安定しているか」の判定線
変動 → 工程が変われば変わる
📐
規格限界(USL/LSL)
誰が決める? → 客先・図面
計算方法 → 設計値 ± 公差
意味 → 「製品として合格か」の判定線
変動 → 図面変更がない限り固定
💡 一言で覚える 管理限界は「工程の声」、規格限界は「お客様の声」。 両者は別物です。管理図に規格限界を書き込むと、管理限界と取り違えやすいので、ふつうは書き込まないか、書くなら別の線だとはっきり分かるようにします。
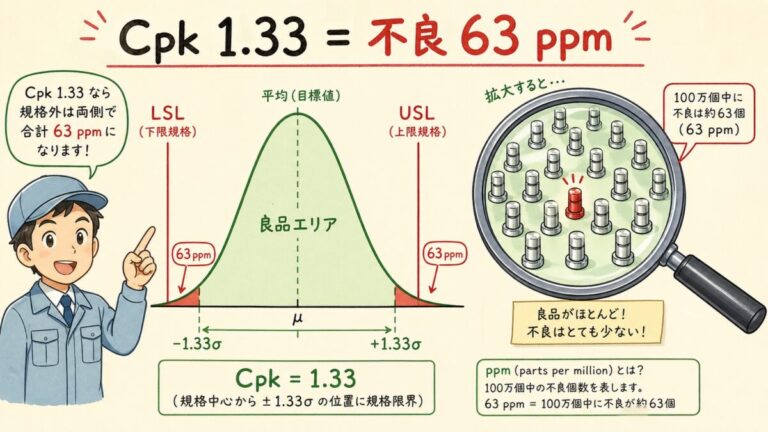
なお、両者の関係を数値化したものが工程能力指数(Cp・Cpk) です。「工程の3σが、規格幅にどれだけ収まっているか」を測る指標で、Cpk ≥ 1.33 で「合格水準」と判定されます。
管理限界は工程の声、規格限界はお客さまの声
よくある質問(FAQ)
❓ Q1. 2σで管理した方が異常を早く検出できませんか?
A. 異常検出は早くなりますが、誤報も比例して増えます。±2σでは正常な工程でも4.55%(約22回に1回)が範囲外に出るため、毎日プロットすれば月1回ペースで誤報が発生。現場が原因調査に追われ、結果として本物の異常への感度が鈍る「狼少年化」が起きます。誤報と見逃しの両方を最小化する点が±3σです。
❓ Q2. 6σ(シックスシグマ)とは何が違うのですか?
A. 6σは「規格限界に対して工程ばらつきの6σが収まる状態」を目指す品質改善活動の名前で、管理限界の幅(±3σ)とは別の概念です。管理図の±3σは「工程が安定しているかの判定」、6σは「工程能力の目標水準」を指します。混同されがちですが、見ている対象が違います。
❓ Q3. 管理限界と規格限界の違いを30秒で説明できますか?
A. 管理限界(UCL/LCL)は「工程自身」が決める線で、工程が安定しているかを判定するためのもの。規格限界(USL/LSL)は「客先・図面」が決める線で、製品として合格かを判定するためのもの。前者は工程データから計算され、後者は設計仕様で固定されます。
❓ Q4. データが正規分布に従わない場合も±3σでよいのですか?
A. 計数値(不適合品数、不適合数など)の管理図では、二項分布やポアソン分布を前提にした管理限界の式が別途用意されています(p管理図、c管理図など)。これらも「平均±3×標準偏差」の考え方で管理限界を引きますが、分布が正規分布ではないので、外に出る確率はちょうど0.27%にはなりません。詳しくはJIS Z 9020-2:2025を参照してください。
❓ Q5. 「99.73%」と「370回に1回」はどちらを覚えればよいですか?
A. QC検定の試験では「99.73%」、客先監査の口頭説明では「370回に1回しか起きない事象」の方が伝わりやすいです。両方覚えて、相手によって使い分けるのがおすすめです。1 ÷ 0.0027 ≒ 370 という計算なので、本質は同じ数字です。
±3σは誤報と見逃しのつり合いがよい(平均連長で比べる)
まとめ:±3σは「100年運用された最適点」
📝 この記事のまとめ
±3σの統計根拠 :正規分布で範囲外に出る確率は0.27%(370回に1回)2σがダメな理由 :月1回の誤報で現場が疲弊し、本物の異常への感度が鈍る4σがダメな理由 :43年に1回しか異常検出できず、不良流出のリスク監査回答テンプレ :「99.73%捕捉、誤報と見逃しの両方を最小化する点」Excel計算 :UCL/LCL = AVERAGE() ± 3*STDEV.S()規格限界との違い :管理限界は「工程の声」、規格限界は「お客様の声」
±3σ法は、1924年にウォルター・シューハート(米ベル研究所)が提唱して以来、世界中の製造現場で100年運用されてきた基準です。「なぜ3σ?」と問われたとき、根拠を持って答えられるようになることが、品質保証担当として一段上のステージに立つ条件だと思います。次の客先監査で、堂々と説明してきてください。
📚 出典・参考文献
JIS Z 9020-2:2025『管理図-第2部:シューハート管理図』日本規格協会 (2016年版は2023年・2025年に改正)Shewhart, W. A. (1931) 『Economic Control of Quality of Manufactured Product』Van Nostrand
日本規格協会編『新QC七つ道具 演習で学ぶQC的問題解決法』2019年
日本品質管理学会『品質管理の基礎(第3版)』日科技連出版社、2020年
±3σの理由と計算のまとめ この記事の理解を深める本と道具
おすすめの本
品質管理の手法をQC検定の勉強で体系的に身につけたいなら、2級のテキストが1冊あると心強いです。QC検定2級のテキストと問題集が1冊になった本です。受験者が苦手にしやすい統計の分野をていねいに説明しています(TAC出版)。
楽天ブックス
¥1,980 (2026/10/24 12:31時点 | Amazon調べ)
ポチップ
おすすめの本
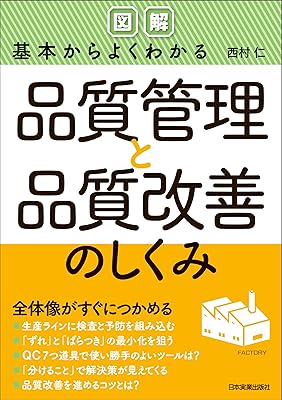
管理図を、品質管理の全体の中で位置づけて学びたいときに向いています。品質管理と品質改善の基本を、図解でわかりやすくまとめた本です(日本実業出版社)。
¥1,760 (2026/06/20 09:48時点 | Amazon調べ)
ポチップ
S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
テーマ別に、もっと深く学ぶ 気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。
つまずきやすい「違い」を一気に解決
計算力アップ・資格対策
 ポチップ