※本記事にはプロモーション(広告)が含まれています。
管理図とは?工程の「いつもどおり」を見張るグラフ
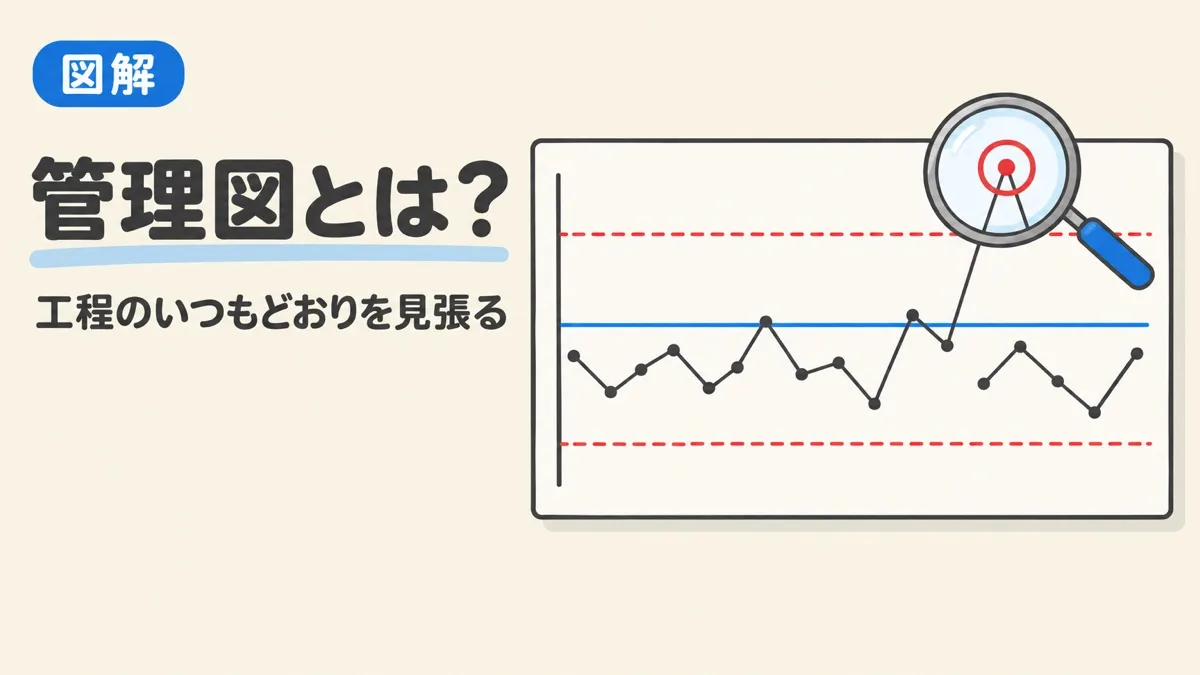
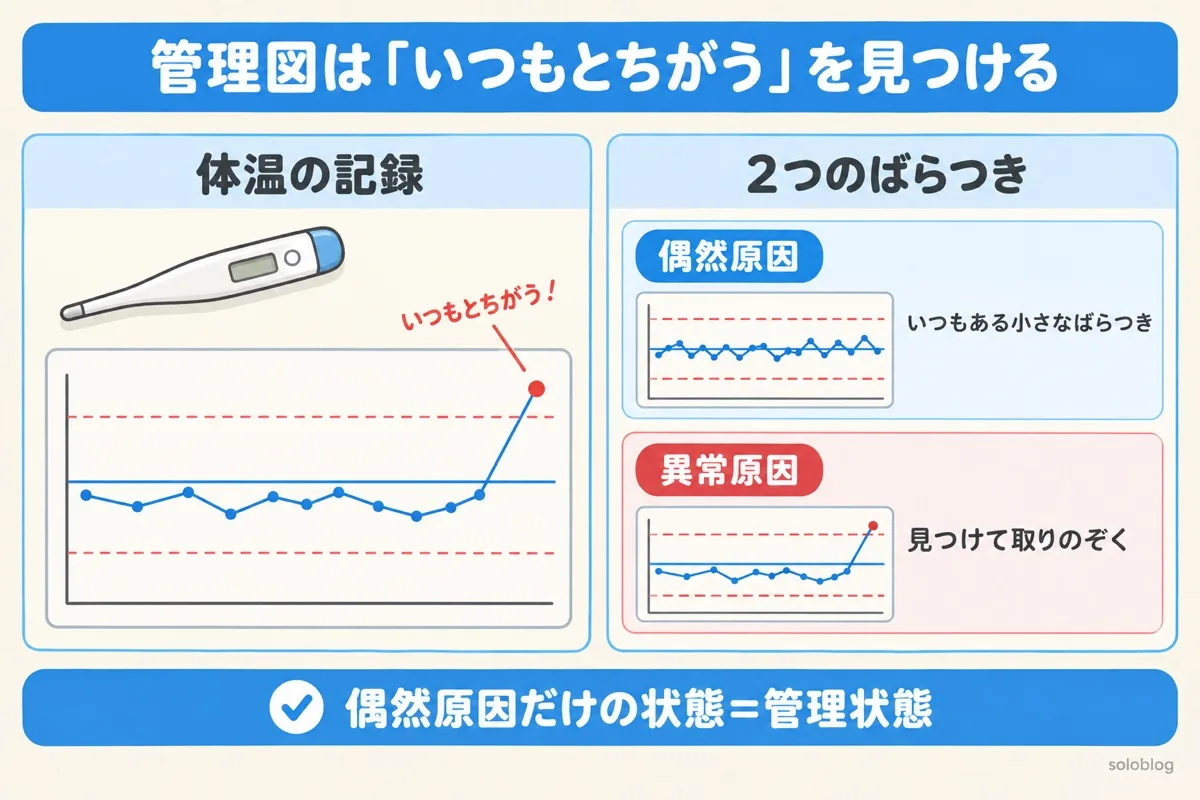
毎朝体温を測っていると、36.3〜36.7℃くらいでいつも少しずつ変わります。ある日38.2℃になったら「何かおかしい」と気づきますよね。管理図は、これを工場の工程でやるグラフです。
どんな工程でも、製品の寸法や重さは毎回少しずつばらつきます。このばらつきには2種類あります。
| ばらつきの原因 | どんなものか | どうするか |
|---|---|---|
| 偶然原因 | 材料のわずかな差、気温など、いつもある小さな原因が重なったもの | 工程の実力。1つずつ追いかけない |
| 異常原因 | 工具の摩耗、材料のロット変更、設定ミスなど、いつもとちがう原因 | 見つけたら原因を調べて取りのぞく |
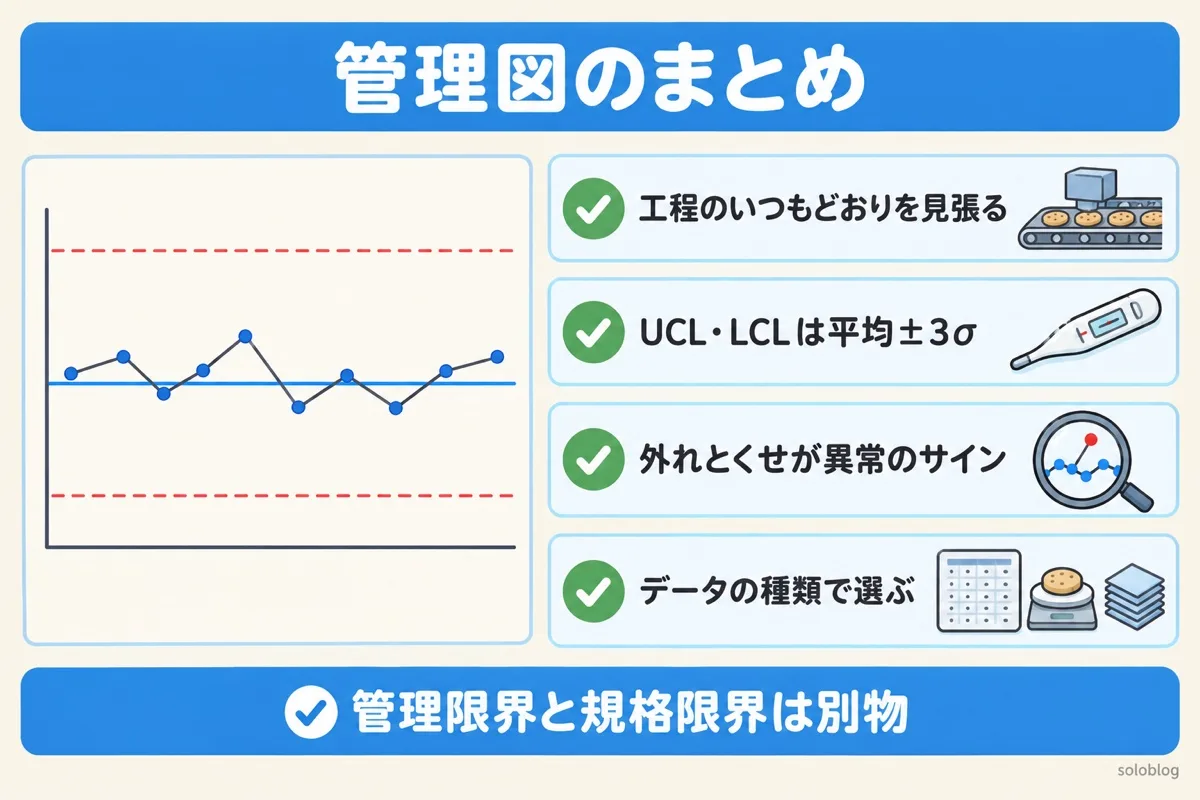
管理図の目的は、この2つを見分けることです。偶然原因だけでばらついている状態を管理状態(安定している状態)といい、管理図はそこから外れたことを早く知らせてくれます。アメリカのシューハートが考えた方法で、いまも品質管理の基本の道具です。
管理図を学ぶ前のばらつきの話
3本の線の意味|UCL・CL・LCLと±3σ
| 線 | 名前 | 意味 | 引く位置 |
|---|---|---|---|
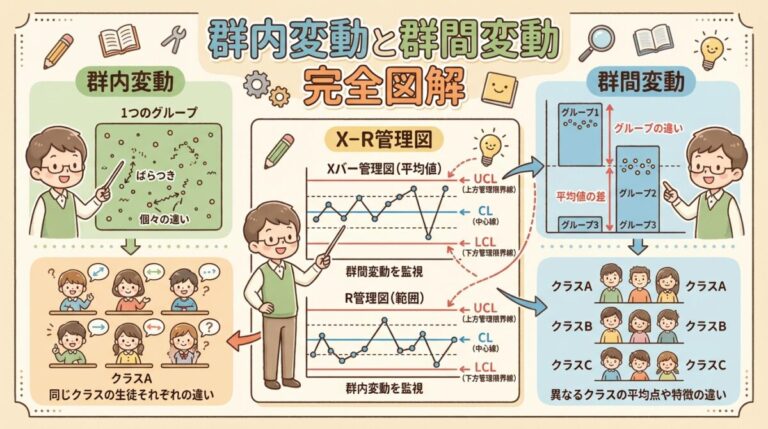
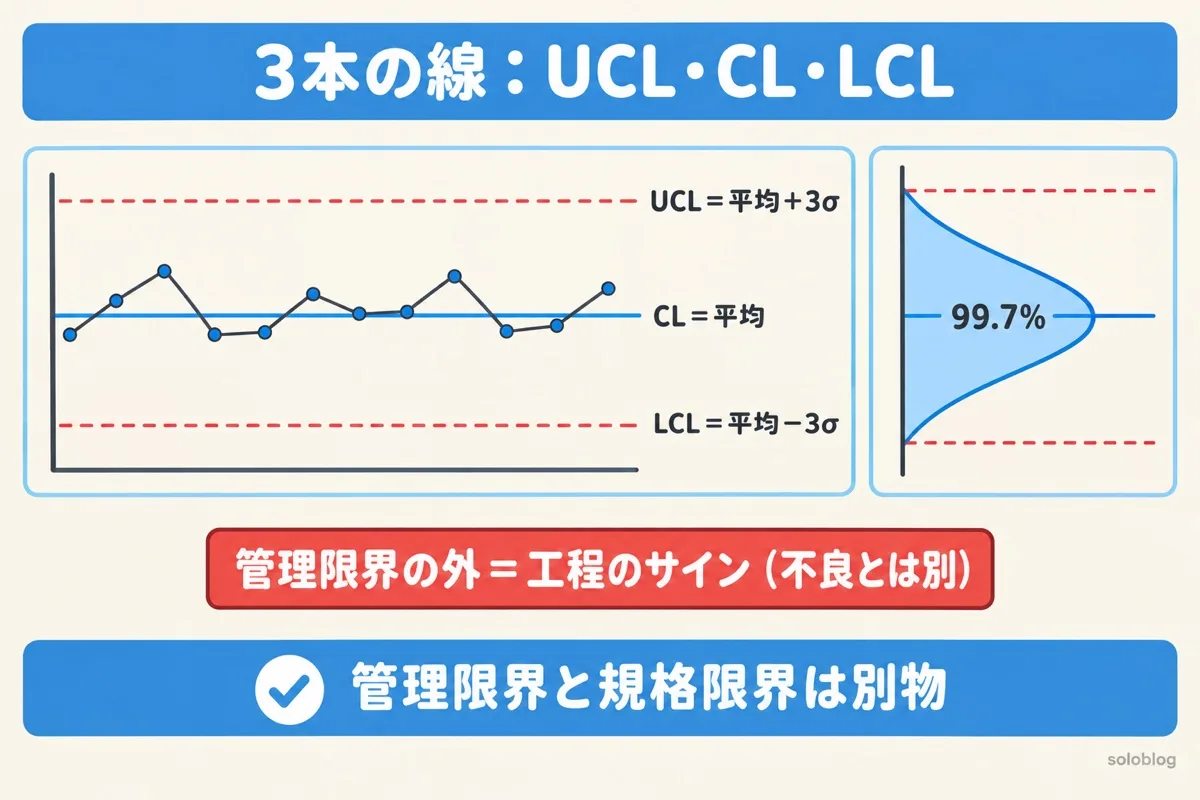
| UCL | 上方管理限界線(Upper Control Limit) | これより上は「いつもの範囲」の外 | 平均+3σ |
| CL | 中心線(Center Line) | データの平均 | 平均 |
| LCL | 下方管理限界線(Lower Control Limit) | これより下は「いつもの範囲」の外 | 平均−3σ |
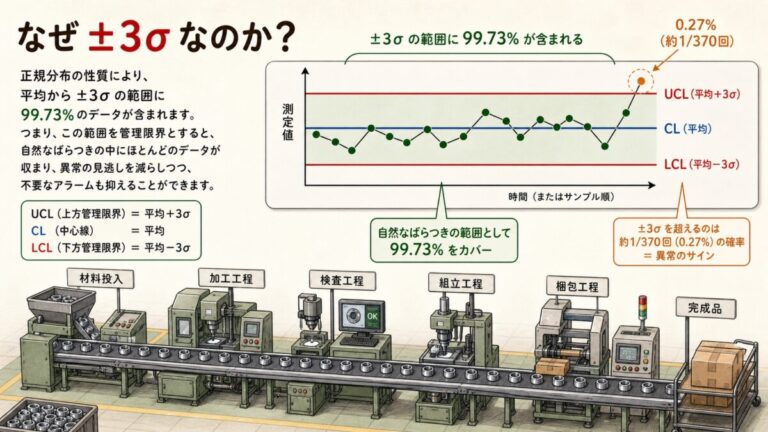
±3σの範囲には、偶然のばらつきだけなら約99.7%のデータが入ります。外に出るのは1,000回に3回ほどしかないので、外に出たら「偶然ではなく、何か原因がある」と考えます。なぜ2σや4σではなく3σなのかは、見のがし(異常を見落とす)と空振り(正常なのに騒ぐ)のバランスで決まっています。
±3σと99.7%の意味
管理図の見方|異常のサインは「外れる」と「くせ」
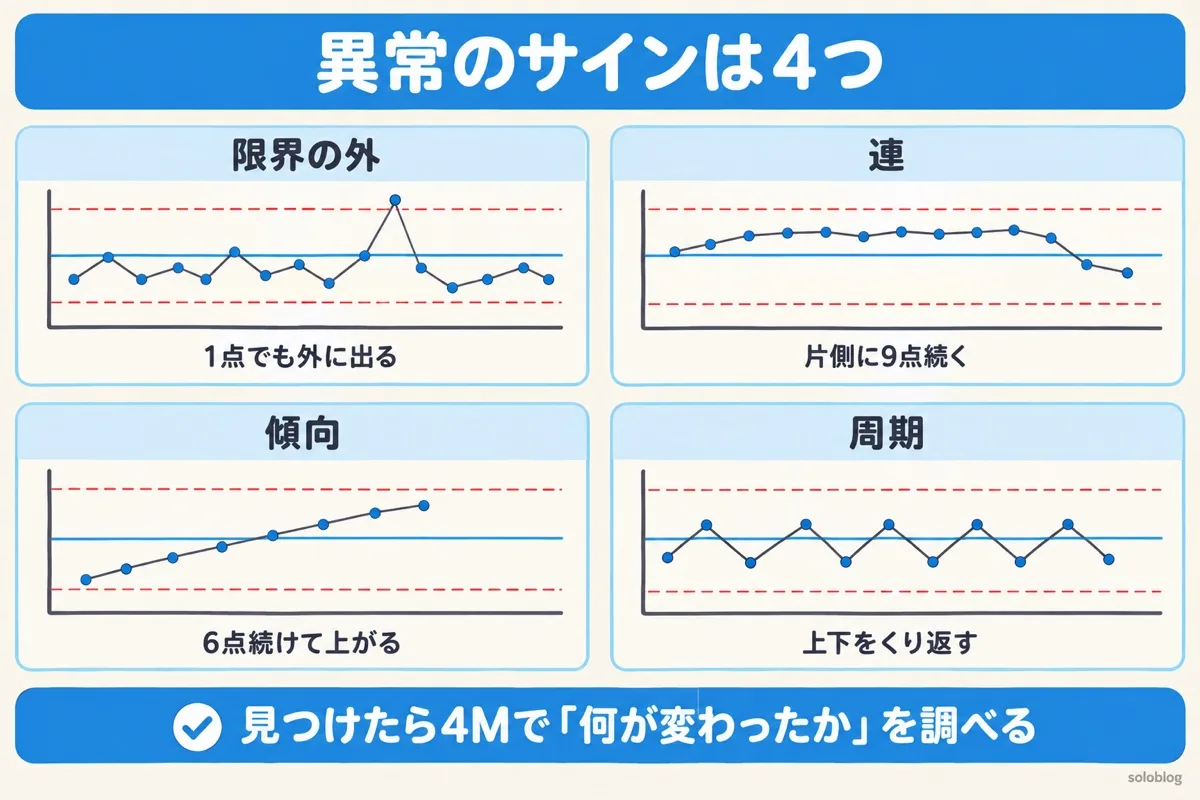
管理図は、点が限界の外に出たときだけでなく、限界の内側でも点の並び方にくせがあるときに異常と判断します。代表的なものは次のとおりです(JIS Z 9020-2:2025 の附属書B(参考)にある異常パターンのルールより)。
| サイン | どんな並び方か | 考えられる原因の例 |
|---|---|---|
| 限界の外 | 1点でもUCL・LCLの外に出る | 設定ミス、材料の不良、測定ミス |
| 連(れん) | 中心線の片側に点が9点続く(社内で7点とすることも多い) | 工具の交換、材料ロットの変更で中心がずれた |
| 傾向 | 点が6点続けて上がる(または下がる) | 工具の摩耗、温度の変化 |
| 周期 | 点が上下にくり返す | 交代勤務、2台の機械のデータがまざっている |
異常を見つけたら、「いつ・何が変わったか」を4M(人・機械・材料・方法)で調べ、原因を取りのぞいてから記録を残します。8つの判定ルールと異常のときの動き方は、SPC管理の記事にまとめています。
8つの異常判定ルールと対応
管理図の種類と作り方
データの種類で選ぶ
| データ | 管理図 | 使う場面 |
|---|---|---|
| 長さ・重さなど(計量値)、数個ずつ測る | X̄-R管理図 | いちばんよく使う。1群4〜5個 |
| 計量値、1群が10個以上 | X̄-s管理図 | 1群が多いとき |
| 計量値、1回に1個しかとれない | X-Rs管理図 | バッチの分析値、1日1回の測定 |
| 不良品の数・割合(計数値) | np管理図・p管理図 | 外観検査の不良率など |
| 欠点の数(計数値) | c管理図・u管理図 | 1台あたりのキズの数など |
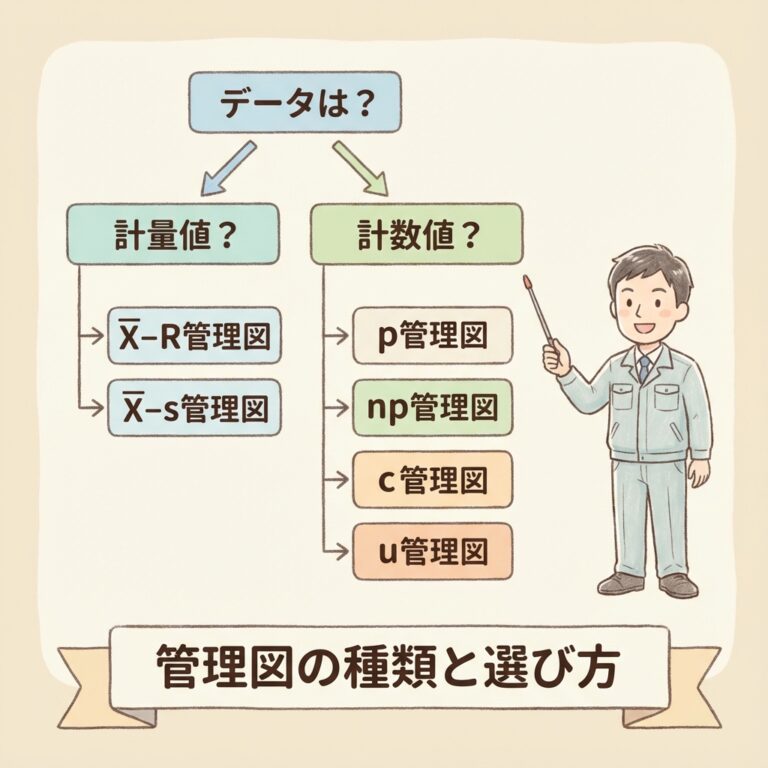
フローチャートで選ぶ
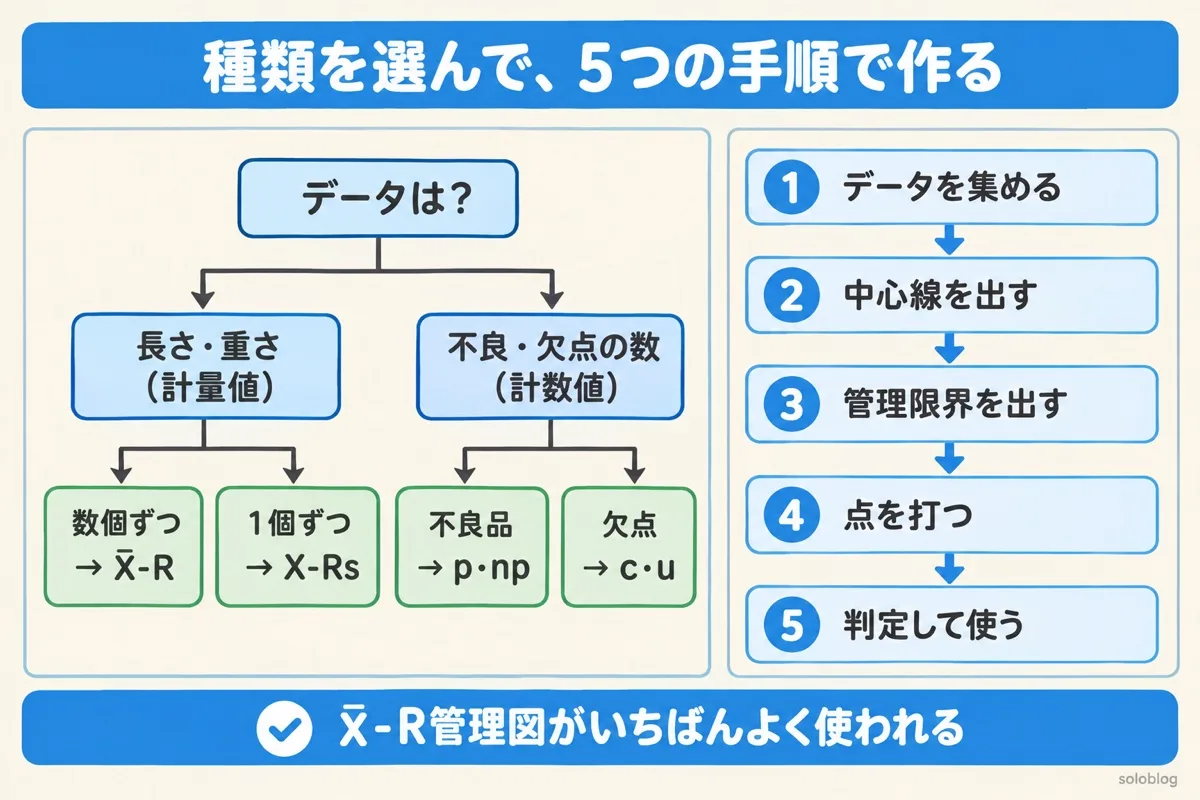
作り方の手順(共通)
| 手順 | やること |
|---|---|
| ① データを集める | 工程が安定しているときのデータを20〜25群ほど |
| ② 中心線を出す | 平均(X̄管理図ならX̄の平均) |
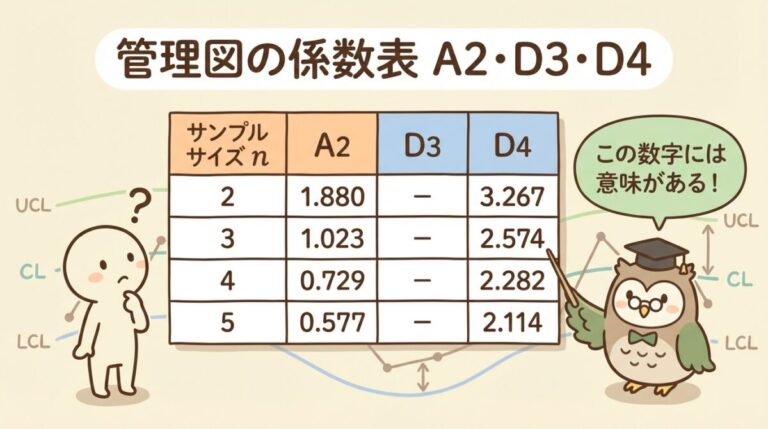
| ③ 管理限界を出す | 管理図の種類ごとの係数で ±3σ にあたる幅を計算 |
| ④ 点を打つ | 時間の順に点を打ち、線でつなぐ |
| ⑤ 判定して使い続ける | 異常がなければ、その限界で毎日の工程を見張る |
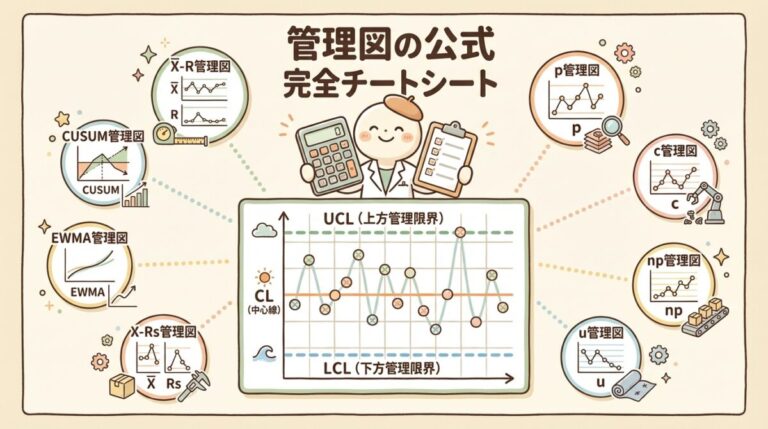
X̄-R管理図の計算を例題で追いかけたいときは、作り方の記事が便利です。
UCL・LCLの計算を例題で
管理図の作成ツール(1つずつのデータ)
1回に1つずつ測ったデータを、時間の順にスペース・カンマ・改行で区切って貼ってください。X管理図(個々の値の管理図)の中心線と管理限界を計算して描き、限界の外の点(赤)と、中心線の片側に9点以上続く点(オレンジ。JIS Z 9020-2 のルール)に印をつけます。
入力すると、その場で描き直します。入力したデータは画面の中で計算するだけで、どこにも送信されません。管理限界は X̄±2.66×MR̄(MR̄は、となりどうしの差の平均)で計算しています。
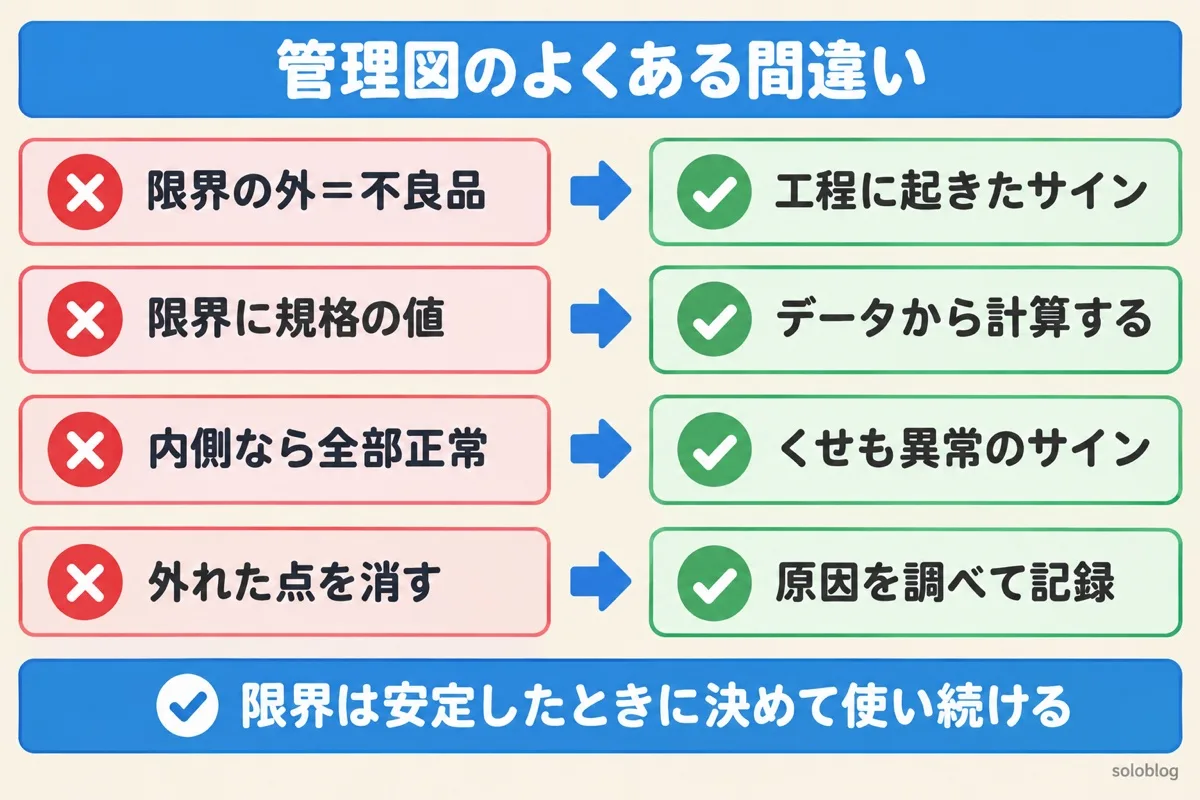
管理図のよくある間違い
| よくある間違い | 正しい考え方 |
|---|---|
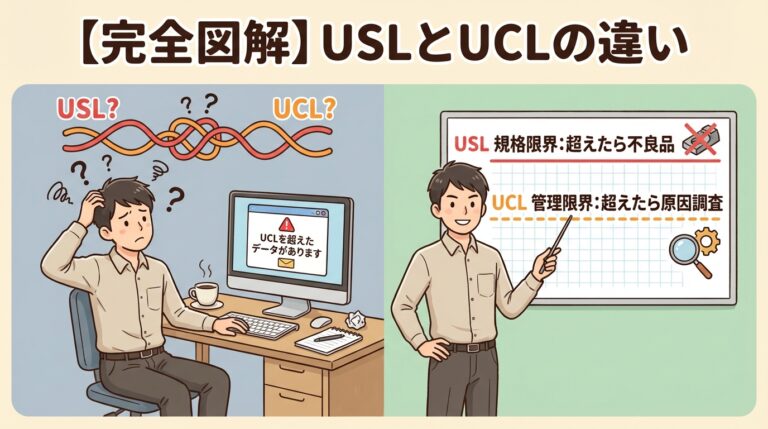
| 管理限界の外=不良品 | 工程に何か起きたサイン。不良かどうかは規格で判断 |
| 管理限界に規格の値を使う | 管理限界はデータから計算する。規格とは別に引く |
| 限界の内側ならすべて正常 | 連・傾向・周期などのくせも異常のサイン |
| データが来るたびに限界を計算し直す | 安定したときに決めた限界で見張り、工程を変えたら見直す |
| 異常の点を、原因を調べずに消す | 原因を調べて手を打ち、記録を残す |
よくある質問

 ポチップ

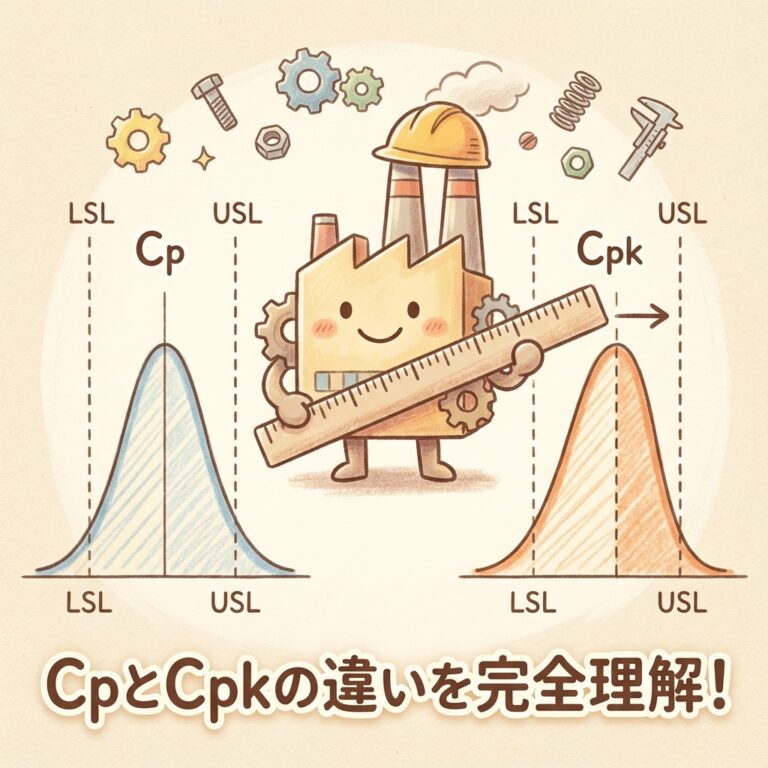
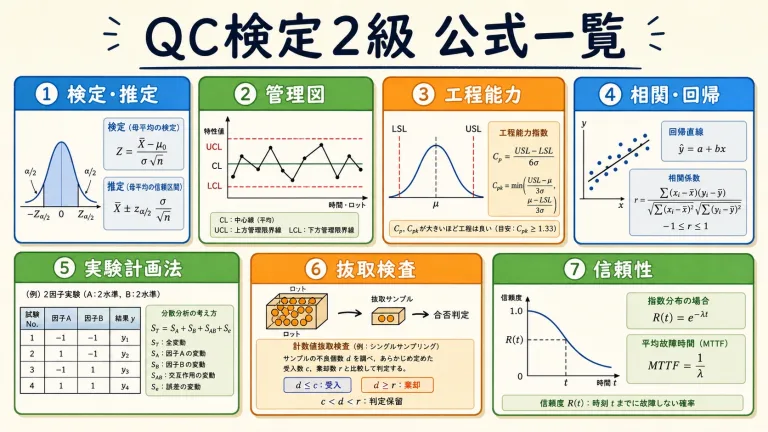
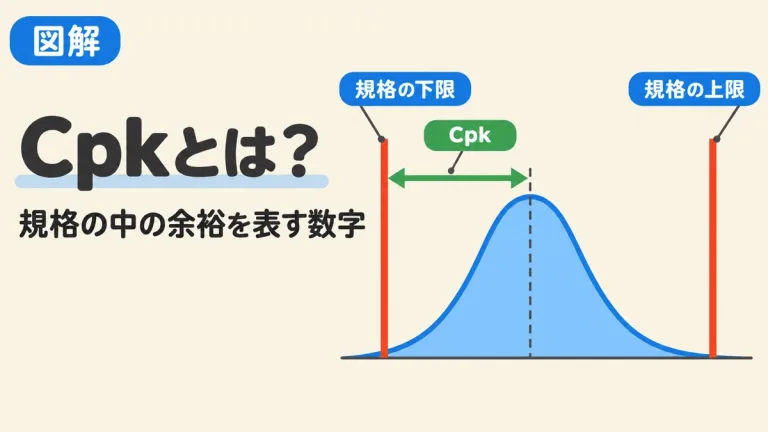
管理図で工程が安定したら、規格に対する余裕を Cpk で数字にします。
次に読むべき記事
管理図の全体像がつかめたら、ロードマップの順に、種類ごとの作り方と工程能力指数へ進みましょう。

テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。