現場の品質管理

直行率と歩留まりの違い|品質KPIの正しい使い分け

直行率と歩留まりの違い。品質KPIの正しい使い分け

※本記事にはプロモーション(広告)が含まれています。

こんなふうに思っていませんか?
  • 「直行率」と「歩留まり」、どっちも良品の割合じゃないの?
  • 上司に「直行率で管理しろ」と言われたが、歩留まりとの違いがわからない
  • 2つの数字が食い違うのはなぜ?どっちを目標にすればいい?
○ この記事でわかること
  • 直行率と歩留まりの「測っているものの違い」
  • 同じラインでの計算例(途中式つき)
  • どちらをKPI(管理指標)にすべきかの使い分け
○ 結論(まず30秒でわかる答え)

直行率(ちょっこうりつ)とは「一発で、手直しなしで良品になった割合」のことです。いっぽう歩留まり(ぶどまり)とは「手直しも含めて、最終的に良品になった割合」のこと。つまり歩留まりは手直しした製品も“良品”として数えますが、直行率は数えません。だから同じラインでも直行率のほうが低く出ます。工程の本当の実力を見たいなら直行率、材料や出荷数のロスを見たいなら歩留まりを使います。

そもそも直行率・歩留まりとは?

どちらも「良品がどれくらいできたか」を表す割合(%)ですが、良品としてカウントする範囲が違います。ここが2つの数字を分ける最大のポイントです。

直行率とは(一発合格の割合)

直行率とは、投入した製品のうち「手直しも作り直しもせず、一発で合格した製品」の割合です。英語では First Pass Yield(一発合格の意味)や FTT(First Time Through)とも呼ばれます。

ポイントは、途中で1回でも手直しした製品は「良品として数えない」こと。つまり「最初から完璧だったもの」だけをカウントする、いちばん厳しい成績表です。

歩留まりとは(最終的な良品の割合)

歩留まりとは、投入した製品(または材料)のうち、最終的に良品として出荷できた割合です。ここでは途中で手直しした製品も、直っていれば良品としてカウントします。

ポイント
直行率=「一発OKだけ」を数える。歩留まり=「直したものも含めてOK」を数える。だから同じラインなら、必ず 直行率 ≦ 歩留まり になります。
直行率と歩留まりの違いの図。直行率は一発でOKになったものだけ、歩留まりは修正して直せばOKになったものも数えるので、数える範囲が違う
直行率は一発OK、歩留まりは直せばOK

身近なたとえで完全理解|テストの点数で考える

学校のテストで考えるとスッキリします。クラス全員が漢字テストを受けたとしましょう。

たとえると
直行率は「一発で満点だった人の割合」。追試で満点になった人はカウントしません。
歩留まりは「追試も含めて、最終的に合格した人の割合」。追試でクリアした人も“合格”に入れます。

追試(=手直し)でクリアした人がいる分、最終的な合格率(歩留まり)は高く出ます。でも「そもそも一発で通った実力」を知りたいなら、直行率を見ないといけません。

つまり、歩留まりだけを見ていると「うちのライン、95%も良品が出てる!」と安心してしまいますが、その裏で毎回大量の手直し(追試)をしているかもしれない、ということです。

直行率と歩留まりをテストにたとえた図。直行率は一発で満点、歩留まりは追試で合格したものも含み、追試を数えるか否かの違い
直行率は一発満点、歩留まりは追試も合格

同じラインで計算してみる|途中式で完全マスター

言葉だけだとピンと来ないので、1つのラインの数字で両方を計算してみます。条件はこれです。

項目 数量
投入した数100個
一発で合格した数80個
手直しして良品になった数15個
廃棄した数(直せなかった)5個

直行率の計算

公式
直行率 = 一発で合格した数 ÷ 投入した数 × 100

数字を入れます。一発合格は80個、投入は100個なので——

直行率 = 80 ÷ 100 × 100 = 80%

つまり、このラインは「一発で完璧だったのは80%」ということです。

歩留まりの計算

公式
歩留まり = 最終的な良品数 ÷ 投入した数 × 100

最終的な良品は「一発合格80個+手直しで直った15個=95個」です。廃棄した5個だけが良品から外れます。

歩留まり = 95 ÷ 100 × 100 = 95%

ここが重要
同じラインなのに、直行率80%・歩留まり95%と15ポイントも差が出ました。この15ポイントの差こそが「手直しの多さ」です。歩留まりだけ見ていると、この15個分の手間とコストが見えません。

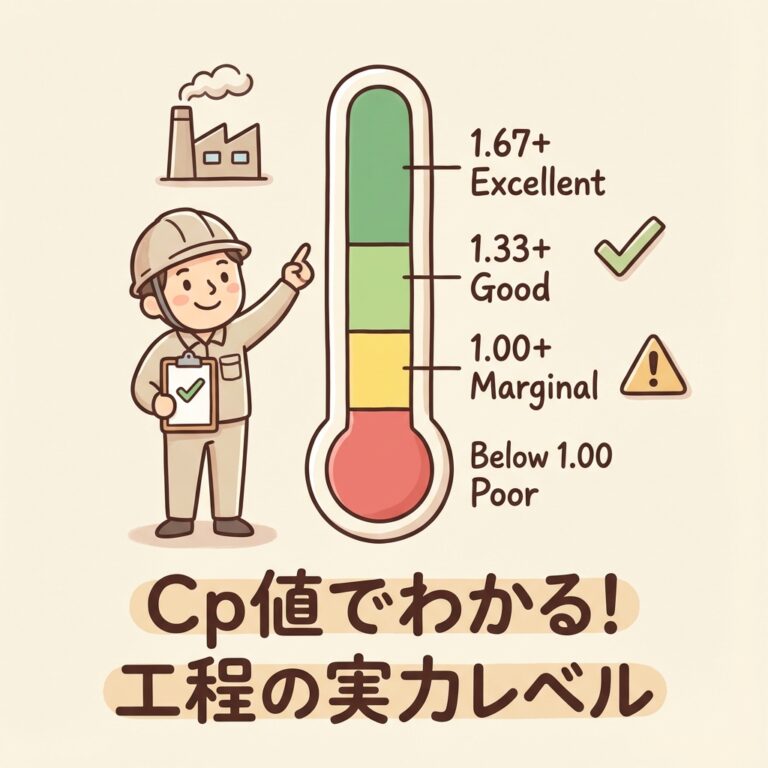
工程の「安定した実力」を数値で見る指標としては、工程能力指数Cp・Cpkもあわせて押さえておくと、直行率が高い/低い理由を数字で説明できるようになります。
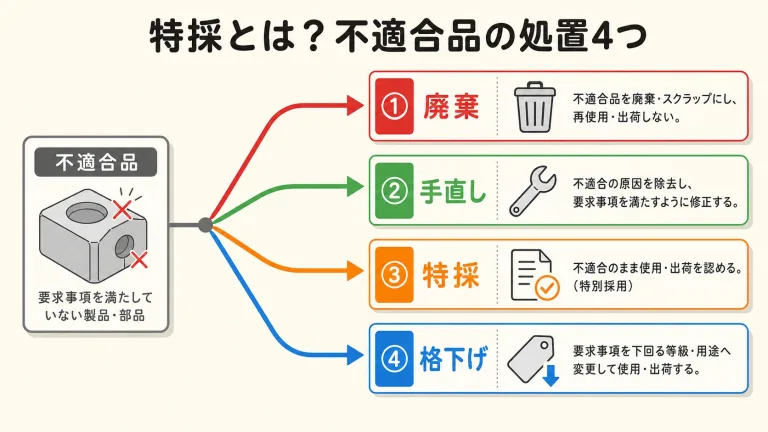
 特採(特別採用)とは?意味と申請の流れ、不適合品の処置4つを図解
あわせて読みたい
 特採(特別採用)とは?意味と申請の流れ、不適合品の処置4つを図解

特別採用(特採)と不適合品の4つの処置

直行率と歩留まりの計算例の図。投入100個のうち一発合格80個、手直し15個、廃棄5個なら、直行率は80%、歩留まりは95%
投入100個で直行率80%・歩留まり95%の例

結局どっちを目標(KPI)にすべき?

現場を本気で良くしたいなら、KPI(管理指標)は直行率を選ぶのがおすすめです。理由は、直行率は「手直し」を許してくれないからです。

歩留まりを目標にすると、「不良が出ても、手直しして直せばOK」という考え方になりがちです。すると手直しの手間やコストが数字に表れず、いつまでも工程そのものが良くなりません。

いっぽう直行率を目標にすると、「そもそも手直しが出ないラインにしよう」という発想になります。これはまさに、各工程が自分の責任で良品だけを次に渡す結果の保証とプロセスによる保証(自工程完結)の考え方そのものです。直行率は、いわば自工程完結がどれだけできているかの“成績表”なのです。

使い分けのコツ
現場改善の日常管理は直行率で。原価・材料ロスの把握は歩留まりで。両方を並べて見ると、「良品率は高いのに利益が出ない(=手直しが多い)」といった隠れた問題が一発で見えます。

また、手直しがどれだけコストを食っているかを金額で見える化したいときは、品質コスト(COQ)の考え方が役立ちます。直行率の低さが「いくらの損失か」を経営層に説明するときの武器になります。

直行率と歩留まりで見えるものの違いの図。直行率は手直しなしの完璧な製品だけを数えて工程の実力が見え(80/100=80%)、歩留まりは手直し品も含めてロスの大きさが見える(95/100=95%)。差の15%が手直し
直行率は実力、歩留まりはロスが見える
自工程完結と直行率の図。自工程で決められた条件でつくり、異常を流さず、手直しを出さずに良品だけを次工程へ渡すことが品質保証の基本で、直行率はその成績表
直行率は自工程完結の成績表

よくある間違い・つまずきポイント

①「良品率=直行率」だと思ってしまう

良品率は「最終的に良品だった割合」で、歩留まりに近い考え方です。手直し品も含みます。一発合格だけを見る直行率とは別物なので注意してください。

②工程が多いと直行率は掛け算で下がる

複数の工程を通る製品の全体の直行率は、各工程の直行率を掛け算します。たとえば各工程が95%でも、5工程あると 0.95×0.95×0.95×0.95×0.95 = 約77% まで下がります。「各工程は優秀なのに、全体で見ると意外と低い」のはこのためです。

ここで混乱しやすい
「各工程95%だから全体も95%くらいでしょ」と思いがちですが、実際は掛け算なので大きく下がります。工程が多いラインほど、この落とし穴に注意です。

③目標値を「なんとなく」で決める

直行率の目標は、業界や工程の難しさによって現実的な水準が大きく変わります。他社の数字をそのまま真似るのではなく、自社の現状値を測ってから「+○%」と積み上げるのが基本です。具体的な水準は自社データで確認しましょう。

工程をまたいだ直行率のよくある勘違いの図。各工程が95%でも全体も95%になるわけではなく、5工程なら0.95の5乗で約77%に下がる
5工程が各95%なら全体は約77%

よくある質問(FAQ)

Q. 直行率と歩留まりの違いは?

A. 直行率は一発合格だけ、歩留まりは手直し品も含めて良品と数えます。だから直行率のほうが低く出ます。

Q. 直行率の計算方法は?

A. 一発で合格した数 ÷ 投入した数 × 100 です。手直し品は分子に入れません。

Q. FTTと直行率は同じ意味?

A. ほぼ同じです。FTT(First Time Through)は直行率の英語表現で、一発通過の割合を指します。

Q. KPIにするならどっち?

A. 現場改善なら直行率がおすすめ。手直しを許さないので、工程そのものの改善につながります。

この記事のまとめ
  • 直行率=一発合格の割合。手直し品は数えない(工程の実力)。
  • 歩留まり=最終良品の割合。手直し品も数える(材料・原価のロス)。
  • 同じラインなら必ず 直行率 ≦ 歩留まり になる。
  • 現場改善のKPIには直行率がおすすめ。自工程完結の成績表になる。
  • 工程が多いと直行率は掛け算で大きく下がるので注意。
品質管理の指標の使い分けのまとめの図。直行率は一発合格、歩留まりは手直し込みで、改善のKPIは直行率
改善のKPIは直行率で見る
S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年

メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて品質管理を学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。

この記事の理解を深める本と道具
おすすめの本

品質管理を基礎から学ぶなら、QC検定3級の勉強から始めるのがおすすめです。QC検定3級のテキストと問題集が1冊になった本です(TAC出版)。

おすすめの本

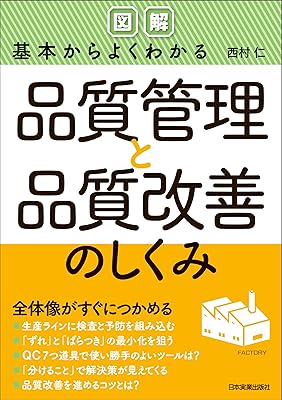
品質管理の全体を、1冊で見渡したいときに向いています。品質管理と品質改善の基本を、図解でわかりやすくまとめた本です(日本実業出版社)。

テーマ別に、もっと深く学ぶ

気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。
つまずきやすい「違い」を一気に解決
計算力アップ・資格対策

-現場の品質管理
-