※本記事にはプロモーション(広告)が含まれています。
結論|まず30秒でわかる答え
工程能力指数とは、規格の幅に対して、工程のばらつき(6σ)がどれだけ余裕をもって収まっているかを表す数値です。Cp=(上限規格−下限規格)÷6σはばらつきだけを見て、Cpk=min(上側の余裕, 下側の余裕)÷3σは平均のかたよりも含めて評価します。一般に1.33以上あれば工程能力は十分とされ、実務ではCpkを見るのが基本です。
この記事を読んでいるあなたへ
「CpとCpk、何が違うの?」
「計算式を見ても、意味がわからない…」
「なぜ2つの指数が必要なの?」
大丈夫です。この記事では、ペットボトル工場の容量検査を例に、CpとCpkの違いと計算方法を図解でわかりやすく解説します!
この記事でわかること
○ 工程能力指数とは何か
○ CpとCpkの違い(図解で理解)
○ それぞれの計算方法と公式
○ 例題を使った実践的な計算
○ QC検定でよく出る問題パターン
シリーズ全体像|今ここ!
管理図シリーズ(全12記事)
① ロードマップ → ② バラつき入門 → ③ 管理図とは → ④ 種類一覧 → ⑤ 異常判定ルール → ⑥ 読み方・活用法 → ⑦ X̄-R管理図 → ⑧ その他計量値 → ⑨ np・p管理図 → ⑩ c・u管理図
⑪ 工程能力指数Cp・Cpk ← 今ここ!
→ ⑫ 判定基準
管理図との関係
管理図で「工程が安定しているか」を確認した後、工程能力指数で「規格を満たす実力があるか」を評価します。管理図の基本を先に読んでおくと理解が深まります!
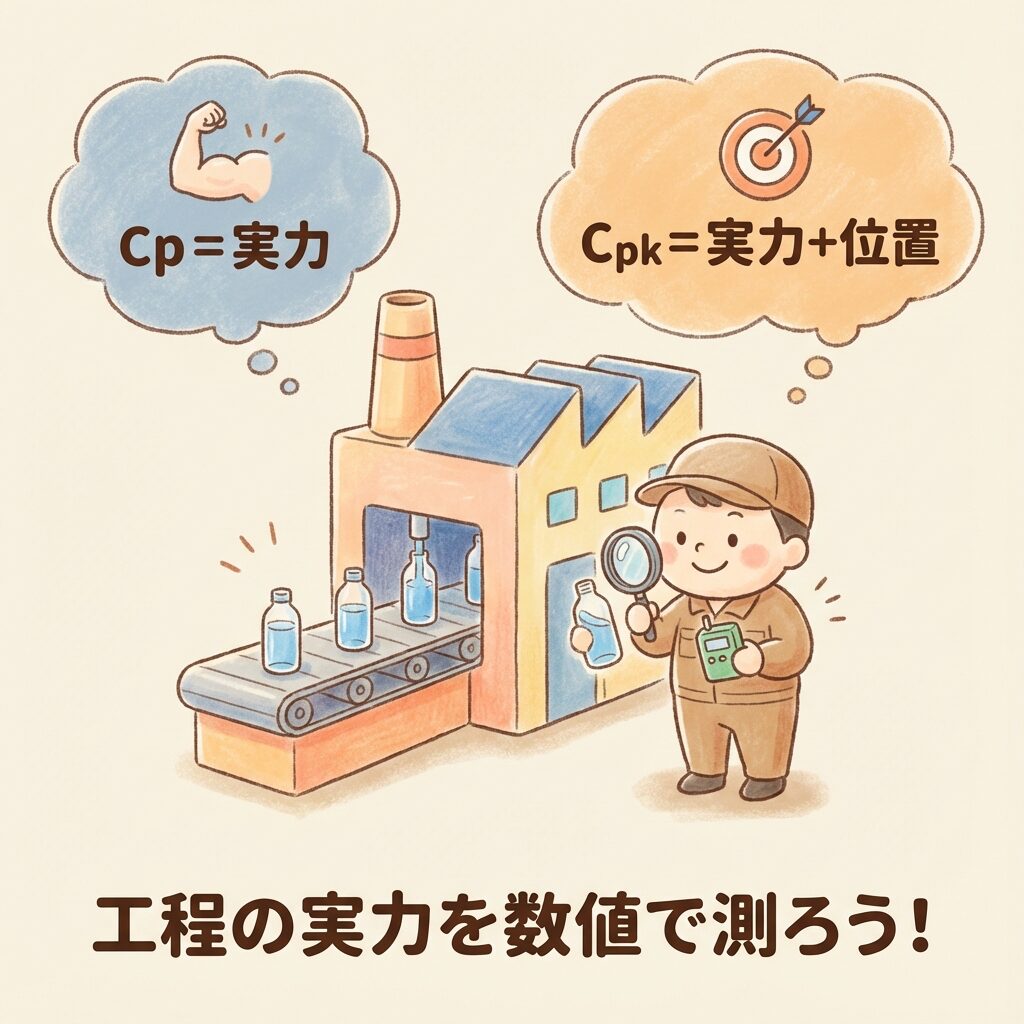 Cp=実力、Cpk=実力+位置
工程能力指数って何?
一言でいうと「規格に対する工程の実力」を数値化したもの
工程能力指数は、「この工程で作った製品が、どれくらい規格内に収まるか」を表す数値です。
ポイント
管理図 → 工程が安定しているか?(時間的な変動をチェック)
工程能力指数 → 規格を満たす実力があるか?(規格との比較)
ペットボトル工場でたとえると
あなたはペットボトル飲料工場の品質管理担当。500mlのお茶を製造しています。
規格(スペック)
上限規格(USL):510ml(これ以上は入れすぎ)
下限規格(LSL):490ml(これ以下は少なすぎ)
目標:500ml ぴったり
工程能力指数は「490ml〜510mlの範囲に、どれくらい余裕を持って収まっているか」を数値で表します。
用語を整理しよう
| 用語 |
記号 |
意味 |
| 上限規格 |
USL |
Upper Spec Limit(上限値) |
| 下限規格 |
LSL |
Lower Spec Limit(下限値) |
| 平均値 |
X̄(μ) |
データの中心 |
| 標準偏差 |
σ(s) |
データのバラつき具合 |
| 規格幅 |
USL−LSL |
規格の上限と下限の差 |
ポイント
工程能力指数は「規格幅」と「バラつき(6σ)」を比較します。
バラつきが小さいほど、規格内に余裕を持って収まります!
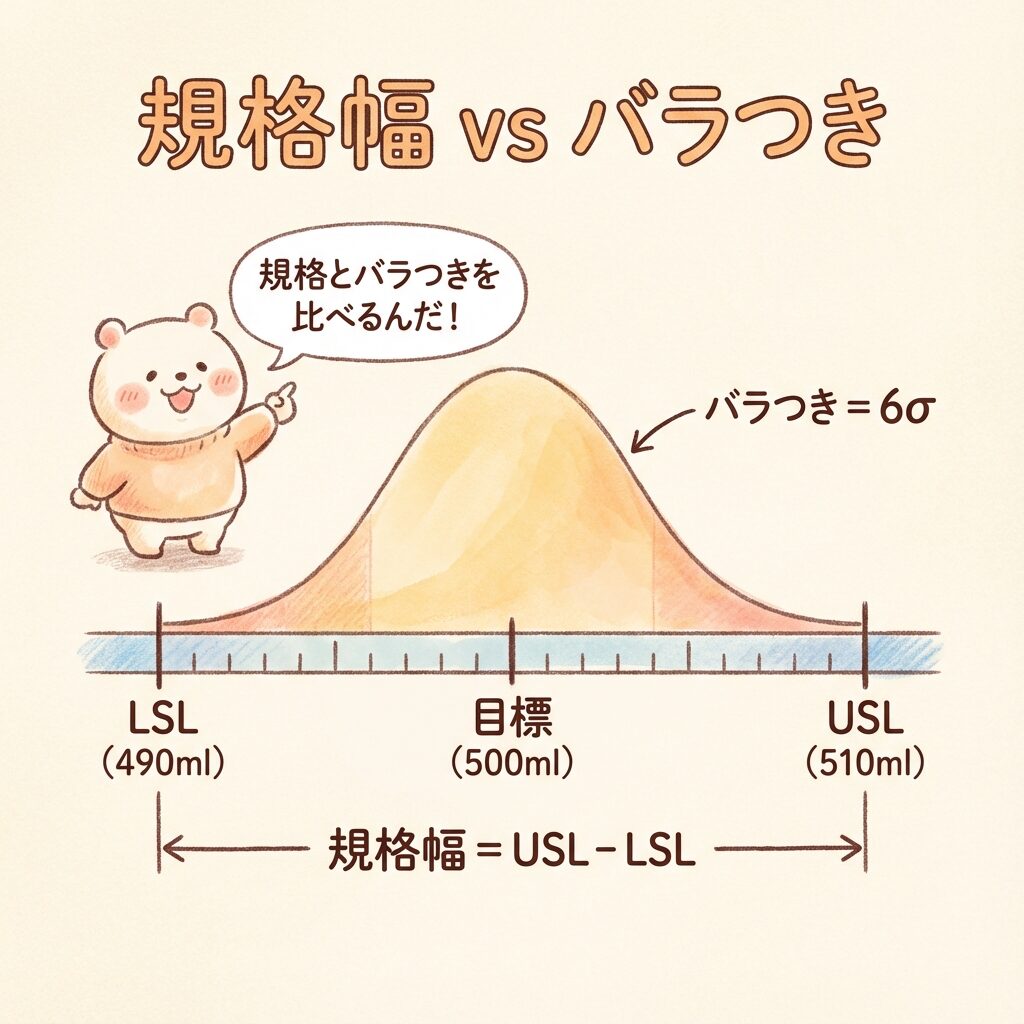 規格幅(USL−LSL)とバラつき(6σ)を比べる
CpとCpkの違い(超重要!)
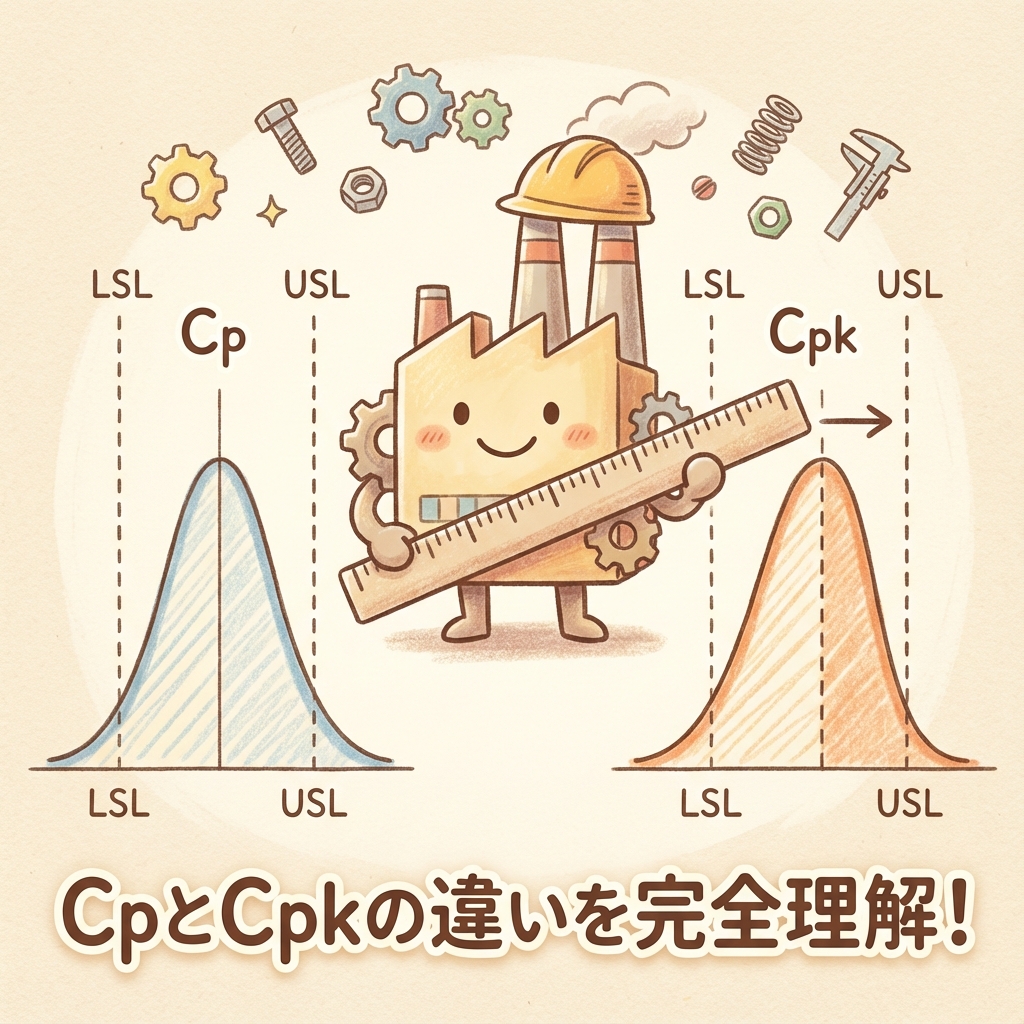
結論から言うと、平均値のズレを考慮するかどうかの違いです。
Cp
潜在的な工程能力
意味:
「もし平均が中心にあったら」
どれくらいの能力があるか
※ 平均のズレは無視
Cpk
実際の工程能力
意味:
平均のズレも含めた
現実の能力
※ 平均のズレを考慮
図で理解しよう!
ケース①:平均が中心にある場合
LSL ──────┃──────── USL
∧
/ \
/ \
───/─────────\───
平均 = 規格の中心 → Cp = Cpk
両方同じ値になる!
ケース②:平均がズレている場合
LSL ──────┃──────── USL
∧
/ \
/ \
─────────/─────────\
平均が右にズレ → Cpk < Cp
Cpkは小さくなる!
ペットボトルでたとえると
Cp(潜在能力)
「このラインのバラつきなら、中心を500mlに合わせれば規格内に収まるよね」
→ バラつきだけを見た「ポテンシャル」
Cpk(実際の能力)
「実際は平均が505mlにズレてるから、上限510mlに近くて危ない」
→ ズレも含めた「現実の実力」
超重要!
Cpk ≦ Cp が必ず成り立ちます。
平均が中心からズレるほど、Cpkは小さくなります。
だから実務ではCpkを重視します!
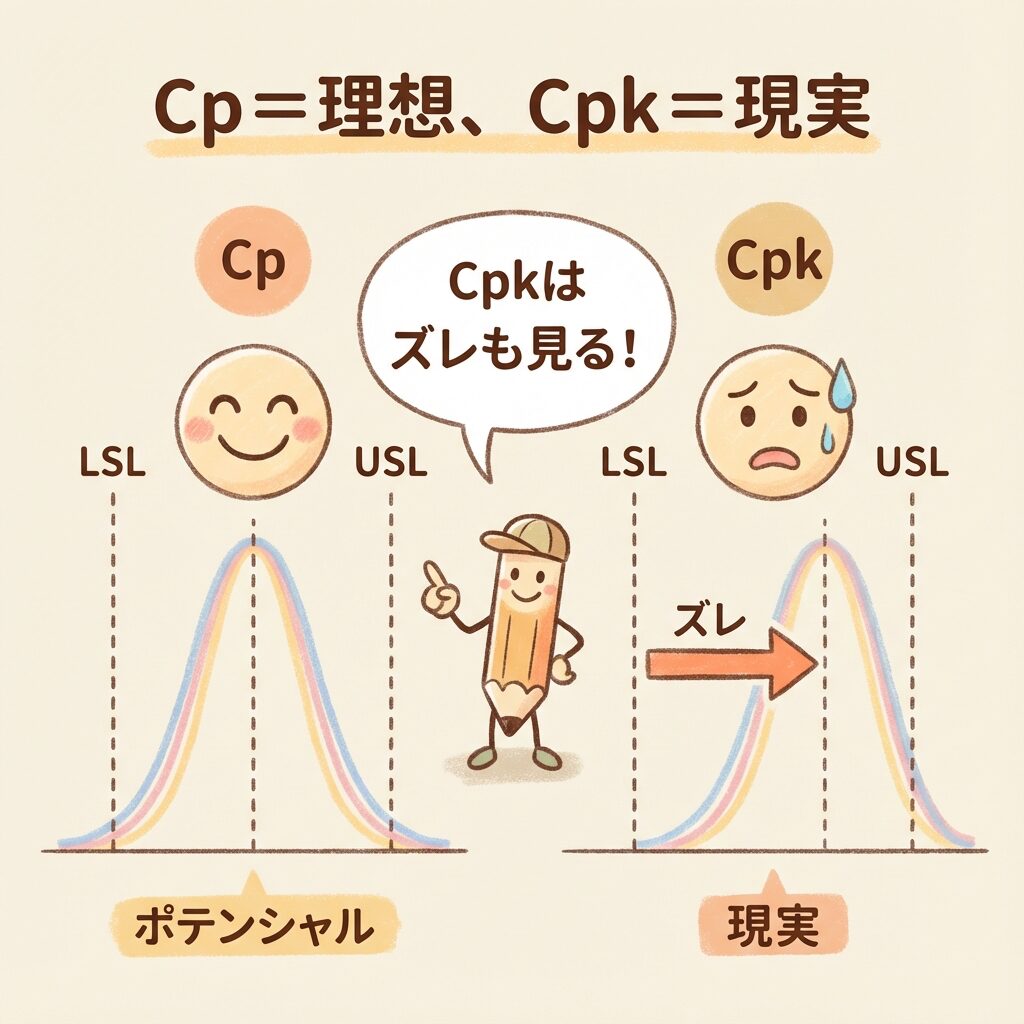 Cp=理想、Cpk=ズレも見る現実
おすすめの本
品質管理の全体を、1冊で見渡したいときに向いています。品質管理と品質改善の基本を、図解でわかりやすくまとめた本です(日本実業出版社)。
工程能力指数の種類と、判定の目安
「工程能力指数」は、Cp・Cpkだけでなく、規格の形やσの取り方で呼び名が変わります。どれを計算しているのかを最初にそろえると、数字の読み違いが減ります。
| 指数 | 式 | 使う場面 |
|---|
| Cp | (USL−LSL)÷6σ | 両側規格。平均が中心にあるとしたときの潜在的な能力 |
| Cpk | min(Cpu, Cpl) | 両側規格。平均のかたよりも含めた実際の能力 |
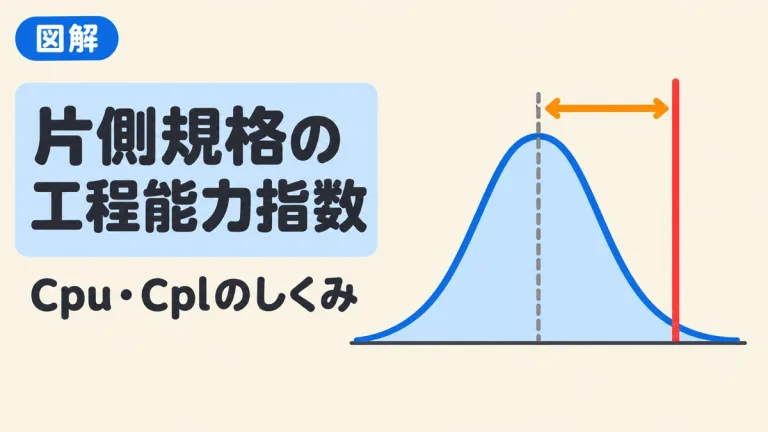
| Cpu・Cpl | (USL−X̄)÷3σ・(X̄−LSL)÷3σ | 上限だけ・下限だけの片側規格 |
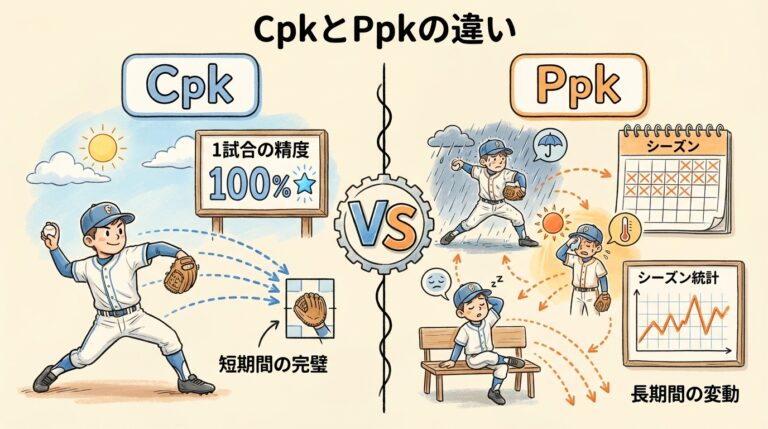
| Pp・Ppk | 式は Cp・Cpk と同じで、σ に全データの標準偏差を使う | 工程が安定する前・長期の実績の評価 |
判定は、QC検定のテキストなどで広く使われている次の目安で行います(客先や業界によって1.33や1.67を下限に決めることがあります)。
| 工程能力指数 | 判定 | することの目安 |
|---|
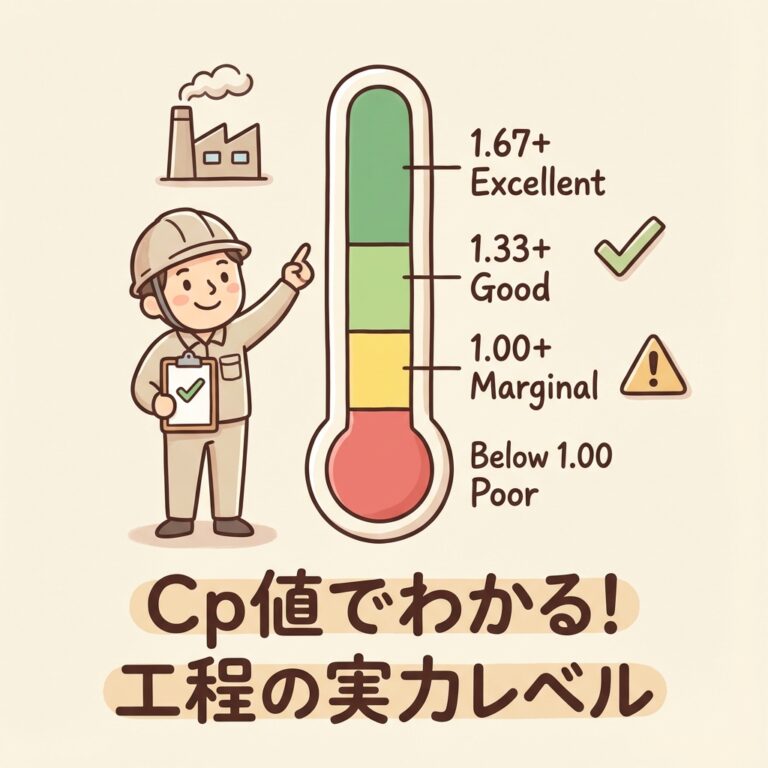
| 1.67以上 | 十分すぎる | 管理の簡素化やコストの見直しも検討 |
| 1.33以上1.67未満 | 十分 | 今の管理を続ける |
| 1.00以上1.33未満 | まずまず | 工程の管理をしっかり行い、改善を検討 |
| 0.67以上1.00未満 | 不足 | 不良が出ている。全数検査と工程の改善 |
| 0.67未満 | 非常に不足 | 品質の改善を急ぐ。規格の見直しも検討 |
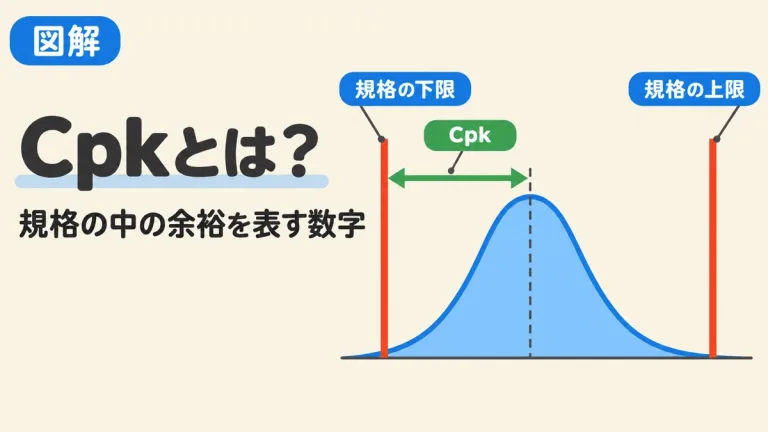
あわせて読みたい
Cpk(工程能力指数)とは?判定基準1.33と計算式・不良率を解説
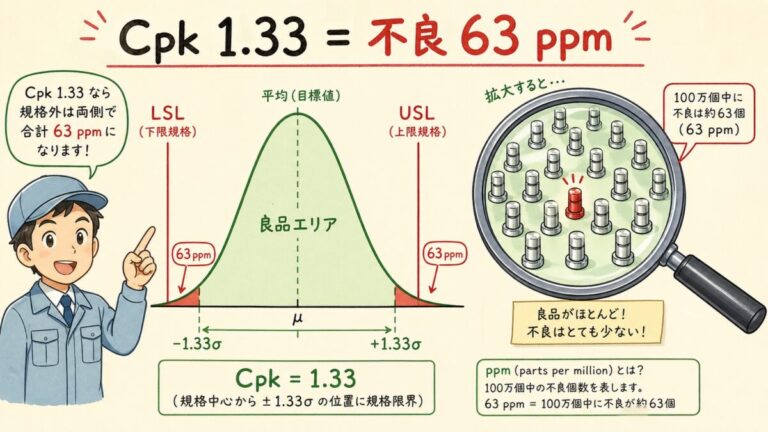
判定基準の1.33・1.67が不良率で何ppmにあたるかは、こちらで計算しています。
計算する前に確かめる3つのこと
工程能力指数は、前提が崩れていると、計算は合っていても意味のない数字になります。次の3つを先に確かめます。
- 工程が安定している:管理図で管理状態(点が管理限界の内側で、くせがない)かを見る。不安定なまま計算した値は、σ の取り方で Cp と Pp が大きく食い違う
- データが正規分布に近い:ヒストグラムが山1つの左右対称に近いかを見る。ゆがんだ分布では、指数から読む不良率が実際と合わない
- データの数が足りている:σ の推定がぶれないよう、目安として50個以上、できれば100個程度を集める(社内や客先の決まりがあればそれに従う)
つまり工程能力指数は「安定した工程の実力」を測る物差し。管理図で安定を確かめてから計算し、ばらつきが大きいならCp、かたよりが大きいならCpkが下がる、と原因を分けて読む。
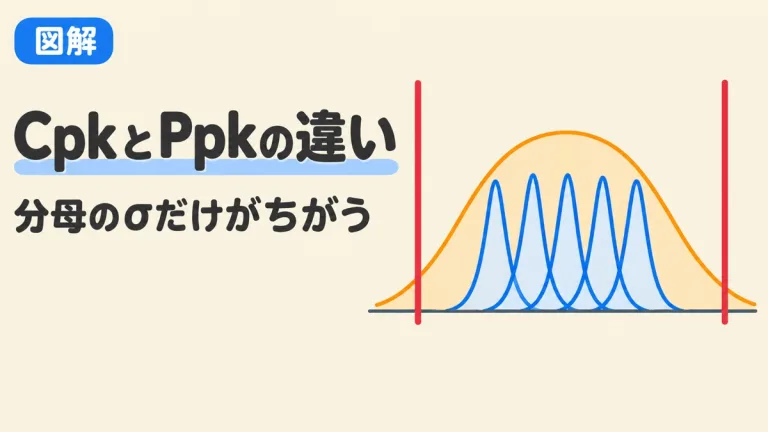
あわせて読みたい
CpkとPpkの違い|σwithinとσoverallの求め方と使い分けを例題で図解
σ をどう取るかで Cpk と Ppk が変わる理由は、例題でくわしく確かめられます。
よくある質問
Q. 工程能力指数とは何ですか?
A. 規格の幅に対して、工程のばらつき(6σ)がどれだけ余裕をもって収まっているかを表す数値です。大きいほど不良が出にくい工程です。
Q. CpとCpkの違いは?
A. Cpはばらつきだけを見た潜在的な能力、Cpkは平均のかたよりも含めた実際の能力です。平均が中心にあれば2つは同じ値になります。
Q. 工程能力指数はいくつあればよいですか?
A. 一般に1.33以上で十分、1.00未満は不足とされます。客先や業界によっては1.67以上を求められることもあります。
¥1,760 (2026/02/23 16:31時点 | Amazon調べ)
 ポチップ
Cpの計算方法
公式(シンプル!)
意味を分解すると:
分子(USL − LSL):規格幅(許容される範囲)
分母(6σ):工程のバラつき幅(±3σの範囲)
→「規格幅」が「バラつき幅」の何倍あるか?
なぜ6σ?
正規分布では、平均 ± 3σ の範囲に99.73%のデータが入るとされています。
つまり、−3σ から +3σ までの幅 = 6σ
この「6σ」を「工程の実質的なバラつき幅」として使います。
例題|ペットボトルの容量
【条件】
・上限規格(USL)= 510ml
・下限規格(LSL)= 490ml
・標準偏差(σ)= 2.5ml
・平均(X̄)= 500ml(中心にある)
【計算】
① 規格幅を計算
USL − LSL = 510 − 490 = 20ml
② 6σを計算
6σ = 6 × 2.5 = 15ml
③ Cpを計算
Cp = 20 ÷ 15 = 1.33
解釈
Cp = 1.33 は「規格幅がバラつき幅の1.33倍ある」という意味。
つまり、バラつきに対して規格に余裕がある状態です!
あわせて読みたい
Cp=Cpkのとき平均は問題ない?工程能力指数の「かたより度k」で改善ポイントを見抜く方法
Cp=Cpkのときの、かたより度kの見方
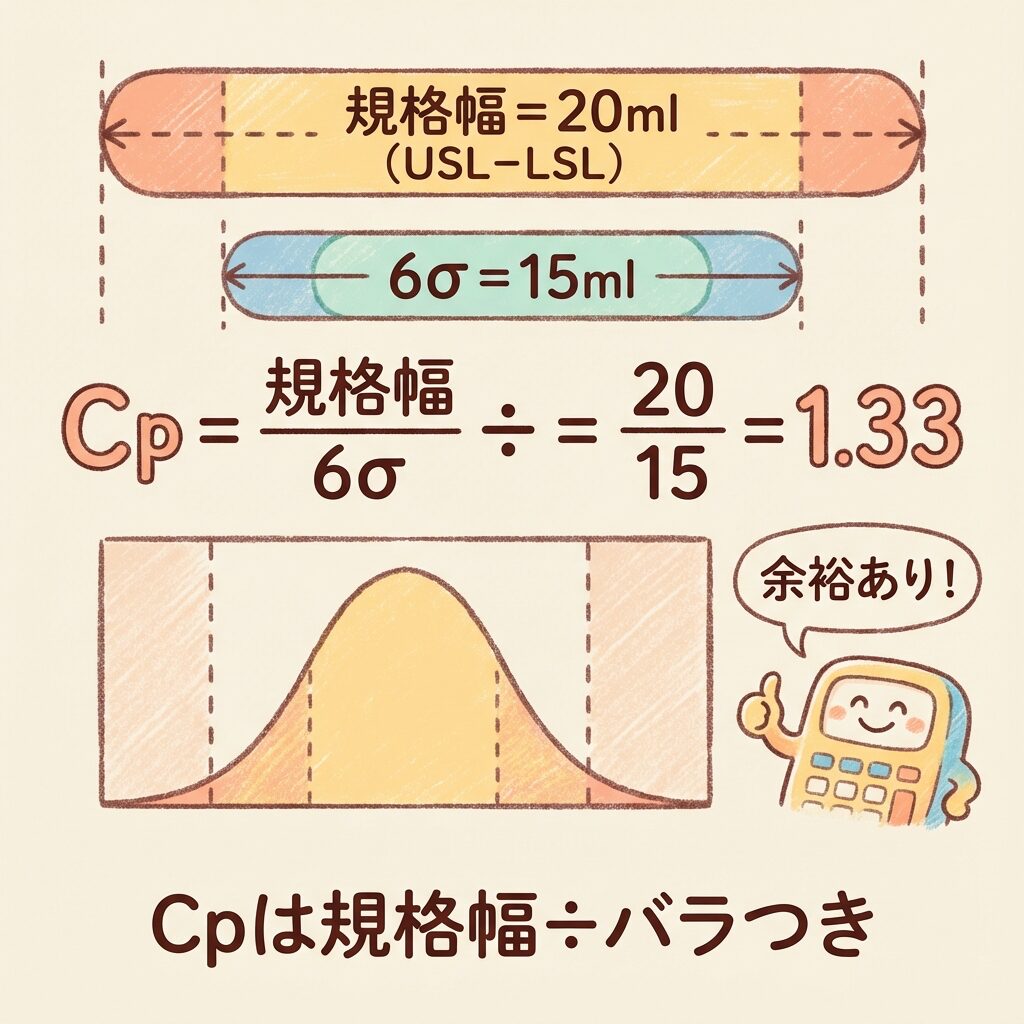 Cp=規格幅÷6σ=20/15=1.33
Cpkの計算方法
公式(2つの値の小さい方!)
Cpk = min(Cpu, Cpl)
Cpu = (USL − X̄) ÷ 3σ ←上側の余裕
Cpl = (X̄ − LSL) ÷ 3σ ←下側の余裕
意味を分解すると:
Cpu:平均から上限規格までの余裕(上に何σ分あるか)
Cpl:平均から下限規格までの余裕(下に何σ分あるか)
→ 余裕が少ない方がCpkになる!
なぜ「小さい方」?
チェーンの強さは「一番弱い部分」で決まりますよね。
同じように、工程能力は「規格に近い方(余裕が少ない方)」で決まります!
例題①|平均が中心にある場合
【条件】
・USL = 510ml、LSL = 490ml
・σ = 2.5ml
・X̄ = 500ml(中心にある)
【計算】
① Cpu(上側の余裕)
Cpu = (510 − 500) ÷ (3 × 2.5) = 10 ÷ 7.5 = 1.33
② Cpl(下側の余裕)
Cpl = (500 − 490) ÷ (3 × 2.5) = 10 ÷ 7.5 = 1.33
③ Cpk(小さい方を選ぶ)
Cpk = min(1.33, 1.33) = 1.33
平均が中心にあるので、Cp = Cpk = 1.33 になりました!
例題②|平均がズレている場合
【条件】
・USL = 510ml、LSL = 490ml
・σ = 2.5ml
・X̄ = 505ml(上にズレている!)
【計算】
① Cpu(上側の余裕)
Cpu = (510 − 505) ÷ 7.5 = 5 ÷ 7.5 = 0.67 ←少ない!
② Cpl(下側の余裕)
Cpl = (505 − 490) ÷ 7.5 = 15 ÷ 7.5 = 2.00 ←余裕あり
③ Cpk(小さい方を選ぶ)
Cpk = min(0.67, 2.00) = 0.67
注目!
Cp = 1.33(バラつき自体は同じ)
Cpk = 0.67(平均がズレたから下がった)
同じバラつきでも、平均がズレるとCpkは大きく下がる!
だから実務ではCpkを見ることが重要なのです。
あわせて読みたい
標準偏差とは?求め方を5ステップと計算ツールで|分散との違い・QCでの使い方
標準偏差の意味・求め方・Excel関数と計算ツール
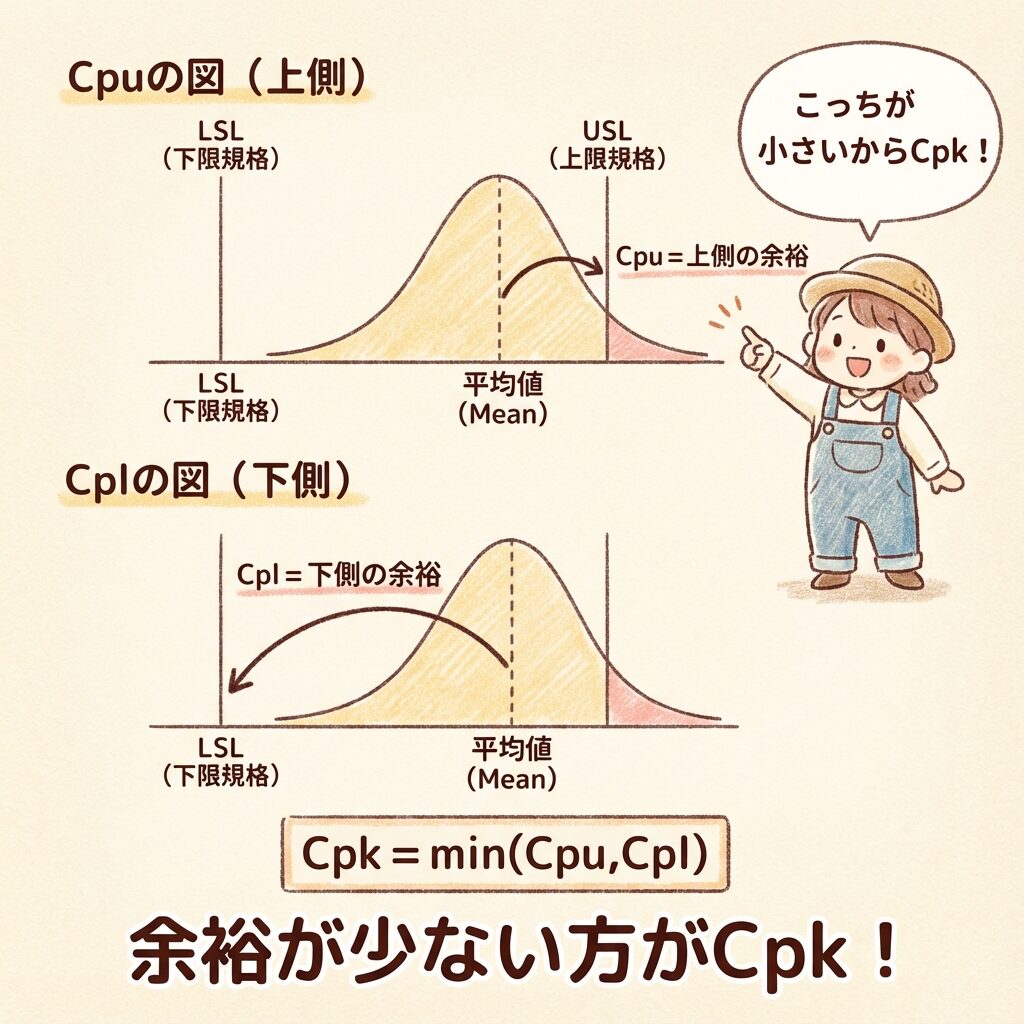 Cpk=min(Cpu,Cpl):余裕が少ない方
Cp・Cpk の計算を、測定値を貼るだけで判定まで出せる検算つきの Excel 版を準備しています。 Excel 版(有料・準備中)の中身を見る →
Cp vs Cpk 比較まとめ
| 項目 |
Cp |
Cpk |
| 正式名称 |
工程能力指数 |
かたよりを考慮した工程能力指数 |
| 意味 |
潜在的な能力 |
実際の能力 |
| 平均のズレ |
考慮しない |
考慮する |
| 公式 |
(USL−LSL)÷6σ |
min(Cpu, Cpl) |
| 関係 |
Cpk ≦ Cp(常に成り立つ) |
| 実務での重要度 |
参考値 |
より重要! |
QC検定でよく出る問題
パターン①:Cpを求めよ
【問題】
USL = 55、LSL = 45、σ = 1.5 のとき、Cpを求めよ。
【解答】
規格幅 = 55 − 45 = 10
6σ = 6 × 1.5 = 9
Cp = 10 ÷ 9 = 1.11
パターン②:Cpkを求めよ
【問題】
USL = 55、LSL = 45、σ = 1.5、X̄ = 52 のとき、Cpkを求めよ。
【解答】
3σ = 3 × 1.5 = 4.5
Cpu = (55 − 52) ÷ 4.5 = 3 ÷ 4.5 = 0.67
Cpl = (52 − 45) ÷ 4.5 = 7 ÷ 4.5 = 1.56
Cpk = min(0.67, 1.56) = 0.67
パターン③:CpとCpkの関係を問う
【問題】
Cp = 1.5、Cpk = 1.2 のとき、工程について言えることは?
【解答】
Cp > Cpk なので、平均が規格の中心からズレている
→ 平均を中心に調整すれば、Cpk = Cp = 1.5 にできる可能性がある
パターン④:片側規格の場合
【問題】
上限規格のみ USL = 100、X̄ = 94、σ = 2 のとき、工程能力指数を求めよ。
【解答】
片側規格なので Cpu のみ計算
Cpu = (100 − 94) ÷ (3 × 2) = 6 ÷ 6 = 1.00
片側規格のポイント
上限のみ → Cpu を使う
下限のみ → Cpl を使う
両側規格 → Cpk = min(Cpu, Cpl)
関連記事
工程能力指数の判定基準(1.67, 1.33, 1.00, 0.67の意味)は次の記事で詳しく解説しています。
 よく出る4パターン:Cp・Cpk・関係・片側規格
おすすめの本
「工程能力指数Cp・Cpk」の土台になる統計学を、教科書で体系立てて学びたいときに向いています。東京大学教養学部統計学教室が編集した、統計学の定番の教科書です。データのまとめ方から確率分布までを、実際の例と図表で解説しています。
¥3,080 (2026/02/23 16:30時点 | Amazon調べ)
ポチップ
公式まとめ(試験直前チェック用)
Cpk(実際の能力)
Cpk = min(Cpu, Cpl)
Cpu = (USL − X̄) ÷ 3σ
Cpl = (X̄ − LSL) ÷ 3σ
※ 平均のズレを考慮
この記事のまとめ
○ 工程能力指数:規格に対する工程の実力を数値化
○ Cp:「バラつきだけ」を見た潜在能力
○ Cpk:「バラつき+ズレ」を見た実際の能力
○ 関係:Cpk ≦ Cp(平均がズレるとCpkが下がる)
○ 実務:Cpkをより重視する
覚え方のコツ
Cp:「Capability(能力)」のポテンシャル
Cpk:「k」は「かたより(偏り)」を考慮
→ kが付くと「より現実的」と覚えよう!
シリーズ記事一覧
シリーズ完結まであと1記事!
次は最終回!工程能力指数の判定基準を学びましょう。
「Cp = 1.33って良いの?悪いの?」の疑問を解決します!
 Cp・Cpkマスター、次は判定基準
統計学のおすすめ書籍
統計学の「数式アレルギー」を治してくれた一冊
「Σ(シグマ)や ∫(インテグラル)を見ただけで眠くなる…」 そんな私を救ってくれたのが、小島寛之先生の『完全独習 統計学入門』です。
この本は、難しい記号を一切使いません。 「中学レベルの数学」と「日本語」だけで、検定や推定の本質を驚くほど分かりやすく解説してくれます。
「計算はソフトに任せるけど、統計の『こころ(意味)』だけはちゃんと理解したい」 そう願う学生やエンジニアにとって、これ以上の入門書はありません。
¥2,420 (2025/11/23 09:57時点 | Amazon調べ)
ポチップ
【QC2級】「どこが出るか」がひと目で分かる!最短合格へのバイブル
私がQC検定2級に合格した際、使い倒したのがこの一冊です。
この本の最大の特徴は、「各単元の平均配点(何点分出るか)」が明記されていること。 「ここは出るから集中」「ここは出ないから流す」という戦略が立てやすく、最短ルートで合格ラインを突破できます。
解説が分かりやすいため、私はさらに上の「QC1級」を受験する際にも、基礎の確認用として辞書代わりに使っていました。 迷ったらまずはこれを選んでおけば間違いありません。
¥1,980 (2025/11/23 10:17時点 | Amazon調べ)
ポチップ
この記事の理解を深める本と道具
おすすめの本
品質管理の手法をQC検定の勉強で体系的に身につけたいなら、2級のテキストが1冊あると心強いです。QC検定2級のテキストと問題集が1冊になった本です。受験者が苦手にしやすい統計の分野をていねいに説明しています(TAC出版)。
楽天ブックス
¥1,980 (2026/10/24 12:31時点 | Amazon調べ)
ポチップ
S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。
つまずきやすい「違い」を一気に解決
計算力アップ・資格対策