※本記事にはプロモーション(広告)が含まれています。
- 標準偏差とは、結局なにを表している数字なの?
- 求め方の手順や、Excelのどの関数を使えばいいのかがわからない
- σ(シグマ)やSDと書かれていると、急に身構えてしまう
- 標準偏差の意味を、ひとことで説明できるようになる
- テストの点数を使って、標準偏差を5ステップで最後まで計算できる
- ExcelのSTDEV.SとSTDEV.Pの使い分けと、正規分布での読み方がわかる
- 数字を入れるだけで標準偏差を出せる計算ツールが使える
標準偏差とは、データが平均値からどれくらいばらついているかを、元のデータと同じ単位で表した数字です。各データと平均の差(偏差)を2乗して平均した「分散」の平方根(ルート)で求め、記号はσ(シグマ)やSDで表します。Excelなら =STDEV.S(範囲) で求められ、値が小さいほどデータがそろっていることを意味します。
標準偏差とは?データの「ばらつき」を1つの数字にしたもの
標準偏差は、データが平均からどれくらい離れているかの「だいたいの大きさ」です。平均だけでは見えない、データの散らばり方(ばらつき)を1つの数字で表します。
平均点がどちらも60点の、2つのクラスのテスト結果で比べてみましょう。
| クラス | 5人の点数 | 平均 | 標準偏差 |
|---|---|---|---|
| A組 | 58・59・60・61・62 | 60点 | 約1.4点 |
| B組 | 20・40・60・80・100 | 60点 | 約28.3点 |
平均は同じでも、A組は全員が60点のすぐ近くに集まり、B組は20点から100点まで大きく散らばっています。この違いが、標準偏差の「約1.4点」と「約28.3点」という差になって表れます。
毎朝の通勤時間で考えてみてください。平均30分の人でも、毎日29〜31分で着く人と、20〜40分のあいだで日によって変わる人がいます。標準偏差は、この「日による変わりやすさ」を数字にしたものです。前者なら標準偏差は約1分、後者なら約10分になります。
つまり、標準偏差が小さいほど「データがそろっている」、大きいほど「データがばらついている」ということです。単位は元のデータと同じ(点数なら「点」、長さなら「mm」)なので、そのまま感覚で読めるのが強みです。
σ(シグマ)・SD・sの意味|標準偏差の記号と呼び方
標準偏差は、本や資料によっていろいろな記号で書かれます。どれも「標準偏差」のことなので、記号を見たら言い換えて読みましょう。
| 書き方 | 読み方 | よく使われる場面 |
|---|---|---|
| σ | シグマ(ギリシャ文字のsの小文字) | 母集団(全体)の標準偏差。品質管理の「3σ」「6σ」もこれ |
| s | エス | サンプル(標本)から計算した標準偏差 |
| SD | エスディー(standard deviation の略) | 論文や検査結果の「平均 ± SD」 |
| σ²、s²、V | シグマ2乗 など | 分散(標準偏差の2乗)。標準偏差とは別の量なので注意 |
たとえば論文で「身長 170.2 ± 5.8 cm(平均 ± SD)」と書かれていれば、「平均が170.2cmで、標準偏差が5.8cm」という意味です。英語では standard deviation(スタンダード・デビエーション)と呼びます。
標準偏差の求め方|5ステップで計算してみよう
標準偏差は、次の5ステップで求めます。B組の点数(20・40・60・80・100)で、1ステップずつ計算します。
平均を出す:(20+40+60+80+100) ÷ 5 = 300 ÷ 5 = 60点
偏差を出す(各データ − 平均):20−60=−40、40−60=−20、60−60=0、80−60=+20、100−60=+40
偏差を2乗して合計する:(−40)²+(−20)²+0²+20²+40² = 1600+400+0+400+1600 = 4000
データの個数で割る(これが分散):4000 ÷ 5 = 800(単位は「点²」)
ルートを取る(これが標準偏差):√800 ≒ 28.3点
| 点数 | 偏差(点数−60) | 偏差の2乗 |
|---|---|---|
| 20 | −40 | 1600 |
| 40 | −20 | 400 |
| 60 | 0 | 0 |
| 80 | +20 | 400 |
| 100 | +40 | 1600 |
| 合計 | 0 | 4000 |
同じ手順でA組(58・59・60・61・62)を計算すると、偏差は −2・−1・0・+1・+2、2乗の合計は 4+1+0+1+4=10、分散は 10÷5=2、標準偏差は √2 ≒ 1.4点 になります。
STEP 4で「データの個数(5)」で割るか「個数−1(4)」で割るかで、答えが少し変わります。手元のデータそのものの散らばりを知りたいときは個数で、サンプルから全体を推定したいときは個数−1で割ります。この違いは、このあとの「標本標準偏差と母標準偏差」の節で整理します。
標準偏差の計算ツール|数字を入れるだけで途中式まで表示
手元のデータを入れると、平均・分散・標準偏差(標本と母集団の両方)と、計算の途中の表を表示します。数字は、カンマ・スペース・改行のどれで区切ってもかまいません。
はじめから入っている20・40・60・80・100は、上の5ステップで計算したB組の点数です。母標準偏差が28.2843、標本標準偏差が31.6228と表示されれば、手計算と同じ結果になっています。入力したデータは画面の中で計算するだけで、どこにも送信されません。
なぜ「2乗してからルートを取る」のか
「平均からの離れ具合なら、偏差をそのまま平均すればいいのでは?」と思いますよね。はじめは戸惑って当然のところなので、理由を2つに分けて説明します。
理由1:偏差を足すと、必ず0になってしまう
B組の偏差(−40・−20・0・+20・+40)を足すと、0になります。これは偶然ではなく、どんなデータでも偏差の合計は必ず0です。平均は、プラス側とマイナス側がちょうど釣り合う「シーソーの支点」のような位置だからです。そこで偏差を2乗して、マイナスを消してから平均します。
理由2:2乗すると単位も2乗になるので、ルートで元に戻す
2乗して平均した「分散」は、単位も2乗(点²)になります。「800点²」と言われても、どれくらいのばらつきかピンときません。そこでルートを取り、元の単位(点)に戻したのが標準偏差です。√800 ≒ 28.3点なら、「平均から28点くらい離れているのがふつう」と読めます。
マイナスを消すだけなら絶対値でもよさそうですが、2乗のほうが計算の理論(分散を足し合わせる性質など)と相性がよいため、統計学では2乗が使われます。つまり「2乗でマイナスを消し、ルートで単位を戻す」のが標準偏差です。
標準偏差と分散の違い
標準偏差と分散は、どちらもばらつきを表す数字で、違いは「ルートを取ったかどうか」だけです。標準偏差を2乗すると分散に、分散のルートを取ると標準偏差になります。
| 比べるところ | 分散 | 標準偏差 |
|---|---|---|
| 求め方 | 偏差の2乗の平均 | 分散のルート |
| 単位 | 元の単位の2乗(点²) | 元の単位と同じ(点) |
| B組の例 | 800 | 約28.3 |
| 得意なこと | 計算の途中で使う(足し合わせられる) | 結果を人に伝える(感覚で読める) |
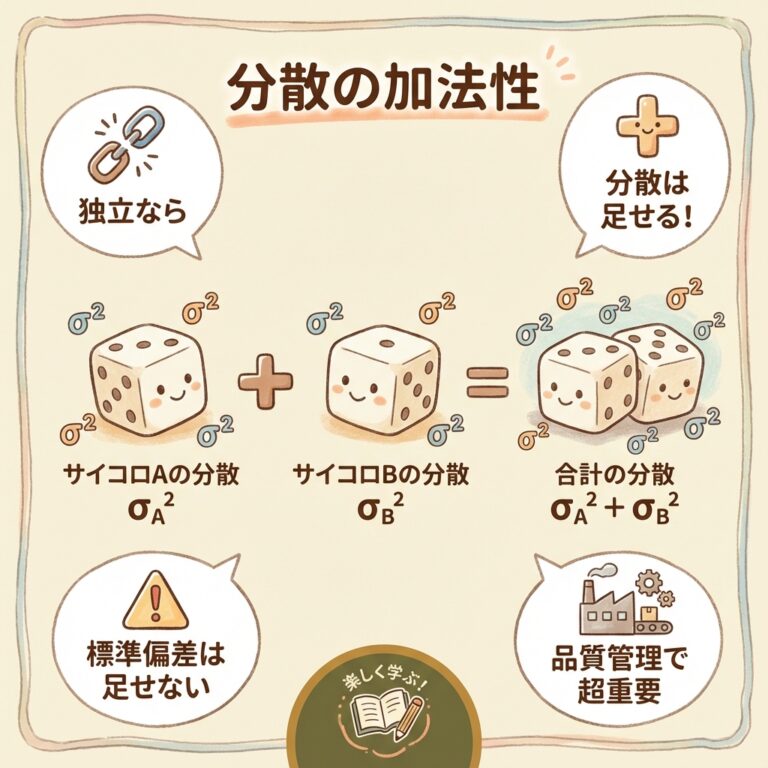
つまり、計算の道具として便利なのが分散、結果を読んだり伝えたりするのに便利なのが標準偏差です。たとえば「部品Aと部品Bを組み合わせたときのばらつき」を求めるときは、標準偏差ではなく分散どうしを足します。
Excelで標準偏差を求める方法|STDEV.SとSTDEV.Pの使い分け
Excelでは関数1つで標準偏差を出せます。関数は2種類あり、「手元のデータが全部か、一部(サンプル)か」で使い分けます。
A2〜A6のセルに、20・40・60・80・100を入力する
空いているセルに =STDEV.S(A2:A6) と入力する(全員分のデータなら =STDEV.P(A2:A6))
Enterを押すと、31.62(STDEV.Pなら28.28)が表示される
| 関数 | 何で割るか | 使う場面 | B組の結果 |
|---|---|---|---|
| =STDEV.S(範囲) | 個数−1 | サンプルから全体を推定する(抜き取った製品の寸法など) | 31.62 |
| =STDEV.P(範囲) | 個数 | 手元のデータが全部(クラス全員の点数など) | 28.28 |
| =STDEV(範囲) | 個数−1 | 古いExcelとの互換用。中身はSTDEV.Sと同じ | 31.62 |
| =VAR.S / =VAR.P | 個数−1 / 個数 | 分散を出したいとき | 1000 / 800 |
迷ったら STDEV.S を使えば、たいていの場面で間違いません。品質管理の現場では、ロットから抜き取った製品を測ることがほとんどだからです。データが少ないほど、STDEV.SとSTDEV.Pの差は大きくなります。
標本標準偏差と母標準偏差の違い|なぜn−1で割るのか
調べたい全体を「母集団(ぼしゅうだん)」、そこから取り出した一部を「標本(ひょうほん)」または「サンプル」と呼びます。母集団の標準偏差をσ、標本から計算した標準偏差をsで表します。
母標準偏差 σ
- データが全部そろっているとき
- 個数 n で割る
- ExcelはSTDEV.P
標本標準偏差 s
- 一部から全体を推定するとき
- 個数−1(n−1)で割る
- ExcelはSTDEV.S
サンプルの平均は、サンプル自身にいちばん近い値になるので、サンプルの中だけで測ったばらつきは、全体の本当のばらつきより少し小さく出てしまいます。その分を補うために、割る数を1つ減らして(n−1で割って)少し大きめに見積もります。
なぜn−1で割るのかを数式なしで。ExcelのSTDEV.SとSTDEV.Pの使い分けも
標準偏差の読み方|正規分布の68-95-99.7ルール
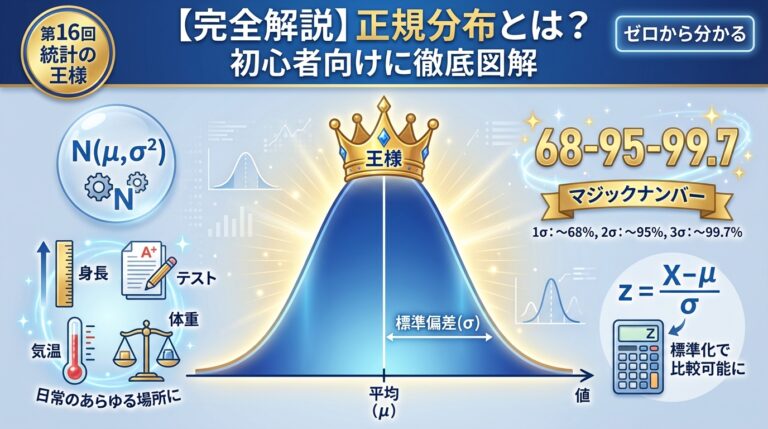
データが正規分布(平均を頂点にした、左右対称のつりがね型の分布)に従うとき、標準偏差を使うと「どの範囲に何割のデータが入るか」がわかります。これを68-95-99.7ルールといいます。
| 範囲 | 入るデータの割合 | 平均60点・標準偏差10点の例 |
|---|---|---|
| 平均 ± 1σ | 約68% | 50〜70点 |
| 平均 ± 2σ | 約95% | 40〜80点 |
| 平均 ± 3σ | 約99.7% | 30〜90点 |
つまり、平均60点・標準偏差10点のテストで90点を取った人は「上位0.15%ほど」の珍しい結果、ということです。偏差値もこの考え方で作られていて、偏差値=50+10×(得点−平均)÷標準偏差 で計算します。90点なら 50+10×(90−60)÷10 = 80 です。
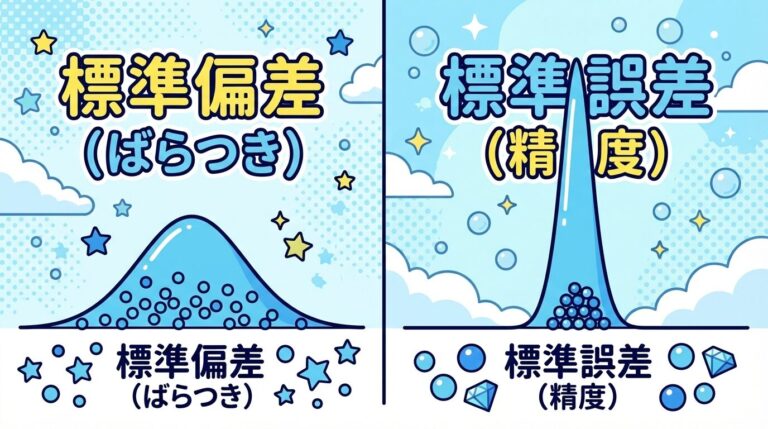
標準偏差と標準誤差、エラーバーにはどっちを使う?
品質管理では標準偏差をどう使う?
製造業の品質管理では、標準偏差は「工程がどれくらい安定しているか」を測るものさしとして毎日のように使います。代表的な使い方は2つです。
工程能力指数(Cp・Cpk)
- Cp =(規格の上限 − 規格の下限)÷ 6σ
- 規格の幅10μm・σ=1.25μmなら Cp = 10÷7.5 ≒ 1.33
- 1.33以上あれば「工程能力は十分」が目安
管理図の管理限界(±3σ)
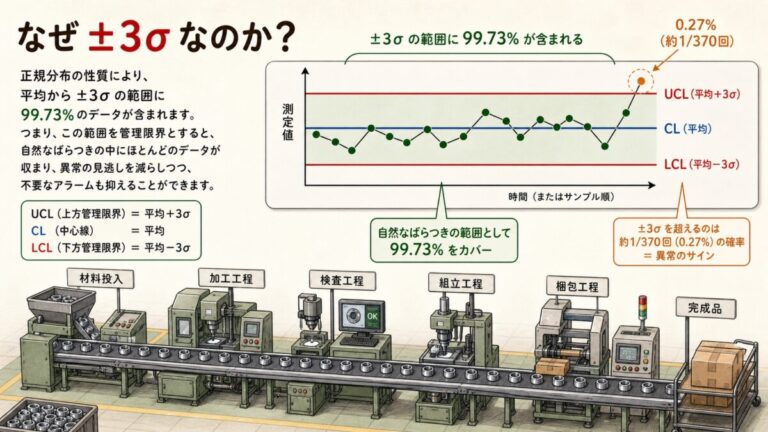
- 平均 ± 3σ の線を管理限界にする
- 安定した工程なら約99.7%が線の内側に入る
- 線の外に出たら「いつもと違う原因」を疑う
現場では、平均値が規格の真ん中にあっても、標準偏差が大きいと規格の外に出る製品が増えます。「平均を合わせる」と同じくらい「ばらつき(標準偏差)を小さくする」ことが、不良を減らす近道です。
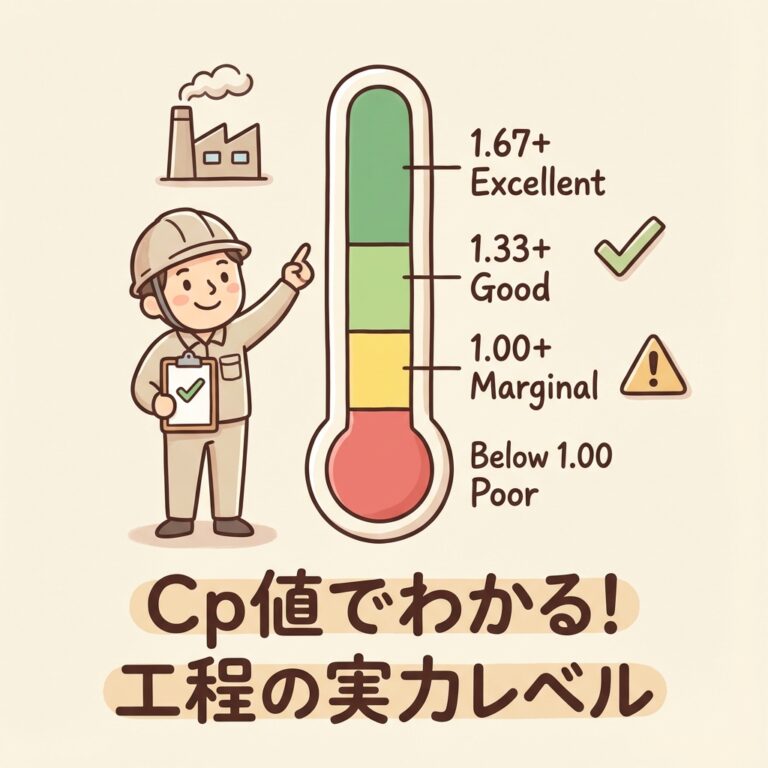
工程能力指数1.33・1.00の判定基準と対処法
標準偏差は、管理図・工程能力指数・検定のどれにも出てくる計算の土台です。統計の計算を品質管理の手法とつなげて学びたい人は、QC検定の講座を使う方法もあります。SATには、QC検定2級・3級の講座(テキスト・問題集と講義動画)があります。料金・内容は公式サイトで確かめてください。
標準偏差でよくある間違い
| よくある間違い | 正しい考え方 |
|---|---|
| ルートを取り忘れて、分散を標準偏差として報告する | 単位が2乗になっていないか確かめる(「点²」なら分散) |
| STDEV.SとSTDEV.Pを区別せずに使う | 抜き取ったサンプルならSTDEV.S。データが少ないほど差が大きい |
| 標準偏差と標準誤差を同じものだと思う | 標準偏差は「データ」のばらつき、標準誤差は「平均値」のばらつき(標準偏差÷√n) |
| 2つの部品のばらつきを、標準偏差どうしで足す | 足せるのは分散。σ₁²+σ₂² のルートが合計の標準偏差 |
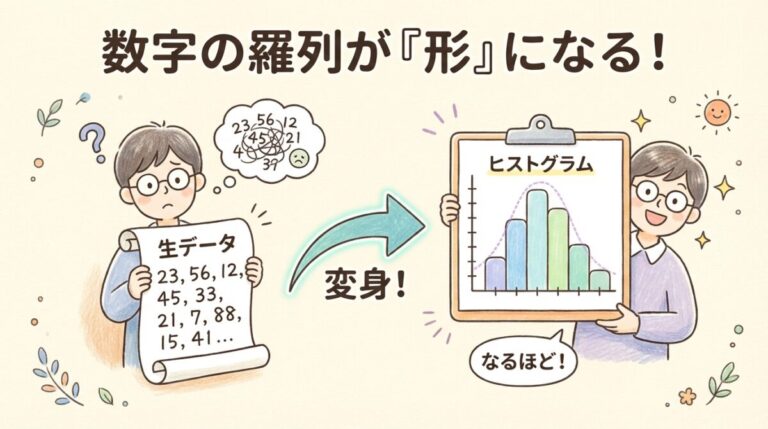
| 外れ値が混ざっていても気にしない | 2乗するので外れ値の影響が大きい。まずヒストグラムで分布の形を確かめる |
よくある質問
- 標準偏差は、データが平均からどれくらいばらついているかを、元の単位で表した数字(記号はσ・s・SD)
- 求め方は「平均 → 偏差 → 2乗して合計 → 個数で割る(分散)→ ルート」の5ステップ
- 2乗するのは偏差の打ち消し合いを防ぐため、ルートを取るのは単位を元に戻すため
- ExcelはSTDEV.S(サンプル・n−1)とSTDEV.P(全部・n)。迷ったらSTDEV.S
- 正規分布なら平均±1σに約68%、±2σに約95%、±3σに約99.7%が入る
次は、標準偏差とセットで使う「正規分布」や「標準誤差」に進むと、データの読み方がぐっと広がります。
標準偏差をはじめとする統計の基礎を資格の勉強で固めたいなら、統計検定2級がひとつの目標になります。日本統計学会が編集した、統計検定2級の公式問題集です。CBT方式試験の出題範囲と出題形式にのっとった問題と解説を収録しています(実務教育出版)。


「標準偏差」の土台になる統計学を、検定まで含めて1冊で学びたいときに向いています。検定から多変量解析・実験計画法・ベイズ統計学までを扱う、統計学の入門書です(オーム社、栗原伸一 著、第2版)。

「標準偏差」の土台になる統計学を、本でじっくり学び直したいときに向いています。統計学を独学で学べるように書かれた入門書です(ダイヤモンド社、小島寛之 著)。

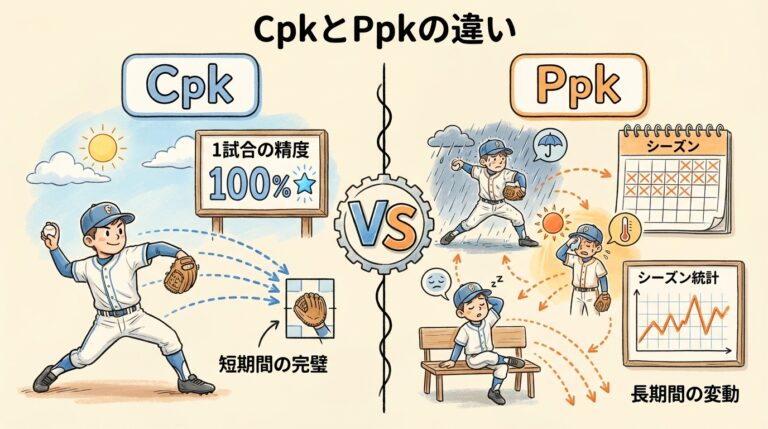
標準偏差を使う代表的な指標が、工程能力指数 Cp・Cpk です。
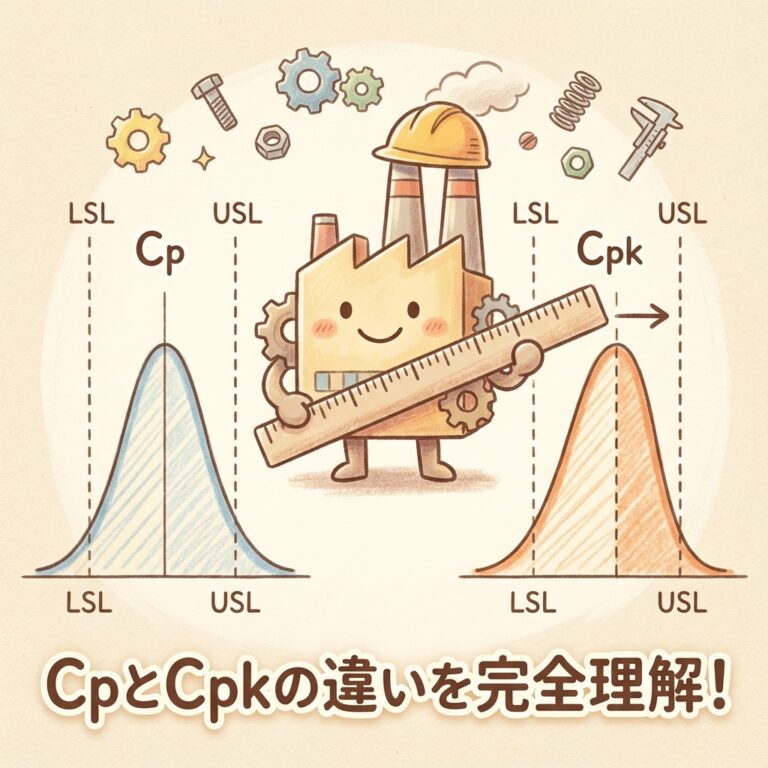
品質管理の手法を仕事で使いながら、QC検定で知識を形にする人もいます。独学で進めにくいと感じたら、テキスト・問題集・講義動画がセットになった通信講座を使う方法もあります。SATには、QC検定2級・3級の講座(テキスト・問題集と講義動画)があります。料金・内容は公式サイトで確かめてください。
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
次に読むべき記事
標準偏差がわかったら、次は標準偏差を使って「どこに何割のデータがあるか」を読む正規分布や、データの形を見るヒストグラムに進みましょう。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。