統計学基礎

分散とは?求め方と分散の加法性 V(X±Y)=V(X)+V(Y)|標準偏差の合成を例題で

分散の記事のアイキャッチ。定盤の上で3つの金属部品を積み重ねた組立品とハイトゲージの写真に「分散とは 0.5mm」の文字

※本記事にはプロモーション(広告)が含まれています。

ばらつき 0.3mm の部品と 0.4mm の部品をつなぐと、全体のばらつきは 0.7mm ではなく 0.5mm です。標準偏差は足せないのに、分散なら足せる。この記事は、その仕組みを分散の定義から順に確かめます。

答え

分散とは、データが平均からどれだけ散らばっているかを表す数で、「平均からのずれ(偏差)の2乗の平均」です。標本から母集団の分散を見積もるときは、偏差の2乗の合計を n−1 で割った不偏分散を使います。X と Y が独立なら V(X+Y)=V(X)+V(Y)、差でも V(X−Y)=V(X)+V(Y) と足し算になります(分散の加法性)。

分散とは?求め方を5個の寸法で

分散とは、各データの平均からのずれを2乗して平均した値です。ずれをそのまま足すとプラスとマイナスが打ち消し合って0になるので、2乗してから平均します。

例:軸の寸法を5本測ると 10.2・9.9・10.1・10.0・9.8mm。平均は 10.0mm です。

寸法 x偏差 x−平均偏差²
10.2+0.20.04
9.9−0.10.01
10.1+0.10.01
10.000
9.8−0.20.04
合計00.10(偏差平方和)
求めたいもの計算値
分散(n で割る。手元の5本の散らばり)0.10 ÷ 50.02mm²
不偏分散(n−1 で割る。母集団の見積もり)0.10 ÷ 40.025mm²
標準偏差(不偏分散のルート)√0.025約0.158mm
分散の求め方
V = Σ( x − 平均 )² ÷ n / 不偏分散 s² = Σ( x − 平均 )² ÷ ( n − 1 )

計算が楽な形:V=(x²の平均)−(平均)²。例では 100.02−10.0²=0.02 で同じ答え

n−1 で割る理由は、標本の平均を使うと偏差が小さめに出る分を補正するためです。くわしくは標準偏差の記事と、自由度の考え方で説明しています。

分散と標準偏差の違い|単位と足せるかどうか

分散と標準偏差は同じ散らばりを表しますが、単位と足し算のしかたが違います。足し算は分散で、報告は標準偏差でするのが基本です。

分散標準偏差
定義偏差の2乗の平均分散のルート
単位mm²(もとの単位の2乗)mm(もとと同じ)
例0.025mm²0.158mm
独立な2つを足すとそのまま足せる足せない(2乗して足してルート)

分散の加法性とは?サイコロ2個で確かめる

分散の加法性とは、X と Y が独立なら、和の分散は分散どうしの和になる性質です。サイコロ2個で確かめられます。

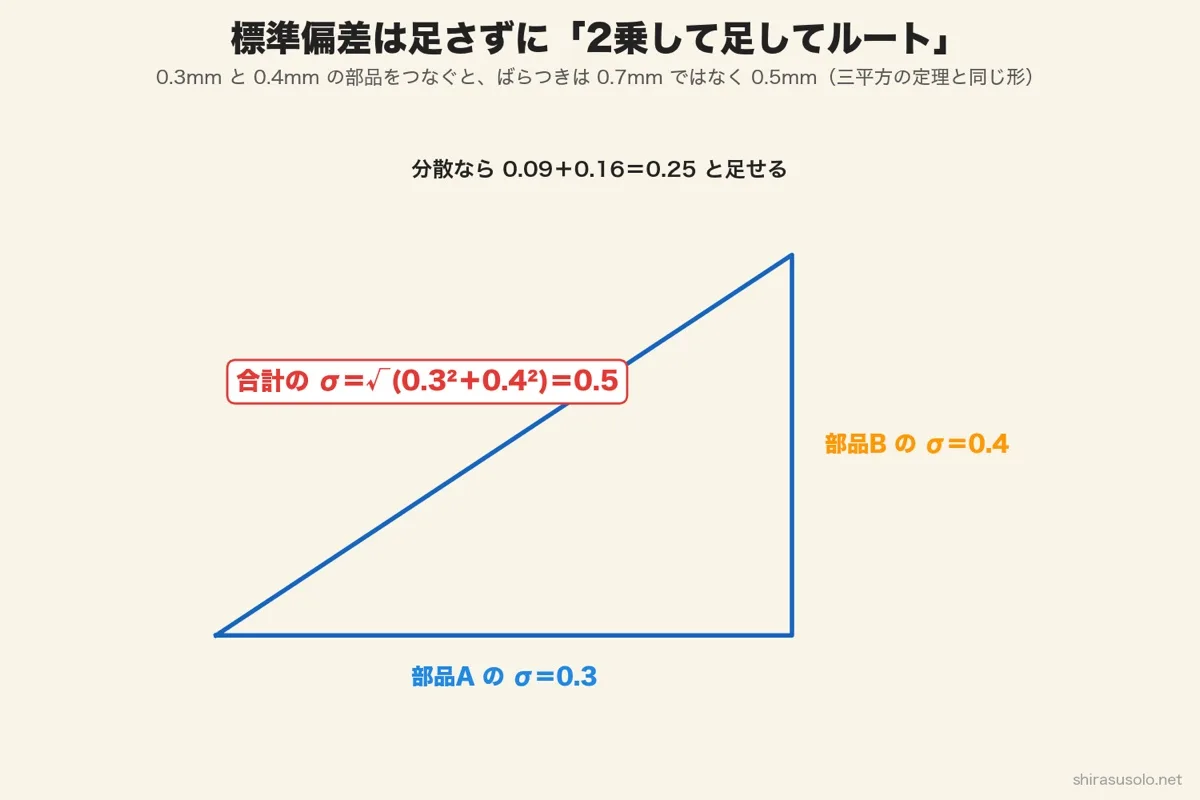
サイコロ1個の出目の分散は 35/12≒2.92。2個の合計の分散は、36通りの出方を全部数えると 35/6≒5.83 で、ちょうど 2.92+2.92 です。標準偏差は 1.71+1.71=3.42 にはならず、√5.83≒2.42。
分散の加法性
X と Y が独立なら V(X+Y) = V(X)+V(Y)

独立とは、一方の結果がもう一方に影響しないこと。別々の機械でつくった2つの部品の寸法など

標準偏差の合成の図。0.3mmと0.4mmの部品をつなぐと、分散0.09+0.16=0.25でばらつきは0.5mm、三平方の定理と同じ形

引き算でも分散は足す|V(X−Y)=V(X)+V(Y)と公式の一覧

差の分散も、分散どうしの和になります。「引き算だから分散も引く」はよくある誤りです。−Y の分散は (−1)²×V(Y)=V(Y) で、マイナスは2乗で消えます。

公式条件ポイント
V(X+Y)=V(X)+V(Y)独立和の分散は足す
V(X−Y)=V(X)+V(Y)独立差でも足す
V(aX)=a²V(X)a は定数定数は2乗で出る
V(X+b)=V(X)b は定数ずらしても散らばりは同じ
V(aX+bY)=a²V(X)+b²V(Y)独立上の4つをまとめた形

なぜ足せるのか。X+Y のずれを2乗すると、V(X)+V(Y)+2Cov(X, Y) の3つに分かれます。最後の共分散(一緒に動く度合い)は、独立なら平均すると0。だから独立のときだけ、そのまま足せます。
共分散とは?求め方と相関係数との違い|標本共分散と n−1 で割る理由
あわせて読みたい
共分散とは?求め方と相関係数との違い|標本共分散と n−1 で割る理由

一緒に動く度合いを表す共分散の求め方

分散の加法性の例題|部品2個の長さと、穴と軸のすきま

例題①:部品A(標準偏差0.3mm)と部品B(0.4mm)をつなぐ。全体の標準偏差は、分散にして 0.09+0.16=0.25、ルートをとって 0.5mm(0.7mm ではない)。

例題②:穴の直径は平均20.10mm・標準偏差0.03mm、軸は平均20.00mm・0.04mm(どちらも正規分布で独立)。すきま=穴−軸 が0より小さく、はまらなくなる割合は?

STEP 1 すきまの平均
20.10−20.00=0.10mm(平均は引き算のまま)
STEP 2 すきまの標準偏差
√(0.03²+0.04²)=0.05mm(差でも分散は足す)
STEP 3 標準化
z=(0−0.10)÷0.05=−2
STEP 4 確率
P(Z<−2)=約2.28%。100組に2組ははまらない

確率の読み方は正規分布の記事で、z から確率を出す計算ツールつきで説明しています。

組立品の不適合品率|部品3個の長さのばらつき

部品をいくつもつなぐ組立品では、平均は足し、分散も足して、規格から外れる割合を正規分布で見積もります。

例題:部品A(平均30.0mm・σ0.50mm)を2個、その間に部品B(平均15.0mm・σ0.20mm)を1個はさんで製品をつくる。規格は 73.5〜76.5mm。

STEP 1 平均
30.0+15.0+30.0=75.0mm(規格の中央)
STEP 2 分散(独立)
0.50²+0.20²+0.50²=0.25+0.04+0.25=0.54、σ=√0.54=0.735mm
STEP 3 z
上限側 (76.5−75.0)÷0.735=2.04、下限側も −2.04
STEP 4 不適合品率
両側で 約4.1%(片側 約2.06%ずつ)
部品Aと部品Bの関係製品の分散σ不適合品率
独立(相関0)0.540.735mm約4.1%
正の相関 ρ=+0.25(同じ向きにずれやすい)0.54+4×0.25×0.5×0.2=0.640.80mm約6.1%
負の相関 ρ=−0.30(打ち消し合う)0.54−4×0.30×0.5×0.2=0.420.648mm約2.1%

共分散 Cov=ρ×σA×σB。部品Aは2個あるので、AとBの組が2つ → 2Cov×2=4Cov

この例題は旧版の記事にもあり、正規分布表の値から 4.14%・2.08% と書いていました。z をそのまま正規分布で計算し直すと 4.12%・2.06% で、表の丸めの分だけ違います。判断が変わる差ではありませんが、ここでは計算した値に合わせました。
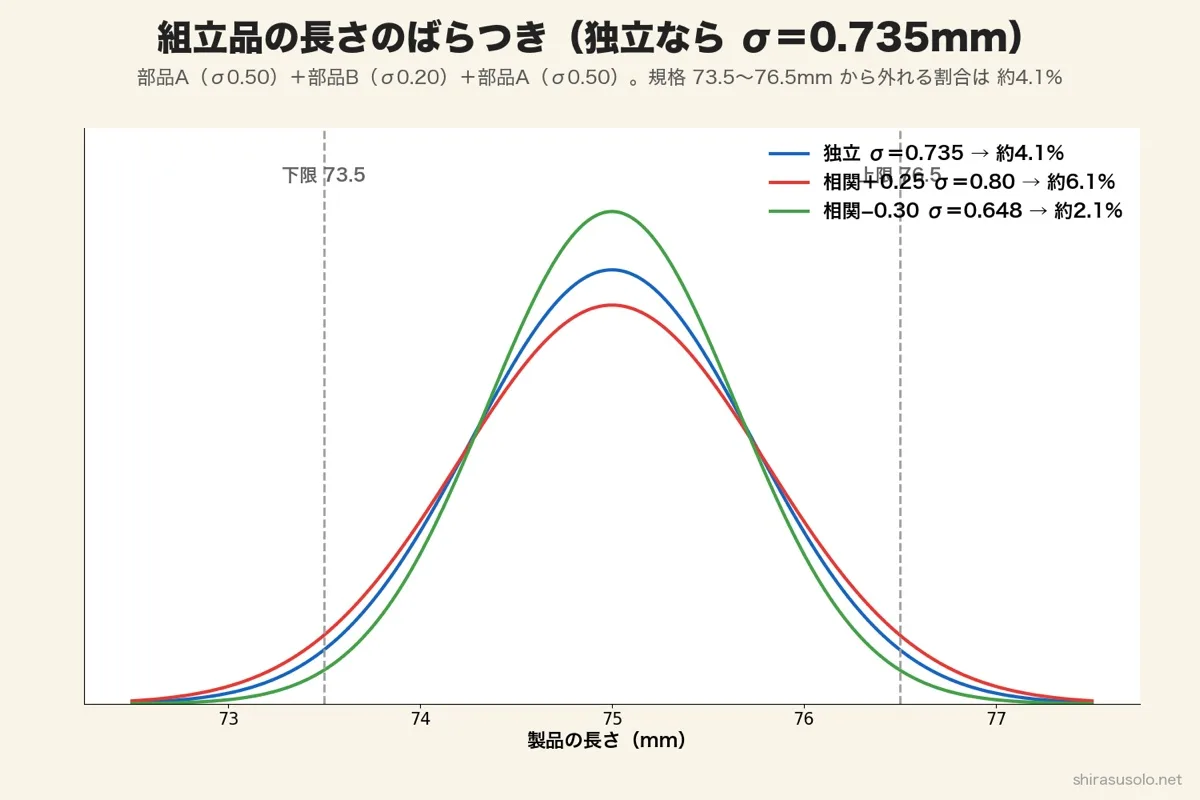
組立品の長さのばらつきの図。独立ならσ=0.735mmで規格73.5〜76.5mmから約4.1%が外れ、正の相関ではσ=0.80mmで約6.1%、負の相関ではσ=0.648mmで約2.1%

独立でないときの分散の足し算|共分散の分だけ増減する

X と Y が独立でないときは、共分散の2倍が残ります。和では足し、差では引きます。

独立でないときの和と差
V(X+Y)=V(X)+V(Y)+2Cov(X, Y) / V(X−Y)=V(X)+V(Y)−2Cov(X, Y)

相関係数 ρ がわかっているときは Cov(X, Y)=ρ×σX×σY に直してから入れる

例題:商品Aの利益は分散400(σ20万円)、商品Bは分散225(σ15万円)、相関係数 ρ=0.6。Cov=0.6×20×15=180。和の分散は 400+225+360=985(σ≒31.4万円)、差の分散は 400+225−360=265(σ≒16.3万円)。独立なら 625(σ25万円)でした。

注意

共分散が0でも、独立とは限りません。共分散がとらえるのは「直線的に一緒に動くか」だけです。独立なら共分散は必ず0になります。

ばらつき合成の計算ツール

部品ごとに、平均と標準偏差、足すか引くかを入れてください(使わない行は空欄のまま)。規格を入れると、正規分布とみなして規格から外れる割合も出します。最初は例題②の数字が入っています。

入力すると、その場で計算し直します。入力した数字は画面の中で計算するだけで、どこにも送信されません。部品どうしが独立で、規格外れの割合は正規分布とみなして計算しています。

n個を足すと√n倍、平均すると1/√n倍

同じばらつき σ の部品を n 個つなぐと、分散は nσ² なので標準偏差は σ√n です。n 個の平均なら、分散は σ²/n で標準偏差は σ/√n。これが標準誤差の式で、平均をとるとばらつきが小さくなる理由です。

同じ部品を4個つなげば、ばらつきは2倍(4倍ではない)。4個の平均をとれば半分になります。
標準誤差とは?標準偏差との違いと求め方SE=σ/√nを図解|エラーバーの使い分けと計算ツール付き
あわせて読みたい
標準誤差とは?標準偏差との違いと求め方SE=σ/√nを図解|エラーバーの使い分けと計算ツール付き

平均のばらつき σ/√n=標準誤差の意味

分散の加法性を現場で使うときの判断とExcel

分散の加法性は、公差の積み上げ(組立寸法のばらつきの見積もり)で使います。2乗して足す方法は、部品が独立で、数が多いほど実際に近くなります。

筆者なら、公差の積み上げでは「全部が同じ向きに最大までずれた最悪値」と「2乗和のルート」の両方を出して並べます。理由は、2乗和は部品が独立という前提に立っているので、同じ金型・同じロットの部品が混ざると、実際のばらつきが2乗和より大きく出ることがあるからです。2つの値の差を見れば、前提が崩れたときの影響の大きさもわかります。

品質保証の現場でよく起きるのは、同じ材料ロットから取った部品どうしを独立として2乗和で見積もり、実物の組立寸法が見積もりより広がる型です。相関がありそうなら、実物を数十個組んで測り、見積もりと比べておきます。

Excel でやりたいこと関数
不偏分散(n−1 で割る)=VAR.S(範囲)
分散(n で割る)=VAR.P(範囲)
標準偏差(n−1)=STDEV.S(範囲)
規格外れの割合(下側)=NORM.DIST(下限, 平均, σ, TRUE)

積の分散(面積や電力など、かけ算の量のばらつき)は足し算と式が違うので、積の分散 V(XY)で別に扱っています。
工程能力指数とは?Cp・Cpkの違いと計算式を例題で図解|判定の目安つき
あわせて読みたい
工程能力指数とは?Cp・Cpkの違いと計算式を例題で図解|判定の目安つき

ばらつきと規格から工程能力指数を出す

QC検定での分散の加法性の出方

QC検定の手法の問題では、組立品の平均・分散と、規格から外れる割合を正規分布表で求める形がよく見られます。期待値の足し算(期待値)と組み合わせて出ます。

  • 平均は足す(差なら引く)
  • 分散は和でも差でも足す。標準偏差はそのまま足さない
  • 同じ部品が2個なら、分散も2個分足す
  • 相関係数が与えられたら Cov=ρσXσY で ±2Cov を足す

級ごとの出題範囲は、日本規格協会の「品質管理検定レベル表」で確かめてください。確認しようとした時点では公式のページが保守中で開けなかったため、この記事では級を断定していません。

よくある質問

Q. 分散の加法性とは簡単にいうと?

A. 独立な2つの量を足したり引いたりしたとき、その分散は、もとの分散どうしの和になるという性質です。

Q. なぜ引き算でも分散はプラスになるの?

A. −Yの分散は(−1)²×V(Y)でV(Y)のままだからです。差をとると、両方のずれが上乗せされてばらつきは増えます。

Q. 標準偏差はなぜ足せないの?

A. 分散が足せる量で、標準偏差はそのルートだからです。2乗して足してからルートをとります。

Q. 独立でないときはどうなる?

A. V(X+Y)=V(X)+V(Y)+2Cov(X, Y)のように、共分散の2倍が加わります。差のときは引きます。

Q. 品質管理ではどこで使う?

A. 部品を組み立てたときの寸法のばらつきや、穴と軸のすきまが規格に入る割合を見積もるときに使います。

まとめ|分散は足せる、標準偏差は2乗して足す

  • 分散=偏差の2乗の平均。標本からは n−1 で割る不偏分散
  • 独立なら V(X+Y)=V(X)+V(Y)、差でも V(X−Y)=V(X)+V(Y)
  • 標準偏差は √(σ1²+σ2²)。0.3 と 0.4 で 0.5
  • 組立品(σ0.50・0.20・0.50)は σ=0.735、規格±1.5mm で約4.1% が外れる
  • 独立でないときは ±2Cov。相関がプラスなら和のばらつきは大きくなる
参考にした資料

(2026年10月に確認)

法令・規格・資料は改訂されることがあります。実務で使うときは、発行元の最新版で確かめてください。

この記事の理解を深める本と道具
おすすめの本

「分散の加法性」の土台になる統計学を、本でじっくり学び直したいときに向いています。統計学を独学で学べるように書かれた入門書です(ダイヤモンド社、小島寛之 著)。

¥2,420 (2025/11/23 09:57時点 | Amazon調べ)
おすすめの本

「分散の加法性」の土台になる統計学を、教科書で体系立てて学びたいときに向いています。東京大学教養学部統計学教室が編集した、統計学の定番の教科書です。データのまとめ方から確率分布までを、実際の例と図表で解説しています。

¥3,080 (2026/02/23 16:30時点 | Amazon調べ)
おすすめの本

「分散の加法性」の土台になる統計学を、検定まで含めて1冊で学びたいときに向いています。検定から多変量解析・実験計画法・ベイズ統計学までを扱う、統計学の入門書です(オーム社、栗原伸一 著、第2版)。

S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年

メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。

テーマ別に、もっと深く学ぶ

気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。
つまずきやすい「違い」を一気に解決
計算力アップ・資格対策

-統計学基礎
-