※本記事にはプロモーション(広告)が含まれています。
- CpkとPpkの違いを聞かれて、うまく説明できない
- σwithinとσoverall、どう計算するのかわからない
- Cpk=1.5なのにPpk=1.1。この差は何を意味するの?
- CpkとPpkの違い(分母のσだけ)
- σwithinとσoverallの求め方
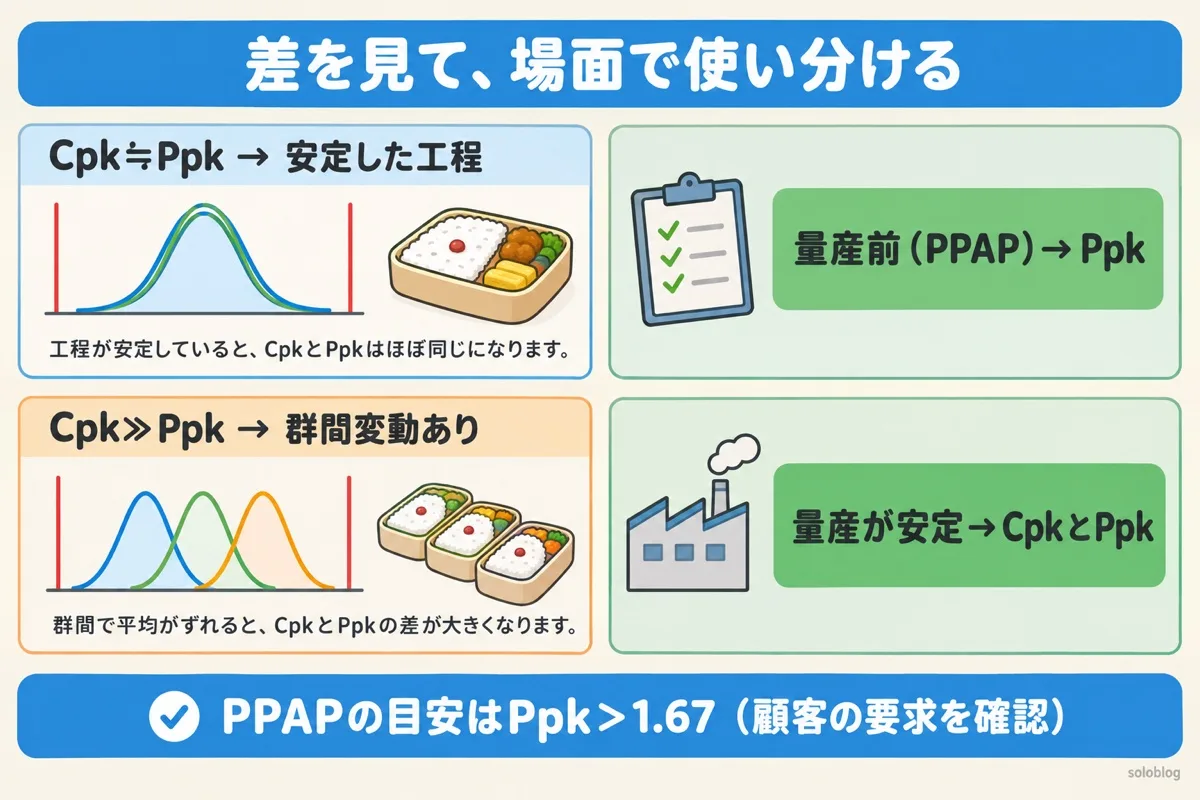
- 差が教えてくれる「群間変動」と使い分け
- 群ごとのデータを貼るだけの計算ツール
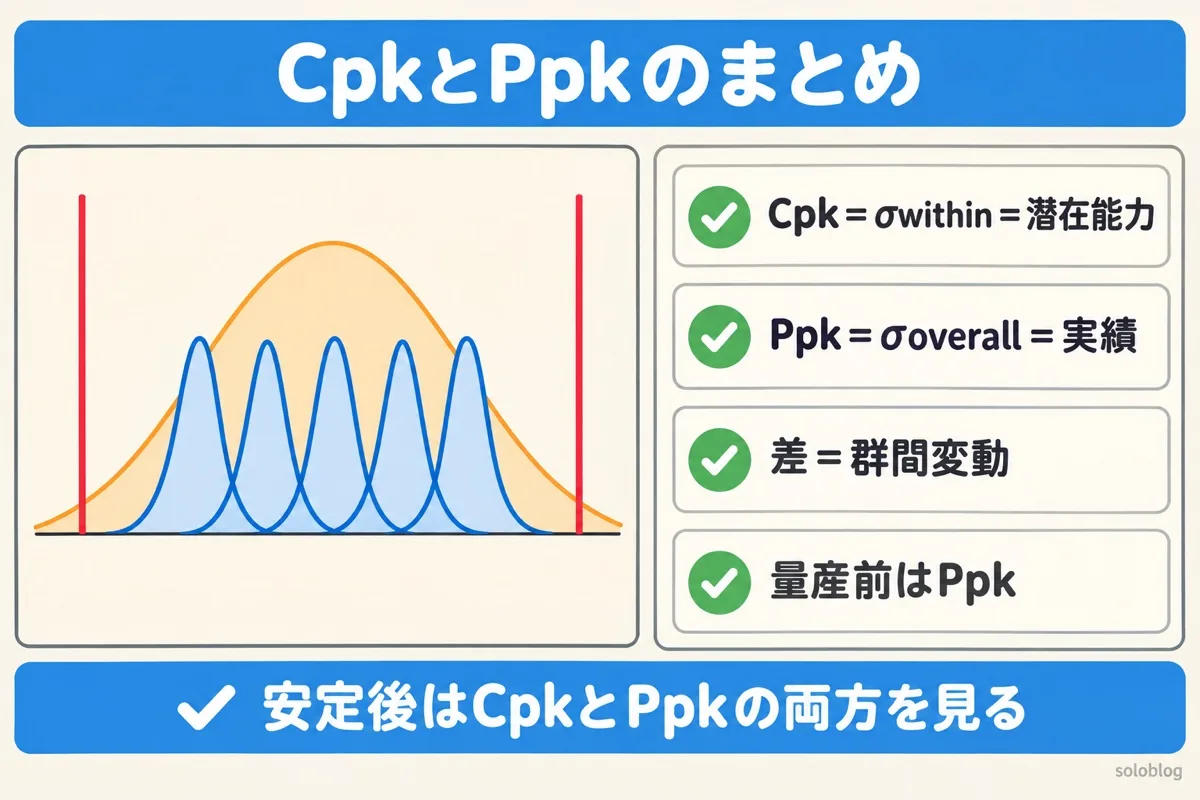
CpkとPpkのちがいは、分母の標準偏差だけです。Cpkは群の中のばらつきσwithin(=R̄÷d₂など)で計算する「工程の潜在能力」、Ppkはすべてのデータのばらつきσoverallで計算する「実際の工程の実績」です。ロットや日によって平均がずれる(群間変動がある)ほど、PpkはCpkより小さくなります。
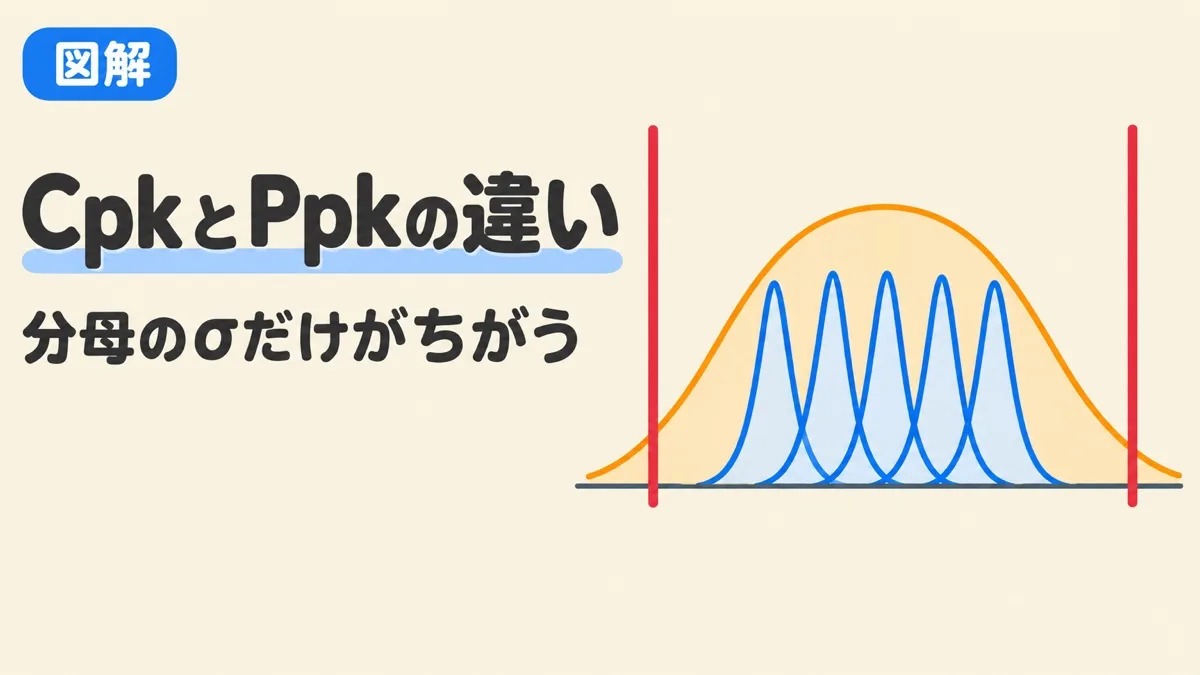
CpkとPpkの違い|潜在能力と実績
| Cpk(工程能力指数) | Ppk(工程性能指数) | |
|---|---|---|
| 分母の標準偏差 | σwithin(群の中のばらつき) | σoverall(全データのばらつき) |
| 見ているもの | 同じ条件の中での短期のばらつき | 日・ロット・作業者の変化もふくむ長期のばらつき |
| 意味 | 工程の潜在能力 | 実際の工程の実績 |
| たとえ | 1試合の中のコントロール | シーズン全体の成績 |
ピッチャーで考えると、1試合の中ではコントロールがよくても、試合ごとに調子が変わる人は、シーズンの成績が下がります。工程も同じで、群の中ではそろっていても、日によって平均がずれる工程は、PpkがCpkより小さくなります。
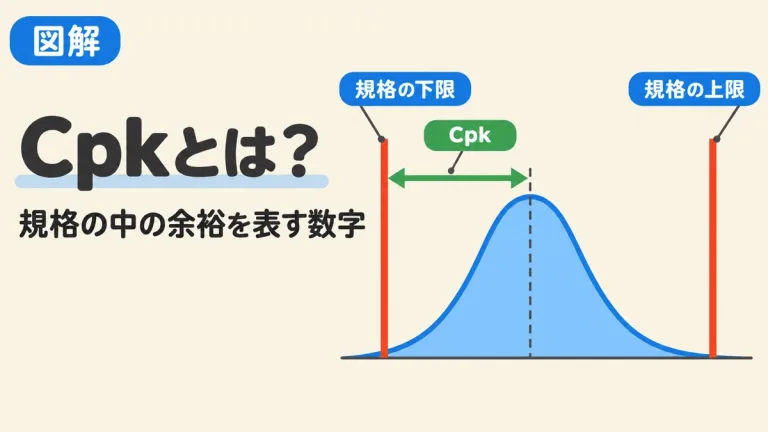
Cpkの計算と判定基準1.33
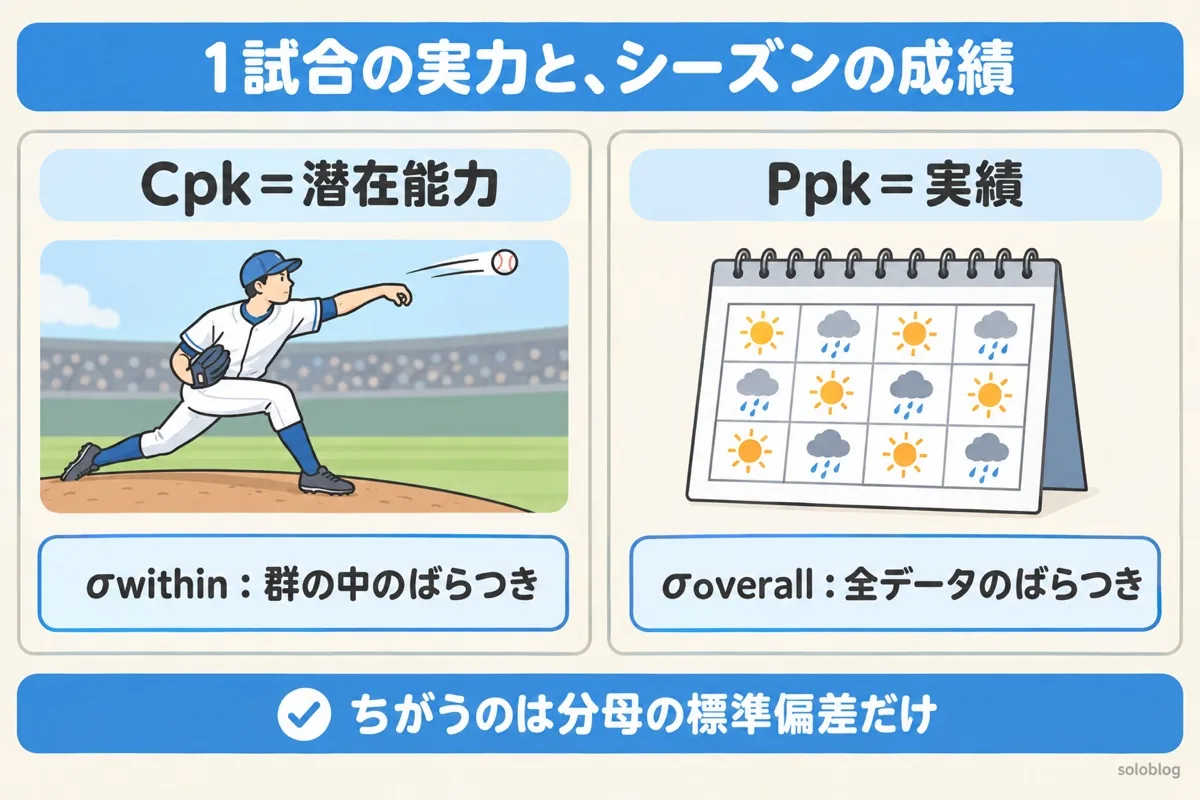
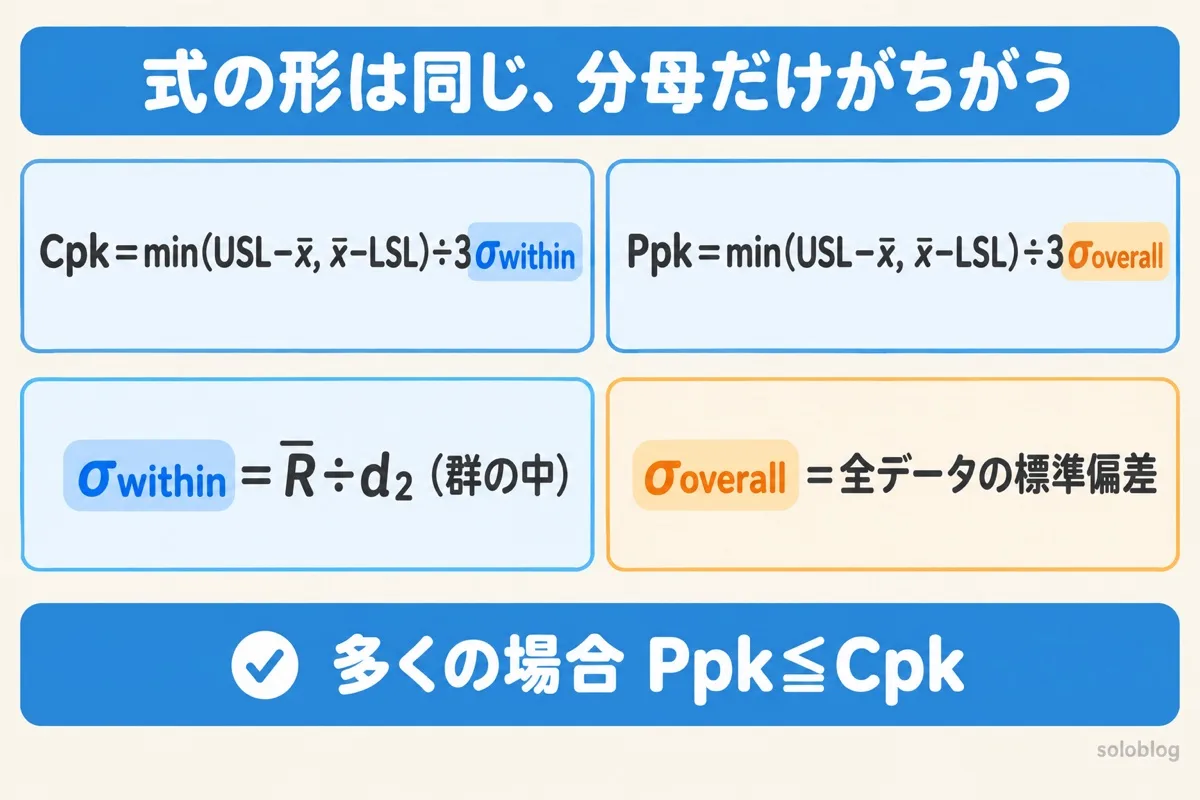
計算式は同じ形、分母のσだけがちがう
| 指標 | 式 | σ |
|---|---|---|
| Cp | (USL−LSL)÷6σwithin | 群内 |
| Cpk | min(USL−x̄, x̄−LSL)÷3σwithin | 群内 |
| Pp | (USL−LSL)÷6σoverall | 全体 |
| Ppk | min(USL−x̄, x̄−LSL)÷3σoverall | 全体 |
| σの種類 | 求め方 | ふくむばらつき |
|---|---|---|
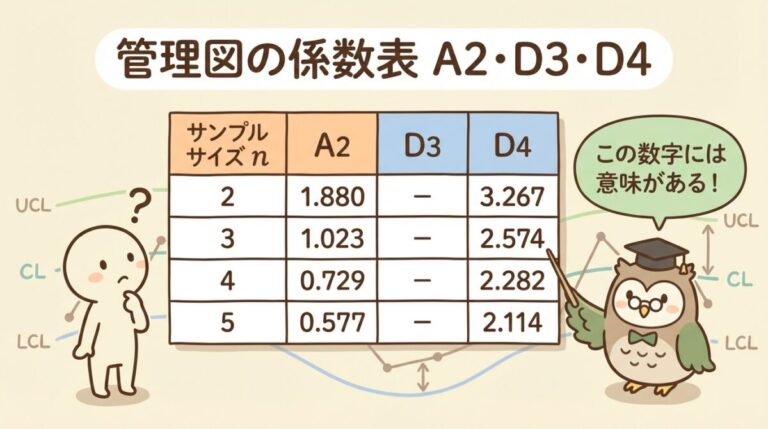
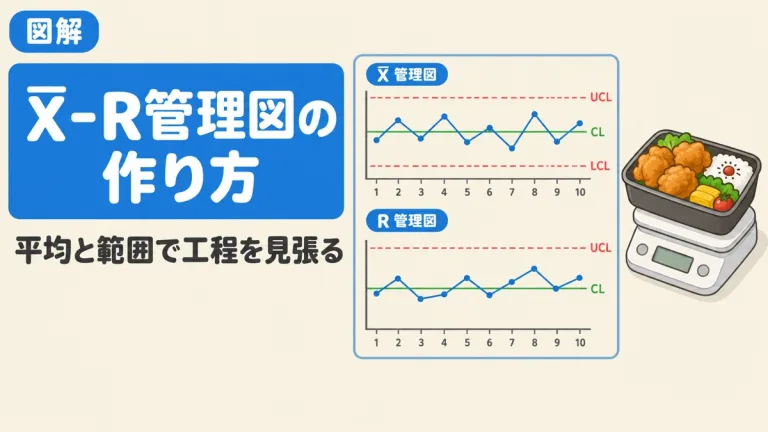
| σwithin(群内) | R̄÷d₂(X̄-R管理図のR̄から。n=5ならd₂=2.326) | 同じ群の中だけ |
| σoverall(全体) | 全データをまとめた標準偏差 √(Σ(x−x̄)²÷(N−1)) | 群の中+群と群のずれ |
群と群のあいだで平均がずれると、σoverallだけが大きくなります。そのため、多くの場合 σoverall≧σwithin で、Ppk≦Cpkになります(データが少ないと、たまに逆になることもあります)。
例題:お弁当工場のご飯の重さ
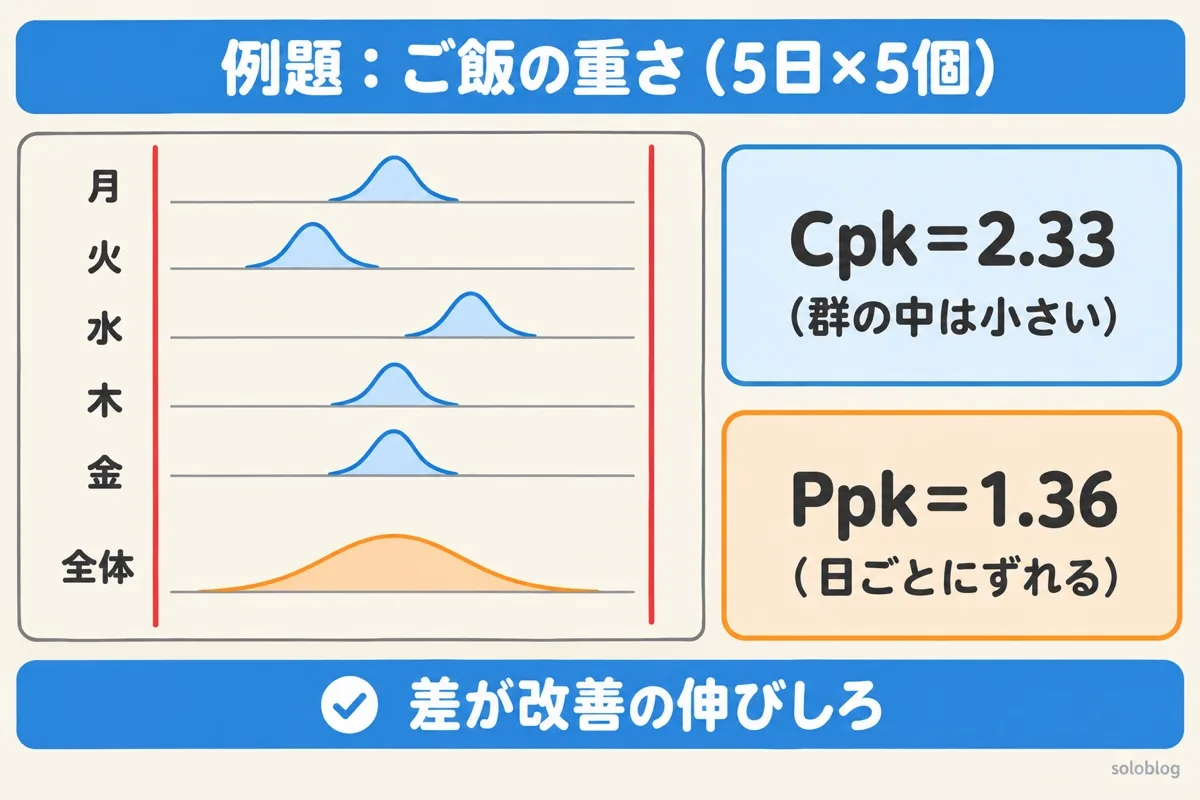
規格は200±10g(USL 210、LSL 190)。月〜金の5日間、毎日5個ずつ重さを測った。
| 日 | 5個の重さ(g) | 平均 | 範囲R |
|---|---|---|---|
| 月 | 198, 200, 201, 199, 202 | 200.0 | 4 |
| 火 | 196, 197, 199, 198, 197 | 197.4 | 3 |
| 水 | 203, 205, 202, 204, 203 | 203.4 | 3 |
| 木 | 199, 200, 198, 201, 200 | 199.6 | 3 |
| 金 | 201, 203, 202, 200, 202 | 201.6 | 3 |
| 求めるもの | 計算 | 答え |
|---|---|---|
| 全体の平均 | 25個の平均 | 200.4g |
| σwithin | R̄÷d₂=3.2÷2.326 | 1.38g |
| σoverall | 25個の標準偏差 | 2.35g |
| Cpk | (200.4−190)÷(3×1.38) | 2.33 |
| Ppk | (200.4−190)÷(3×2.35) | 1.36 |
同じ日の中ではばらつきが小さく(Cpk 2.33)、潜在能力は十分です。しかし火曜は軽く、水曜は重いというように、日ごとに平均がずれているため、実績のPpkは1.36まで下がっています。この差が、改善の伸びしろです。
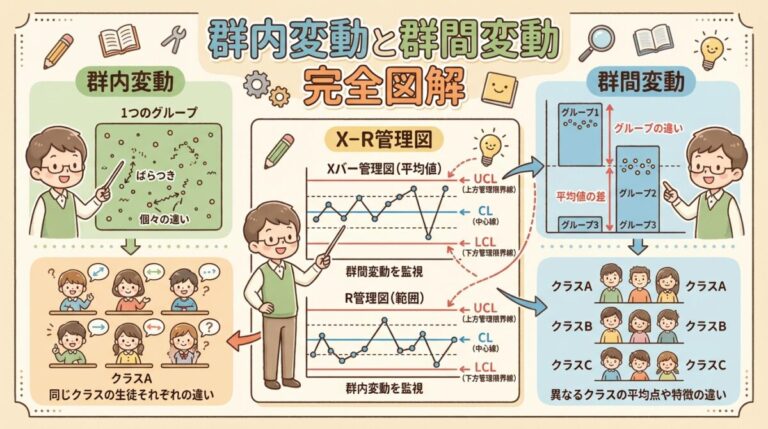
群内変動と群間変動
工程能力指数は、QC検定でも計算と判定が問われるテーマです。管理図とあわせて体系的に学び直したい人は、QC検定の講座を使う方法もあります。SATには、QC検定2級・3級の講座(テキスト・問題集と講義動画)があります。料金・内容は公式サイトで確かめてください。
CpkとPpkの差が教えてくれること、使い分け
| 状態 | 意味 | 打つ手 |
|---|---|---|
| Cpk≒Ppk | 群間変動が小さく、安定した工程 | ばらつきそのもの(設備精度など)を減らす |
| Cpk ≫ Ppk | 日・ロット・作業者で平均がずれる | 材料ロット・段取り・温度・作業者など、群間変動の原因を調べる |
| 場面 | 使う指標 | 理由 |
|---|---|---|
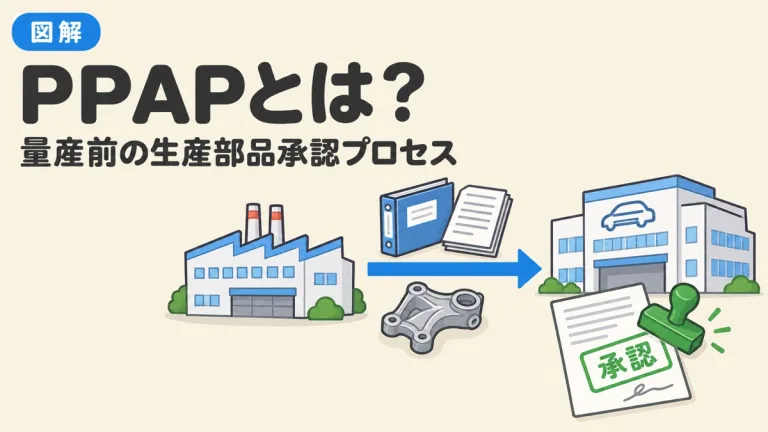
| 量産前の初期工程調査(PPAPなど) | Ppk | まだ安定しているかわからないので、全データの実績で見る |
| 量産が安定してからの管理 | Cpk(とPpk) | 管理図で安定を確かめたうえで、潜在能力を見る |
| 設備や材料を変えた直後 | Ppk | 変更直後は不安定なことがある |
| 顧客への報告・改善の効果確認 | 両方 | 差の大きさで群間変動の改善を示せる |
自動車業界のPPAP(AIAGの生産部品承認プロセス)では、初期工程調査でPpk>1.67を受け入れの目安としています。ただし、実際の基準は顧客ごとに決まるので、顧客の要求を確かめましょう。
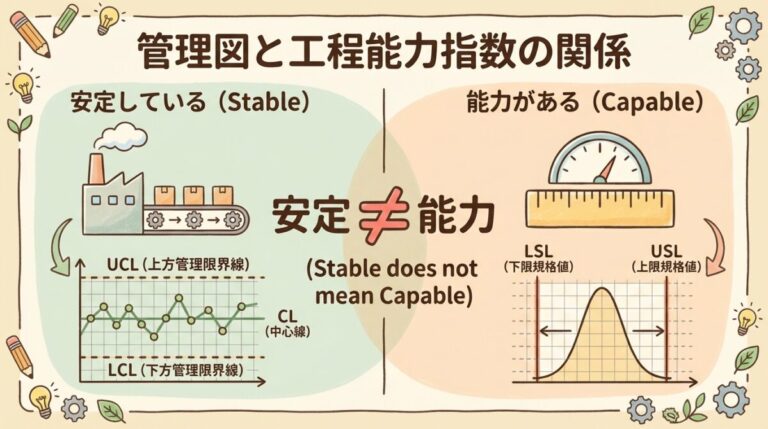
管理図の安定と工程能力の関係
Cp・Cpk・Pp・Ppkの計算ツール
1行に1群(同じ条件で取ったデータ)を「,」で区切って貼り、規格を入れてください。最初は例題のデータが入っています。
入力すると、その場で計算し直します。入力した数字は画面の中で計算するだけで、どこにも送信されません。データが正規分布に近く、群が時間の順に取られていることを前提にしています。
CpkとPpkのよくある間違い
| よくある間違い | 正しい考え方 |
|---|---|
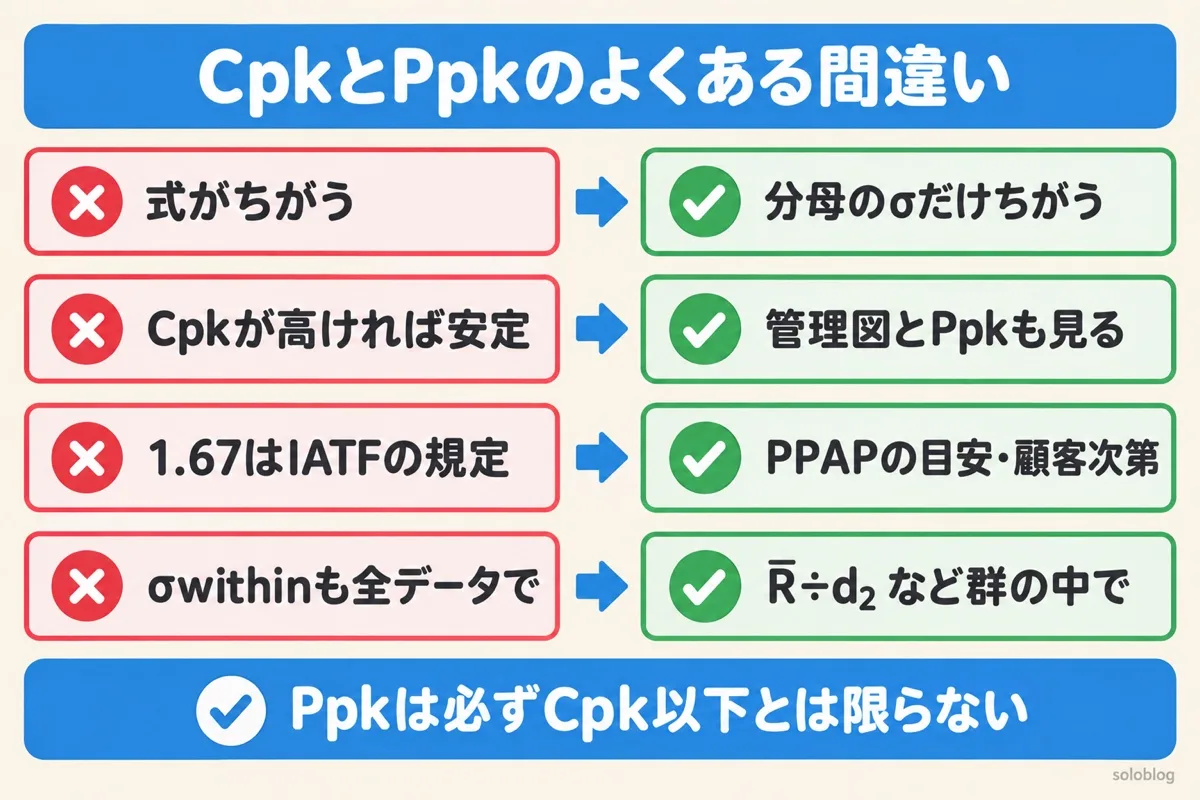
| CpkとPpkは計算式がちがう | 式の形は同じ。分母のσだけがちがう |
| Cpkが高ければ工程は安定 | 群間変動はCpkに出ない。管理図とPpkも見る |
| Ppkは必ずCpk以下 | 多くの場合そうだが、データが少ないと逆もある |
| Ppk≧1.67はIATF 16949の規定 | PPAP(AIAG)の目安。実際は顧客の要求で決まる |
| σwithinも全データの標準偏差で出す | 群の中のばらつき(R̄÷d₂など)で出す |
よくある質問
- CpkとPpkのちがいは分母のσだけ
- Cpk=σwithin(R̄÷d₂)=潜在能力
- Ppk=σoverall(全データ)=実績
- 差が大きい=日・ロットで平均がずれる群間変動
- 量産前はPpk、安定後はCpkとPpkの両方
品質管理の手法をQC検定の勉強で体系的に身につけたいなら、2級のテキストが1冊あると心強いです。QC検定2級のテキストと問題集が1冊になった本です。受験者が苦手にしやすい統計の分野をていねいに説明しています(TAC出版)。

 ポチップ
QC検定2級の受験を考えているなら、過去問で出題のされ方を確かめておきましょう。QC検定2級の過去問題を、解説つきで学べる問題集です(日本規格協会、2026年版)。

品質管理の手法を仕事で使いながら、QC検定で知識を形にする人もいます。独学で進めにくいと感じたら、テキスト・問題集・講義動画がセットになった通信講座を使う方法もあります。SATには、QC検定2級・3級の講座(テキスト・問題集と講義動画)があります。料金・内容は公式サイトで確かめてください。
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
次に読むべき記事
CpkとPpkの違いがわかったら、管理図と工程能力指数のロードマップで、学ぶ順番を確かめましょう。

テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。