※本記事にはプロモーション(広告)が含まれています。
お悩み
こんなふうに思っていませんか?
- 規格が「○○以下」しかないとき、工程能力指数をどう出すかわからない
- Cpu・Cpl・Cpkの関係がごちゃごちゃになる
- 片側規格のCpu=1.33で、不良がどれくらい出るのか知りたい
この記事でわかること
- 片側規格の工程能力指数とは何か、Cpu・Cplの計算式
- Cpkとの関係と、教科書・会社による書き方のちがい
- 判定の目安と、片側の不良率(ppm)
- データを入れるだけの計算ツール
結論|まず30秒でわかる答え
片側規格の工程能力指数とは、上限か下限の片方だけに規格がある特性について、規格に対する工程のゆとりを表す数です。上限だけならCpu=(上限規格−平均)÷3σ、下限だけならCpl=(平均−下限規格)÷3σで求めます。両側規格のCpkは、CpuとCplの小さいほうです。判定の目安は両側と同じで、1.33以上なら工程能力は十分とされます。
Cpl・Cpu とは(ひとことで)
| 記号 | 英語 | 意味 | 式 |
|---|
| Cpu | Process capability (upper) | 上側(上限規格)に対する工程能力 | (USL−平均)÷3σ |
| Cpl | Process capability (lower) | 下側(下限規格)に対する工程能力 | (平均−LSL)÷3σ |
| Cpk | — | 両側規格のとき、Cpu と Cpl の小さいほう | min(Cpu, Cpl) |
値と片側の規格外の割合(正規分布のとき)の早見表:
| Cpu・Cpl の値 | 規格の外に出る割合(片側) |
|---|
| 0.67 | 約22,200ppm(約2.2%) |
| 0.83 | 約6,400ppm |
| 1.00 | 約1,350ppm |
| 1.17 | 約220ppm |
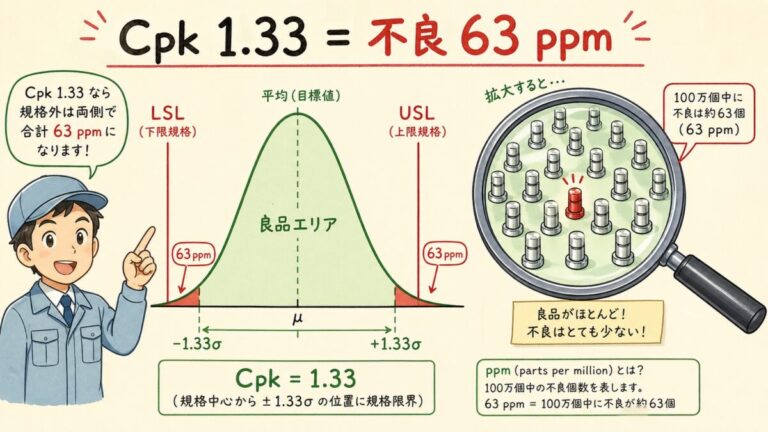
| 1.33 | 約33ppm |
| 1.50 | 約3.4ppm |
| 1.67 | 約0.27ppm |
| 2.00 | 約0.001ppm |
割合は正規分布の片側の確率 Φ(−3×指数) から計算した値です。統計ソフトでは CPU・CPL と大文字で表示されることもあります。
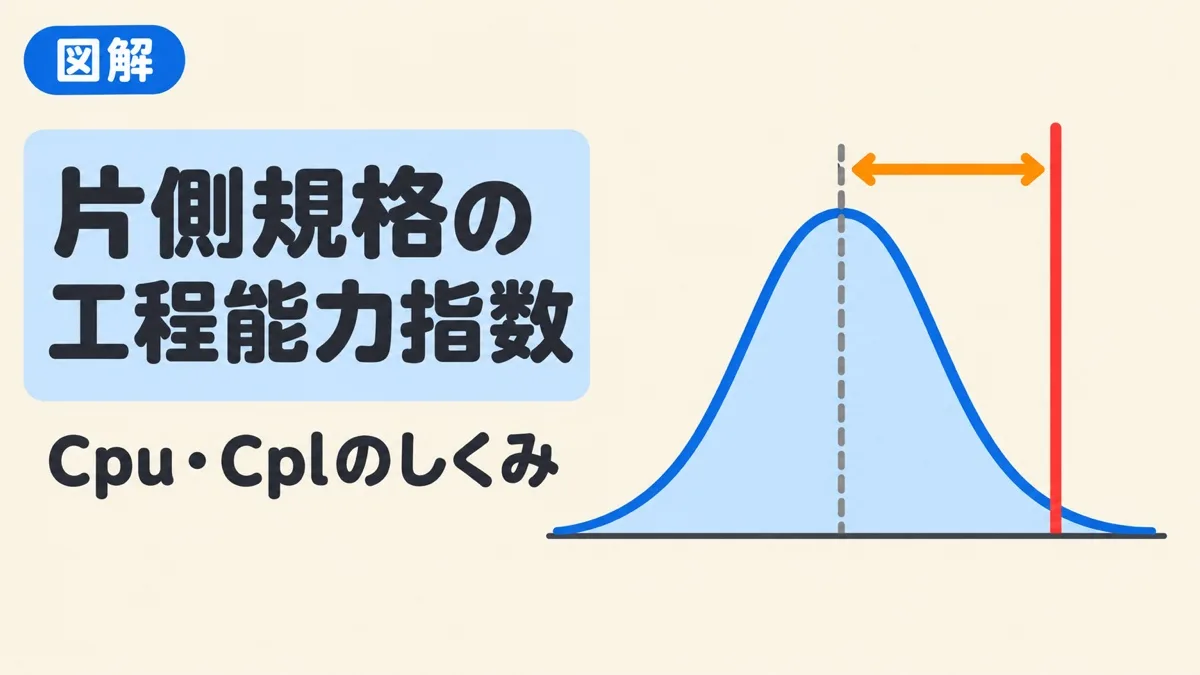 片側規格の工程能力指数:平均から規格までの距離
管理図と工程能力指数の記事は、読む順と全体像を次の記事にまとめています。
あわせて読みたい
管理図と工程能力指数の完全ロードマップ|学習順序と全体像
学習順序と全体像
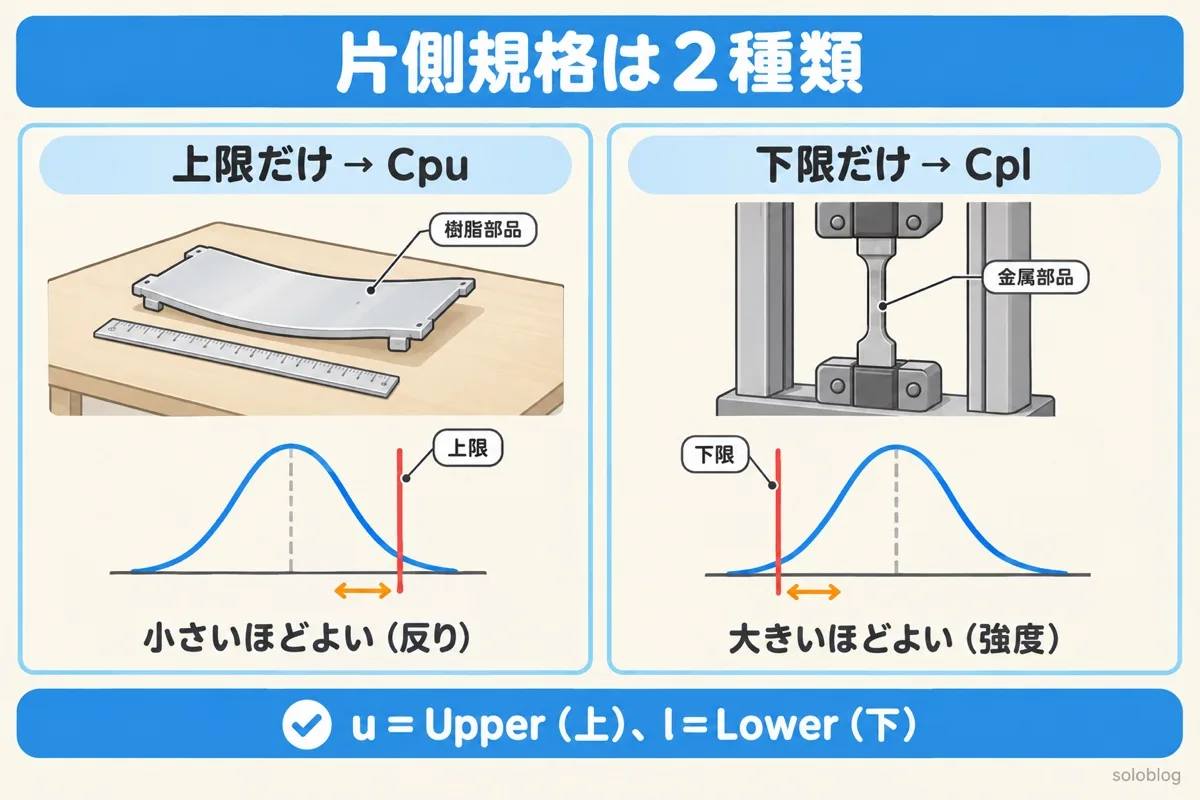
片側規格とは?「以下だけ」「以上だけ」の規格
小さいほどよい特性には上限だけ、大きいほどよい特性には下限だけの規格がつきます。これが片側規格です。
| 規格 | 特性の性質 | 例 | 指数 |
|---|
| 上限だけ(○○以下) | 小さいほどよい | 反り・平面度、もれ電流、不純物、ばりの高さ | Cpu(Upper) |
| 下限だけ(○○以上) | 大きいほどよい | 引張強度、絶縁抵抗、めっきの厚さ、電池の容量 | Cpl(Lower) |
| 両側(上限と下限) | ねらいの値がある | 軸の直径、抵抗値 | Cp・Cpk |
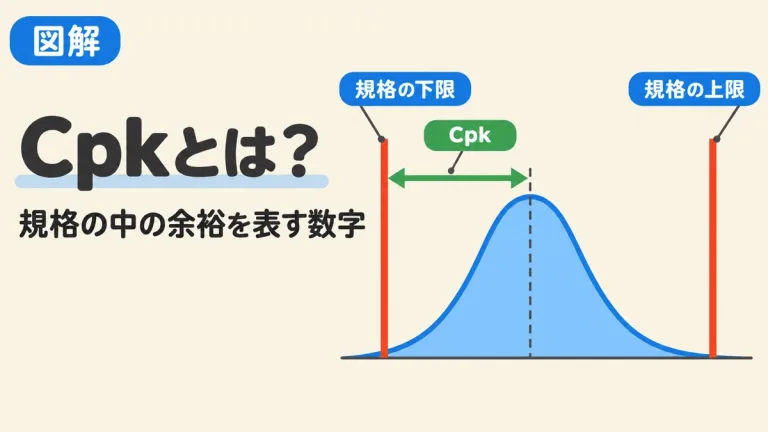
「小さいほどよい→上限→Cpu」「大きいほどよい→下限→Cpl」と覚えると迷いません。両側規格の判定基準や、Cpkそのものの考え方は、Cpkの記事でくわしく解説しています。
あわせて読みたい
Cpk(工程能力指数)とは?判定基準1.33と計算式・不良率を解説
Cpkとは?判定基準1.33と計算式・不良率
 上限だけならCpu、下限だけならCpl
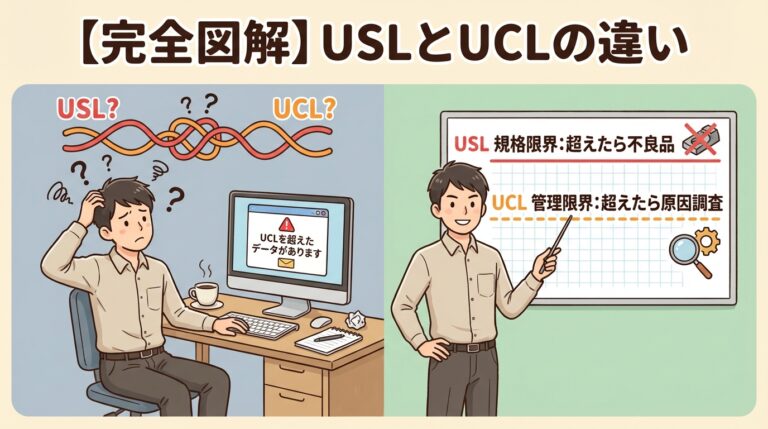
片側規格の「規格」は、管理図の「管理限界」とは別の線です。2つの違いは次の記事で整理しています。
あわせて読みたい
【完全図解】USLとUCLの違い|「規格限界」と「管理限界」を混同すると品質事故になる理由
規格限界と管理限界を混同すると何が起きるか
Cpu・Cplの計算式とCpkとの関係
公式
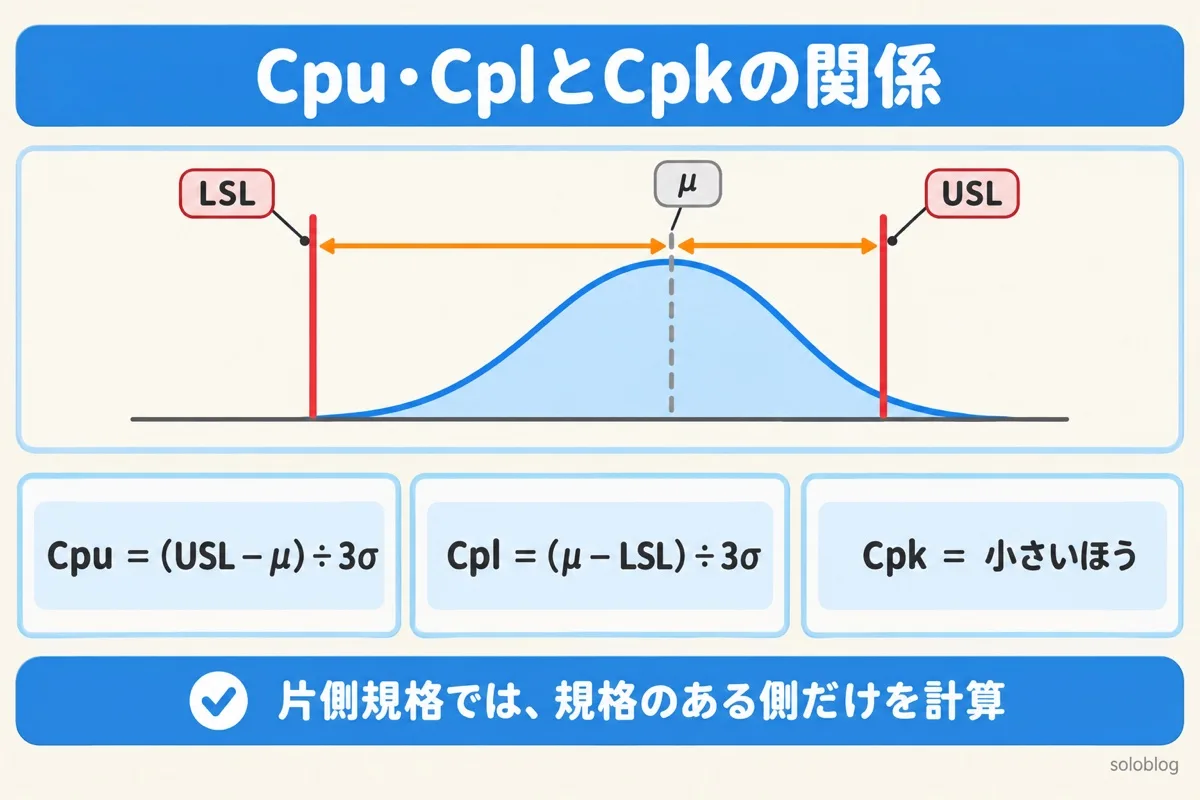
Cpu =(上限規格 USL − 平均 μ)÷ 3σ
Cpl =(平均 μ − 下限規格 LSL)÷ 3σ
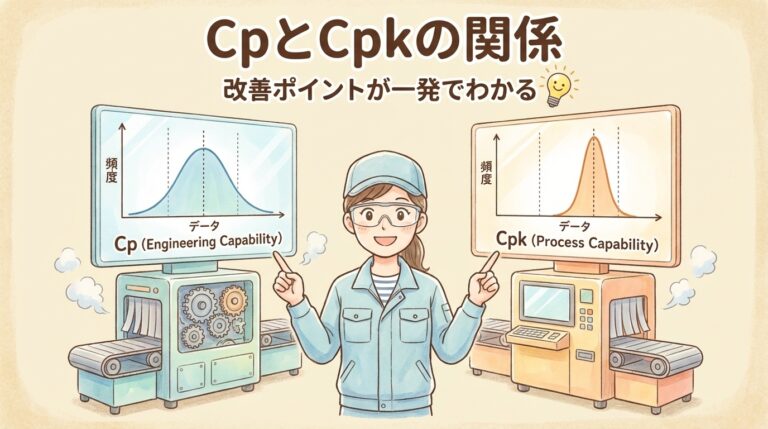
Cpk = CpuとCplの小さいほう(両側規格)
どちらも「規格から平均までの距離が、3σの何個ぶんあるか」を表しています。Cpu=1なら、平均+3σがちょうど上限に届く状態です。両側規格では上と下の両方を計算し、きびしいほう(小さいほう)をCpkとします。片側規格では、規格のある側だけを計算します。
書き方は文献や会社でちがう
| 場面 | 片側規格の指数の書き方 |
|---|
| 日本の品質管理の教科書・QC検定 | Cp=(SU−x̄)÷3s のように「Cp」と書くことが多い |
| 自動車業界(AIAGなど)・統計ソフト | CPU・CPL(上側・下側) |
| 社内報告・客先への提出 | 「Cpk」として報告することも多い(あるほうの片側だけの値) |
中身の計算は同じで、呼び名がちがうだけです。報告するときは「上限規格のみ、Cpu(片側)で計算」のように、何を計算したかを書きそえると誤解がありません。
あわせて読みたい
工程能力指数とは?Cp・Cpkの違いと計算式を例題で図解|判定の目安つき
工程能力指数Cp・Cpkとは?違いと計算方法
 Cpu・CplとCpk:両側規格のCpkは小さいほう
例題|Cpu・Cplを計算する
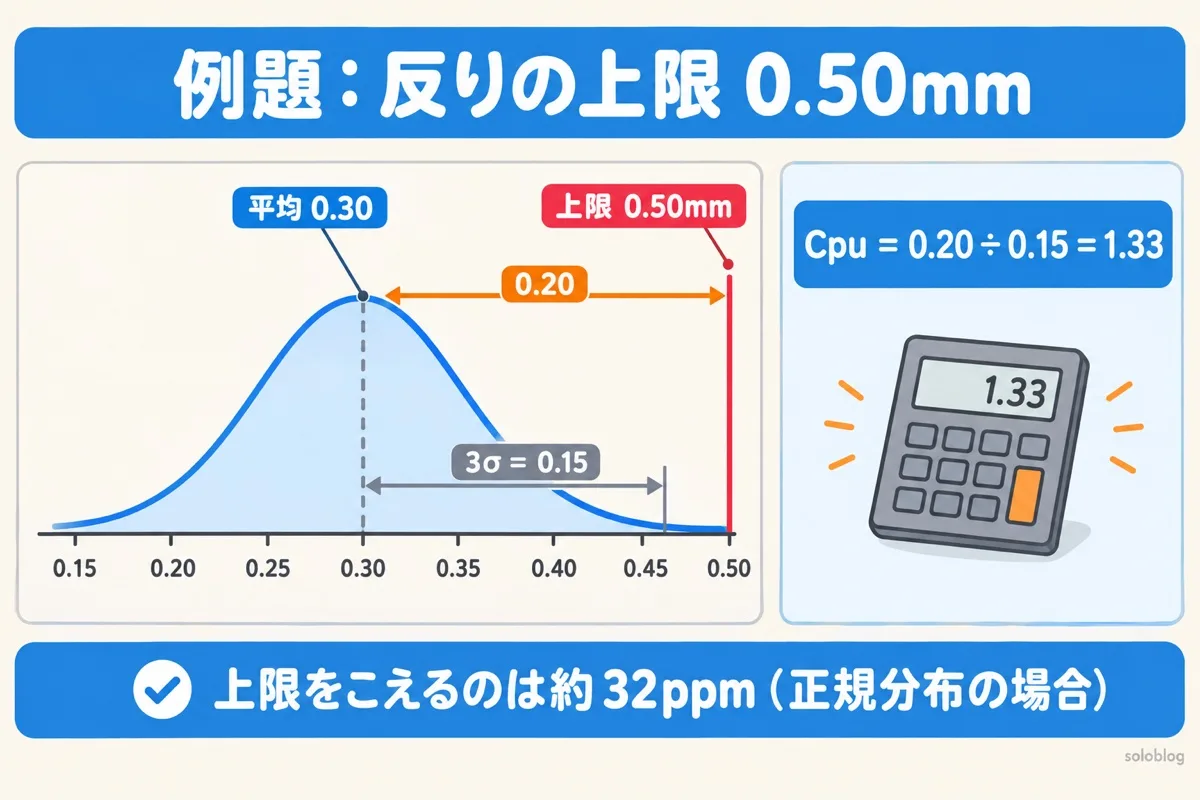
例題1:樹脂部品の反り(上限0.50mm以下)
平均0.30mm、標準偏差0.05mm のとき、Cpu=(0.50−0.30)÷(3×0.05)=0.20÷0.15=1.33。工程能力は十分です。上限をこえる割合は、正規分布なら約32ppm(100万個に約32個)です。
例題2:部品の引張強度(下限500N以上)
平均560N、標準偏差15N のとき、Cpl=(560−500)÷(3×15)=60÷45=1.33。こちらも十分です。もし平均が545Nに下がれば Cpl=45÷45=1.00 となり、下限を下回る割合は約1,350ppm(約0.13%)に増えます。
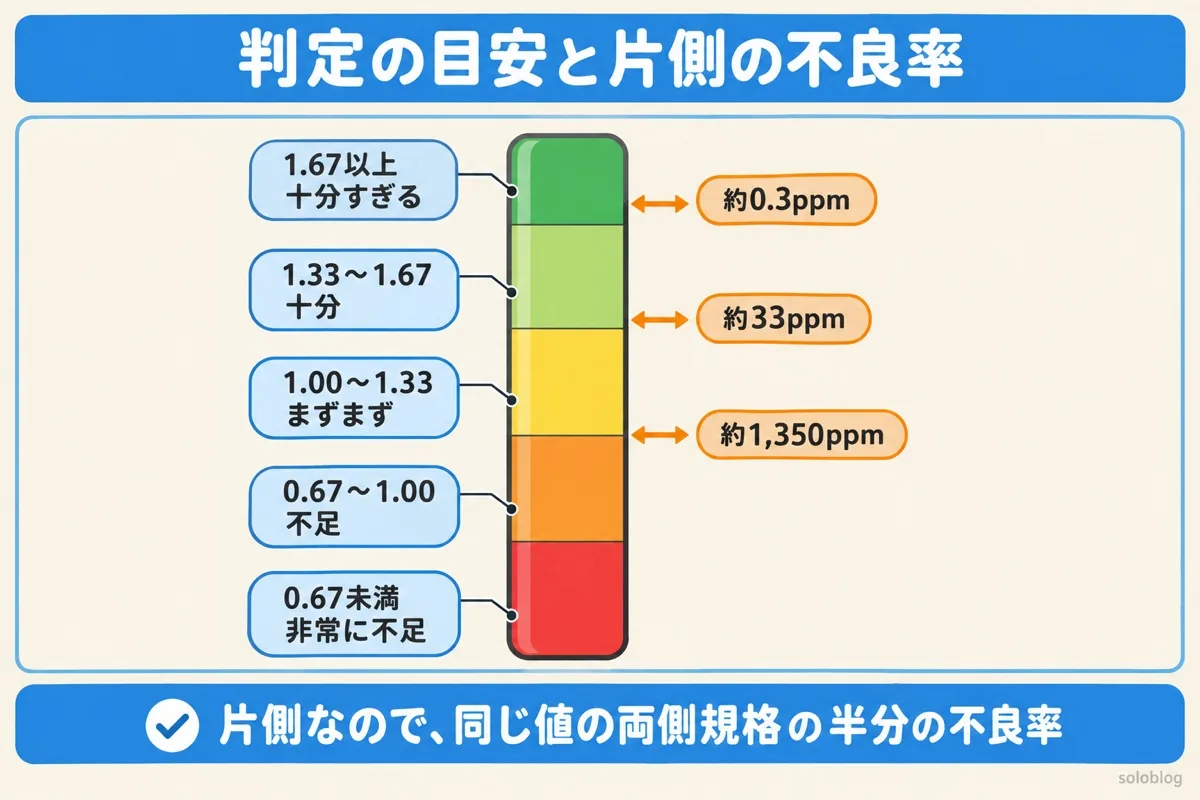
判定の目安と片側の不良率
| Cpu・Cpl | 判定の目安 | 片側の規格外(正規分布) |
|---|
| 1.67以上 | 十分すぎる | 約0.3ppm以下 |
| 1.33〜1.67 | 十分 | 約33ppm〜0.3ppm |
| 1.00〜1.33 | まずまず(管理を続ける) | 約1,350ppm〜33ppm |
| 0.67〜1.00 | 不足 | 約2.2%〜0.135% |
| 0.67未満 | 非常に不足 | 約2.2%以上 |
片側規格では規格外になるのは片側だけなので、同じ指数の両側規格(Cp)よりも不良率は半分になります。たとえばCp=1.00(両側)では約2,700ppmですが、Cpu=1.00(片側)では約1,350ppmです。
あわせて読みたい
工程能力指数とppm不良率の関係|Cpk1.33で不良は何ppmか?
工程能力指数とppm不良率の関係
 片側規格の例題:反りの上限からCpu=1.33
片側規格の工程能力指数 計算ツール
規格は、あるほうだけ入れてください(両方入れるとCpkも出します)。平均と標準偏差のかわりに、測定データを貼ることもできます。
入力すると、その場で計算し直します。入力した数字は画面の中で計算するだけで、どこにも送信されません。
 片側規格の工程能力指数と不良率:1.33で約33ppm
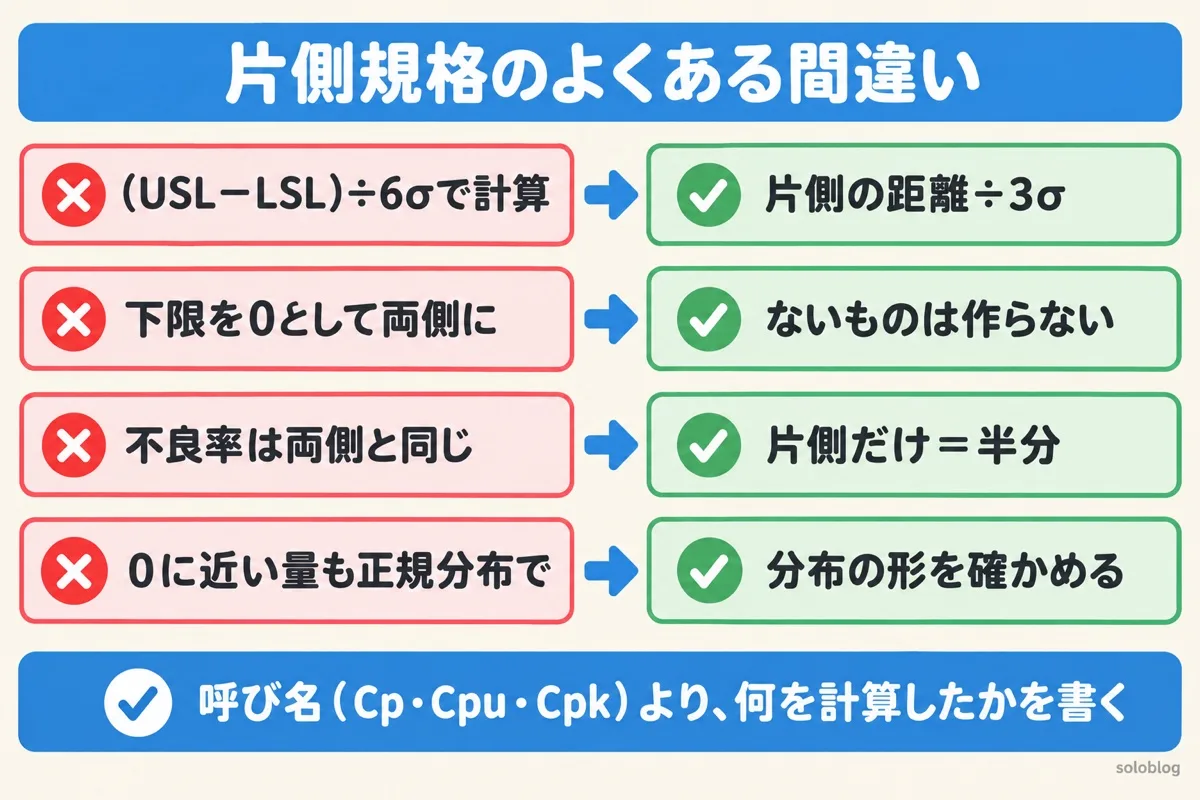
片側規格でよくある間違い
| よくある間違い | 正しい考え方 |
|---|
| 片側規格でもCp=(USL−LSL)÷6σを使う | 規格幅がないので6σでは割れない。片側の距離÷3σ |
| 下限を0として両側で計算する | 規格にない下限を勝手に作らない。Cpuだけで評価する |
| 不良率は両側と同じ | はみ出すのは片側だけ。同じ値なら両側の半分 |
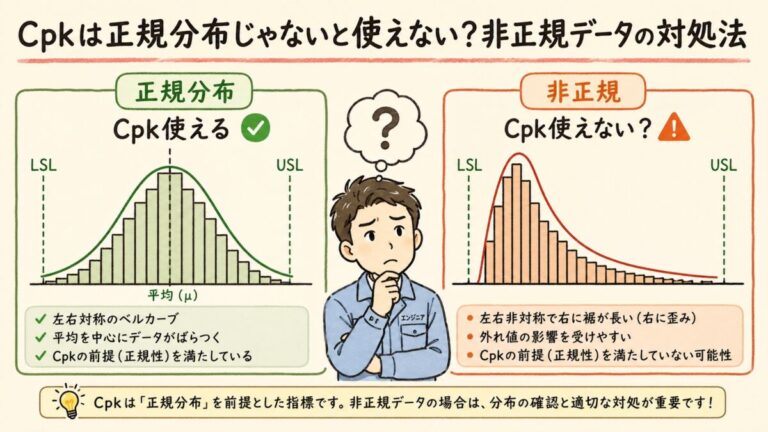
| 0に近い特性でも正規分布で不良率を出す | 右に長い分布になりやすい。分布を確かめ、必要なら変換や別の方法で |
| 「Cpk」と書いたら誤り | 呼び名のちがい。片側で計算したことを明記すればよい |
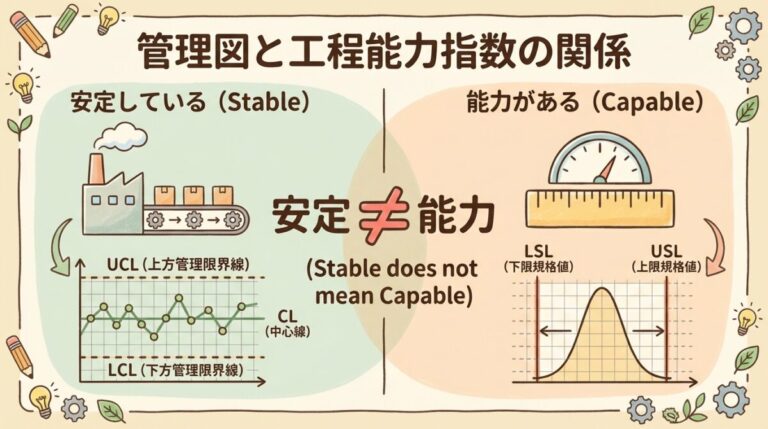
また、工程能力指数は、工程が安定している(管理状態にある)ことが前提です。管理図で異常が出ている工程の指数は、将来の不良率の目安になりません。
あわせて読みたい
工程能力指数は正規分布でないと使えない?|非正規データの考え方と対処法
工程能力指数は正規分布でないと使えない?
 片側規格の工程能力指数のよくある間違い
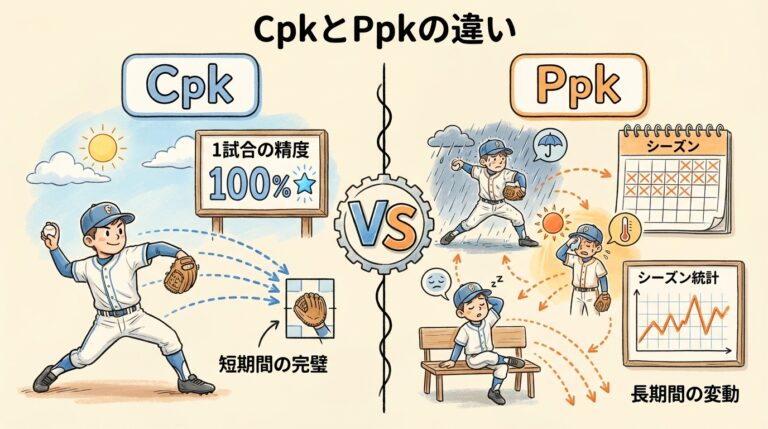
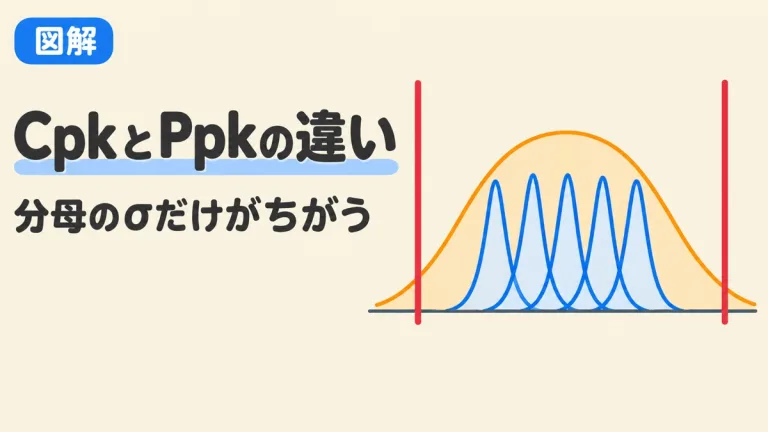
工程能力指数には、群内のばらつき(σwithin)で計算する Cpk と、全体のばらつき(σoverall)で計算する Ppk があります。
あわせて読みたい
CpkとPpkの違い|σwithinとσoverallの求め方と使い分けを例題で図解
σwithinとσoverallの求め方と使い分け
よくある質問
Q. 片側規格の工程能力指数はどう求める?
A. 上限だけならCpu=(上限−平均)÷3σ、下限だけならCpl=(平均−下限)÷3σです。
Q. CpkとCpu・Cplの関係は?
A. 両側規格のCpkは、CpuとCplのうち小さいほうです。片側規格では、規格のある側だけを計算します。
Q. 片側規格でCpkと書いてもいい?
A. 呼び名は文献や会社でちがいます。QC検定ではCpと書くことも多いので、片側で計算したと書きそえます。
Q. Cpl=1.33の不良率は?
A. 正規分布なら、下限を下回る割合は約33ppm(100万個に約33個)です。1.00なら約1,350ppmです。
Q. 判定の基準は両側と同じ?
A. 目安は同じで、1.33以上で十分、1.00未満は不足です。客先から指定があればそちらに従います。
まとめ
- 小さいほどよい→上限→Cpu、大きいほどよい→下限→Cpl
- Cpu=(USL−μ)÷3σ、Cpl=(μ−LSL)÷3σ、Cpk=小さいほう
- 呼び名は文献でちがう(QC検定はCp)。何を計算したか書きそえる
- 1.33で片側約33ppm、1.00で約1,350ppm
- 0に近い特性は分布の形を確かめる
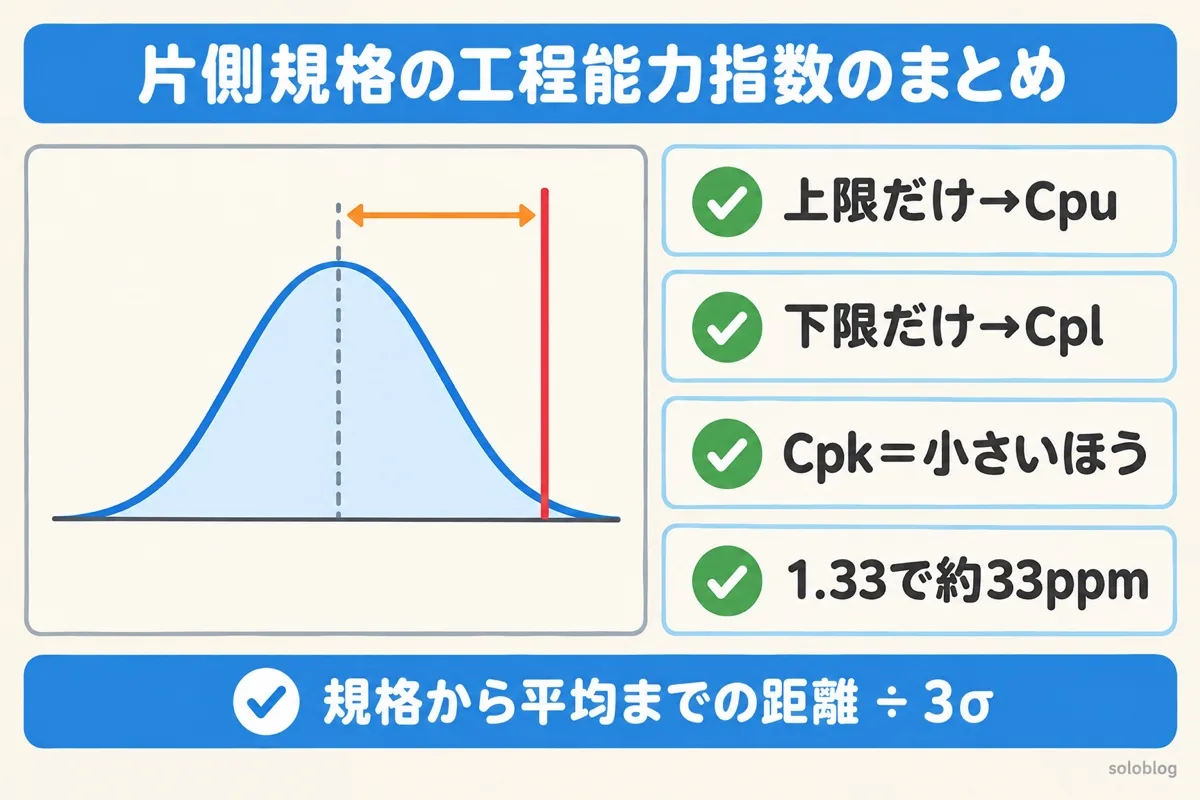 片側規格の工程能力指数のまとめ
この記事の理解を深める本と道具
おすすめの本
品質管理の全体を、1冊で見渡したいときに向いています。品質管理と品質改善の基本を、図解でわかりやすくまとめた本です(日本実業出版社)。
¥1,760 (2026/02/23 16:31時点 | Amazon調べ)
 ポチップ
おすすめの本
「片側規格の工程能力指数」の土台になる統計学を、教科書で体系立てて学びたいときに向いています。東京大学教養学部統計学教室が編集した、統計学の定番の教科書です。データのまとめ方から確率分布までを、実際の例と図表で解説しています。
¥3,080 (2026/02/23 16:30時点 | Amazon調べ)
ポチップ
おすすめの本
品質管理の手法をQC検定の勉強で体系的に身につけたいなら、2級のテキストが1冊あると心強いです。QC検定2級のテキストと問題集が1冊になった本です。受験者が苦手にしやすい統計の分野をていねいに説明しています(TAC出版)。
楽天ブックス
¥1,980 (2026/10/24 12:31時点 | Amazon調べ)
ポチップ
S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。
つまずきやすい「違い」を一気に解決
計算力アップ