※本記事にはプロモーション(広告)が含まれています。
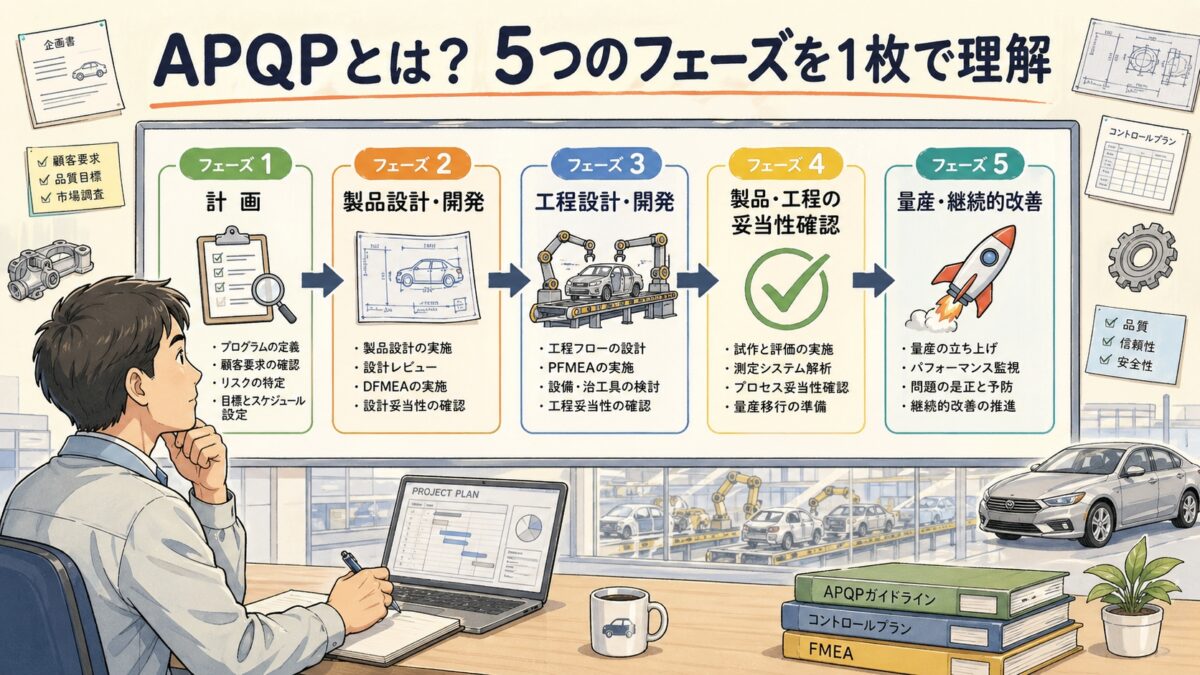
「APQPって、結局何なんですか?」と聞かれて困ったことはありませんか。
客先監査、立ち上げ会議、新製品の準備資料。自動車業界の品質保証にいると、APQPという言葉は避けて通れません。でも、初心者のうちは“PPAPのこと?” “FMEAのこと?” “全部まとめた管理表?”と混乱しやすいですよね。
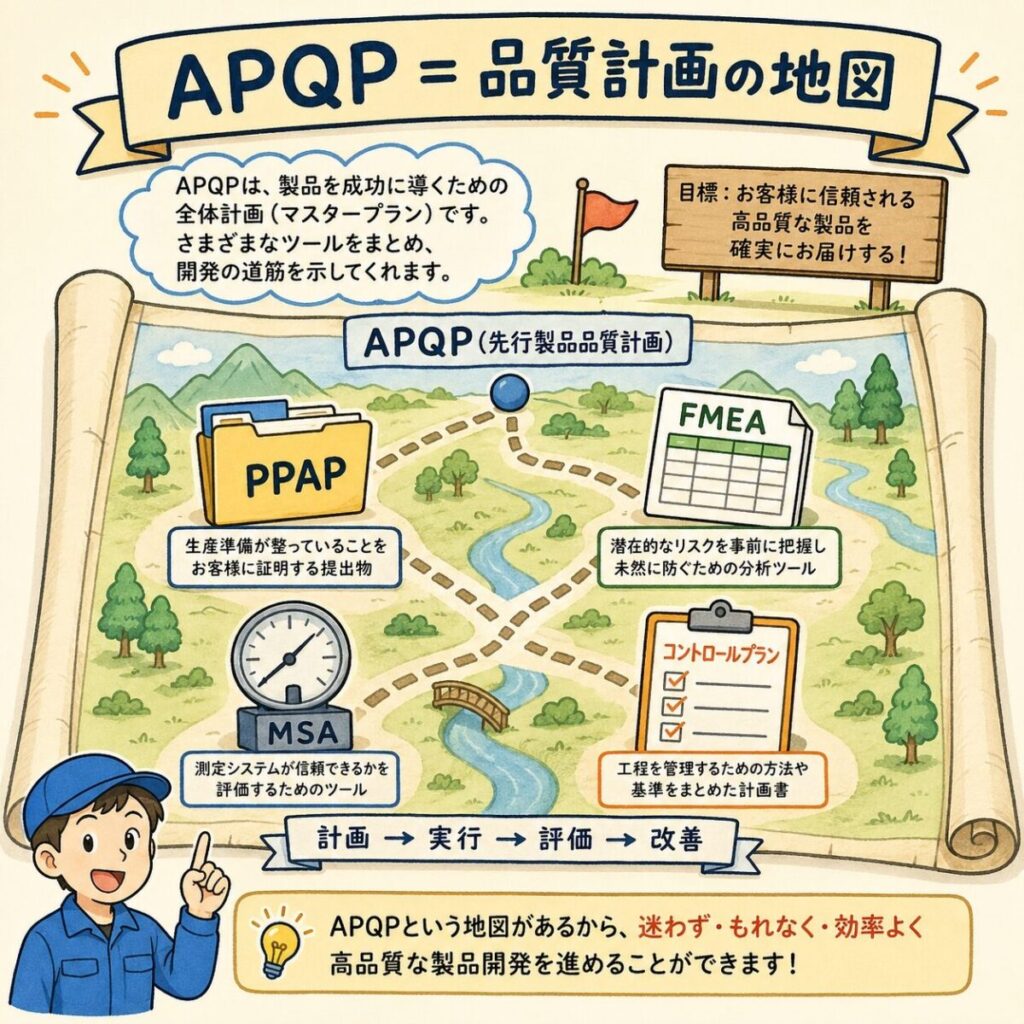
結論を先に言います。APQPとは、新製品を量産で失敗しないための「品質計画の地図」です。FMEAやMSAやPPAPは、その地図の中で使う道具です。この記事では、その全体像を「1枚の地図」でわかるように整理します。
APQPとは?結論を30秒で言うと
APQPは Advanced Product Quality Planning の略で、日本語では「先行製品品質計画」と訳されます。
難しく聞こえますが、要するに「量産してから不具合に気づくのでは遅い。だから設計段階・工程設計段階から先にリスクを潰しておこう」という考え方です。
製造ラインでたとえるなら、APQPは工程立上げ前の総合段取り表です。プレス金型、測定器、検査方法、工程能力、客先提出書類まで、全部をバラバラに準備するのではなく、1本の計画としてつなげます。
APQPの5つのフェーズを1枚で理解する
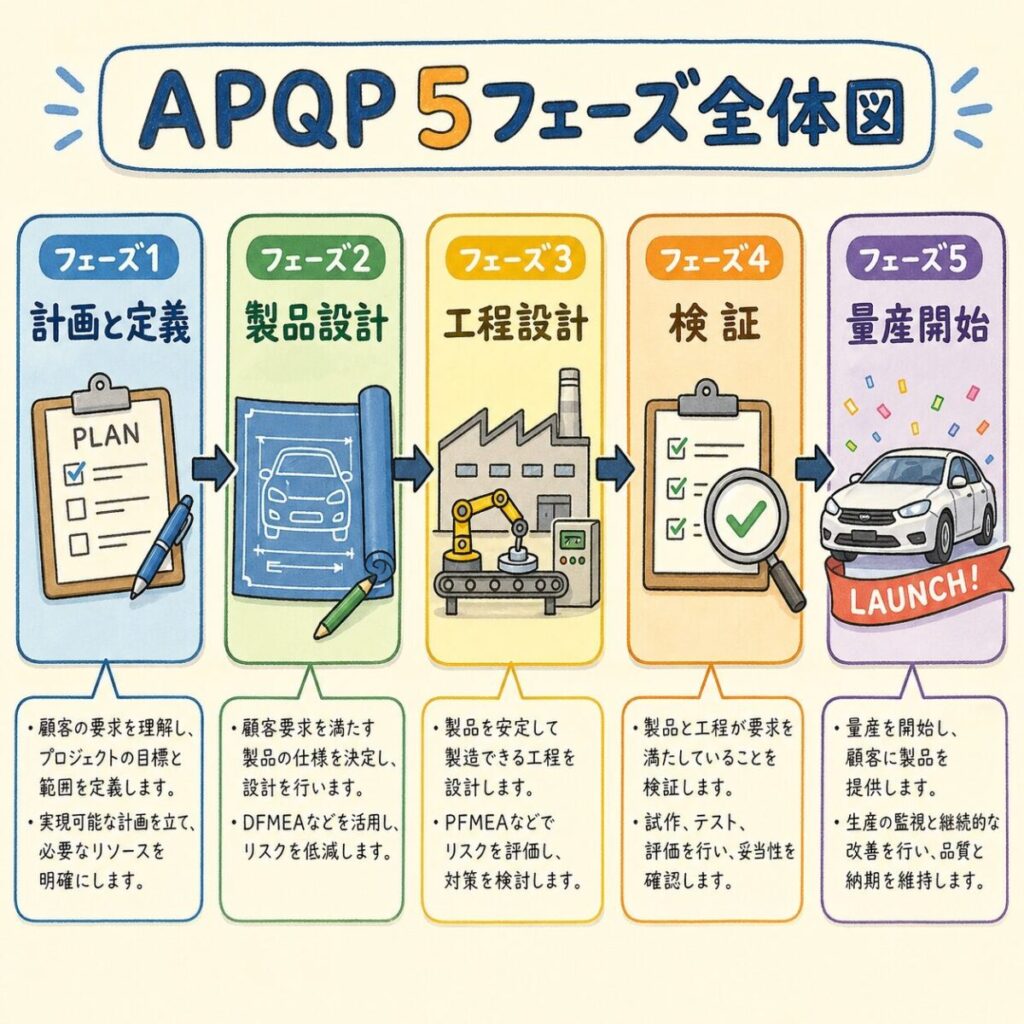
まずは全体像です。APQPは、以下の5フェーズで進みます。ここを先に頭に入れると、PPAPやFMEAがどこに入るか一気に整理できます。
| フェーズ | やること | 代表的な成果物 |
|---|---|---|
| 1 | 客先要求の整理、目標設定 | 品質目標、日程計画、特殊特性のたたき台 |
| 2 | 製品設計、設計リスクの洗い出し | DFMEA、図面、試作管理 |
| 3 | 工程設計、量産方法の設計 | 工程フロー、PFMEA、コントロールプラン |
| 4 | 工程能力・測定信頼性の確認、客先承認 | MSA結果、工程能力、PPAP |
| 5 | 量産監視、是正、学びの反映 | 初期流動管理、是正処置、再発防止 |
フェーズ1:計画と定義 ー まず「何を成功とするか」を決める
このフェーズでやること
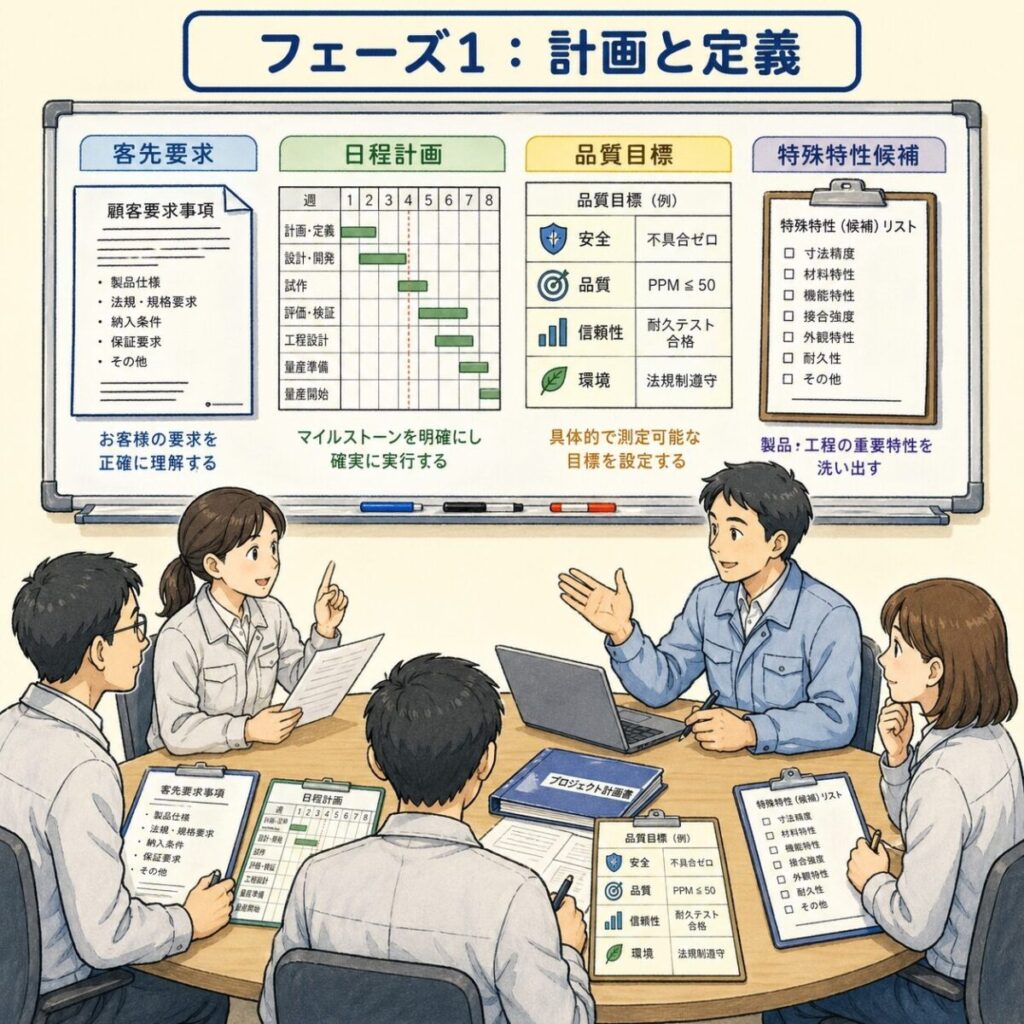
フェーズ1は、いきなりFMEAを書く段階ではありません。まずは客先要求、法規、品質目標、立上げ日程、重要特性を整理します。
ここでズレると、その後どれだけ丁寧に工程を作っても失敗します。たとえば、客先が重視する寸法特性を初期段階で見落とすと、後から治具や測定器のやり直しになります。
フェーズ2:製品設計と開発 ー 設計段階で不具合の芽を潰す
キーワードは「設計FMEA」と「特殊特性」
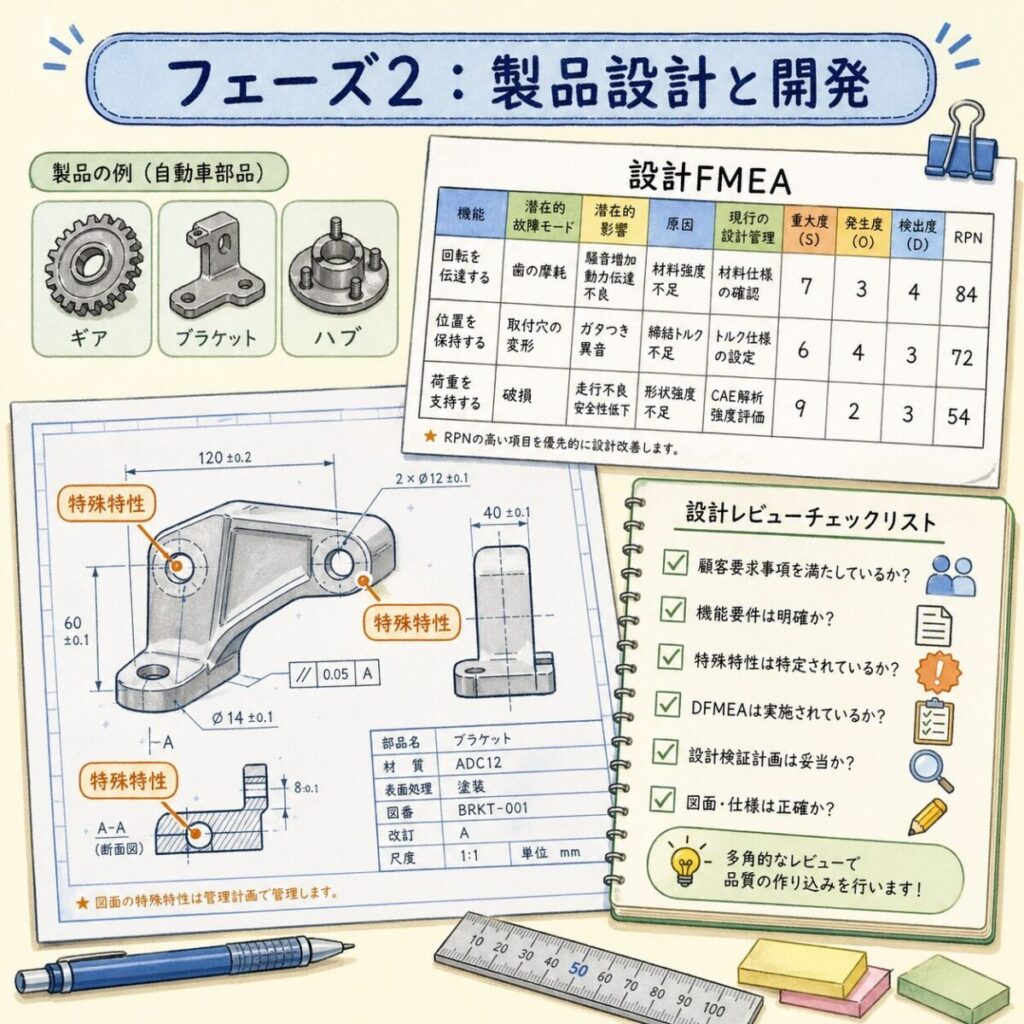
フェーズ2では、製品そのものの設計を詰めます。ここで重要なのがDFMEA(設計FMEA)です。
DFMEAは「この設計のどこで壊れるか」「どの特性が危ないか」を先に考える活動です。製造が始まってから不具合が出ると、設計変更・金型改修・客先説明まで発生します。コストも時間も一気に膨らみます。
また、ここで決まった特殊特性は、後の工程設計や検査項目にそのまま影響します。つまりフェーズ2は、後工程に「何を厳しく管理すべきか」を渡すフェーズです。
| ここで決めるもの | なぜ重要か |
|---|---|
| 図面・仕様 | 何を作るかの基準になる |
| DFMEA | 設計上の弱点を事前に見つける |
| 特殊特性 | 後工程で重点管理すべき項目になる |
| 試作管理 | 設計の妥当性を早期に確認できる |
フェーズ3:工程設計と開発 ー 「どう作るか」を決める
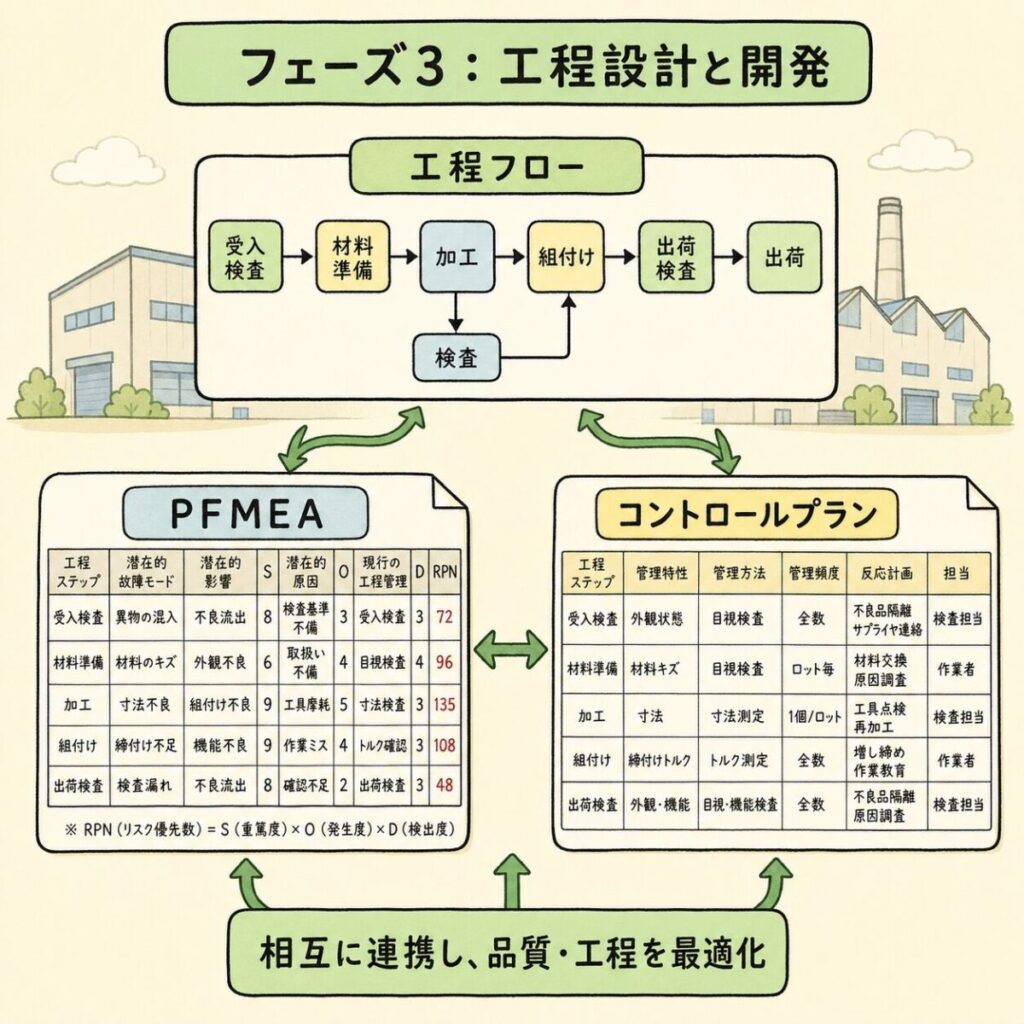
フェーズ2で「何を作るか」が決まったら、次はフェーズ3で「どうやって安定して作るか」を決めます。
ここで主役になるのが、工程フロー、PFMEA、コントロールプランです。初心者の方は、この3つの順番を覚えると一気に整理できます。
たとえば溶接工程なら、まず「どの順番で溶接し、どこで測定し、どこで外観確認するか」を工程フローで描きます。
次にPFMEAで、「ナット位置ズレ」「溶接不足」「スパッタ噛み込み」など、工程起因の不具合を洗い出します。
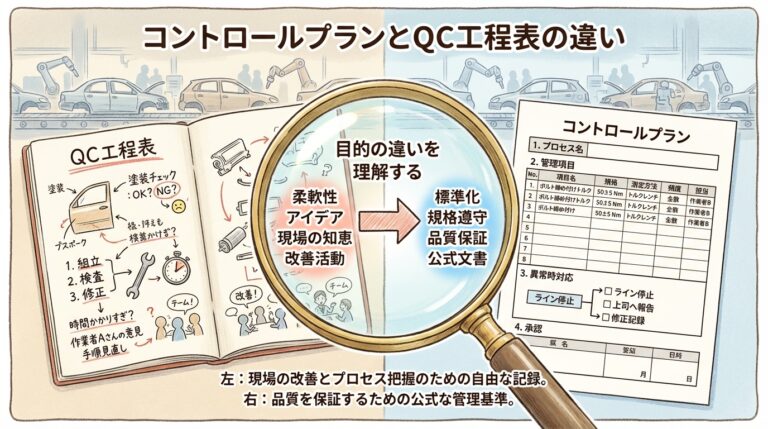
最後にコントロールプランで、「何を、どの頻度で、どの測定器で、異常時どうするか」を決めます。つまりPFMEAで見つけたリスクを、日常管理に翻訳したものがコントロールプランです。
ゲージR&Rの結果を左右するサンプルの選び方
フェーズ4:製品・工程の検証 ー 量産できる証拠をそろえる
ここでPPAPが登場します
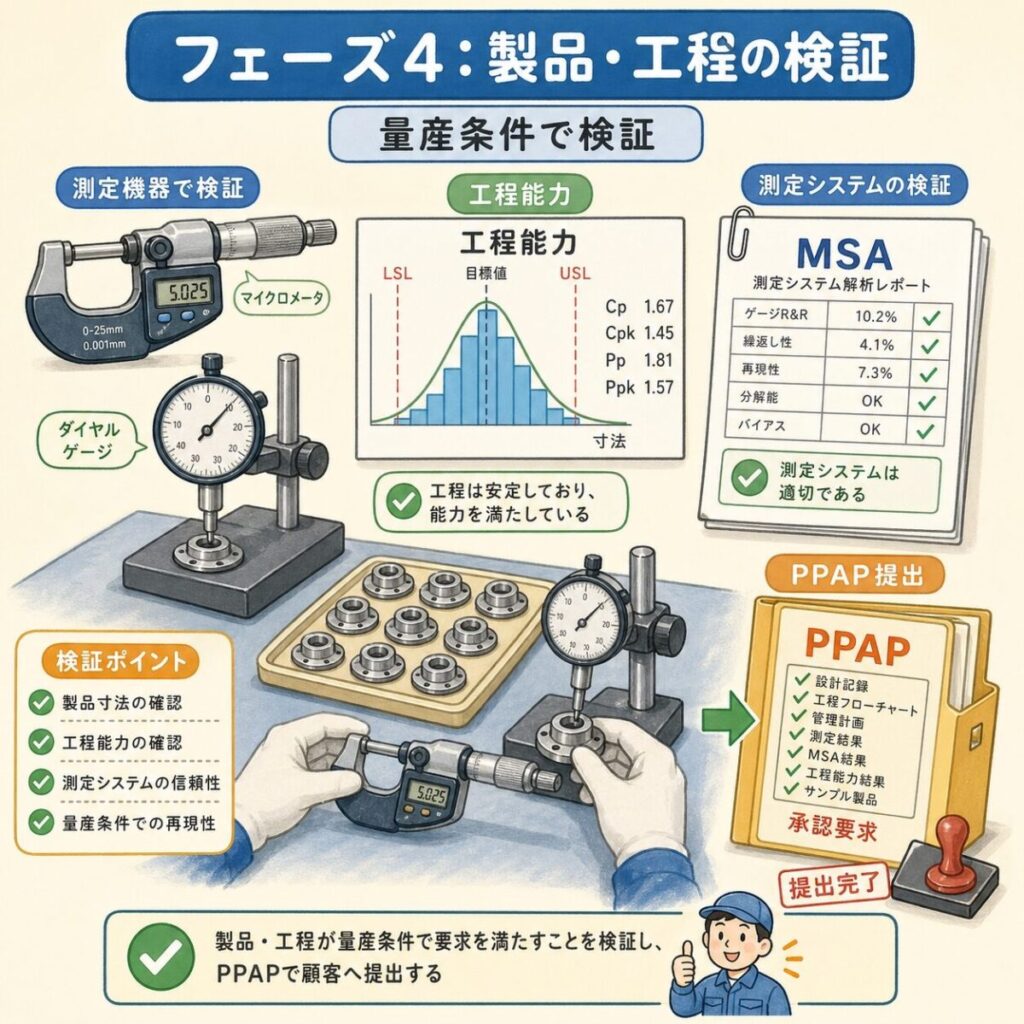
フェーズ4は、APQPの中でも一番「客先に見せる証拠」が増えるフェーズです。
この段階では、試作ではなく量産条件に近い状態で流して、本当に安定して作れるかを確認します。そのために必要なのが、MSA、工程能力、試作結果、各種試験結果、そしてPPAPです。
つまりPPAPはAPQPの最終アウトプットのひとつです。APQPという活動の結果として、客先へ「この部品は量産できます」と証拠を提出するのがPPAPだと考えるとわかりやすいです。
| ここで確認するもの | 意味 |
|---|---|
| MSA | 測定結果を信じてよいか確認する |
| 工程能力(Cpkなど) | 工程が安定して規格を満たせるか確認する |
| PPAP | 客先承認のための提出パッケージ |
| 量産コントロールプラン | 量産中の標準管理方法を確定する |
フェーズ5:量産開始後のフィードバック ー 立上げ後こそ本番
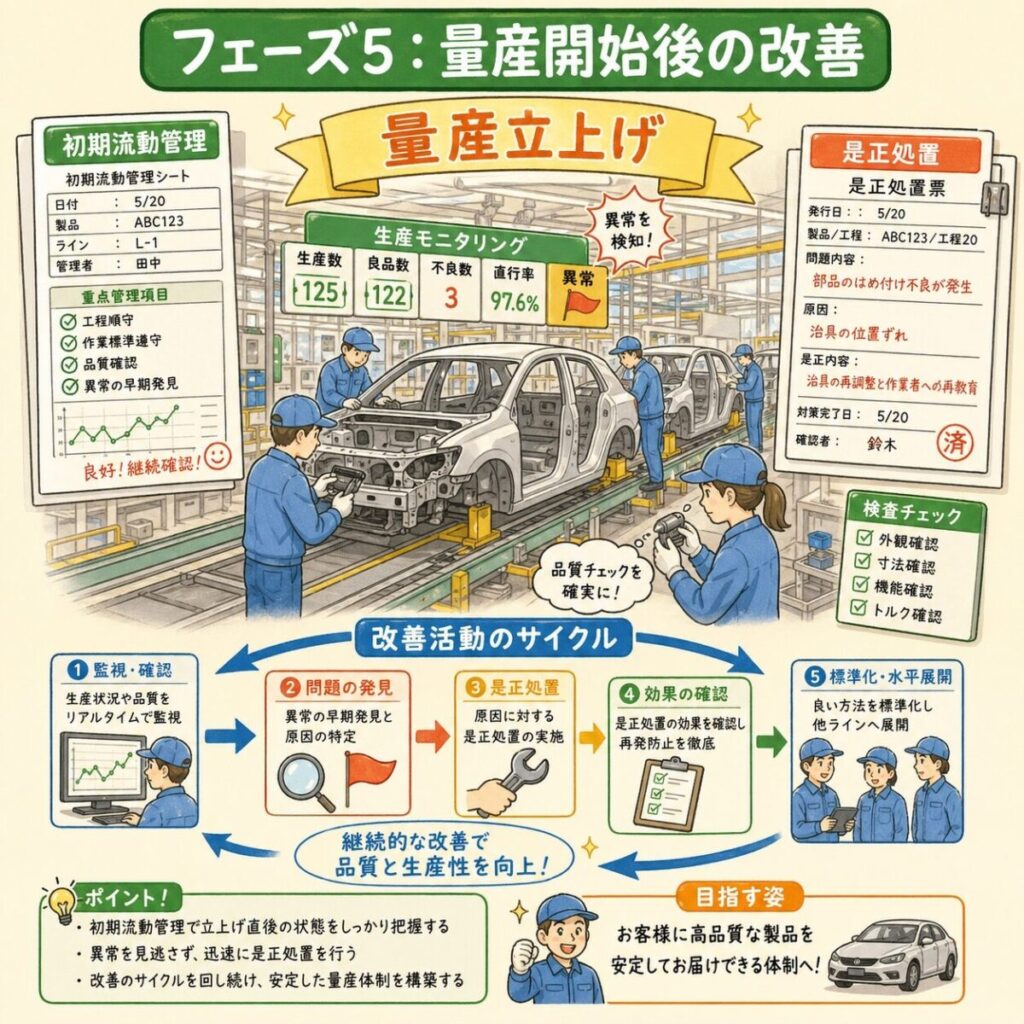
「PPAPが通ったから終わり」ではありません。APQPの最後は、量産後の監視と改善です。
なぜなら、試作や少量流動では見えなかった問題が、量産になると初めて出るからです。材料ロット差、作業者差、設備温度変化、段取り替えなど、量産特有のバラつきがあるからです。
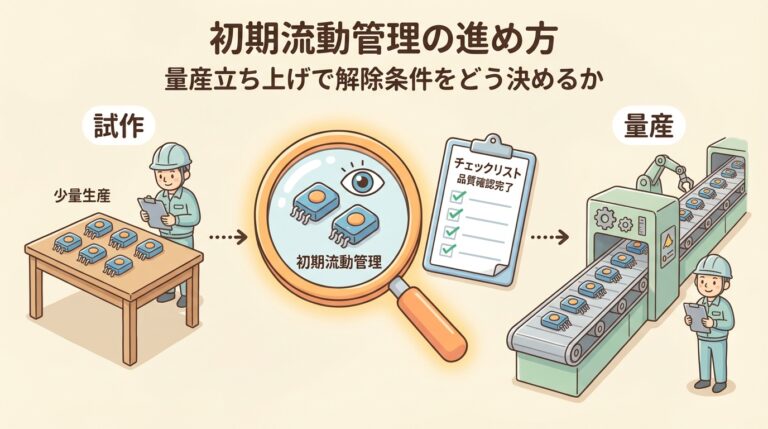
ここで重要なのが初期流動管理です。立上げ直後は通常より厳しく監視し、問題を早く捕まえて、標準条件に落ち着かせます。
APQPとPPAP・FMEA・MSA・コントロールプランの関係
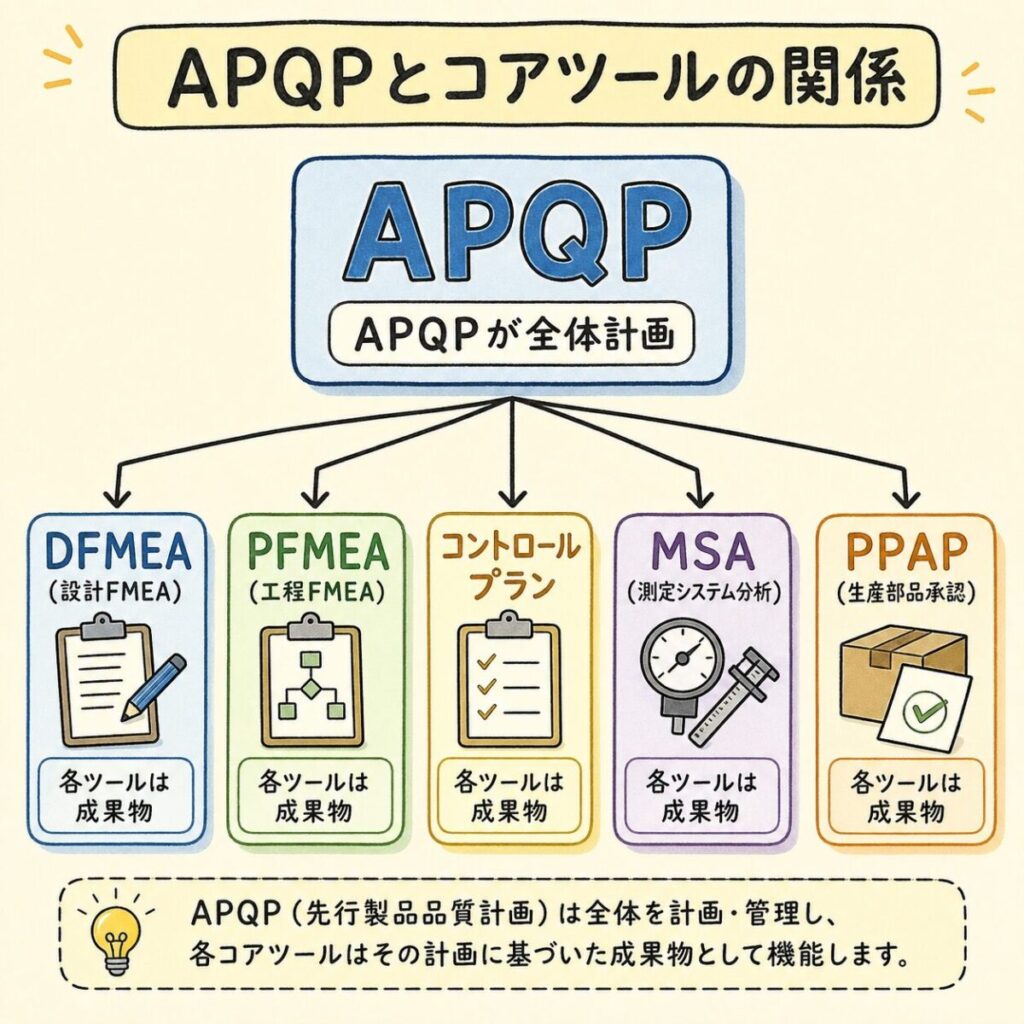
初心者が一番混乱するのがここです。そこで、関係を一気に整理します。
| 用語 | 役割 | 主に使うフェーズ |
|---|---|---|
| APQP | 全体の品質計画 | 1〜5すべて |
| DFMEA / PFMEA | リスク分析 | 2〜3 |
| コントロールプラン | 工程管理方法の明文化 | 3〜4 |
| MSA | 測定の信頼性確認 | 3〜4 |
| PPAP | 客先承認用の証拠提出 | 4 |
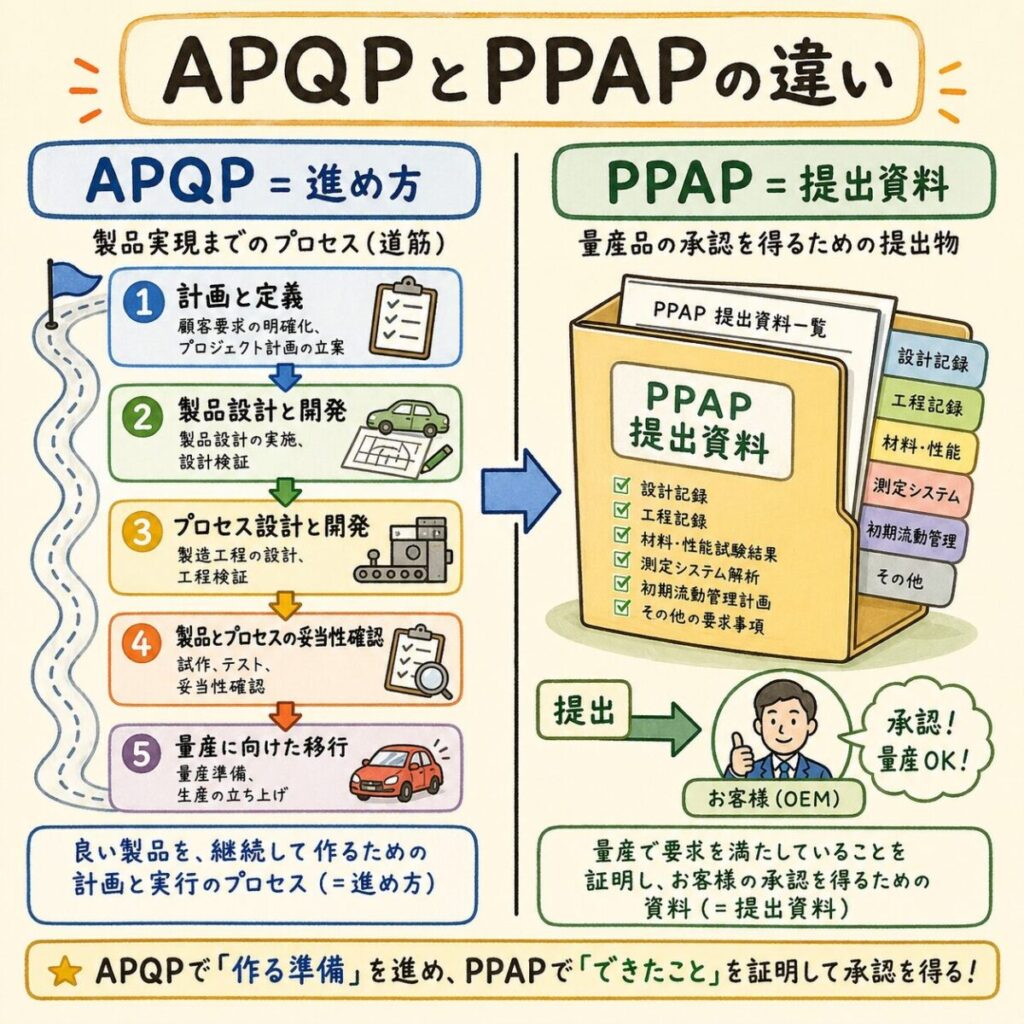
APQPとPPAPの違いは?ここで混同しない
この違いを、製造現場っぽく言うとこうです。
APQPは「立上げプロジェクトの進行表」、PPAPは「客先に出す完成報告書」です。
だから、PPAPだけを頑張ってもダメです。日程、設計、工程、測定、能力確認までAPQPで回っていないと、提出資料だけ整っても中身が弱くなります。
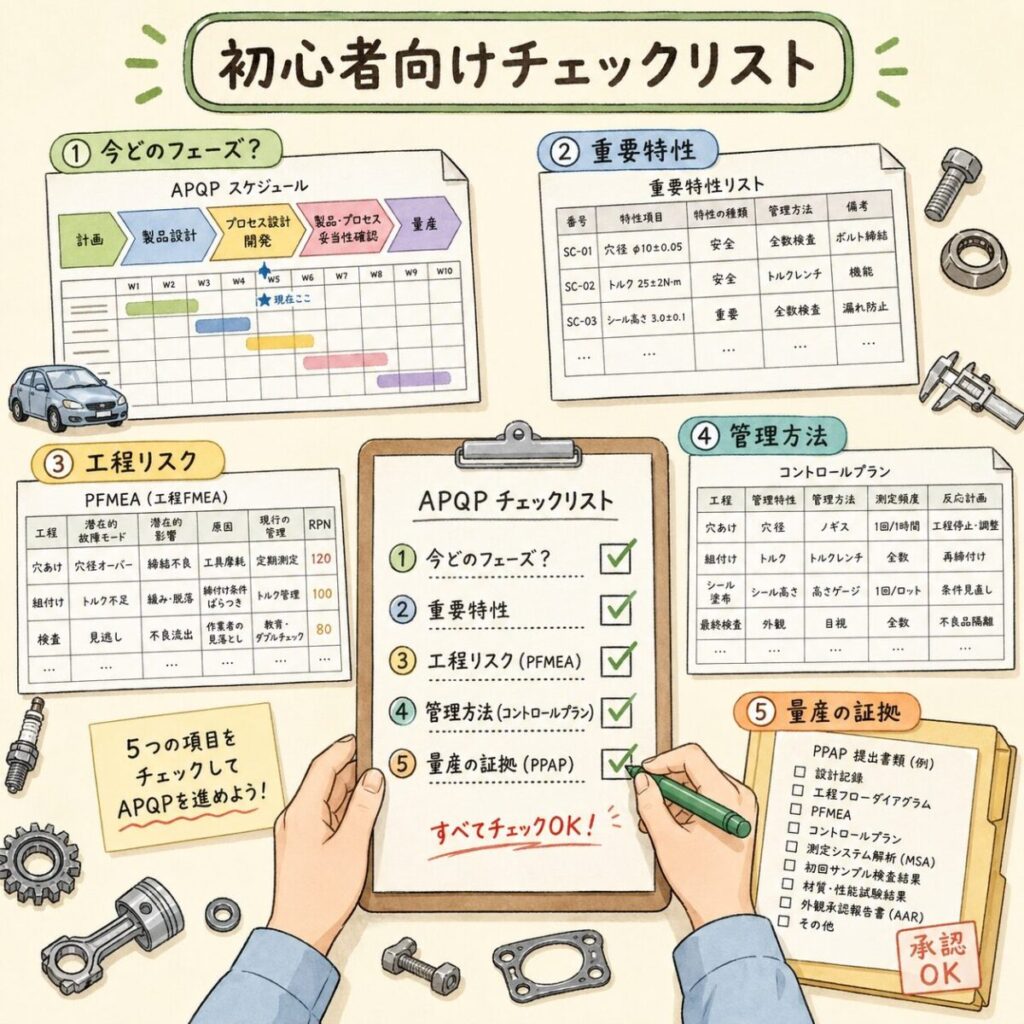
初心者がAPQPを理解するときのチェックリスト
会議でまず確認すべき5項目
| 確認項目 | 見ればよいもの |
|---|---|
| 今どのフェーズか | APQP日程表、マイルストーン |
| 重要特性は何か | 図面、特殊特性一覧 |
| 工程リスクは洗えているか | PFMEA |
| 管理方法は決まっているか | コントロールプラン |
| 量産できる証拠はあるか | MSA、Cpk、PPAP資料 |

 ポチップ
 ポチップ

まとめ:APQPは「品質書類」ではなく「立上げの地図」です
最後にもう一度まとめます。
APQPとは、量産開始までに必要な品質活動を、フェーズごとに計画して、抜け漏れなく進める仕組みです。
FMEA、MSA、コントロールプラン、PPAPはバラバラの資料ではありません。すべてAPQPの流れの中でつながっています。
もし今あなたが「APQPって結局何?」で止まっていたなら、まずは5フェーズの全体像と各フェーズの成果物だけ押さえてください。そこが理解できると、IATFのコアツール全体がつながって見えるようになります。
次に読むべき記事
この記事の内容がわかったら、自動車品質のコアツールの次のテーマに進みましょう。続けて読むと、現場でそのまま使える知識になります。

テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。