※本記事にはプロモーション(広告)が含まれています。
コントロールプランとは?工程ごとの「守り方」の計画書
コントロールプラン(Control Plan、CP)は、料理のレシピに「味見のしかた」と「失敗したときの手順」を書き足したものだと考えるとわかりやすいです。どの工程で、どの特性を、何で、何個、どのくらいの頻度で確かめ、外れたらどうするかを、工程の順に一覧にします。
| 項目 | 内容 |
|---|---|
| 根拠 | IATF 16949 8.5.1.1(作り方の中身は附属書A) |
| 主な使われ方 | 自動車部品の製造(IATFの認証を受けている工場) |
| もとにする情報 | プロセスフロー図・設計FMEA・プロセスFMEA |
| 段階 | 試作(顧客が求めるとき)・量産試作・量産 |
| 参考書式 | AIAG コントロールプラン参照マニュアル(第1版)など |
IATF 16949では、量産試作と量産のCPを持つこと、そしてCPに設計FMEA・プロセスフロー図・プロセスFMEAの情報を反映して、つながりを示すことが求められています。試作のCPは、顧客から求められたときに作ります(8.3.4.3)。
CPは、APQP・PPAP・FMEA・SPC・MSAと並ぶ、自動車業界のコアツールの1つです。
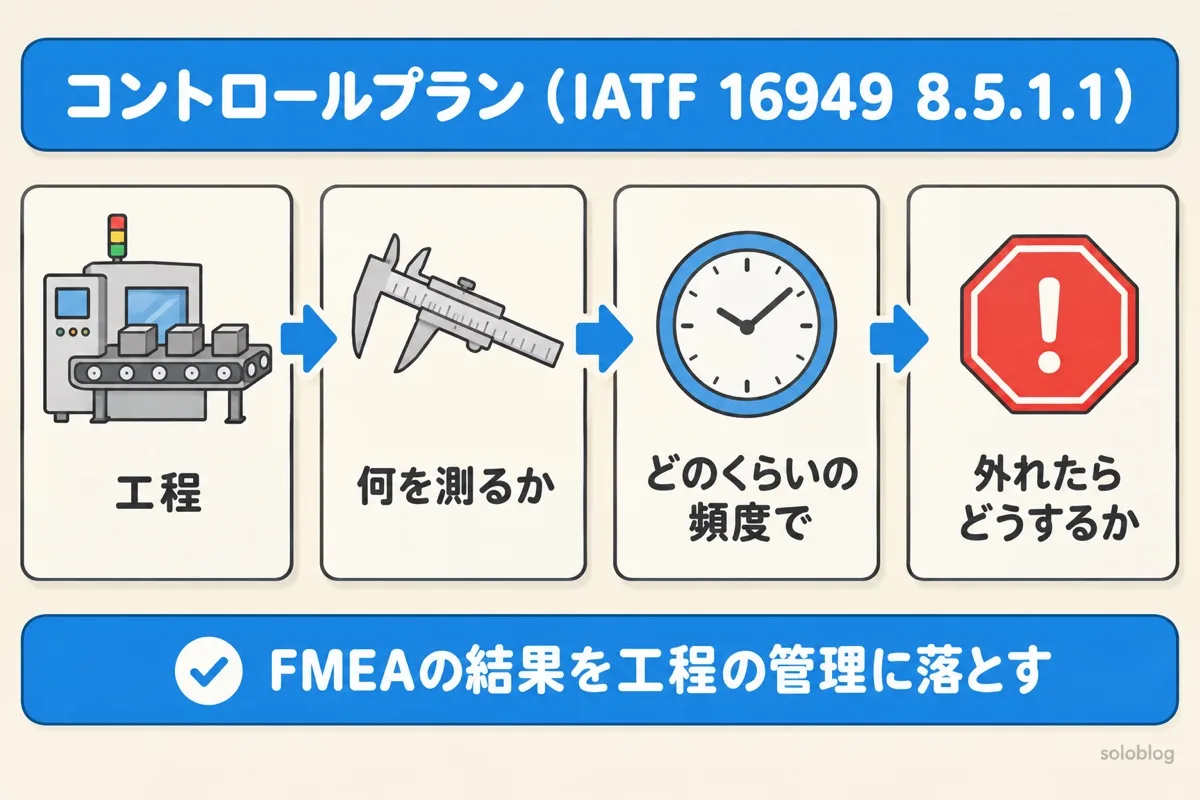
QC工程表との違いを比較表で整理
QC工程表は「工程ごとの管理を一覧にする」という目的はCPと同じです。違いは、書く中身と、それが規格で求められているかどうかにあります。
| 比べる点 | コントロールプラン(CP) | QC工程表 |
|---|---|---|
| 規格の要求 | IATF 16949で作成が求められる | 決まった規格の要求はない(社内で決める) |
| 書く中身 | 附属書Aの内容(特殊特性・ポカヨケ・対応計画など)を含める | 会社ごとに自由。特殊特性や異常時の対応を書かないこともある |
| FMEAとのつながり | FMEAの結果を反映し、つながりを示す | 決まりはない |
| 段階 | 試作・量産試作・量産で作る | 量産用を1つ作ることが多い |
| 異常のとき | 対応計画(リアクションプラン)を書くか、手順書を参照する | 別の手順書に任せることが多い |
| 顧客との関係 | PPAPの提出書類の1つ | 社内で使う文書が中心 |
つまり、QC工程表に「特殊特性」「ポカヨケ」「対応計画」「FMEAとのつながり」を足して、段階ごとに管理すると、CPになると考えると近道です。実際、QC工程表をもとにCPを作る会社は少なくありません。
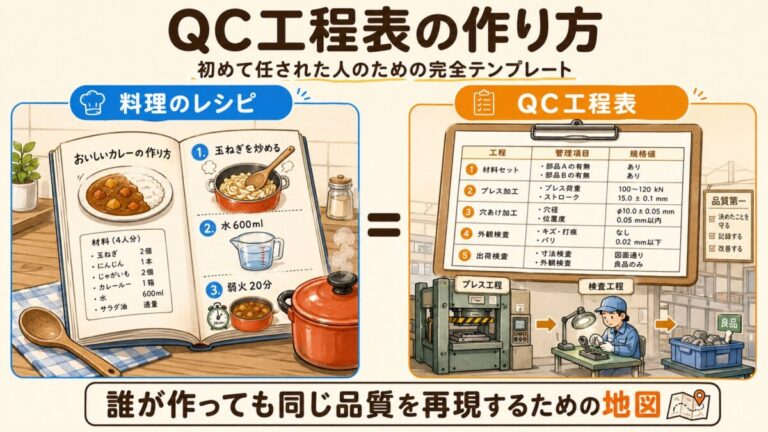
QC工程表の作り方とテンプレート
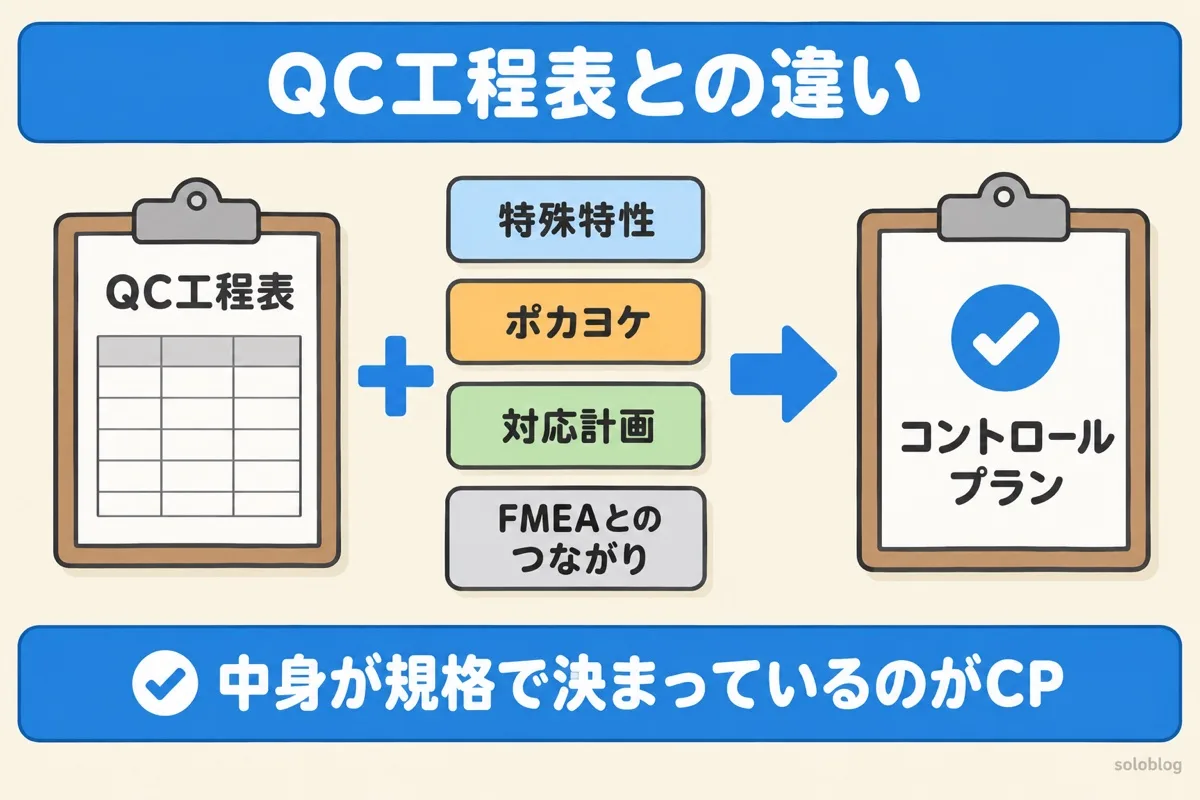
IATF 16949附属書Aで求められる記載内容
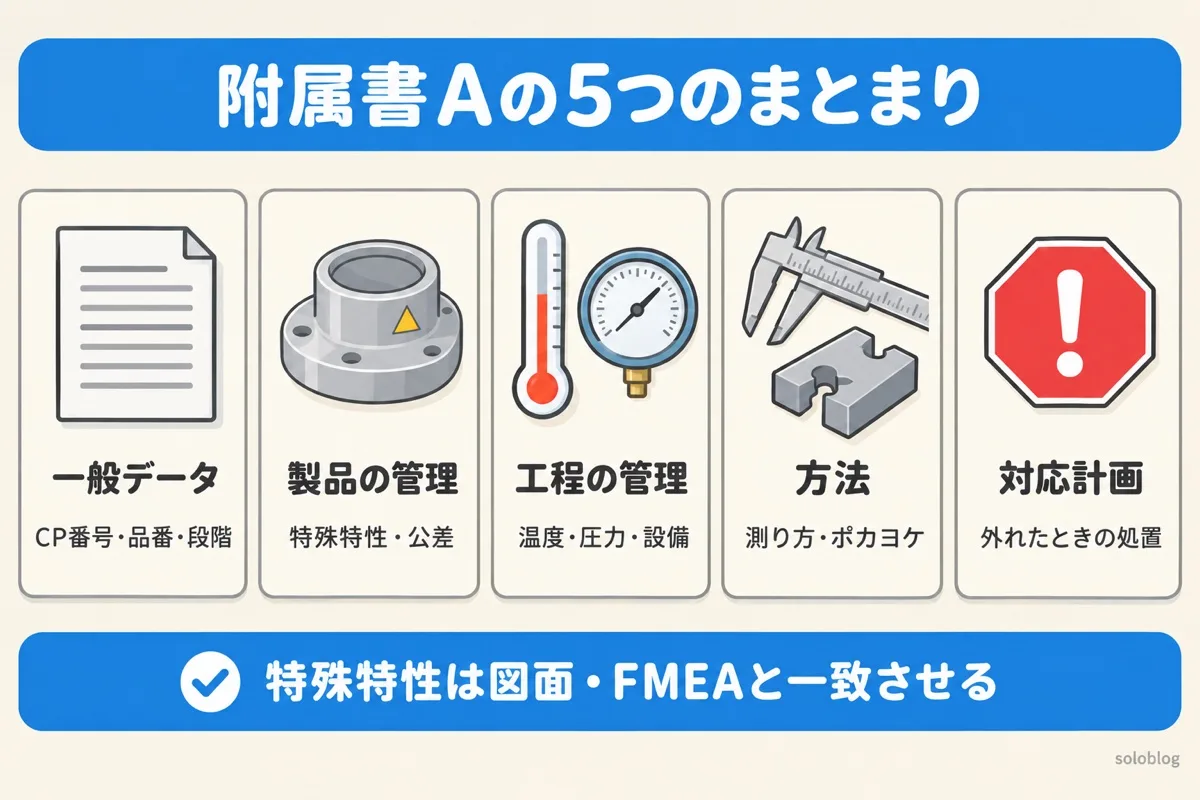
附属書Aは、CPに書く内容を次の5つのまとまりで示しています。決まった様式はなく、AIAGの参照マニュアルの書式や、顧客の指定する書式を使うのが一般的です。
| まとまり | おもな記載内容 | QC工程表との差 |
|---|---|---|
| 一般データ | CP番号・発行日と改訂日・顧客情報・組織名と工場・品番と品名・設計変更レベル・段階・連絡先など | 改訂の管理と段階を明記する |
| 製品の管理 | 製品に関する特殊特性・そのほか管理する特性・仕様と公差 | 特殊特性を記号で区別する |
| 工程の管理 | 工程パラメータ(温度・圧力など)・工程に関する特殊特性・機械・治具・工具 | 工程側の特殊特性も書く |
| 方法 | 評価・測定の方法・ポカヨケ(誤り防止)・サンプルの大きさと頻度・管理方法(管理図など) | ポカヨケを書く。測定方法はMSAの対象になる |
| 対応計画と是正処置 | 外れたときの対応計画(書くか、手順書を参照)・是正処置 | 異常時の行動をCPから追える |
とくに監査で見られやすいのは、特殊特性がFMEA・図面・CPで一致しているか、測定方法と頻度が特性の重さに見合っているか、対応計画が「止める・分ける・知らせる・直す」まで具体的かの3点です。
特殊特性と▽Sの意味
コントロールプランの段階と、見直すタイミング
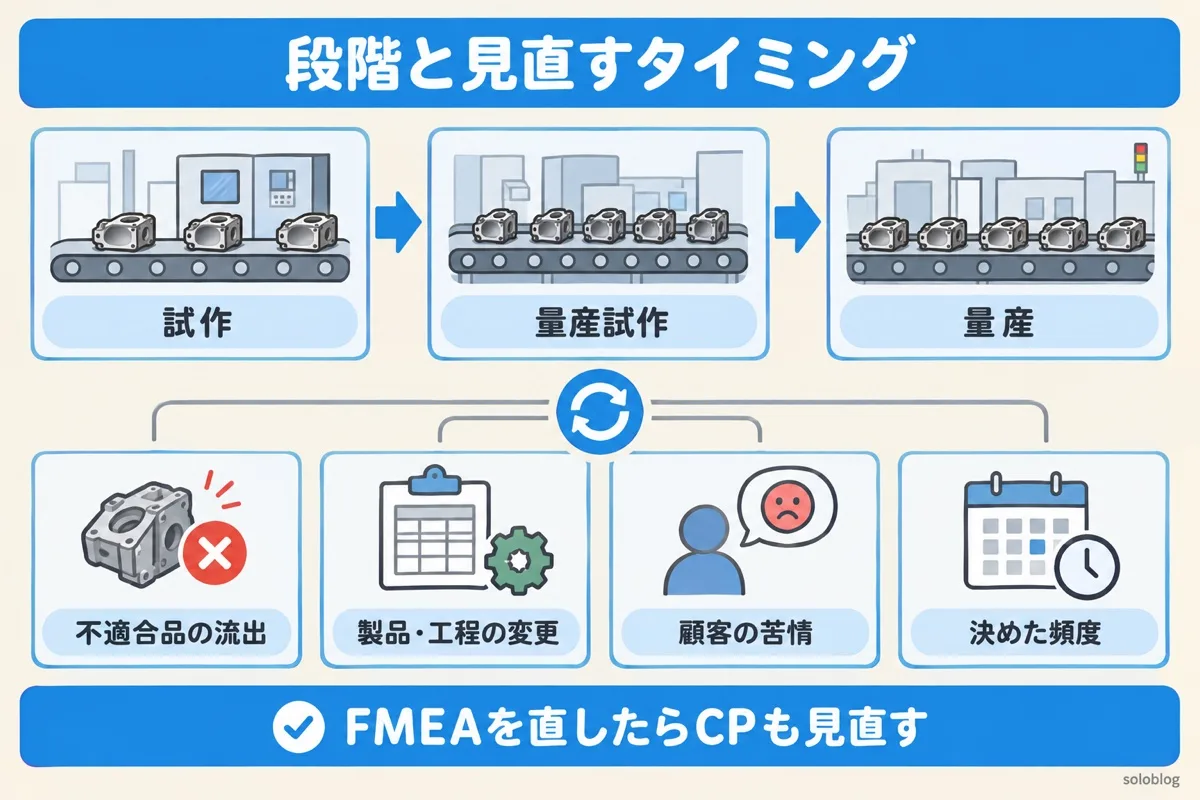
段階:試作 → 量産試作 → 量産
| 段階 | いつ | 書く中心 |
|---|---|---|
| 試作(Prototype) | 試作品をつくるとき(顧客が求めるとき) | 寸法・材料・性能の試験 |
| 量産試作(Pre-launch) | 試作のあと、量産を始める前 | 量産より強めの検査・頻度。工程能力や測定システムの確認 |
| 量産(Production) | 量産に入ってから | 量産での特性・工程の管理と、測定・試験 |
AIAGのコントロールプラン参照マニュアル第1版では、量産試作と量産のあいだに、立ち上げ直後の管理を強めるセーフローンチ(Safe Launch)の段階が加わりました。採り入れるかどうかは、顧客の要求で決まります。
初期流動管理の進め方
見直すタイミング(8.5.1.1)
| きっかけ | 例 |
|---|---|
| 不適合品を顧客に出荷したとき | 流出が起きた工程の管理方法・頻度を見直す |
| 製品・工程などに変更があったとき | 製品・製造工程・測定・物流・供給元・生産量・FMEAの変更 |
| 顧客の苦情があったとき | 是正処置の内容をCPに反映する |
| 決めた頻度で | リスク分析にもとづいて決めた間隔で定期的に見直す |
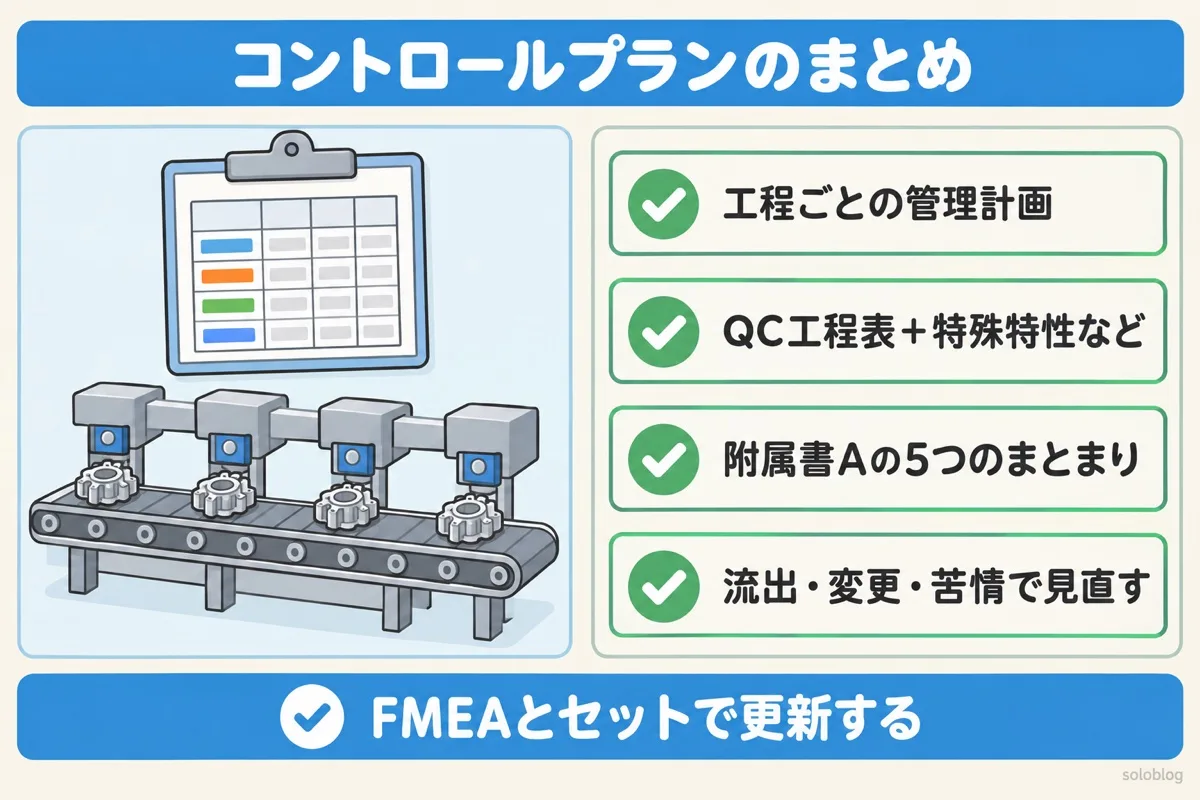
CPは一度作って終わりではなく、FMEAとセットで更新していく文書です。FMEAを直したらCPも見直す、と覚えておきましょう。
QC工程表からコントロールプランを作る5ステップ
| ステップ | やること | 使う資料 |
|---|---|---|
| 1 | 工程の流れをそろえる(工程番号・工程名をプロセスフロー図と一致させる) | プロセスフロー図 |
| 2 | FMEAで出したリスクと対策を、工程ごとに書き写す | プロセスFMEA(設計FMEA) |
| 3 | 特殊特性に記号をつけ、図面・FMEAと一致させる | 図面・顧客の指定 |
| 4 | 測定方法・サンプル数・頻度・管理方法(管理図・ポカヨケ)を決める | MSAの結果・工程能力 |
| 5 | 外れたときの対応計画を書く(止める・分ける・知らせる・直す) | 不適合品の手順書 |
ステップ2が抜けると、「FMEAで挙げた対策がCPに出てこない」という、監査でよくある指摘になります。FMEAの「現行の工程管理」の欄と、CPの「管理方法」の欄が対応しているかを確かめるのがコツです。
AIAG-VDA FMEAの7ステップ
見本:QC工程表とコントロールプランの記入例(サンプル)
5ステップで作ると、どんな表になるのか。架空の部品「ナット付きブラケット」(材料受入 → プレス → ナット溶接 → 最終検査)で、記入例を作りました。青い見出しの列がQC工程表にもある欄、オレンジの列がコントロールプランで足す欄です。表は横にスクロールできます。
| CP番号 | CP-0123(架空) |
| 段階 | 量産 |
| 品番・品名 | BR-2001 ナット付きブラケット(架空の部品) |
| 設計変更レベル | B |
| 発行日・改訂日 | 2026-04-01 発行/2026-09-15 改訂 |
| 組織名・工場 | 〇〇工業株式会社 第1工場 |
オレンジの3列を消すと、そのままQC工程表の見本として使えます。ナット溶接の押し込み強度に付けた「SC」は特殊特性の記号の例で、実際の記号は顧客の指定に従います。工程30の溶接電流・加圧力のように、製品の特性だけでなく工程の条件も1行ずつ管理するのがコントロールプランの書き方です。
QC工程表をCPにするときの不足チェックリスト
今のQC工程表(または作りかけのCP)に書いてある項目にチェックを入れてください。CPにするために足りない項目がわかります。
チェックした内容は画面の中で集計するだけで、どこにも送信されません。項目はIATF 16949附属書Aの記載内容をもとにしています。顧客の固有の要求(CSR)がある場合は、そちらも確かめてください。
コントロールプランのよくある間違い
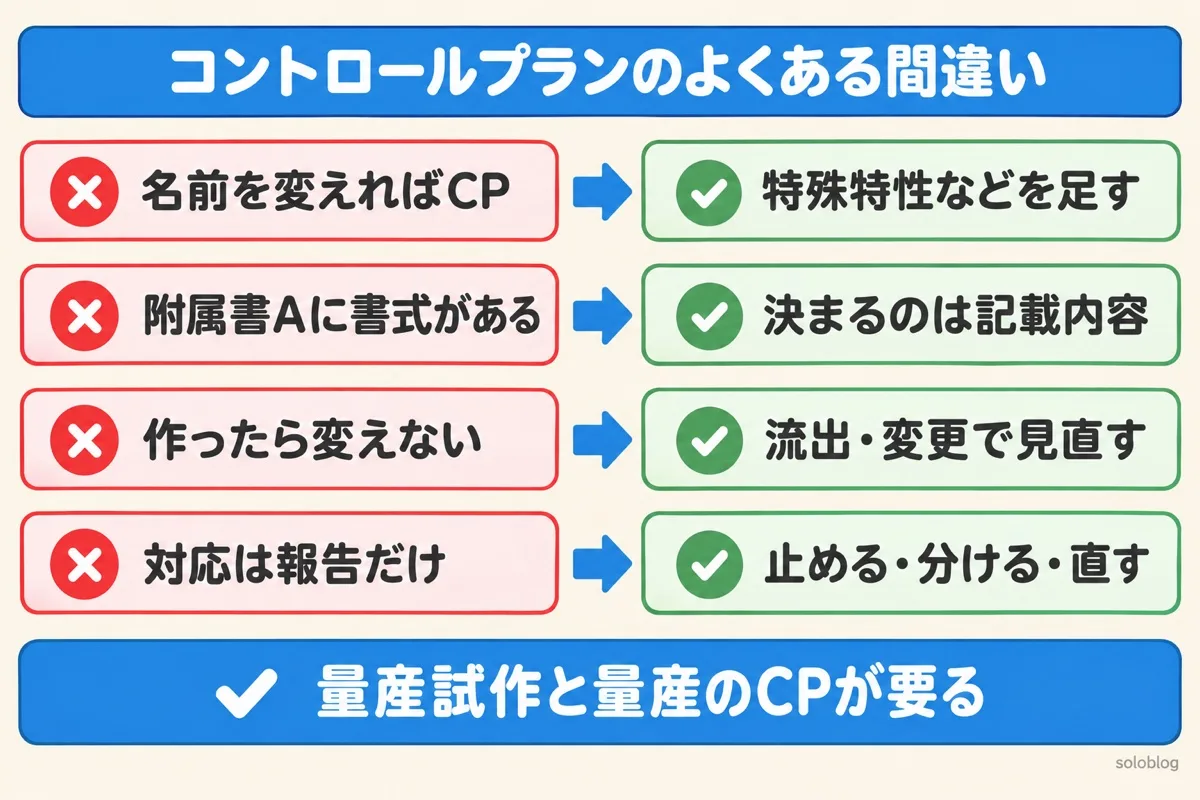
| よくある間違い | 正しい考え方 |
|---|---|
| QC工程表の名前を変えればCPになる | 特殊特性・ポカヨケ・対応計画・FMEAとのつながりを足す |
| 附属書Aに決まった書式がある | 附属書Aは記載内容の要求。書式はAIAGの例や顧客の指定を使う |
| 量産用のCPだけあればよい | 量産試作と量産のCPが要る。試作は顧客が求めるとき |
| 作ったら変えない | 流出・変更・苦情のあとと、決めた頻度で見直す |
| 対応計画は「上司に報告」だけ | 止める・分ける・知らせる・直すまで具体的に書く |
よくある質問

 ポチップ

コントロールプランの管理項目は、FMEA で洗い出した故障モードと対策につながっています。
次に読むべき記事
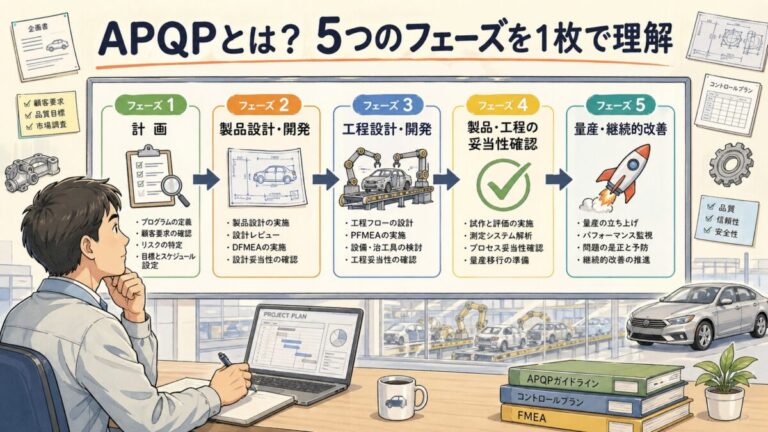
コントロールプランがわかったら、APQPで「CPがどの段階で作られるか」を全体の流れで押さえましょう。

テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。