※本記事にはプロモーション(広告)が含まれています。
散布図は、2つのデータの関係を「目で見える形」にする最強の道具です。Excelで作るのは簡単ですが、作った後にどう読むか──ここが品質保証の現場で問われるポイントです。
この記事では、散布図の5つのパターンを「点の雲の形」で瞬時に判別する方法と、相関係数rの意味・計算手順・注意点を、図解と具体例で徹底的に解説します。QC検定2級・3級の対策にもそのまま使えます。
散布図とは?──2つのデータの関係を「見える化」する道具
散布図(scatter plot)とは、2つの変数のデータを、横軸と縦軸にとって点を打ったグラフです。QC7つ道具の1つであり、品質管理の現場で「2つの特性に関係があるか?」を調べるときに使います。
製造現場での散布図の使い方
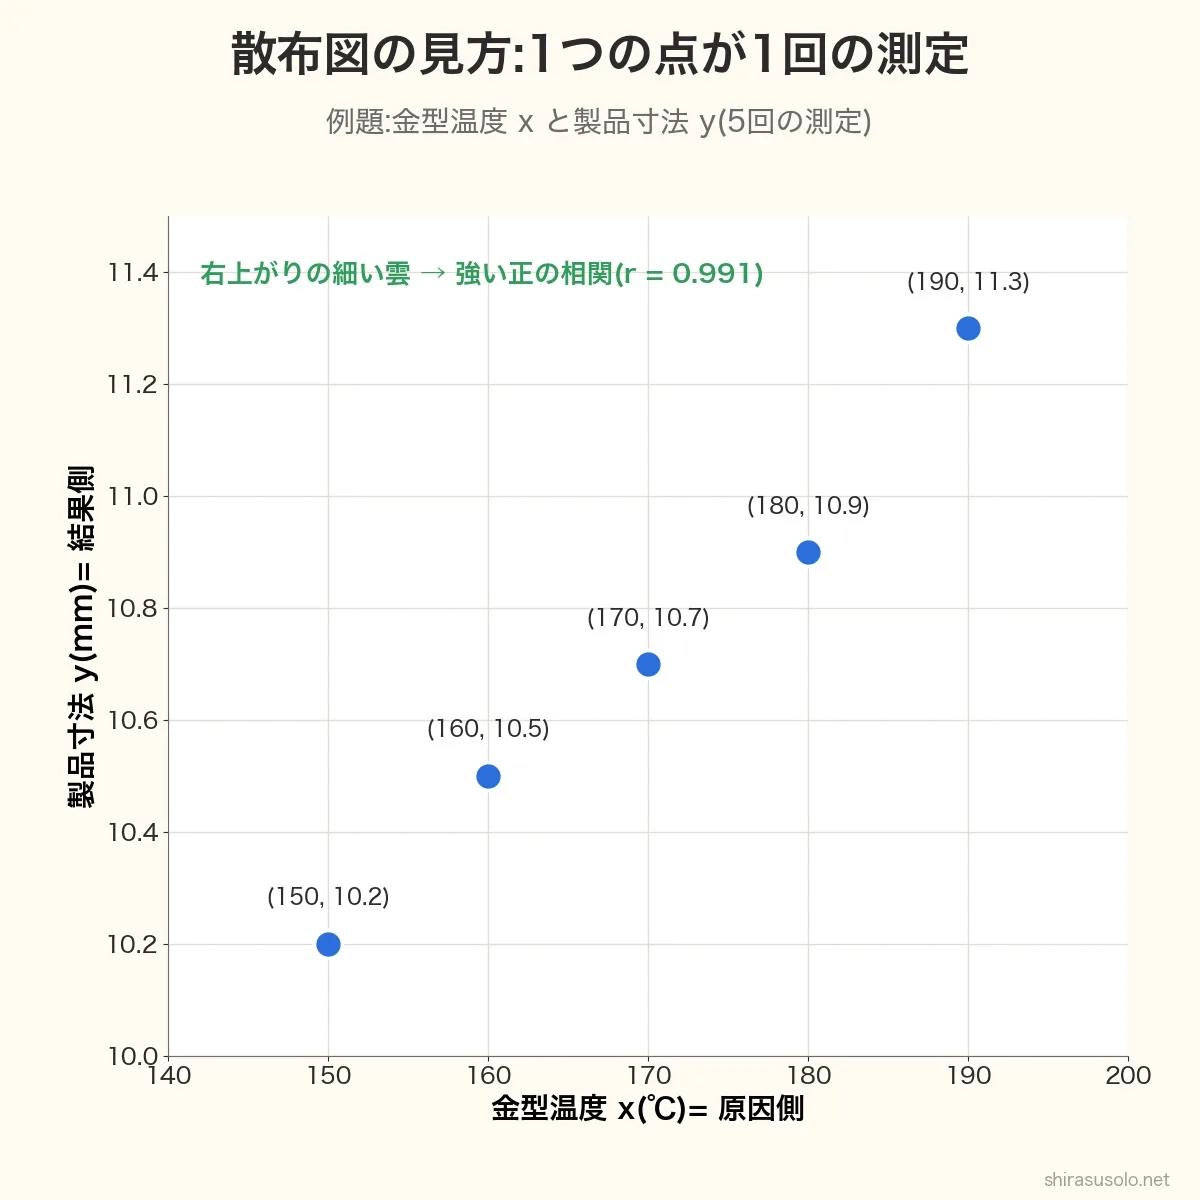
たとえば、あなたが品質保証部で「金型温度と製品の寸法精度に関係があるか調べてほしい」と頼まれたとします。このとき、横軸に「金型温度(℃)」、縦軸に「製品寸法(mm)」をとり、過去のデータを1点ずつ打っていきます。
打ち終わったら、点の集まり──これを「点の雲(point cloud)」と呼びます──の形を観察します。点の雲が右肩上がりの細長い楕円に見えたら「温度が上がると寸法も大きくなる傾向がある」と判断できます。
散布図の5つのパターン──「点の雲」の形で相関を判別する
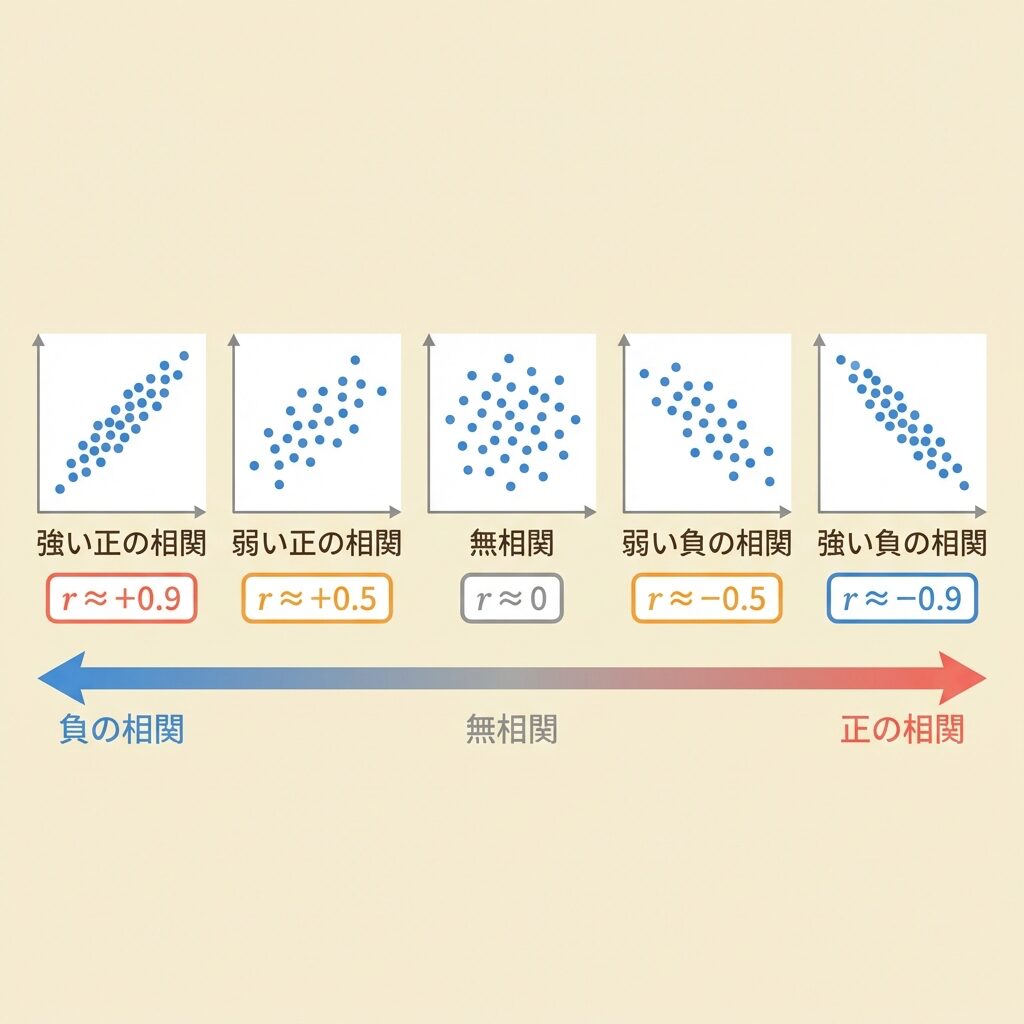
散布図の点の雲は、大きく5つのパターンに分類できます。この5パターンを覚えれば、グラフを見た瞬間に「相関があるか?ないか?」を判断できるようになります。
| No. | パターン名 | 点の雲の形 | 相関係数 r | 製造現場の具体例 |
|---|---|---|---|---|
| ① | 強い正の相関 | 右肩上がりの 細い楕円 |
+0.7 〜 +1.0 | 加熱時間が長いほど、製品温度が高くなる |
| ② | 弱い正の相関 | 右肩上がりの 太い楕円 |
+0.4 〜 +0.7 | 作業者の経験年数が長いほど、不良率がやや低い(ただしバラつく) |
| ③ | 無相関 | 丸い雲 (方向性なし) |
-0.2 〜 +0.2 | 作業者の身長と製品の寸法精度(関係なし) |
| ④ | 弱い負の相関 | 右肩下がりの 太い楕円 |
-0.7 〜 -0.4 | 設備の稼働年数が長いほど、加工精度がやや低下する(ただしバラつく) |
| ⑤ | 強い負の相関 | 右肩下がりの 細い楕円 |
-1.0 〜 -0.7 | 冷却水の流量を増やすほど、製品温度が下がる |
判別のコツは「楕円の細さ」と「傾きの方向」
点の雲を見るときのポイントは、たった2つです。
相関係数 r とは?──「点の雲の細さ」を数値化した指標
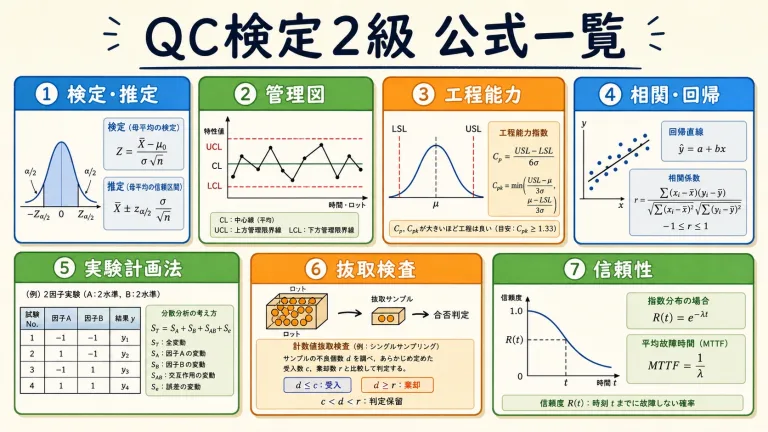
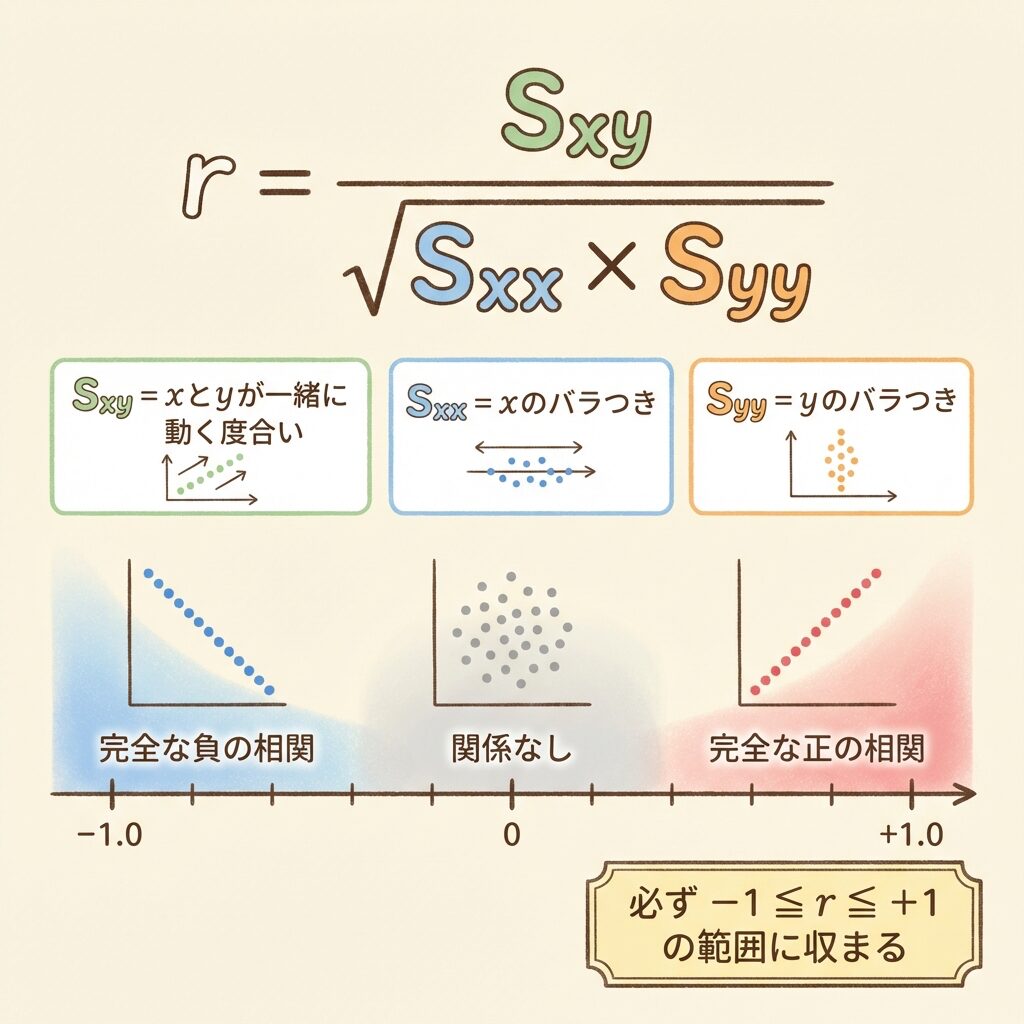
散布図で「目」で判断していた相関の強さと方向を、1つの数値で表したものが相関係数 r(ピアソンの積率相関係数)です。
r は「-1 から +1」の範囲にしかならない
相関係数 r は必ず -1 ≦ r ≦ +1 の範囲に収まります。これは「0.3」や「-0.8」のように、1つの数値で2つのデータの関係を表現できるということです。
相関係数 r の強さの目安表──「0.7」は強い?弱い?
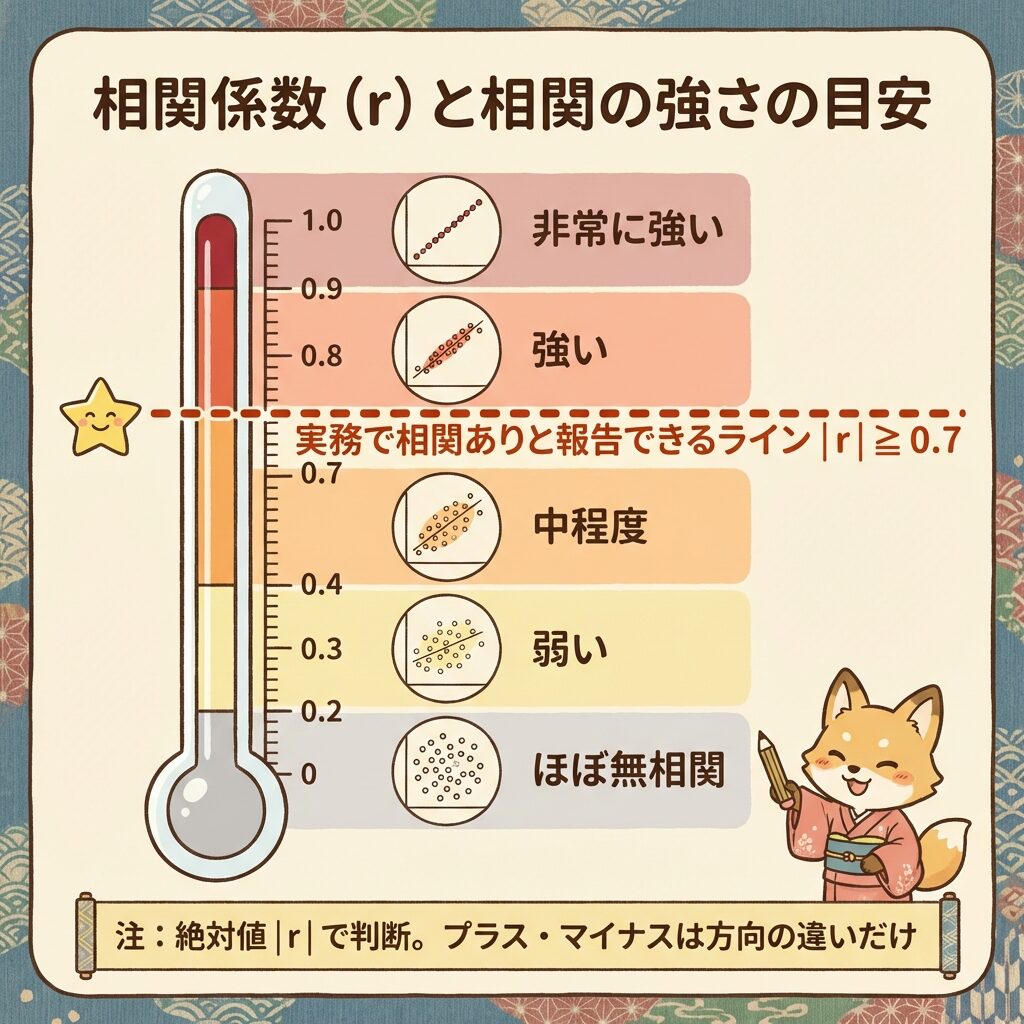
相関係数 r が出たとき、「この値は強いのか?弱いのか?」と迷うことがよくあります。以下の表が一般的に使われる目安です。絶対値 |r| で判断します(プラスかマイナスかは方向の違いだけで、強さには関係しません)。
| |r| の範囲 | 相関の強さ | 点の雲の形 | 判断の目安 |
|---|---|---|---|
| 0.9 〜 1.0 | 非常に強い | ほぼ直線 | 物理法則レベルの関係(例:電圧と電流) |
| 0.7 〜 0.9 | 強い | 細い楕円 | 実務で「相関あり」と報告できるレベル |
| 0.4 〜 0.7 | 中程度 | 太い楕円 | 傾向はあるがバラつきも大きい。追加調査が必要 |
| 0.2 〜 0.4 | 弱い | だいぶ丸い | 関係があるとは断言しにくい |
| 0 〜 0.2 | ほぼ無相関 | 丸い雲 | 関係なしと判断してよい |
相関係数 r の計算手順──途中式を省略しない完全ガイド
Excelでは =CORREL(A:A, B:B) で一瞬で求められますが、「中身がわからないまま数値だけ出す」のでは、客先に聞かれたときに説明できません。ここでは具体的なデータを使って、手計算の全手順を見ていきましょう。
例題:金型温度と製品寸法の関係
ある製品の金型温度 x(℃)と製品寸法 y(mm)を5回測定しました。相関係数 r を求めてください。
| No. | x(金型温度 ℃) | y(製品寸法 mm) |
|---|---|---|
| 1 | 150 | 10.2 |
| 2 | 160 | 10.5 |
| 3 | 170 | 10.7 |
| 4 | 180 | 10.9 |
| 5 | 190 | 11.3 |
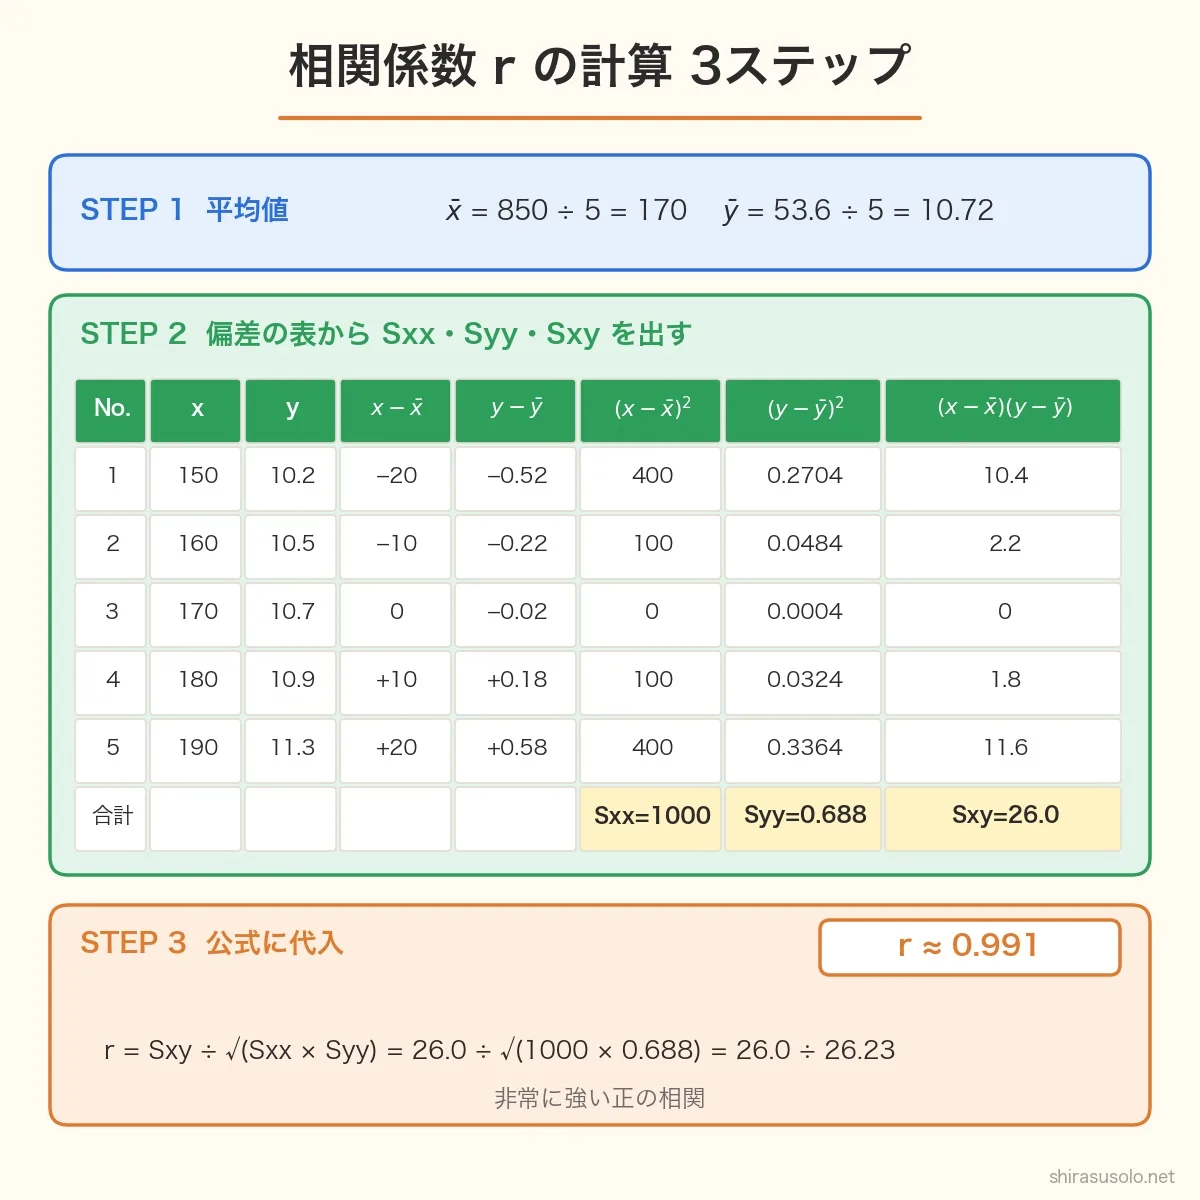
STEP 1:平均値を求める
STEP 2:偏差(各データ − 平均)を求め、Sxx・Syy・Sxy を計算する
| No. | x | y | x − x̄ | y − ȳ | (x − x̄)² | (y − ȳ)² | (x − x̄)(y − ȳ) |
|---|---|---|---|---|---|---|---|
| 1 | 150 | 10.2 | -20 | -0.52 | 400 | 0.2704 | 10.4 |
| 2 | 160 | 10.5 | -10 | -0.22 | 100 | 0.0484 | 2.2 |
| 3 | 170 | 10.7 | 0 | -0.02 | 0 | 0.0004 | 0 |
| 4 | 180 | 10.9 | 10 | 0.18 | 100 | 0.0324 | 1.8 |
| 5 | 190 | 11.3 | 20 | 0.58 | 400 | 0.3364 | 11.6 |
| 合計 | Sxx = 1000 | Syy = 0.688 | Sxy = 26.0 | ||||
STEP 3:公式に代入して r を求める

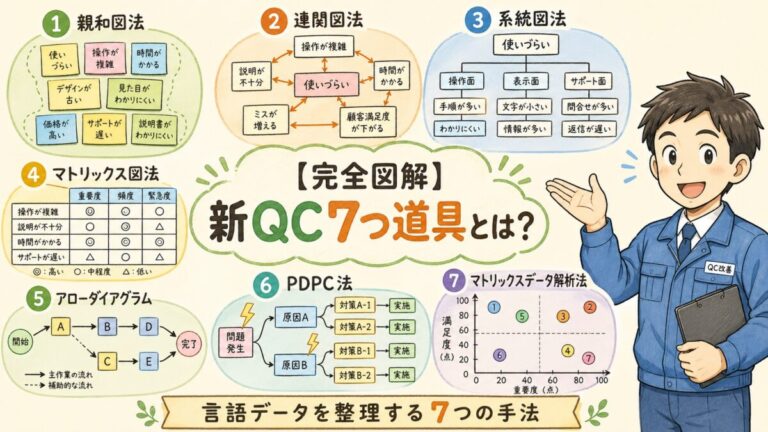
後輩にQC7つ道具を15分で教えるための超入門
「なぜ r がこの公式で求まるのか」を直感で理解する
公式だけ覚えても、客先監査で「なぜこの指標を使うのですか?」と聞かれたら答えられません。相関係数 r の「中身」を、計算式の意味に立ち戻って理解しましょう。
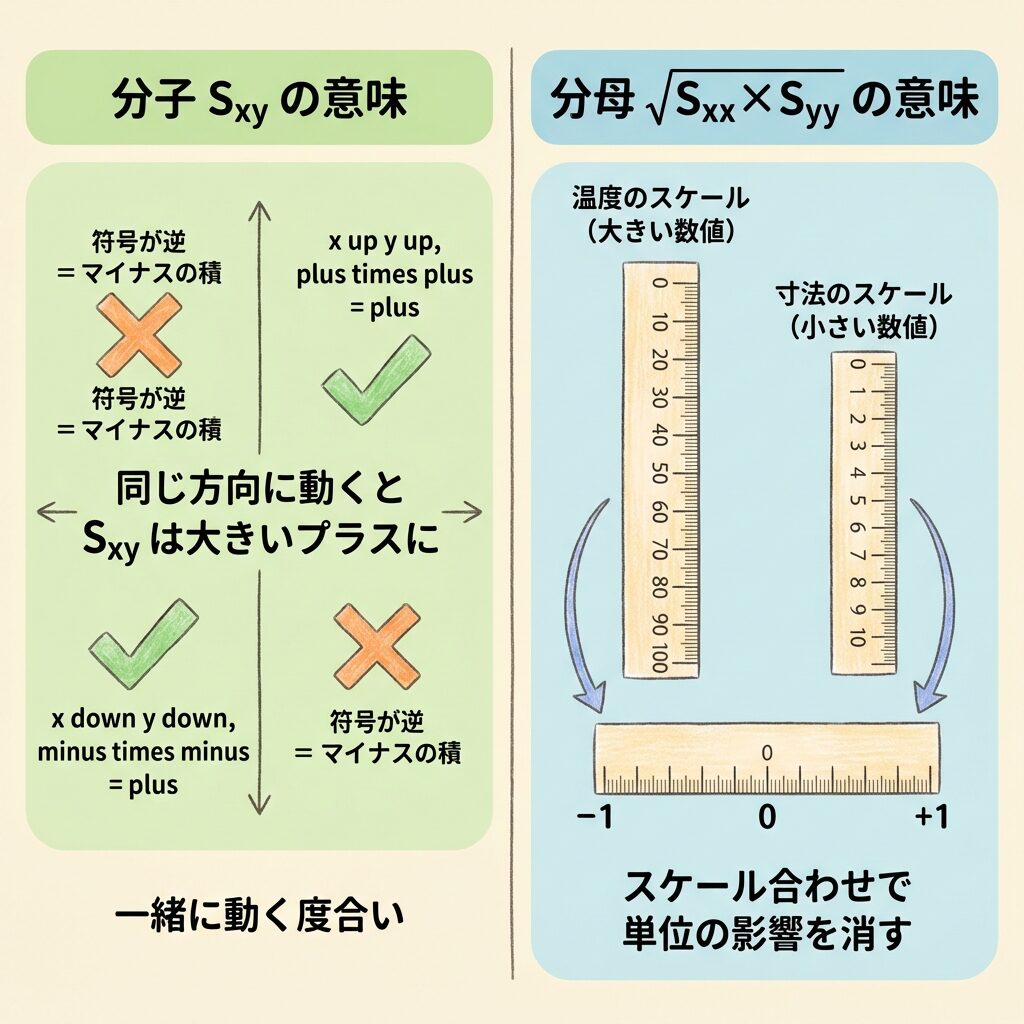
Sxy(偏差の積の合計)は「一緒に動く度合い」
分子の Sxy は、xの偏差とyの偏差を掛け合わせた値の合計です。ここがポイントで、xが平均より大きいときにyも平均より大きいと、偏差の積は「プラス × プラス = プラス」になります。逆にxが平均より小さいときにyも小さければ「マイナス × マイナス = プラス」になります。
つまり、xとyが同じ方向に動く傾向があるとき、Sxy はプラスの大きな値になります。これが「正の相関」の正体です。
逆に、xが大きいときにyが小さい(プラス × マイナス = マイナス)なら、Sxy はマイナスの大きな値になります。これが「負の相関」です。
分母の √(Sxx × Syy) は「スケール合わせ」
Sxy だけでは、データの単位やスケールに影響されます。温度(100単位)と寸法(0.1単位)のデータでは、偏差の積の値が大きくなりやすいですよね。
そこで、分母に「xのバラつき × yのバラつき」の平方根で割ることで、単位やスケールの影響を打ち消します。これによって r は必ず -1 ≦ r ≦ +1 の範囲に収まるようになります。
最大の落とし穴──「相関がある」≠「因果関係がある」
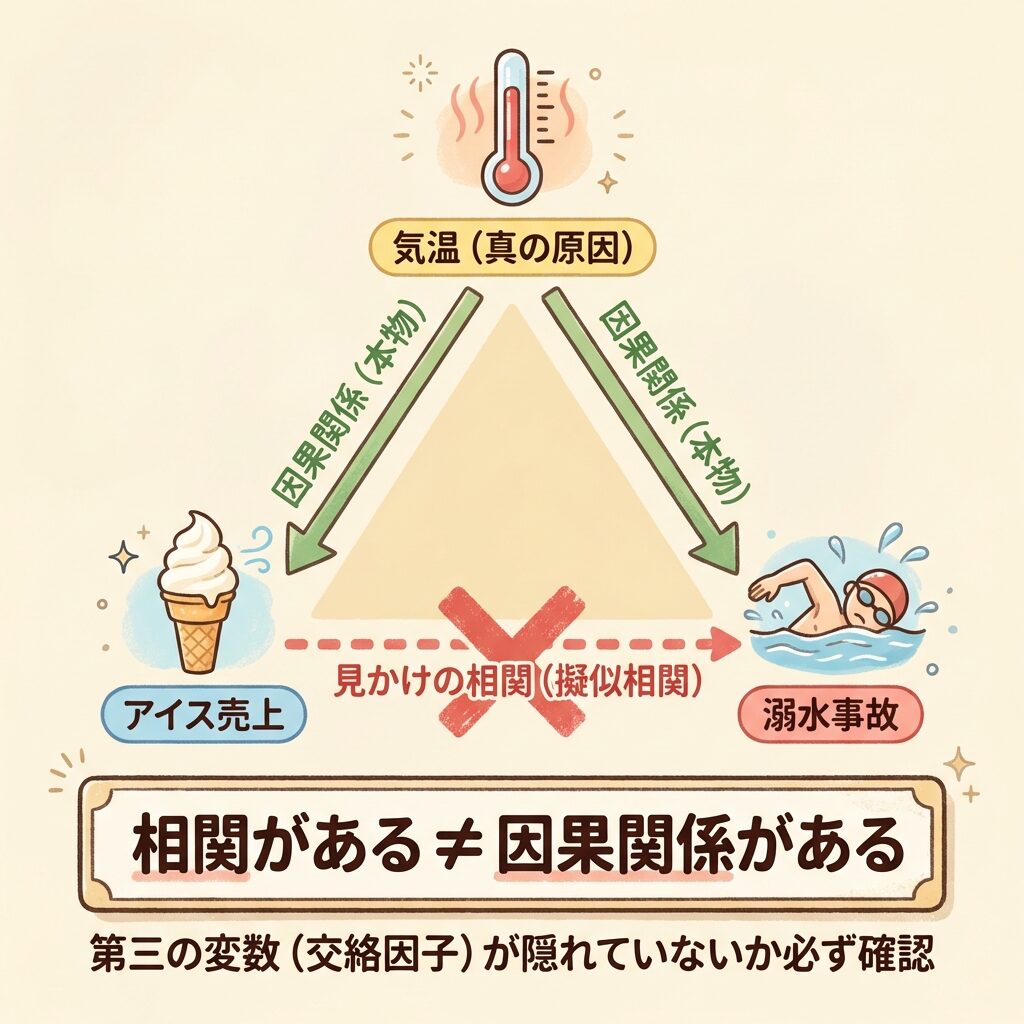
ここが散布図と相関係数で最も間違えやすく、最も危険なポイントです。相関係数が高いからといって、「xがyの原因である」とは限りません。
有名な例:アイスクリームと溺水事故
「アイスクリームの売上」と「溺水事故の件数」の月別データで散布図を描くと、強い正の相関が出ます。しかし「アイスを食べると溺れる」わけではありません。真の原因は「気温」です。気温が上がるとアイスが売れ、同時に海やプールに行く人が増えて事故も増える。このように、第三の変数(交絡因子)が裏に隠れているケースを「擬似相関」と呼びます。
製造現場でも擬似相関は起きる
たとえば「設備の稼働時間」と「不良率」に正の相関が出たとします。「稼働時間が長いから不良が増えた」と結論づけたくなりますが、真の原因は「稼働時間が長い日は生産量が多く、作業者が疲労してミスが増えた」かもしれません。相関係数は2つの変数の「関係の強さ」は教えてくれますが、「原因→結果」の方向は教えてくれないのです。
散布図を業務で使うときの5つの注意点
散布図と相関係数を実務で使う際、知らないと痛い目を見る注意点が5つあります。
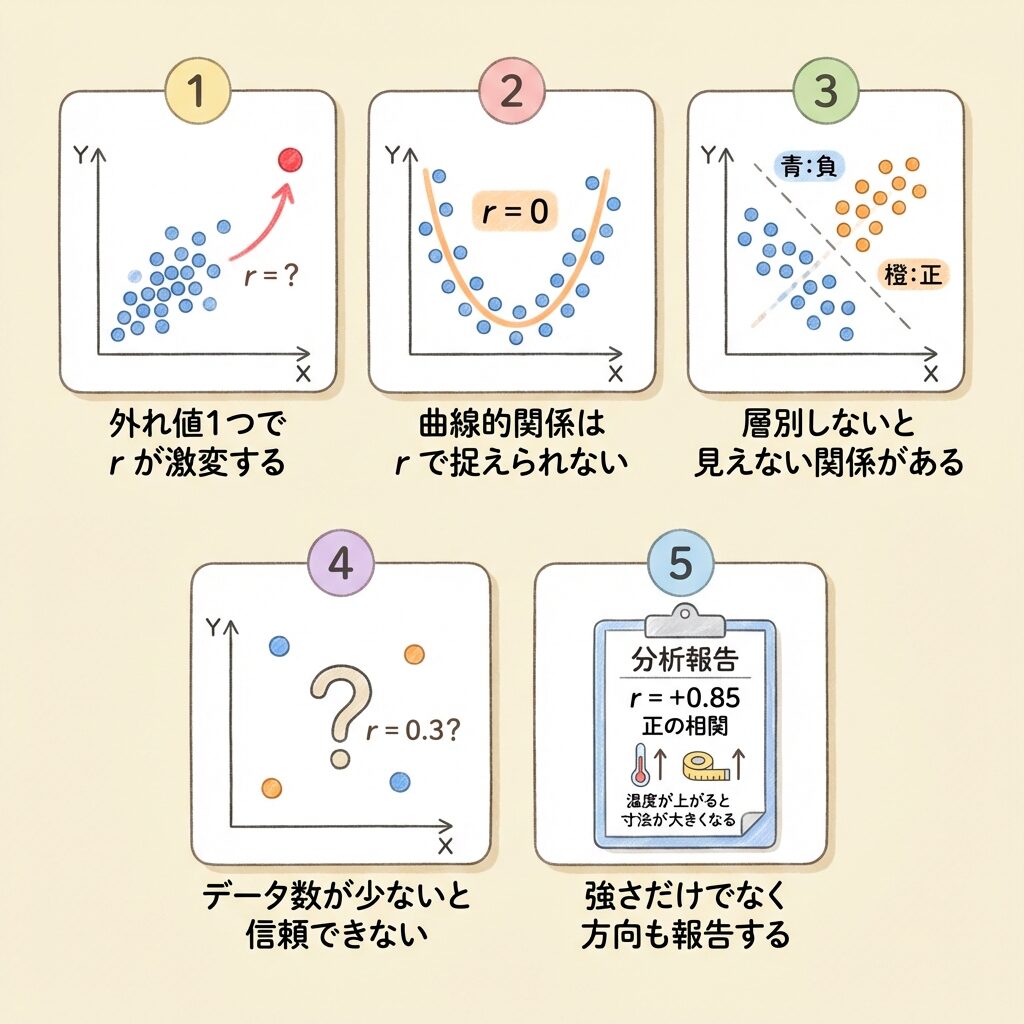
① 外れ値1つで相関係数が激変する
相関係数 r は外れ値(他のデータから大きく離れた値)に非常に敏感です。たった1つの異常値が混じるだけで、r = 0.3 が r = 0.8 に跳ね上がることもあります。散布図を必ず「目で」確認し、明らかにおかしい点がないかチェックしてから r を計算してください。
② 相関係数は「直線的な関係」しか捉えられない
相関係数 r は「直線的な関係(一次関数的な関係)」の強さを測る指標です。もしデータがU字型やS字型の関係を持っていた場合、r はゼロに近い値を出しますが、「関係がない」わけではありません。散布図を見れば曲線的な関係が一目でわかるので、やはり「散布図+相関係数」のセットが重要です。
③ 層別しないと見えない関係がある
全体のデータでは無相関に見えても、ロット別や設備別に色分け(層別)すると、各グループ内では強い相関が見えることがあります。これを「シンプソンのパラドックス」と呼びます。散布図を作るときは、データの属性(設備番号、ロット、作業者など)で層別することを習慣にしてください。
④ データ数が少ないと r は信頼できない
データが5個しかないのに r = 0.8 が出ても、「本当に相関がある」と断言はできません。統計的に有意かどうかを判定するには、相関係数の検定(t検定)が必要です。一般的に、最低でも20〜30個のデータがあると安心です。
⑤ 相関の「強さ」だけでなく「方向」も報告する
客先に報告するとき、「相関係数は0.85です」だけでは不十分です。「r = +0.85 であり、金型温度が上がるほど製品寸法が大きくなる正の相関がある」と、方向も含めて報告しましょう。プラスかマイナスかで、工程の制御方法がまったく変わるからです。
散布図の「次のステップ」──回帰分析への橋渡し
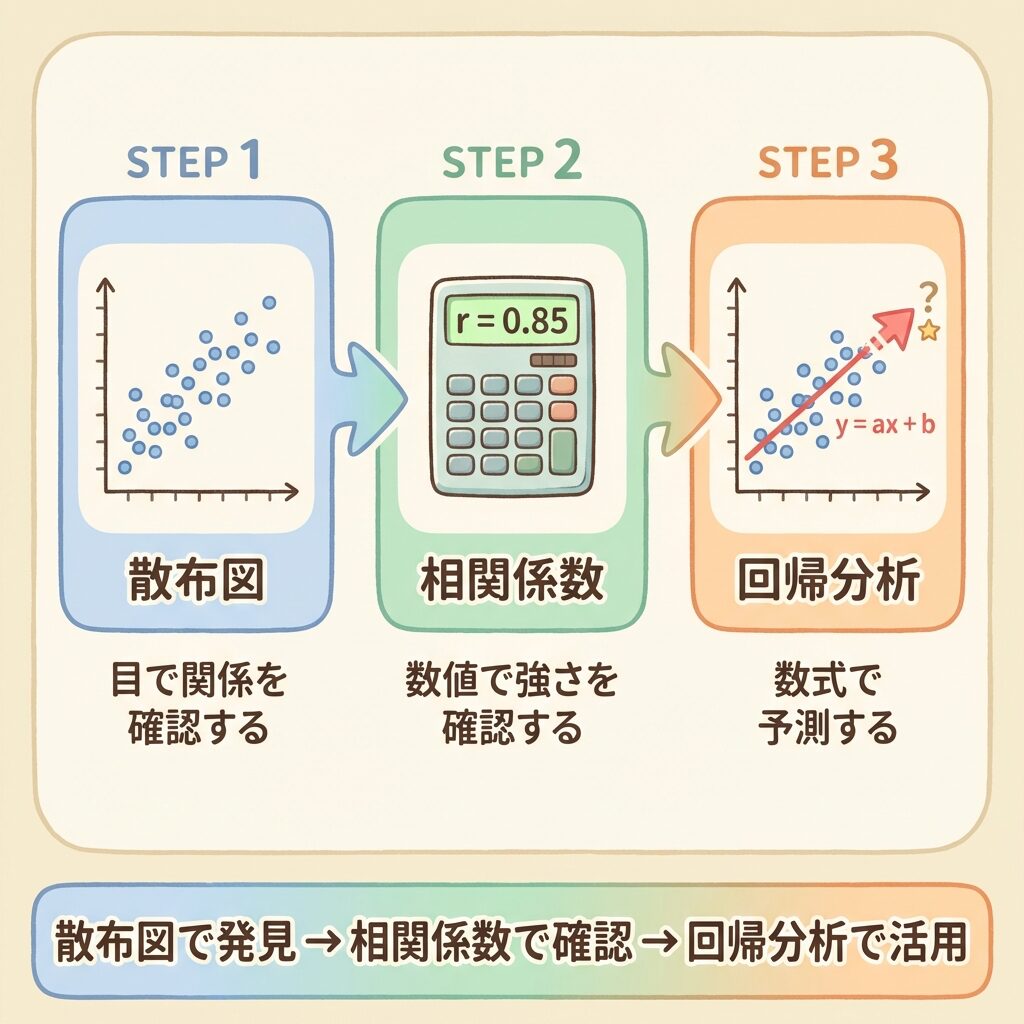
散布図で「相関がありそうだ」とわかったら、次は「その関係を数式で表す」ステップに進みます。これが回帰分析です。
散布図と相関係数は「2つのデータに関係があるか?」を判断するための道具です。一方、回帰分析は「その関係を y = ax + b という式にして、xの値からyを予測する」ための道具です。
たとえば、金型温度と製品寸法に強い正の相関があるとわかったら、回帰分析で「温度が185℃のとき、寸法はおよそ何mmになるか?」を予測できます。品質管理では、散布図で関係を確認→回帰分析で予測式を作る→工程条件を最適化する、という流れが定番です。

 ポチップ
 ポチップ
 ポチップ
まとめ──散布図と相関係数の要点を30秒で復習
| 項目 | ポイント |
|---|---|
| 散布図とは | 2つの変数を横軸・縦軸にとって点を打ったグラフ。「点の雲」の形で関係を視覚的に判断する |
| 5つのパターン | ①強い正の相関 ②弱い正の相関 ③無相関 ④弱い負の相関 ⑤強い負の相関 |
| 判別のコツ | 「傾きの方向」(+か−か)× 「楕円の細さ」(強いか弱いか)の2軸で判断 |
| 相関係数 r | -1 ≦ r ≦ +1。「一緒に動く度合い」を正規化した指標。|r| ≧ 0.7 で「相関あり」が実務的目安 |
| 最大の注意点 | 相関 ≠ 因果。擬似相関に騙されない。散布図で関係を確認した後、因果は実験や専門知識で検証する |
| 次のステップ | 相関ありと判断されたら → 回帰分析で数式化 → 予測・工程最適化へ |
次に読むべき記事
この記事の内容がわかったら、QC7つ道具の次のテーマに進みましょう。続けて読むと、現場でそのまま使える知識になります。


テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。