※本記事にはプロモーション(広告)が含まれています。
品質管理の世界では、「バラつき」が最大の敵です。
でも、「バラつき」って言われても、ピンとこないですよね。
この記事では、お菓子工場を例に、バラつきの意味と、それを数値で表す方法を中学生でもわかるレベルで解説します。
ここを押さえておけば、管理図の勉強がグッと楽になりますよ!
バラつきとは?|お菓子工場でイメージしよう
結論から言うと、バラつき = 「同じはずなのに、違いが出ること」です。
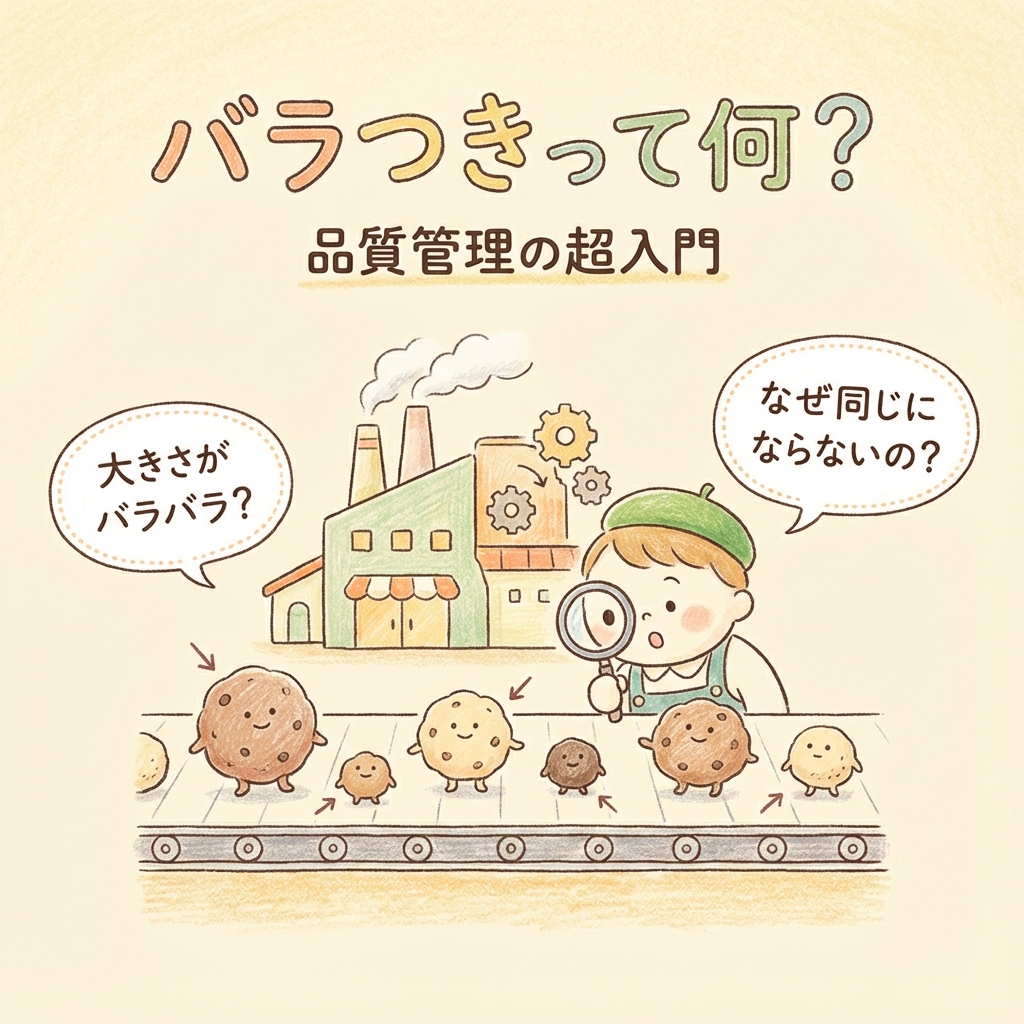
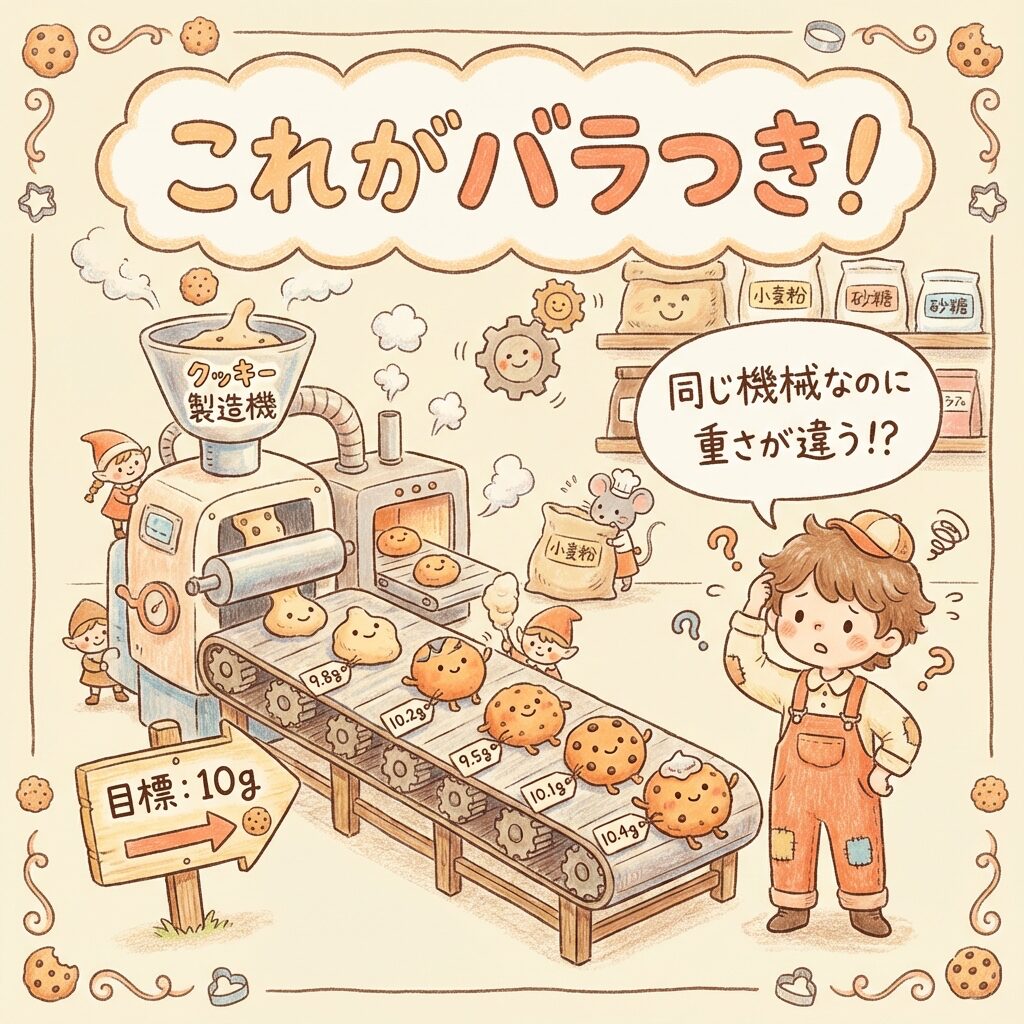
たとえ話:クッキー工場
あなたがクッキー工場の工場長だとしましょう。
このクッキーは「1枚10g」で販売しています。
でも、実際に作ってみると…
これが「バラつき」です。
同じ機械、同じ材料、同じ作り方なのに、完全に同じ製品は作れないのです。
これは避けられない事実で、どんな工場でも必ず起こります。
バラつきはなぜ起こる?
バラつきの原因は、大きく2種類に分けられます。
| 種類 | 意味 | クッキー工場での例 |
|---|---|---|
| 偶然原因 | 避けられない小さな変動 | 気温のわずかな変化、材料の微妙な違い |
| 異常原因 | 取り除ける特定の原因 | 機械の故障、作業者のミス、材料の不良 |
バラつきが大きいと何が困る?
「多少バラついても、大体10gなら問題ないのでは?」
そう思うかもしれません。
でも、バラつきが大きくなると、大変なことが起こります。
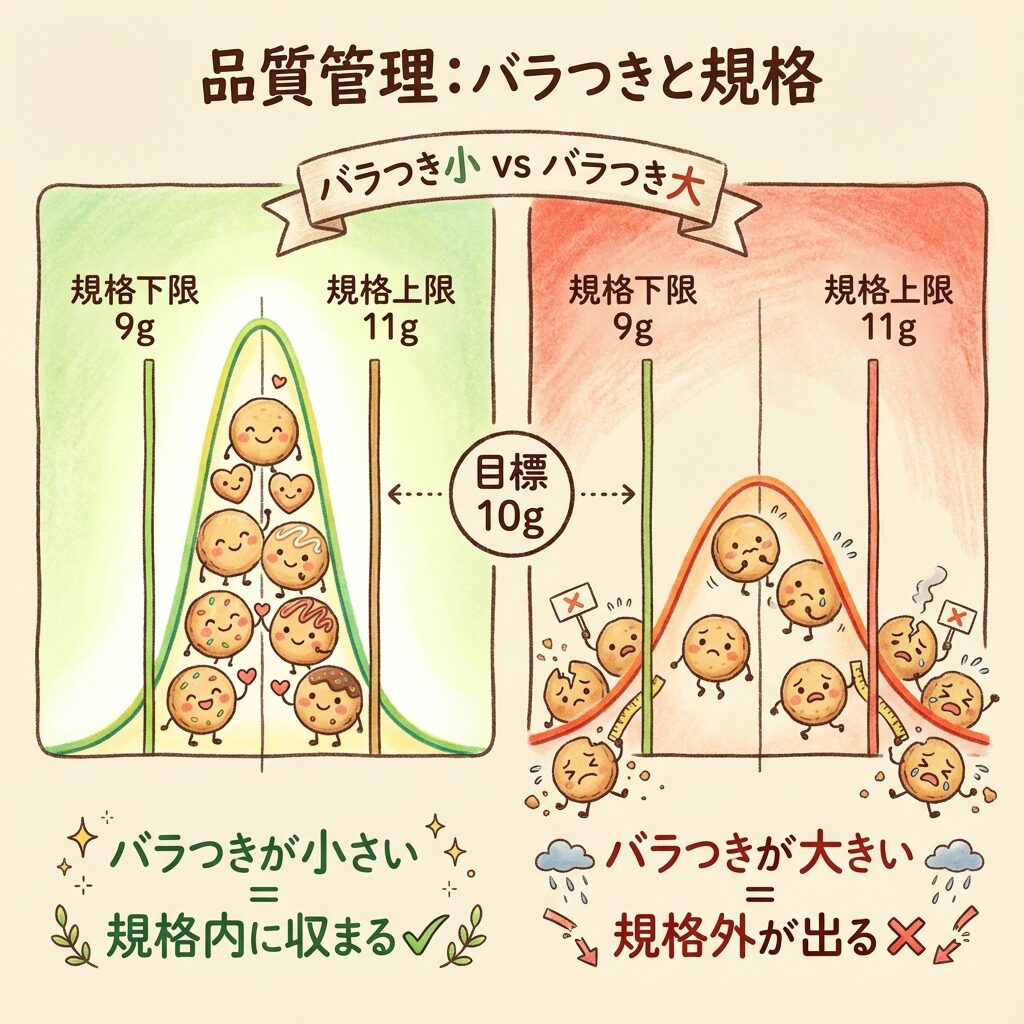
困ること①:規格を外れる製品が出る
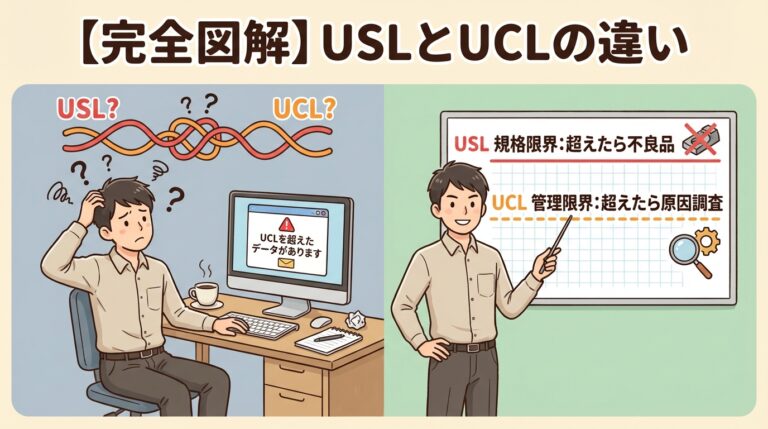
クッキーには「規格」があります。
たとえば、「9g〜11gの範囲に収まること」という基準。
困ること②:お客様からのクレーム
バラつきが大きいと、お客様が買うたびに「なんか違う…」と感じます。
だから、品質管理では「バラつきを小さくする」「バラつきを監視する」ことが超重要なのです。
バラつきを「数値」で表す|平均と標準偏差
「バラつきが大きい」「小さい」と言葉で言っても、あいまいですよね。
だから、数値で表す必要があります。
そこで登場するのが「平均」と「標準偏差」です。
平均(へいきん)= 真ん中の値
平均は、データの「中心」がどこにあるかを示します。
平均が10.0gなら、「だいたい目標通りに作れている」ということ。
でも、平均だけではバラつきの大きさは分かりません。
標準偏差(ひょうじゅんへんさ)= バラつきの大きさ
標準偏差は、データが平均からどれだけ散らばっているかを示します。
記号は「σ(シグマ)」または「s」を使います。
正規分布と「3σ」の意味
クッキーをたくさん作って、重さを測ってグラフにすると…
不思議なことに、いつも「山」のような形になります。
これが「正規分布(せいきぶんぷ)」です。
別名「ベルカーブ」とも呼ばれます。鐘(ベル)の形に似ているからです。
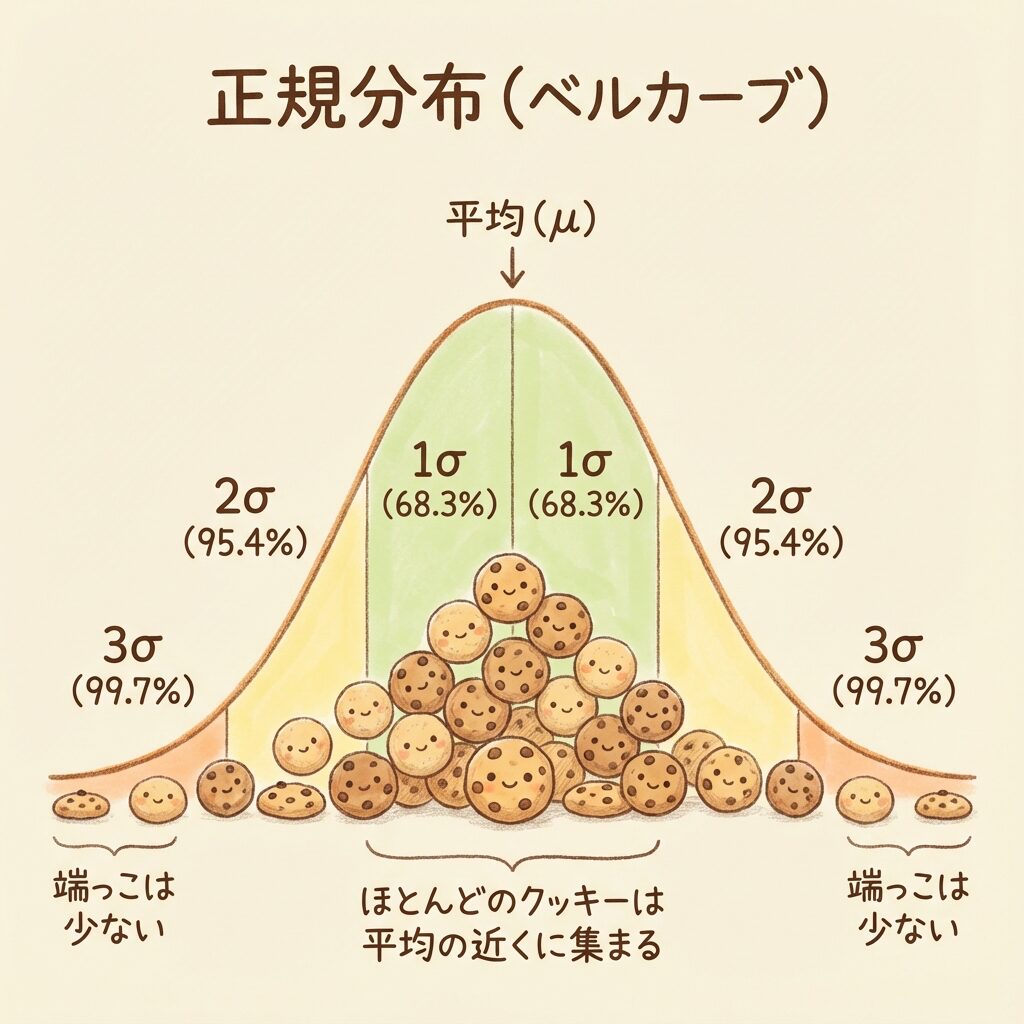
正規分布の特徴
「3σ(スリーシグマ)」の魔法
正規分布には、とても便利な法則があります。
「平均から±3σの範囲に、99.7%のデータが収まる」という法則です。
| 範囲 | 収まるデータの割合 | イメージ |
|---|---|---|
| 平均 ± 1σ | 約68.3% | 約3分の2 |
| 平均 ± 2σ | 約95.4% | ほとんど |
| 平均 ± 3σ | 約99.7% | ほぼ全部 |
管理図・工程能力指数との「つながり」
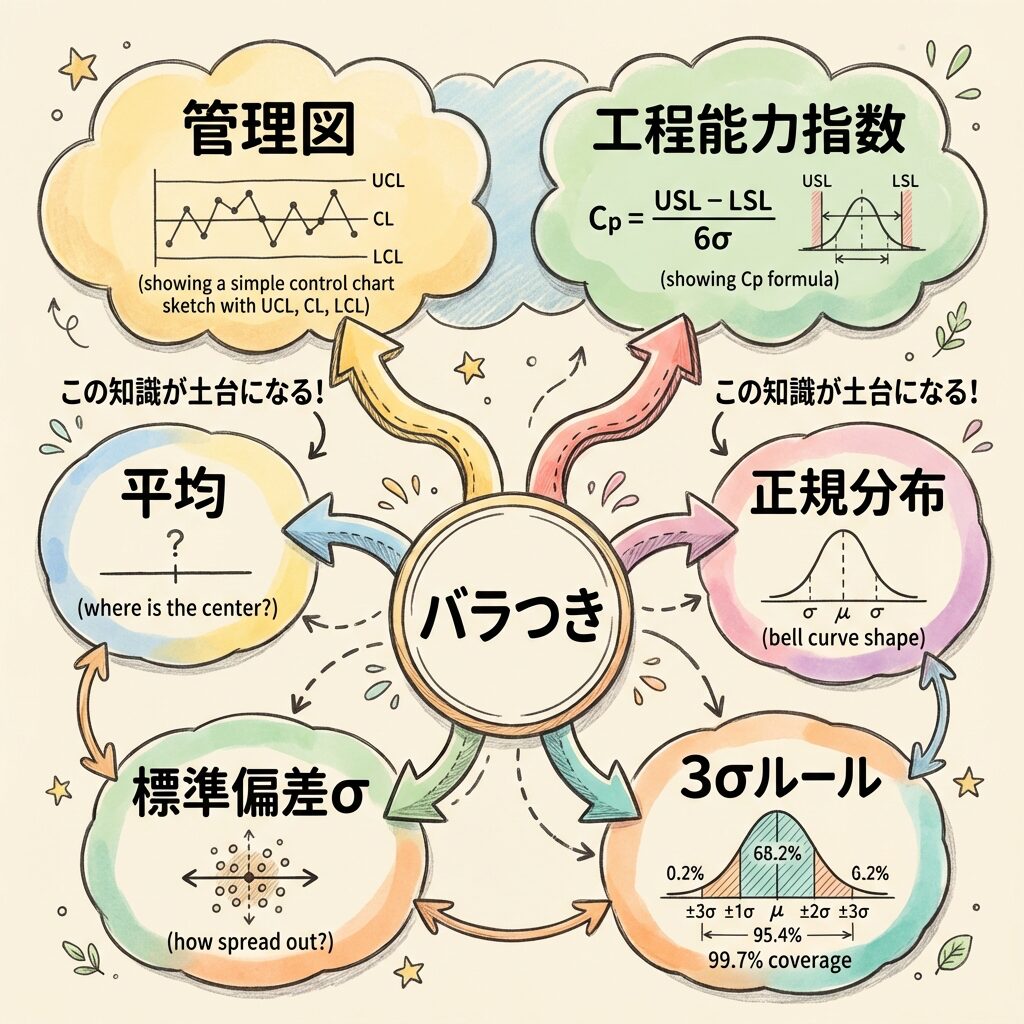
ここまでで学んだ「バラつき」「平均」「標準偏差」「正規分布」「3σ」。
これらは、管理図と工程能力指数の土台になります。
管理図との関係
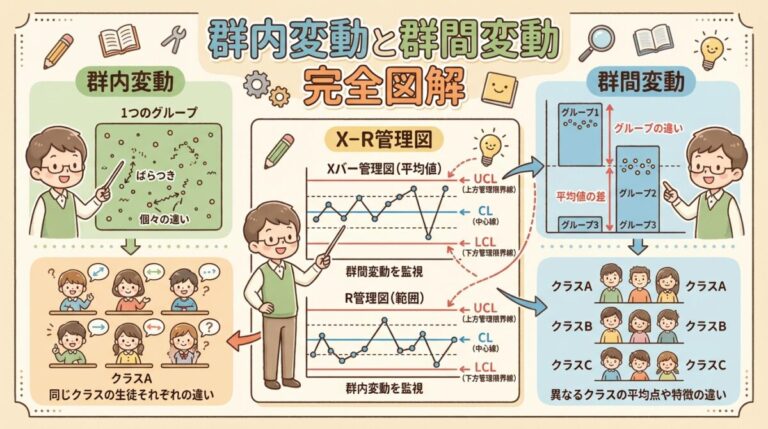
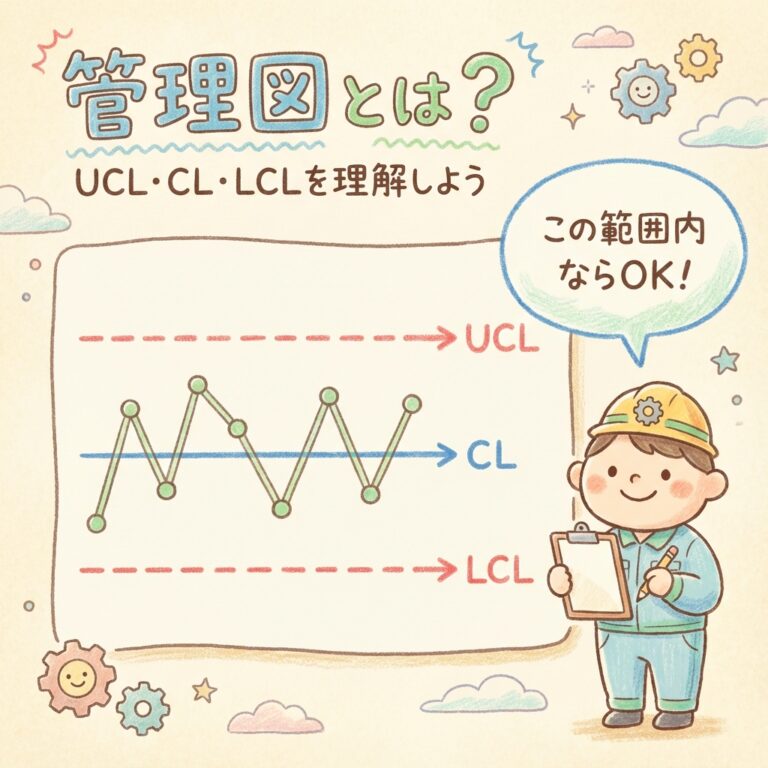
管理図の上方管理限界線(UCL)と下方管理限界線(LCL)は、
実は「平均 ± 3σ」の考え方で計算されています。
工程能力指数との関係
工程能力指数(Cp・Cpk)は、
「規格の幅」と「6σ(バラつきの幅)」を比較するものです。
まとめ|バラつきの基礎はこれでOK!
この記事では、管理図を学ぶ前に知っておくべき「バラつき」の基礎を解説しました。
これらの知識があれば、管理図の「UCL・CL・LCL」や、工程能力指数の「Cp・Cpk」が何を計算しているのかがスッと理解できるようになります。
準備は整いました!
次は、いよいよ管理図の本格的な学習に進みましょう。
 ポチップ

次に読むべき記事
この記事の内容がわかったら、管理図の次のテーマに進みましょう。続けて読むと、現場でそのまま使える知識になります。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。