※本記事にはプロモーション(広告)が含まれています。
「管理図の種類が多すぎて、どれを使えばいいか分からない…」
「X̄-R、p、np、u、c…アルファベットが多くて混乱する…」
管理図の勉強を始めると、次に出会う壁がこれですよね。
でも大丈夫。この記事を読めば、「どの管理図を選ぶか」が一発で分かります。
この記事で分かること
- 管理図は全部で何種類あるのか
- 「計量値」と「計数値」の違い(超重要!)
- フローチャートで「どの管理図か」を一発判定
- QC検定での問題の解き方
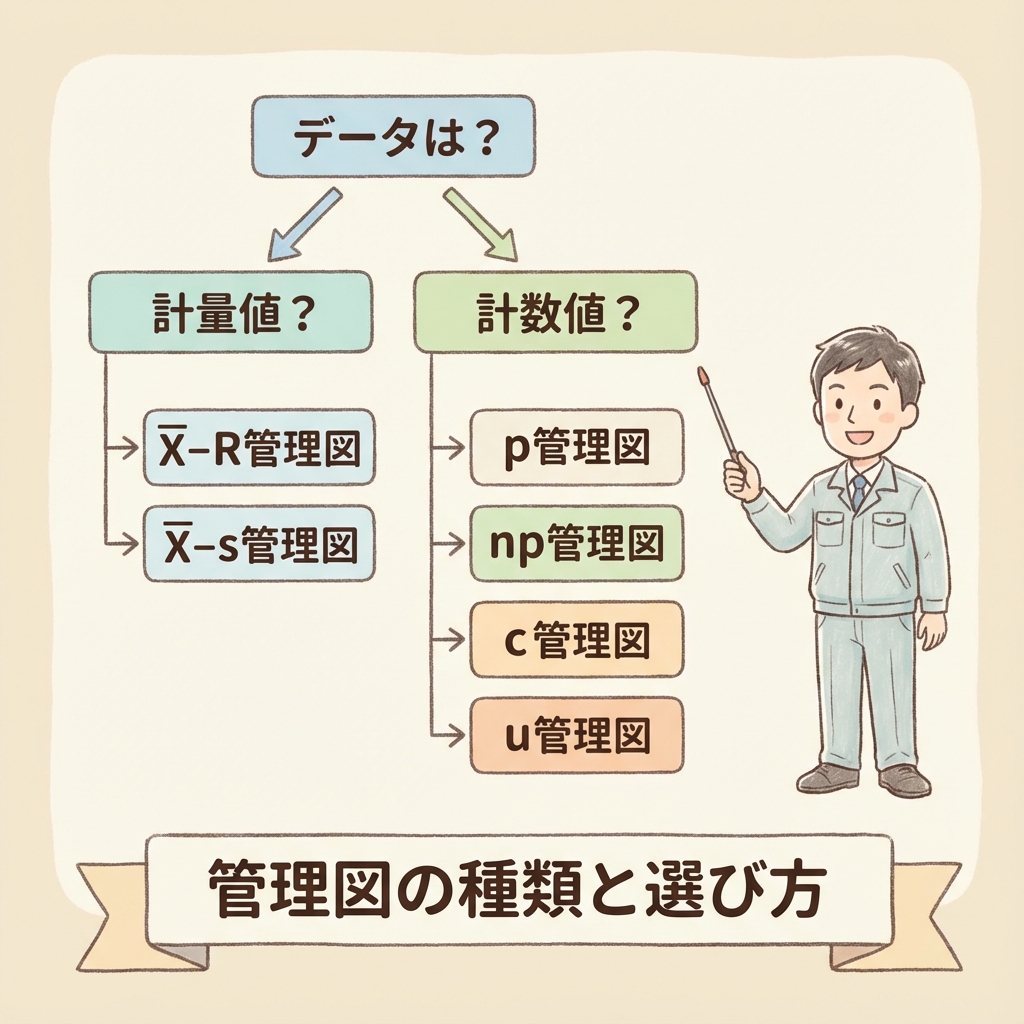
管理図の選び方は、実は「2つの質問」に答えるだけで決まります。
この記事では、「お弁当屋さん」という身近な例を使って、管理図の選び方をイメージで理解していきましょう!
まずは「データの種類」を見極めよう
管理図を選ぶ前に、一番大事なことがあります。
それは、「あなたが扱うデータは、どんな種類か?」を知ることです。
データは大きく分けて2種類あります。
たとえ話:お弁当屋さんで考えよう
あなたは、お弁当屋さんの品質管理担当になりました。
毎日、お弁当の品質をチェックしています。
このとき、2種類のチェック方法があります。
チェック方法A:ご飯の重さを「測る」
はかりを使って、ご飯の重さを測定します。
月曜:152.3g
火曜:148.7g
水曜:150.1g
このように、小数点がつく「測れる」データを
「計量値(けいりょうち)」と呼びます。
チェック方法B:不良品を「数える」
100個のお弁当を目視検査して、不良品を数えます。
月曜:不良品 3個
火曜:不良品 5個
水曜:不良品 2個
このように、整数で「数える」データを
「計数値(けいすうち)」と呼びます。
計量値と計数値の見分け方
迷ったら、こう考えてください。
見分け方のコツ
「3.5個」って言える?
→ 言えない(整数しかない)→ 計数値
→ 言える(小数点がつく)→ 計量値
| 種類 |
特徴 |
具体例 |
| 計量値 |
測れる
(小数点あり) |
長さ(10.5cm)、重さ(52.3g)
温度(25.8℃)、時間(3.2秒) |
| 計数値 |
数える
(整数のみ) |
不良品の個数(3個)、キズの数(5箇所)
欠席者数(2人)、クレーム件数(10件) |
この「計量値」と「計数値」の違いを理解することが、
管理図を選ぶ第一歩です。
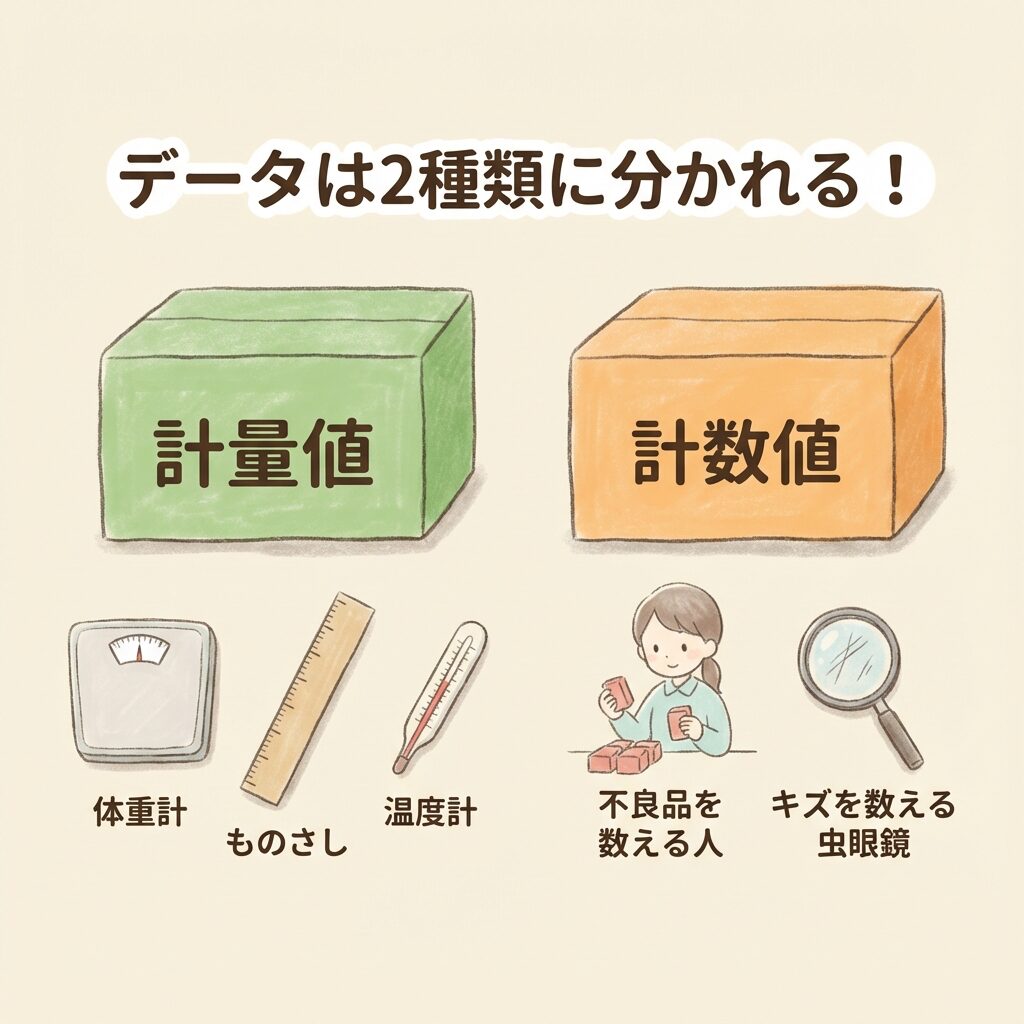 データは計量値と計数値の2種類
管理図は全部で8種類!
QC検定で出題される管理図は、全部で8種類です。
「8種類もあるの!?」と思うかもしれませんが、大丈夫。
「計量値」と「計数値」で分けると、スッキリ整理できます。
計量値の管理図(4種類)
長さ・重さ・温度など「測れるデータ」に使う管理図です。
| 管理図 |
読み方 |
いつ使う? |
| X̄-R管理図 |
エックスバー・アール |
一番よく使う!
毎回2〜10個まとめて測る時 |
| X̄-s管理図 |
エックスバー・エス |
毎回11個以上まとめて測る時
(より正確に管理したい時) |
| X-Rs管理図 |
エックス・アールエス |
1個ずつしか測れない時
(化学分析など) |
| Me-R管理図 |
メディアン・アール |
計算を簡単にしたい時
(現場で手計算する時) |
お弁当屋さんで言うと…
毎時間、5個のお弁当を選んでご飯の重さを測る。
→ 5個の「平均」と「バラつき」をグラフにする。
→ これがX̄-R管理図です!
計数値の管理図(4種類)
不良品の個数・キズの数など「数えるデータ」に使う管理図です。
| 管理図 |
読み方 |
いつ使う? |
| p管理図 |
ピー |
不良「率」を管理
検査数が日によって変わる時 |
| np管理図 |
エヌピー |
不良品の「個数」を管理
毎日同じ数を検査する時 |
| u管理図 |
ユー |
単位あたりの欠点数を管理
検査する面積が変わる時 |
| c管理図 |
シー |
欠点数を管理
毎回同じサイズを検査する時 |
「不良品」と「欠点」の違い(超重要!)
計数値の管理図を選ぶとき、「不良品」と「欠点」の違いが分かっていないと、間違えます。
不良品(p管理図・np管理図)
お弁当1個が「合格」か「不合格」かを判定
「このお弁当、ご飯がこぼれてる!→ 不良品1個」
→ キズが1個でも5個でも、「不良品1個」とカウント
欠点(u管理図・c管理図)
お弁当1個の中の「キズの数」を数える
「このお弁当、ご飯こぼれ1箇所、おかずズレ2箇所 → 欠点3個」
→ キズの数そのものをカウント
覚え方のコツ
p = proportion(割合)→ 不良率(◯%)
np = n × p = 個数 → 不良品の個数
c = count(数える)→ 欠点数
u = unit(単位あたり)→ 単位あたりの欠点数
あわせて読みたい
X̄-R管理図の作り方|UCL・LCLの計算を例題で図解、係数表A2・D4と計算ツール付き
X̄-R管理図の作り方
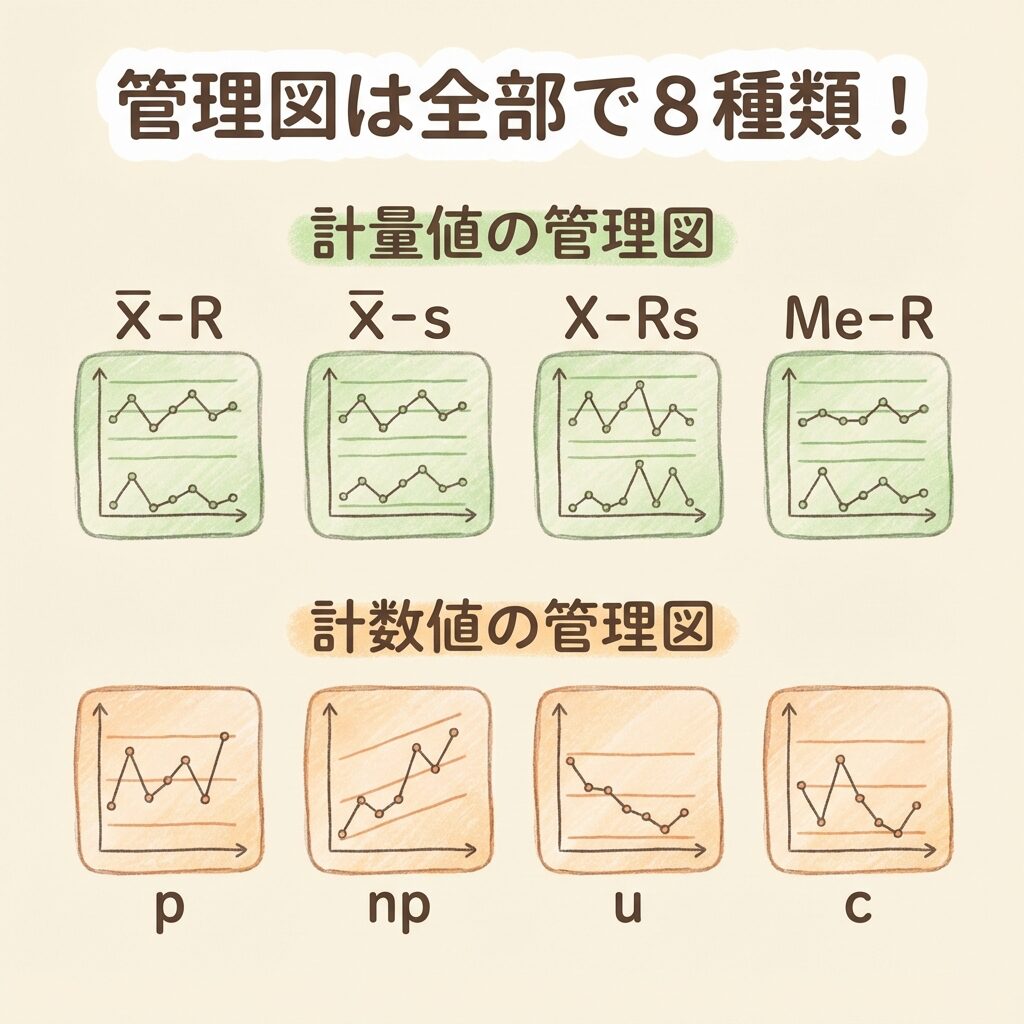 管理図は計量値4種類と計数値4種類
フローチャートで一発判定!
ここからが本題です。
「2つの質問」に答えるだけで、使うべき管理図が決まります。
質問①:データは「測れる」?「数える」?
「測れる」データ
→ 長さ、重さ、温度、時間など
→ 計量値 → 緑のルートへ
「数える」データ
→ 不良品の個数、キズの数、クレーム件数など
→ 計数値 → オレンジのルートへ
質問②:検査する数は「いつも同じ」?「バラバラ」?
計数値の場合、「毎回同じ数を検査するか」で管理図が変わります。
検査数が「いつも同じ」
例:毎日100個ずつ検査する
→ np管理図 または c管理図
検査数が「バラバラ」
例:日によって80個だったり120個だったり
→ p管理図 または u管理図
管理図選択フローチャート(完全版)
測れる(計量値)
↓
何個ずつ測る?
2〜10個ずつ
→ X̄-R管理図
(一番よく使う!)
11個以上ずつ
→ X̄-s管理図
1個ずつ
→ X-Rs管理図
数える(計数値)
↓
何を数える?
【不良品】
検査数が変動 → p管理図
検査数が一定 → np管理図
【欠点(キズの数)】
単位が変動 → u管理図
単位が一定 → c管理図
迷ったらコレ!
測れるデータ → まずはX̄-R管理図(最も一般的)
数えるデータ → まずはp管理図(検査数が変わっても使える)
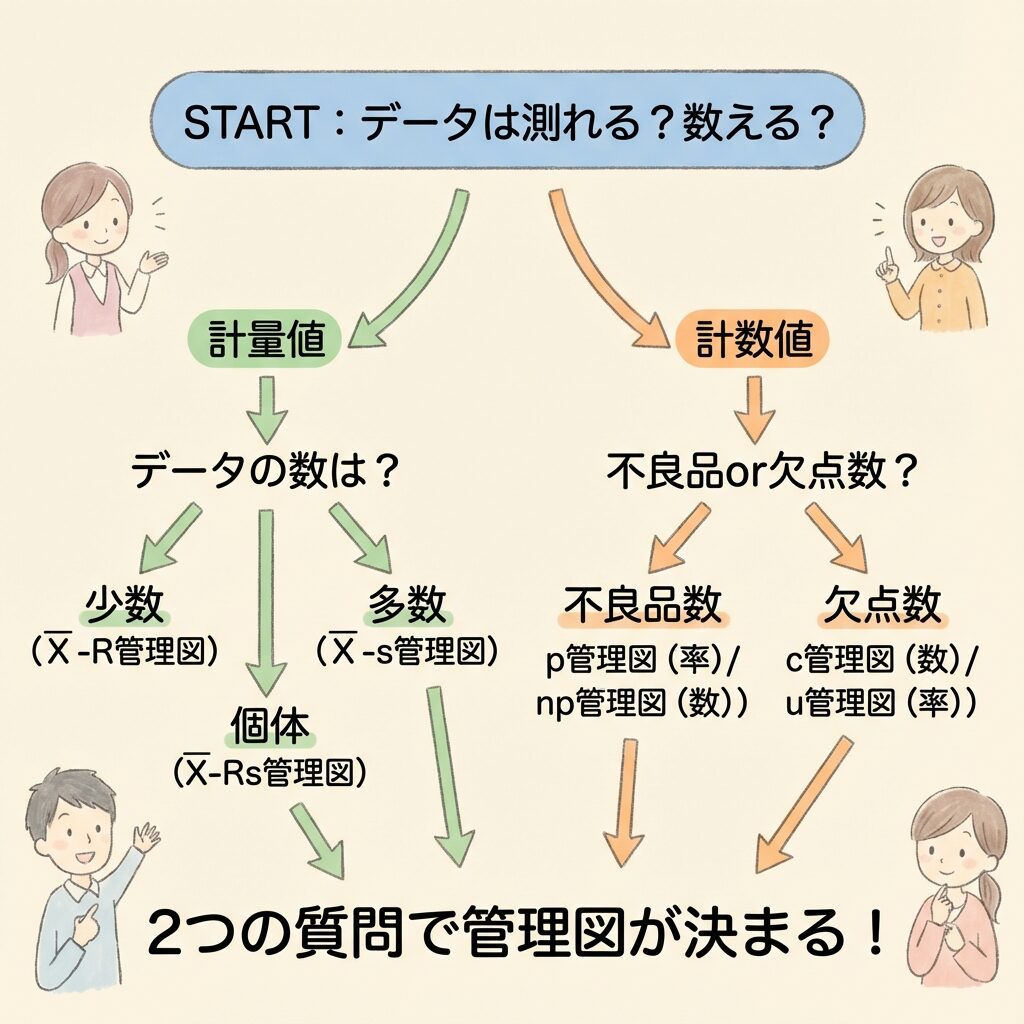 2つの質問で管理図が決まる
X̄-R以外の計量値管理図|X-Rs・Me-R・X̄-sの計算式
計量値の管理図はX̄-R管理図が基本ですが、データの取り方によって次の3つを使い分けます。管理限界の式はどれも「中心線 ± 係数 × ばらつきの平均」の形です(係数はJISの係数表の値。n は群の大きさ)。
| 管理図 | 使う場面 | 中心の管理図の管理限界 | ばらつきの管理図の上方管理限界 |
|---|
| X-Rs(個々の値−移動範囲) | 1日1回のバッチなど、1個ずつしかデータが取れない | X̄ ± 2.66 × R̄s | 3.267 × R̄s(下方はなし) |
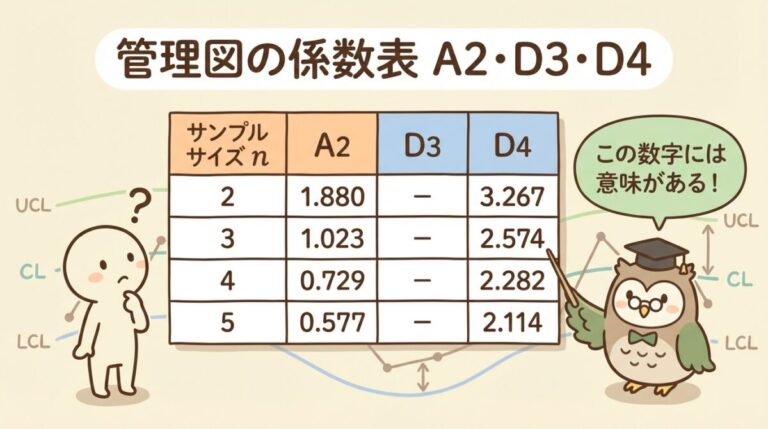
| Me-R(メディアン−範囲) | 現場で計算を簡単にしたい(並べて真ん中を読むだけ) | Me̅ ± A₄ × R̄(n=5で A₄=0.691) | D₄ × R̄(n=5で 2.114) |
| X̄-s(平均−標準偏差) | 群の大きさが大きい(目安 n≧10) | X̄ ± A₃ × s̄(n=5で A₃=1.427) | B₄ × s̄(n=5で 2.089) |
X-Rs管理図の移動範囲 Rs は、隣り合う2つの値の差の絶対値です。2.66 は 3÷d₂(n=2のときの d₂=1.128)から、3.267 は n=2のときの D₄ から来ています。
使い分け1個ずつしか取れないならX-Rs、計算を簡単にしたいならMe-R、群が大きいならX̄-s。どれも「中心線 ± 係数 × ばらつきの平均」。
QC検定での問題の解き方
QC検定では、「この場面ではどの管理図を使うか?」という問題がよく出ます。
フローチャートを思い出せば、簡単に解けます!
問題例①(計量値パターン)
問題
「製品の長さを毎時間5個サンプリングして測定している。
どの管理図を使うべきか?」
○ 解き方
① 「長さ」= 測れるデータ → 計量値
② 「5個」= 2〜10個の間
→ 答え:X̄-R管理図
問題例②(計数値・不良品パターン)
問題
「毎日の生産数が変動するため、不良率で管理したい。
どの管理図を使うべきか?」
○ 解き方
① 「不良率」= 数えるデータ → 計数値
② 「不良品」を判定している(キズの数ではない)
③ 「生産数が変動」= 検査数がバラバラ
→ 答え:p管理図
問題例③(計数値・欠点パターン)
問題
「布地1m²あたりのキズの数を管理したい。
検査する面積は日によって異なる。」
○ 解き方
① 「キズの数」= 数えるデータ → 計数値
② 「キズの数」を数えている → 欠点(不良品ではない)
③ 「面積が異なる」= 検査単位がバラバラ
→ 答え:u管理図
試験直前チェック表
| こんなキーワードが出たら… |
この管理図! |
| 長さ・重さ・温度 + 2〜10個ずつ |
X̄-R管理図 |
| 長さ・重さ・温度 + 11個以上ずつ |
X̄-s管理図 |
| 1個ずつしか測れない |
X-Rs管理図 |
| 不良率 + 検査数バラバラ |
p管理図 |
| 不良品の個数 + 検査数が同じ |
np管理図 |
| キズの数 + 面積バラバラ |
u管理図 |
| キズの数 + サイズが同じ |
c管理図 |
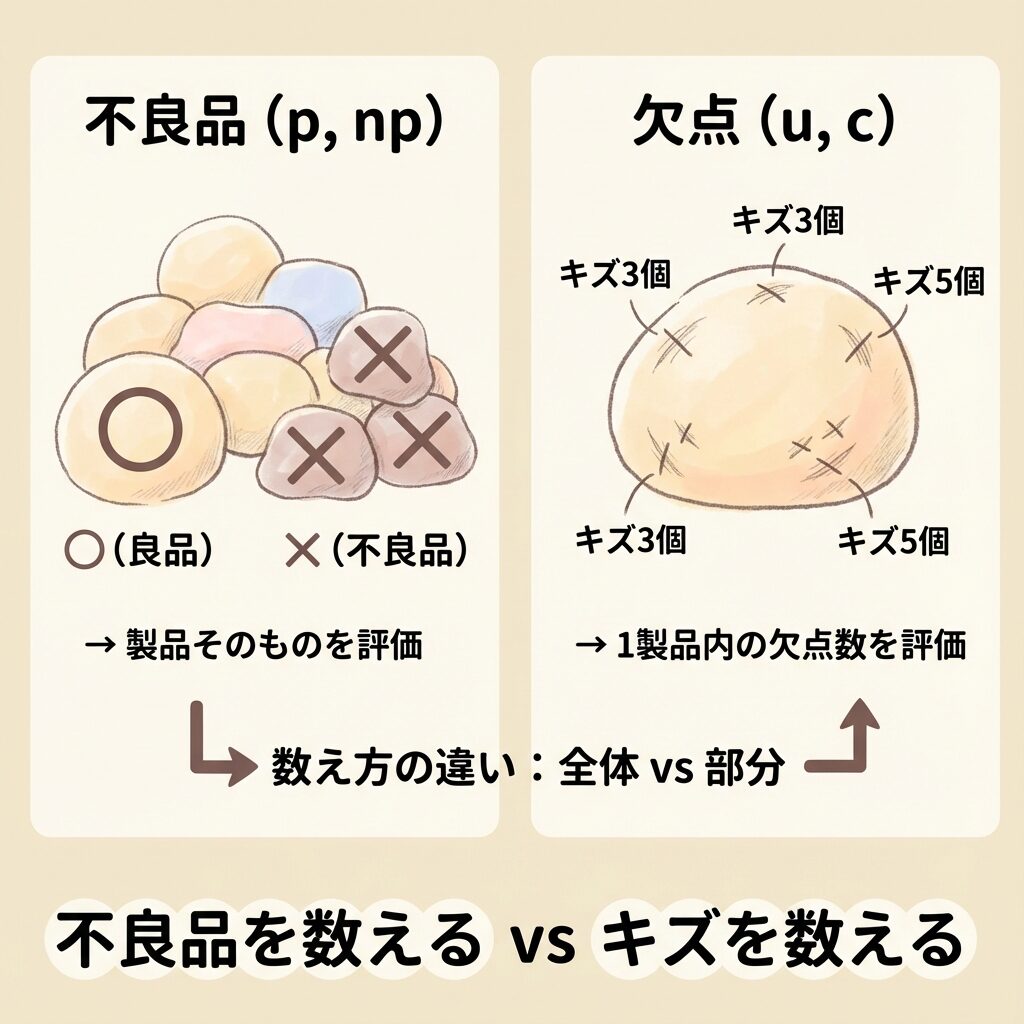 不良品を数えるか、キズ(欠点)を数えるか
まとめ|管理図の選び方はこれでOK!
この記事では、管理図の種類と選び方を解説しました。
○ この記事のポイント
| データは2種類 |
計量値(測れる)と計数値(数える) |
| 管理図は8種類 |
計量値4種類 + 計数値4種類 |
| 一番よく使う |
X̄-R管理図(計量値)、p管理図(計数値) |
| 選び方のコツ |
「測れる?数える?」→「検査数は同じ?」 |
管理図の選び方は、「データの種類」と「検査数」の2つを確認するだけです。
フローチャートを頭に入れておけば、QC検定の問題も怖くありません。
次は、管理図を見て「異常かどうか」を判断するルールを学びましょう!
この記事の理解を深める本と道具
おすすめの本
品質管理の手法をQC検定の勉強で体系的に身につけたいなら、2級のテキストが1冊あると心強いです。QC検定2級のテキストと問題集が1冊になった本です。受験者が苦手にしやすい統計の分野をていねいに説明しています(TAC出版)。
楽天ブックス
¥1,980 (2026/10/24 12:31時点 | Amazon調べ)
 ポチップ
おすすめの本
QC検定2級の受験を考えているなら、過去問で出題のされ方を確かめておきましょう。QC検定2級の過去問題を、解説つきで学べる問題集です(日本規格協会、2026年版)。
楽天ブックス
¥4,400 (2026/10/24 12:31時点 | Amazon調べ)
ポチップ
S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。
つまずきやすい「違い」を一気に解決
計算力アップ・資格対策