※本記事にはプロモーション(広告)が含まれています。
- SPC管理とは何か、管理図とどう違うのかあいまい
- 管理限界を超えていないのに「異常」と言われて、理由がわからない
- ルールに当たったとき、何をすればいいのか決まっていない
- SPC管理の考え方と、管理図のゾーンA・B・C
- JIS Z 9020-2の8つの異常判定ルール(データを貼るだけの判定ツールつき)
- 異常が出たときの対応の流れ
- 「安定」と「工程能力(Cpk)」のちがい
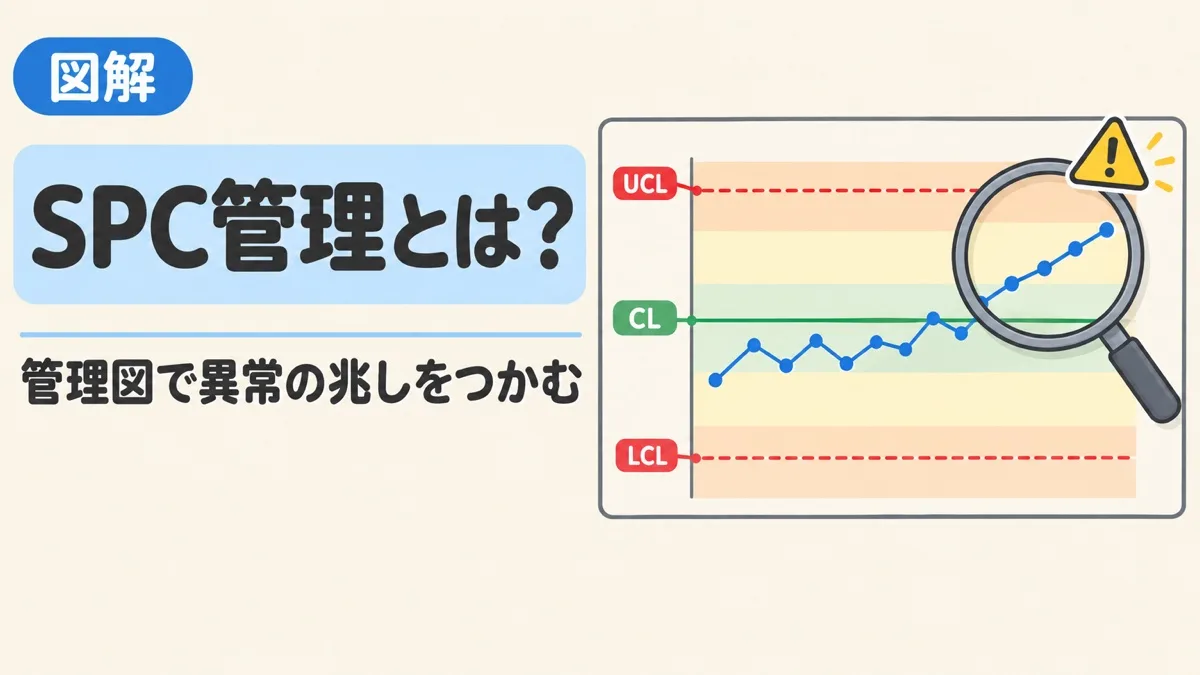
SPC管理とは(Statistical Process Control:統計的工程管理)、製造工程から取ったデータを管理図に記録して見張り、不良品が出る前に「いつもと違う」工程の変化をつかんで手を打つ管理の方法です。管理図では、点が管理限界の外に出たときだけでなく、中心線の片側に9点続く、6点続けて上がる・下がる、などの並び方からも異常を判定します。この判定のきまりが、JIS Z 9020-2に示されている8つの異常判定ルールです。
| 言葉 | 意味 |
|---|---|
| SPC | Statistical Process Control(統計的工程管理)。工程のデータで工程の変化を見張る管理 |
| SQC | Statistical Quality Control(統計的品質管理)。統計の手法で品質を管理すること全体。SPCはその中の工程を見張る部分 |
| SPCチャート | 管理図のこと |
| CL・UCL・LCL | 中心線・上方管理限界・下方管理限界 |
| ネルソンルール | 管理図の異常を見つける8つのルール。JIS Z 9020-2の8つと同じ内容 |
| WECOルール | ウエスタン・エレクトリック社の手引き(1956年)の4つのルール。連は8点 |
管理図と工程能力指数の記事は、読む順と全体像を次の記事にまとめています。
学習順序と全体像
SPC管理とは?管理図で「いつもと違う」を早くつかむ
SPCは、不良品を見つける検査ではなく、工程が安定しているかを見張り、不良が出る前に手を打つための管理です。中心の道具が管理図です。
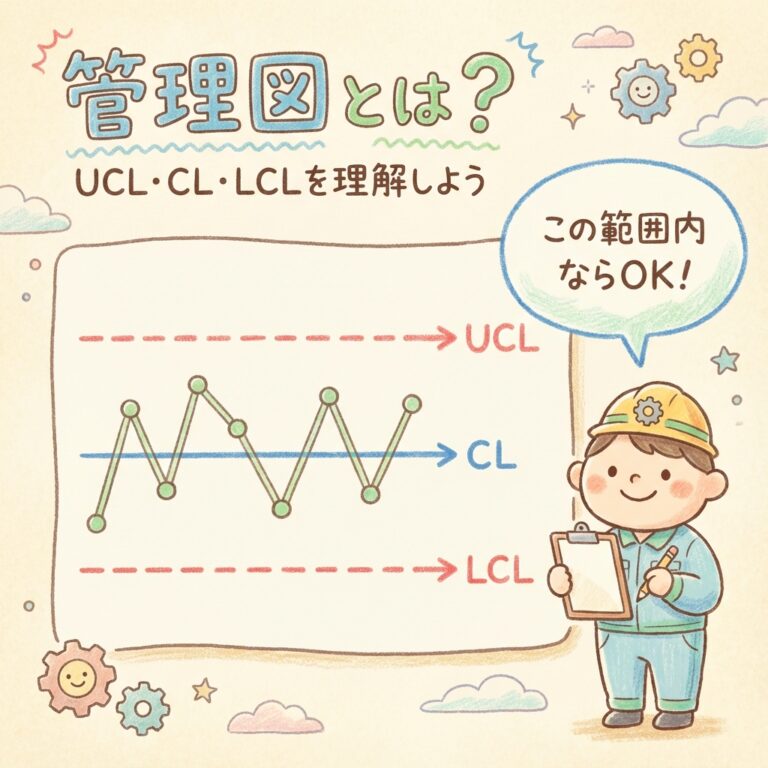
管理図には、中心線(CL)と、その上下に±3σの位置に引いた上方管理限界(UCL)・下方管理限界(LCL)があります。点がすべて管理限界の内側にあり、並び方にくせがなければ、工程は「統計的管理状態(安定)」です。σは工程のばらつき(標準偏差)で、X̄-R管理図ならR̄/d₂などから推定します。規格の幅(上限・下限)とは別のものです。
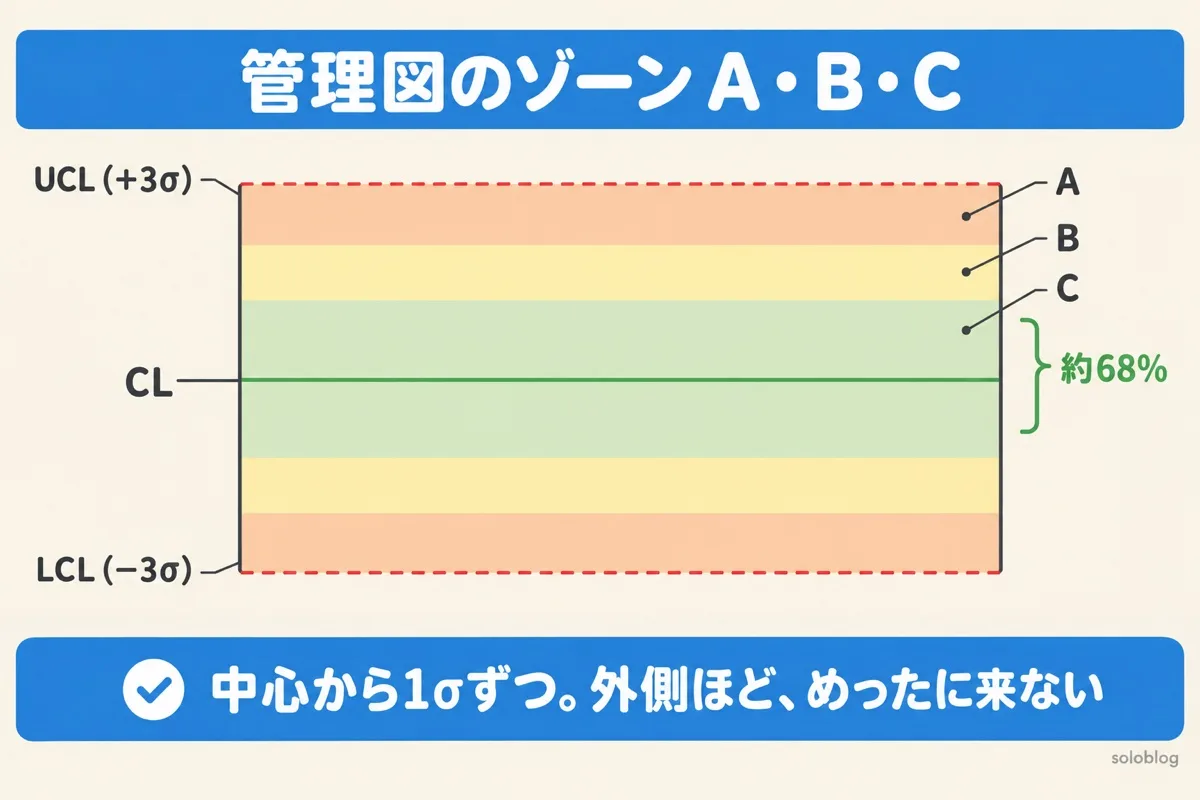
ゾーンA・B・C|中心線から1σずつ帯に分ける
| ゾーン | 範囲 | 点が入る割合(正規分布) | たとえ |
|---|---|---|---|
| C | 中心線から±1σ | 約68.3% | いつもの場所 |
| B | 1σ〜2σ | 約27.2%(片側13.6%) | ときどき来る |
| A | 2σ〜3σ | 約4.3%(片側2.1%) | めったに来ない |
| 管理限界の外 | 3σを超える | 約0.27% | ほぼ起きない |
管理図とは?UCL・CL・LCLの意味
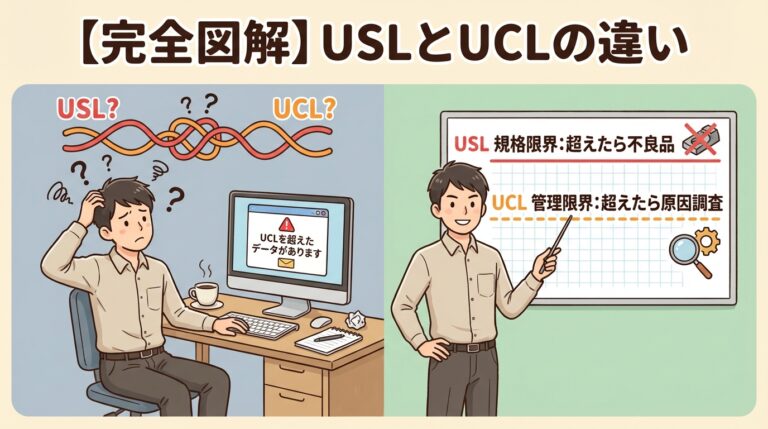
規格限界と管理限界、USLとUCLの違い
8つの異常判定ルールは、工程の「バラつき」がふだんと違うかどうかを見るものです。バラつきの考え方は次の記事で。
管理図を学ぶ前に知っておきたい「バラつき」の正体
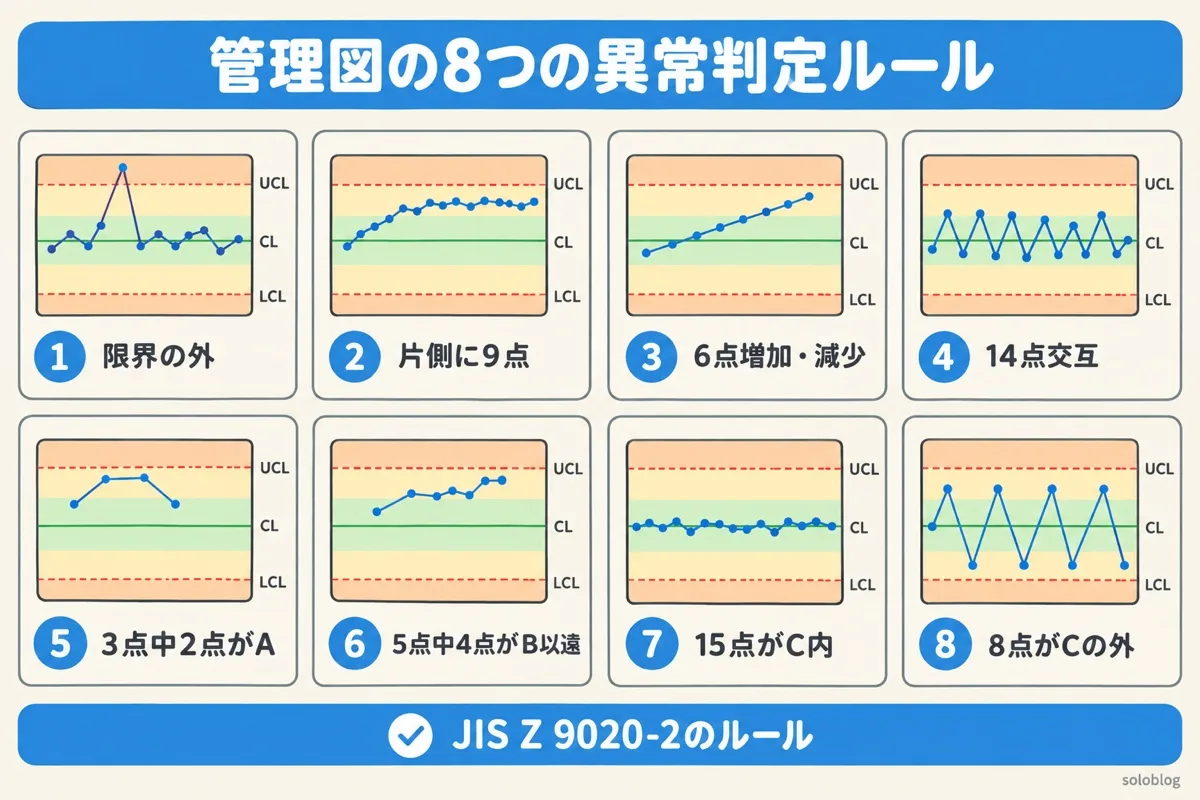
管理図の8つの異常判定ルール(JIS Z 9020-2)
正常な工程ではめったに起きない並び方を8つ決めておき、それが起きたら「何か原因がある」と判断します。
| No. | 判定のきまり | 何が起きている | よくある原因 |
|---|---|---|---|
| 1 | 1点が管理限界(3σ)の外 | 大きな突発の変化 | 段取りミス、設備の故障、測定ミス |
| 2 | 連続する9点が中心線の片側(連) | 平均が少しずれた | 材料のロットの変化、作業者の交代 |
| 3 | 連続する6点が増え続ける・減り続ける(傾向) | じわじわ進む変化 | 工具の摩耗、温度のドリフト、フィルターの詰まり |
| 4 | 連続する14点が交互に増減 | ジグザグのくせ | 調整のしすぎ、2台の設備や2つの材料を交互に使う |
| 5 | 連続する3点中2点がゾーンA以遠(同じ側) | 平均が大きくずれかけ | 設備の急な変化、条件の誤設定 |
| 6 | 連続する5点中4点がゾーンB以遠(同じ側) | 平均の小さなずれ | 材料のロット、測定器の校正ずれ |
| 7 | 連続する15点がゾーンC(±1σ内) | ばらつきが不自然に小さい | 管理限界の計算ちがい、群の中に別の工程がまざる、データの選別 |
| 8 | 連続する8点がゾーンCの外(両側) | 2つの工程がまざっている | 昼と夜、2つのラインのデータを1枚にまとめた |
正常な工程で偶然に起きる確率は、ルール1が約0.27%、ルール2が 2×0.5⁹=約0.39%、ルール3が約0.28%と、どれも数百回に1回ほどです。めったに起きないことが起きたので、「偶然ではなく原因がある」と考えます。
上の表はJIS Z 9020-2:2025 の附属書B(参考)に示された8つのルールで、QC検定もこれに沿っています(JIS Z 9020-2:2025 は国際規格 ISO 7870-2:2023 を基に、一部を変えて作られています)。一方、自動車業界のAIAGのSPCマニュアルなど、「連」を7点とする基準もあります。社内や顧客がどの基準を使うかを、コントロールプランなどで決めておきます。
ネルソンルール・WECOルールとの関係
| 基準 | ルールの数 | 特徴 |
|---|---|---|
| JIS Z 9020-2(この記事の8つ) | 8 | QC検定もこれに沿う。並びと中身はネルソンルールと同じ |
| ネルソンルール | 8 | L. S. Nelson が1984年に Journal of Quality Technology で示した8つの検定 |
| WECOルール(ウエスタン・エレクトリック) | 4 | 3σの外に1点、3点中2点が2σの外、5点中4点が1σの外、同じ側に8点連続 |
| AIAG のSPCマニュアルなど | — | 連を7点とするなど、点の数が違う基準もある |
どの基準でも「めったに起きない並び方が起きたら原因を探す」という考え方は同じです。
8つのルールの判定ツール|データを貼るだけ
管理図に打つ値(X̄管理図なら群の平均)を、古い順にカンマ・スペース・改行で区切って入れてください。中心線とσ(UCLとCLから σ=(UCL−CL)÷3 で求めた値)も入れます。はじめは、途中から平均がずれていく例が入っています。
判定はJIS Z 9020-2の8つのルールに沿っています。入力した数字は画面の中で計算するだけで、どこにも送信されません。
はじめの例(中心線50、σ=1、管理限界は47〜53)は、20点すべてが管理限界の内側にあるので、ルール1では見つかりません。それでも、後半で平均が上にずれ、点が増え続けているので、18点目でルール2(中心線の片側に9点)とルール3(6点続けて増加)に、19点目でルール6(5点中4点が1σを超える)に当たります。「管理限界を超えていないのに異常」とは、こういうことです。
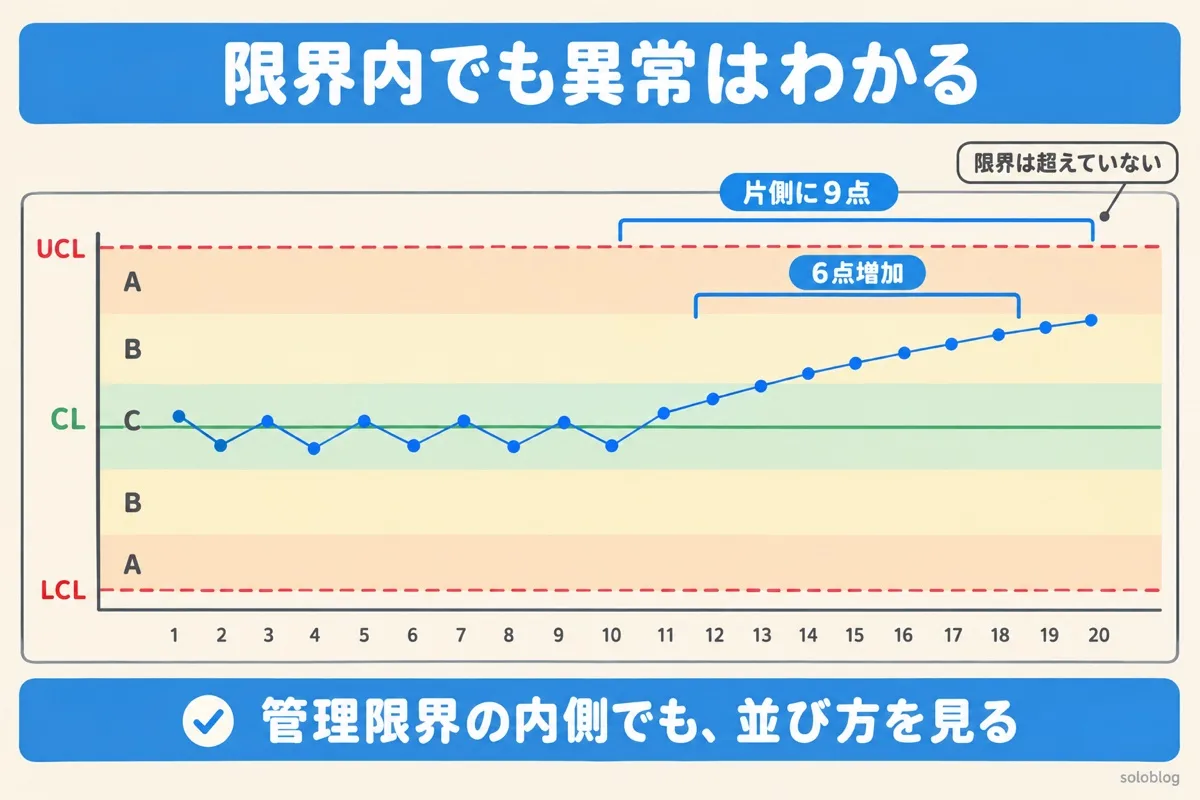
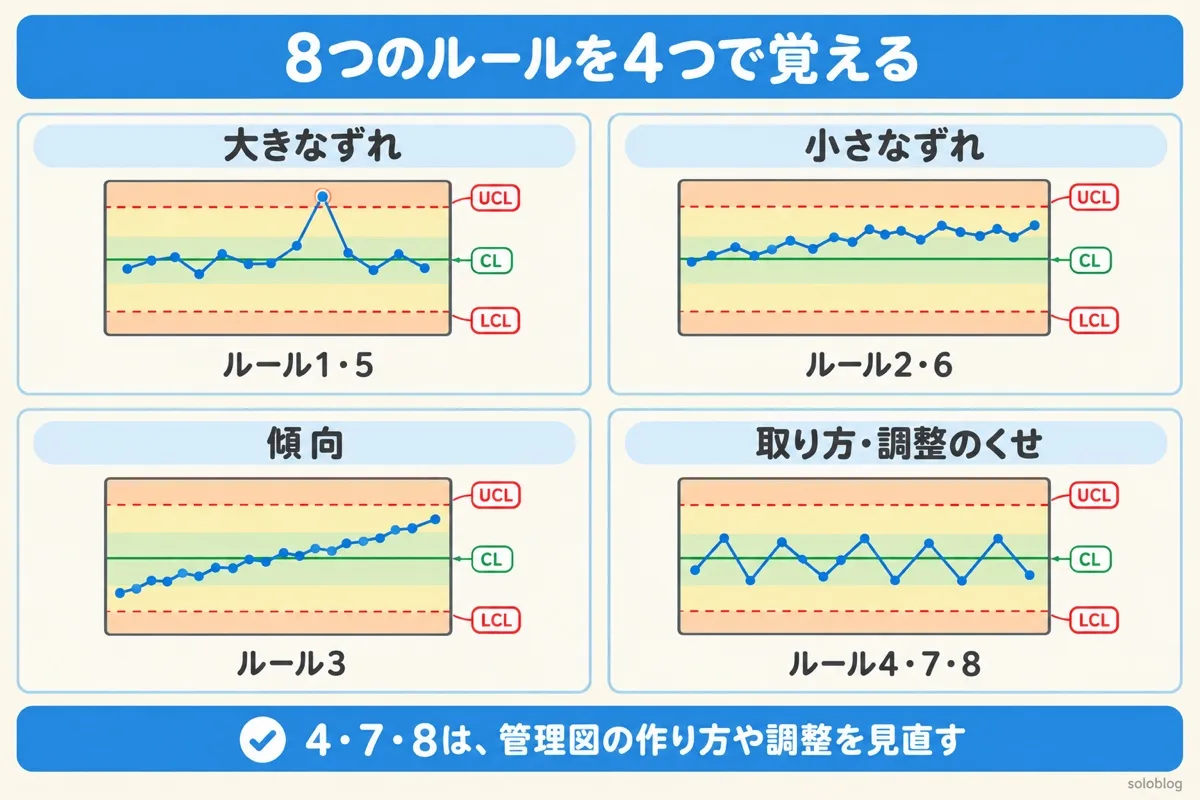
8つのルールは4つのパターンで覚える
| パターン | ルール | やること |
|---|---|---|
| 大きなずれ | 1・5 | 突発の原因をすぐ探す(段取り・設備・測定) |
| 小さなずれ | 2・6 | いつから変わったかを探す(材料・人・環境の変化点) |
| 傾向 | 3 | 管理限界を突き抜ける前に、工具交換などの手を打つ |
| データの取り方・調整のくせ | 4・7・8 | 群の分け方、管理限界の計算、調整のしかたを見直す |
ルール1〜3・5・6は「工程そのもの」の変化を、ルール4・7・8は「管理図の作り方や、人の調整のくせ」を知らせることが多いのがポイントです。ルール7のように、ばらつきが小さすぎるのも異常のサインです。
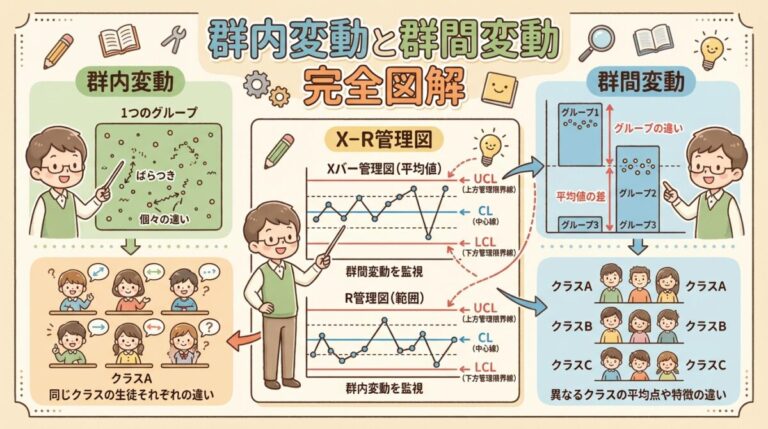
群内変動と群間変動、群の分け方
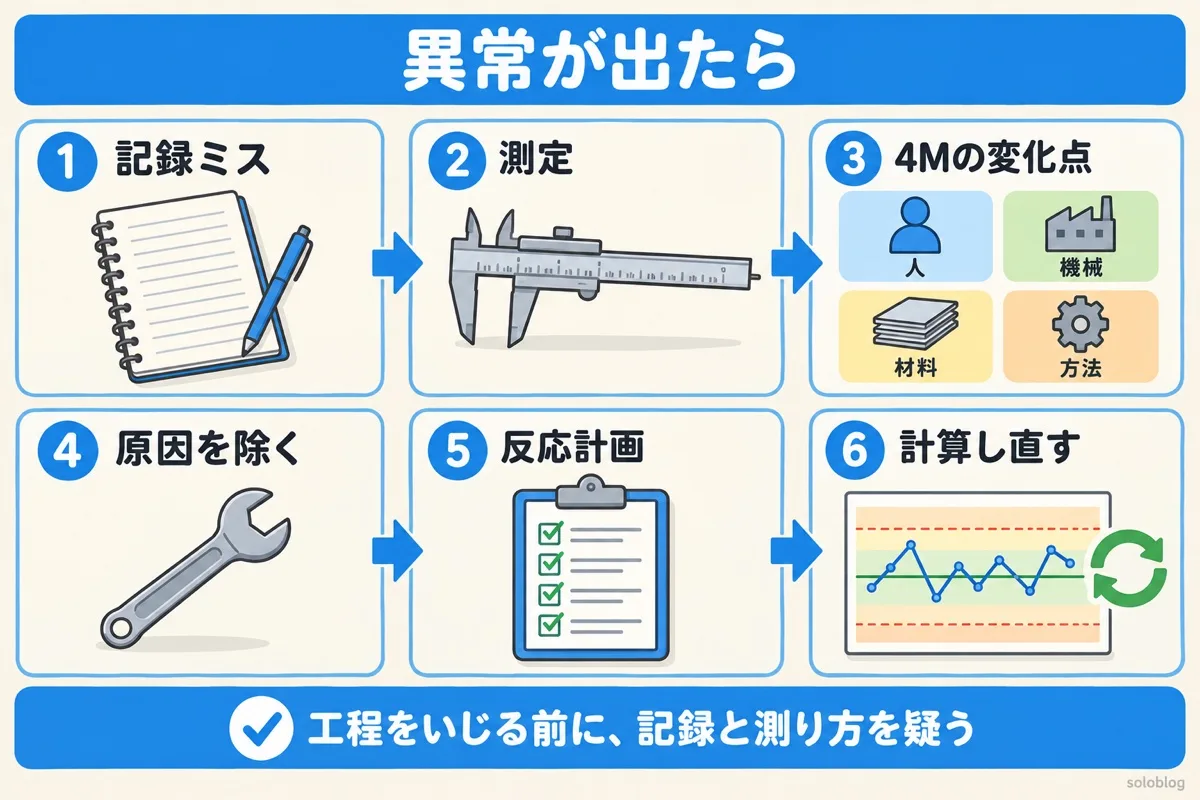
異常が出たらどうする?対応の6ステップ
いきなり工程をいじらず、まず「記録」と「測り方」を疑い、それから工程の変化点を探します。
記録のミスを除く。転記・計算・点の打ち間違いがないか確かめる。
測定のしかたを確かめる。校正は有効か、測る人や測定器が変わっていないか、ゲージR&Rは良好か。
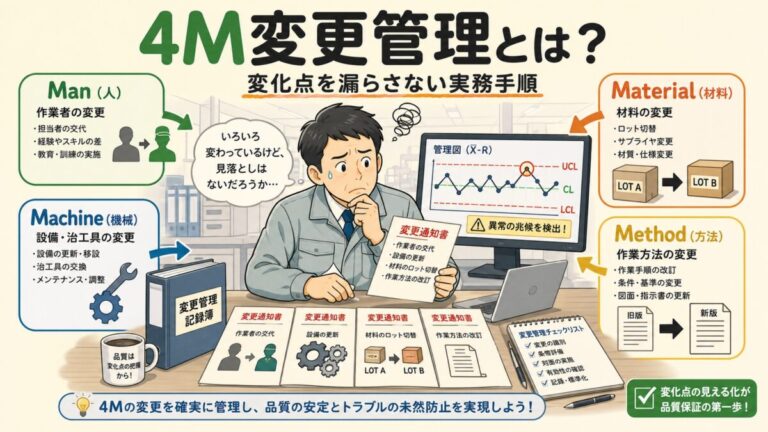
4Mの変化点を探す。人・設備・材料・方法に、異常が出たころの変化がなかったか。
原因を取りのぞき、再発を防ぐ。必要ならFMEAやコントロールプランを見直す。
決めておいた処置(反応計画)を行う。管理限界外なら対象のロットを隔離して全数確認、など。IATF16949ではコントロールプランに反応計画を書くことが求められる。
管理限界を計算し直す。原因がわかった点だけを除いて計算し直す。原因不明の点を安易に除かない。
4M変更とは?変化点管理のやり方
「安定」と「能力」は別もの|管理図とCpkの関係
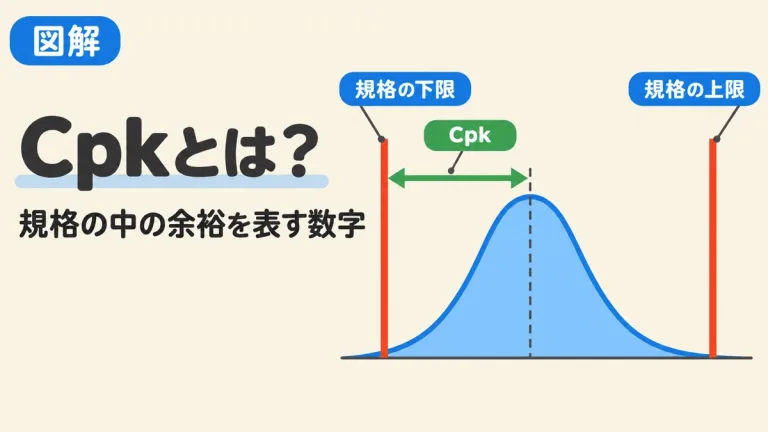
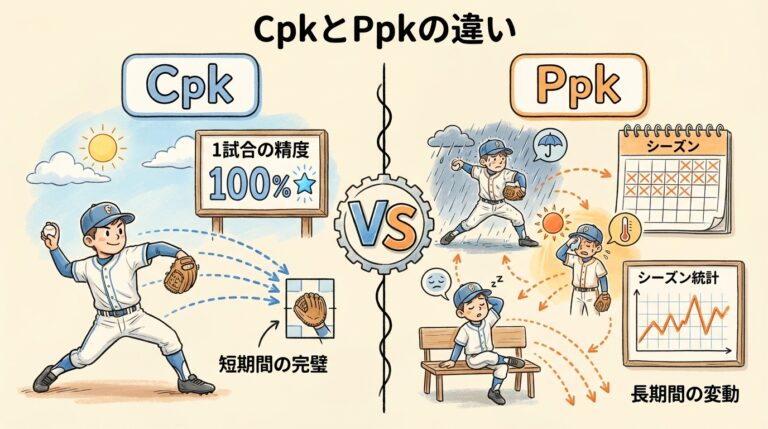
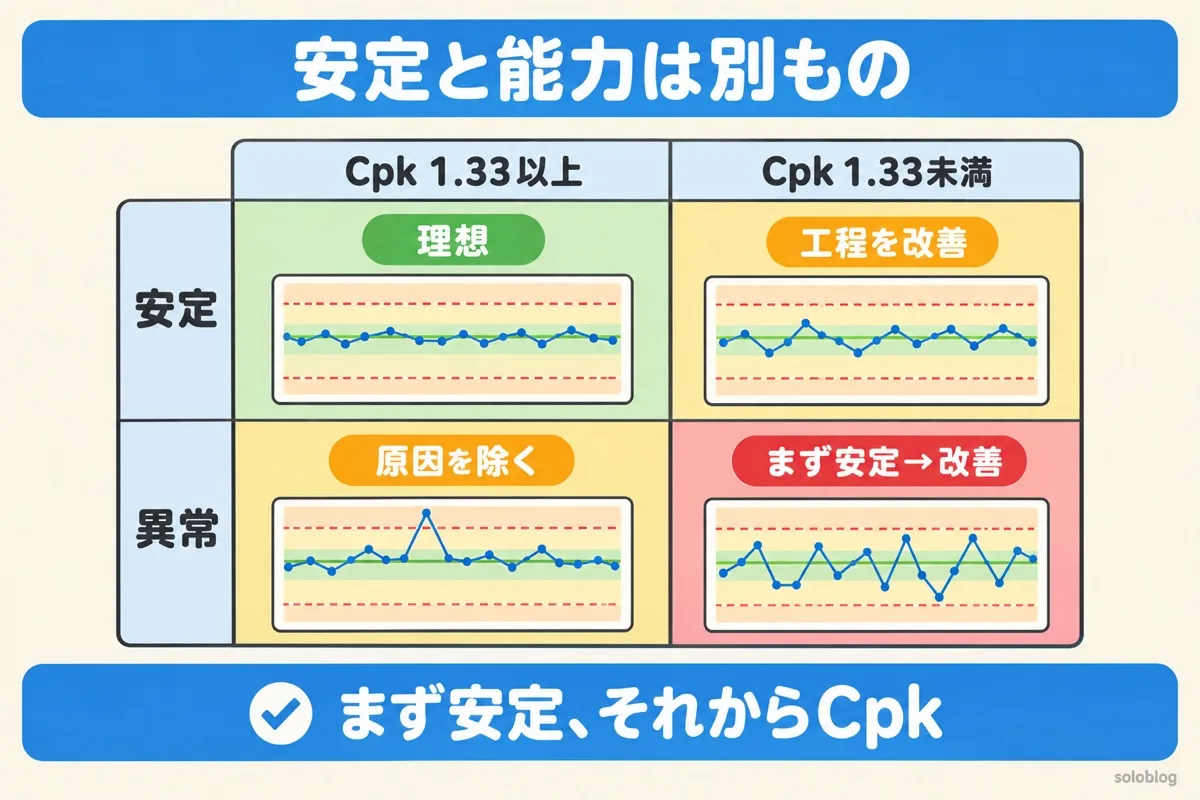
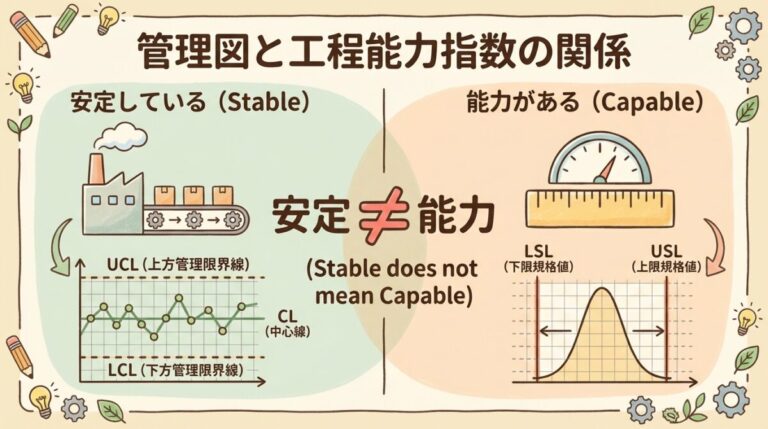
管理図は工程が安定しているか(特別な原因がないか)を、Cpkは規格に収める力があるかを見ます。管理図で異常がなくても、Cpkが低いことはあります。
| Cpk 1.33以上 | Cpk 1.33未満 | |
|---|---|---|
| 管理図で安定 | 理想。今の管理を続ける | ばらつきが大きい。工程そのものを改善する |
| 管理図で異常 | 特別な原因を取りのぞけばよい | まず安定させ、それから改善する |
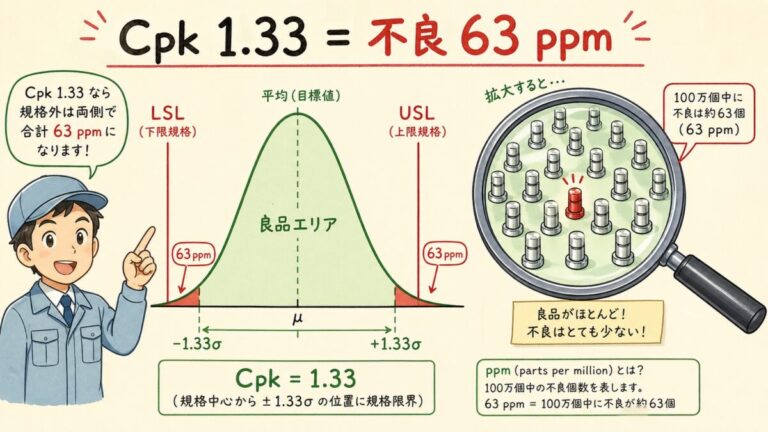
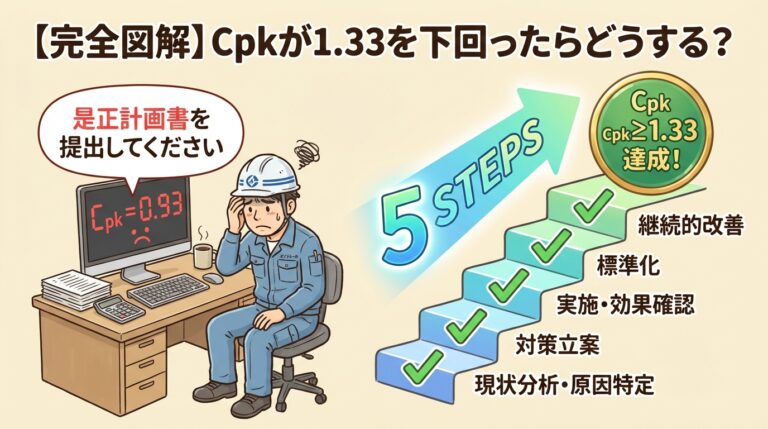
順番は「管理図で安定を確かめる → 安定した状態でCpkを出す → 足りなければ改善」です。異常がある状態でCpkを計算しても、その値は工程の実力を表しません。Cpk1.33は両側の規格で不良率およそ63ppmにあたります。特殊特性にもっと高い値(1.67など)を求める顧客もあります。
CpkとPpkの違い
QC検定での出題ポイント
8つのルールをすべて覚えるのは大変ですが、試験対策としては優先順位をつけることが重要です。
覚える優先順位(目安)
| 優先度 | ルール | キーワード | 覚え方 |
|---|---|---|---|
| 最頻出 | ①1点が限界線外 | 突発異常 | これは常識! |
| 超頻出 | ②9点連続片側 | 連・シフト | 「く(9)しで かたづけ」 |
| 頻出 | ③6点連続傾向 | トレンド | 「む(6)かって トレンド」 |
| よく出る | ④⑤⑥ | 周期・警告 | 14, 3/2, 5/4 |
| たまに出る | ⑦⑧ | 層別・混合 | 15, 8 |
○ 試験で出るパターン
- 管理図のグラフを見て「異常かどうか」を判定させる問題
- 「どのルールに該当するか」を選ばせる問題
- 「9点連続」「6点連続」などの数字を穴埋めさせる問題
- ルールの名称(連、トレンドなど)を問う問題
管理図の見方は、QC検定でも計算とあわせて問われるところです。管理図・工程能力指数・検定をつなげて学びたい人は、講座を使う方法もあります。SATには、QC検定2級・3級の講座(テキスト・問題集と講義動画)があります。料金・内容は公式サイトで確かめてください。
SPC管理でよくある間違い
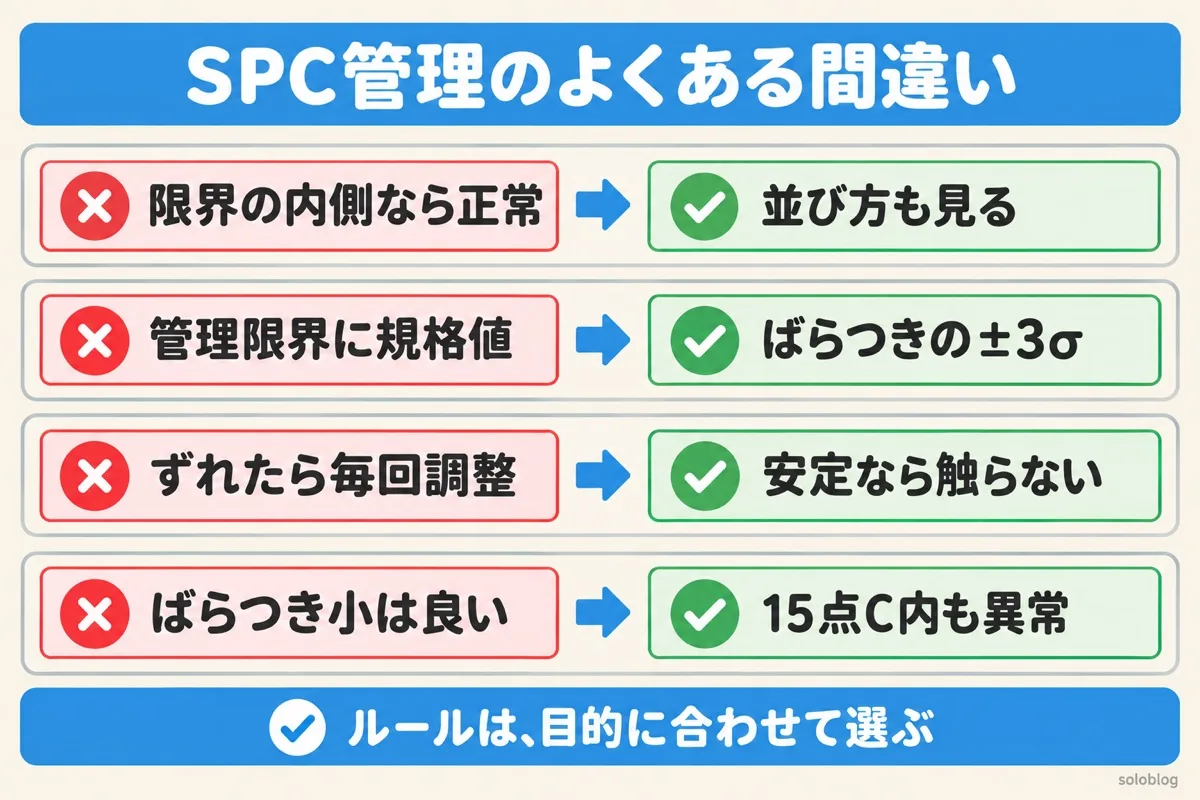
| よくある間違い | 正しい考え方 |
|---|---|
| 管理限界の内側なら正常 | 並び方のくせ(連・傾向など)も見る |
| 管理限界に規格の上限・下限を使う | 管理限界は工程のばらつき(±3σ)から計算する |
| 点が少しずれるたびに設備を調整する | 安定している工程をいじると、かえってばらつく(ルール4のジグザグ) |
| ルールは多いほど安心 | ルールを増やすほど空振り(誤った警報)も増える。目的に合わせて選ぶ |
| ばらつきが小さすぎるのは良いこと | 15点がずっとゾーンC内(ルール7)は、管理限界や群の取り方の異常のサイン |
管理限界を平均±3σに置く理由は、次の記事で99.7%の意味から説明しています。
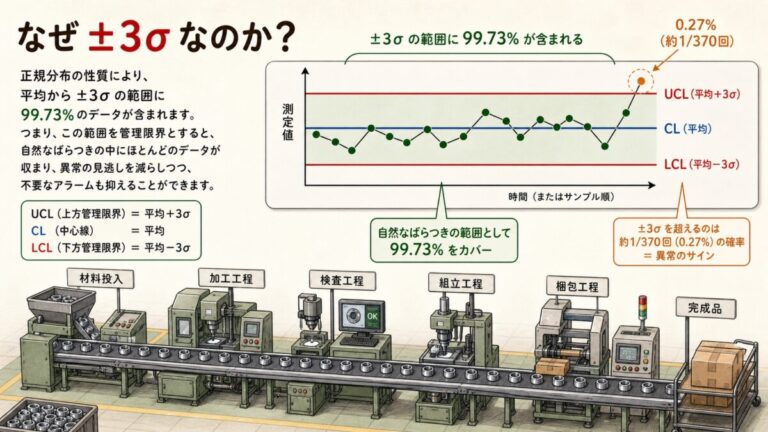
99.7%の意味と現場での答え方
よくある質問
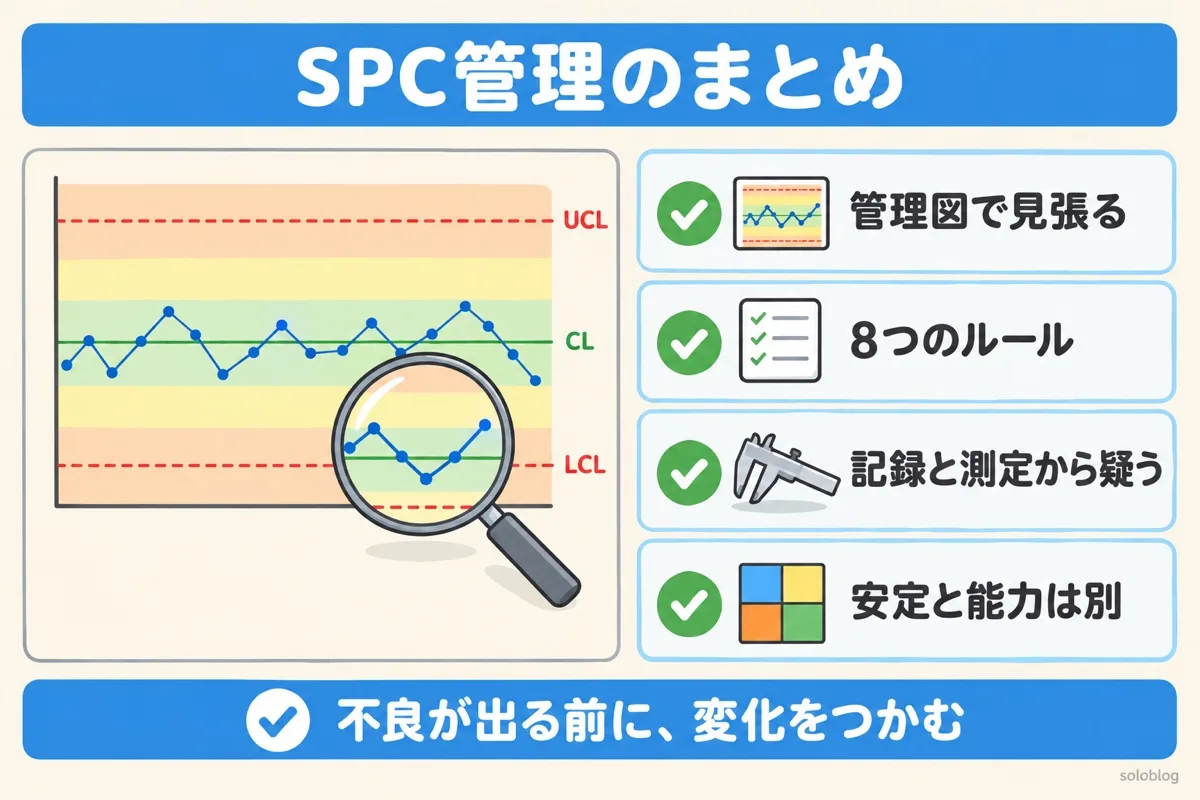
- SPCは、管理図で工程を見張り、不良が出る前に手を打つ管理
- 中心線から1σごとにゾーンC・B・A
- JIS Z 9020-2の8ルール:限界外、片側9点、6点増減、14点交互、3中2がA、5中4がB以遠、15点がC内、8点がCの外
- 管理限界の内側でも、並び方で異常がわかる
- 異常が出たら、記録→測定→4M→原因除去→反応計画→再計算
- 安定(管理図)と能力(Cpk)は別もの
SPCを、IATF 16949のコアツールのひとつとして、ほかの手法とあわせて学びたいときに向いています。IATF 16949のコアツール(APQP・コントロールプラン・PPAP・FMEA・SPC・MSA)を、図解で解説した本です。第4版は、APQP参照マニュアル第3版とコントロールプラン参照マニュアル第1版に対応しています(日科技連出版社、岩波好夫 著)。

 ポチップ
品質管理の手法をQC検定の勉強で体系的に身につけたいなら、2級のテキストが1冊あると心強いです。QC検定2級のテキストと問題集が1冊になった本です。受験者が苦手にしやすい統計の分野をていねいに説明しています(TAC出版)。
 ポチップ
「SPC管理と管理図の異常判定」の土台になる統計学を、本でじっくり学び直したいときに向いています。統計学を独学で学べるように書かれた入門書です(ダイヤモンド社、小島寛之 著)。

異常が出たとき、品質管理の担当が責任を押しつけられることもあります。責任の構造は次の記事で。
品質管理の手法を仕事で使いながら、QC検定で知識を形にする人もいます。独学で進めにくいと感じたら、テキスト・問題集・講義動画がセットになった通信講座を使う方法もあります。SATには、QC検定2級・3級の講座(テキスト・問題集と講義動画)があります。料金・内容は公式サイトで確かめてください。
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
次に読むべき記事
異常判定ルールがわかったら、管理図を実際に作れるようにしましょう。X̄-R管理図の管理限界の計算から始めるのがおすすめです。

テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。