※本記事にはプロモーション(広告)が含まれています。
こんな経験、ありませんか?
品質保証部に異動して、「受入検査」「工程内検査」「出荷検査」と聞くたびに頭が混乱する
新人研修で「検査は4ステージある」と聞いたが、それぞれの違いを言葉で説明できない
客先監査で「御社の最終検査と出荷検査はどう違うんですか?」と聞かれて返答に詰まった
各検査で「全数検査」「抜取検査」のどちらを選ぶべきか判断できない
○ この記事でわかること
検査4ステージ(受入・工程内・最終・出荷)の役割と違いが一覧表で完全整理
各ステージで「全数 or 抜取」を判断する具体的な基準
客先監査で問われたときの回答テンプレ
QC検定2級でも問われる「検査の分類」を整理できる
品質保証部に異動した初日。前任者から「とりあえず受入検査と工程内検査の現場を見てきて」と言われたものの、そもそも違いがピンとこない。先輩の佐藤さん(仮)に聞こうとしても、忙しそうで声をかけにくい。山田課長(仮)は「自分で調べて」が口癖——。これは現場で意外と聞きそびれるテーマです。
この記事では、製造業の検査を「4ステージ(受入→工程内→最終→出荷) 」で完全整理します。読み終わるころには、客先監査で問われても堂々と答えられる状態になっているはずです。
【最初に全体像】検査は「製品の流れ」に沿って4回ある 製造業の検査は、製品が原材料から出荷されるまでの「流れ」 に沿って4回行われます。それぞれ「誰の責任で、何を、どのタイミングで 」を見るかが違います。
結論(これだけ覚えればOK)
① 受入検査:サプライヤーから来た原材料 を見る自社の製造途中 でばらつきを見る完成品が規格を満たすか を見る梱包後に客先要求どおりか を見る
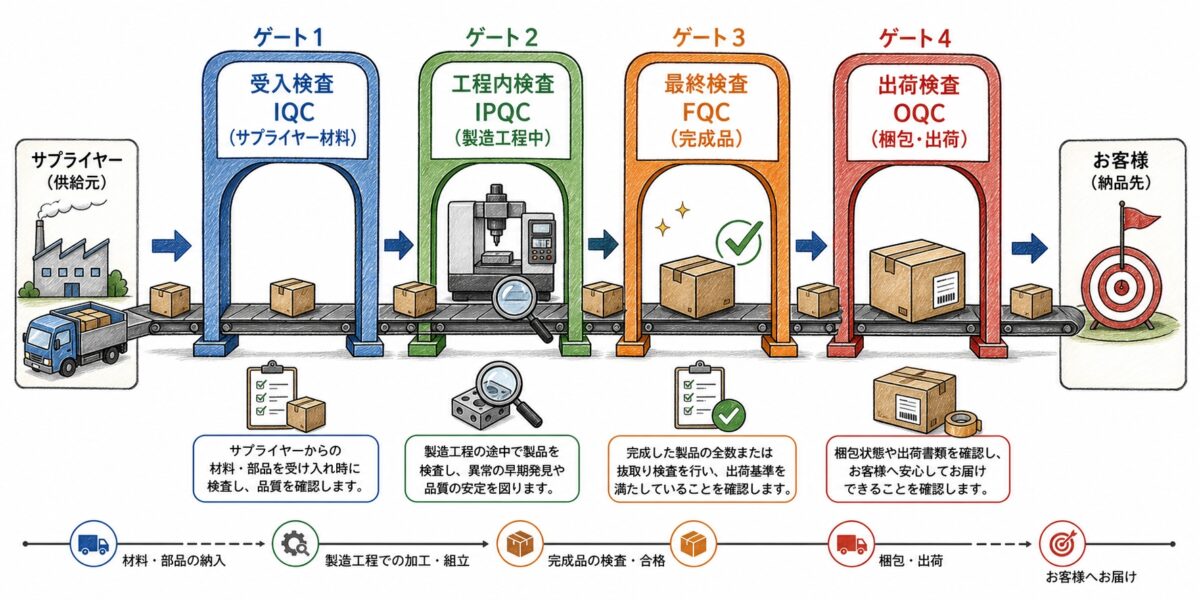
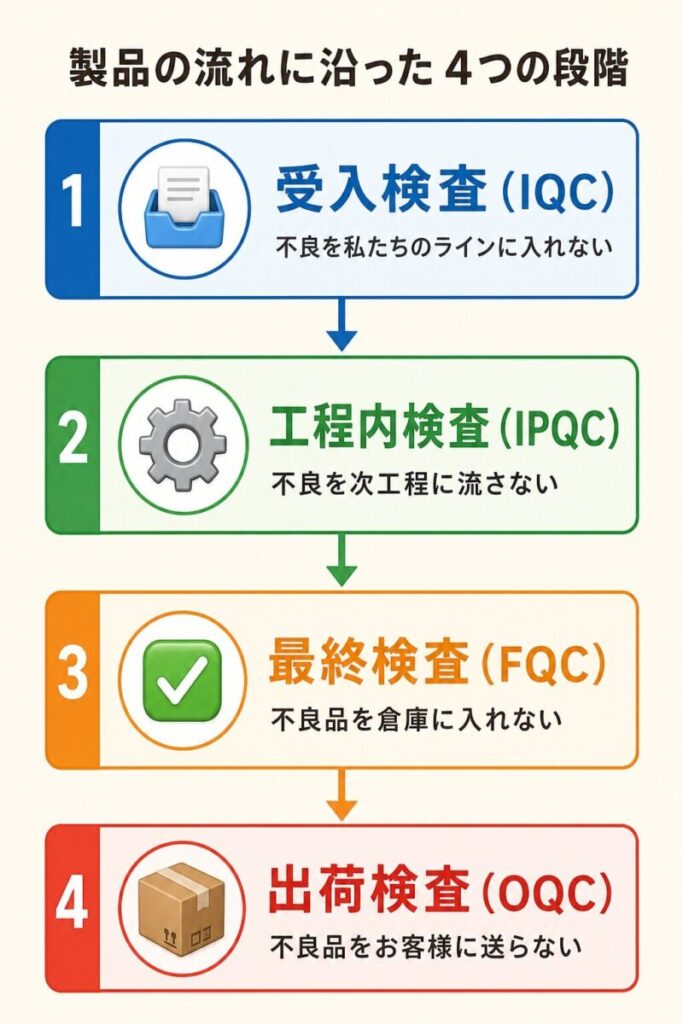
4ステージの全体フロー まず流れを図で押さえましょう。製品(部品)が原材料の状態から、最終的にお客様に届くまでに、4回の検査ゲートを通ります。
STAGE 1
受入検査(IQC:Incoming Quality Control)
サプライヤーから入ってきた原材料・購入部品 を、自社で受け入れる前にチェック。不良を自社のラインに入れない 」のが目的。
STAGE 2
工程内検査(IPQC:In-Process Quality Control)
製造ラインの各工程の途中 で、加工結果が規格内かを確認。不良を次工程に流さない 」のが目的。管理図やCp/Cpkがここで活躍。
STAGE 3
○ 最終検査(FQC:Final Quality Control)
完成した製品が、図面・規格を満たしているか を判定。不良品を倉庫に入れない 」のが目的。検査成績書を発行する重要工程(化学品や電子材料では COA=分析証明書と呼ぶこともある)。
STAGE 4
出荷検査(OQC:Outgoing Quality Control)
梱包・ラベル貼付後に、客先要求どおりに出荷準備されたか を確認。不良を客先に流さない 」最後の防波堤。誤出荷防止が主な役割。
現場の声 英語の略称(IQC/IPQC/FQC/OQC)は、外資系・グローバル企業や客先監査でよく使われます。「IQCで不適合が出た」と言われて瞬時に「あ、受入検査か」と理解できると、コミュニケーションが格段にスムーズになります。
製品の流れに沿った4つの検査段階
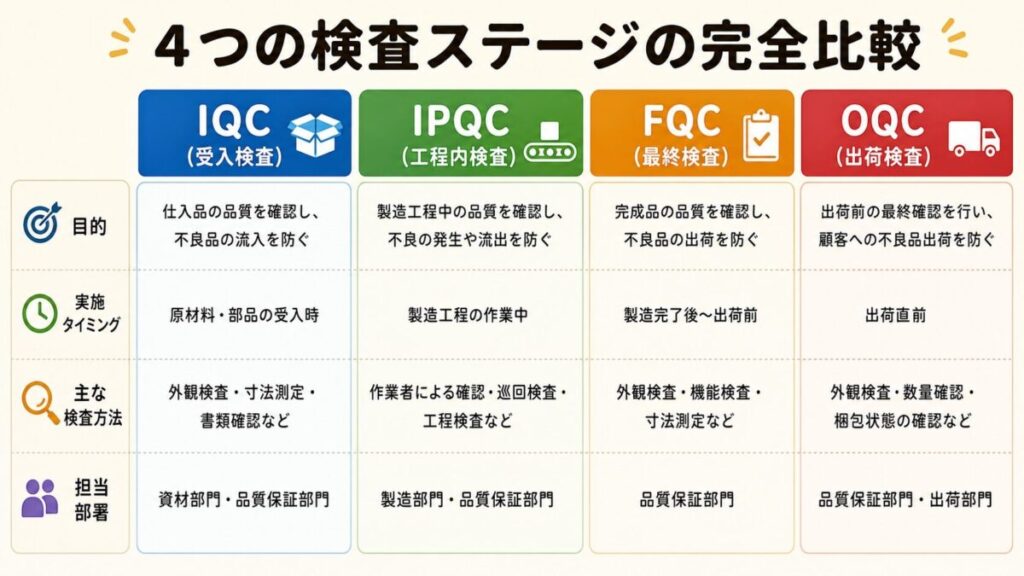
4ステージ完全比較表(これさえ覚えればOK) 4つのステージを「目的・タイミング・対象・主な手法・判定基準」 の5軸で比較しました。この表を頭に入れれば、客先で何を聞かれても答えられます。
項目
①受入検査
②工程内検査
③最終検査
④出荷検査
略称
IQC
IPQC
FQC
OQC
目的
不良材料を入れない
不良を次工程に流さない
不良品を出荷しない
誤出荷を防ぐ
タイミング
サプライヤーからの納入時
製造の各工程ごと
完成品ができた直後
梱包・出荷直前
対象
原材料・購入部品
仕掛品(WIP)
完成品
梱包品・伝票
主な手法
抜取検査
管理図 全数 or 抜取
数量・ラベル・
判定基準
受入仕様書・購買図面
工程管理基準
製品図面・客先仕様
出荷指示書
主な担当
資材部・品質保証
製造部・現場作業者
品質保証部
物流・出荷担当
暗記のコツ 「誰の責任で、何を見るか 」を意識すると整理しやすいです。①受入=サプライヤーの責任 を見る、②工程内=自社製造の責任 を見る、③最終=製品の合否 を見る、④出荷=物流の正しさ を見る。
4つの検査の目的・タイミング・方法・担当の比較表
① 受入検査(IQC)— サプライヤー製品の防波堤
受入検査とは
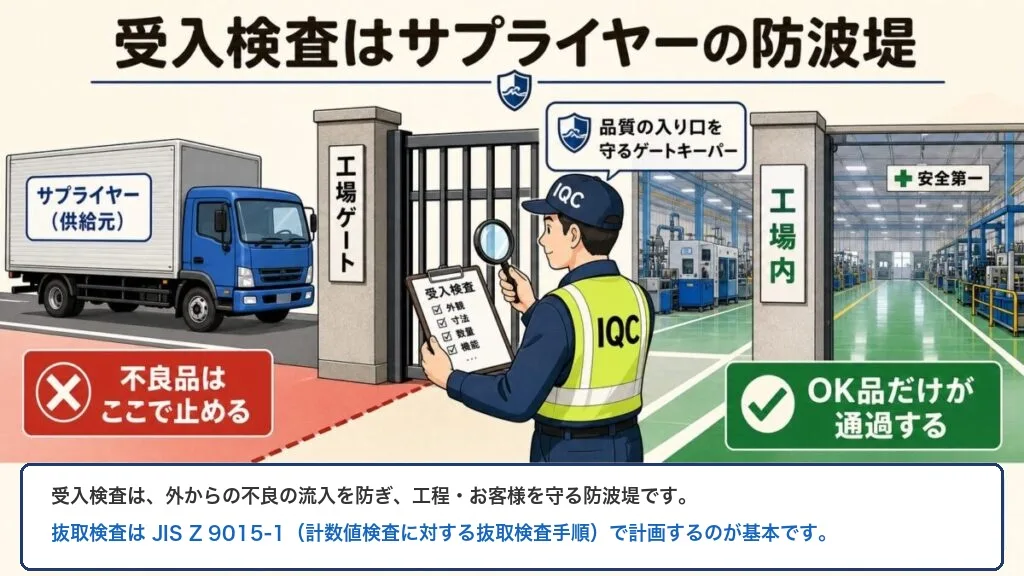
受入検査(うけいれけんさ) とは、仕入れた原材料や購入部品を、自社の工程に入れる前に調べる検査です。数量・外観・寸法のほか、添付された検査成績書やミルシートの中身を、注文書や購買の仕様と照らし合わせます。「受け入れ検査」「受入れ検査」と書くこともあります。
受入検査は、サプライヤーから入ってきた原材料・購入部品 をチェックする検査です。「品質は工程で作り込む」という言葉がありますが、そもそも入ってくる材料が悪ければ良い製品は作れません 。
受入検査でやること
確認項目
具体例
数量・外観
注文書通りの数量か、傷・汚れ・破損がないか
寸法
図面寸法 ± 公差内に収まっているか
材質・成分
ミルシート(成分表)と照合、必要なら自社で再分析
機能・性能
電気特性、強度試験など客先要求の特性を確認
梱包・トレーサビリティ
ラベル、ロット番号、サプライヤー検査成績書(COA)添付
全数か抜取か:JIS Z 9015を使う 受入検査の定番手法は抜取検査 です。なぜなら、納入数が数千個・数万個になることも珍しくなく、全数検査するとコストと時間がかかりすぎるから。
日本でよく使われる抜取検査の規格がJIS Z 9015-1(計数値検査に対する抜取検査手順) です。客先からも「JIS Z 9015 通常検査水準II、AQL 1.0で実施してください」のように指定されることがあります。
サプライヤー認定との関係 長期取引で品質が安定しているサプライヤーには「受入検査の簡略化(無検査・スキップロット) 」を適用することもあります。これはそのサプライヤーの工程能力(Cp/Cpk)が十分高い と認定された場合の特権です。
受入検査はサプライヤーの不良を止める防波堤
② 工程内検査(IPQC)— 不良を次工程に流さない
工程内検査とは
工程内検査(こうていないけんさ) とは、製品を作っている途中で、各工程の出来ばえを調べる検査です。「工程検査」「中間検査」と呼ぶ会社もあります。たとえば、旋盤で削った直後に外径を測る、はんだ付けのあとに外観を見る、といった検査です。
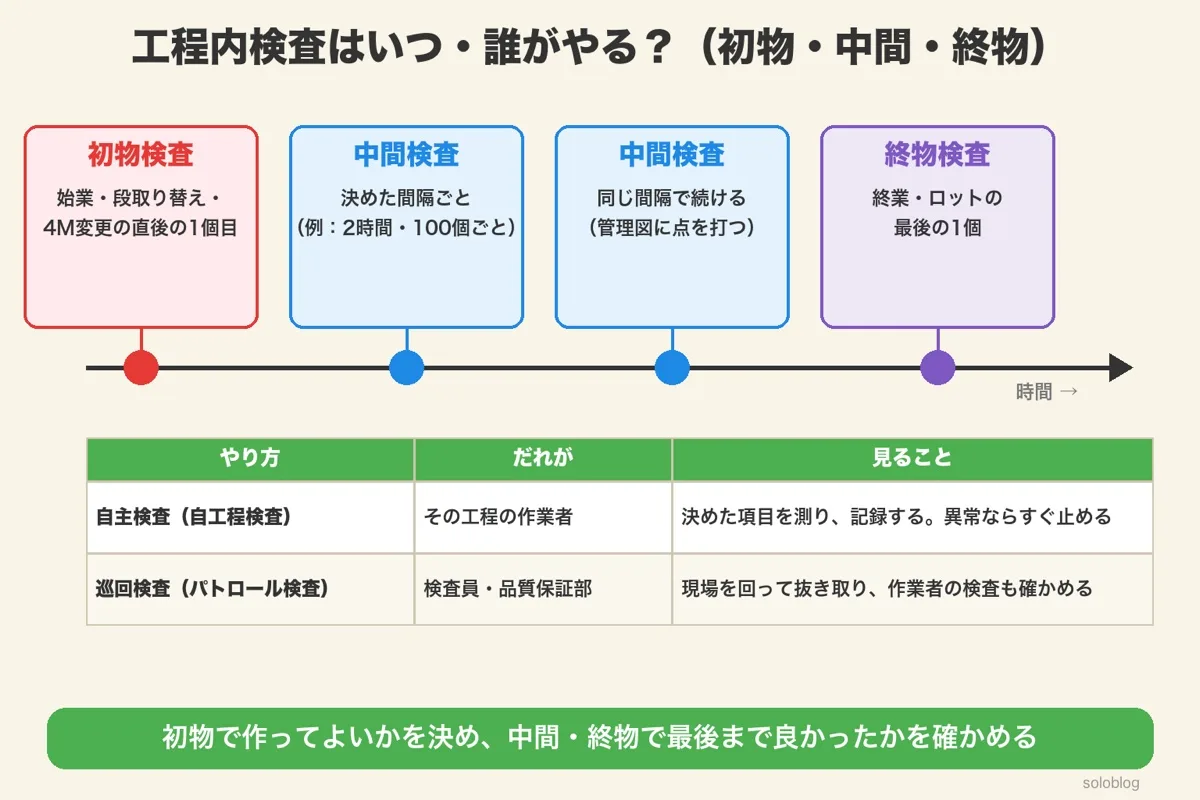
やり方は大きく2つです。その工程の作業者が自分で測る自主検査 と、検査員が現場を回って抜き取る巡回検査 です。タイミングは、作り始めの1個目を見る初物(しょぶつ)検査 、決めた間隔ごとの中間検査 、最後の1個を見る終物(しまいもの)検査 が基本です(下の図)。
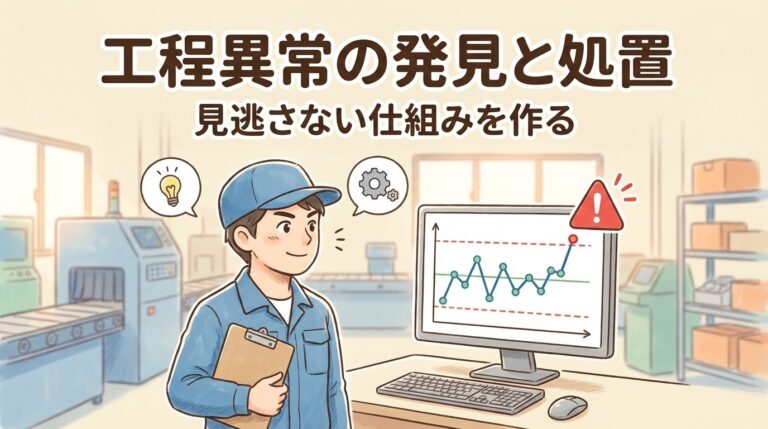
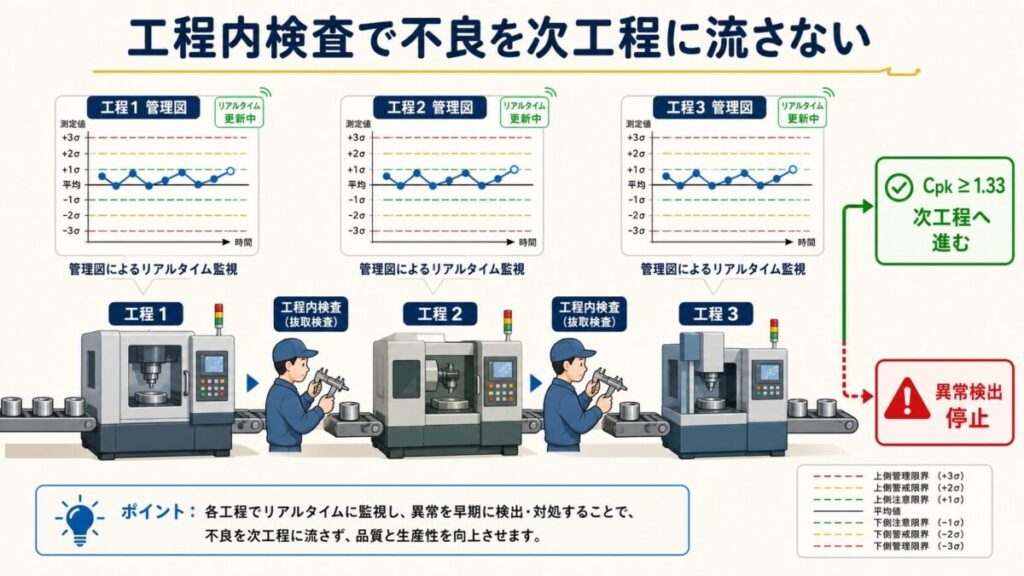
工程内検査は、製造ラインの途中で、各加工工程の結果が規格内にあるか を確認する検査です。「不良を次工程に流さない 」「異常があれば早期に検出する 」のが目的。
工程内検査の特徴
統計的工程管理(SPC)が主役
管理図でリアルタイム監視。Cp/Cpkで工程能力を継続評価。異常兆候を早期検出して是正
頻度が高い
通常は1〜2時間ごと、または100個ごとなど高頻度で実施。作業者自身が行う「自工程完結」が基本
工程内検査でよく使う3つの手法
手法
用途
関連記事
管理図
時系列で工程の安定性を監視。±3σで管理限界を引く
管理限界±3σの理由
Cp/Cpk算出
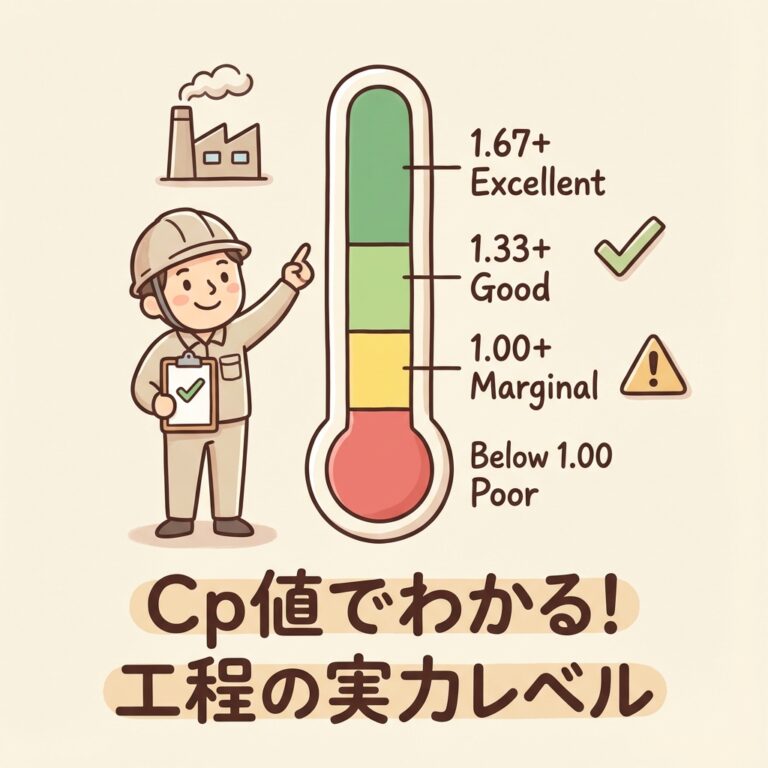
工程能力を数値化。客先要求(通常 Cpk≧1.33)を満たすか
Cp・Cpk完全図解
Cpk判定
1.33合格・1.00要注意・0.67不合格などの判定と対処
Cpk判定基準
現場の声 工程内検査の頻度を決めるとき は「Cpk値が高い工程ほど頻度を下げる」のがセオリーです。Cpk 1.67以上で安定していれば検査頻度を緩めても良いですが、Cpk 1.0付近の工程は頻度を上げて早期検出に努めます。
こんなとき次に困るかも
「Cpkが1.0を割ったら明日から何をすればいいか?」という対処手順は、工程能力指数の判定基準と対処法 で5ステップで解説しています。
あわせて読みたい
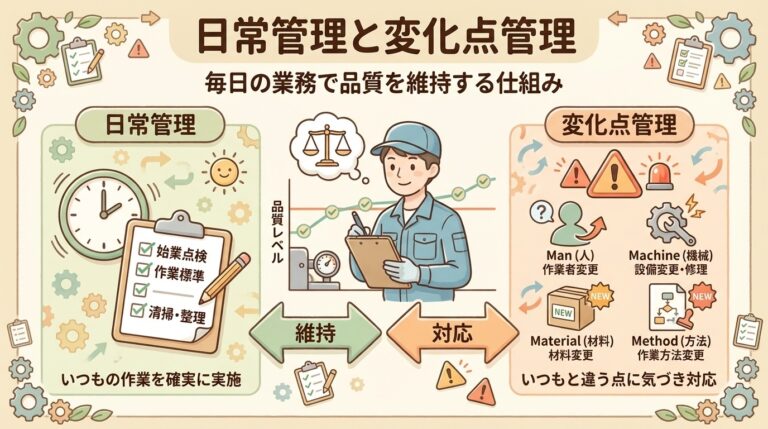
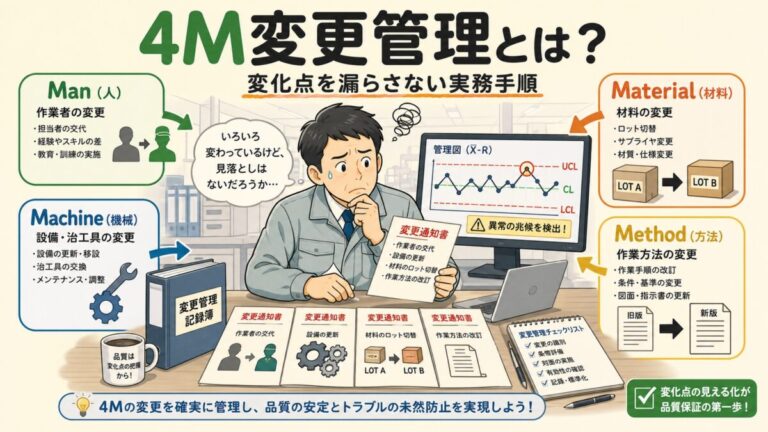
4M変更とは?4M(人・機械・材料・方法)の意味と変化点管理の手順・チェックリスト
4M変更と変化点管理のやり方
工程内検査:管理図でリアルタイムに監視する 工程内検査のタイミング(初物・中間・終物)とやり方
初物検査が大事な理由
初物検査は、始業のときだけでなく、段取り替え・刃物や型の交換・材料ロットの切り替え のあとにも行います。条件が変わった直後は、それまでと違うものができやすいからです。初物で合格を確かめてから量産に入り、終物で「最後まで同じ出来だったか」を確かめると、その間に作ったロットを保証しやすくなります。条件の変わり目の管理は、4M変更と変化点管理 でくわしく説明しています。
③○ 最終検査(FQC)— 完成品の合否ジャッジ 最終検査は、完成した製品が図面・客先仕様を満たしているか を判定する検査です。ここで合格判定が出てはじめて「完成品」として倉庫に格納されます。
最終検査の役割
製品の合否判定 :全寸法・性能・外観を客先仕様に照合検査成績書(COA)の発行 :客先に提出する公式エビデンストレーサビリティの確保 :ロット番号・製造日・検査者を記録不適合品の隔離 :不合格品は赤札を貼って隔離保管
検査成績書には、品名・ロット番号などの基本情報と、検査項目・基準値・公差・実測値・判定を書きます。記載項目の見方と書き方は、検査成績書とは?見方と書き方を記載項目から解説 で、サンプルの成績書を使って説明しています。
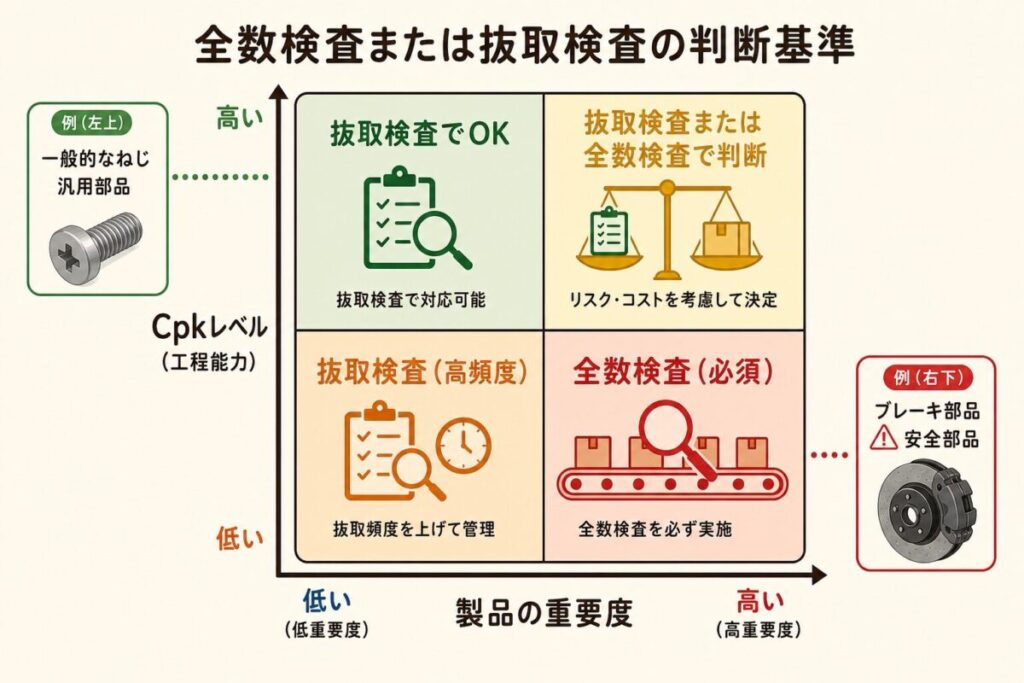
全数 or 抜取の判断 最終検査では「製品の重要度 」と「工程内検査でのCpk水準 」で判断します。安全部品(ブレーキ・エアバッグなど) :全数検査が原則一般部品でCpk≧1.33が安定 :抜取検査でOK新規ライン立ち上げ直後 :データ蓄積のため一時的に全数検査
④ 出荷検査(OQC)— 最後の防波堤
出荷検査とは
出荷検査(しゅっかけんさ) とは、製品を客先へ送り出す前に、注文どおりの品物が、正しい数・正しい荷姿で出荷されるかを確かめる検査です。品番・数量・ロット番号・ラベル・添付書類(検査成績書など)を、出荷指示書と照らし合わせます。会社によっては、最終検査とまとめて「出荷検査」と呼ぶこともあります(下のFAQのQ1)。
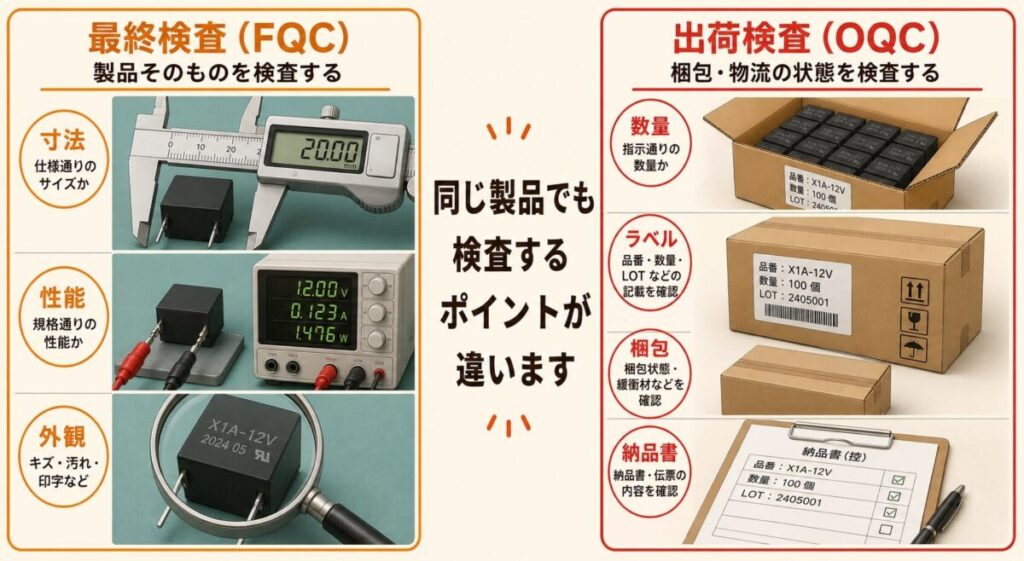
出荷検査は、梱包・ラベル貼付後に、客先要求どおりに準備されているか を確認する検査です。最終検査と混同されがちですが、見るポイントが違います。
最終検査と出荷検査の違い
○
最終検査(FQC)
製品そのものの品質 を見る。寸法・性能・外観など。
出荷検査(OQC)
梱包・物流の正しさ を見る。数量・ラベル・梱包状態。
出荷検査でやること
確認項目
具体例
数量
出荷指示書通りの個数か、過不足はないか
ラベル・型番
客先指定のラベル、品番、ロット番号が正しいか
梱包状態
緩衝材、防湿、輸送中の損傷防止対策
添付書類
納品書、検査成績書(COA)、ミルシートなど
配送先
伝票の送付先住所が正しいか(誤出荷の最大原因)
現場の声 出荷検査で見つかる不適合の多くは「誤出荷 」(品番違い、配送先違い、数量違い)です。製品自体は問題なくても、客先のラインに止まる原因は梱包ミスからが意外と多い。最終検査と出荷検査の両方を通すことで、二重の防波堤を作る思想です。
最終検査と出荷検査で見るポイントの違い
出荷判定と、抜取検査との違い
出荷判定 とは、検査の結果と記録(最終検査・出荷検査の結果、不適合品の処置の記録など)を見て、そのロットを出荷してよいかを責任者が決めることです。検査そのものではなく、検査の結果をもとにした「出してよいか」の判断です。
また、「出荷検査」はいつ・何のために 行う検査かの呼び名で、「抜取検査」はどう調べるか (ロットから一部を抜き取る)の呼び名です。出荷検査を抜取検査で行うこともあれば、全数で行うこともあります。抜き取る数の決め方は JIS Z 9015 の使い方 で説明しています。
各ステージで「全数 or 抜取」をどう決めるか 「この検査は全数?抜取?」と聞かれたとき、判断軸を持っているか でエンジニアの実力が出ます。各ステージごとの目安を整理しました。
ステージ
推奨
判断ポイント
①受入検査
抜取が原則
納入数が多い・サプライヤー実績で判断。JIS Z 9015で計画
②工程内検査
抜取(高頻度)
管理図でCpk監視。Cpk高ければ頻度を緩める
③最終検査
製品次第
安全部品=全数、一般部品=抜取(Cpkで判断)
④出荷検査
全数が原則
数量・ラベル・伝票の確認。検査時間が短いので全数可能
全数検査が必須になるケース 以下のいずれかに該当すれば、原則として全数検査 を選択します。安全部品 (ブレーキ・エアバッグ・医療機器など)客先指定 (契約書に「全数検査必須」と明記がある場合)初期流動管理中 (新製品立ち上げ後、数ロット間)過去に重大不具合があった工程 (再発防止策として一定期間)
全数検査か抜取検査かは工程能力と重要度で決める
よくある質問(FAQ)
Q1. 最終検査と出荷検査は同じ意味で使われませんか?
A. 会社や業界によっては、両者を統合して「出荷検査」と呼ぶことがあります。ただし厳密には別物 で、最終検査=製品の合否、出荷検査=梱包・物流の正しさ、と役割が違います。客先監査では区別して説明できることが望ましいです。
Q2. 工程内検査は誰がやるべきですか?
A. 多くの製造現場では「自工程完結 」の考え方で、その工程の作業者自身 が行います。これは「不良を次工程に流さない」という IPQC の原則を最も効率的に実現する方法。ただし、品質保証部が定期的に監査・抜き取り確認を行うのが一般的です。
Q3. 受入検査を省略(無検査)できる条件は?
A. サプライヤーの長期実績(納入不適合がほぼゼロ) があり、客先からも承認されれば「無検査受入」「スキップロット検査」を導入できます。条件は会社により違い、「一定の期間(例:12か月)納入不適合がない」「工程能力が十分(例:Cpk≧1.67)」のような条件を社内で決めます。ロットの一部を検査せずに通す手順は、JIS Z 9015-3(スキップロット抜取検査手順)にあります。コストダウンに直結する重要な施策です。
Q4. 検査と試験はどう違うのですか?
A. 検査(inspection) は「規格に合うか合わないか」の合否判定が目的。試験(test) は「特性値を測定する」のが目的で、合否判定は別途行います。例えば「引張強度を測定する」のは試験、その結果が「規格500MPa以上か」を判定するのが検査。実務ではほぼ同義に使われることが多いです。
Q5. 4ステージ全部に「品質保証部」が関わるのですか?
A. 直接担当はステージごとに違いますが、品質保証部は全ステージの「監督者」 として関わります。受入=資材部、工程内=製造部、最終=品証部、出荷=物流部、というのが一般的な分担。品証部は各検査の手順書作成、教育、監査、是正を担います。
Q6. QC検定2級ではどの程度問われますか?
A. QC検定2級では「検査の分類」「全数検査と抜取検査の使い分け」「抜取検査の種類(JIS Z 9015等)」が問われます。本記事の比較表で用語の違いを押さえておくと、選択問題で迷いにくくなります。1級ではさらに「検査計画の立て方」「検査の経済性評価」まで踏み込みます。
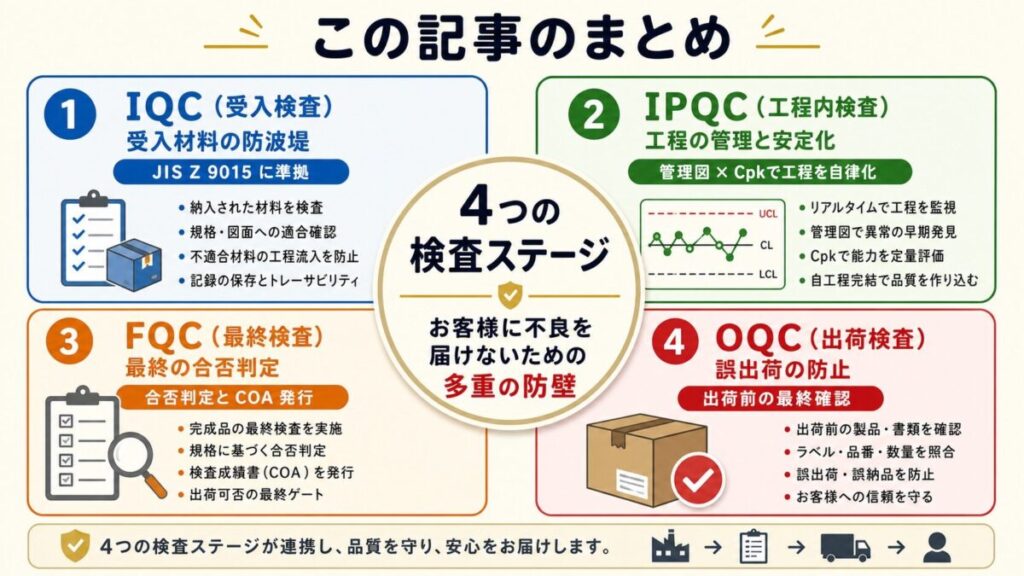
4つの検査段階のまとめ:IQC・IPQC・FQC・OQC
まとめ:検査4ステージは「製品の流れ」で覚える
この記事のまとめ
①受入検査(IQC) :サプライヤー材料の防波堤。抜取検査(JIS Z 9015)が定番②工程内検査(IPQC) :製造途中の安定性監視。管理図・Cp/Cpkで判断③最終検査(FQC) :完成品の合否判定。検査成績書(COA)を発行④出荷検査(OQC) :梱包・物流の正しさ確認。誤出荷防止の最後の砦覚え方 :「誰の責任で、何を見るか」を意識すれば整理できる全数 or 抜取 :安全部品=全数、一般部品=Cpk水準で判断客先回答テンプレ :「①〜④の4ステージで多重防壁を構成しています」
検査の4ステージは、製造業の品質保証の骨格 です。これが頭に入っていれば、客先監査で「御社の検査体制を説明してください」と聞かれても、堂々と答えられます。新人エンジニアが配属直後に押さえるべき必修知識です。
出典・参考文献
JIS Z 8101-2:2015『統計 — 用語及び記号 — 第2部:統計の応用』日本規格協会
JIS Z 9015-1:2006『計数値検査に対する抜取検査手順』日本規格協会
IATF 16949:2016『自動車産業向け品質マネジメントシステム規格』
日本規格協会編『QC検定2級レベル表対応 仕事に役立つ統計的方法』2019年
日本品質管理学会『品質管理の基礎(第3版)』日科技連出版社、2020年
この記事の理解を深める本と道具
おすすめの本
品質管理を基礎から学ぶなら、QC検定3級の勉強から始めるのがおすすめです。QC検定3級のテキストと問題集が1冊になった本です(TAC出版)。
¥1,650 (2026/10/04 15:25時点 | Amazon調べ)
ポチップ
おすすめの本
品質管理の全体を、1冊で見渡したいときに向いています。品質管理と品質改善の基本を、図解でわかりやすくまとめた本です(日本実業出版社)。
¥1,760 (2026/06/20 09:48時点 | Amazon調べ)
ポチップ
S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
テーマ別に、もっと深く学ぶ 気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。
つまずきやすい「違い」を一気に解決
計算力アップ・資格対策

 ポチップ