管理図・工程指数

Cpk(工程能力指数)とは?判定基準1.33と計算式・不良率を解説

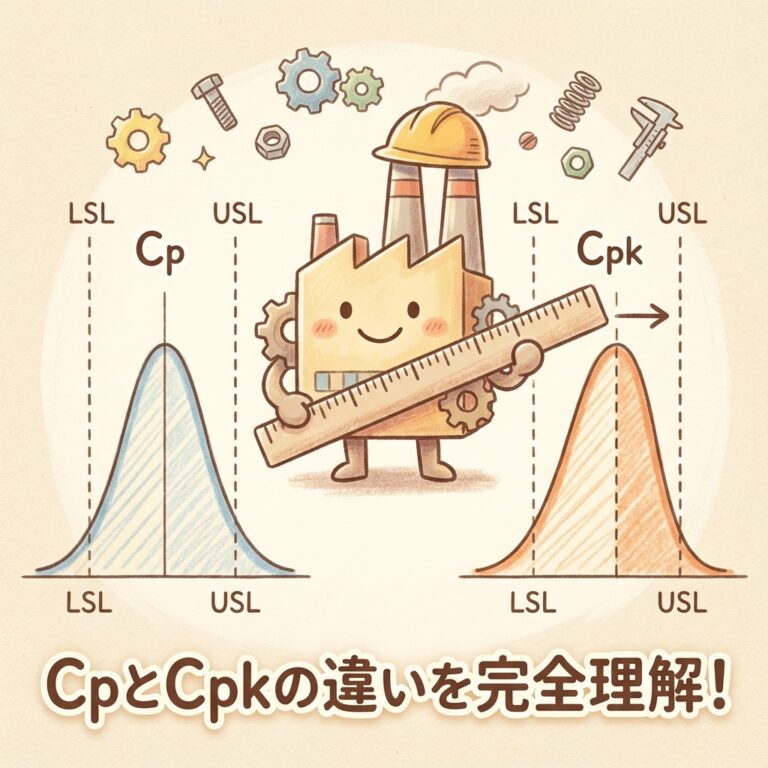
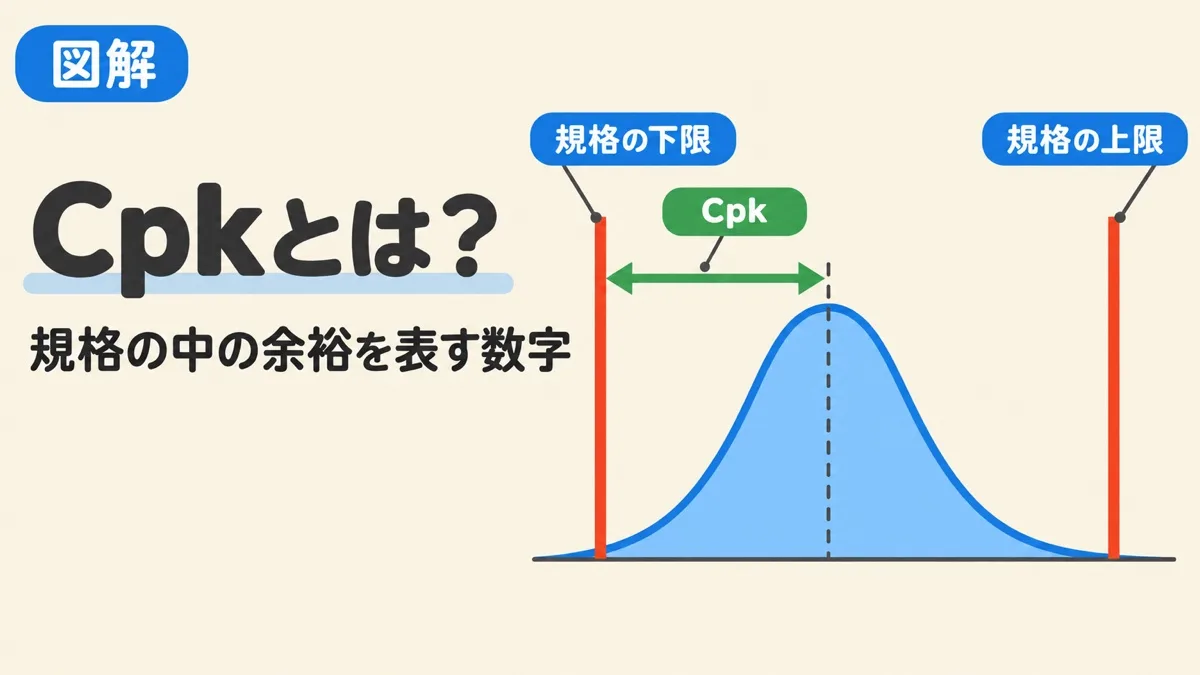
Cpk(工程能力指数)とは何かを表すアイキャッチ。規格の上限と下限の間に収まる分布と、近いほうの規格までの余裕

※本記事にはプロモーション(広告)が含まれています。

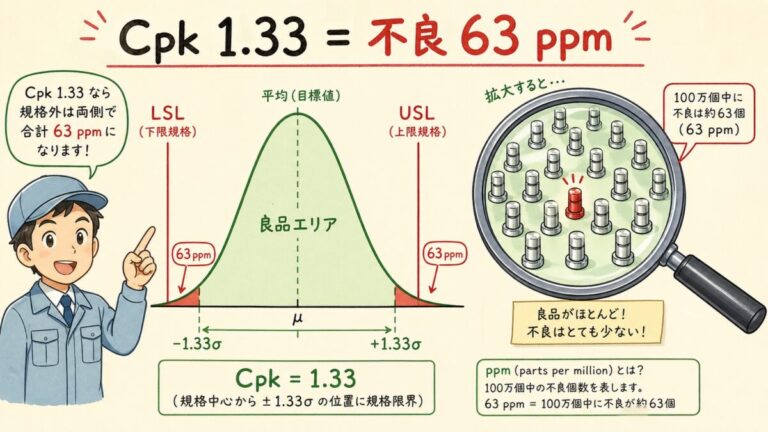
Cpk(工程能力指数)とは、工程の平均とばらつきが、規格の上限・下限に対してどれだけ余裕をもって収まっているかを表す数字です。Cpk=(平均から近いほうの規格までの距離)÷ 3σで求め、1.33以上なら工程能力は十分、1.00未満なら不足と判断するのが一般的です。1.33は「近いほうの規格まで4σ」にあたり、平均が規格の真ん中にあれば不良率の目安は約63ppm(100万個に63個)です。
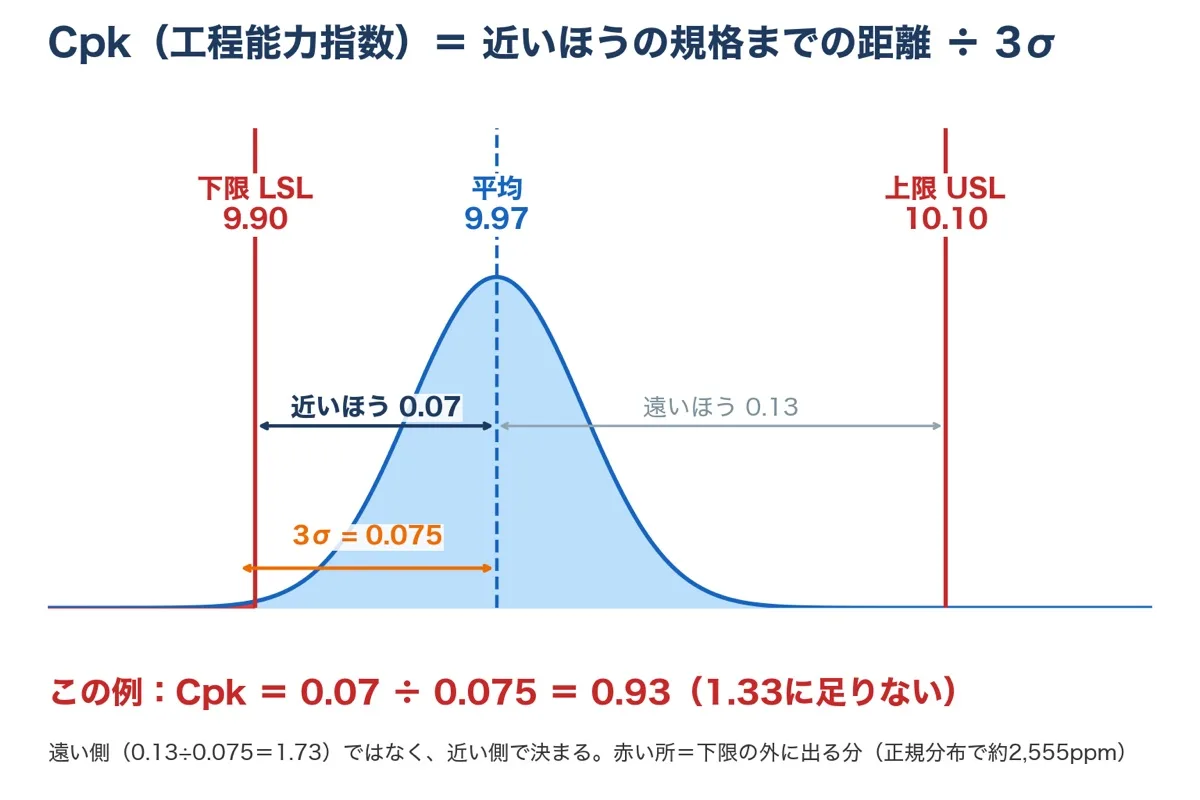
Cpk(工程能力指数)の求め方の図。Cpkは近いほうの規格までの距離を3σで割った値。規格9.90〜10.10・平均9.97・σ0.025の例では0.07÷0.075で0.93になり1.33に足りない
知りたいことから読む

次に迷う点次に迷いやすいのは、σを「全部のデータ」から出すか「群の中」から出すかです。全部のデータで出したものはPpkと呼ばれ、Excelの関数だけで計算するとこちらに近くなります。ちがいと使い分けはCpkとPpkの違いで。

管理図と工程能力指数の記事は、読む順と全体像を次の記事にまとめています。
管理図と工程能力指数の完全ロードマップ|学習順序と全体像
あわせて読みたい
管理図と工程能力指数の完全ロードマップ|学習順序と全体像

学習順序と全体像

Cpk(工程能力指数)とは?規格の中に「どれだけ余裕があるか」

工程能力指数とは、ある工程が「規格どおりの製品をどれくらい安定して作れるか」を表す数字です。中でもCpk(シーピーケー)は、工程のばらつきと平均のずれの両方を考えに入れた指数で、品質管理の現場でいちばんよく使われます。

たとえると

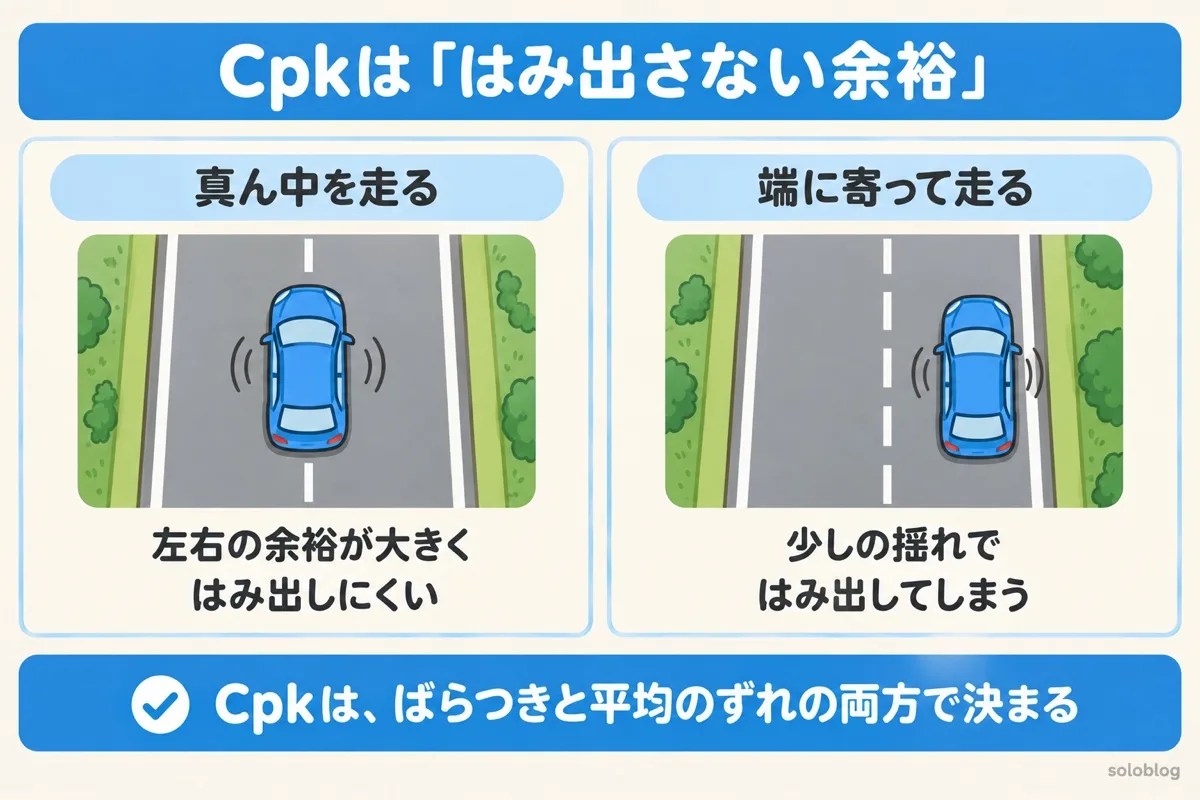
規格は「道路の幅」、製品のばらつきは「車の揺れ幅」です。Cpkは、車が道路からはみ出さずに走れる余裕の大きさです。道路が広くても、車が端に寄って走っていれば(平均のずれ)、少しの揺れではみ出してしまいます。Cpkは、この「端に寄っている分」まで含めて余裕を測ります。

Cpkは、平均から「近いほうの規格」までの距離が、ばらつきの大きさ(標準偏差σの3倍)の何倍あるかで決まります。

Cpkの値意味
1より大きい平均±3σの範囲が、規格の内側に収まっている(余裕がある)
ちょうど1平均±3σの端が、規格にぴったり接している
1より小さい平均±3σの範囲が、規格からはみ出している(不良が出やすい)
POINT

つまり、Cpkが大きいほど「規格までの余裕が大きく、不良が出にくい工程」です。Cpkを使う前提として、工程が安定していること(管理図で異常がないこと)と、データがおおむね正規分布に従うことが必要です。

標準偏差とは?求め方を5ステップと計算ツールで|分散との違い・QCでの使い方
あわせて読みたい
標準偏差とは?求め方を5ステップと計算ツールで|分散との違い・QCでの使い方

σ(標準偏差)の意味と求め方を5ステップで

Cpkとは何かを道路と車のたとえで説明した図。真ん中を走ると余裕が大きく、端に寄るとはみ出しやすい
Cpkは道路の端までの余裕

Cpkは「規格(USL・LSL)」に対する余裕を見る指標で、管理図の「管理限界(UCL・LCL)」とは別の線です。2つの違いは次の記事で整理しています。
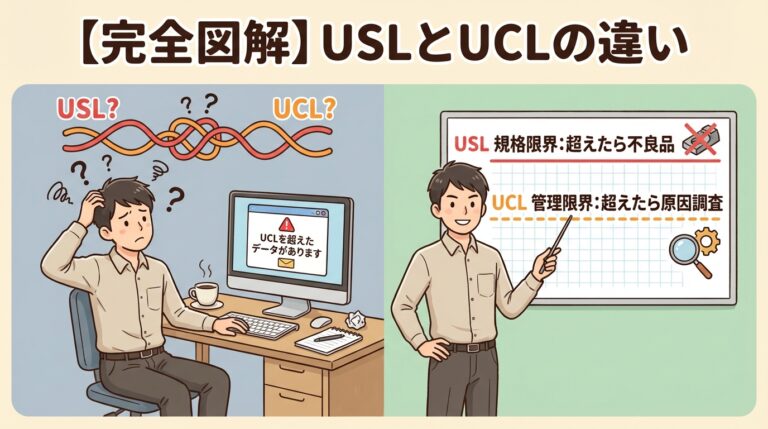
【完全図解】USLとUCLの違い|「規格限界」と「管理限界」を混同すると品質事故になる理由
あわせて読みたい
【完全図解】USLとUCLの違い|「規格限界」と「管理限界」を混同すると品質事故になる理由

規格限界と管理限界を混同すると何が起きるか

Cpkの計算式と、Cpとの違い

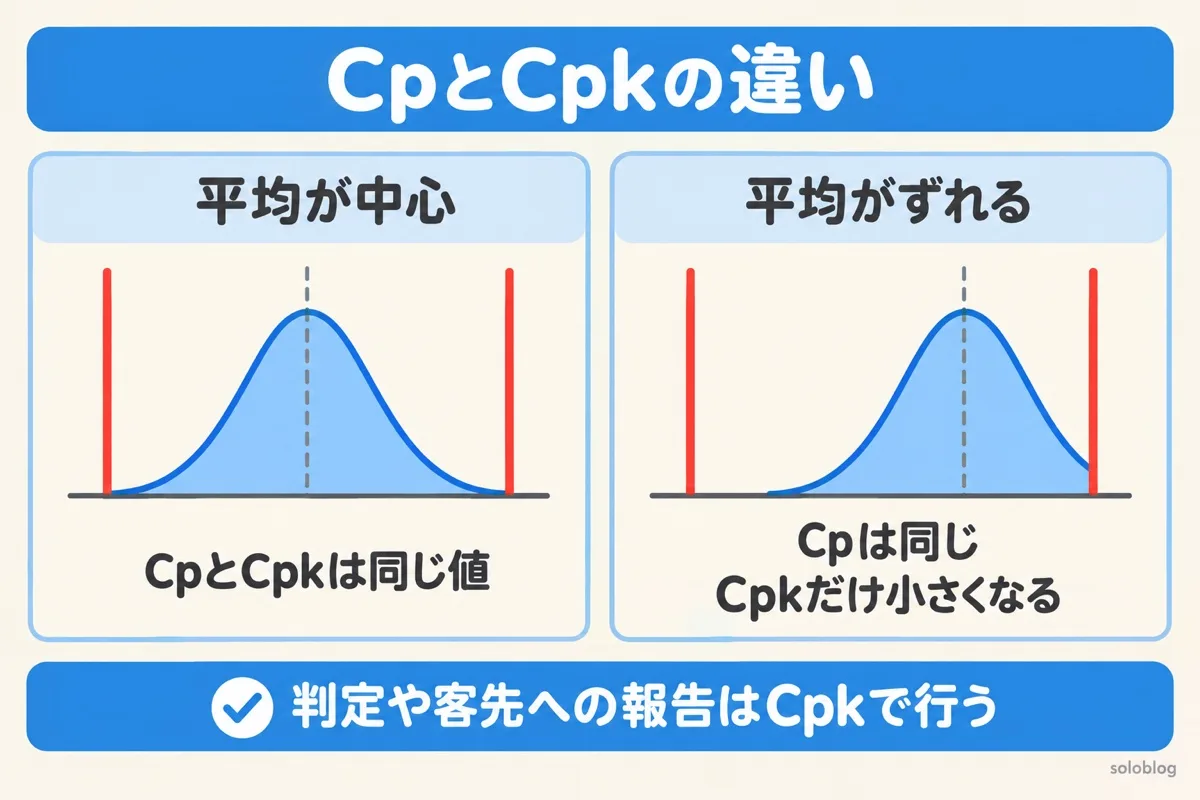
工程能力指数には、CpとCpkの2つがあります。Cpは「ばらつきだけ」を、Cpkは「ばらつきと平均のずれ」の両方を見ます。

公式

Cp =(規格の上限 USL − 規格の下限 LSL)÷ 6σ
Cpu =(USL − 平均μ)÷ 3σ ……上側の余裕
Cpl =(平均μ − LSL)÷ 3σ ……下側の余裕
Cpk = CpuとCplの小さいほう

Cp(潜在的な能力)

  • ばらつき(σ)だけを見る
  • 平均がずれていても値は変わらない
  • 「中心に合わせれば、ここまで行ける」という能力

Cpk(実際の能力)

  • ばらつきと平均のずれの両方を見る
  • 平均がずれるほど小さくなる
  • 「今の工程の実力」として客先に報告するのはこちら

平均が規格の中心にぴったりあれば、CpとCpkは同じ値になります。平均がずれると、Cpkだけが小さくなります。このずれ具合を「かたより度k」といい、Cpk=(1−k)×Cp の関係があります。
注意|ここで間違えやすい

Cpが高くてもCpkが低いことはよくあります。この場合は「ばらつきは小さいのに、平均が片側に寄っている」状態です。Cpを見て安心せず、客先に報告するときや判定するときは必ずCpkを使いましょう。

CpとCpkの違いを表す図。平均が中心ならCpとCpkは同じで、平均がずれるとCpkだけが小さくなる
平均がずれるとCpkだけが小さくなる

工程能力指数とは?CpとCpkの違いを「駐車場」で3分で説明する

工程能力指数とは、工程が規格に対してどれだけ余裕をもって製品を作れているかを1つの数字で表したものです。代表がCp(ばらつきだけを見る)とCpk(ばらつきと平均のずれの両方を見る)で、計算式より先に「駐車場に車を停める」たとえで押さえると、新人や後輩にも説明しやすくなります。

駐車場のたとえ品質管理の用語意味
駐車スペースの幅規格幅(USL − LSL)製品が収まるべき範囲
車の幅ばらつき(6σ)実際の寸法がどれだけ散らばっているか
車を停めた位置平均値ばらつきの中心がどこにあるか

Cp:車がスペースより小さいか

  • 駐車スペースの幅 ÷ 車の幅
  • 真ん中に停めた前提の「潜在的な能力」
  • 停めた位置(平均のずれ)は見ない

Cpk:壁に近い側に余裕があるか

  • 近いほうの壁までの距離 ÷ 車の幅の半分
  • 寄って停めた分まで含めた「今の実力」
  • 平均がずれるほど小さくなる

数字で確かめる|同じばらつきでも、寄せるとCpkだけ下がる

規格が直径 10.00mm ± 0.06mm(LSL=9.94mm、USL=10.06mm)、ばらつきが 6σ=0.08mm(σ≒0.0133mm、3σ=0.04mm)の部品で考えます。

ケースA

平均が10.00mm(真ん中)のとき。Cp=規格幅÷6σ=0.12÷0.08=1.50。平均がずれていないので Cpk も 1.50 です。

ケースB

平均が10.02mm(上に0.02mmずれた)のとき。Cp はばらつきだけで決まるので 1.50 のまま。Cpk は近いほうの規格(上限)で計算し、(10.06−10.02)÷0.04=0.04÷0.04=1.00 です。

読み取り

Cp 1.50 なのに Cpk 1.00。ばらつき(車の幅)は同じなのに、停めた位置が壁に寄ったせいで余裕がなくなりました。直すべきは「ばらつき」ではなく「平均を中心に戻すこと」です。

後輩への3分トーク

後輩に3分で伝えるなら、次の順番がおすすめです。①「規格に対して、工程にどれだけ余裕があるかを1つの数字にしたのが工程能力指数」②「Cpは車がスペースより小さいか、Cpkは壁に近い側に余裕があるか」③「Cpkは1.33以上なら余裕あり、1.00はぎりぎり、1.00未満ははみ出している」④「1.33を下回ったら、CpとCpkを比べて、ばらつきの問題か平均のずれの問題かを切り分ける」。数式を使わずに、ホワイトボードに枠と四角を描きながら話すと伝わりやすくなります。

注意|ここで間違えやすい

Cpkが1.33あっても不良はゼロではありません。正規分布で平均が規格の中心にある場合でも、計算上は100万個に約63個(約63ppm)が規格の外に出ます。データが正規分布から外れていると、実際の不良率とはずれる点にも気をつけましょう。

つまり

つまり、工程能力指数は「規格という駐車スペースに、工程という車がどれだけ余裕をもって停まっているか」を表す数字で、判定や客先への報告には平均のずれまで含めたCpkを使う、ということです。

Cpkの計算ツール|分布の絵と、1.33に届く平均・σの逆算つき

規格の上限・下限と、測定データの平均・標準偏差を入れると、Cp・Cpu・Cpl・Cpkと判定、正規分布を仮定したときの不良率の目安を出し、分布の絵を描きます。下のスライダーで平均とσを動かすと、絵と数字が一緒に変わります。目標(1.33・1.67)に届かないときは、平均をどこまで寄せれば、σをいくつまで絞れば届くかも出します。片側規格の場合は、ない側の規格を空欄にしてください。

POINT

はじめから入っている数字は、このあとの実例(シャフト径)と同じです。Cpが1.333、Cpkが0.933と出れば、手計算と同じ結果です。不良率は正規分布を仮定した目安で、実際の不良数を保証するものではありません。入力した数字は画面の中で計算するだけで、どこにも送信されません(数えるのは、ツールを使った回数だけです)。

Cpk 1.33に届かせる逆算|平均を寄せるか、σを絞るか

Cpkが足りないとき、打ち手は2つしかありません。平均を規格の真ん中へ寄せるか、ばらつき(σ)を絞るかです。どちらで届くかは、式を逆に解けば数字で出ます。

  • σを絞るなら:σ ≦ 近いほうの規格までの距離 ÷(3 × 目標のCpk)
  • 平均を寄せるなら:LSL + 3σ × 目標 ≦ 平均 ≦ USL − 3σ × 目標(この幅がなければ、寄せるだけでは届かない)

平均を寄せて届く上限はCpです。Cpが目標より小さい工程は、平均をどこに置いても届きません。先にばらつきから手を入れます。

品質保証の立場から見ると、「Cpkが足りません」と報告するだけでは次の手が決まりません。上司や客先が知りたいのは、設定値の補正で済むのか、設備・材料のばらつきまで手を入れるのかです。そこで、この記事の計算ツールに、筆者がこの逆算の2行を足しました。
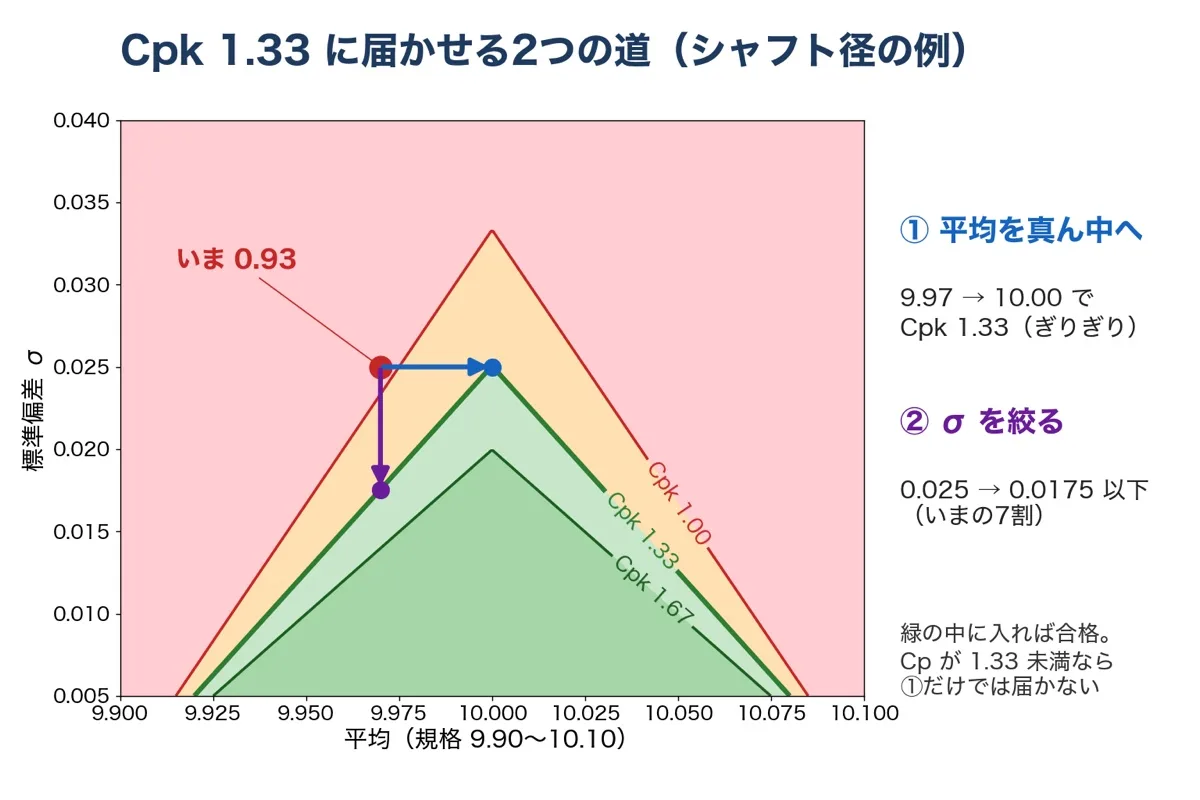
Cpk 1.33に届かせる2つの道の図。平均と標準偏差σの地図にCpk1.00・1.33・1.67の線を引き、シャフト径の例では平均を9.97から10.00へ寄せるか、σを0.025から0.0175以下に絞ると届く

上の図はシャフト径の例です。いまのCpkは0.93。平均を10.00に寄せれば1.33にちょうど届き、平均がいまのままでもσを0.0175以下(いまの7割)にすれば届きます。

Cpkの判定基準|1.67・1.33・1.00・0.67の意味と次の行動

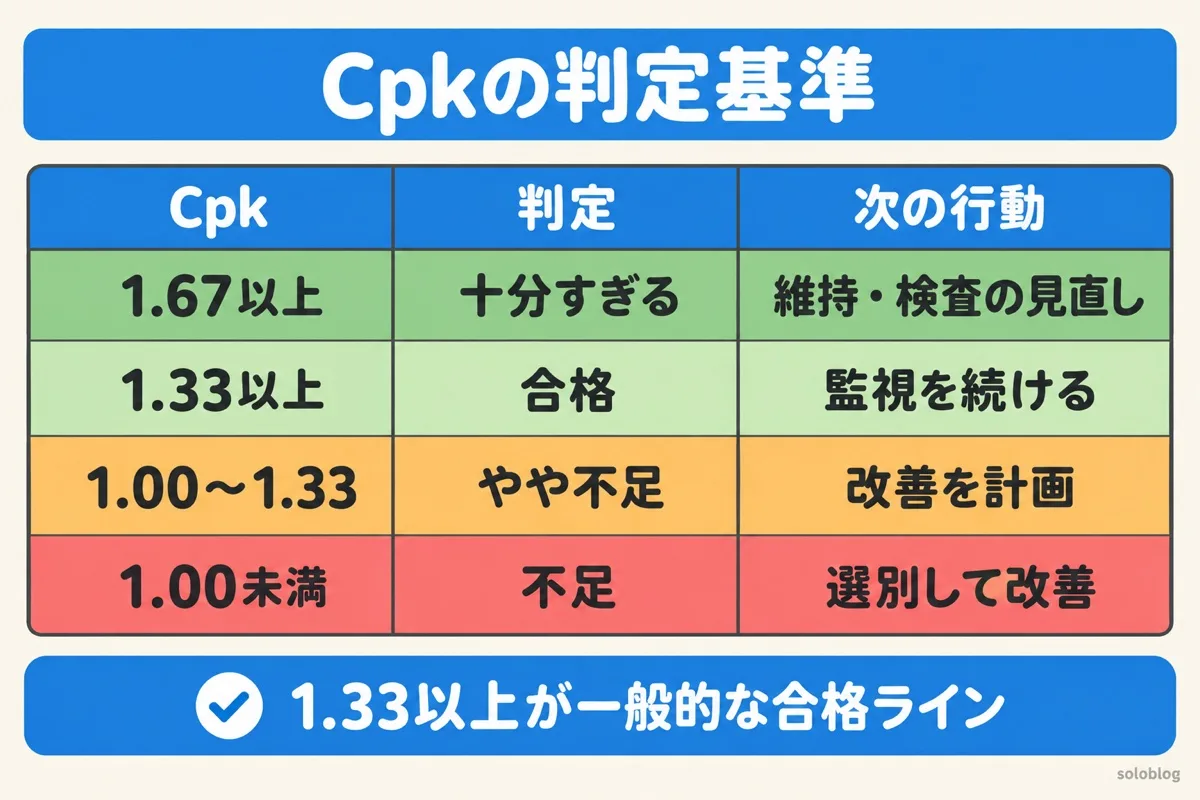
Cpkの判定は、1.33を合格ラインとするのが一般的です。値ごとに、工程の状態と「次に何をするか」(処置・アクションの目安)を一覧にしました。

Cpk判定工程の状態次の行動
1.67以上十分すぎる規格までの余裕がとても大きい維持。検査の簡略化を客先に相談できる材料になる
1.33以上十分(合格)客先の要求でよく使われる標準ライン管理図で監視を続け、月ごとに傾向を確認
1.00以上1.33未満やや不足±3σがぎりぎり規格内。少しの変化で不良が出る原因を切り分けて改善を計画する
1.00未満(0.67など)不足規格の外の製品がすでに出ている状態選別・全数検査で流出を止め、すぐに改善する

自動車業界の部品承認(PPAP)では、量産前の工程調査で指数が1.67を超えることを求め、量産中は1.33以上を求めるのが一般的です。ただし、要求値は客先や特性の重要度によって違うので、必ず客先の要求書で確かめてください。
Cpkが1.33を下回ったらどうする?|工程能力指数の改善アクション5ステップ
あわせて読みたい
Cpkが1.33を下回ったらどうする?|工程能力指数の改善アクション5ステップ

Cpkが1.33を下回ったときの改善の進め方

Cpkの判定基準の早見表。1.67以上は十分すぎる、1.33以上は合格、1.00〜1.33はやや不足、1.00未満は不足
Cpkの判定基準:1.33以上で合格

Cpkと不良率(ppm)・σの関係|Cpk 1.33は何ppm?

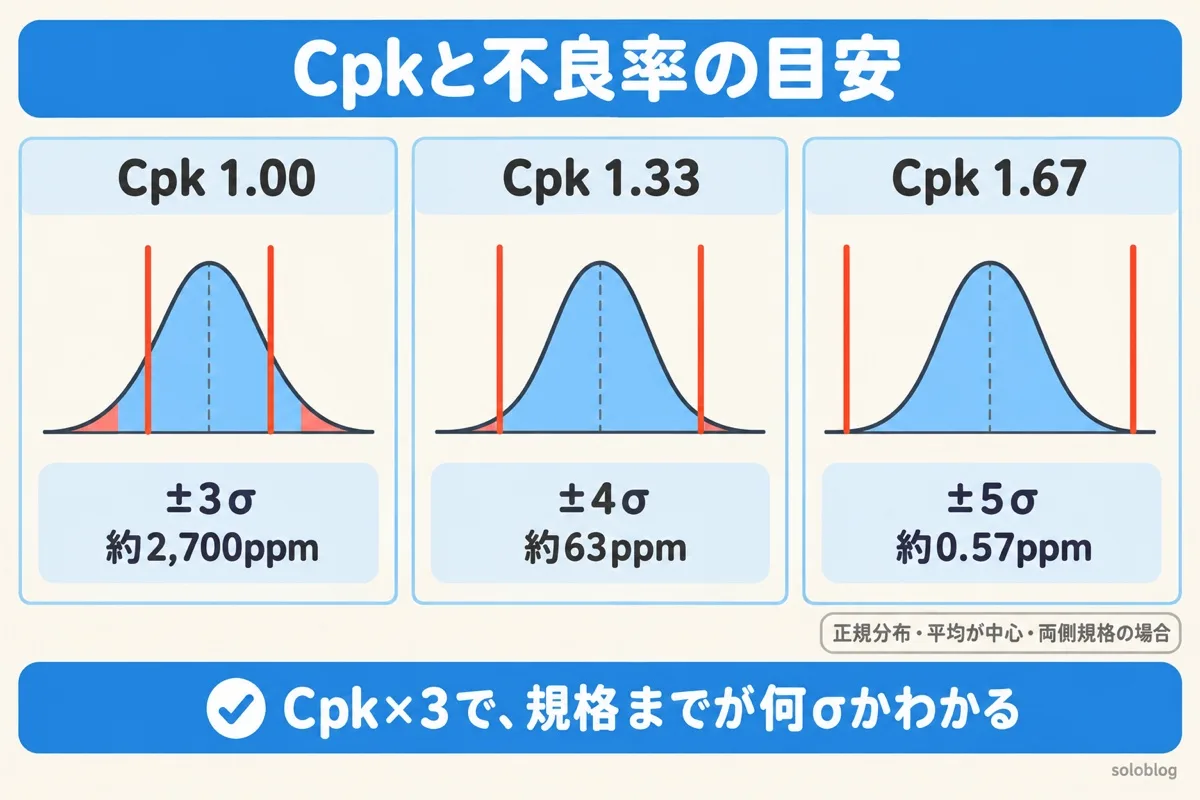
「Cpk 1.33」とだけ伝えても、相手は「結局、不良は何個出るの?」と思います。ppm(100万個あたりの個数)に直して添えると伝わります。下の表は、データが正規分布に従い、平均が規格の中心にあり、上下両方に規格がある場合の目安です。

Cpk規格まで不良率の目安感覚でいうと
2.00±6σ約0.002 ppm10億個に約2個
1.67±5σ約0.57 ppm100万個に約0.6個
1.33±4σ約63 ppm1万個に約0.6個
1.00±3σ約2,700 ppm1,000個に約2.7個
0.67±2σ約45,500 ppm100個に約4.5個

覚え方は「Cpk × 3 = 規格までが何σか」です。Cpk 1.33なら4σ、1.67なら5σ、2.00なら6σ(シックスシグマ)になります。Cpkが1.00から1.33に上がるだけで、不良率の目安はおよそ40分の1に減ります。

注意|ここで間違えやすい

平均が中心からずれていると、同じCpkでも不良は主に片側だけで出るので、ppmは表の値より小さくなります(片側だけなら約半分。Cpk 1.33なら約32ppm)。逆に、分布が正規分布でない場合は、表より多く出ることがあります。報告するときは「正規分布を仮定した目安」と書き添えましょう。

表の数字を毎回計算し直さずに済むよう、Cpk 0.50〜2.00(0.05刻みと1.33・1.67)の片側・両側のppmを1枚にまとめました。印刷して机に置いたり、報告書に添えたりできます。
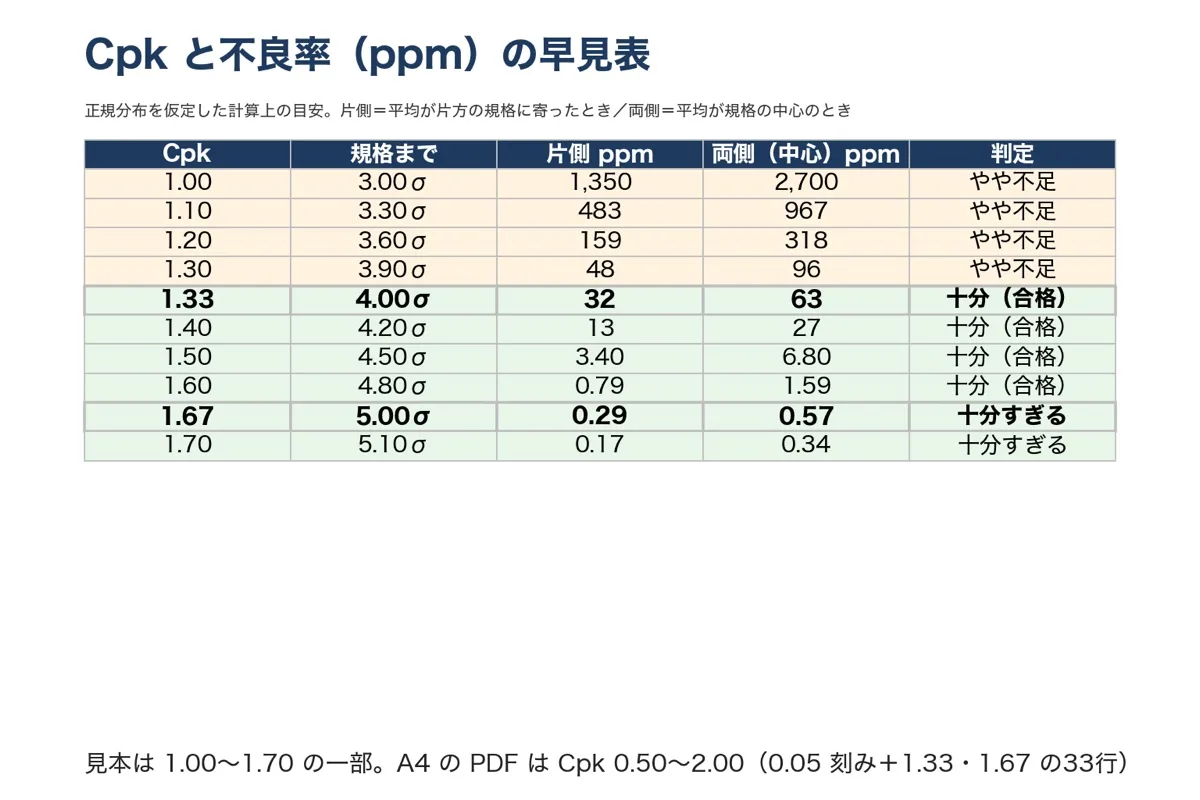
印刷用の早見表(A4・PDF)をひらく

Cpkと不良率ppmの早見表の見本。Cpk1.33は規格まで4σで片側32ppm・両側63ppm、1.67は5σで片側0.29ppm・両側0.57ppm、1.00は片側1350ppm・両側2700ppm
Cpkと不良率の関係を表す図。Cpk1.00は±3σで約2700ppm、1.33は±4σで約63ppm、1.67は±5σで約0.57ppm
Cpkと不良率:1.33で約63ppm

ExcelでCpkを計算する方法

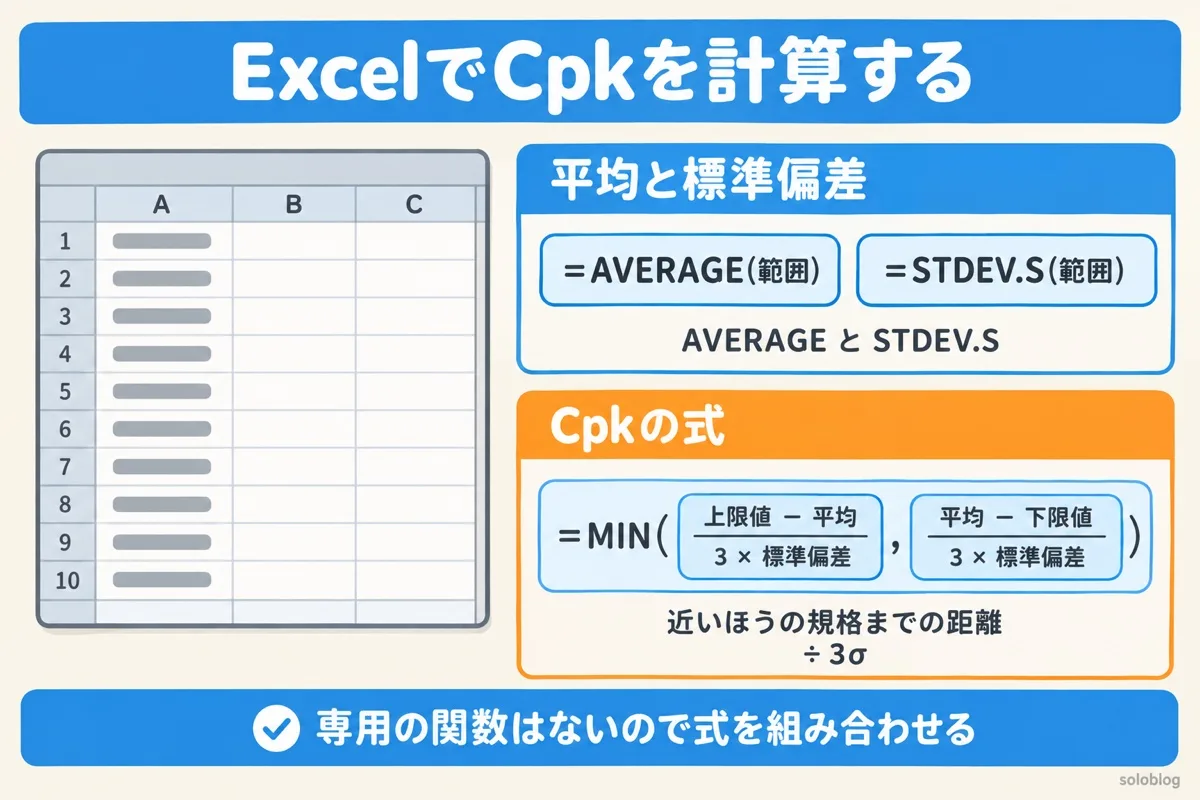
Excelには工程能力指数の専用の関数はありませんが、平均と標準偏差の関数を組み合わせれば1行で計算できます。A2〜A51に測定データ、E1に規格の上限、E2に規格の下限を入れたとします。

求めるもの入れる式
平均=AVERAGE(A2:A51)
標準偏差=STDEV.S(A2:A51)
Cp=(E1-E2)/(6*STDEV.S(A2:A51))
Cpk=MIN(E1-AVERAGE(A2:A51), AVERAGE(A2:A51)-E2)/(3*STDEV.S(A2:A51))
POINT

この式は、全データの標準偏差を使うので、厳密にはPpk(工程性能指数)に近い値です。管理図を使って群の中のばらつき(R̄÷d2など)でσを求めると、本来のCpkになります。客先の要求がどちらの計算方法かを確認しておきましょう。データは目安として50個以上あると、値が安定します。

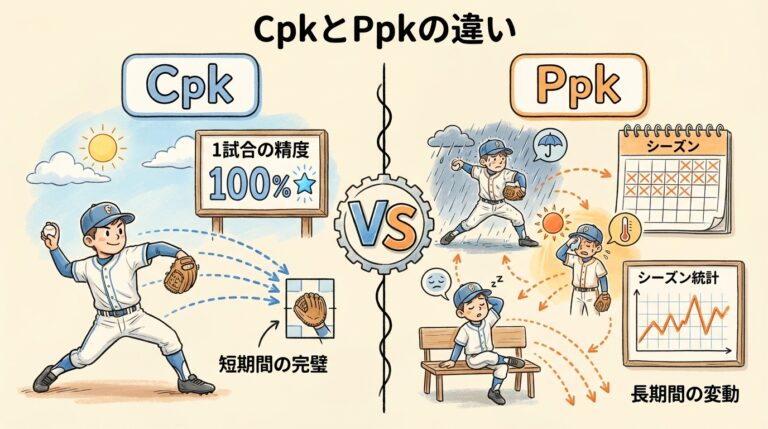
CpkとPpkの違い|「練習では上手いのに本番で失敗する」工程の正体を暴く
あわせて読みたい
CpkとPpkの違い|「練習では上手いのに本番で失敗する」工程の正体を暴く

CpkとPpk、客先に見せるのはどっち?

ExcelでCpkを計算する方法の図。AVERAGEとSTDEV.Sで平均と標準偏差を出し、近いほうの規格までの距離を3σで割る
ExcelでCpkを計算する手順

Cpkが1.33を下回ったら|明日からやる5ステップ

Cpkが足りないとわかったら、まず「平均のずれ」と「ばらつき」のどちらが原因かを切り分けます。原因によって、打ち手がまったく違うからです。
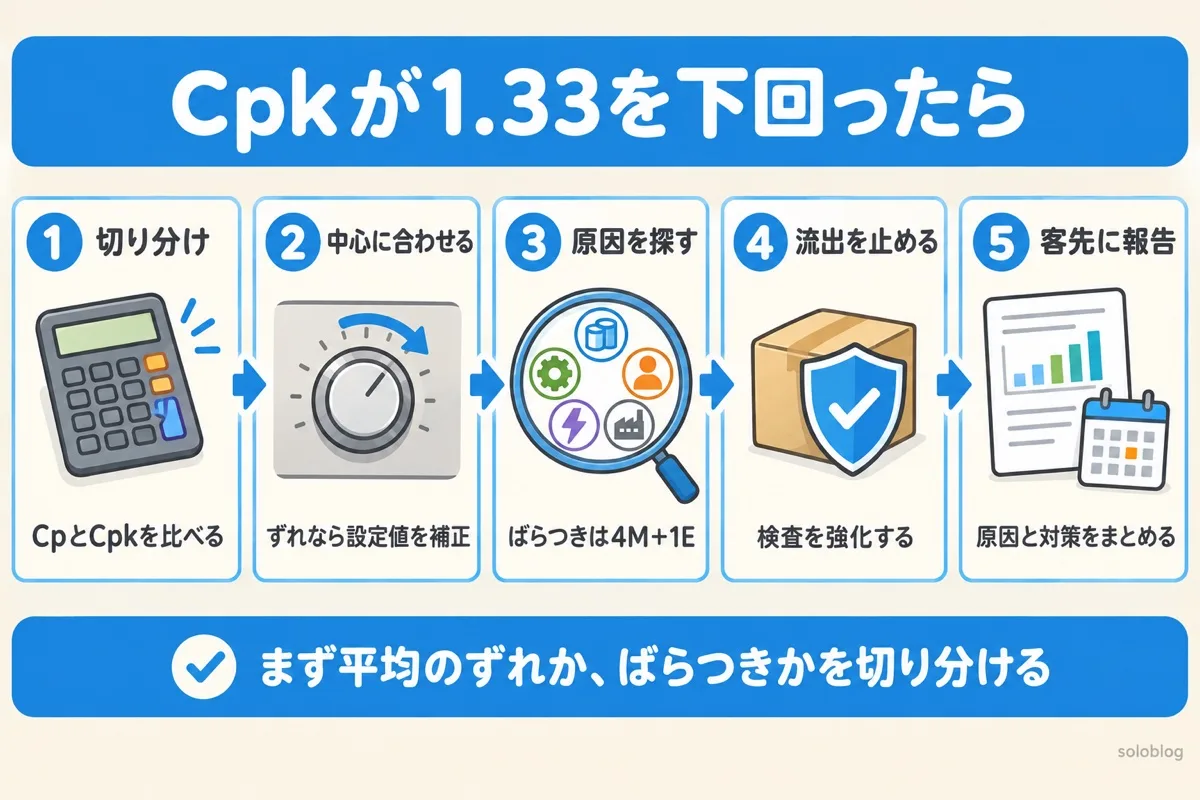
STEP 1 当日

CpとCpkを両方計算する。Cpは高いのにCpkだけ低いなら「平均のずれ」、両方低いなら「ばらつき」が原因です。

STEP 2 1〜2日

平均のずれなら、中心に合わせる。設備の設定値(加工寸法・温度・圧力など)を、ずれた分だけ補正し、測り直してCpkを再計算します。

STEP 3 1週間ほど

ばらつきなら、4M+1E を順に調べる。人(作業者の差)・機械(摩耗や劣化)・材料(ロットの差)・方法(手順の決まり)・環境(温度や湿度)のどこに原因があるかを、層別して探します。

STEP 4 並行して

流出を止める。改善が終わるまでは、全数検査や抜取の強化で、規格外の製品が客先に出ないようにします。

STEP 5 2週間以内

客先に報告する。現状のCpkと不良率の目安、原因、暫定対策と恒久対策、効果を確かめる方法と日程をまとめます。

POINT

平均のずれが原因なら、設定値の補正だけで短期間に戻せることがあります。ばらつきを小さくするより打ち手が簡単なので、いきなりばらつき対策に走る前に、まずCpとCpkを比べてみてください。

Cpkが1.33を下回ったときの手順の図。CpとCpkを比べて切り分け、中心に合わせる、原因を探す、流出を止める、客先に報告する
Cpkが1.33を下回ったときの5つの手順

実例で計算|シャフト径のCpkが0.93だったとき

よくある場面で、実際に計算してみます。

製品と規格シャフトの直径 10.00 ± 0.10 mm(USL 10.10、LSL 9.90)
客先の要求Cpk 1.33以上
測定結果平均 9.97 mm、標準偏差 0.025 mm
STEP 1

Cp =(10.10 − 9.90)÷(6 × 0.025)= 0.20 ÷ 0.15 = 1.33

STEP 2

Cpu =(10.10 − 9.97)÷(3 × 0.025)= 0.13 ÷ 0.075 ≒ 1.73
Cpl =(9.97 − 9.90)÷(3 × 0.025)= 0.07 ÷ 0.075 ≒ 0.93

STEP 3

Cpk = 小さいほう = 0.93(不合格)

Cpは1.33あるのに、Cpkは0.93しかありません。ばらつきは十分小さいのに、平均が中心(10.00)より0.03mm下にずれていることが原因です。加工の設定値を+0.03mm補正して平均が10.00に戻れば、CpkはCpと同じ1.33まで上がる計算です。補正したあとは、あらためて測定してCpkを確かめます。

ただし、この工程のCpは1.33ちょうどしかありません。上の計算ツールの逆算では、σがいまのままで1.33に届く平均は9.9998〜10.0002で、ほとんど真ん中だけです。補正のあとに0.01mmでもずれが残れば1.33を割るので、筆者ならσを0.0175以下に絞る手(4M+1Eの点検)も並べて検討します。
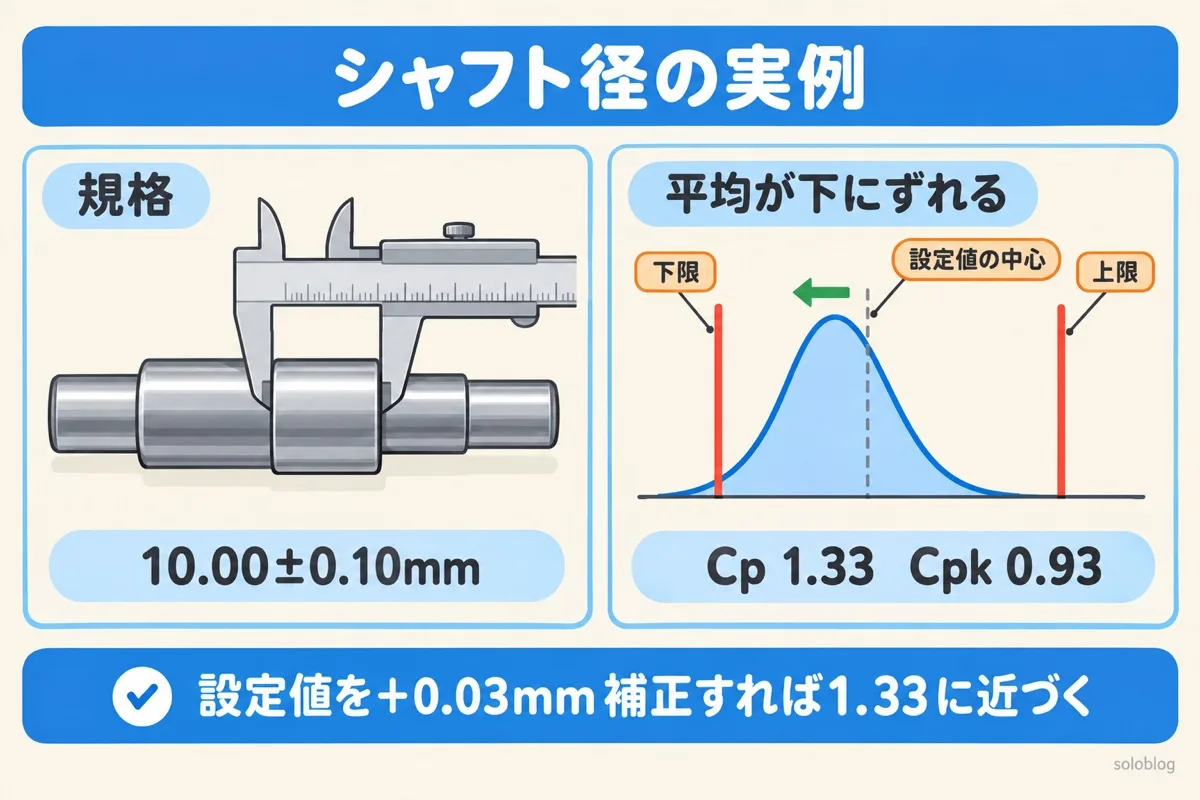
シャフト径のCpkの実例。規格10.00±0.10mmで平均が下にずれ、Cpは1.33でもCpkは0.93になる
シャフト径の例:Cp1.33でもCpkは0.93

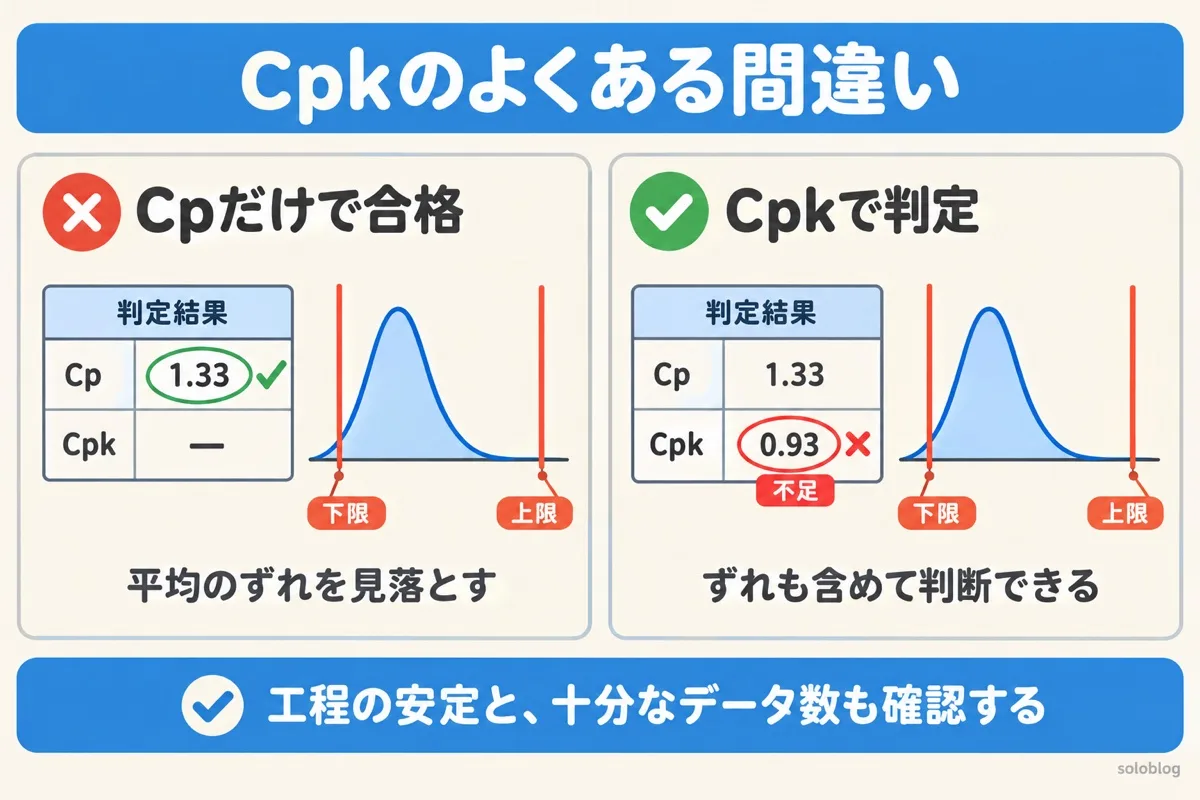
Cpkでよくある間違い

よくある間違い正しい考え方
Cpが1.33あるから合格だと思う平均がずれているとCpkは低くなる。判定はCpkで行う
管理図で異常が出ている工程のCpkを出す工程が安定していないと、Cpkは将来の実力を表さない。まず安定させる
データ10個ほどでCpkを報告するデータが少ないと値が大きくぶれる。目安として50個以上集める
CpkとPpkを同じものとして扱うCpkは群の中のばらつき、Ppkは全データのばらつきを使う。客先の指定に合わせる
片側だけの規格でCpを計算しようとする片側規格ではCpは出せない。上限だけならCpu、下限だけならCplで判定する
Cpkのよくある間違いの図。Cpだけで合格と判断すると平均のずれを見落とすので、Cpkで判定する
Cpだけで判定すると平均のずれを見落とす

Cpk を計算する前に、管理図で工程が安定しているかを確かめます。「安定」と「能力」の関係は次の記事で。
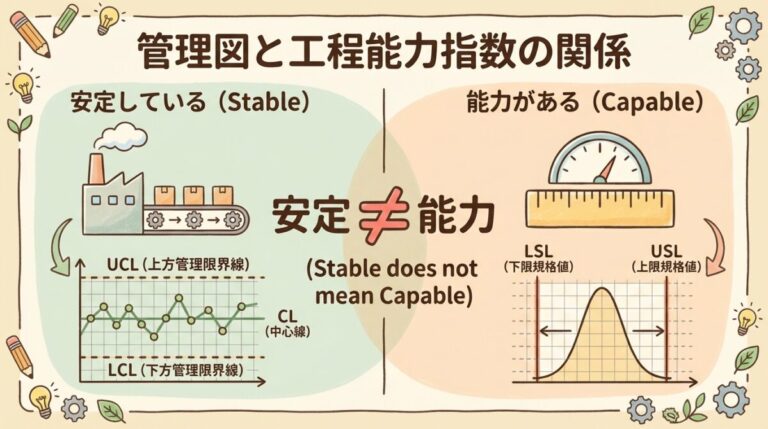
管理図と工程能力指数の関係|「安定」と「能力」は別物!
あわせて読みたい
管理図と工程能力指数の関係|「安定」と「能力」は別物!

「安定」と「能力」は別物

よくある質問

Q. 工程能力指数とは何ですか?

A. 工程が規格に対してどれだけ余裕をもって製品を作れるかを表す指数です。ばらつきだけ見るCpと、平均のずれも含めるCpkがあります。

Q. Cpkとは何ですか?

A. 工程の平均とばらつきが、規格に対してどれだけ余裕をもって収まっているかを表す工程能力指数です。

Q. Cpkの計算式は?

A. (USL−平均)÷3σ と(平均−LSL)÷3σ を計算し、小さいほうの値をCpkとします。

Q. Cpk 1.33は不良率いくつ?

A. 正規分布で平均が規格の中心にある場合、約63ppm(100万個に約63個)が目安です。

Q. CpとCpkの違いは?

A. Cpはばらつきだけを見て、Cpkは平均のずれも含めて見ます。平均がずれるほどCpkは小さくなります。

Q. Cpkはいくつ以上あればよい?

A. 一般的には1.33以上が合格ラインです。重要な特性や量産前の調査では1.67以上を求められることもあります。

Q. CpkとPpkの違いは?

A. Cpkは群の中の短期のばらつき、Ppkは全データの長期のばらつきを使います。ふつうPpkのほうが小さくなります。

まとめ
  • Cpkは、工程の平均とばらつきが規格に対してどれだけ余裕をもって収まっているかを表す数字
  • Cpk=(平均から近いほうの規格までの距離)÷ 3σ。Cpはばらつきだけ、Cpkは平均のずれも含めて見る
  • 判定は1.33以上が合格ラインの目安。1.67以上は十分すぎる、1.00未満は不足
  • 平均が中心なら、Cpk 1.33は約63ppm、1.00は約2,700ppm(正規分布を仮定した目安)
  • 足りないときは、まずCpとCpkを比べて「平均のずれ」か「ばらつき」かを切り分ける
この記事の理解を深める本と道具
おすすめの本

判定基準や不良率との関係を、工程能力指数の理論の面からも確かめたいときに向いています。工程能力指数の定義と評価規準、不良率との関係、管理図との違いから、推定や検定の理論までを解説した本です(日本規格協会、JSQC選書18、永田靖・棟近雅彦 著)。

楽天ブックス
¥1,650 (2026/11/16 18:21時点 | 楽天市場調べ)
おすすめの本

品質管理の手法をQC検定の勉強で体系的に身につけたいなら、2級のテキストが1冊あると心強いです。QC検定2級のテキストと問題集が1冊になった本です。受験者が苦手にしやすい統計の分野をていねいに説明しています(TAC出版)。

おすすめの本

QC検定2級の受験を考えているなら、過去問で出題のされ方を確かめておきましょう。QC検定2級の過去問題を、解説つきで学べる問題集です(日本規格協会、2026年版)。

楽天ブックス
¥4,400 (2026/10/24 12:31時点 | Amazon調べ)
次に読むなら、この1本

工程能力を確かめたら、次は工程を見張り続ける管理図選びです。データの種類でどれを使うかが決まります。
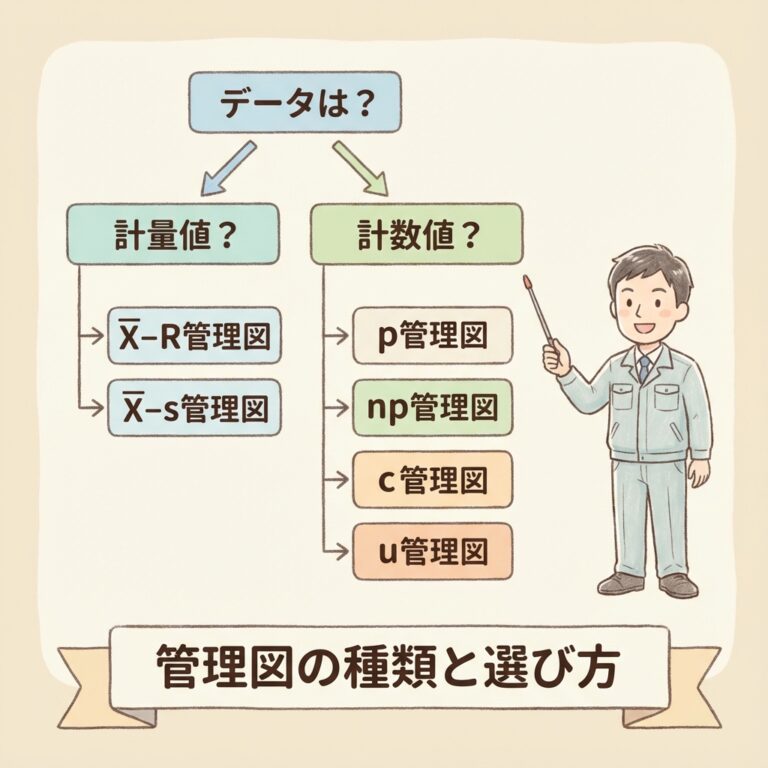
管理図の種類一覧と選び方|フローチャートで迷わない!
次のステップ
管理図の種類一覧と選び方|フローチャートで迷わない!

管理図の種類と、フローチャートでの選び方

続きを読む →
参考にした資料

法令・規格・資料は改訂されることがあります。実務で使うときは、発行元の最新版で確かめてください。

S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年

メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。

テーマ別に、もっと深く学ぶ

気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。

つまずきやすい「違い」を一気に解決
計算力アップ・資格対策

-管理図・工程指数
-