※本記事にはプロモーション(広告)が含まれています。
計測とは?測定・計量・計数との違い
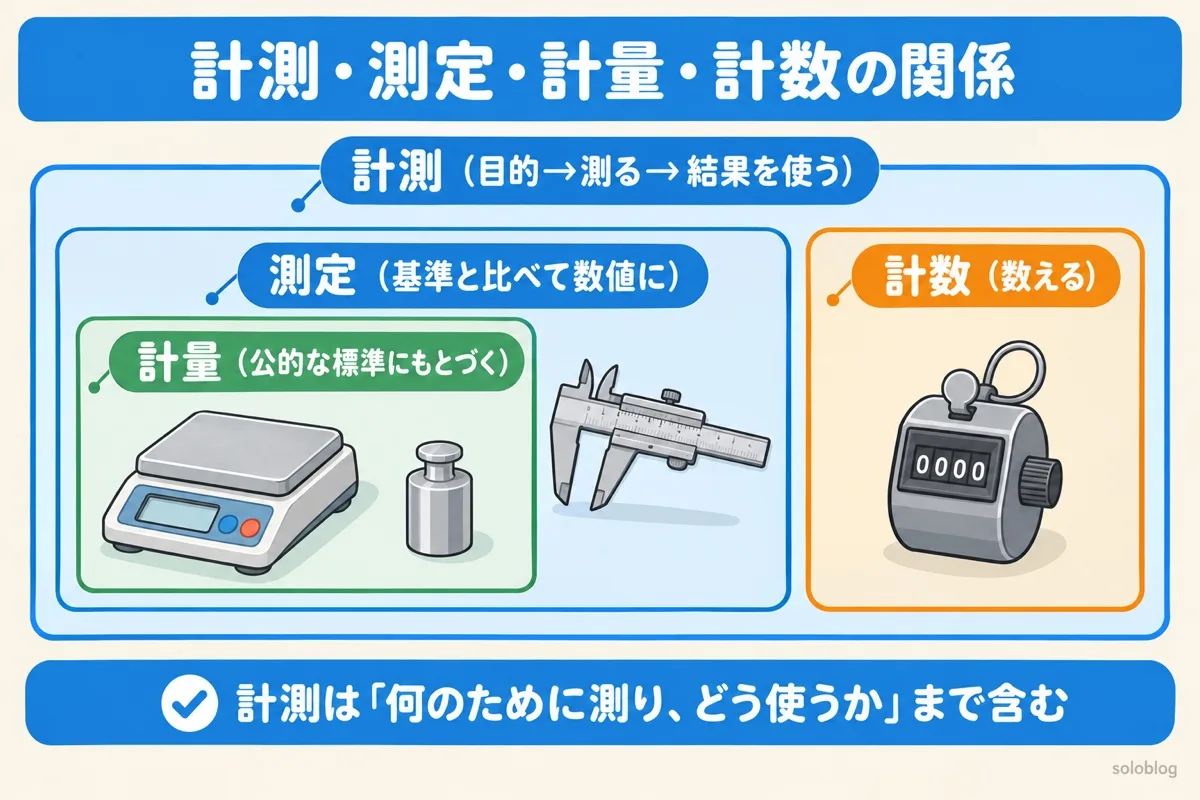
いちばん広いのが「計測」で、その中に「測定」があり、計量と計数もその仲間です。計測用語はJIS Z 8103で定義されています。
| 用語 | 意味 | 例 |
|---|---|---|
| 計測 | 目的をもって量でとらえる方法を考え、測り、結果を使って目的を果たすこと(JIS Z 8103) | 炉の温度を測って、ヒーターを調整し、焼き入れを安定させる |
| 測定 | ある量を、基準とする量と比べて数値で表すこと(JIS Z 8103) | ノギスで軸の直径を測る |
| 計量 | 公的に決めた測定標準をもとにした測定(JIS Z 8103)。取引・証明に使う計量器は計量法で検定などが求められる | お店のはかり、ガソリンの給油量、電力量計 |
| 計数 | 個数を数えること。結果は0, 1, 2…のとびとびの値(計数値) | 不良品の数、キズの数 |
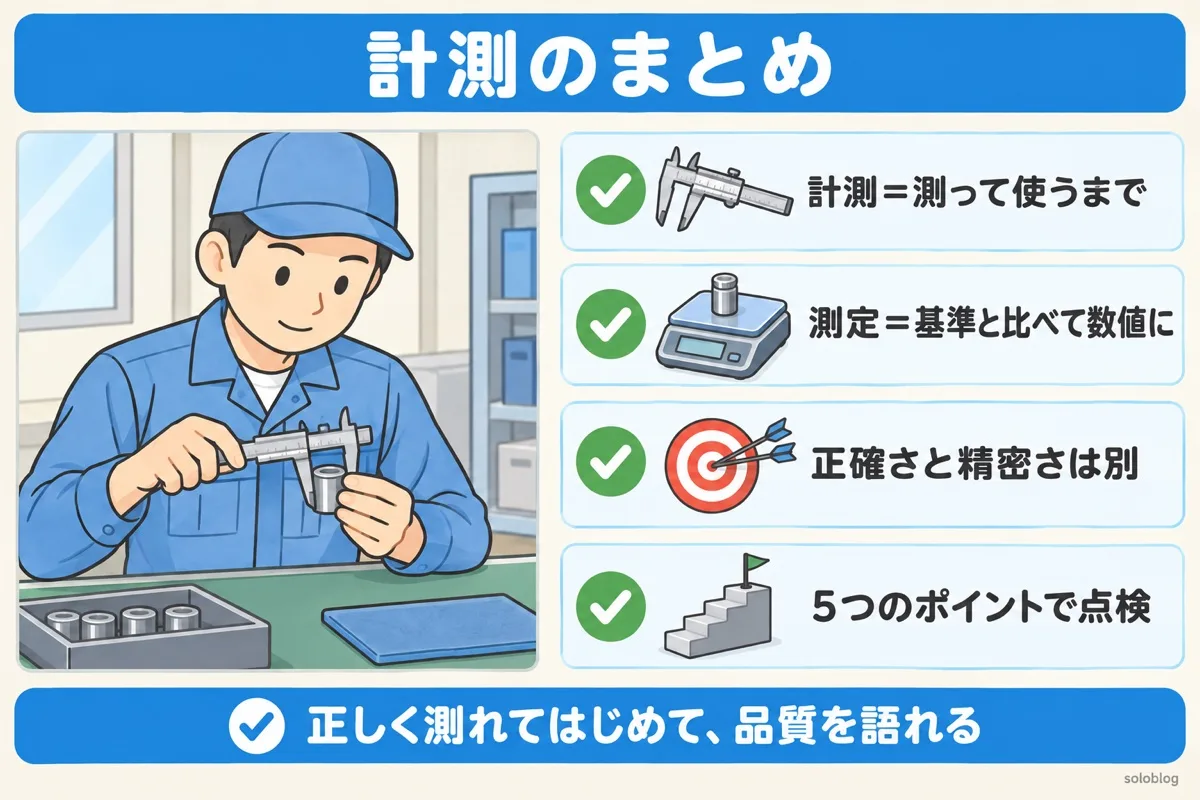
ポイントは、計測には「何のために測るか」と「結果をどう使うか」まで含まれることです。測定は、その中の「数値にする」作業だけを指します。測ったデータを使わずに記録して終わりでは、計測の目的は果たせていません。
計量値と計数値
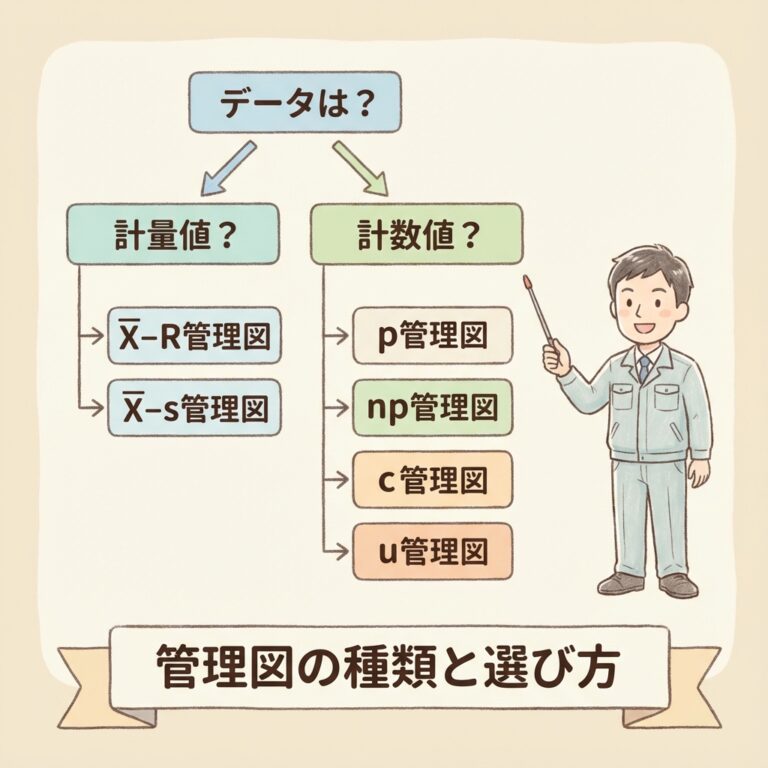
品質管理では、測定で得る長さ・重さ・温度などの連続した値を計量値、数えて得る不良数・欠点数を計数値と呼び分けます。使う管理図や抜取検査が変わるので、データを取る前にどちらかを意識しておきます。
名義・順序・間隔・比例の4つの尺度と、それぞれで使える計算
真の値と誤差|測定値には必ずずれがある
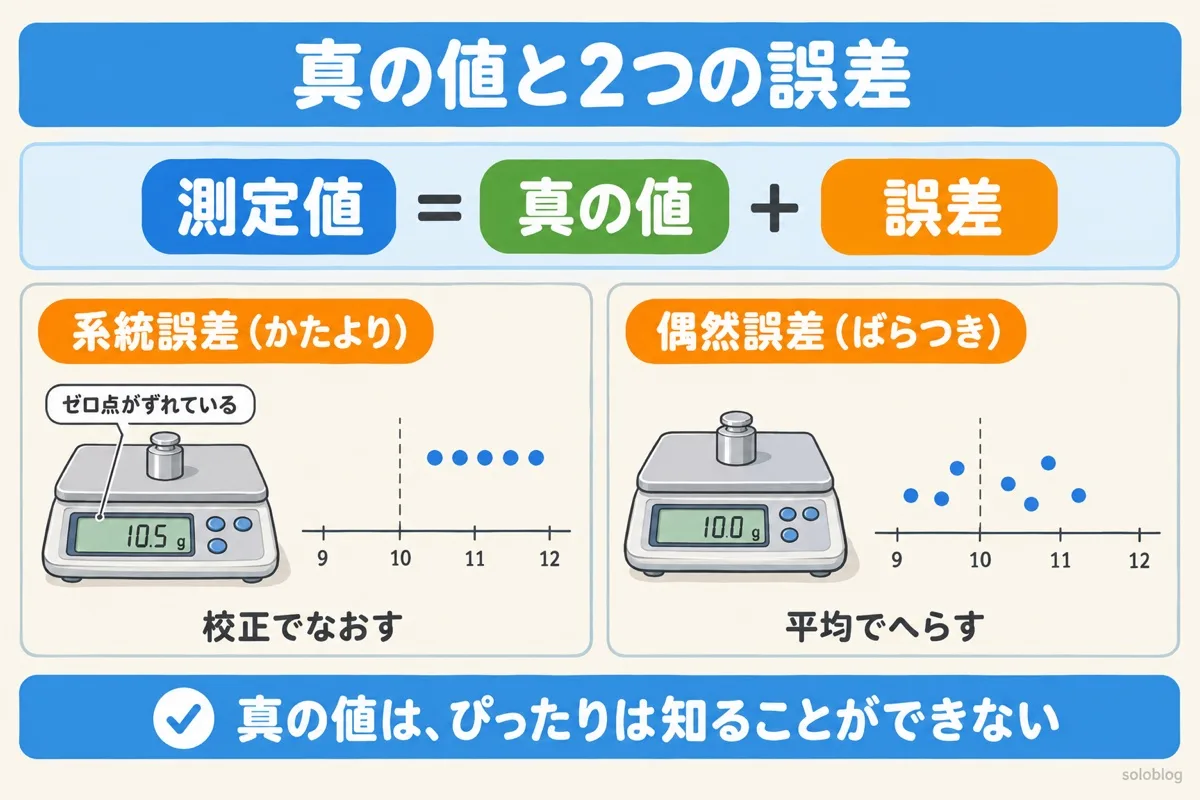
測りたい物が本当にもっている値を「真の値」といいますが、真の値をぴったり知ることはできません。測定値は「真の値+誤差」です。
| 誤差 | ずれ方 | 原因の例 | へらし方 |
|---|---|---|---|
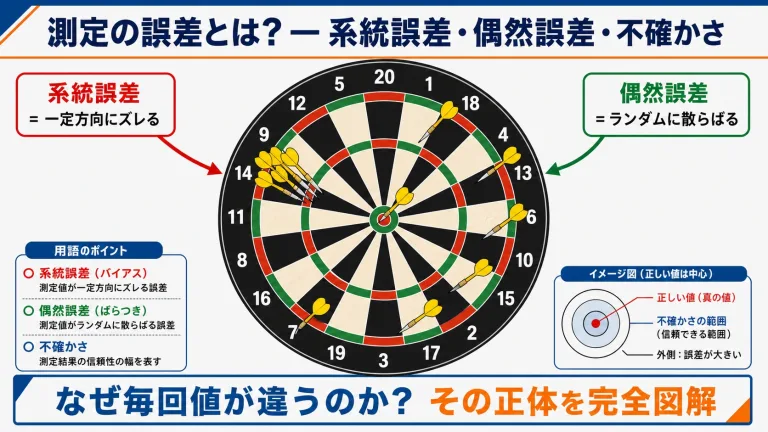
| 系統誤差(かたより) | いつも同じ向きにずれる | ゼロ点のずれ、温度による伸び | 校正・補正で取りのぞく |
| 偶然誤差(ばらつき) | 毎回ちがう向き・大きさ | 読み取りのくせ、細かな振動 | 何回か測って平均する |
このほか、目盛りの読みまちがいや記録ミスのような「過失(ミス)」もあります。これは誤差ではなく、手順やチェックで防ぎます。誤差の種類や、ばらつきの見積もり方(不確かさ)は、誤差の記事でくわしく解説しています。
測定の誤差とは?系統誤差・偶然誤差・不確かさ
正確さと精密さの違い|的当てで考える
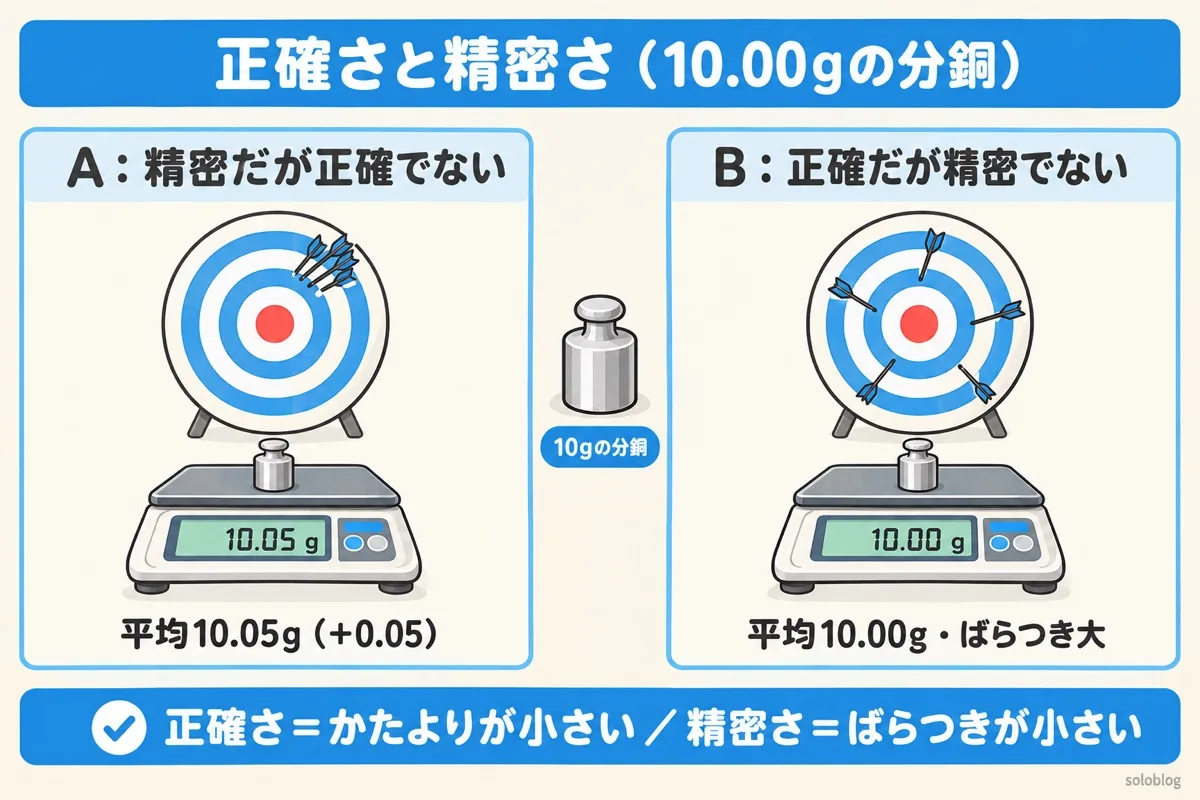
正確さは「真の値に近いか(かたよりが小さいか)」、精密さは「何回測ってもそろうか(ばらつきが小さいか)」です。
的当てでいうと、矢がまとまって中心に集まるのが「正確で精密」。まとまっているのに中心から外れているのが「精密だが正確でない」、中心のまわりに散らばるのが「正確だが精密でない」です。
例題:10.00gの分銅を2台のはかりで5回ずつ測る
| はかり | 測定値(g) | 平均とかたより | ばらつき(標準偏差) | 判断 |
|---|---|---|---|---|
| A | 10.05, 10.06, 10.04, 10.05, 10.05 | 10.05(+0.05) | 0.007 | 精密だが正確でない → 校正する |
| B | 9.98, 10.03, 9.97, 10.04, 9.98 | 10.00(0) | 0.032 | 正確だが精密でない → 置き方・環境を見直す |
Aは毎回ほぼ同じ値ですが、いつも0.05g重く出ます。これは系統誤差なので、校正すれば直ります。Bは平均は合っていますが、1回ごとの値が信用できません。1回だけの測定で合否を決める検査では、Bのほうが困ります。
測定値のかたより・ばらつき判定ツール
同じものを数回測った値と、基準値(分銅やゲージブロックなど、値がわかっている基準)を入れてください。
入力すると、その場で計算し直します。判定は平均のかたよりを2s/√nとくらべる簡単な目安です。入力した数字は画面の中で計算するだけで、どこにも送信されません。

MSA入門、ゲージR&Rの計算手順
正しく測る5つのポイント
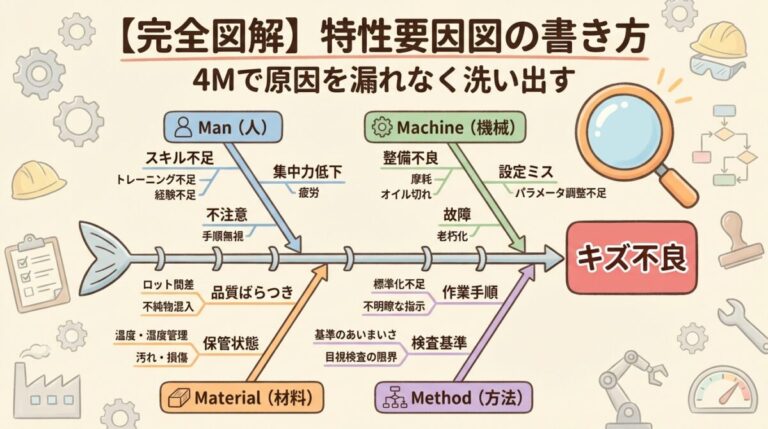
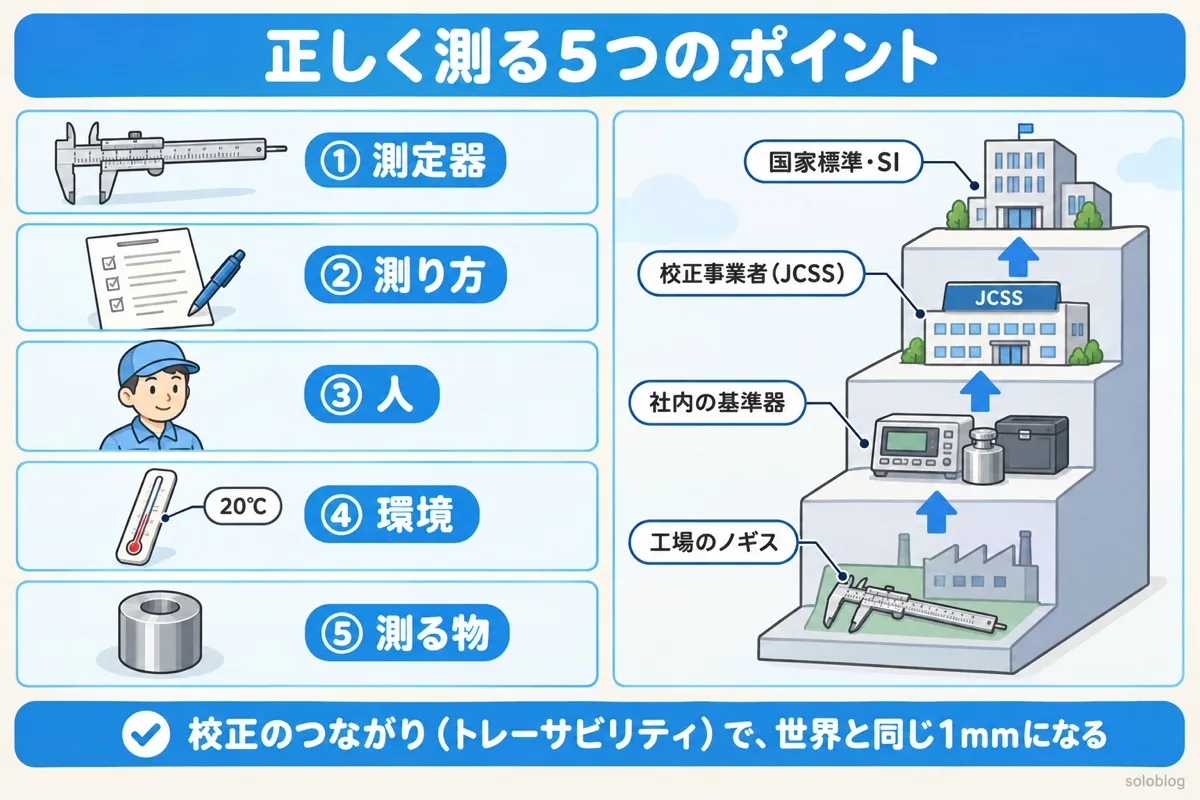
測定値をゆがめる原因は、測定器・測り方・人・環境・測る物の5つに分けて考えると、もれなく点検できます。
| ポイント | やること |
|---|---|
| ① 測定器 | 校正済みで、公差に対して十分細かく測れるものを使う(目安は公差の10分の1程度まで読めること) |
| ② 測り方 | 測る位置・向き・回数・当て方を手順書で決める |
| ③ 人 | 教育し、人によるちがいがないか確かめる(ゲージR&R) |
| ④ 環境 | 温度・湿度・振動・ほこりを管理する。長さは20℃を基準に考える |
| ⑤ 測る物 | 汚れ・バリ・温度をそろえてから測る(加工直後の熱い部品は縮む前) |
校正とトレーサビリティ
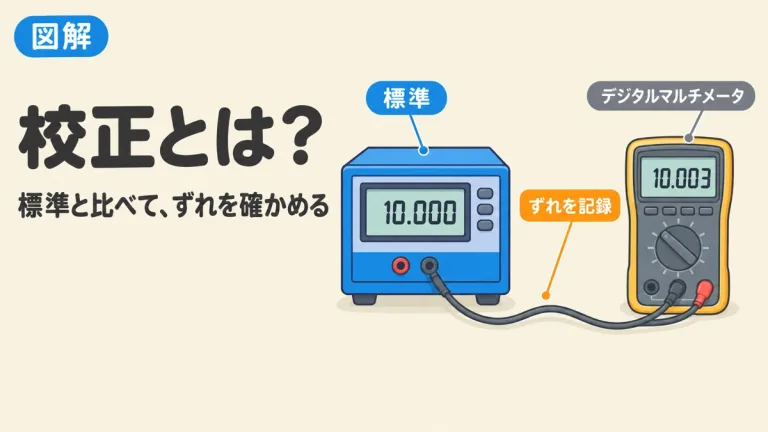
校正は、測定器の表示と基準の値の関係を確かめることです。その基準も、さらに上の基準で校正され、最後は国家標準や国際単位(SI)までつながっています。このつながりをトレーサビリティといい、日本では計量法の校正事業者登録制度(JCSS)などで支えられています。工場で使うノギスの1mmが、世界の1mmと同じだと言えるのはこのためです。
校正とは?調整との違いとトレーサビリティ
SI基本単位|世界共通のものさし
測定の基準になるのが、国際単位系(SI)です。7つの基本単位があり、2019年からは7つすべてが、光の速さなどの決まった定数で定義されています。
| 量 | 単位 | 記号 |
|---|---|---|
| 長さ | メートル | m |
| 質量 | キログラム | kg |
| 時間 | 秒 | s |
| 電流 | アンペア | A |
| 熱力学温度 | ケルビン | K |
| 物質量 | モル | mol |
| 光度 | カンデラ | cd |
電圧のボルト(V)や力のニュートン(N)は、基本単位の組み合わせでできる「組立単位」です。
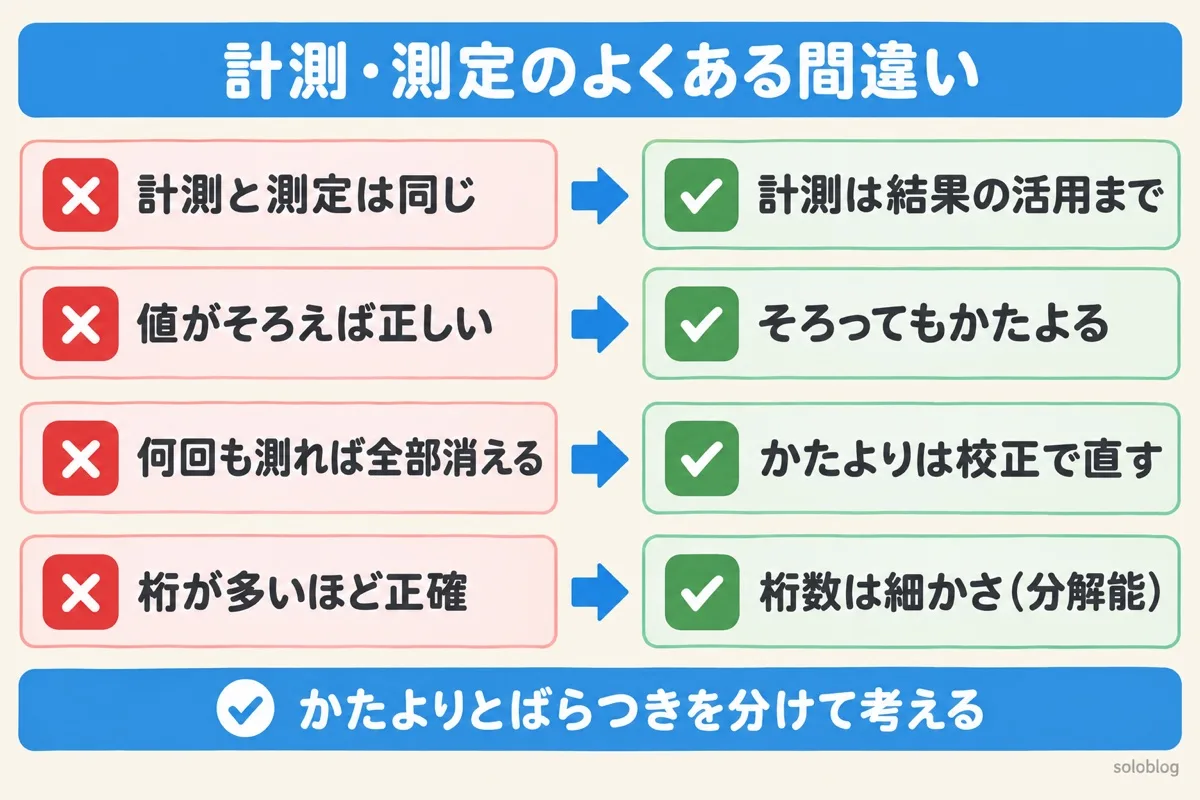
計測・測定でよくある間違い
| よくある間違い | 正しい考え方 |
|---|---|
| 計測と測定は同じ意味 | 計測は目的と結果の活用まで含む。測定は数値にする作業 |
| 値がそろえば正しい | そろっていても、かたよっていることがある(精密≠正確) |
| 校正済みなら誤差はない | かたよりは減らせても、ばらつきは残る |
| 何回も測れば系統誤差も消える | 平均で減るのは偶然誤差だけ。かたよりは校正で直す |
| 表示の桁が多いほど正確 | 桁数は細かさ(分解能)。正確さとは別 |
よくある質問

 ポチップ
次に読むべき記事
測った値のばらつきを数で表すには、標準偏差を使います。測定のデータを読む土台になります。

テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。