※本記事にはプロモーション(広告)が含まれています。
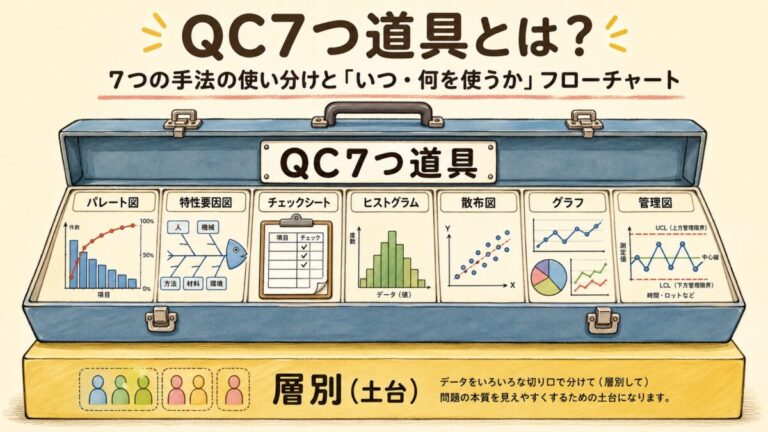
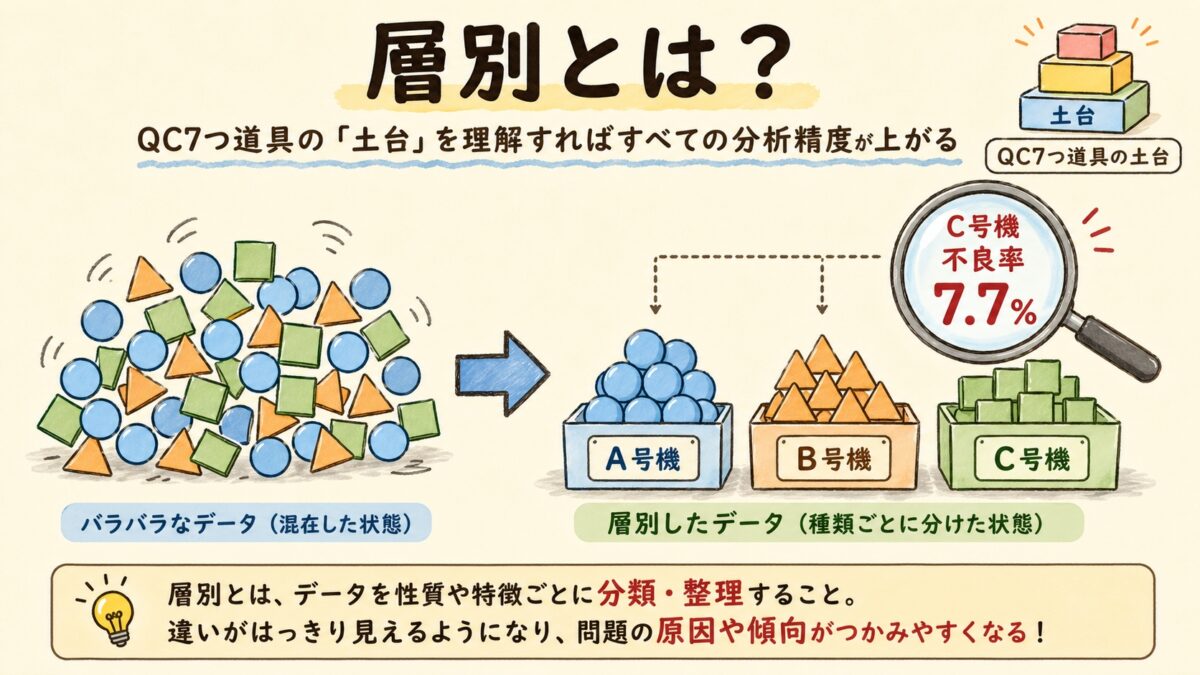
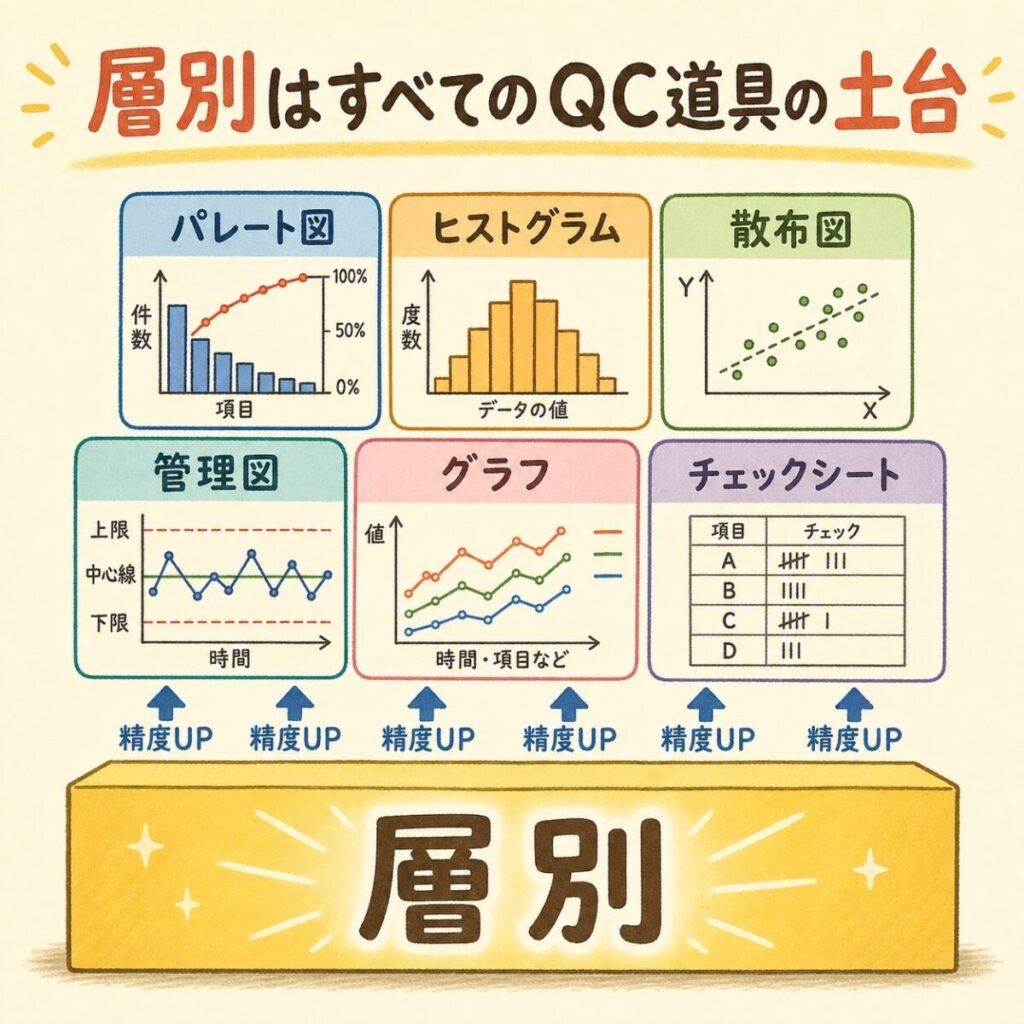
結論を先に言います。層別とは、データを「共通の特徴」でグループ分けすることです。それだけ?と思うかもしれませんが、品質管理において層別は、パレート図・ヒストグラム・散布図・管理図など、ほかのQC七つ道具の精度を左右する「土台」です。
パレート図もヒストグラムも散布図も管理図も、層別しないまま全体データで分析すると、本当の原因が見えなくなることがあります。層別は地味ですが、品質管理の最重要スキルです。この記事で、その理由と具体的なやり方を徹底的に解説します。
層別とは?──データを「共通の特徴」で仕分けること
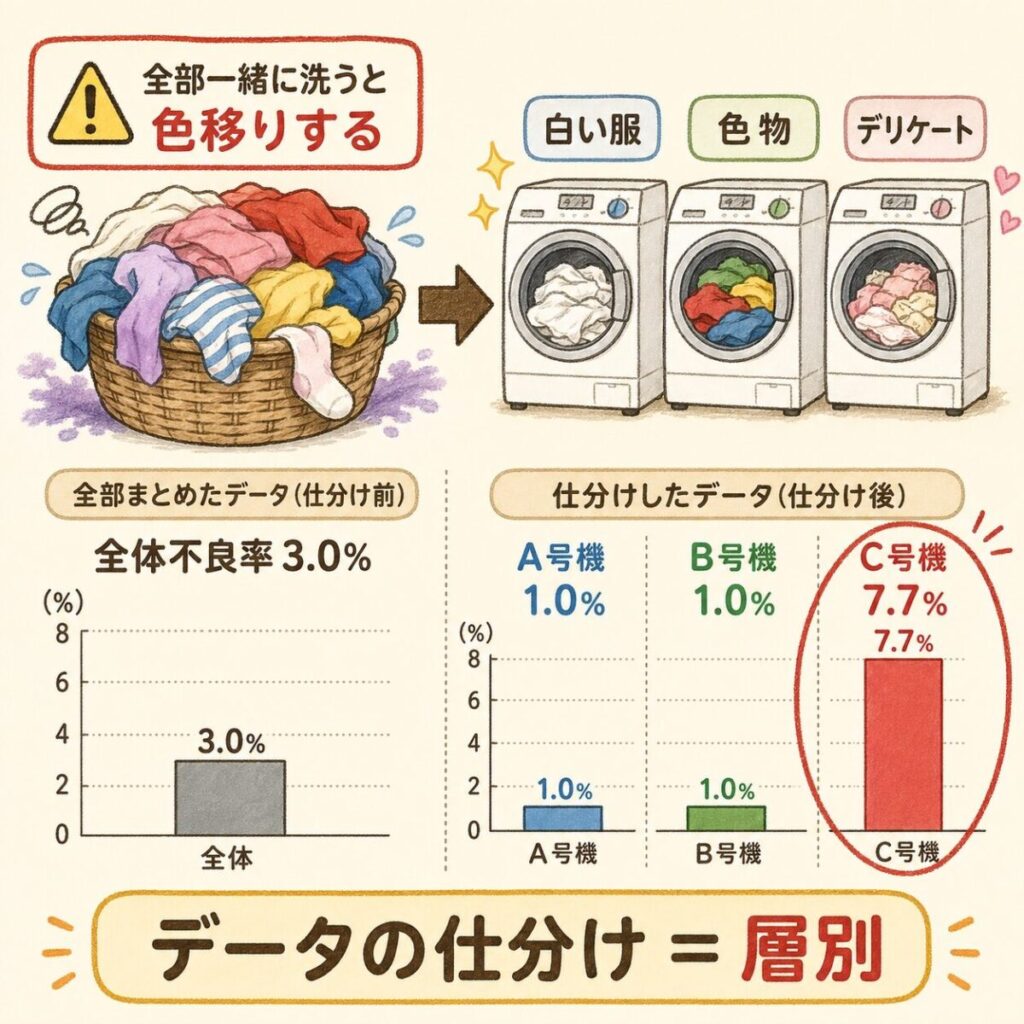
たとえるなら、洗濯物を洗う前に「白い服」「色物」「デリケート素材」に仕分けるのと同じです。全部一緒に洗うと色移りしたり縮んだりする。でも仕分けてから洗えば、それぞれに最適な方法で洗える。データ分析もまったく同じです。
製造現場での具体例
あなたが品質保証部で「先月の不良率が高い原因を調べて」と頼まれたとします。先月の不良データ1,000件をそのまま全体で集計すると、不良率は3.0%。「3.0%です」と報告しても、上司は「で、どこに問題があるの?」と聞くでしょう。
ここで「設備別」に層別してみます。すると──
| 設備 | 生産数 | 不良数 | 不良率 |
|---|---|---|---|
| A号機 | 400 | 4 | 1.0% |
| B号機 | 300 | 3 | 1.0% |
| C号機 | 300 | 23 | 7.7% |
| 全体 | 1,000 | 30 | 3.0% |
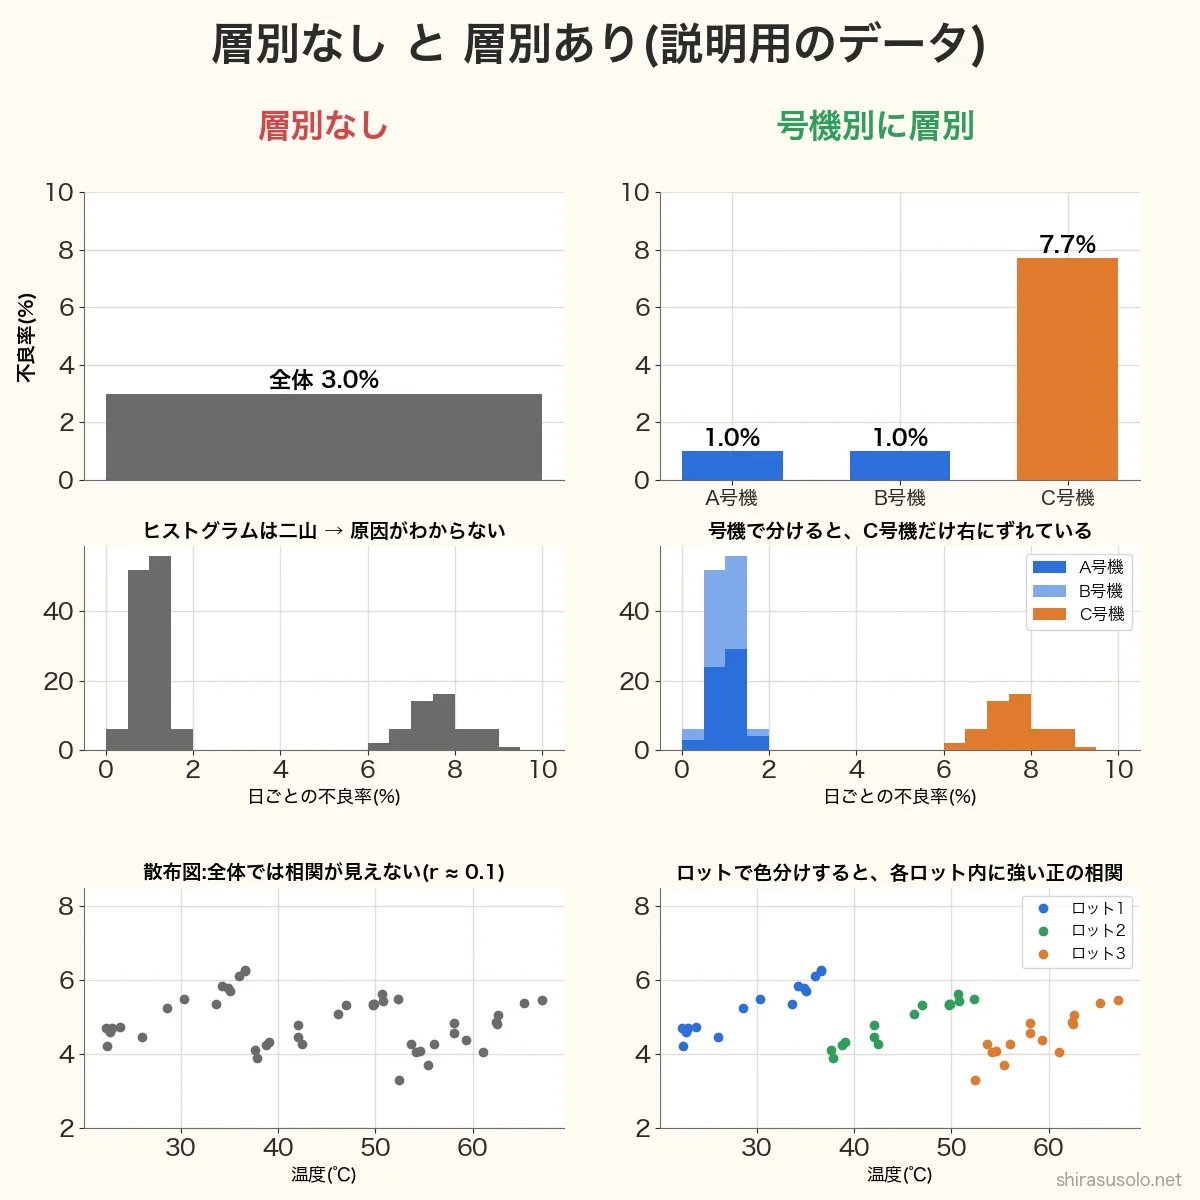
全体では3.0%だった不良率が、設備別に分けた瞬間に「C号機だけ7.7%」という真犯人が浮かび上がりました。A号機とB号機は問題なし。全体のデータだけ見ていたら、この事実は永遠に埋もれたままです。
なぜ層別が必要なのか?──「全体」を見ると判断を間違える恐怖
層別をしないとどうなるか。もっと恐ろしいケースを見てみましょう。
ケース1:ヒストグラムの「二山」問題
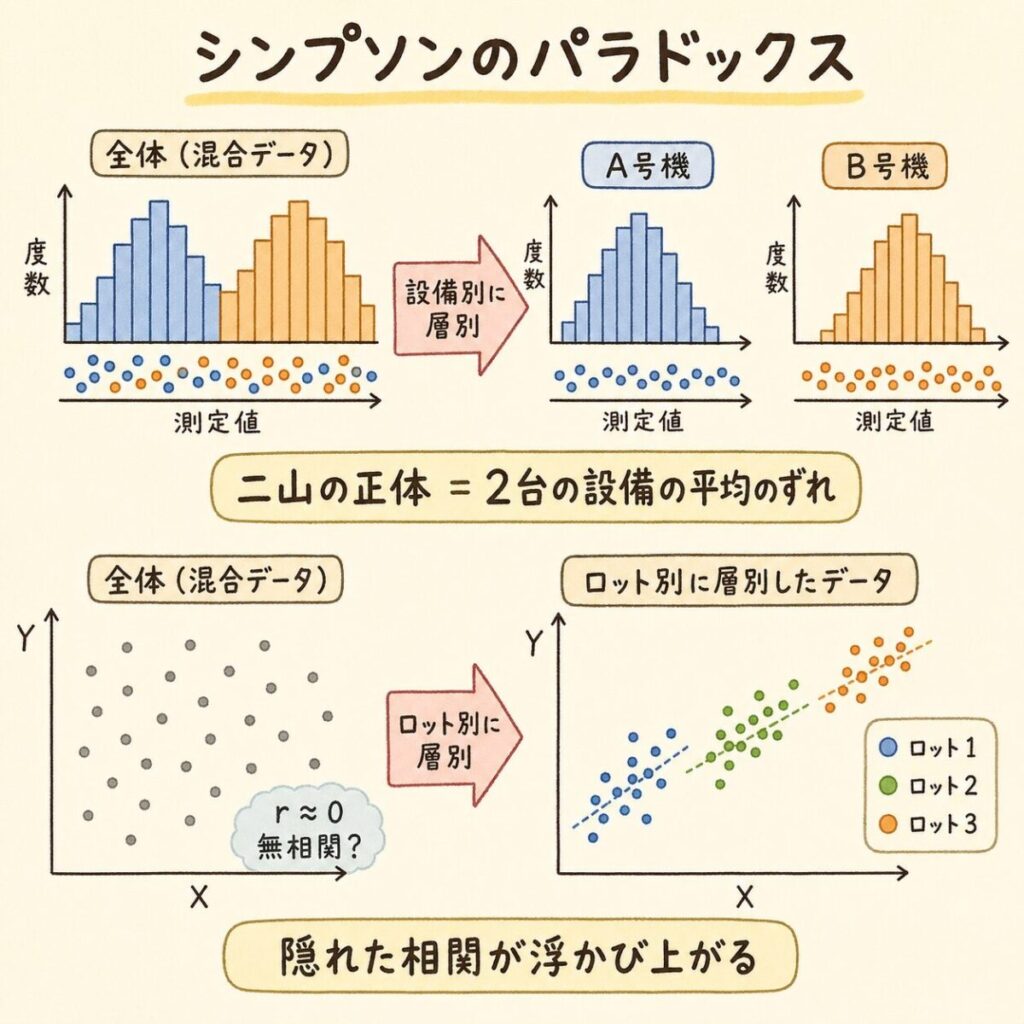
製品の寸法データでヒストグラムを描いたら、山が2つある「二山型」になりました。「データがおかしい」「測定ミスか?」と混乱しますが、設備別に層別してヒストグラムを描き直すと、A号機のデータは左側の山、B号機のデータは右側の山──それぞれは正規分布しています。2台の設備の平均値がずれていただけでした。層別しなければ、この「2台の設備の平均のずれ」という真の原因にたどり着けません。
ケース2:散布図で「無相関」に見えたが……
金型温度と製品寸法の散布図を描いたら、点がバラバラに散らばって無相関(r ≈ 0)に見えました。しかしロット別に色を変えて層別すると、各ロット内では強い正の相関がある。ロットごとに材料の特性が異なるため、全体で見ると相関が打ち消されていたのです。
層別の切り口──「何で分ければいい?」の答えは4M+時間
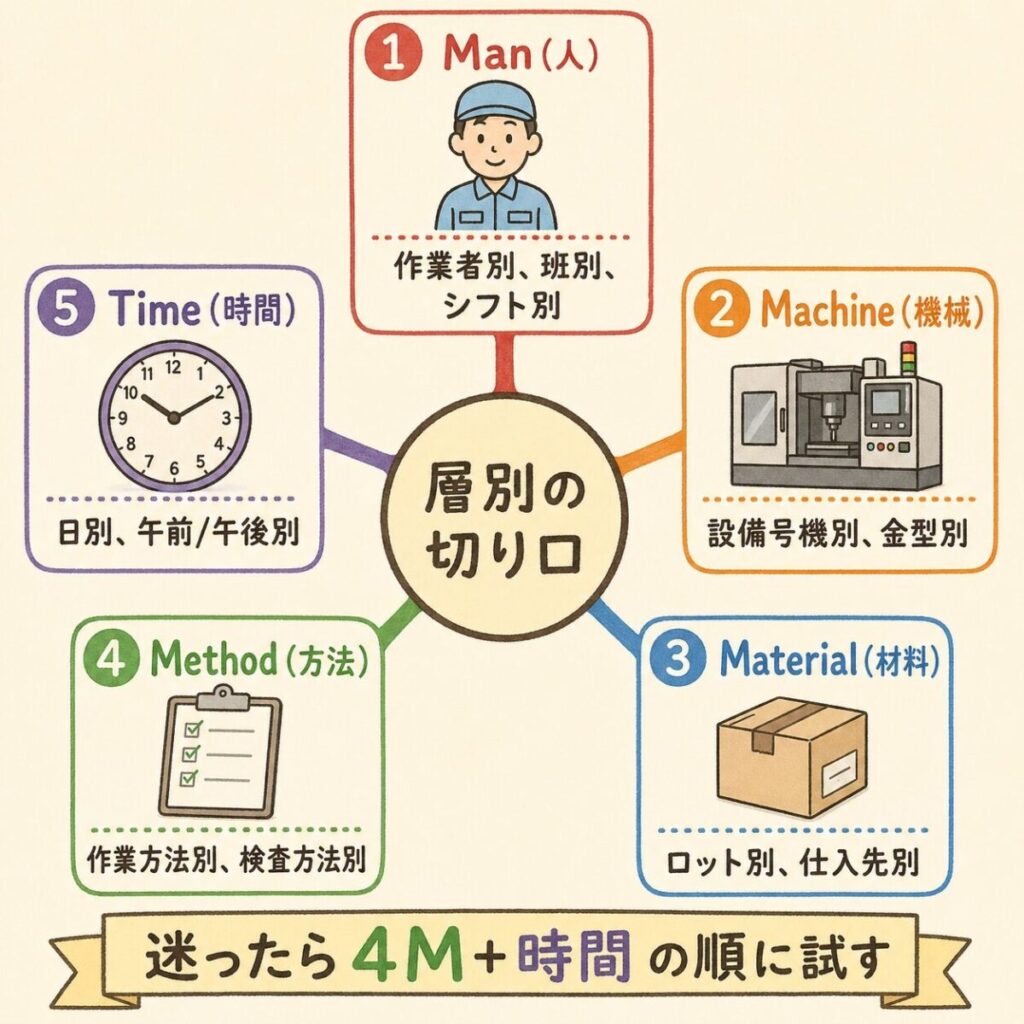
層別するとき、「何で分ければいいんだろう」と迷う人が多いです。答えはシンプルで、製造業では4M(人・機械・材料・方法)+ 時間の5つの切り口で分ければ、ほぼすべてのケースをカバーできます。
| No. | 切り口 | 4Mの分類 | 層別の具体例 | 見つかる問題の例 |
|---|---|---|---|---|
| ① | 人 (Man) |
M1 | 作業者別、班別、経験年数別、シフト別(日勤/夜勤) | 「夜勤の不良率が昼勤の2倍」→ 夜勤の教育が不十分 |
| ② | 機械 (Machine) |
M2 | 設備号機別、金型番号別、治具別、ライン別 | 「C号機だけ不良率7.7%」→ C号機の金型が摩耗 |
| ③ | 材料 (Material) |
M3 | ロット別、仕入先別、材料グレード別、入荷日別 | 「B社の材料ロットだけ寸法がばらつく」→ 材料品質の問題 |
| ④ | 方法 (Method) |
M4 | 作業方法別、検査方法別、加工条件別(温度・圧力・速度) | 「手動検査と自動検査で合格率が異なる」→ 検査基準の不一致 |
| ⑤ | 時間 (Time) |
── | 日別、週別、月別、午前/午後別、季節別 | 「午後の不良率が午前の1.5倍」→ 設備の温度上昇が原因 |
層別 × QC7つ道具──「土台」が変えるすべての分析結果
層別はそれ単体で使うよりも、他のQC道具と組み合わせたときに真価を発揮します。QC7つ道具それぞれに層別を組み合わせるとどうなるか、具体例で見ていきましょう。
① 層別 × パレート図
全工程をまとめたパレート図では「キズ」が1位。しかしライン別に層別すると、Aラインは「寸法不良」が1位、Bラインは「キズ」が1位と判明。ライン別に異なる対策を打てるようになります。全体のパレート図だけでは「全ラインでキズ対策」という非効率な対策になっていたかもしれません。
② 層別 × ヒストグラム
全体のヒストグラムで「二山型」が出たら、層別のサインです。設備別・ロット別に分けてヒストグラムを描き直すと、各層が正規分布していることが多い。二山の正体=2つの層が混ざっていたとわかります。
③ 層別 × 散布図
散布図で無相関に見えたデータも、ロット別に色分け(層別)すると、各ロット内では強い正の相関が出る。上の「ケース2」で見た「シンプソンのパラドックス」を防ぐには、散布図に層別を組み合わせることが不可欠です。
④ 層別 × 管理図
全設備をまとめた管理図では管理限界内に収まっていたのに、設備別に層別して管理図を描き直すと、C号機のデータだけ管理限界を超えている──こんなケースがあります。全体の管理図だけでは「問題なし」と判断してしまう危険があります。
⑤ 層別 × チェックシート
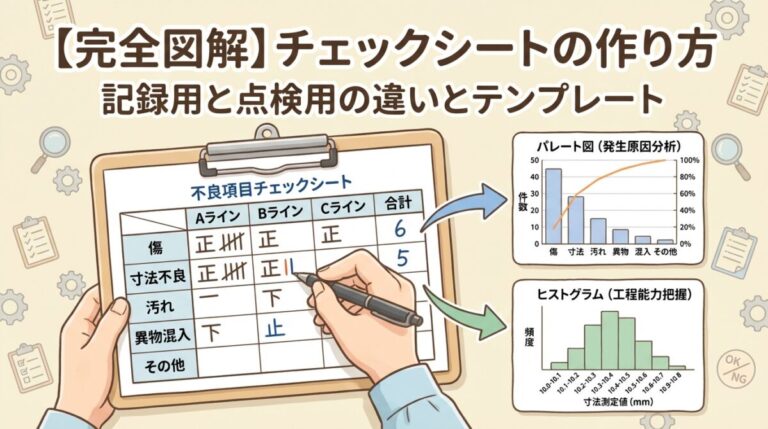
チェックシートの設計段階で層別を組み込んでおくことが重要です。記録用紙に「設備号機」「シフト」「ロット番号」の欄を最初から入れておけば、後から層別分析ができます。層別は「データ収集の前」に設計するのがベストです。
⑥ 層別 × グラフ
折れ線グラフで不良率の推移を見るとき、全体の1本線ではなくライン別に色を分けて3本線にする。これだけで「どのラインの不良率が上がっているか」が一目でわかります。棒グラフもシフト別に色を分けた積み上げ棒にすると、全体量と内訳の変化が同時に見えます。

散布図の見方と相関係数
層別 × QC道具の効果まとめ──「Before / After」一覧表
層別する前と後で、分析結果がどう変わるかを一覧表で整理します。
| QC道具 | × 層別しない場合 | ○ 層別した場合 |
|---|---|---|
| パレート図 | 全体で「キズ」が1位→全ラインでキズ対策(非効率) | ライン別に1位が異なることが判明→ライン別に最適な対策 |
| ヒストグラム | 二山型で原因不明→「データがおかしい?」と混乱 | 設備別に分けると各層は正規分布→平均のずれが原因 |
| 散布図 | 無相関(r≈0)→「関係なし」と誤結論 | ロット別に色分け→各ロット内で強い相関あり |
| 管理図 | 全体で管理限界内→「問題なし」と誤判断 | 設備別に描くとC号機だけ異常→真犯人を特定 |
| グラフ | 全体の1本線→どこに問題があるか不明 | ライン別に色分け→問題のラインが一目でわかる |
| チェックシート | 後から「設備別に分けたいのにデータがない」 | 最初から層別項目を設計→いつでも層別分析可能 |
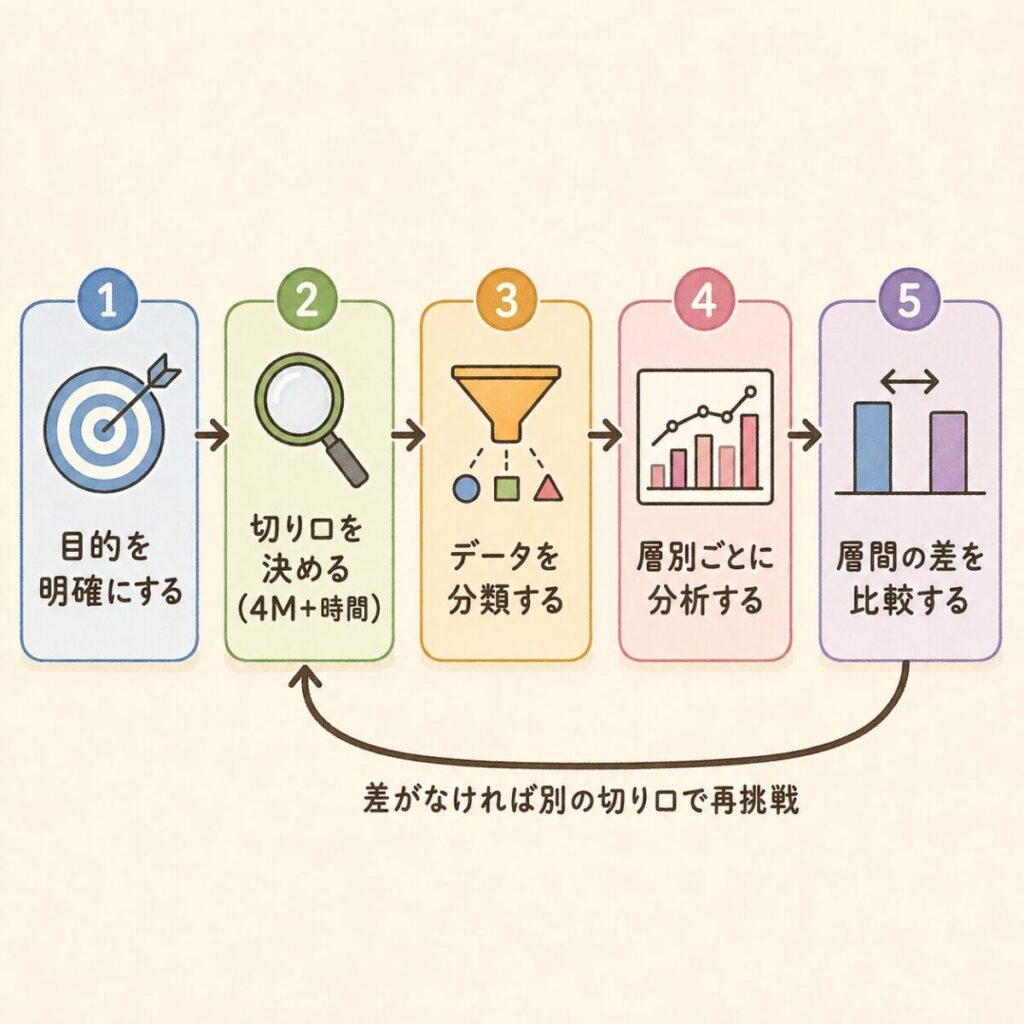
層別の進め方──5ステップで実践する
「層別が大事なのはわかった。で、具体的にどうやるの?」──ここからは実務で使える5ステップを解説します。
STEP 1:目的を明確にする
「何を知りたいのか」を明確にします。「不良率が高い原因を突き止めたい」「ヒストグラムが二山になった理由を知りたい」「散布図で相関が見えない原因を探りたい」など、分析の目的によって最適な層別の切り口が変わります。
STEP 2:切り口を決める
4M+時間の5つの中から、最も影響が大きそうな切り口を選びます。過去の経験や特性要因図の結果をヒントにしてください。迷ったら「最後に変化があった要因」から試すのが効率的です。たとえば先月から材料の仕入先が変わったなら「仕入先別」で分けてみる。
STEP 3:データを分類する
Excelであれば、データにフィルターをかけるか、ピボットテーブルで層別項目を「行」にドラッグするだけです。重要なのは各層のサンプル数が十分にあること。1つの層にデータが3〜4個しかないと、統計的に信頼できる分析ができません。
STEP 4:層別ごとに分析する
各層のデータで、目的に応じたQC道具を使います。ヒストグラムを描く、散布図を描く、パレート図を作る、平均値と標準偏差を計算する──やること自体は変わりません。ただし「全体データ」ではなく「層ごとのデータ」で行う。これだけの違いです。
STEP 5:層間の差を比較する
各層の分析結果を並べて比較します。「A号機は不良率1.0%だがC号機は7.7%」のように差が大きい層があれば、そこに問題の原因がある可能性が高い。差が見つからなかった場合は、別の切り口(STEP 2に戻る)で層別し直します。
層別の計算ツール|層ごとの不良率を比べる
層(設備・作業者・ロットなど)の名前と、生産数・不良数を入れると、層ごとの不良率と全体の不良率、全体との比を出します。最初は記事の例(A・B・C号機)が入っています。使わない行は空のままで大丈夫です。
入れた数字は画面の中で計算するだけで、どこにも送信されません。
例題|ツールの数字を手で確かめる
記事の例では、全体の不良数は 4+3+23=30 個、生産数は 400+300+300=1,000 個なので、全体の不良率は 30÷1,000=3.0% です。層別すると、A号機は 4÷400=1.0%、B号機は 3÷300=1.0%、C号機は 23÷300≒7.7% です。
C号機の不良率は全体の 7.7÷3.0≒2.6 倍です。つまり、全体の3.0%という数字は「1.0%の設備2台」と「7.7%の設備1台」の平均で、対策すべきなのはC号機だとわかります。差が偶然かどうかを数字で確かめたいときは、母比率の検定を使います。
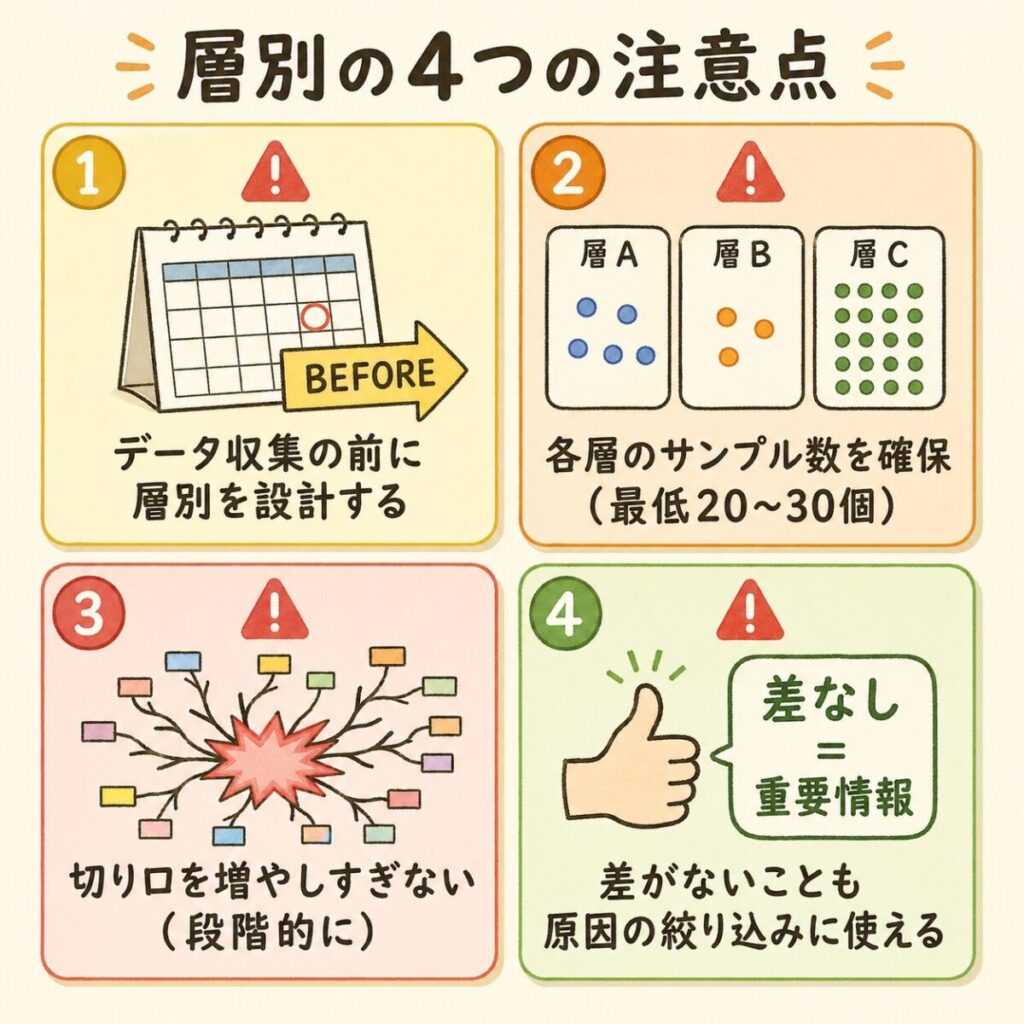
層別の4つの注意点──やりがちな失敗を防ぐ
① データ収集の「前」に層別を設計する
最も多い失敗は「データを集めた後に層別しようとしたら、必要な情報が記録されていなかった」です。チェックシートや検査記録に「設備号機」「ロット番号」「作業者名」などの層別項目をあらかじめ入れておくことが重要です。後から追加するのは非常にコストがかかります。
② 各層のサンプル数を確保する
層別しすぎると、1つの層あたりのデータ数が少なくなり、統計的に意味のある分析ができなくなります。たとえば100個のデータを「設備別×作業者別×ロット別」の3段階で層別すると、1つの層に2〜3個しかデータがないことになりかねません。1つの層に最低20〜30個のデータがあることを目安にしてください。
③ 層別の切り口を増やしすぎない
最初から「人×機械×材料×方法×時間」の全組み合わせで層別すると、データが細分化されすぎて逆に何もわからなくなります。まずは1つの切り口で層別し、差が見つかったらその層をさらに別の切り口で分ける──この「段階的な層別」が効率的です。
④ 「差がない」も重要な情報
「設備別に層別したけど差がなかった」──これは失敗ではありません。「設備は原因ではない」という重要な情報です。次の切り口に進む根拠になります。層別は「原因の絞り込み」です。可能性を1つずつ消していく作業こそが、品質管理の論理的なアプローチです。
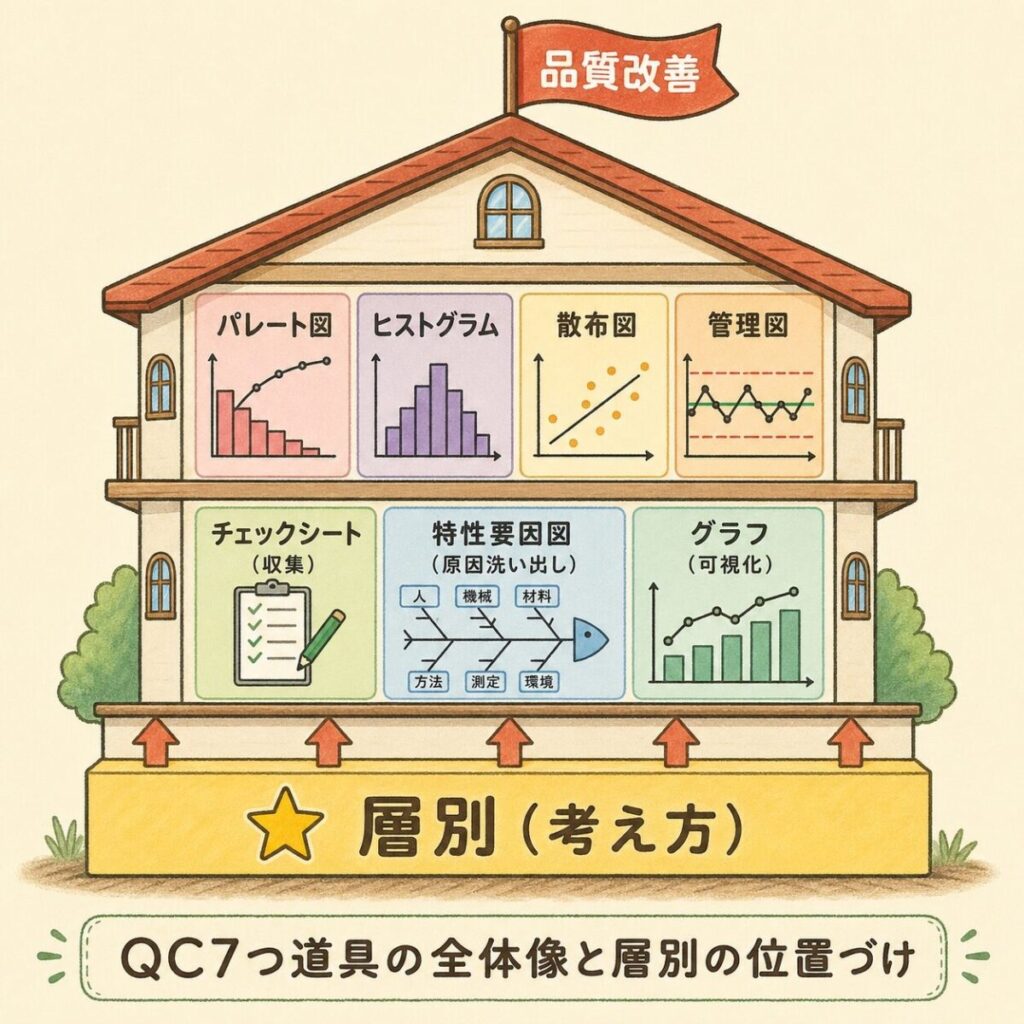
QC7つ道具の全体像──層別は「すべての道具の土台」
最後に、QC7つ道具の全体像の中で層別がどの位置にいるかを整理します。
| No. | 道具の名前 | 種類 | 役割 | 層別との関係 |
|---|---|---|---|---|
| 層別 | 考え方 | データを仕分ける | ← この記事で解説中。すべての道具の前段階 | |
| 1 | パレート図 | 手法 | 重点項目を特定する | 層別して作ると重点項目が変わる |
| 2 | 特性要因図 | 手法 | 原因を洗い出す | 4Mの枝が層別の切り口になる |
| 3 | チェックシート | 手法 | データを収集する | 記録段階で層別項目を設計 |
| 4 | ヒストグラム | 手法 | 分布の形を見る | 二山の正体を層別で解明 |
| 5 | 散布図 | 手法 | 2変数の関係を見る | 層別で隠れた相関を発見 |
| 6 | グラフ | 手法 | データを視覚化する | 色分け・系列分けで層別を表現 |
| 7 | 管理図 | 手法 | 工程の安定性を監視 | 設備別に描くと隠れた異常を発見 |
よくある質問

 ポチップ
 ポチップ
 ポチップ
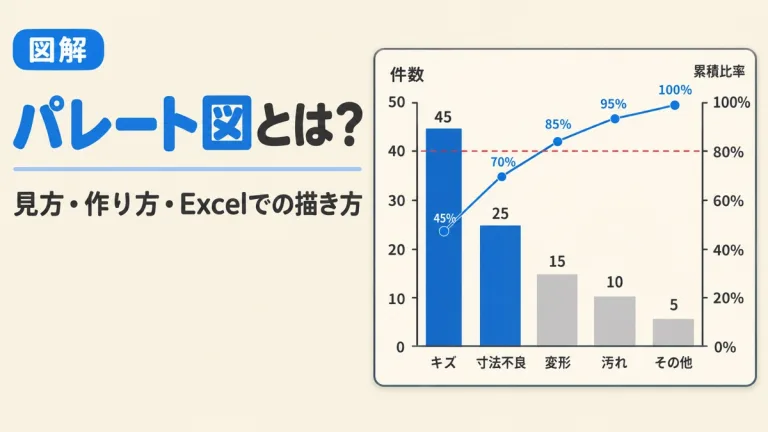
層別したデータを件数の多い順に並べて、どこから手をつけるかを決めるのがパレート図です。
まとめ──層別の要点を30秒で復習
| 項目 | ポイント |
|---|---|
| 層別とは | データを「共通の特徴」でグループ分けすること。全体平均に隠れた真犯人を見つけ出す |
| 切り口 | 4M+時間(人・機械・材料・方法・時間)の5つで迷わず分類 |
| 他の道具との関係 | パレート図・ヒストグラム・散布図・管理図・グラフ・チェックシートすべての精度を底上げ |
| 最重要ポイント | 層別は「考え方」であり、データ分析の最初の一手。層別せずに全体データで分析を始めてはいけない |
| 進め方 | 目的設定→切り口選定→分類→層別分析→層間比較の5ステップ |
| QC検定 | 「層別は手法ではなく考え方」「4Mが代表的な切り口」「他の道具の前段階」が頻出 |
次に読むべき記事
この記事の内容がわかったら、QC7つ道具の次のテーマに進みましょう。続けて読むと、現場でそのまま使える知識になります。



テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。