※本記事にはプロモーション(広告)が含まれています。
「来月の新人研修、QC7つ道具の講義やっといて」——上司からの一言に、心臓がキュッと縮んだ経験はありませんか。
日常業務でパレート図くらいは作る。管理図もなんとなく見ている。でも「7つ全部を体系的に説明しろ」と言われると、正直あやしい。層別って道具なの? チェックシートって当たり前すぎて何を教えればいいの?——そんなモヤモヤを抱えた30代エンジニアのための記事です。
この記事では、QC7つ道具を「1つの不良品が発生してから、工程を安定させるまで」というストーリーに沿って一気通貫で解説します。読み終わる頃には、後輩の前でホワイトボードに7つの道具を迷いなく書き出せるようになっているはずです。
QC7つ道具とは? ── 全体像を1枚の地図でつかむ
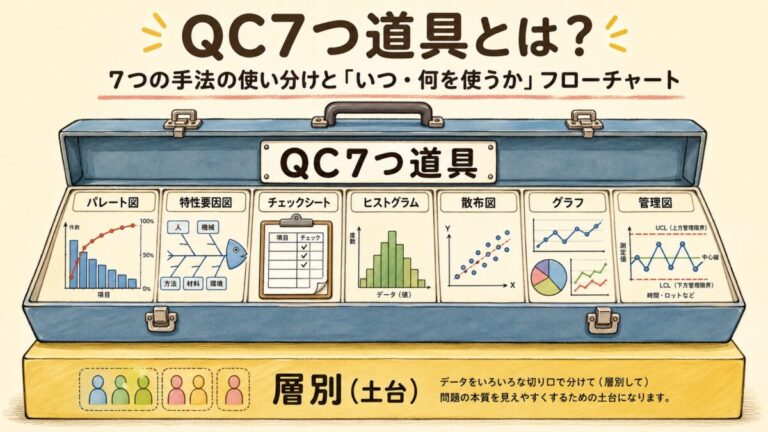
QC7つ道具とは、品質管理(Quality Control)の現場でデータを「見える化」するための基本ツール7つのことです。1950年代に日本の製造業が品質向上のために体系化したもので、統計の専門知識がなくても現場の誰もが使えるように設計されています。
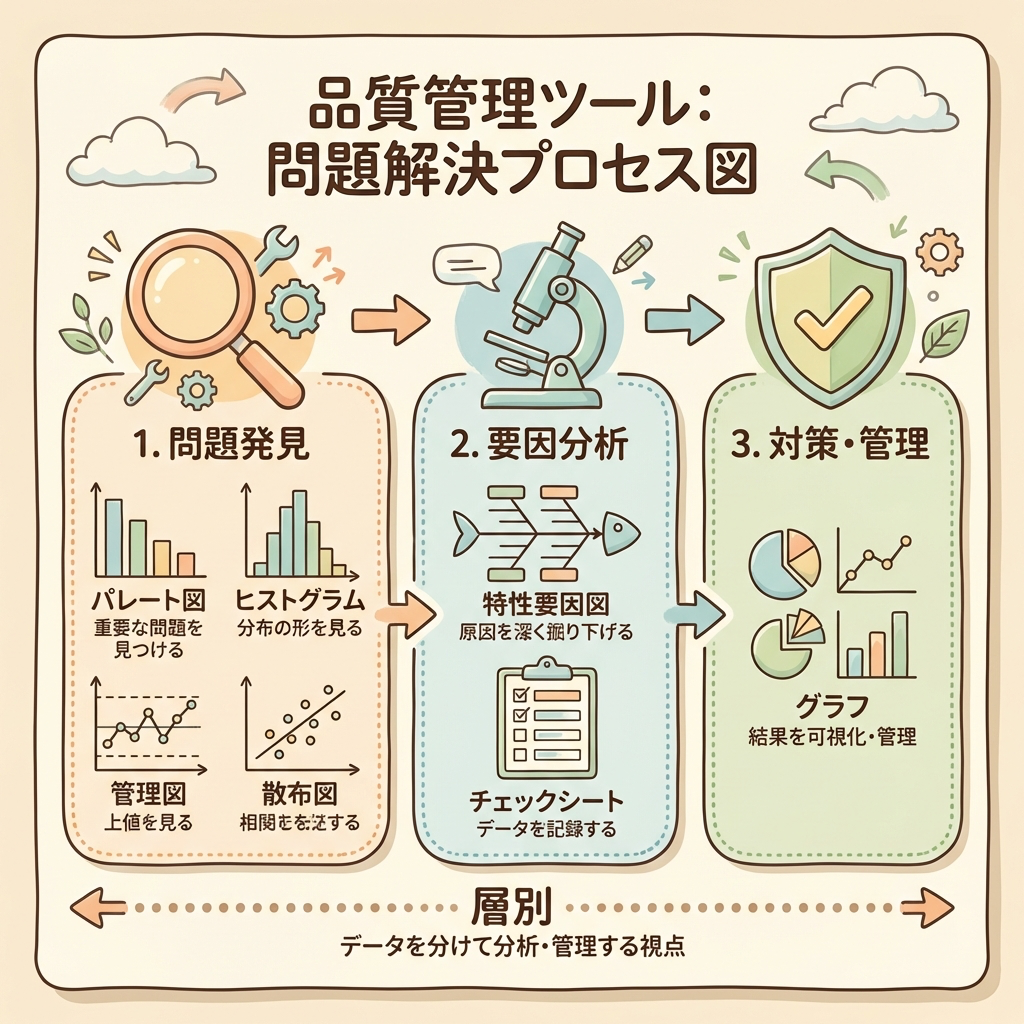
ポイントは、7つの道具はバラバラに存在しているのではなく、「問題発見 → 原因分析 → 対策・管理」という品質改善のストーリーの中で、それぞれ役割が決まっているということです。
QC7つ道具の一覧と役割
| No. | 道具 | ひと言でいうと | 品質改善での役割 |
|---|---|---|---|
| ❶ | パレート図 | 「どの不良が一番多い?」を棒グラフ+折れ線で見える化 | 問題の優先順位をつける |
| ❷ | 特性要因図 | 「なぜその不良が起きた?」を魚の骨で原因を洗い出す | 原因を漏れなく探す |
| ❸ | チェックシート | 「データを正確に集める」ための記録用紙 | データを効率よく収集する |
| ❹ | ヒストグラム | 「データのばらつき具合」を棒グラフ(柱状図)で見る | 分布の形を把握する |
| ❺ | 散布図 | 「2つの要因に関係がある?」を点の分布で確認 | 要因同士の相関を調べる |
| ❻ | 管理図 | 「工程は安定している?」を時系列の折れ線で監視 | 工程の安定を維持する |
| ❼ | 層別 | 「データをグループ分けして比較する」考え方 | 他の6つの道具の精度を上げる |
品質改善ストーリーの中での使いどころ
※ ❼層別はSTEP 1〜3のすべてで横断的に使う「切り口」
ここからは、この「問題発見 → 原因分析 → 対策・管理」の順番に沿って、1つずつ具体例で解説していきます。すべての例は「ある自動車部品工場で、樹脂成形品のキズ不良が増えた」というシナリオで統一します。1つのストーリーで7つ全部を追えるので、後輩への説明にもそのまま使えます。
❶ パレート図 ── 「どこから手をつけるか」を決める
工場の品質月報を見たら、先月の不良件数が前月比で1.5倍に跳ね上がっていた。「キズ」「バリ」「寸法NG」「色むら」「変形」——不良の種類はいくつもある。さて、どこから手をつけますか?
このとき最初に使うのがパレート図です。
パレート図とは?
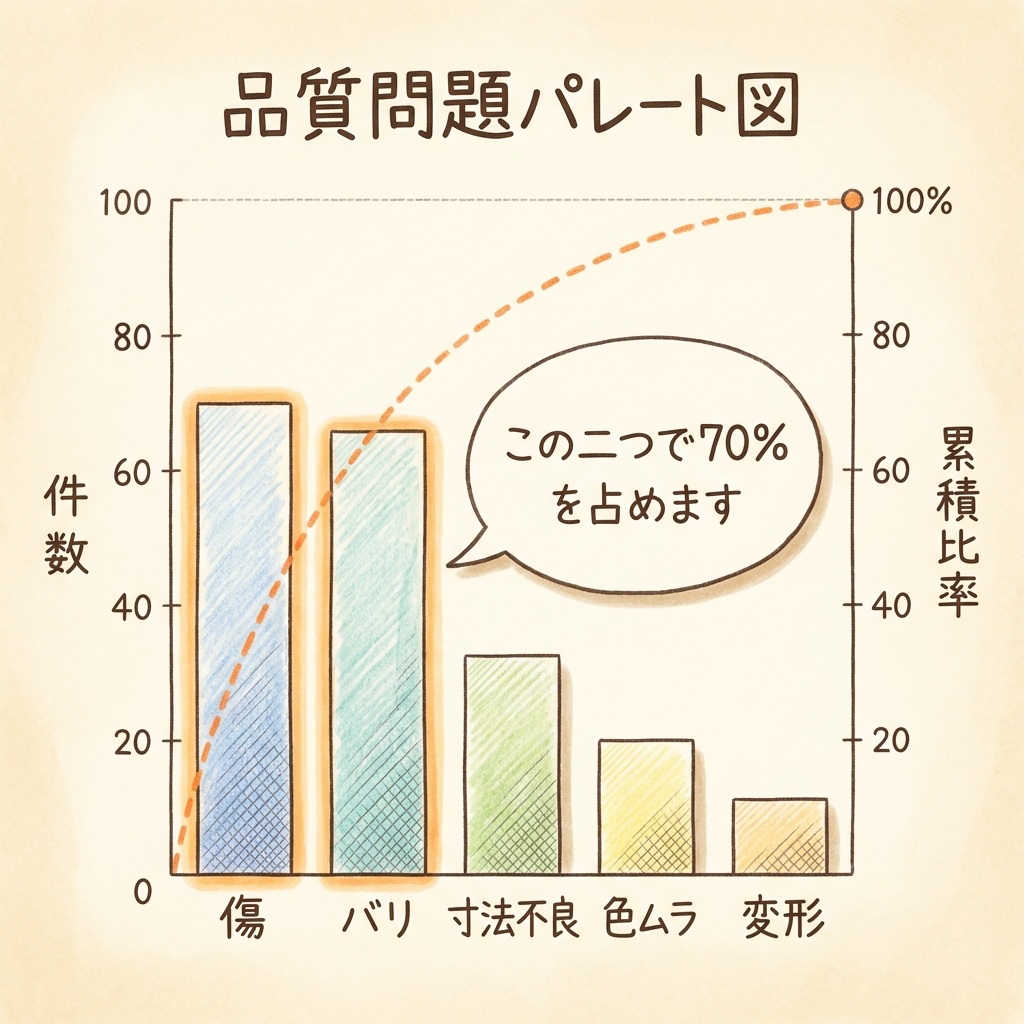
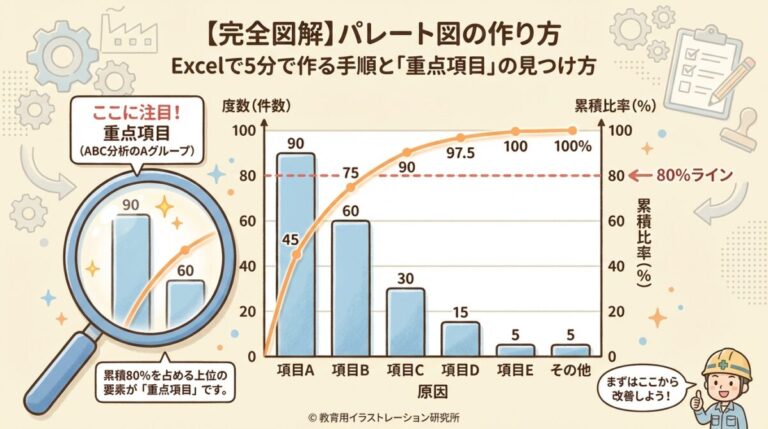
パレート図は、不良や問題を「件数が多い順」に棒グラフで並べ、累積比率を折れ線で重ねた図です。これを見るだけで「上位2〜3項目を潰せば、全体の不良の70〜80%がなくなる」ということが一目でわかります。
製造現場での使用例
先ほどの樹脂成形品の例で、1ヶ月間の不良データをパレート図にすると、こうなったとします。
| 不良項目 | 件数 | 累積比率 |
|---|---|---|
| キズ | 45件 | 45% |
| バリ | 25件 | 70% |
| 寸法NG | 15件 | 85% |
| 色むら | 10件 | 95% |
| 変形 | 5件 | 100% |
「キズ」と「バリ」の2項目だけで全体の70%を占めています。つまり、この2つに集中して対策すれば、不良の7割を消せる可能性がある。これが「パレートの法則(全体の80%は上位20%の要因で決まる)」の実践です。
❷ 特性要因図 ── 「なぜキズが出るのか」を魚の骨で洗い出す
パレート図で「キズ不良が最大の問題」とわかりました。次のステップは「なぜキズが発生するのか?」の原因を洗い出すことです。ここで登場するのが特性要因図です。
特性要因図(フィッシュボーンダイアグラム)とは?
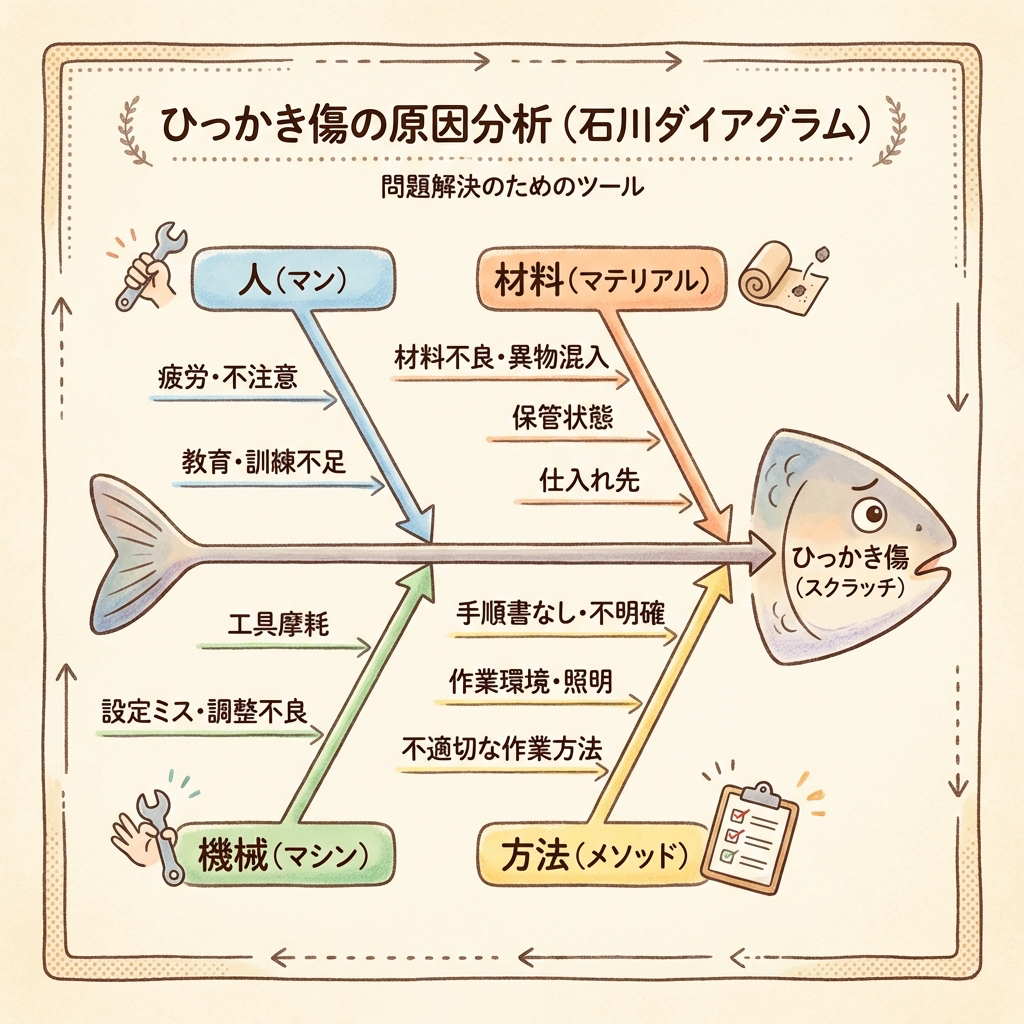
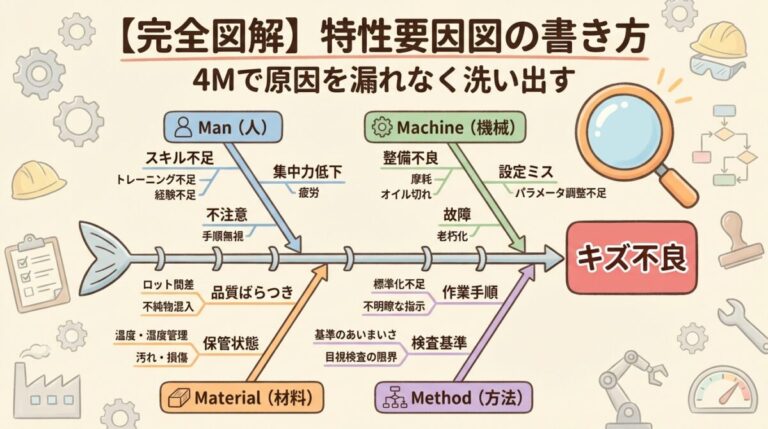
特性要因図は、結果(特性)に影響を与える原因(要因)を、魚の骨のような図で整理するツールです。別名「フィッシュボーンダイアグラム」「石川ダイアグラム」とも呼ばれます。
構造はシンプルです。右端に「結果(問題)」を書き、左に向かって伸びる背骨から「大骨」として分類を分岐させ、そこからさらに「中骨」「小骨」と原因を掘り下げていきます。
製造現場では「4M」で大骨を立てる
製造業で特性要因図を書くときの鉄板フレームワークが「4M」です。
| 大骨 | 意味 | キズ不良での具体例(中骨・小骨) |
|---|---|---|
| Man | 人 | 作業者の経験差 → 新人の取り出し動作が荒い → 教育不足 |
| Machine | 機械 | 金型の摩耗 → ゲート付近のバリがキズに → メンテ周期の遅延 |
| Material | 材料 | 樹脂ロットの変更 → 流動性の変化 → 充填ムラ |
| Method | 方法 | 成形条件(温度・圧力・冷却時間) → 冷却時間が短すぎる → 標準書未改訂 |
❸ チェックシート ── データ収集の「設計図」
特性要因図で「キズの原因候補」が出揃いました。ここから先はデータで裏付ける必要があります。「金型摩耗が原因かも」と仮説を立てても、データがなければ対策会議で「根拠は?」と返されて終わりです。
そこで登場するのがチェックシートです。
チェックシートとは?
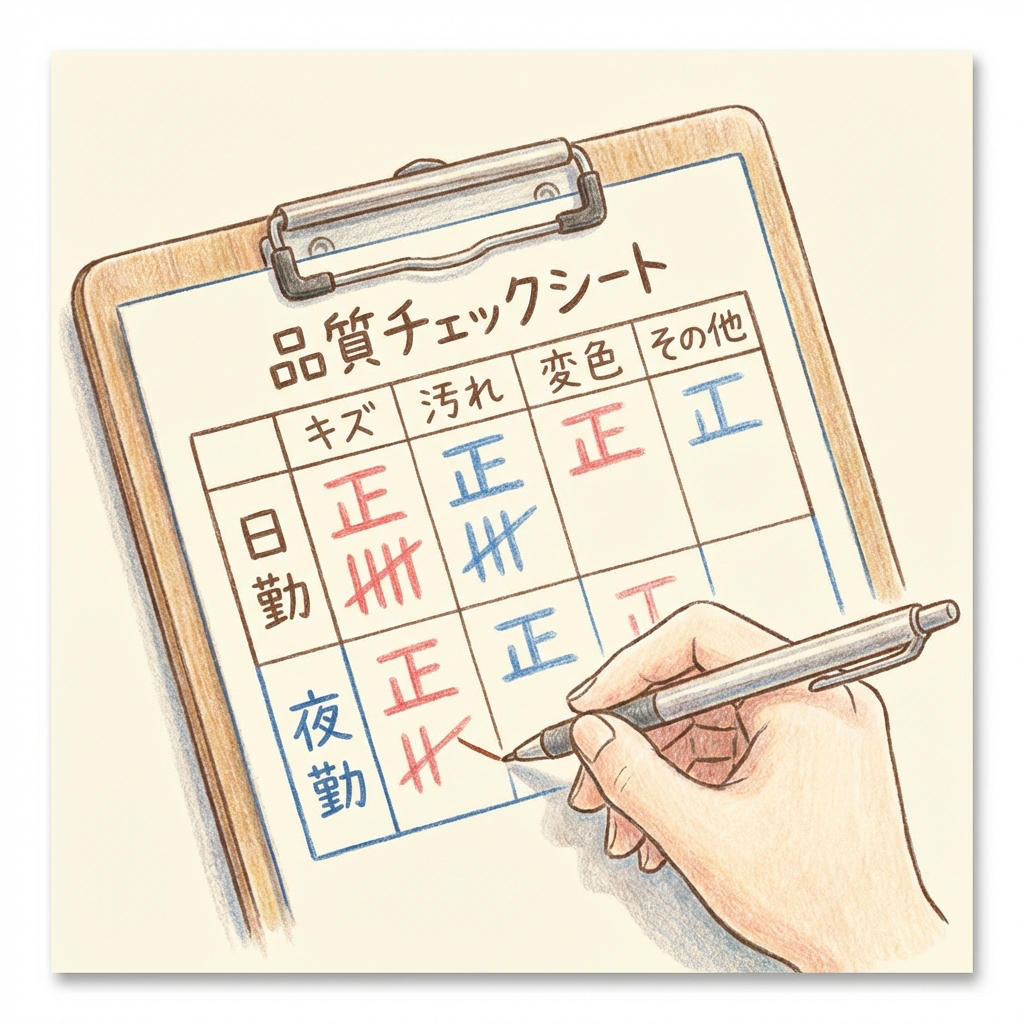
チェックシートは、集めたいデータを効率的・正確に記録するために、あらかじめフォーマットを設計した用紙(帳票)のことです。「正」の字でカウントするような、あの集計表です。
「当たり前すぎて道具と呼ぶほどか?」と思うかもしれません。しかし、データの質は「集め方」で決まります。フォーマットが悪いと、あとで分析しようとしたときに「いつ・どこで・誰が」がわからず使い物になりません。チェックシートは「分析の品質」を支える縁の下の力持ちです。
2種類のチェックシート
QC7つ道具の文脈で重要なのは「記録用チェックシート」のほうです。今回のシナリオでは、「キズ不良の発生件数を、金型番号別・シフト別に1週間記録する」チェックシートを作ります。このデータが、次のヒストグラムや散布図の材料になります。
❹ ヒストグラム ── データの「形」を見る
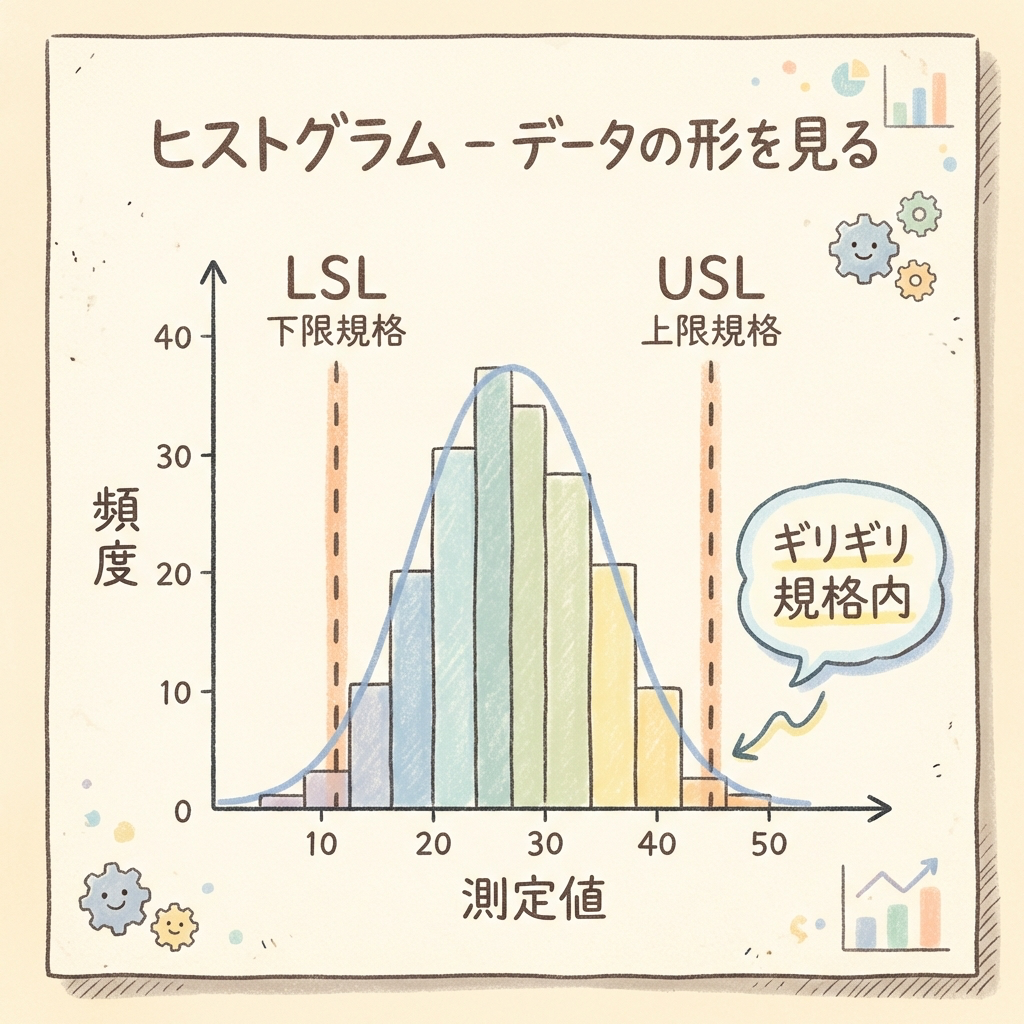
チェックシートでデータが集まりました。たとえば「キズが発生した製品の肉厚データ 100個分」が手元にあるとします。このデータを眺めるだけでは何もわかりません。ここでヒストグラムの出番です。
ヒストグラムとは?
ヒストグラムは、計量データ(長さ・重さ・温度などの連続データ)を区間に分けて棒グラフにし、データの分布の「形」を見える化するグラフです。パレート図と見た目は似ていますが、横軸が「不良の種類」ではなく「数値の区間」である点がまったく異なります。
ヒストグラムで何がわかるのか?
ヒストグラムを見ると、以下のことが一目でわかります。
| 見るべきポイント | わかること |
|---|---|
| 中心の位置 | 狙い値(規格の中心)に対して、実際のデータがどこに集中しているか |
| ばらつきの幅 | データが広く散らばっているのか、狭くまとまっているのか |
| 分布の形 | 左右対称か(正規分布)、左右どちらかに偏っているか、山が2つあるか |
| 規格との関係 | 上限規格(USL)や下限規格(LSL)からはみ出していないか |
たとえば肉厚データのヒストグラムを描いたら「山が2つある(二山型)」になった場合、それは2つの異なる条件のデータが混ざっていることを示しています。「もしかして金型AとBで肉厚が全然違う?」という仮説が生まれ、次の層別につながります。
QC7つ道具の一覧と使い分け
❺ 散布図 ── 「2つの要因に関係はあるか?」を点の雲で確認する
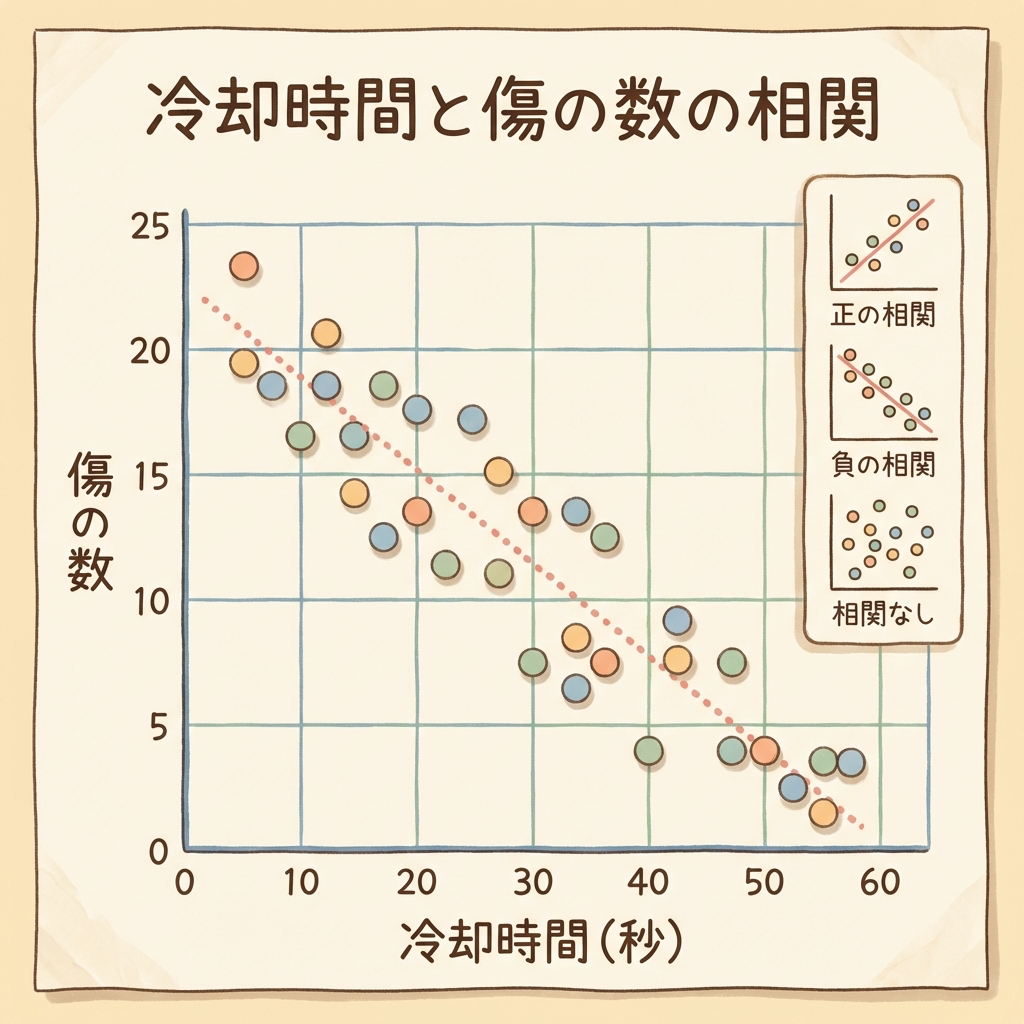
特性要因図で「冷却時間が短いとキズが増えるのでは?」という仮説が出ました。この仮説を確かめるには、横軸に「冷却時間」、縦軸に「キズ件数」をとって、データを点で打ってみます。これが散布図です。
散布図とは?
散布図は、2つの変数(要因と結果、または要因同士)の関係をX-Y平面上の点で表すグラフです。点が右上がりに集まれば「正の相関(一方が増えるともう一方も増える)」、右下がりなら「負の相関」、バラバラなら「相関なし」と判断します。
製造現場での使用例
今回のシナリオでは、チェックシートで集めた「冷却時間(秒)」と「キズ件数(個/100ショット)」のペアデータを散布図にします。
もし右下がり(冷却時間が長いほどキズが少ない)の傾向が見えたら、「冷却時間を延ばすことがキズ対策になる」という仮説がデータで裏付けられたことになります。逆に点がバラバラなら、「冷却時間は犯人ではない。他の原因を探ろう」と方向転換できます。
❻ 管理図 ── 工程の「健康状態」をリアルタイムで監視する
散布図の分析をもとに「冷却時間を15秒→20秒に延長」という対策を打ちました。キズ不良は減ったようです。しかし、ここで気を抜いてはいけません。「対策後、工程は安定しているのか?」を継続的に監視する必要があります。その道具が管理図です。
管理図とは?
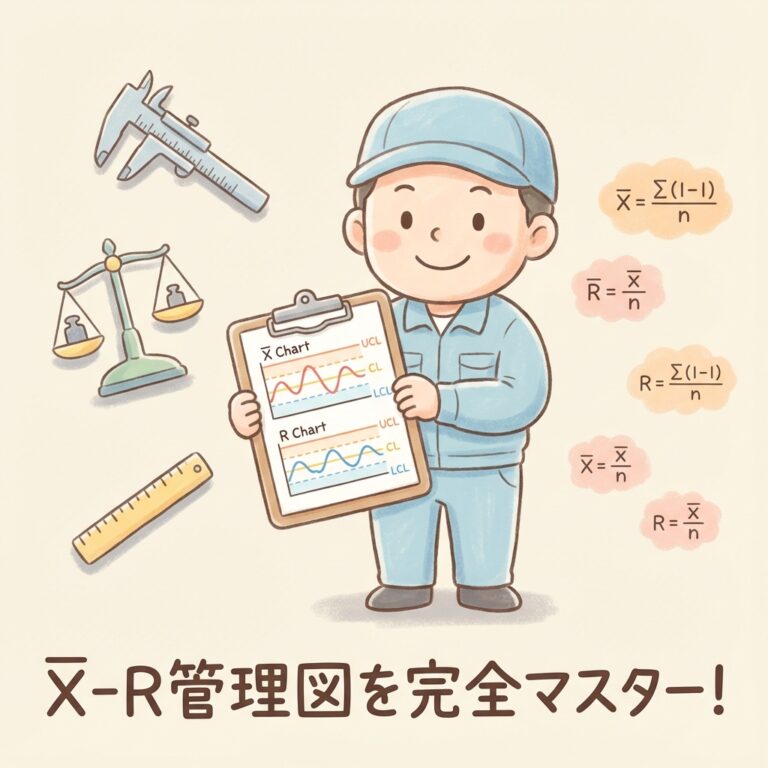
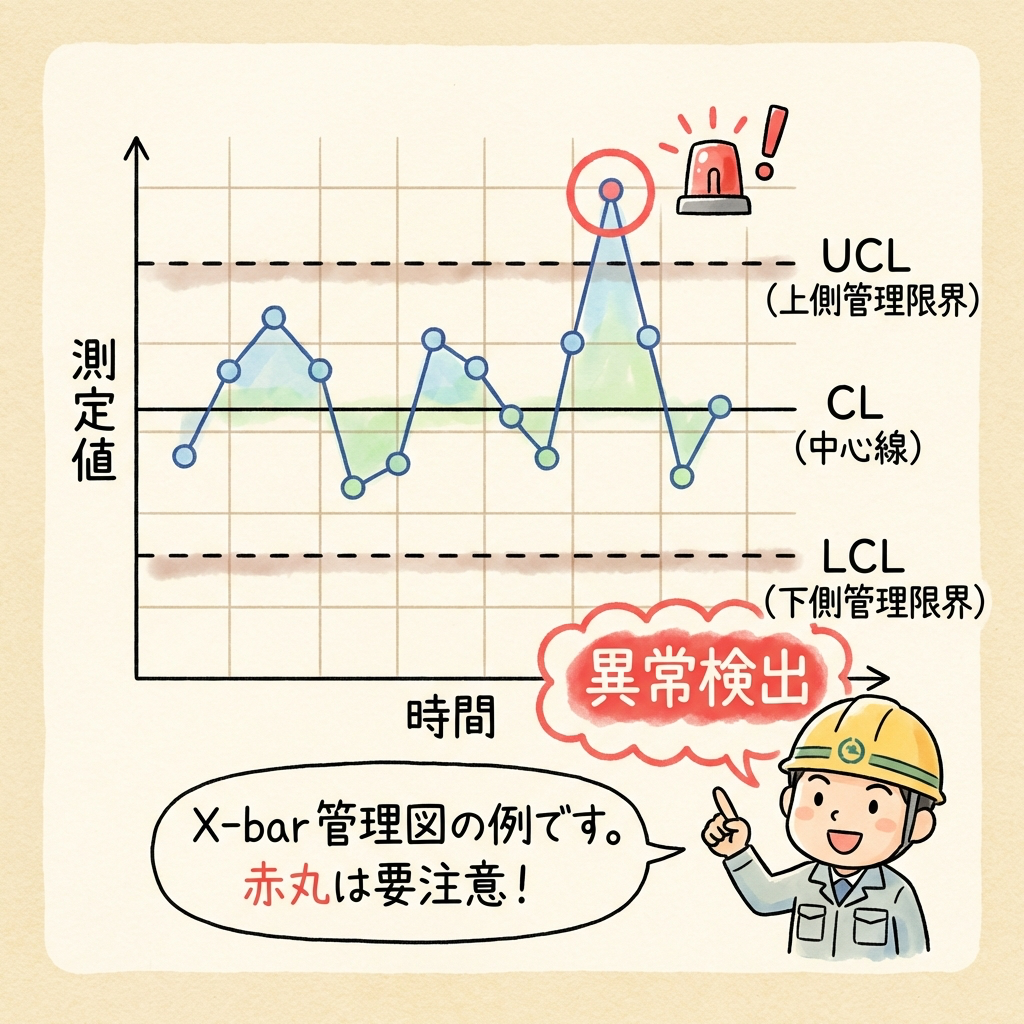
管理図は、データを時系列で折れ線グラフにし、そこに「管理限界線(UCL:上方管理限界とLCL:下方管理限界)」と「中心線(CL)」を引いたグラフです。工程が正常なら、データは管理限界線の中に収まります。もしデータが限界線を超えたり、特定のパターン(連続して上昇するなど)が現れたら、「工程に異常が起きている」と判断します。
「なぜ3σなのか?」——正規分布に従うデータの場合、平均±3σの範囲に全体の99.73%が入ります。つまり、この範囲を超えるデータが出る確率はわずか0.27%。「ほぼありえないことが起きた=何か異常が発生した」と判断するわけです。
管理図で見つける「異常」の例
| パターン | 現場で起きていること(例) | 対処 |
|---|---|---|
| 管理限界を超えた | 金型に異物が挟まり、急に寸法が飛んだ | 即座にラインを止めて原因調査 |
| 7点連続で片側に寄った | ヒーターが少しずつ劣化し、温度がジワジワ下がっている | ドリフト(偏り)を調査 |
| 連続して上昇/下降 | 刃具の摩耗が進行し、寸法が一方向にズレ続けている | 工具交換のタイミングを前倒し |
❼ 層別 ── すべての道具の「精度」を上げる隠れた主役
最後に紹介するのは「層別」です。7つの中で最も地味ですが、実は最も重要な考え方です。
層別とは?
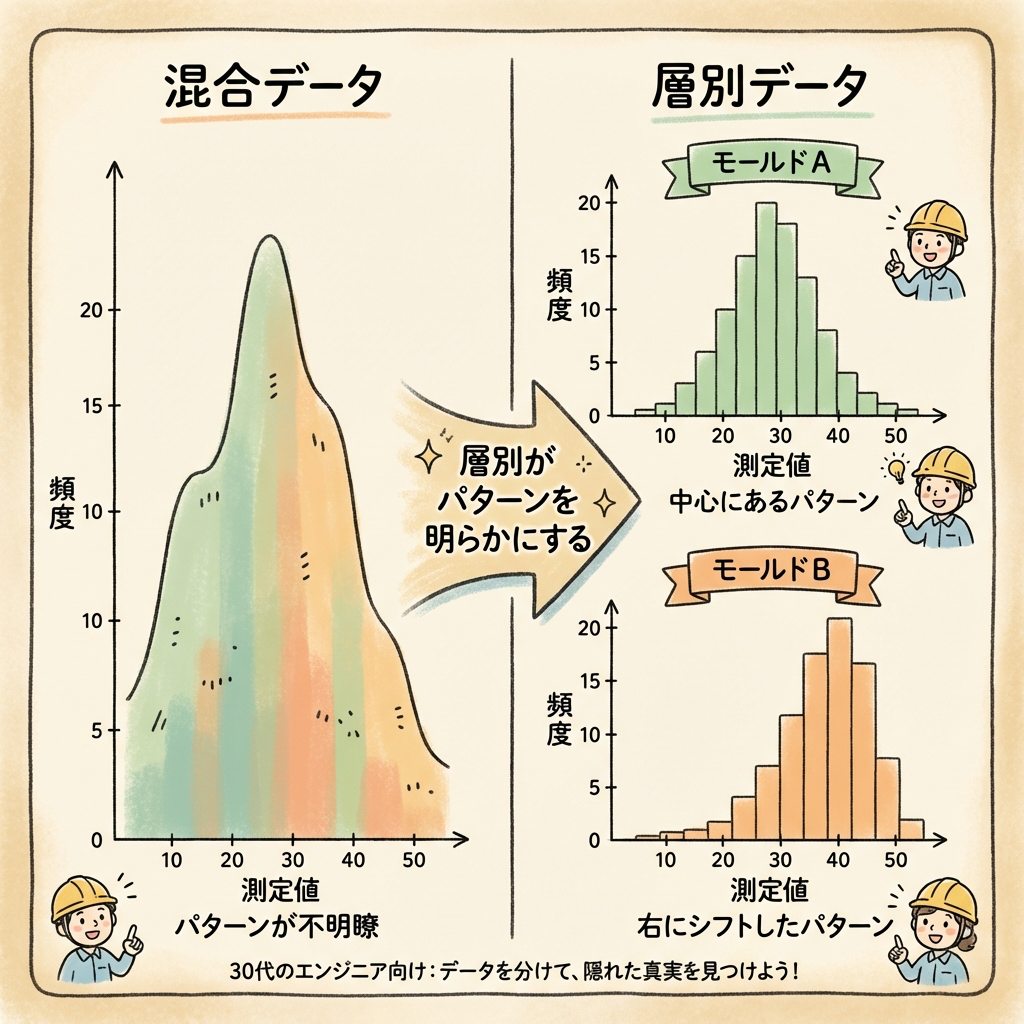
層別とは、データを共通の特徴ごとにグループ(層)に分けて比較・分析する考え方です。グラフでも表でもなく、「データを分けるという行為そのもの」が道具です。
たとえば、全体の肉厚データでヒストグラムを作ったら正規分布に見えた。でも「金型A」と「金型B」に分けて(=層別して)もう一度ヒストグラムを作ったら、Aは規格内に収まっているのにBだけ右にズレていた——こういった発見が層別によって可能になります。
製造現場でよく使う「層別の切り口」
| 分類 | 具体例 |
|---|---|
| 時間 | 午前 / 午後、日勤 / 夜勤、曜日別、月別 |
| 機械 | ライン1号機 / 2号機、金型A / 金型B |
| 作業者 | ベテラン / 中堅 / 新人、Aさん / Bさん |
| 材料 | ロット番号別、仕入先別 |
| 条件 | 温度設定別、冷却時間別 |
後輩に教えるときに使える「覚え方」と「使い分けフローチャート」
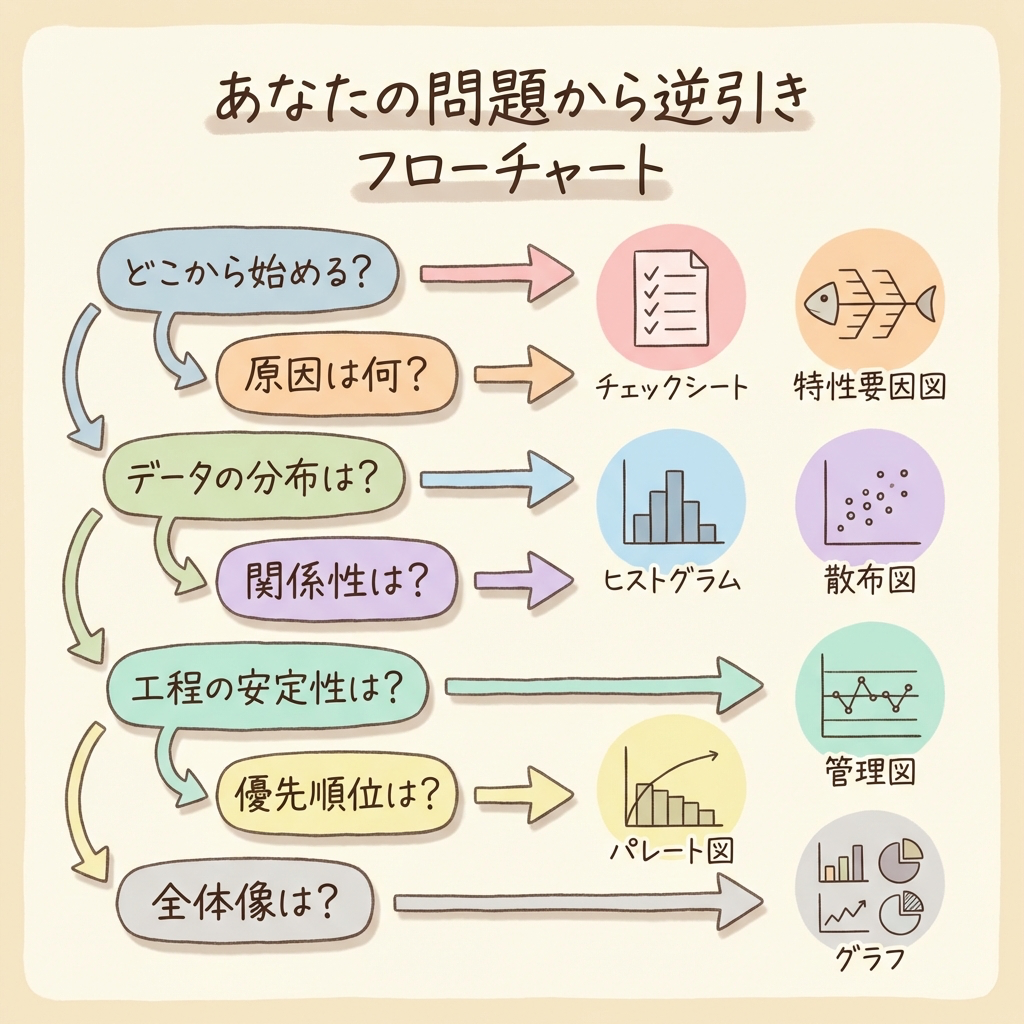
7つの道具の中身はわかった。でも後輩に教えるには「覚え方」のフックがあると助かりますよね。現場でよく使われる語呂合わせと、「どの場面でどの道具を使うか」を判断するフローチャートを紹介します。
語呂合わせで覚える「QC7つ道具」
語呂合わせはお好みのものを使ってください。大事なのは「7つ全部をスラスラ言える状態」をまず作ること。名前が出てこない道具は、いざというとき使えません。
使い分けフローチャート ── 「今の場面で何を使う?」
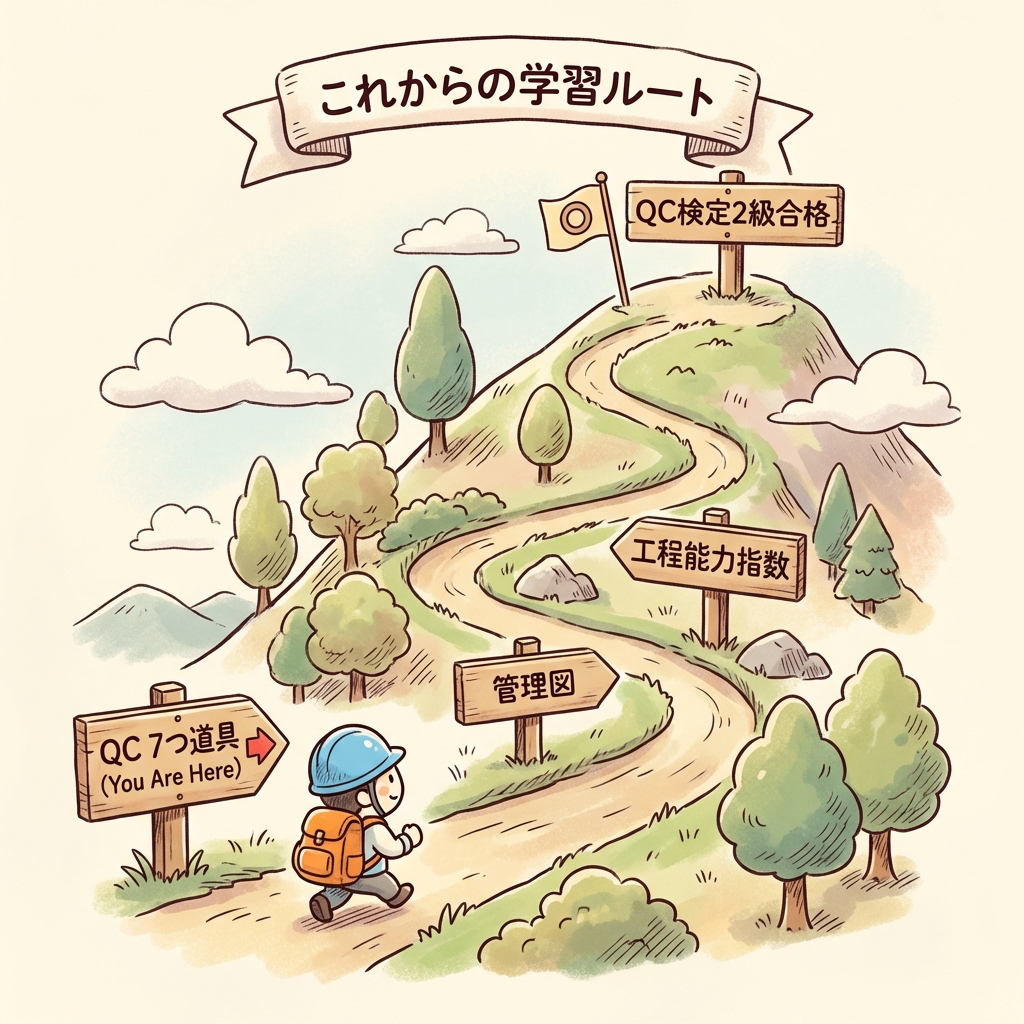
QC7つ道具とQC検定の関係 ── ここから先の学習ロードマップ
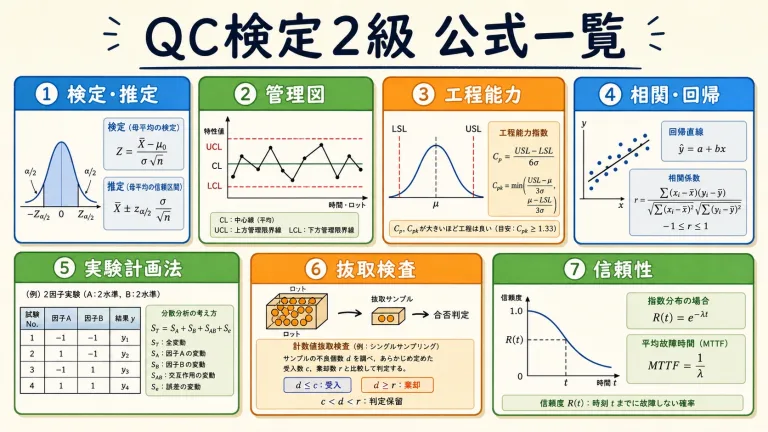
QC7つ道具は、QC検定(品質管理検定)のすべての級で出題される最重要テーマです。3級・4級では「各道具の定義と使い方」が問われ、2級・1級では「管理図の計算」「工程能力指数の算出」「分散分析との関連」など、より実践的な問題が出題されます。
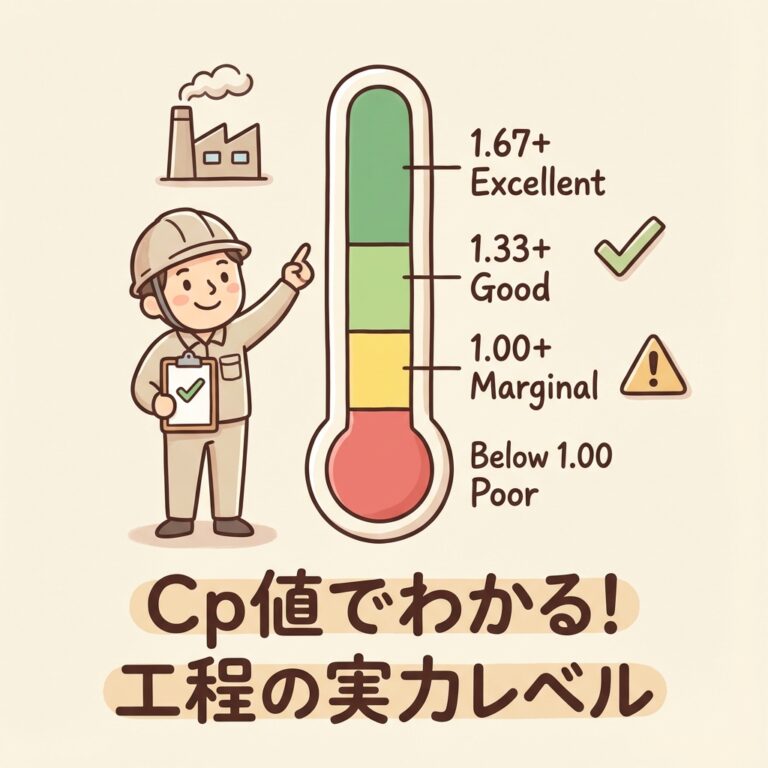
この記事で全体像をつかんだら、次はそれぞれの道具を深掘りするステップに進みましょう。特に管理図・工程能力指数はQC検定2級の計算問題の定番です。
各道具を深掘りするための学習ルート
| 道具 | 深掘り記事 | QC検定の出題範囲 | 対応級 |
|---|---|---|---|
| パレート図 | パレートの法則の記事で応用を学ぶ | 手法の定義・読み方 | 4級〜1級 |
| ヒストグラム | ヒストグラム完全図解 → | 作成方法・分布の型 | 4級〜1級 |
| 散布図 | 散布図ガイド → | 相関の読み取り | 4級〜1級 |
| 管理図 | 管理図ロードマップ → | UCL/LCL計算・異常判定 | 3級〜1級(計算あり) |
| Cp / Cpk | 工程能力指数完全図解 → | 計算・判定基準 | 3級〜1級(計算あり) |


 ポチップ
 ポチップ
まとめ ── QC7つ道具は「品質改善のストーリー」で覚える
最後に、この記事の要点を振り返ります。
この記事があなたの新人研修の一助になれば幸いです。「教えることは、最高の学び」です。後輩に教えるこの機会を、あなた自身のスキルアップにも活かしてください。
次に読むべき記事
この記事の内容がわかったら、QC7つ道具の次のテーマに進みましょう。続けて読むと、現場でそのまま使える知識になります。

テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。