※本記事にはプロモーション(広告)が含まれています。
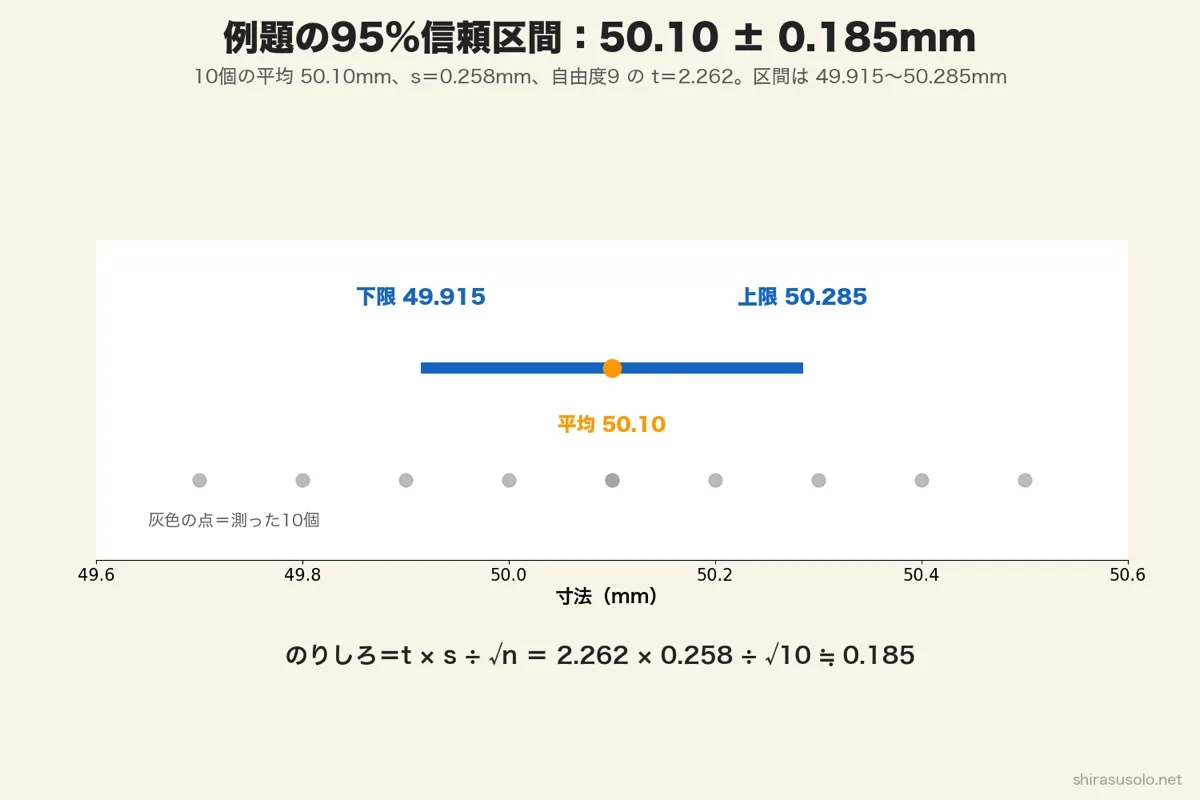
10個の部品の平均が 50.10mm。では、今日つくった全部の部品の本当の平均は? 答えは「49.915〜50.285mm のあいだ」です。
冒頭の数字は、このあとの例題で1行ずつ計算します。ページの途中に、データ数と平均と標準偏差を入れるだけの計算ツールも置きました。
信頼区間の求め方の早見表|母平均・母比率・母分散
信頼区間の式は、推定したいものによって5つの形があります。どれも「点の推定値 ± 境界値 × ばらつき」の形で、母分散だけは割り算の形になります。
p̂ は標本の不良率(ピーハット)。s は標本の標準偏差(n−1 で割ったもの)
1.96・t・χ² の値を自由度から引く早見表
95%信頼区間とは?「95%」の正しい意味
95%信頼区間とは、同じ方法で何度も区間を作ったとき、約95%の区間が本当の値を含む作り方で作った区間です。「95%」は作り方の確かさで、今日の1本の区間についての確率ではありません。
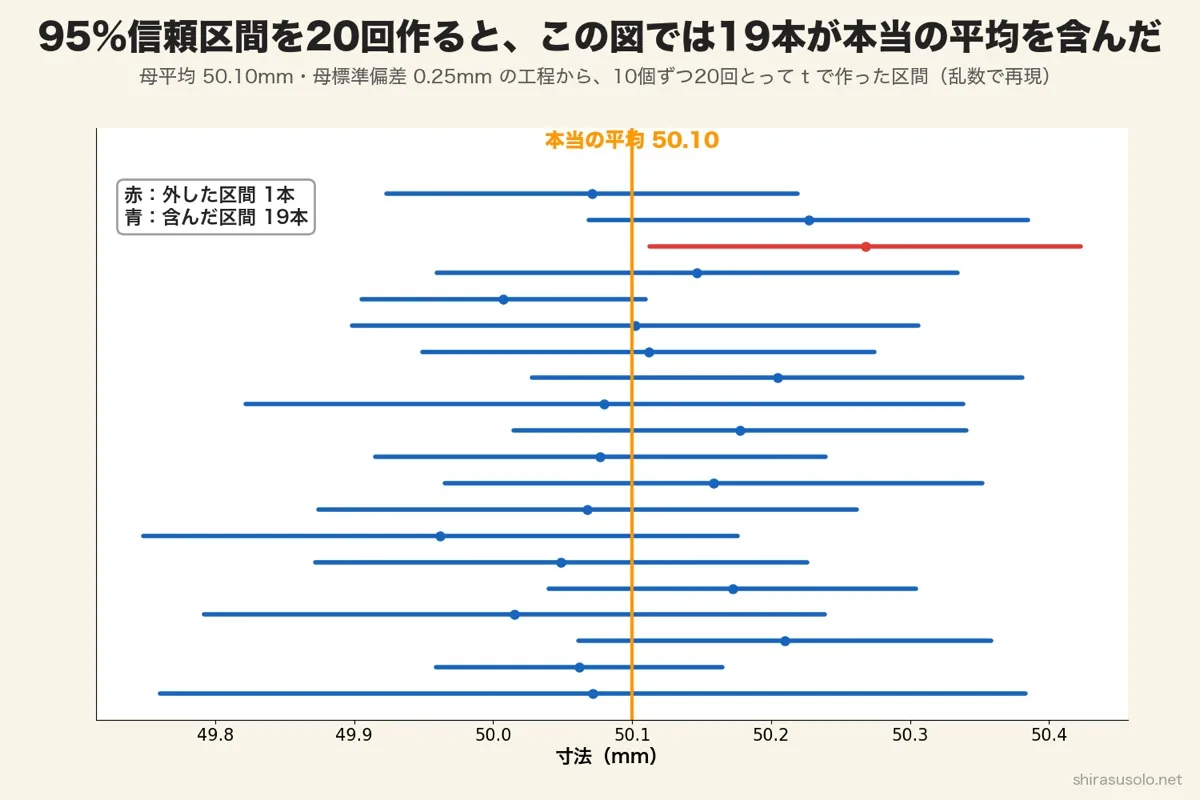
工程から10個ずつ取って区間を作る作業を20回くり返した図では、20本のうち19本が本当の平均 50.10mm を含み、1本が外れました。同じ作り方を2万回くり返すと、含んだ割合は95.0%になります。
資料によって言い方が分かれる点です。「母平均が95%の確率でこの区間に入る」という説明もよく見かけます。母平均は1つの決まった値なので、作った区間が当たっているか外れているかのどちらかしかない。この記事は、作り方の確かさとしての読み方を採ります。現場での使い方としては「この範囲なら外す心配は小さい」と受け取って差し支えありません。
区間の真ん中に使う標準誤差(s÷√n)の意味は標準誤差の記事でくわしく説明しています。
区間推定とは?点推定との違い
区間推定とは、母平均などを1つの値ではなく範囲で推定する方法です。1つの値で答えるのが点推定で、標本平均 50.10mm がそれにあたります。
母平均の信頼区間の公式|のりしろを決める3つ
± のあとの「のりしろ」は、3つの数で決まります。
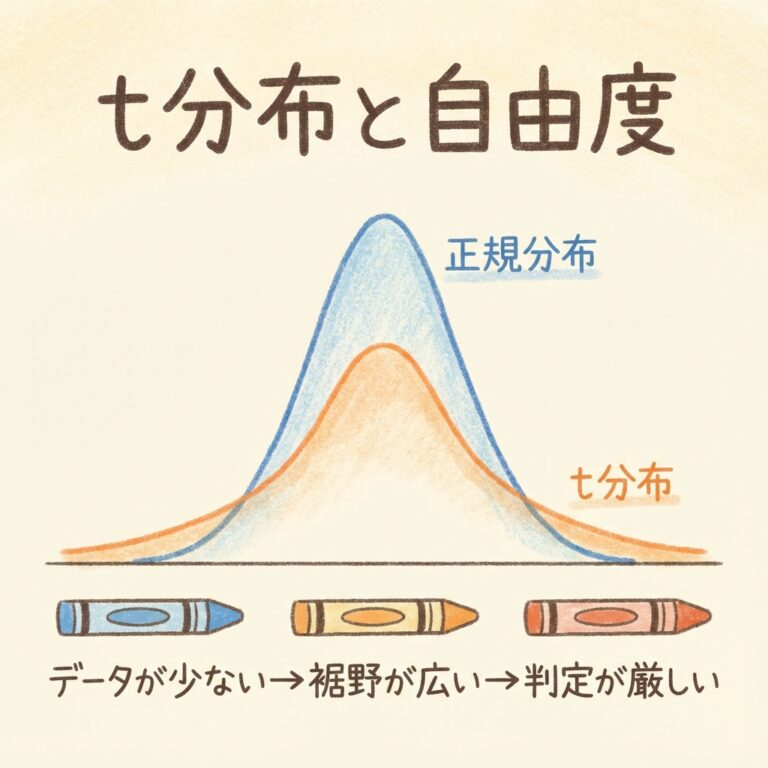
σ がわかっているときの t の代わりの 1.96 より、t の値は大きくなります。s そのものがばらつく分だけ、区間を広げて外れを防いでいるためです。n が30を超えるあたりから t は 2 前後になり、1.96 に近づきます。
95%信頼区間の求め方|部品寸法の例題5ステップ
例題:部品を10個測った寸法(mm)は 50.2・49.8・50.5・50.1・49.9・50.3・50.0・50.4・49.7・50.1。母平均の95%信頼区間を求めます。σ はわかりません。
結論は「母平均の95%信頼区間は 49.915〜50.285mm」と書きます。99%にすると t=3.250 で、のりしろは 0.265mm、区間は 49.835〜50.365mm に広がります。
例題の数字は、手計算とは別に統計ソフトの t分布の区間の関数でも出し直し、小数第3位まで一致を確かめました。σ が 0.25mm とわかっている工程なら、のりしろは 1.96×0.25÷√10=0.155mm で、t を使うときより狭くなります。
信頼区間の計算ツール|母平均・母比率・母分散
推定したいものを選び、必要な欄だけ入れてください。初めは例題の数字(n=10・平均 50.10・s=0.2582)が入っていて、49.9153〜50.2847 になります。母比率を選ぶと n と不良の数 x を使います。
入力すると、その場で計算し直します。入力した数字は画面の中で計算するだけで、どこにも送信されません。
母比率(不良率)の信頼区間の求め方
母比率の信頼区間は、標本の不良率 p̂ を中心に ±1.96×√(p̂(1−p̂)÷n) で求めます。不良が少ないときは、この近似より正確法の区間を使います。
例題:400個を検査して不良が12個。p̂=12÷400=0.03。√(0.03×0.97÷400)=0.00853、のりしろ=1.96×0.00853=0.0167。95%信頼区間は 1.33%〜4.67% です。
同じデータを二項分布から正確に求める方法(クロッパー・ピアソン法)だと、区間は 1.56%〜5.18% になり、少し右にずれます。不良率のように 0 に近い割合は分布が左右対称でないためで、x が5未満なら正確法を使います。母比率の検定と区間は母比率の検定・推定の記事で、欠点数の区間まで解いています。
母分散の信頼区間の求め方|左右が対称にならない
母分散の信頼区間は、偏差平方和 (n−1)s² を χ²分布の上側と下側の点で割って求めます。割る数の大きいほうが下限になる点に気をつけます。
例題の10個なら、偏差平方和は 0.60、自由度9。χ²(9, 0.025)=19.02、χ²(9, 0.975)=2.700 なので、母分散の95%信頼区間は 0.60÷19.02=0.0315 〜 0.60÷2.700=0.222。母標準偏差に直すと 0.178〜0.471mm です。
s=0.258mm に対して、下は 0.08mm しか下がらないのに、上は 0.21mm も上がります。10個で見積もったばらつきは、思ったより大きいかもしれないということ。χ²表の読み方はカイ二乗分布の記事で、ばらつきを基準値と比べる検定はカイ二乗検定で扱っています。
信頼区間の幅を狭くするには|必要なデータ数の逆算
信頼区間の幅は √n に反比例するので、狭くしたい幅から必要なデータ数を逆算できます。σ がわかっている工程なら n=(1.96×σ÷のりしろ)² です。
例:σ=0.25mm の工程で、母平均を ±0.1mm の精度で知りたい。n=(1.96×0.25÷0.1)²=4.9²=24.01。切り上げて 25個 測れば足ります。半分の ±0.05mm にしたいなら、4倍の約97個が要る計算です。
検定で「差を見のがさない」ための n の決め方は、考え方が少し違います。検出力から決める方法は別の記事で計算ツールつきで説明しています。
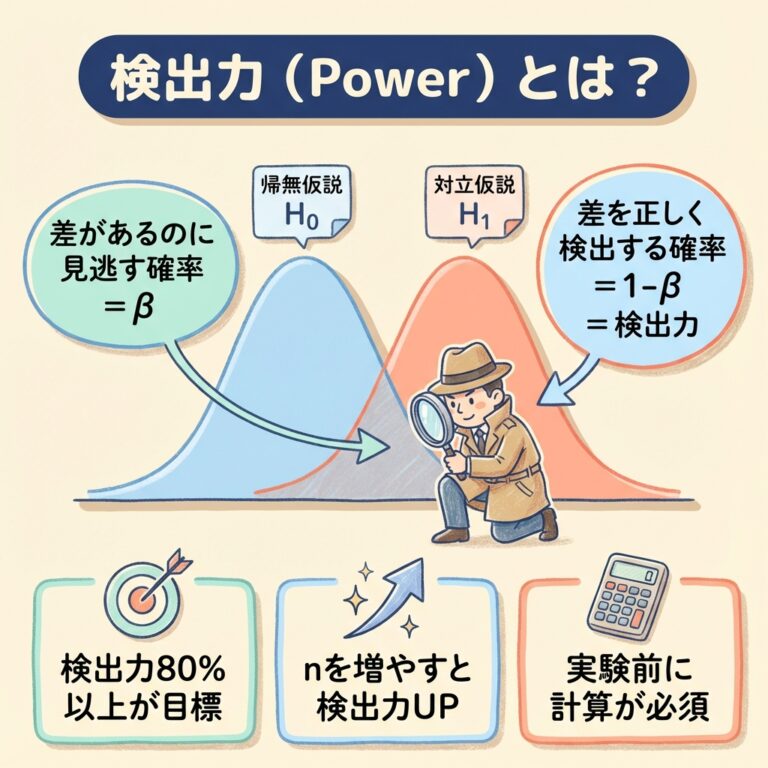
見のがさないための n を検出力から決める
信頼区間と仮説検定の関係
95%信頼区間に基準値が入っていなければ、両側5%の検定で「基準値と差がある」と判定されます。2つは同じ分布を使っていて、表と裏の関係です。
例題の区間 49.915〜50.285mm には 50.0 が入っているので、「平均は 50.0mm とは違う」とはいえません。区間のほうが情報が多く、差がどの程度ありうるかまで読めます。検定の手順は仮説検定の記事で、2つのばらつきの比の区間に使う F分布はF検定の記事で説明しています。
信頼区間を現場で使うときの判断とExcel
現場で信頼区間を使うときは、区間の両端を規格と並べて見ます。平均が規格の中心にあっても、区間の端が規格に近ければ、データを足して確かめる必要があります。
筆者なら、工程の変更を判断するときに「有意かどうか」より先に、信頼区間の端が規格幅のどこに来るかを見ます。理由は、区間の端は「最悪このくらいまでありうる」を示すので、そのまま不良のリスクの見積もりにつながるからです。
QC検定での信頼区間の出方
QC検定の手法の問題では、検定のあとに「母平均の点推定と95%信頼区間を求めよ」と続く形がよく見られます。σ が既知か未知かで 1.96 か t かを選ぶのが分かれ目です。
- σ が与えられていれば 1.96(z)、標本の s なら t(自由度 n−1)
- 母分散の区間は割る数の大きいほうが下限
- 母比率の区間は p̂ で分母を計算する(検定のときは基準値 p0)
級ごとの出題範囲は、日本規格協会の「品質管理検定レベル表」で確かめてください。確認しようとした時点では公式のページが保守中で開けなかったため、この記事では級を断定していません。
よくある質問
まとめ|信頼区間は「外す確率5%の網」の広さ
- 信頼区間は、母平均などが入っていそうな範囲。95%は「作り方の確かさ」
- 母平均は 標本平均 ± t×s÷√n。例題は 50.10 ± 0.185 = 49.915〜50.285mm
- 母比率は p̂ ± 1.96√(p̂(1−p̂)/n)、母分散は (n−1)s²÷χ² で左右非対称
- 幅は √n に反比例。±0.1mm(σ=0.25)なら25個
- 区間に基準値が入らなければ、両側5%の検定でも有意



次に読むべき記事
推定の型がそろいました。次は、同じ分布で「差があるか」を判定する検定と、検定全体の地図へ進みます。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。