※本記事にはプロモーション(広告)が含まれています。
- 「工程異常」と「不良品の発生」は何が違うの?
- 管理図で点が管理限界を超えたら、具体的に何をすればいい?
- 「応急処置」と「恒久対策」の違いがよくわからない
- 異常を見逃さない仕組みって、どうやって作ればいいの?
- 「工程異常」の定義と、なぜ早期発見が重要なのか
- 偶然原因と異常原因(特殊原因)の違い
- 管理図が発する「アラーム」の種類と見方
- 異常発見から恒久対策までの処置フロー
- 異常に強い工程を作るための仕組みづくり
工場で製品を作っていると、「いつもと何か違う」という瞬間があります。
管理図の点が急に跳ね上がった。機械から聞き慣れない音がする。製品の寸法が、いつもより少しずれている気がする──。
この「いつもと違う」を見逃さずにキャッチし、適切に対処することが、品質管理の核心です。
この記事では、QC検定1級で問われる「工程異常」について、異常の定義から発見方法、処置の流れまでを、初心者でもイメージできるようにやさしく解説します。
工程異常とは、工程が決められた標準(条件・手順)や、いつもの管理状態から外れていることです。管理図の点が管理限界を超える・点の並びにくせが出る、設備の音やにおいがいつもと違う、といった形で現れます。不良品という「結果」が出る前の「工程の状態」の異常なので、早く気づいて応急処置と原因の除去(恒久対策)につなげることが大切です。
「工程異常」とは何か?──川の流れでイメージする
まず、「工程異常」とは何かを明確にしましょう。
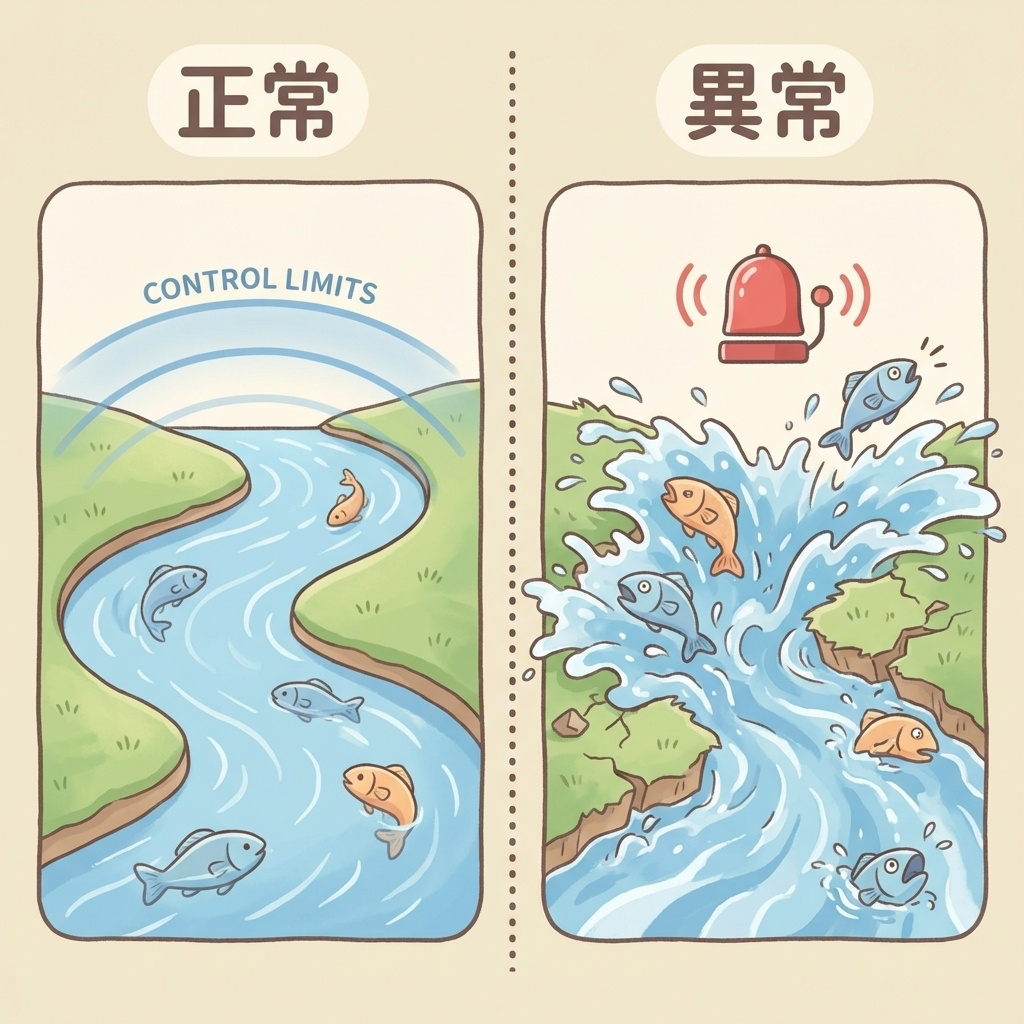
川の流れで考える「正常」と「異常」
工程を「川の流れ」に例えてみましょう。
川には両岸があります。この両岸が「管理限界」です。
正常な状態
川の水は、多少の波はあっても、両岸の間を穏やかに流れています。魚も安心して泳いでいる。これが「工程が管理状態にある」状態です。
異常な状態
突然、上流で大雨が降ったとします。川の水位が急上昇し、水が両岸を越えて溢れ出す。魚が岸に打ち上げられる。これが「工程異常」です。
「工程が通常の管理状態から外れ、製品品質に影響を及ぼす可能性がある状態」
重要:異常 ≠ 不良
ここで重要なポイントがあります。
「工程異常」と「不良品の発生」は、同じではありません。
| 工程異常 | 不良発生 | |
|---|---|---|
| 何を見ている? | 工程の状態(プロセス) | 製品の状態(結果) |
| 判断基準 | 管理限界(UCL・LCL) | 規格限界(USL・LSL) |
| 目的 | 不良を未然に防ぐ | 不良品を除去する |
川の例で言えば、「水が岸を越えそうになっている」のが工程異常、「魚が岸に打ち上げられた」のが不良発生です。
工程異常を早期に発見すれば、不良品が出る前に対処できます。これが「予防」の考え方であり、品質管理の本質です。不良品を検査で取り除くのは「事後対応」であり、コストも時間もかかります。
工程異常と品質異常の違い|現場で気づく4つの場面
現場では「異常」を、工程の状態の異常(工程異常)と、製品の結果の異常(品質異常)に分けて扱うことが多くあります。見ているものが違うので、気づき方も動き方も変わります。
| 工程異常 | 品質異常 | |
|---|---|---|
| 見ているもの | 工程の状態(設備・材料・作業・データ) | 製品の結果(不良の出方) |
| 例 | 設備の音がいつもと違う、材料ロットが替わった直後に寸法が片寄る、手順どおりに作業できない | 初めて見る不良が出た、不良の件数が急に増えた、なくなったはずの不良が再発した |
| 判断のものさし | 標準・管理限界・いつもの状態 | 規格(合否)・不良率のいつもの水準 |
| ねらい | 不良が出る前に止める | 不良の流出を止め、原因を工程までさかのぼる |
工程異常に気づく4つの場面
- 五感でいつもと違う:音・振動・におい・色・手ざわりが違う
- 数や時間が合わない:部品の数が合わない、1個あたりの作業時間がいつもより長い
- 判断に迷う:限度見本で良品か不良品か決められない、手順書どおりに作業できない
- データがいつもと違う:管理図の点が限界を超える、片側に並ぶ、上がり続ける
どれも「不良」とはまだ言えない段階です。だからこそ、作業者が「いつもと違う」と感じた時点で止めて報告できるように、何をもって異常とするかを手順書に書いておくことが、仕組みづくりの出発点になります。
4M で見た工程異常の例
| 4M | 工程異常の例 |
|---|---|
| 人(Man) | 交代した作業者が手順を飛ばした、応援者が段取りを間違えた |
| 機械(Machine) | 刃物の摩耗、設定値のずれ、異音や振動 |
| 材料(Material) | ロットの切り替え直後の特性の変化、仕入れ先の変更 |
| 方法(Method) | 手順書の改訂直後、加工条件の変更 |
工程異常は「工程の状態」、品質異常は「製品の結果」。いつもと違うと感じた時点で止め、4M のどこが変わったかを確かめる。
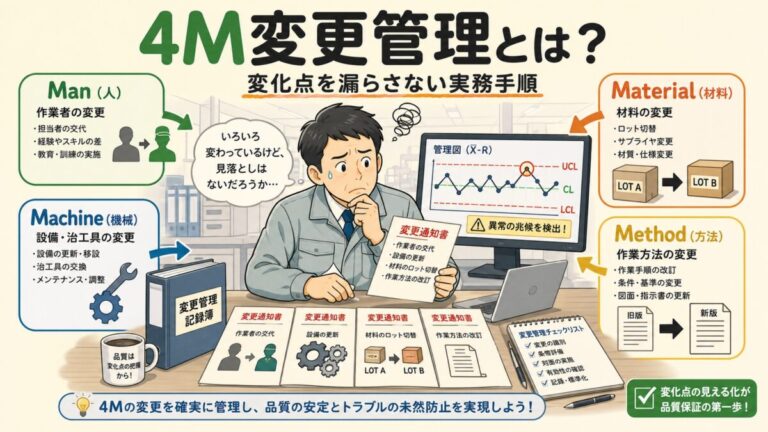
4M(人・機械・材料・方法)の変化点を管理して、工程異常を先回りで防ぐやり方です。
「偶然原因」と「異常原因」──2種類の変動を区別する
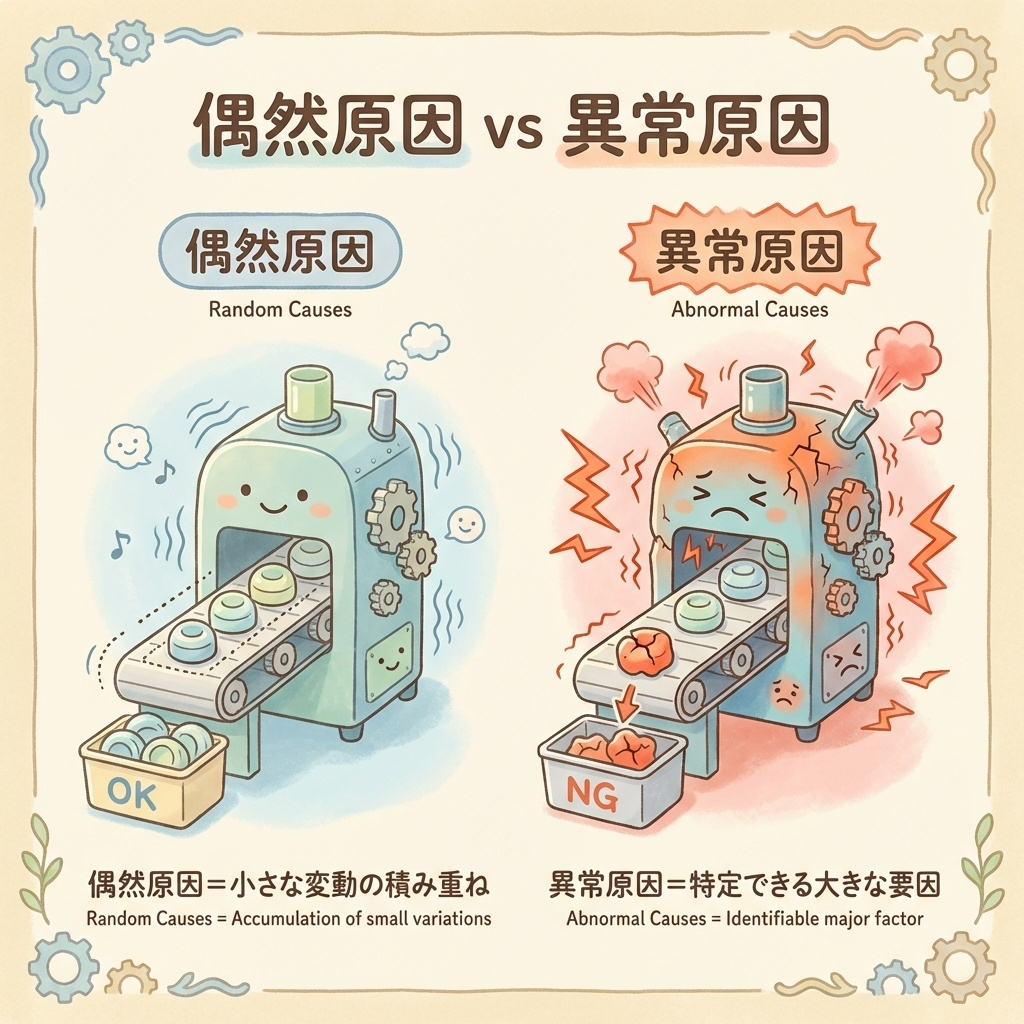
工程には、常に「ばらつき」があります。でも、すべてのばらつきが異常ではありません。
ばらつきの原因は、大きく2種類に分けられます。
偶然原因(Common Cause)
工程に常に存在する、小さな変動要因の積み重ねです。
例えば:
- 原材料のわずかな成分ばらつき
- 室温の微妙な変化
- 作業者の手の動きの微差
- 機械の微小な振動
これらは特定が困難で、ゼロにすることはできません。でも、たくさんの小さな要因が足し合わさっても、その影響は管理限界の中に収まります。
偶然原因だけが存在する工程は「管理状態にある」と言います。
異常原因(Assignable Cause / Special Cause)
工程に突発的に発生する、特定可能な大きな変動要因です。
例えば:
- 機械の部品が摩耗・破損した
- 原材料のロットが不良だった
- 作業者が手順を間違えた
- 設備の設定値がずれた
これらは特定でき、取り除くことができます。そして、取り除かなければなりません。
異常原因が存在する工程は「管理状態にない」と言います。
2つの原因を表で比較
| 偶然原因 | 異常原因 | |
|---|---|---|
| 別名 | 共通原因、慢性原因 | 特殊原因、突発原因 |
| 特徴 | 常に存在、小さい | 突発的、大きい |
| 特定可能か | 困難 | 可能 |
| 除去可能か | ゼロにはできない | 除去すべき |
| 工程の状態 | 管理状態 | 管理状態にない |
管理図の役割は、「偶然原因によるばらつき」と「異常原因によるばらつき」を区別することです。管理限界内に収まっていれば偶然原因、管理限界を超えたら異常原因が発生している可能性が高い、と判断します。
管理図が発する「アラーム」を見逃すな
異常原因を早期発見するための最強ツールが「管理図」です。
管理図は、単にデータを記録するだけのグラフではありません。「異常が起きているぞ!」という警報(アラーム)を発する仕組みが組み込まれています。
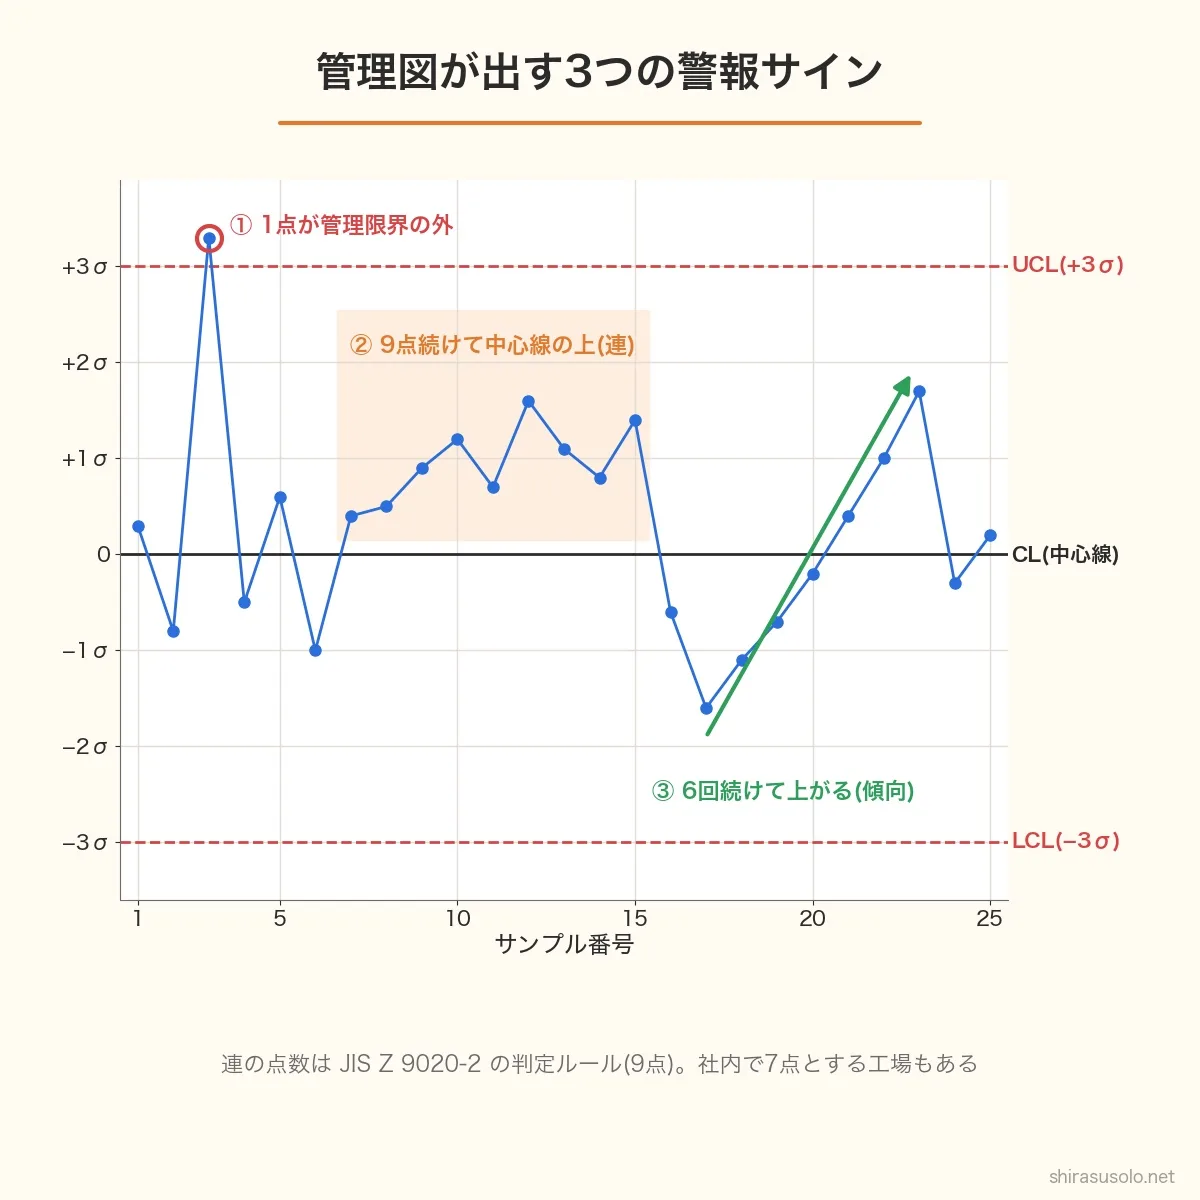
アラーム①:管理限界を超えた点
最もわかりやすい異常サインです。
データ点がUCL(上方管理限界)を上回った、またはLCL(下方管理限界)を下回った場合、異常原因が発生している可能性が非常に高いと判断します。
1点でも管理限界を超えたら、即座に原因調査を開始する
アラーム②:連(ラン)のルール
管理限界内であっても、異常を示すパターンがあります。
「連(ラン)」とは、中心線(CL)の片側に連続して点が並ぶ現象です。
連続する9点が中心線の同じ側に並んだ場合(JIS Z 9020-2 の判定ルール。業界や社内の基準で7点とすることもあります)、工程に偏り(シフト)が発生している可能性がある
コイン投げで9回連続で表が出たら「このコイン、おかしくない?」と思いますよね。それと同じです。
アラーム③:傾向(トレンド)のルール
「傾向」とは、点が一定方向に連続して上昇または下降するパターンです。
連続する6点が増え続ける(または減り続ける)している場合、工程に徐々に変化が起きている可能性がある
例えば、刃物の摩耗が進むと、加工寸法が徐々に大きくなっていきます。
アラーム④:その他のパターン
JISやISOでは、さらに細かい異常判定ルールが定められています。
| パターン | 条件 | 疑われる異常 |
|---|---|---|
| 限界超え | 1点がUCLまたはLCLを超える | 突発的な異常原因 |
| 連(ラン) | 連続する9点が中心線の片側 | 工程平均のシフト |
| 傾向 | 連続する6点が増加または減少 | 徐々に進行する変化(摩耗など) |
| 周期 | 点が規則的に上下を繰り返す | 周期的な外部要因(温度変化など) |
| 中心線への密集 | 連続する15点が±1σ内にある | 層別の問題、データの取り方の問題 |
異常を発見する「仕組み」を作る
管理図でアラームが出たとき、それに気づける仕組みがなければ意味がありません。
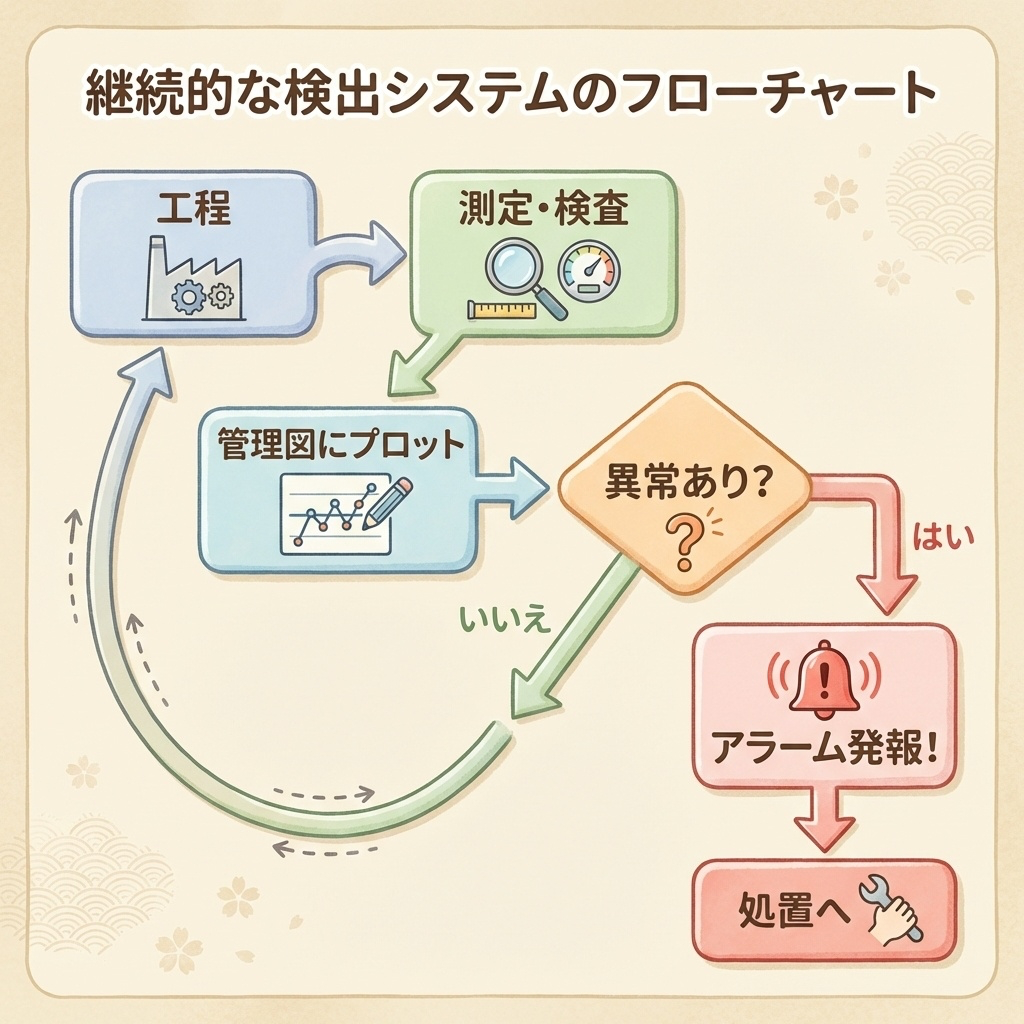
異常発見のサイクル
異常を見逃さないためには、以下のサイクルを継続的に回す仕組みが必要です。
異常発見サイクル
①工程で製品を作る
↓
②データを測定・収集する
↓
③管理図にプロットする
↓
④アラーム条件をチェックする
↓
異常あり? → Yes:処置へ / No:①に戻る
仕組み化のポイント
ポイント①:誰がやっても同じ判断ができる
「ベテランは気づくけど、新人は気づかない」では困ります。アラーム条件を明文化し、誰でも判断できるようにしましょう。
- 管理限界線を赤線で引く
- 「7点連続で片側」などのルールを作業手順書に明記
- チェックリストを作成する
ポイント②:リアルタイムに近づける
異常発生から発見までの時間が短いほど、被害を小さく抑えられます。
- 測定頻度を上げる(全数→抜取でも、頻度は維持)
- 自動測定・自動プロットのシステムを導入する
- 異常時に自動でアラームが鳴る仕組みを作る
ポイント③:「異常かも?」を言いやすい文化
作業者が「異常かも」と思っても、「言ったら怒られる」「面倒くさがられる」と感じると報告しません。
「異常を報告した人を褒める」文化を作ることが、仕組み以上に重要です。
異常を見逃さない仕組みは、「技術」と「文化」の両輪で成り立ちます。どんなに優れた管理図システムを作っても、報告をためらう文化があれば機能しません。
QAとQCの違い。品質保証と品質管理
「応急処置」と「恒久対策」──2段階で考える
異常を発見したら、次は「処置」です。
処置には2つの段階があります。これを混同すると、「対策したのにまた再発した」という事態になります。
応急処置(Emergency Response)
「今すぐ被害を止める」ための処置です。
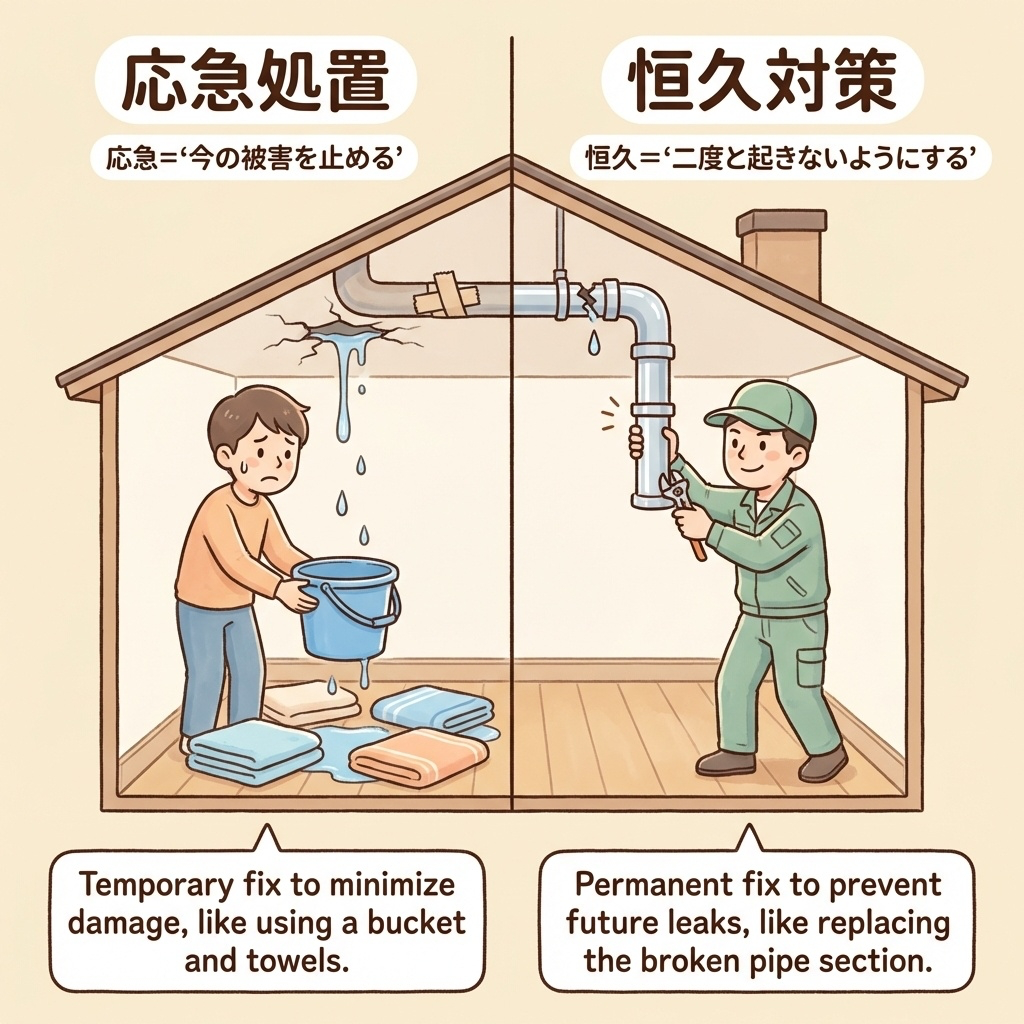
家の水道管から水漏れが起きたとき、まず何をしますか?バケツを置いて水を受ける、元栓を閉める──これが応急処置です。
工場での応急処置の例:
- 作業を停止する:これ以上の不良品を作らない
- 異常品を隔離する:良品と混ざらないようにする
- 選別する:すでに作った製品から不良を取り除く
- 設定を元に戻す:ずれた設定を正常値に戻す
応急処置は「原因を取り除いていない」ことに注意。バケツを置いても、水道管の穴は塞がっていません。応急処置だけで終わると、同じ異常が必ず再発します。
恒久対策(Permanent Corrective Action)
「二度と同じ異常が起きないようにする」ための処置です。
水漏れの例で言えば、配管を修理する、破損した部品を交換する──これが恒久対策です。
工場での恒久対策の例:
- 原因を特定する:なぜ異常が起きたのか調査
- 設備を修理・交換する:摩耗した部品を交換
- 作業手順を改善する:ミスが起きにくい手順に変更
- ポカヨケを導入する:間違えられない仕組みを作る
- 標準を改訂する:作業標準書に反映
応急処置と恒久対策の比較
| 応急処置 | 恒久対策 | |
|---|---|---|
| 目的 | 被害の拡大を防ぐ | 再発を防止する |
| タイミング | 異常発見後すぐ | 原因調査後 |
| 原因への対応 | 触れない | 取り除く |
| 効果の持続 | 一時的 | 永続的 |
| 水漏れの例 | バケツを置く | 配管を修理する |
応急処置は「症状」に、恒久対策は「原因」に対処すると覚えましょう。両方が必要ですが、恒久対策を忘れると「モグラ叩き」状態になります。
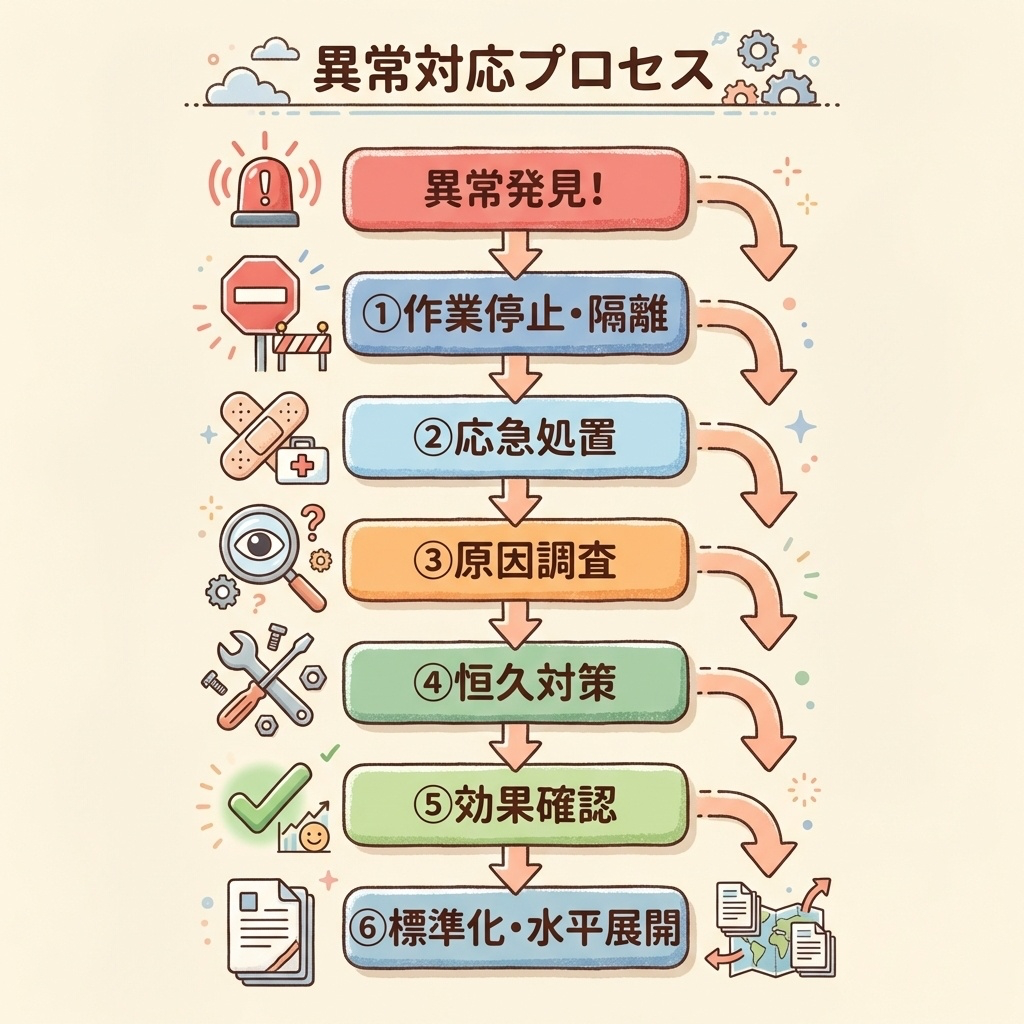
異常処置の6ステップ──発見から標準化まで
異常を発見してから最終的な対策完了まで、6つのステップで進めます。
異常処置フロー
これ以上の被害を防ぐ。異常品を良品と分ける。
設定を戻す、代替手段で生産継続など。
なぜ異常が起きたのか、4M(人・機械・材料・方法)で分析。
原因を取り除く対策を実施。設備修理、手順変更など。
対策後のデータで、本当に改善されたか確認。
作業標準に反映。類似工程にも展開。
各ステップの詳細
Step 3:原因調査のポイント
原因調査では、「なぜ」を5回繰り返すことが有効です(なぜなぜ分析)。
また、4M(Man・Machine・Material・Method)の観点で網羅的にチェックします。
Step 5:効果確認のポイント
「対策したから大丈夫」ではありません。データで効果を確認することが重要です。
- 管理図で異常パターンが消えたか確認
- 工程能力指数(Cp・Cpk)が改善したか確認
- 一定期間、再発がないことを確認
Step 6:標準化・水平展開のポイント
対策が有効だと確認できたら、「組織の知識」として残すことが大切です。
- 作業標準書を改訂する
- チェックリストに追加する
- 教育資料として活用する
- 類似の工程・製品にも展開する(水平展開)
Step 6を省略すると、「個人の経験」で終わり、組織として成長しません。同じ異常が別の場所で起きたとき、また一から対応することになります。
品質管理を基礎から学ぶなら、QC検定3級の勉強から始めるのがおすすめです。QC検定3級のテキストと問題集が1冊になった本です(TAC出版)。
よくある質問
管理図の異常判定ルール8つ(JIS Z 9020-2)と、異常が出たときの対応を判定ツールで確かめられます。

 ポチップ
品質管理の全体を、1冊で見渡したいときに向いています。品質管理と品質改善の基本を、図解でわかりやすくまとめた本です(日本実業出版社)。
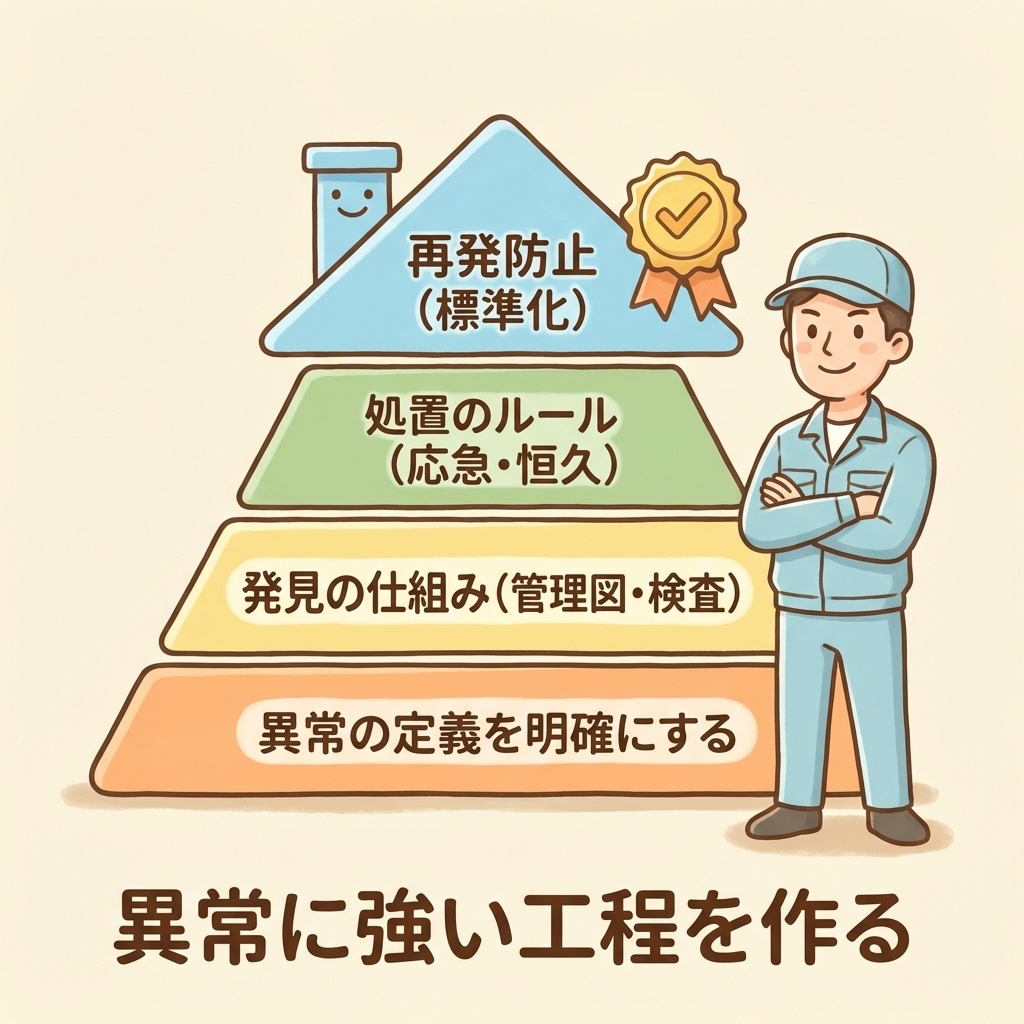
「異常に強い工程」を作る──仕組みの全体像
ここまでの内容を、「異常管理の全体像」として整理しましょう。
異常管理システムのピラミッド
異常に強い工程は、以下の4層で構成されます。
対策を標準に反映し、組織の財産にする
異常発見時に何をするか明確にする
異常を早期に検知するシステム
何を「異常」とするか明確にする
各層のチェックポイント
| 層 | チェック項目 |
|---|---|
| 第1層 異常の定義 |
□ 管理限界(UCL・LCL)が設定されているか □ 異常判定ルール(連・傾向など)が明文化されているか □ 作業者全員が「何が異常か」を知っているか |
| 第2層 発見の仕組み |
□ 管理図が定期的にプロットされているか □ 異常時にアラームが出る仕組みがあるか □ 測定頻度は適切か |
| 第3層 処置のルール |
□ 異常発見時の連絡先・対応手順が決まっているか □ 応急処置の方法が明文化されているか □ 原因調査・恒久対策のフローがあるか |
| 第4層 再発防止 |
□ 対策が標準書に反映されているか □ 類似工程への水平展開がされているか □ 過去の異常事例が記録・共有されているか |
まとめ:異常を見逃さない仕組みを作る
- 工程異常とは、工程が通常の管理状態から外れた状態。不良が出る前に発見することが重要
- 偶然原因は常に存在する小さなばらつき、異常原因は特定・除去すべき大きな変動
- 管理図はアラーム(限界超え、連、傾向など)で異常を知らせる
- 応急処置は被害拡大を防ぐ、恒久対策は再発を防止する
- 処置は6ステップ(停止→応急→調査→恒久→確認→標準化)で進める
- 「異常に強い工程」は定義・発見・処置・再発防止の4層で構成される
異常管理は、品質管理の中でも最も実践的なテーマです。
「異常をゼロにする」のではなく、「異常が起きても、すぐに気づき、適切に対処できる」仕組みを作ることが目標です。
この記事で学んだ考え方を、ぜひ実務に活かしてください。
次に読むべき記事
この記事の内容がわかったら、現場の品質管理の次のテーマに進みましょう。続けて読むと、現場でそのまま使える知識になります。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。