※本記事にはプロモーション(広告)が含まれています。
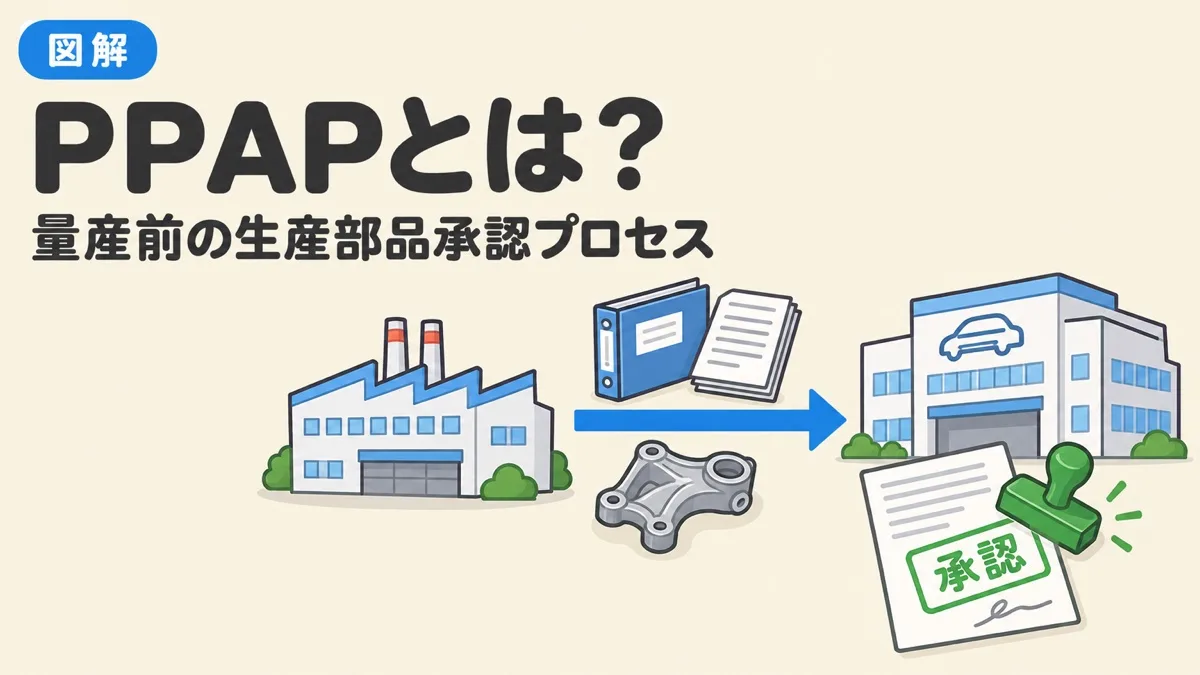
PPAPとは?「量産の搭乗ゲート」でイメージする
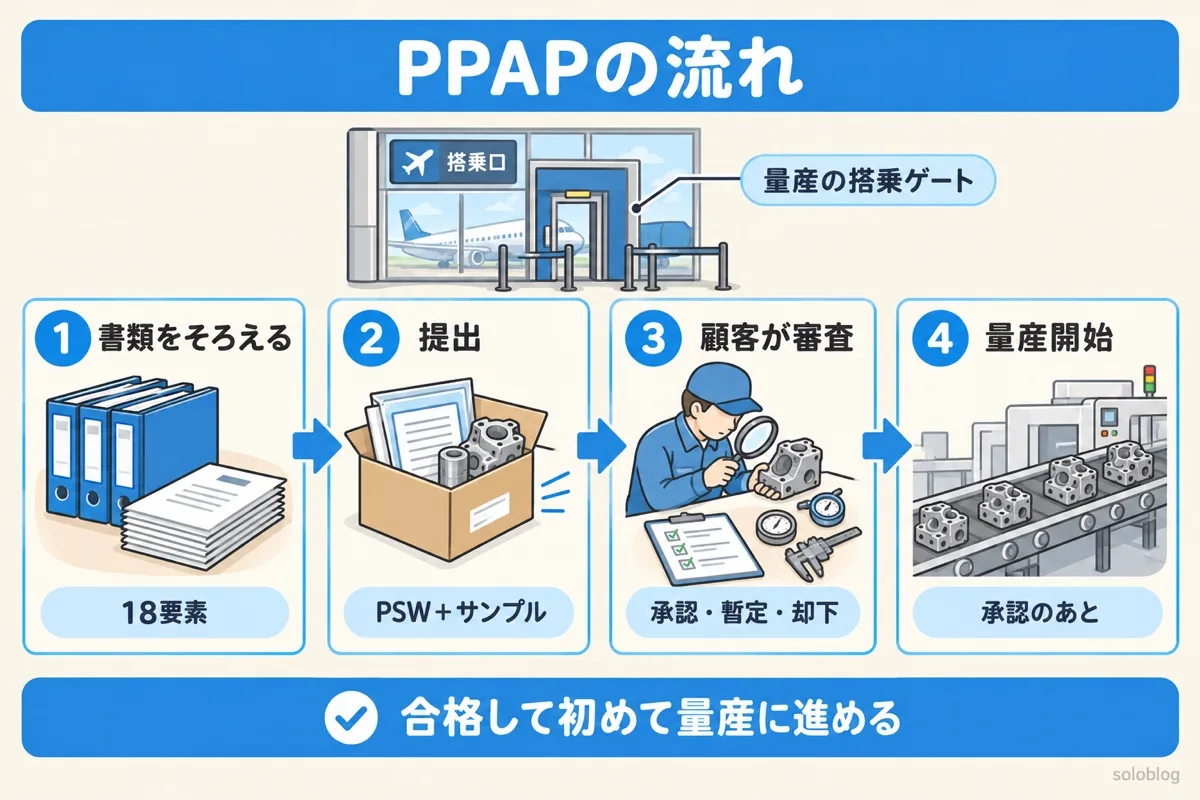
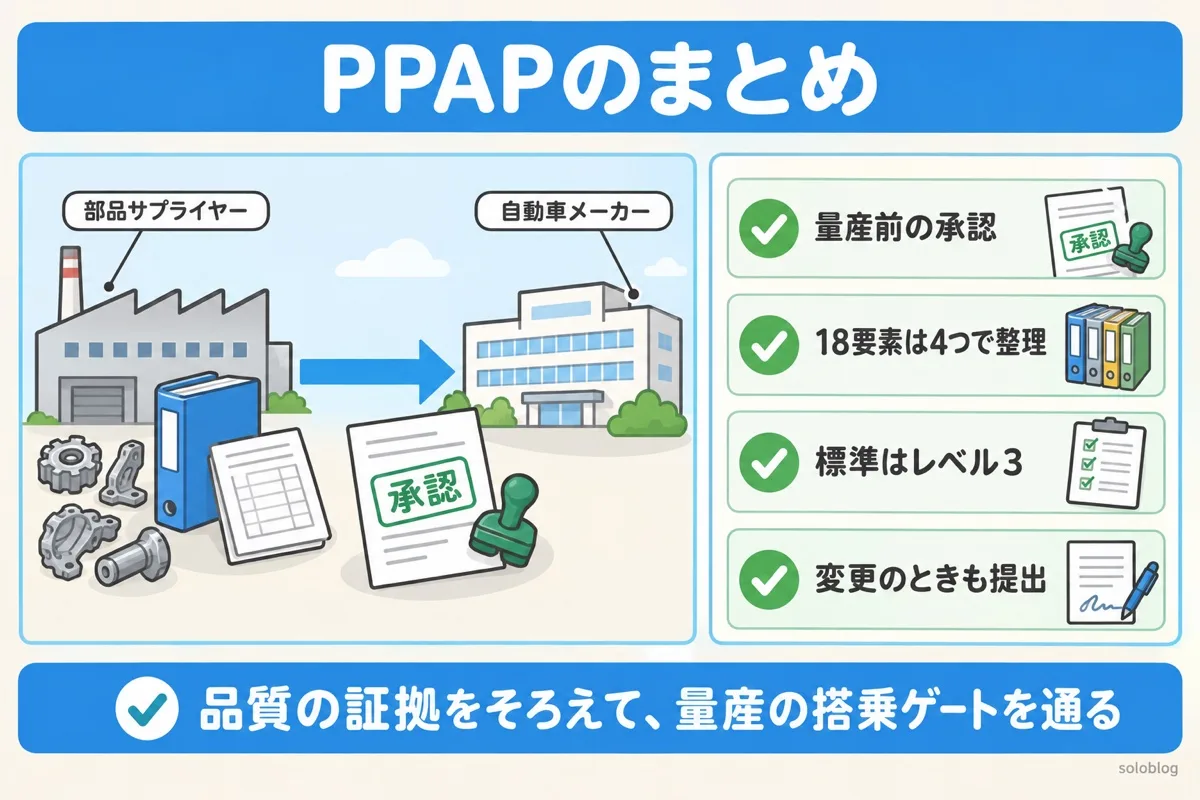
PPAPは、量産という飛行機に乗る前の「搭乗ゲート」です。品質の証拠という荷物を一式チェックしてもらい、合格して初めて量産に進めます。
| 正式名称 | Production Part Approval Process(生産部品承認プロセス) |
| 定めた団体 | AIAG(米国の自動車産業の業界団体)。マニュアルは第4版(2006年) |
| だれが・だれに | 部品のサプライヤーが、顧客(自動車メーカーや1次サプライヤー)に |
| 位置づけ | IATF16949で使う5つのコアツール(APQP・FMEA・MSA・SPC・PPAP)の1つ |
コアツールの関係は、APQP(製品品質先行計画)が開発全体の計画で、PPAPはその終わりの「量産してよいか」の確認にあたります。FMEAでリスクを洗い出し、MSAで測定器を確かめ、SPCで工程のばらつきを見た結果を、PPAPで一式まとめて提出するイメージです。
PPAPの流れ
IATF16949とISO9001の違いと、コアツール
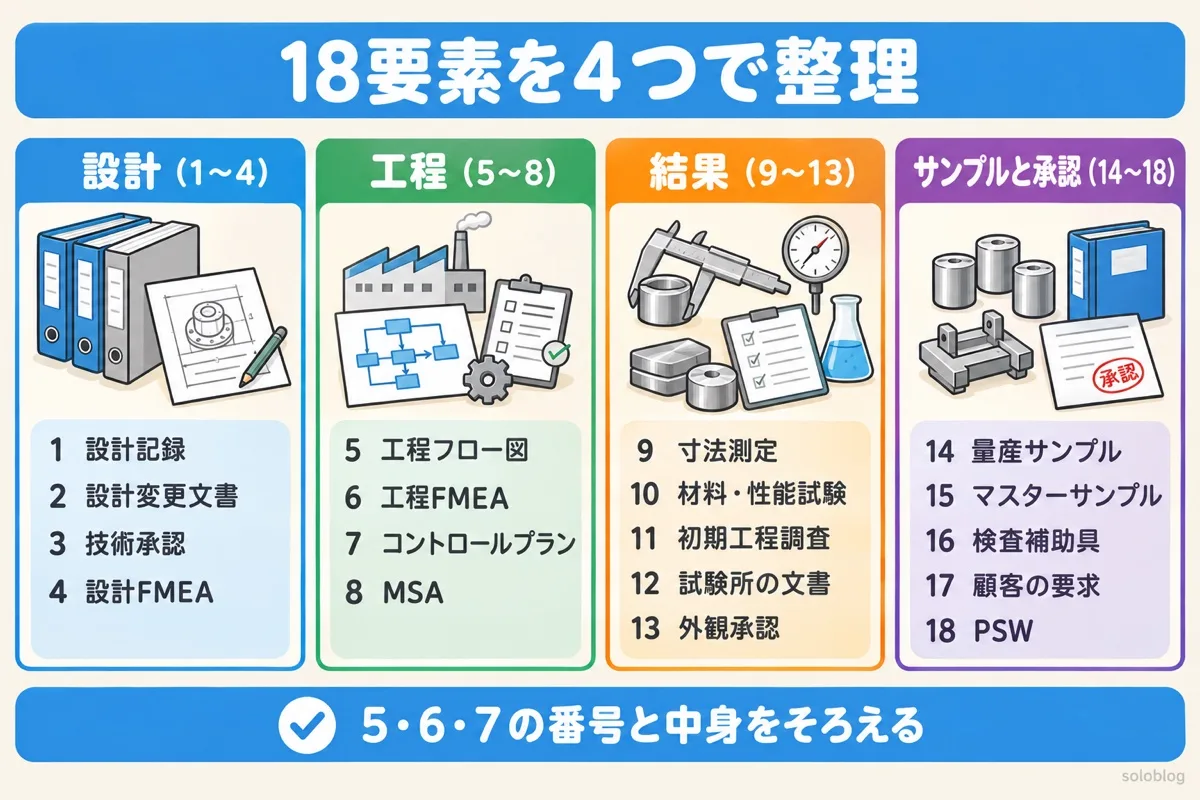
PPAPの18要素を4つのまとまりで整理する
18の要素は、「何を作るか(設計)」「どう作るか(工程)」「ちゃんと作れたか(結果)」「現物と宣言(サンプルと承認)」の4つに分けると覚えやすくなります。
| まとまり | No. | 要素 | 何を用意する? |
|---|---|---|---|
| 設計 | 1 | 設計記録 | 最新版の図面・仕様書。特殊特性の記号も含める |
| 2 | 承認済みの設計変更文書 | 図面にまだ反映されていない変更の承認記録 | |
| 3 | 顧客の技術承認 | 顧客の技術部門が求める場合の承認記録 | |
| 4 | 設計FMEA | 設計に責任を持つ場合の、故障のリスク分析 | |
| 工程 | 5 | 工程フロー図 | 受け入れから出荷までの全工程の流れ |
| 6 | 工程FMEA | 工程ごとに起こりうる不良のリスク分析 | |
| 7 | コントロールプラン | 何を・どの方法で・どの頻度で管理するか | |
| 8 | 測定システム解析(MSA) | ゲージR&Rなど、測定器のばらつきの評価 | |
| 結果 | 9 | 寸法測定結果 | 図面の全寸法を測った結果(番号をふった図面と対応) |
| 10 | 材料・性能試験結果 | 材料の分析、強度・耐久などの試験結果 | |
| 11 | 初期工程調査 | 特殊特性の工程能力(Ppk)と管理図 | |
| 12 | 認定試験所の文書 | 試験した試験所の能力の証明(外部ならISO/IEC 17025など) | |
| 13 | 外観承認報告書(AAR) | 色・つやなど外観が大事な部品の承認 | |
| サンプルと承認 | 14 | 量産サンプル | 量産と同じ条件で作った部品 |
| 15 | マスターサンプル | 承認された基準品。サプライヤーが保管する | |
| 16 | 検査補助具 | 部品専用の検査治具・ゲージとその校正記録 | |
| 17 | 顧客固有の要求事項 | 顧客が独自に求めるもの(材料データの登録など) | |
| 18 | 部品提出保証書(PSW) | 全体の表紙。責任者が適合を宣言して署名する |
設計FMEAと工程FMEAの違い・作り方
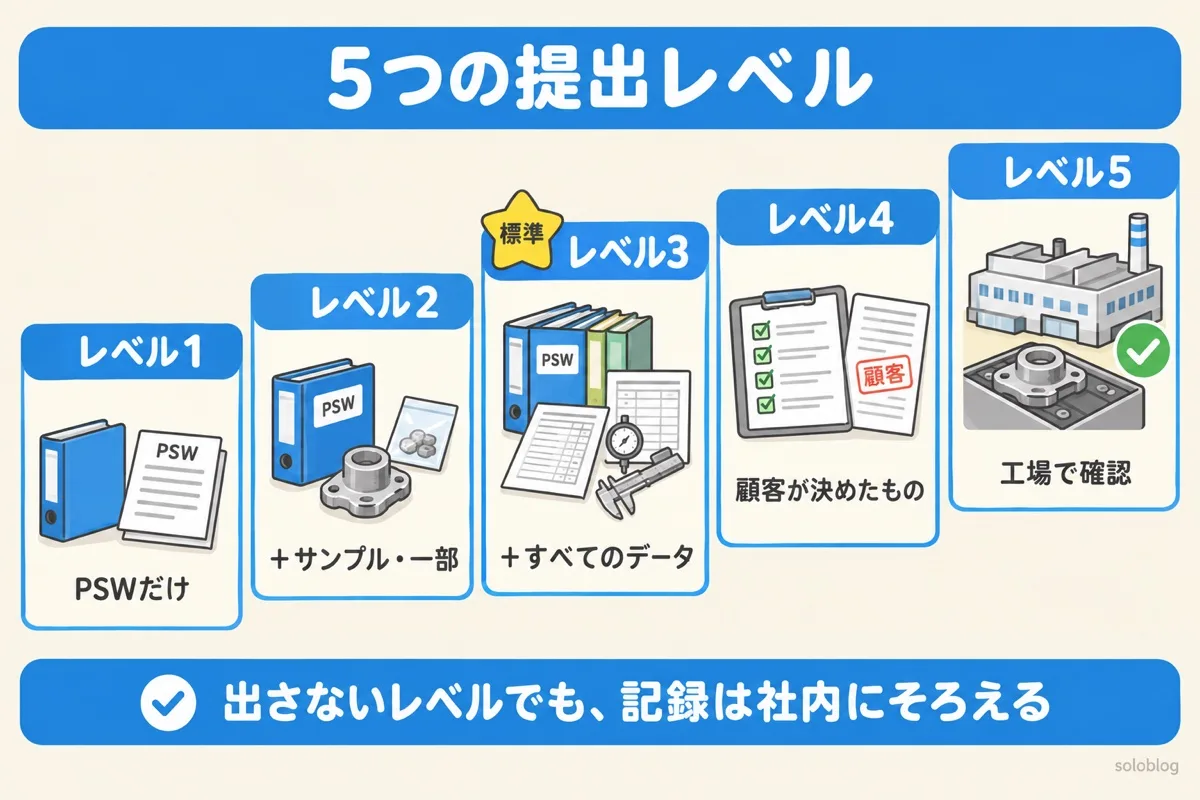
5つの提出レベル|指定がなければレベル3
提出レベルは、顧客に「実際に出すもの」の範囲を決めるもので、顧客が指定します。指定がなければレベル3です。
| レベル | 顧客に出すもの | よく使われる場面 |
|---|---|---|
| 1 | PSWだけ(外観が大事な部品はAARも) | リスクの低い部品・材料 |
| 2 | PSW+サンプル+一部のデータ | 小さな変更など |
| 3(標準) | PSW+サンプル+すべてのデータ | 新しい部品の量産前など |
| 4 | PSW+顧客が決めたもの | 顧客が提出物をしぼるとき |
| 5 | PSW+サンプル+すべてのデータを、サプライヤーの工場で確認 | 重要な部品で、顧客が現地を見るとき |
PPAPの提出が必要になるとき
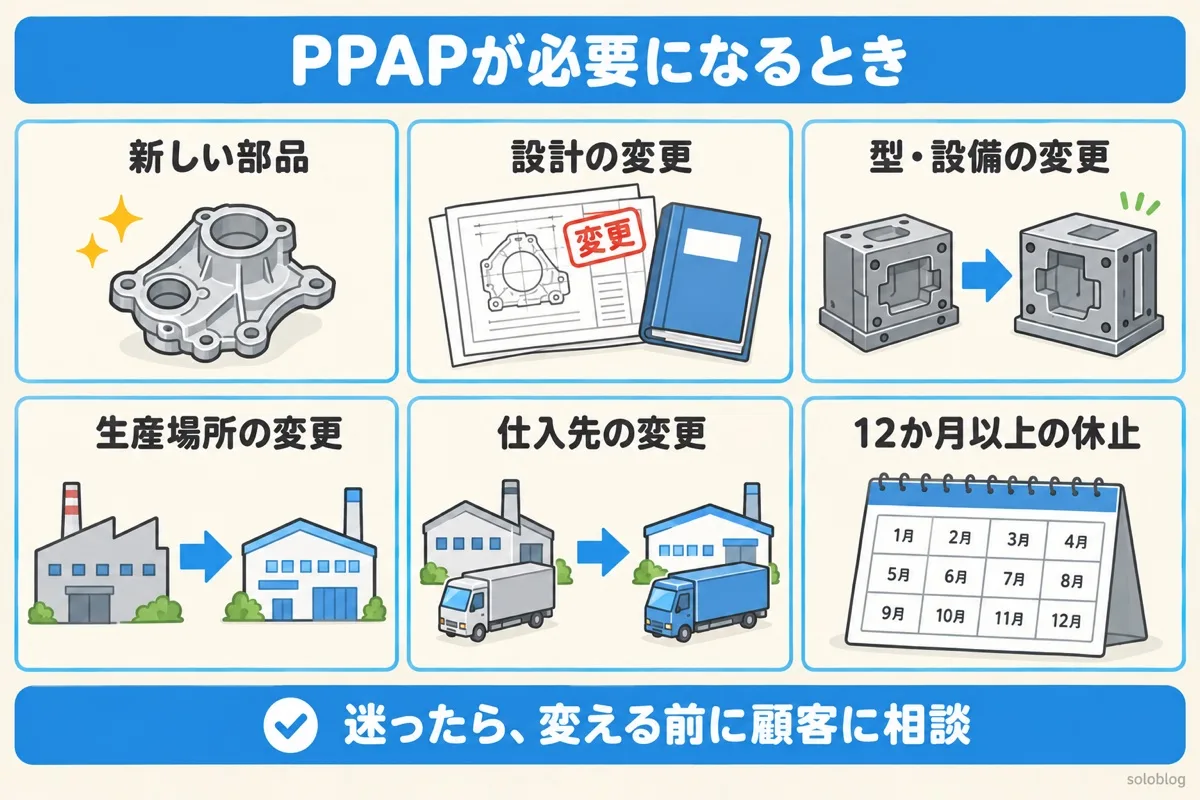
PPAPは新しい部品の量産前だけでなく、設計・材料・工程・場所・仕入先が変わったときにも必要です。
| きっかけ | 具体的な例 |
|---|---|
| 新しい部品 | 新しい部品番号の量産を始める |
| 前回の提出の不備を直した | 却下・暫定承認のあとの出し直し |
| 設計の変更 | 図面・仕様・材料の変更 |
| 型・設備の移管、交換、追加 | 金型の更新、型の追加、設備の入れ替え |
| 工程の変更 | 加工方法や工程の順番を変える |
| 生産場所の変更・追加 | 工場の移転、別のラインや工場での生産 |
| 仕入先・材料の調達先の変更 | 購入部品や材料の仕入先を変える |
| 長い休止のあとの再開 | 量産用の型・設備を12か月以上使っていなかった |
変更が小さく見えても、提出が要るかどうかは顧客の要求事項で決まります。迷ったら変更の前に顧客の品質担当者に相談します。社内の変更の管理は、4M変更(人・機械・材料・方法)の仕組みで回します。
4M変更とは?変化点管理のやり方
数字で決まる合格基準|Ppk・ゲージR&R・個数
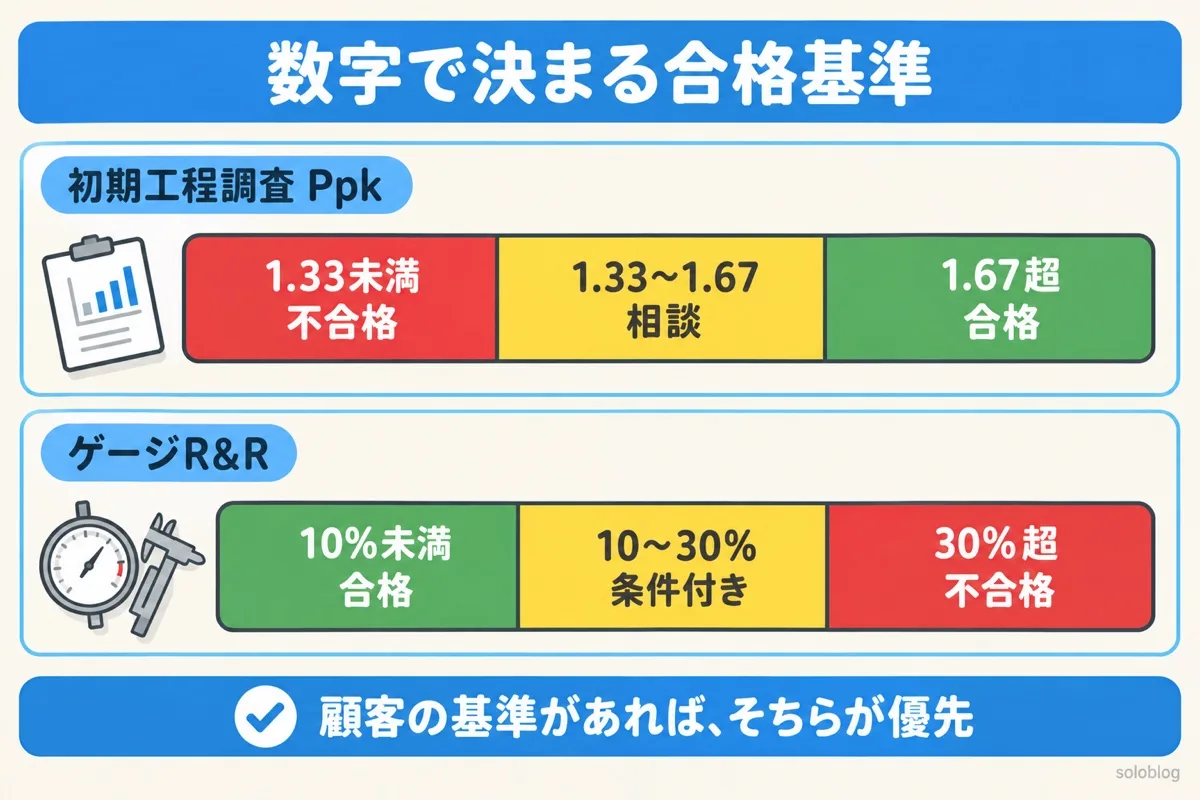
PPAPの中で数字の基準があるのは、初期工程調査(Ppk)と測定システム解析(ゲージR&R)です。顧客が別の基準を決めている場合は、そちらに従います。
| 項目 | 基準(AIAGのマニュアル) |
|---|---|
| 初期工程調査の指数(Ppk) | 1.67を超える:合格/1.33以上1.67以下:顧客と相談/1.33未満:不合格(対策が必要) |
| 初期工程調査のデータ数 | 25組(サブグループ)以上、合計100個以上 |
| 量産試作の個数 | 量産と同じ条件で1〜8時間、連続300個以上が基本 |
| ゲージR&R(%GRR) | 10%未満:合格/10〜30%:用途などで条件付き/30%超:不合格 |
| 記録の保管期間 | その部品が使われている期間+1年 |
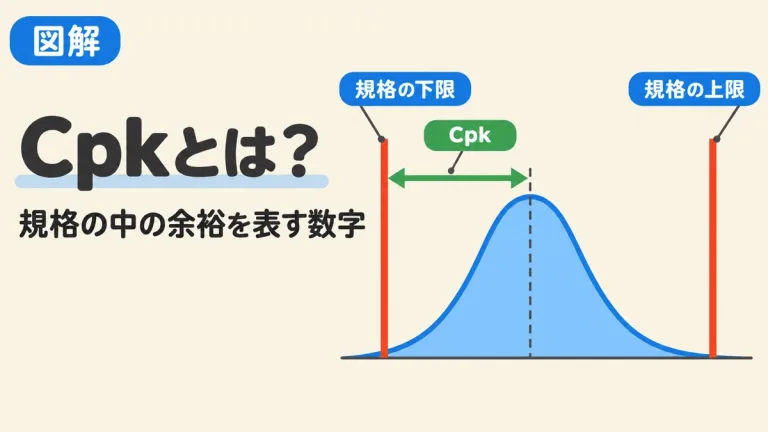
初期工程調査でCpkではなくPpkを使うのは、量産の立ち上がりでは工程がまだ安定しきっていないことがあり、短期のばらつき(Cpk)ではなく全体のばらつき(Ppk)で見るためです。
Cpkの判定基準1.33と計算式

ゲージR&Rの計算手順をExcelで再現
PSW(部品提出保証書)の書き方
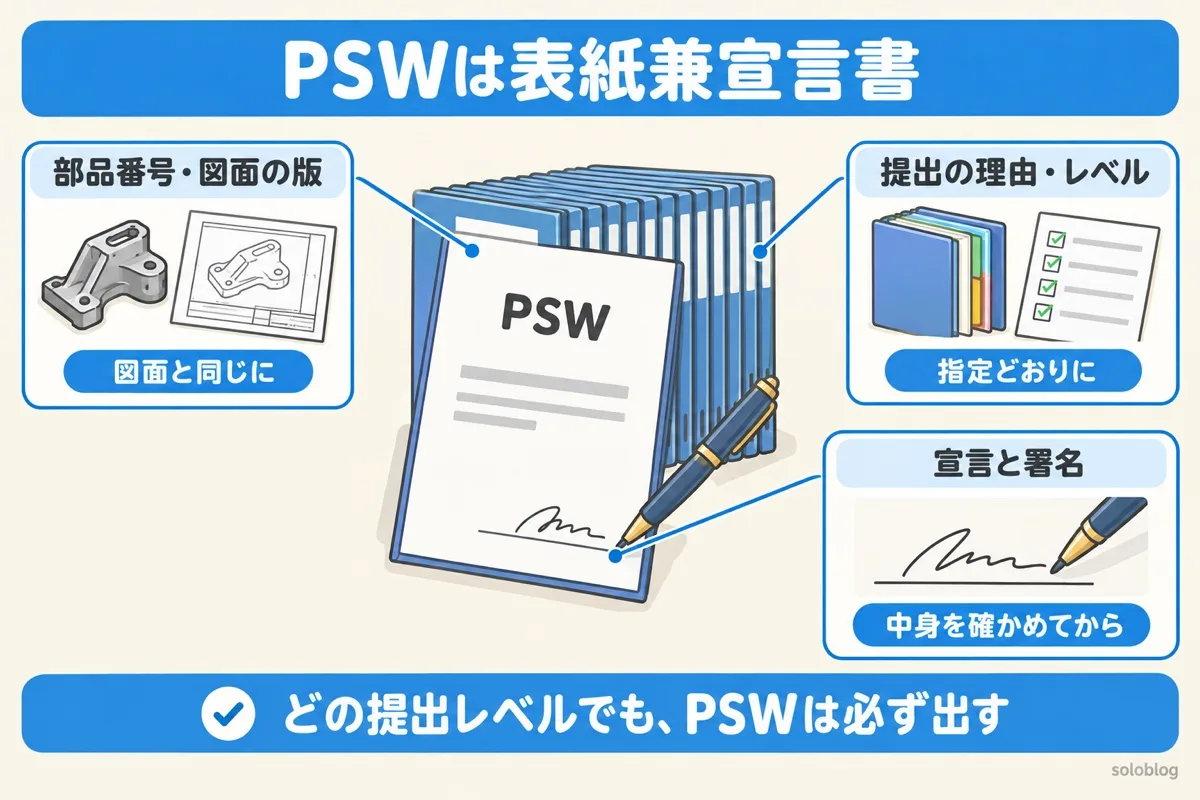
PSWは、どの提出レベルでも必ず出す、PPAP全体の表紙兼宣言書です。
| 欄 | 書くことと注意点 |
|---|---|
| 部品名・部品番号 | 顧客の図面とまったく同じに書く |
| 図面の改訂番号と日付 | 最新版か確かめる。古い版で出すと却下の原因になる |
| 提出の理由 | 新しい部品・設計変更・工程変更など、あてはまるものを選ぶ |
| 提出レベル | 顧客が指定したレベル |
| 提出の結果 | 寸法・材料・外観・統計データがすべて要求を満たしたか |
| 宣言と署名 | 量産と同じ工程で作ったサンプルで、要求をすべて満たすと責任者が宣言し署名する |
| 顧客の判定欄 | 顧客が記入する。サプライヤーは空けておく |
PPAPの18項目チェックリスト(レベル3向け)
終わった項目、または顧客と合意して「該当なし」にした項目にチェックを入れると、進み具合が出ます。チェックは画面の中だけで、どこにも送信されません(ページを閉じると消えます)。
実務では、この表をExcelに写して「担当」「期限」「完了日」「該当なしの理由」の列を足し、案件ごとの進み具合の管理に使うと便利です。
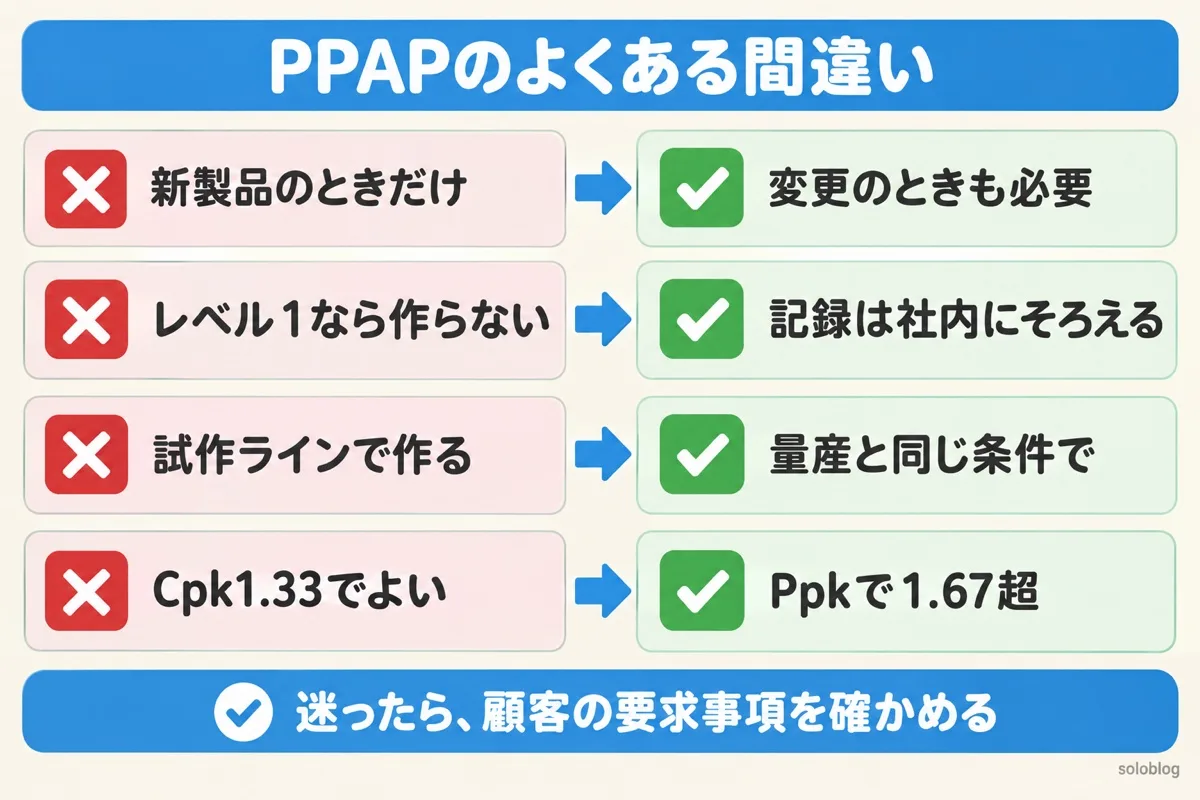
PPAPでよくある間違い
| よくある間違い | 正しい考え方 |
|---|---|
| PPAPは新製品のときだけ | 設計・工程・場所・仕入先の変更や、長い休止のあとも必要 |
| レベル1なら書類は作らなくてよい | 出さないだけで、18要素の記録は社内でそろえておく |
| 試作ラインのサンプルで出す | 量産と同じ設備・型・人・条件で作ったサンプルで出す |
| 初期工程調査はCpk 1.33でよい | マニュアルの基準はPpkで1.67を超えること。1.33〜1.67は顧客と相談 |
| FMEAとコントロールプランを別々に作る | 工程フロー図・FMEA・コントロールプランは番号と中身をそろえる |
よくある質問

 ポチップ

次に読むべき記事
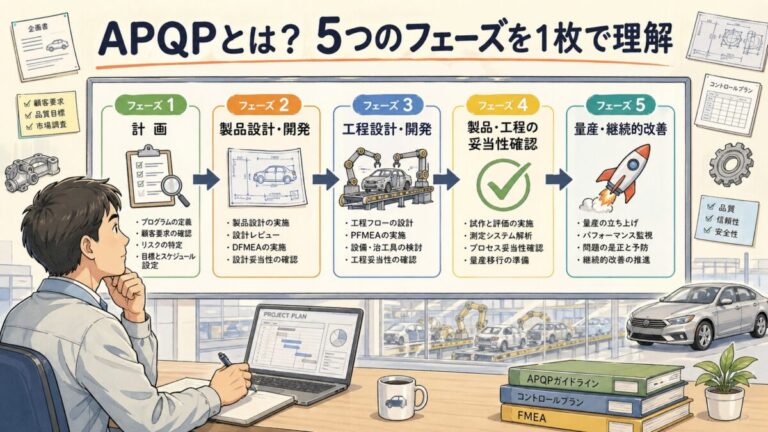
PPAPの全体がわかったら、その前の計画(APQP)と、そのあとの立ち上げ(初期流動)を押さえましょう。量産準備の流れが1本につながります。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。