※本記事にはプロモーション(広告)が含まれています。
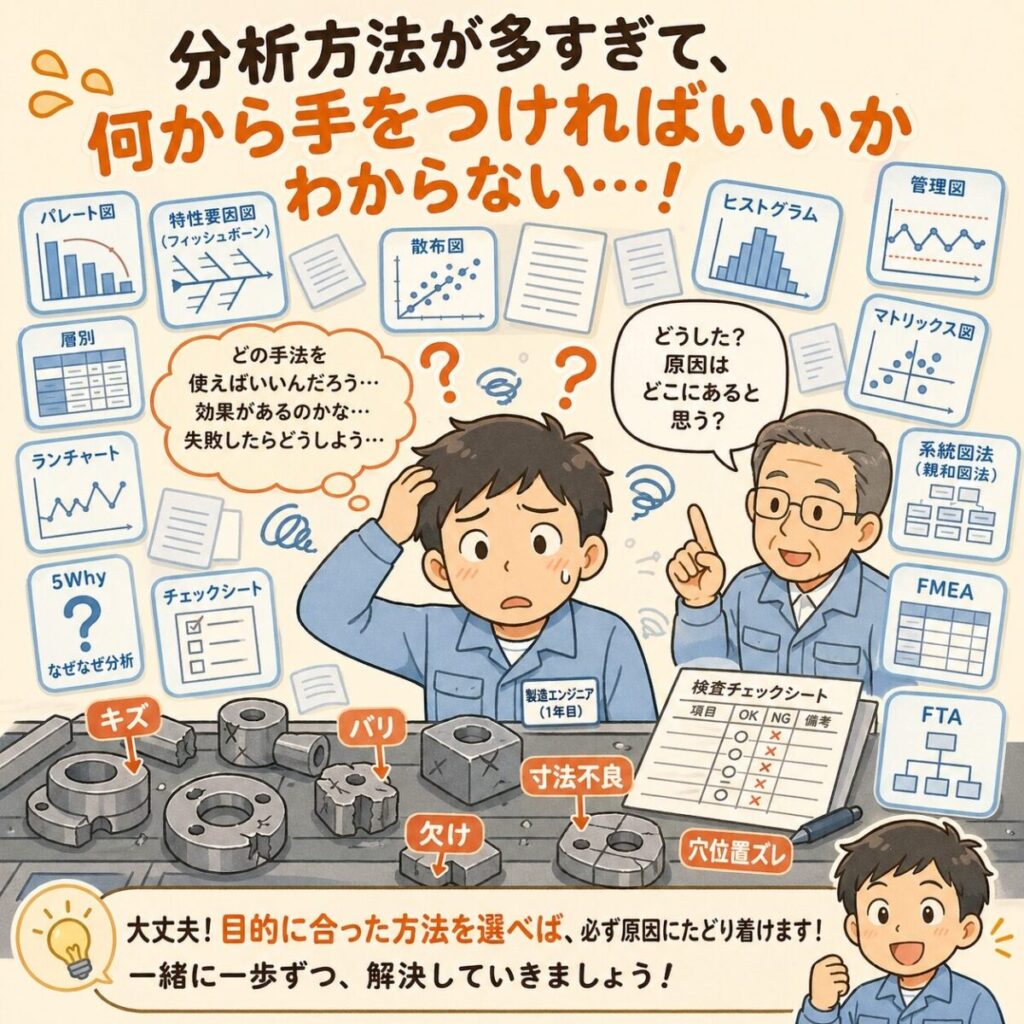
不良が出た瞬間、現場はバタつきますよね。
係長は「まず原因を調べて」と言い、上司は「再発防止まで考えて」と言い、客先案件なら品質保証は「8Dの準備を」と言います。でも、初心者のうちは“どの手法を、どの順番で使えばいいのか”が一番わかりにくいはずです。
結論を先に言います。工程内不良の分析は、いきなりなぜなぜ分析から入ってはいけません。 まずは「どの不良が多いか」を絞り、その後で「工程は安定しているか」「能力は足りているか」「真因は何か」を順番に確認するのが王道です。
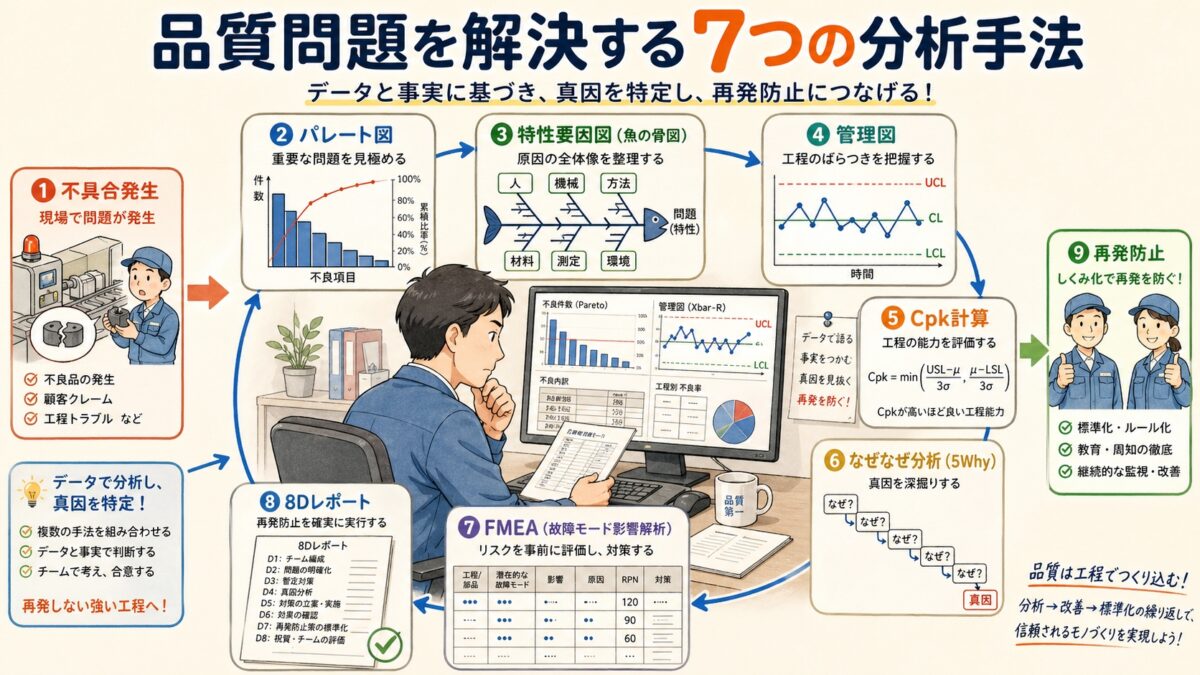
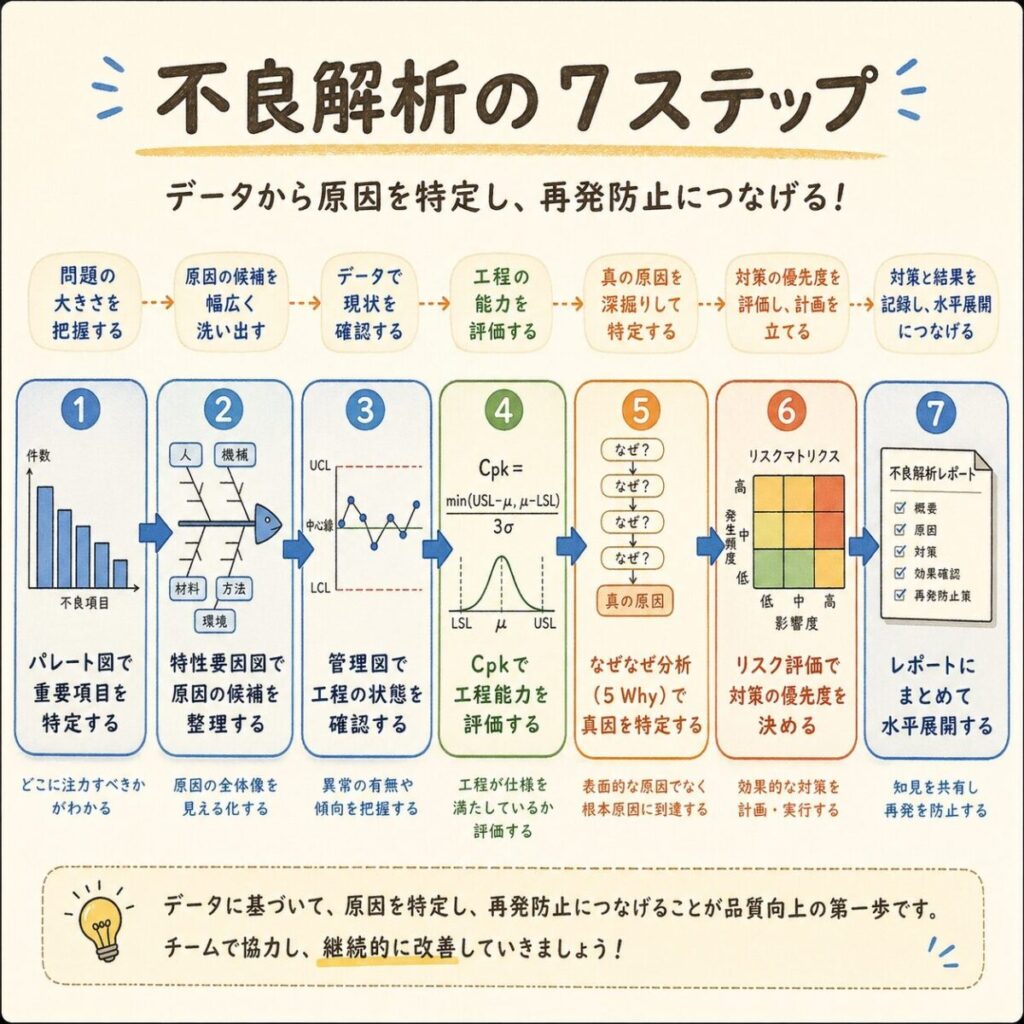
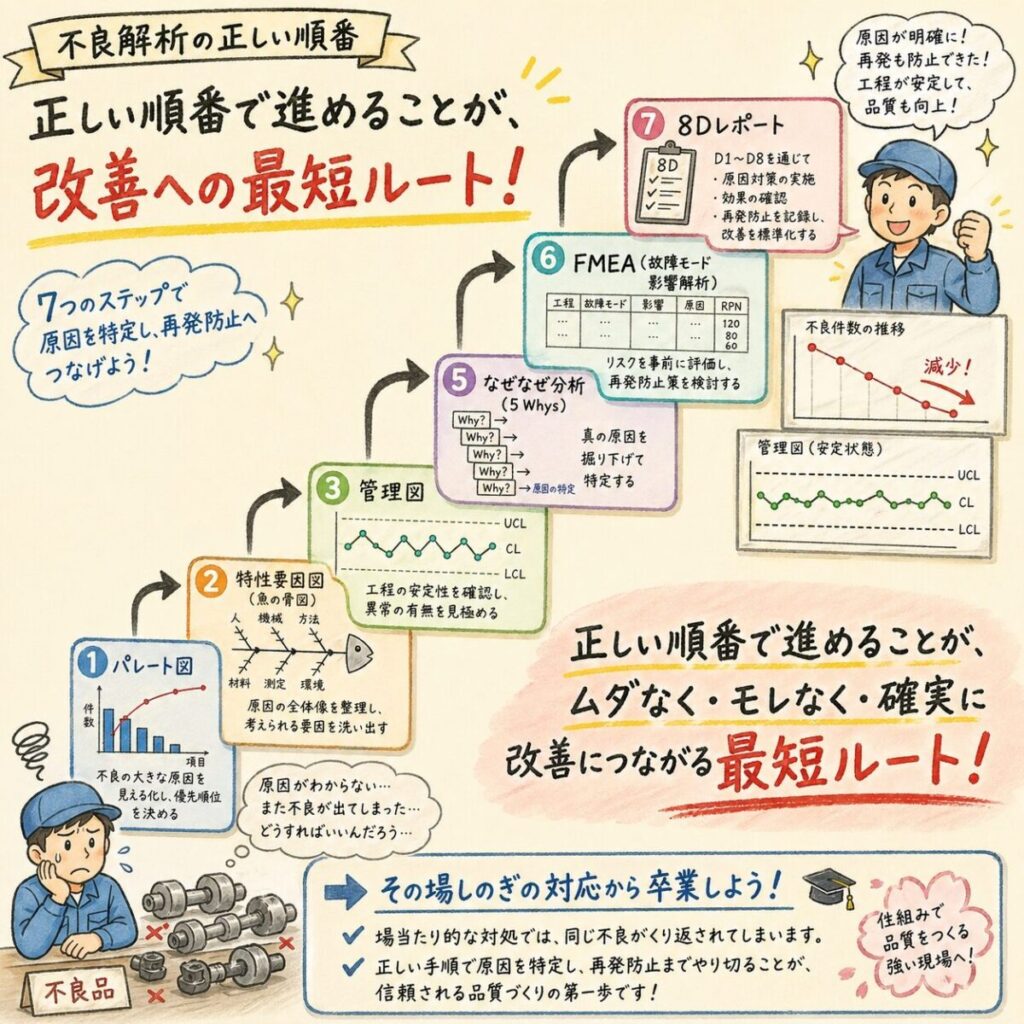
まず全体像|工程内不良はこの7手法をこの順番で使います
初心者の方は、まずこの流れだけ頭に入れてください。これだけで「次に何をやるべきか」が見えます。
手法① パレート図|最初に「どの不良から潰すか」を決める
工程内不良が増えたとき、最初にやるべきは「全部を同時に分析する」ことではありません。
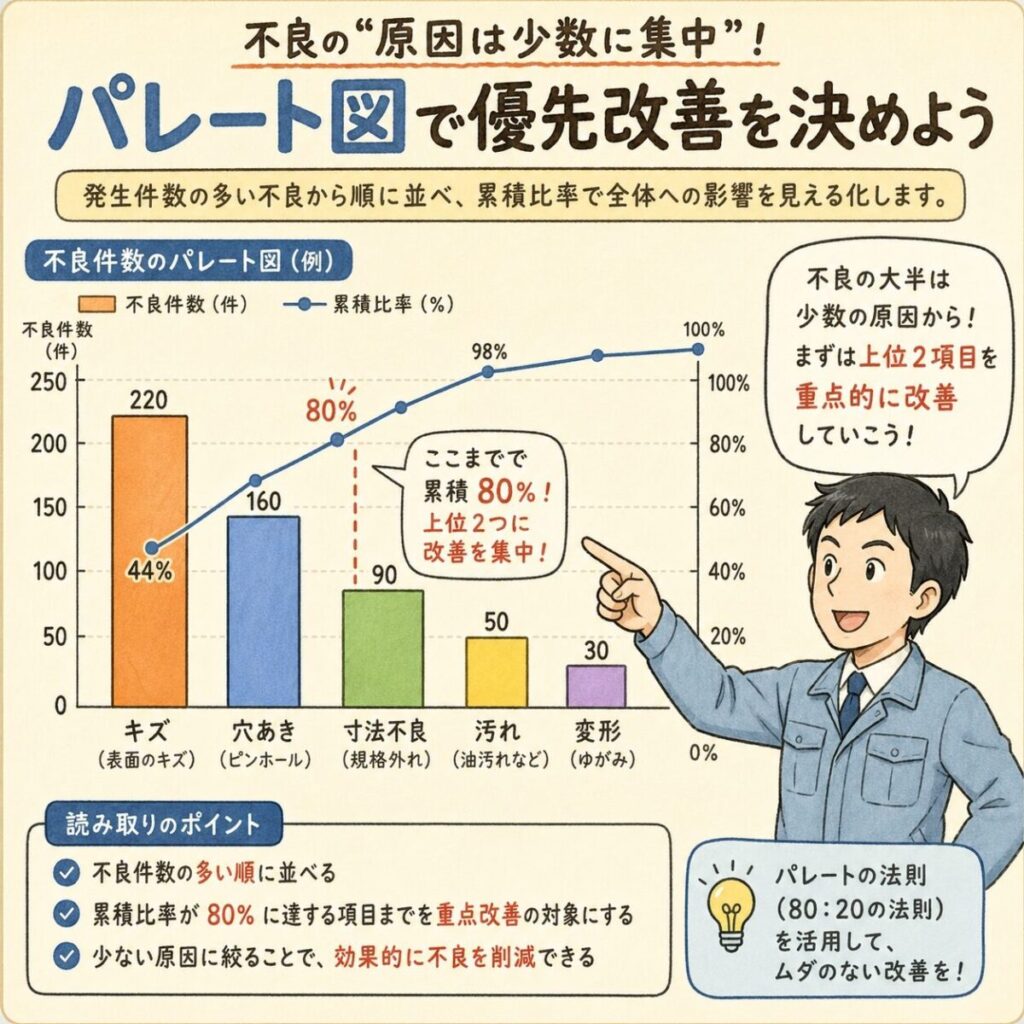
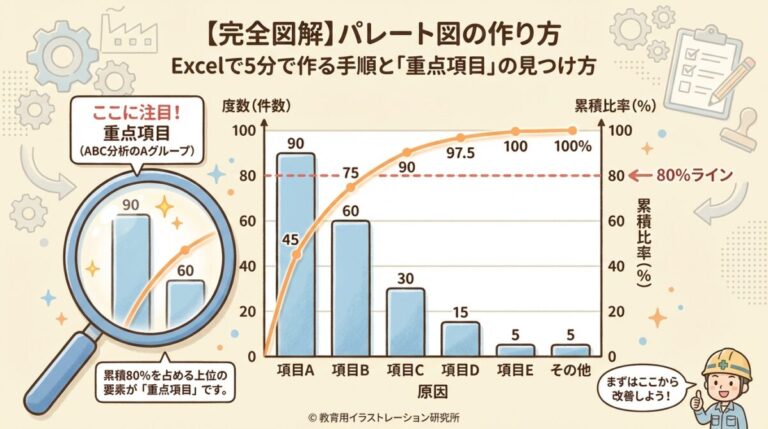
まずは、不良件数や損失金額を並べて、どの不良が本当に痛いのかを見える化します。ここで使うのがパレート図です。
たとえば「キズ」「寸法外れ」「組付け不良」「異品混入」があるなら、件数が最も多い上位1〜2項目に集中します。ここで重点を決めないと、分析が散って終わります。
| 見る項目 | 目的 |
|---|---|
| 不良件数 | どの不良が多いかを知る |
| 損失金額 | どの不良が重いかを知る |
| 累積比率 | 重点対象を絞る |
手法② 特性要因図|4Mで原因候補を広く洗い出す
まだ真因は決めません。まずは漏れなく出す段階です
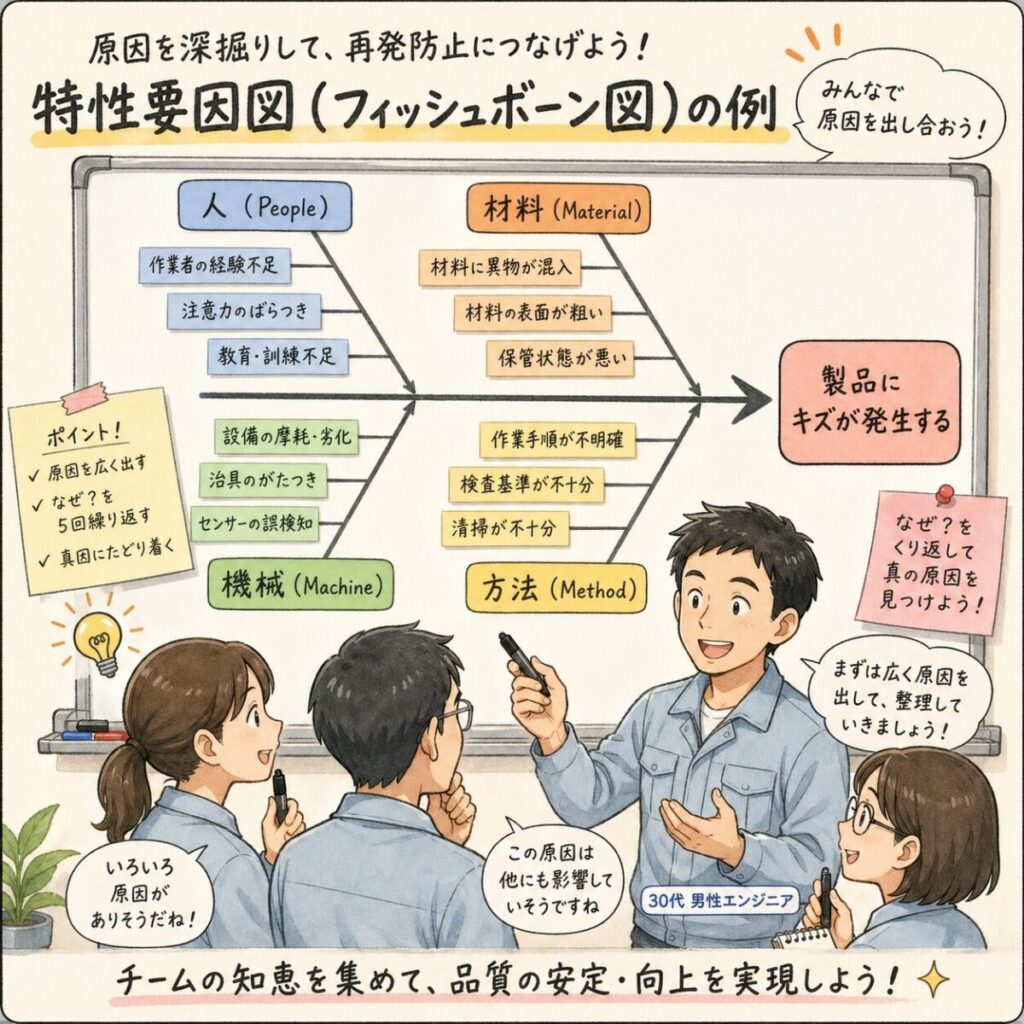
重点不良が決まったら、次は「なぜ起きた可能性があるか」を広く出します。
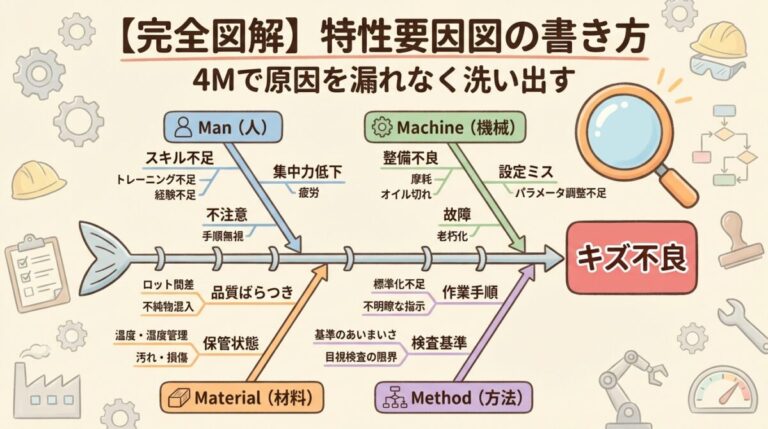
ここでいきなり「作業者の確認不足」と決めつけると失敗します。まずはMan・Machine・Material・Methodで要因候補を洗い出してください。
たとえば寸法不良なら、人の測定ミスだけでなく、設備摩耗、材料硬度のばらつき、加工条件変更、治具ズレなど、複数の枝を出す必要があります。
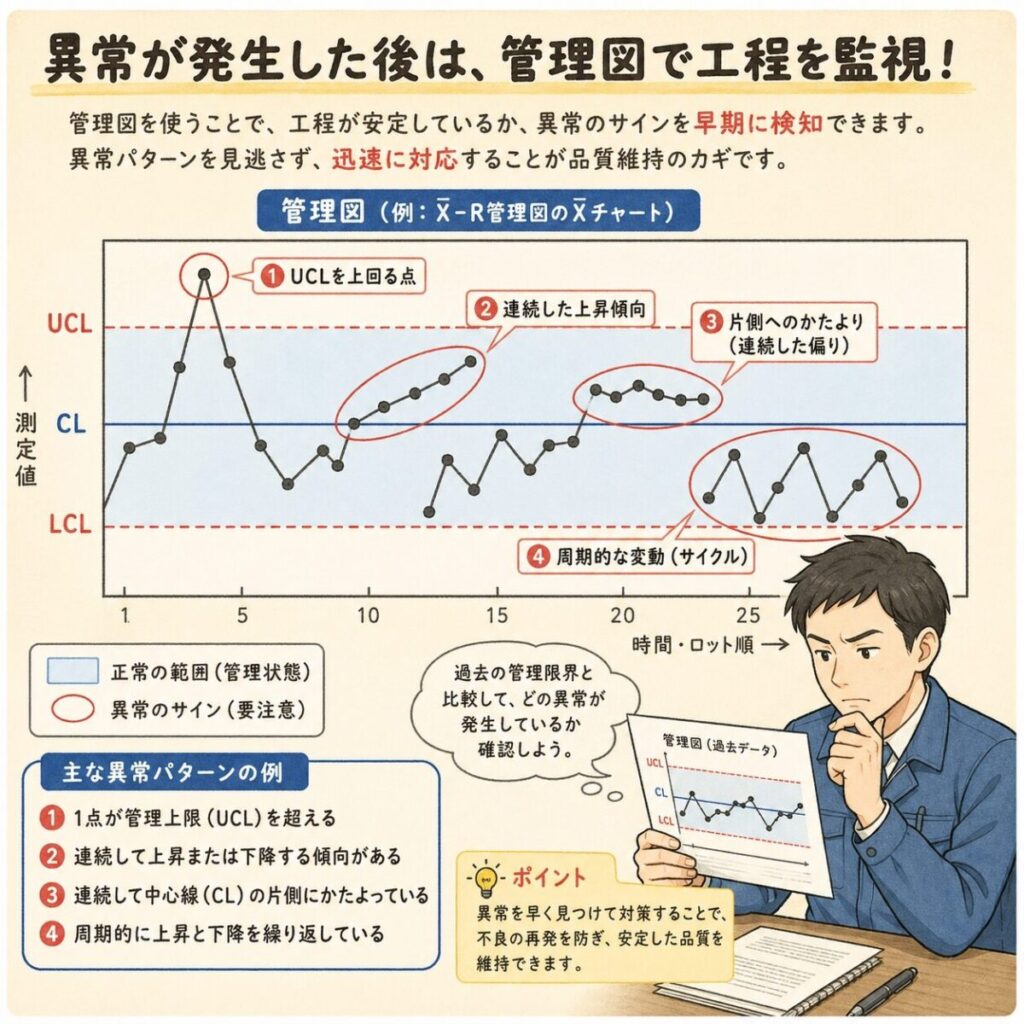
手法③ 管理図|「そもそも工程が荒れていないか」を確認する
不良が出たとき、かなりの確率で見落とされるのが管理図です。
でも実務ではここが重要です。なぜなら、工程が不安定なまま能力や原因を語っても意味がないからです。
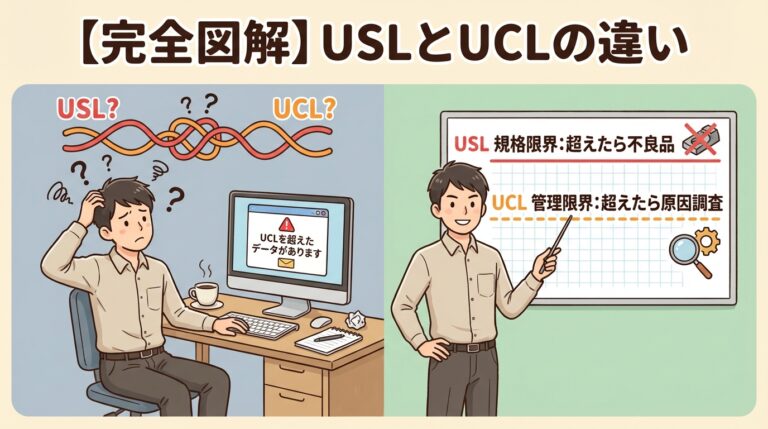
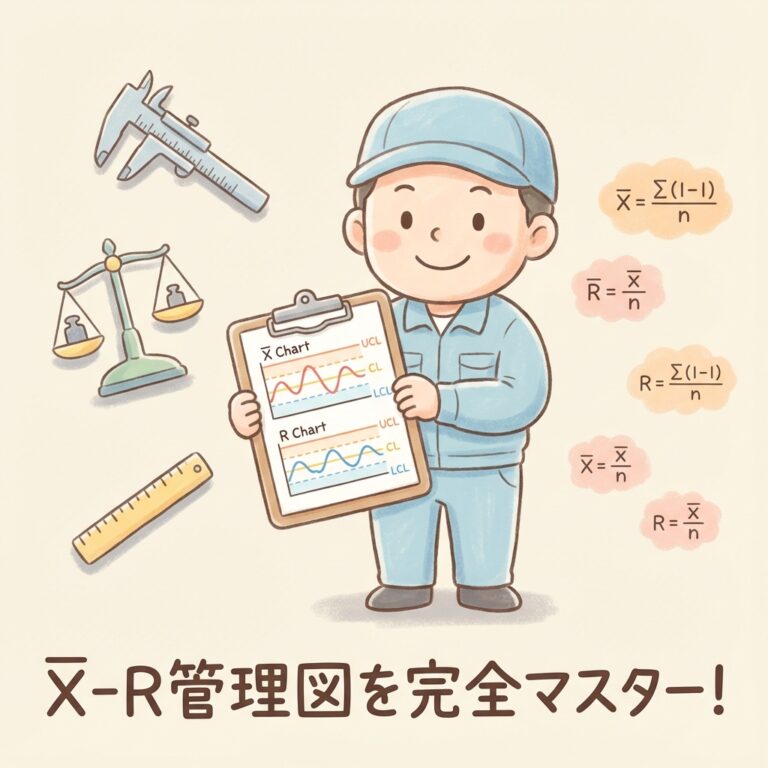
まずは管理図で、特別原因が入っていないかを確認してください。点が管理限界を超えていないか、片側連続やトレンドが出ていないか、設備メンテ後・材料ロット切替後・シフト変更後に乱れていないかを見ます。
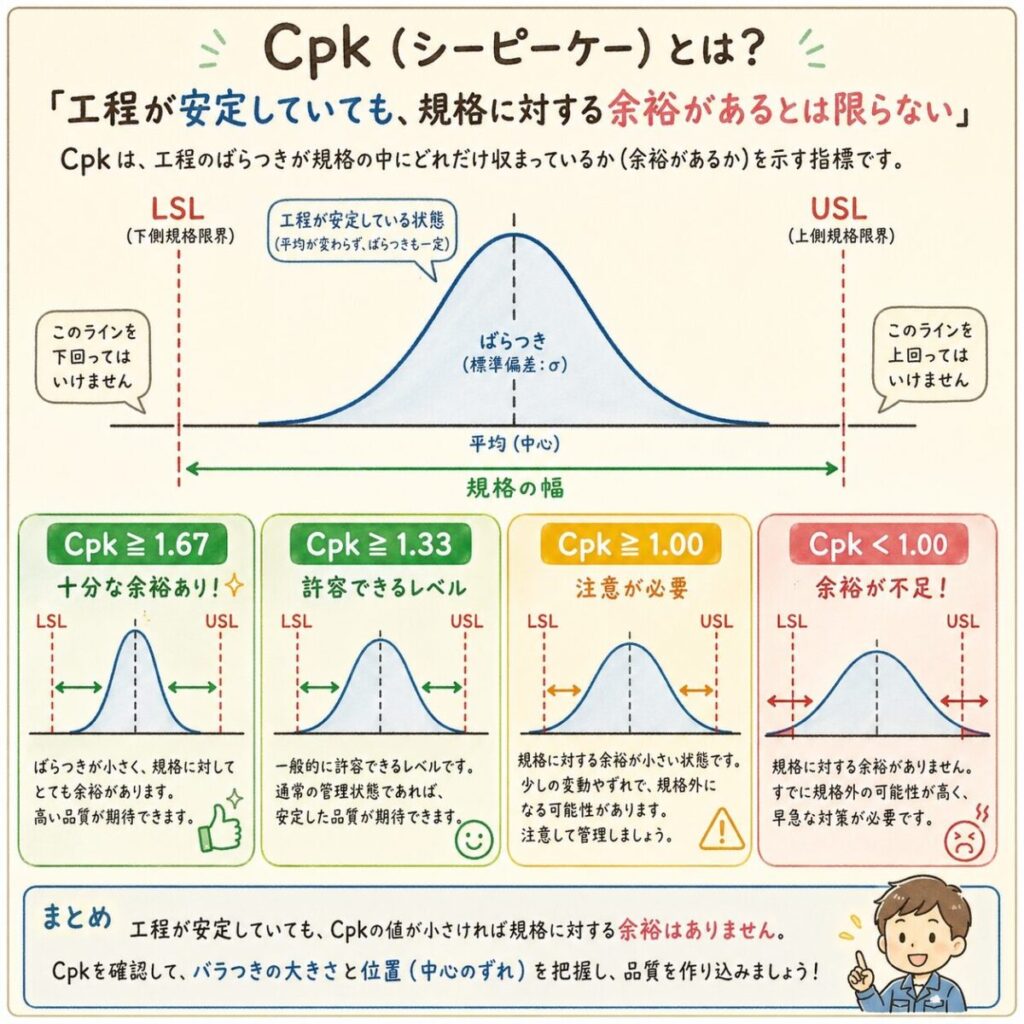
手法④ 工程能力指数|安定してから「規格を満たす実力」を見る
管理図で工程が安定していると確認できたら、次は工程能力指数です。
ここで見るのは、「この工程は規格を安定して満たせるか」です。つまり管理図が“安定性”、Cpkが“実力”です。
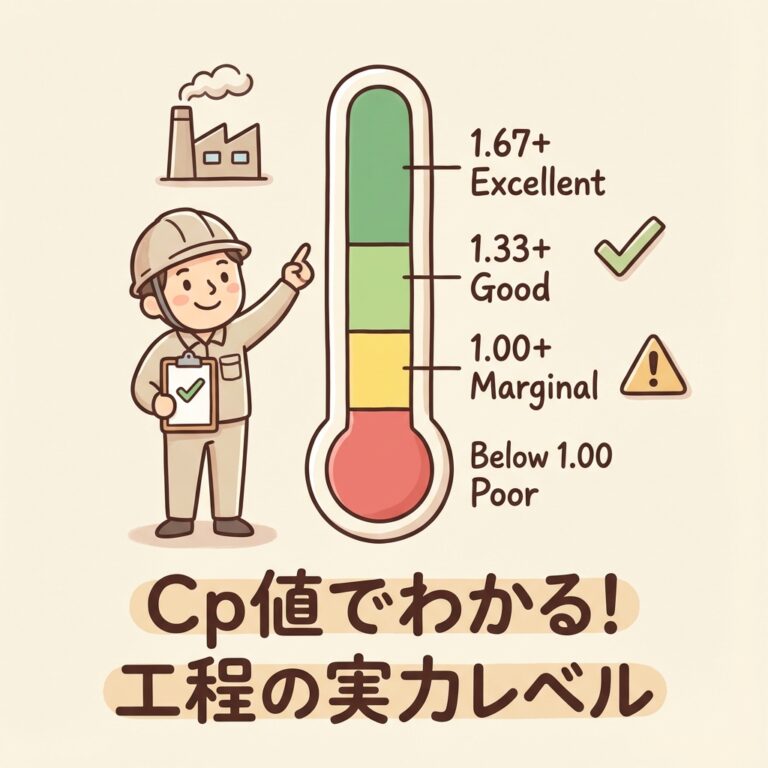
たとえば不良率が高くても、原因が特別原因なのか、工程そのものの実力不足なのかで打ち手は変わります。Cpkが1.00未満なら工程改善が急務ですし、1.33以上ならまずは特殊原因や流し方を疑うべきです。
| Cpkの目安 | 読み方 |
|---|---|
| 1.67以上 | かなり余裕あり。維持管理中心 |
| 1.33以上 | 一般的な合格ライン |
| 1.00以上 | 要注意。工程改善を検討 |
| 1.00未満 | 能力不足。緊急対応レベル |
4Mで原因を漏れなく出す特性要因図の書き方
手法⑤ なぜなぜ分析|「人のせい」で止めずに真因を掘る
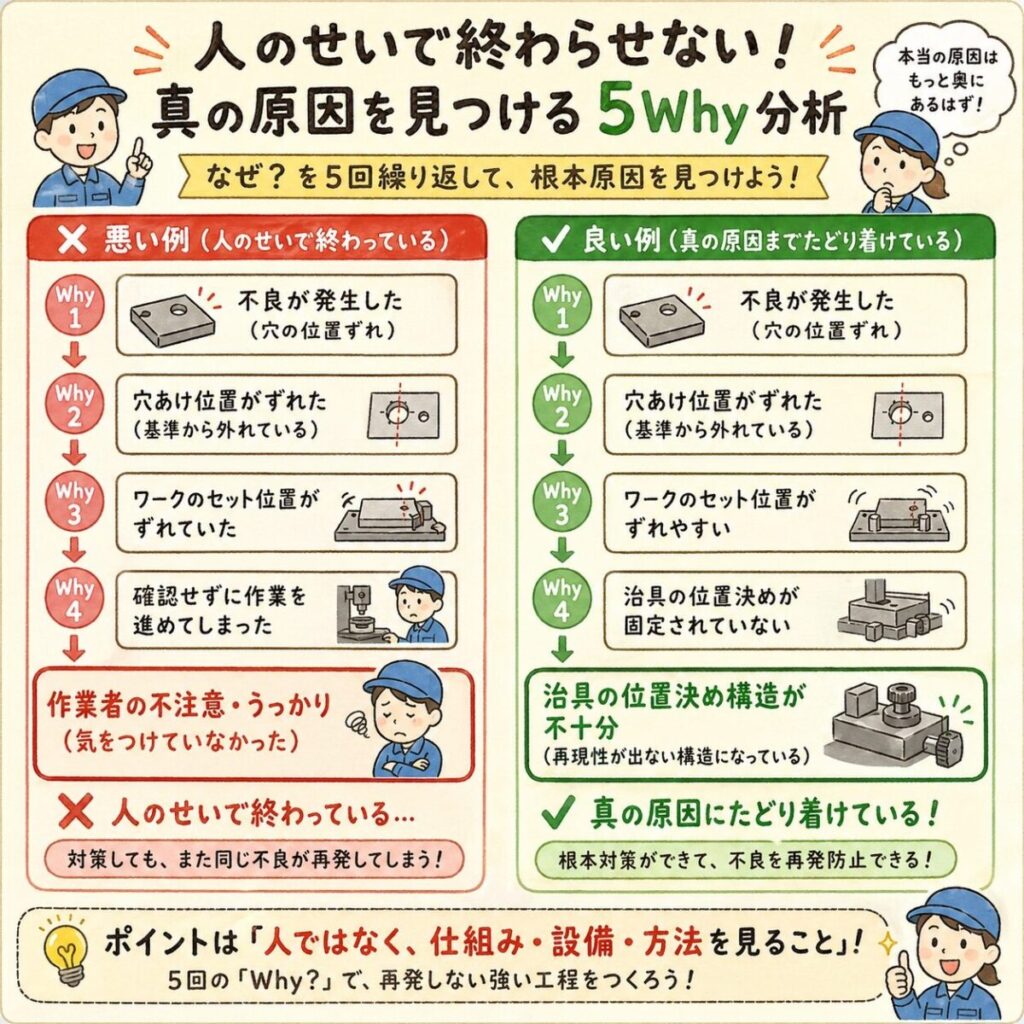
ここで初めて、なぜなぜ分析の出番です。
パレート図で重点不良を決め、特性要因図で候補を広げ、管理図やCpkで工程状態を見た後なら、かなり精度高く真因に近づけます。
逆に、この前段を飛ばしてなぜなぜ分析から始めると、「確認不足だった」「教育が足りなかった」で終わりがちです。これでは再発します。
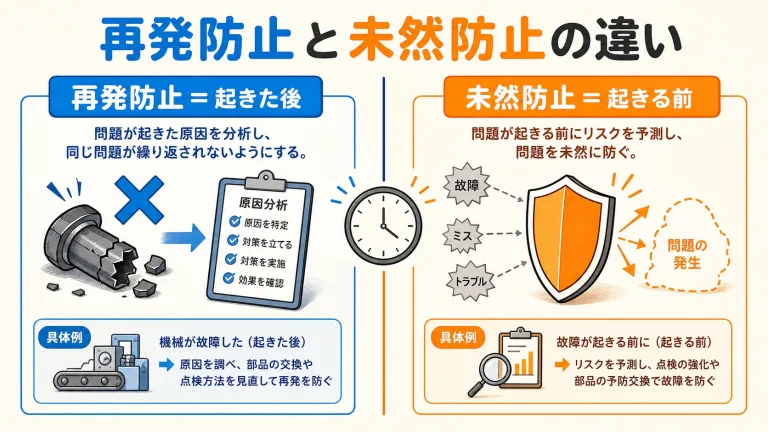
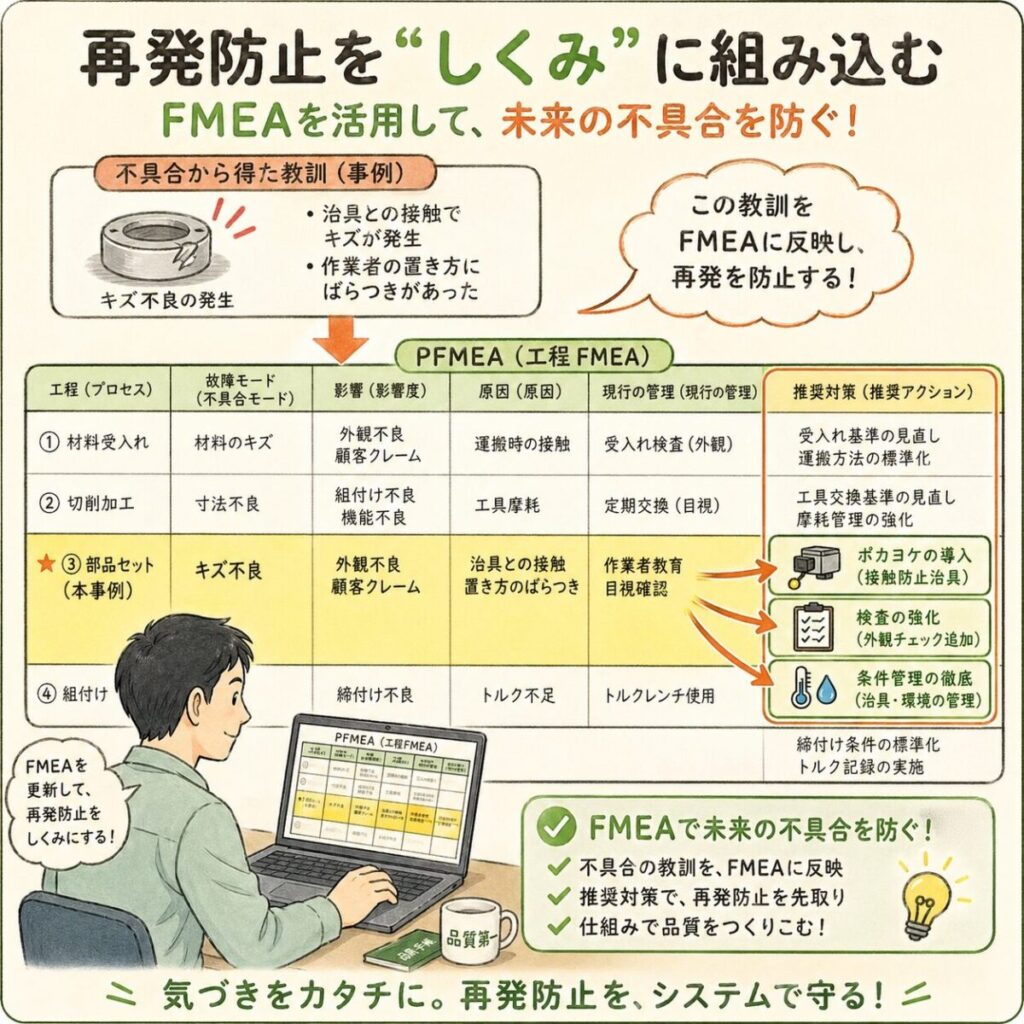
手法⑥ FMEA|今回の学びを「次の不良防止」に変える
不良分析でありがちなのが、「原因はわかった。でも仕組みには残っていない」という状態です。
そこで使うのがFMEAです。今回つかんだ故障モード、原因、対策をFMEAへ戻すことで、再発防止を文書と仕組みに変えます。
たとえば締め忘れが真因なら、「教育実施」で終わらせず、ポカヨケ導入、トルク監視、標準書更新、点検表追加まで反映します。これで次回、同じリスクを見落としにくくなります。
| 今回の分析結果 | FMEAへ反映する内容 |
|---|---|
| 故障モード | 何が起きるかを明文化 |
| 原因 | 4M観点で整理 |
| 現行管理 | 今の検出・予防が十分か確認 |
| 推奨処置 | ポカヨケ、標準改訂、条件固定など |
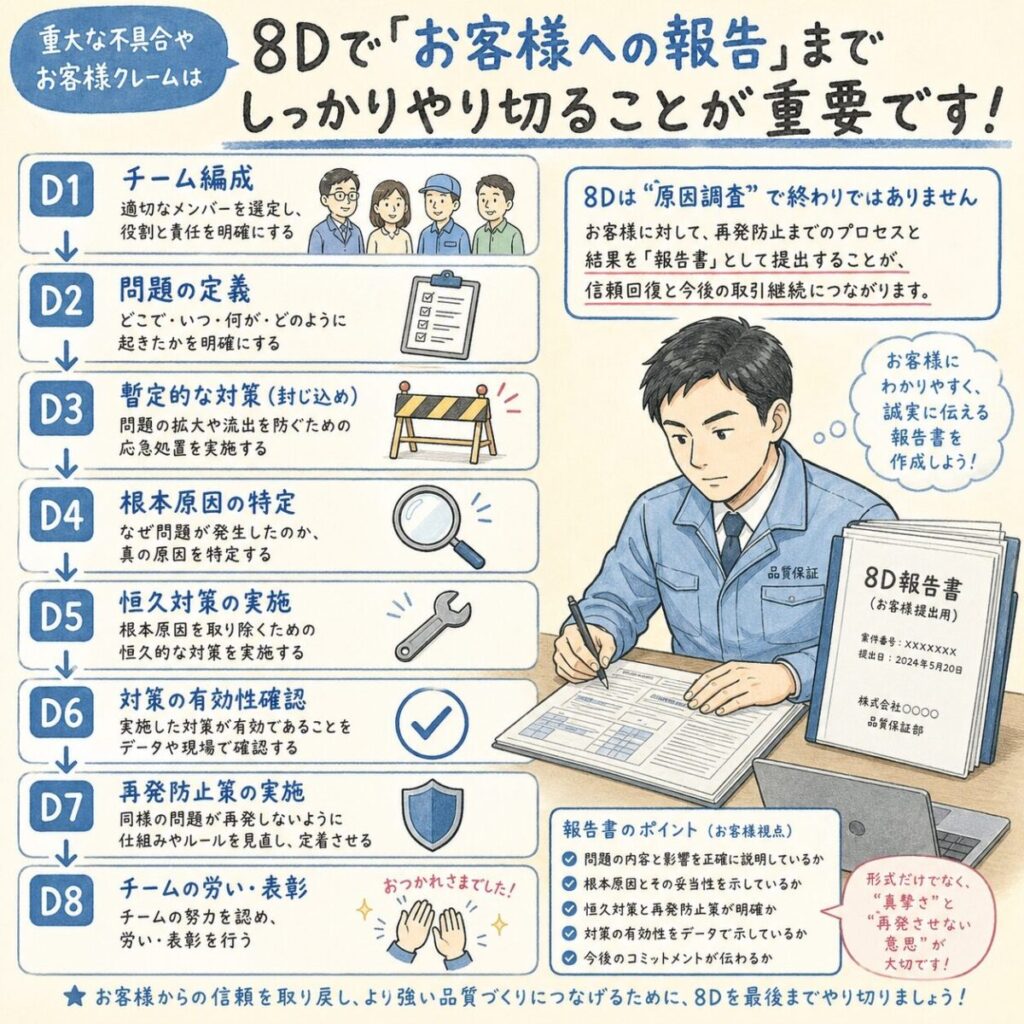
手法⑦ 8D報告書|客先クレームや重大案件ならここまでつなげる
工程内不良が社内だけで止まるなら、ここまでの6手法でも十分なことがあります。
ただし、客先へ流出した、複数部門にまたがる、再発すると重大、という案件なら8D報告書まで必要です。
8Dは、問題定義・応急処置・真因特定・恒久対策・再発防止を、チームで体系的に進める枠組みです。つまり、ここまで説明した各手法を1本の報告ストーリーにまとめる器だと考えるとわかりやすいです。
実務フロー|工程内不良が出たらこう動けば迷いません
よくある失敗|不良分析が空回りする3パターン
不良分析は、原因当てゲームではありません。
「何が多いか」「工程は安定か」「能力は足りるか」「真因は何か」「仕組みに反映したか」。この順で見れば、分析の質はかなり上がります。
逆に言うと、この順番を飛ばすほど、対策は弱くなります。

 ポチップ
 ポチップ
まとめ|工程内不良分析は「道具の数」ではなく「使う順番」で決まります
最後にまとめます。
工程内不良が出たときは、まずパレート図で重点化し、特性要因図で原因候補を広げ、管理図で安定性を見て、工程能力指数で実力を測り、その後になぜなぜ分析で真因を掘ります。
そして、対策はFMEAや標準へ戻し、必要なら8D報告書で客先対応までつなげます。
つまり、不良分析の本質は「どの道具を知っているか」ではありません。どの順番で使えば、再発防止まで最短でつながるかを理解しているかです。
次に読むべき記事
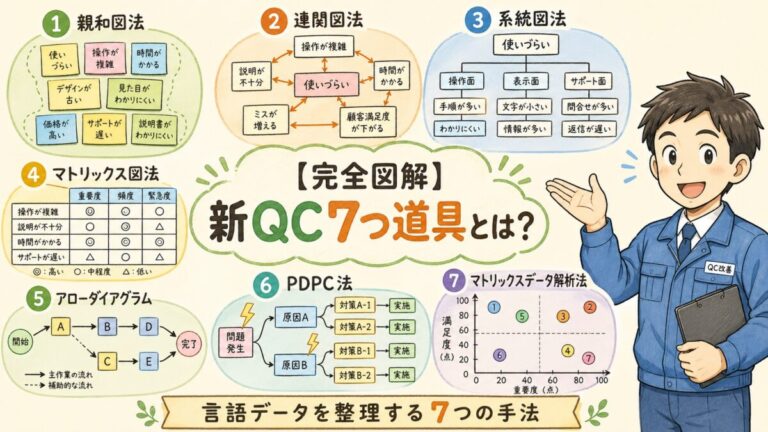
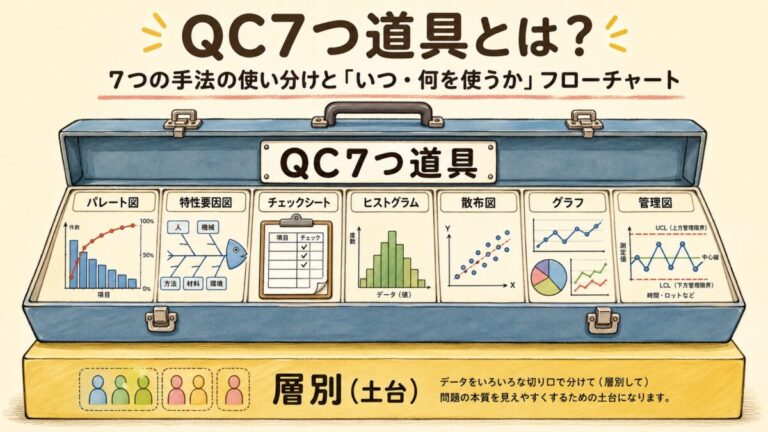
この記事の内容がわかったら、QC7つ道具の次のテーマに進みましょう。続けて読むと、現場でそのまま使える知識になります。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。