※本記事にはプロモーション(広告)が含まれています。
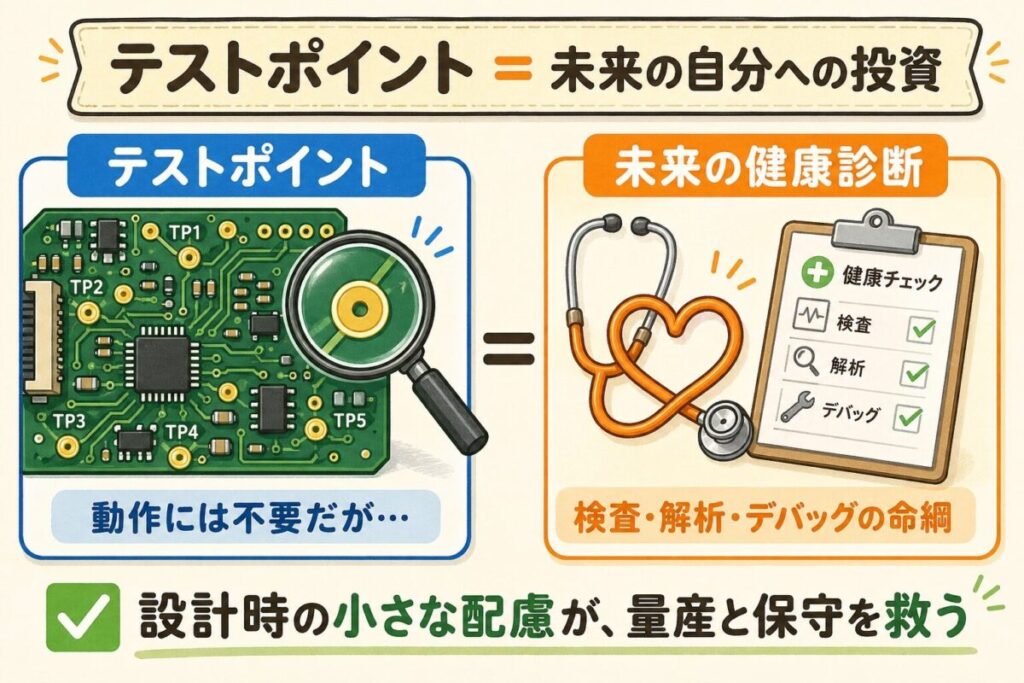
基板を眺めていると、配線の途中に「TP1」「TP2」と書かれた使われていない丸い銅パターンがあることに気づきます。部品も載っていない、配線の終端でもない、ただの丸。これがテストポイント(テストパッド)です。
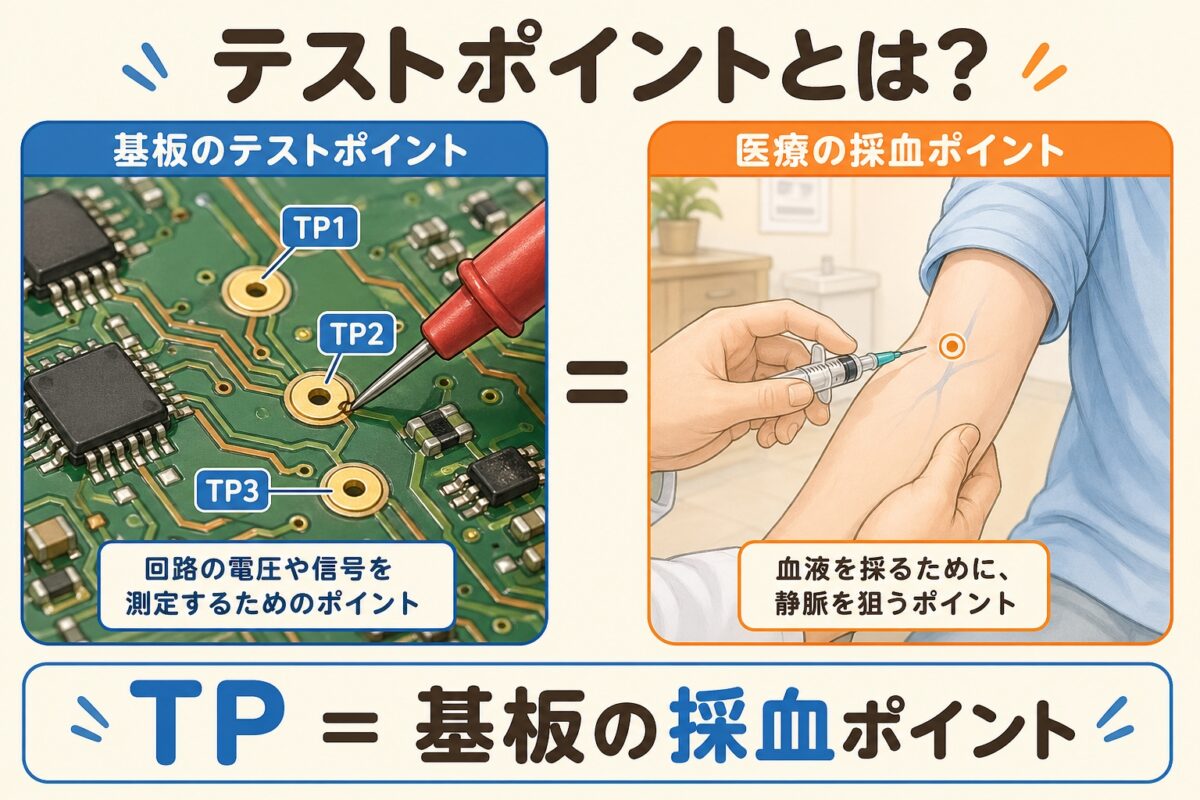
結論を先に言います。テストポイントは「基板の健康診断のための採血ポイント」です。患者から血を採るには採血用の針を刺せる場所が必要なように、基板の電圧や信号を測定するには「測定器のプローブを当てられる専用の場所」が必要なのです。
テストポイントとは?基板上の「測定専用の窓口」
テストポイント(Test Point、略してTP)とは、基板上の特定の信号や電圧を、外部から測定・確認するために設けられた銅箔のパッドのことです。テストパッドとも呼ばれます。
見た目はただの「丸い銅の島」ですが、ここには意図があります。「ここに測定器のプローブを当ててください」という設計者からのメッセージなのです。
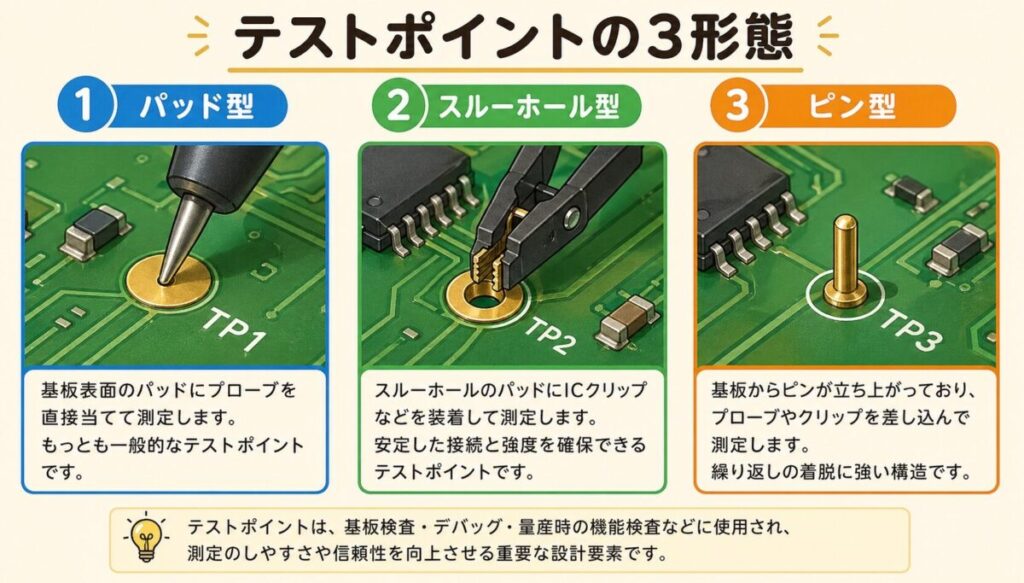
テストポイントの3つの形態

 ポチップ
なぜ必要?「健康診断の採血ポイント」で完全理解
「テストポイントなしでも、配線に直接プローブを当てれば測定できるのでは?」と思った方は鋭いです。実際、開発初期はそうやって測定します。
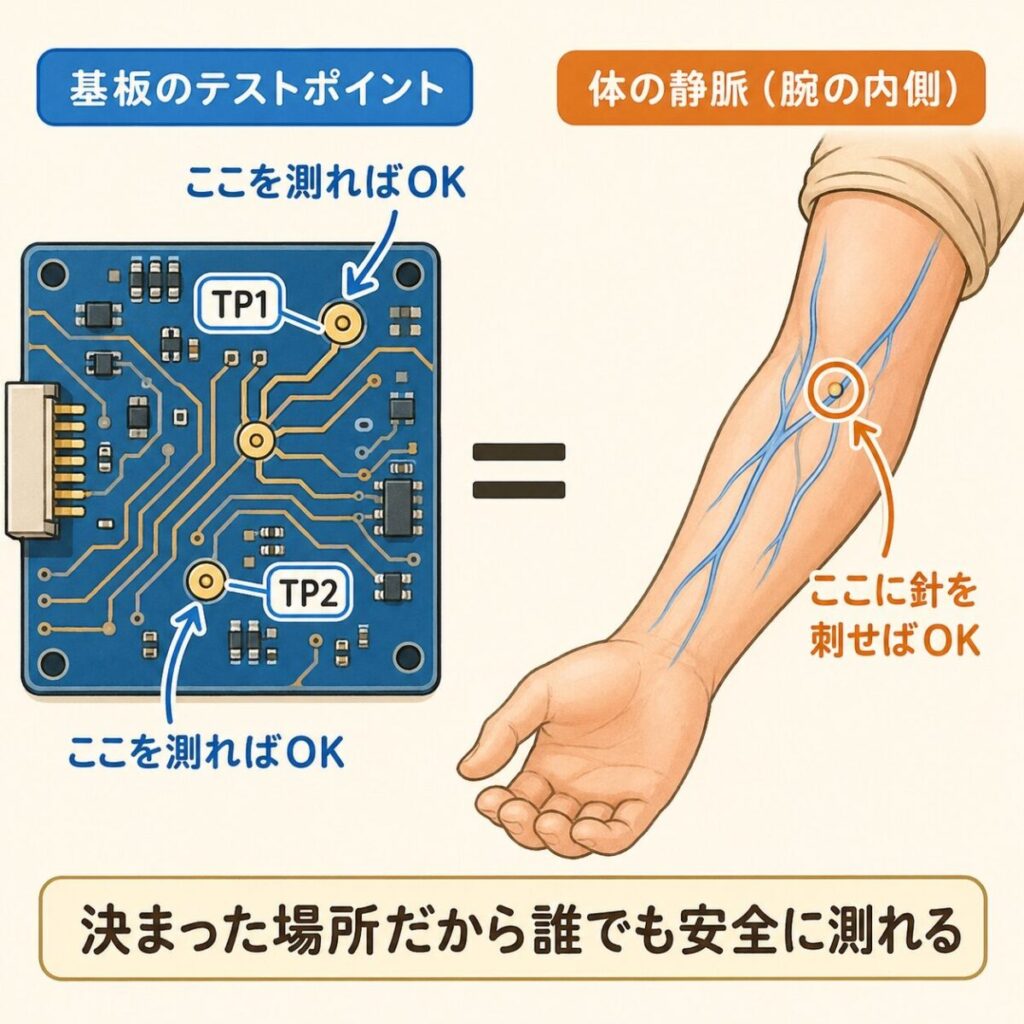
しかし量産フェーズに入ると、話は別です。健康診断をイメージしてください。採血のとき、お医者さんは「腕の内側の静脈」という決まった場所に針を刺します。なぜでしょうか?
テストポイントも全く同じ思想です。「ここに針を当てれば、確実に・安全に・誰でも・同じ条件で測定できる」場所を、設計者が事前に決めておくのです。
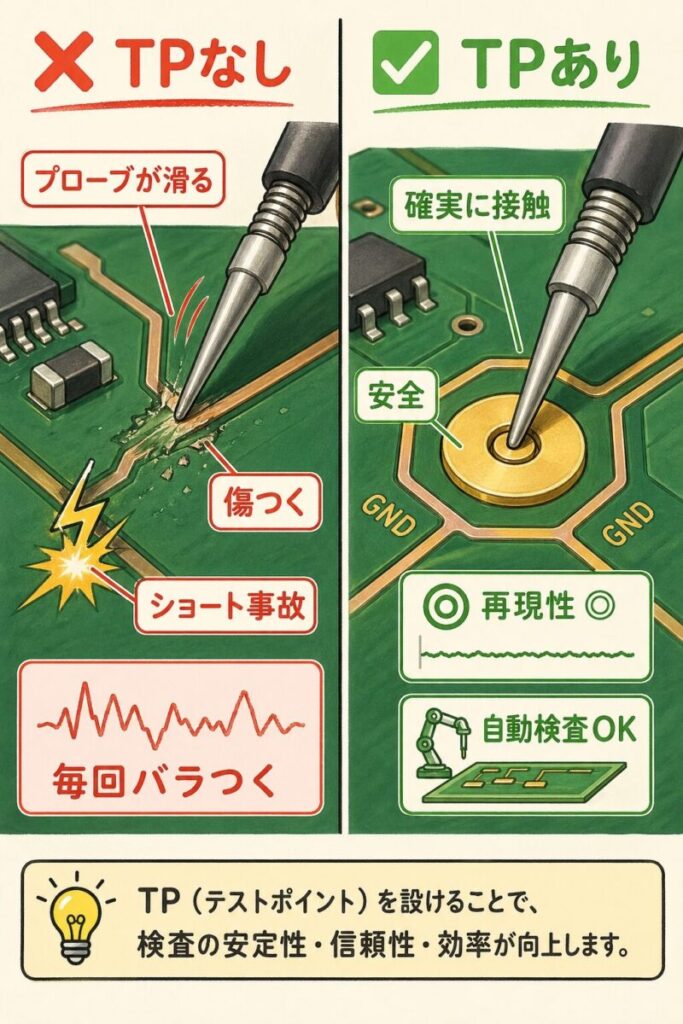
配線に直接プローブを当てるとどうなるか
テストポイントが活躍する3つの場面
テストポイントは、製品のライフサイクル全体で使われます。具体的にどんな場面で使われるのか、3つに分けて見ていきましょう。
場面①:開発時のデバッグ(試作段階)
試作基板が出来上がった直後、「設計通りに動くか?」を確認する段階です。オシロスコープやテスターで電源電圧、信号波形、クロック周波数などを測定します。
この段階では「動かない原因はどこだ?」と探偵のように基板を調べることになります。テストポイントが整備されていれば、各ブロックの動作を順番に確認していけます。
場面②:量産検査(ICT・FCT)
量産工場では、出荷前のすべての基板に対して「インサーキットテスタ(ICT)」や「ファンクションテスタ(FCT)」と呼ばれる検査機で動作確認を行います。
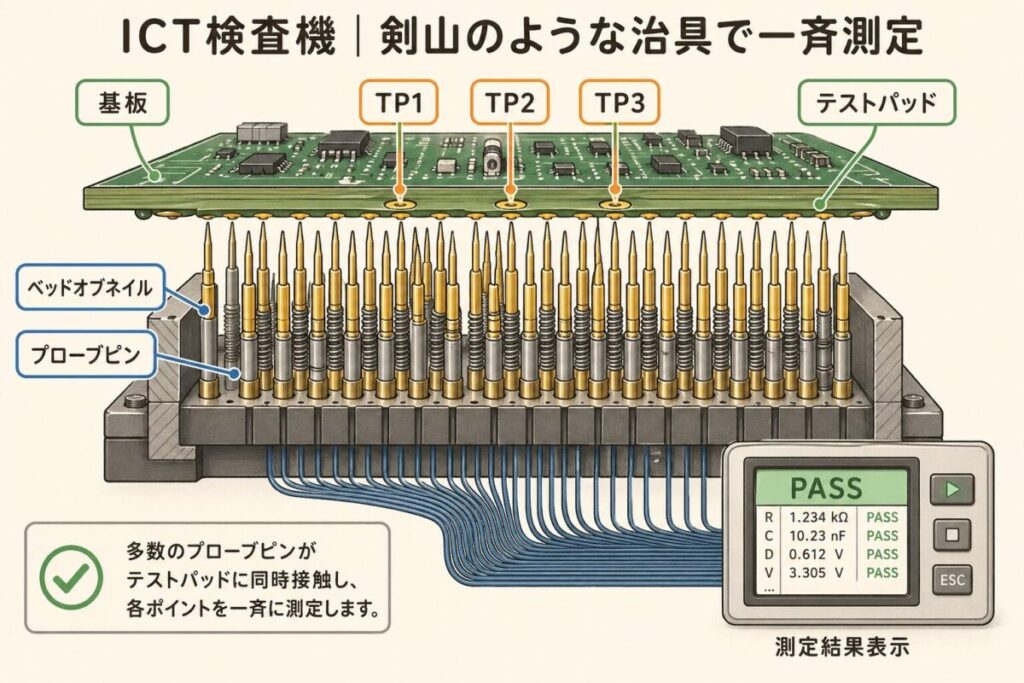
これらの検査機は、「フィクスチャ」と呼ばれる剣山のような専用治具を使います。何百本ものスプリング付きの針が一斉に基板の下から突き上がり、すべてのテストポイントに同時に接触して測定するのです。
場面③:市場故障解析(フィールドリターン品)
お客様のところで故障した製品が戻ってきたとき、「なぜ壊れたのか」を解析するのもテストポイントの仕事です。
動かない基板を前にして、「どのブロックまでは生きているのか」を順番に追跡していきます。電源系のテストポイントがOK→次に信号系のテストポイントを確認→ここでNGなら、その手前のICが壊れている、という具合に絞り込んでいくのです。

プリント基板が手元に届くまでの全工程
どこに置く?テストポイント配置の鉄則
「テストポイントを置こう」と思っても、すべての配線に置くわけにはいきません。基板スペースには限りがあるからです。「優先度の高い場所から置く」のが鉄則です。
配置すべき優先度ランキング
| 優先度 | 対象 | 理由 |
|---|---|---|
| 電源ライン (VCC、3.3V、5V等) |
電源が来てなければ何も動かない。最初に確認する | |
| GND | すべての測定の基準。複数箇所に必須 | |
| クロック信号 | マイコンが動いているかの確認 | |
| リセット信号 | 起動シーケンスの確認 | |
| 通信信号 (UART、I2C、SPI) |
通信不良の切り分け | |
| スイッチング波形 | パワエレでは特に重要 | |
| アナログセンサ出力 | A/D変換前の生データ確認 |
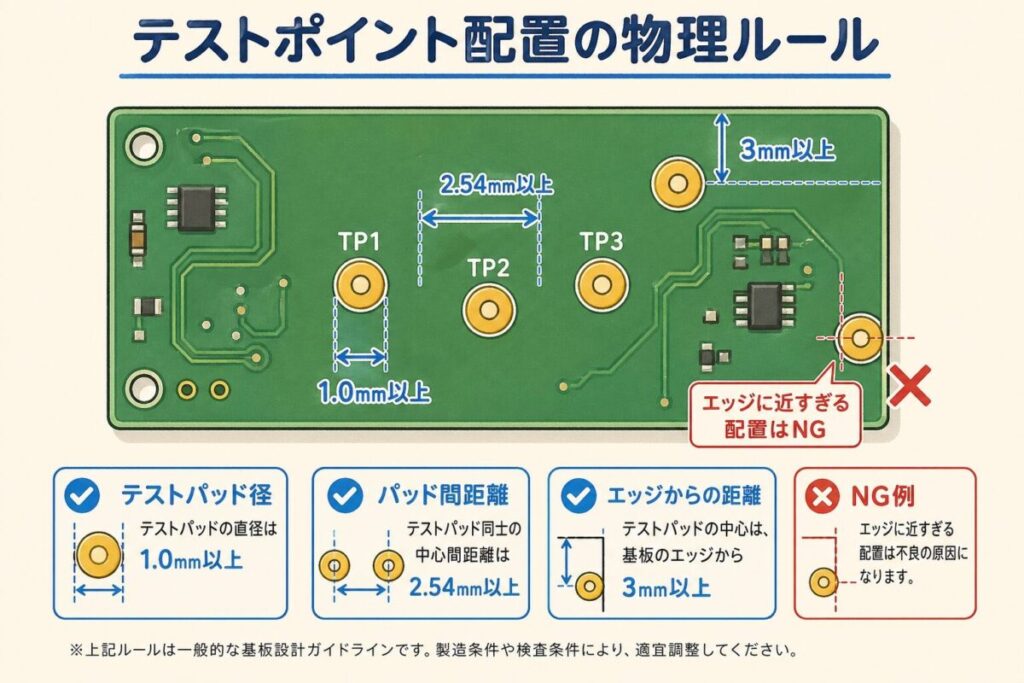
配置の物理的なルール
 ポチップ
テストポイントの「困りごと」とトレードオフ
テストポイントは便利ですが、無条件に増やせばいいわけではありません。4つのデメリットがあるので、バランスを考える必要があります。
デメリット①:基板スペースを消費する
1個のテストポイントで直径1mm以上のスペースが必要です。小型基板では、これが致命的になることがあります。「優先度の低い信号は諦める」決断も必要です。
デメリット②:寄生容量・寄生インダクタンスの追加
高速信号やRF回路では、テストポイントの銅パッドが「アンテナ」のように働いてノイズの原因になることがあります。GHz帯の信号には基本的にテストポイントを設けません。
デメリット③:EMI(不要輻射)の悪化
高周波の信号ラインに大きなテストパッドを置くと、そこからノイズが空中に放射されてEMI試験で不合格になることがあります。スイッチング電源の高速変化点には要注意です。
デメリット④:セキュリティリスク
製品によっては、テストポイントが「リバースエンジニアリングの入り口」になることがあります。ファームウェア書き込み用のJTAG信号などをテストポイントに出していると、悪意ある第三者にプログラムを抜き取られるリスクがあります。量産品では、量産後にテストポイントを溶断する対策もあります。
「使わないなら削れ」と言われたときの正しい反論


まとめ|テストポイントは「未来の自分への投資」
最後に、この記事の要点をおさらいしましょう。
基板を設計するとき、つい「動くように作る」ことばかり考えがちです。しかし量産製品では、「動くだけ」では不十分です。「正しく動いていることを毎回確認できる」「壊れたときに原因を特定できる」基板でなければ、製造現場にも市場にも出せません。
テストポイントは、設計者が将来の製造担当者・サービス担当者・そして未来の自分のために残すメッセージです。「ここを測れば原因がわかるよ」というメッセージを、銅の丸として基板に刻んでおく。これが、本当に頼られる設計者の仕事です。
次に読むべき記事
この記事の内容がわかったら、プリント基板の基本の次のテーマに進みましょう。続けて読むと、現場でそのまま使える知識になります。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。