※本記事にはプロモーション(広告)が含まれています。
- 製造現場で「ブリッジ出てるよ」と言われたが、何が問題なのかピンとこない
- 外観検査で「イモハン」「チップ立ち」と書かれた不良票を見るが、それぞれの違いがわからない
- 顕微鏡写真を見せられても、どこが不良なのか判別できない
- 客先から「ボイド率を5%以下にしてください」と言われたが、ボイドが何かもわからない
- 代表的なはんだ付け不良5種類の見た目と発生メカニズム
- それぞれの不良の「原因」と「対策」
- 外観検査・断面解析で何を見ているのか
- 設計者が回路図・基板設計で気をつけるべきポイント
電子機器の故障原因として、実は「部品の故障」よりも「はんだ付け不良」のほうが多いことをご存知でしょうか。せっかく良い設計をしても、はんだ付けが正しくできていなければ、その基板は不良品です。
この記事では、製造現場で実際によく見かける5つの代表的な不良を、見た目のイメージとともに解説します。読み終わる頃には、不良票や断面写真を見ても「これはイモハンだな」「これはボイドだな」と即座に判断できるようになります。
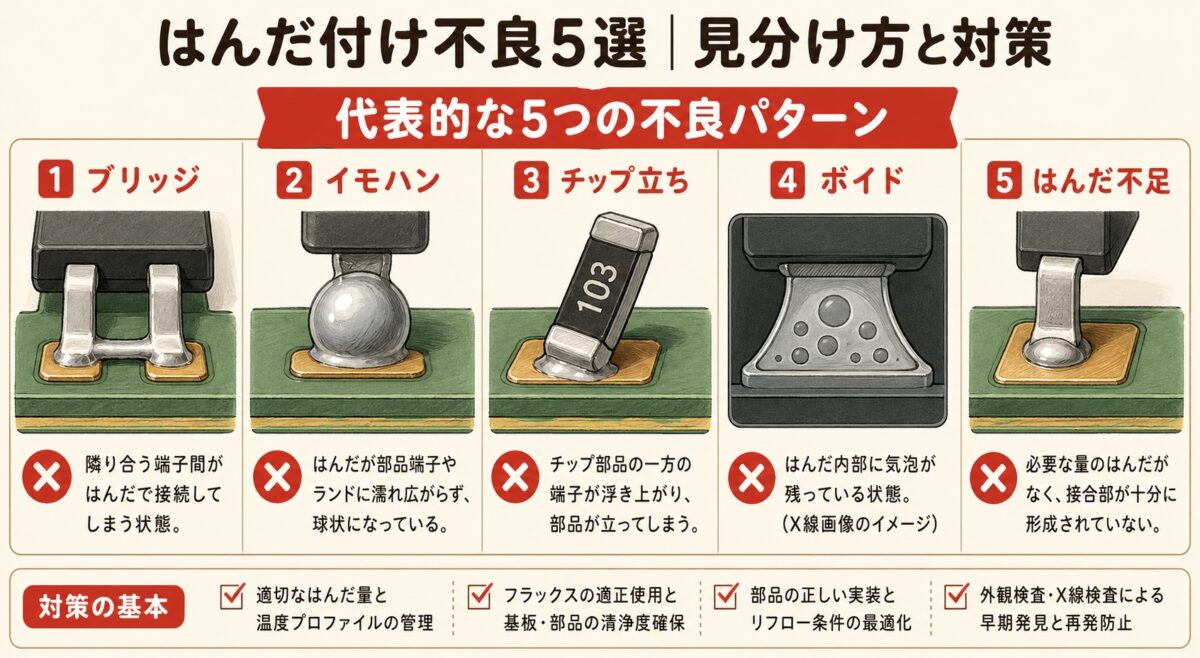
代表的なはんだ付け不良は5つです。隣のピンとはんだがつながるブリッジ、芋のように丸く盛り上がって接合できていないイモハン、部品の片側が起き上がるチップ立ち、はんだの中に空洞ができるボイド、はんだの量が足りないはんだ不足です。ボイドは外見ではわからないので注意が必要です。
代表的なはんだ付け不良5選|全体像
まずは5つの不良の概要を一覧で見ておきましょう。それぞれが「はんだの量・形・位置・内部状態のどこに問題があるか」で分類できます。
| 不良名 | 何が問題? | 一言で言うと |
|---|---|---|
| ①ブリッジ | はんだの位置 | 隣のピンとくっついてショート |
| ②イモハン | はんだの形 | 芋みたいに丸い=接合不良 |
| ③チップ立ち | 部品の位置 | 部品が起き上がる「墓石」現象 |
| ④ボイド | はんだの内部 | 中に空洞ができている |
| ⑤はんだ不足 | はんだの量 | そもそも量が足りない |
これらの不良は、それぞれ「発生する工程」も「原因」も「対策」も違います。見た目の違いを覚えれば、不良が出たときに「どの工程で何が起きたのか」を逆算できるようになります。
CADを触る前に知っておくべき「基板作りの基本」を網羅。
初めての基板設計から実装まで、手順に迷子にならないための分かりやすい入門書はこちら

 ポチップ
不良①:ブリッジ|隣のピンと「橋」でつながる
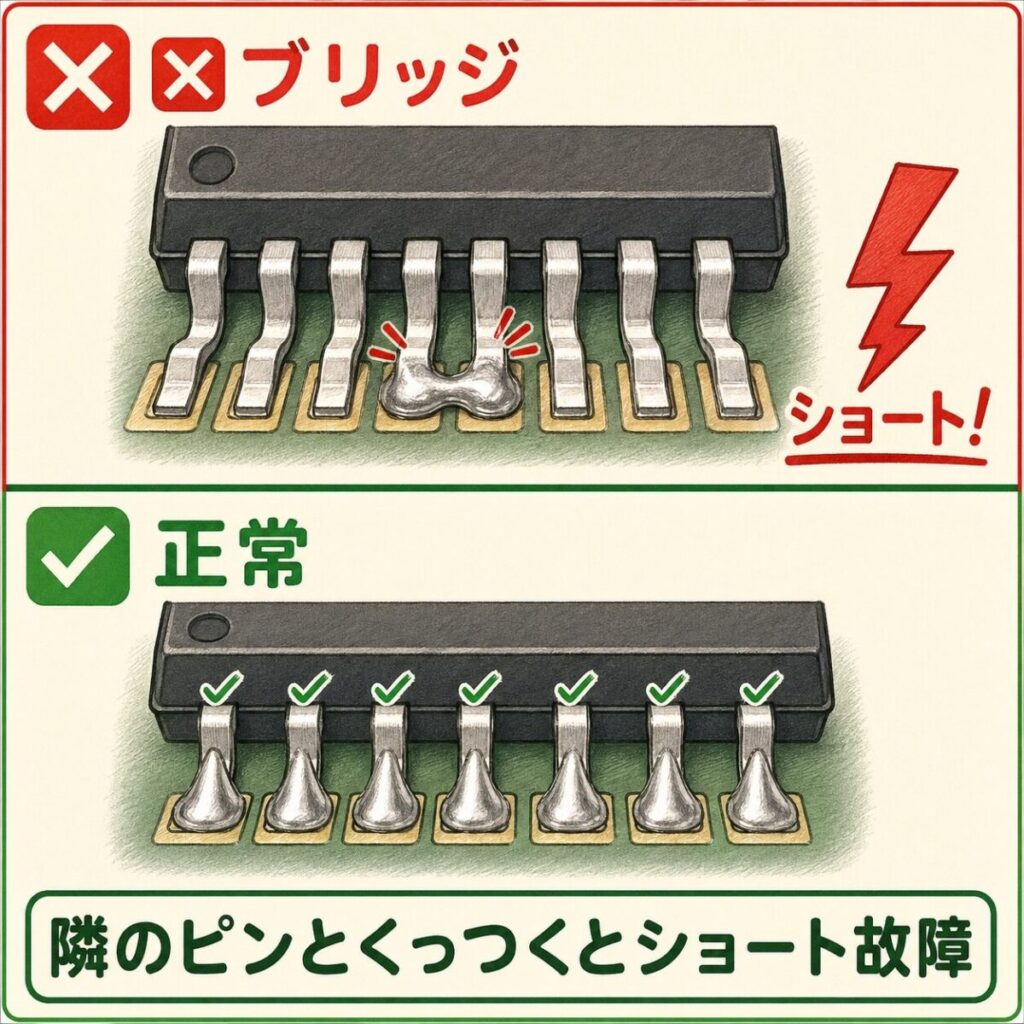
ブリッジ(Bridge)は、その名の通り「橋」のようにはんだが隣のピンとつながってしまう不良です。本来は別々の信号線が、はんだでショートしてしまう状態です。
見た目のイメージ
ICのピンとピンの間に、銀色のはんだの「水たまり」ができているように見えます。特にピン間隔が狭いQFN・QFP・SOPパッケージで起きやすく、製造ラインでは最も頻繁に発生する不良の一つです。
発生する原因
- はんだペーストの量が多すぎる(メタルマスクの開口が大きい)
- 部品実装時の押し込み圧が強い(ペーストが横に押し出される)
- 部品の位置ズレ(ペーストの上に正しく載っていない)
- リフロー時の温度プロファイルが急峻(はんだが激しく流動)
対策
メタルマスクの開口を絞る|ペースト塗布量を減らす(標準より20〜30%減)
ランド設計を最適化|パッド間にソルダーレジストを入れて、はんだの流れを物理的にブロック
マウンタの実装精度を上げる|部品が正確にパッド上に載るように調整
ブリッジは目視で見逃されることがあります。特に基板の裏面や、部品の影になる部分はAOI(自動光学検査)でも検出が難しい。X線検査(AXI)が必要になることもあります。
不良②:イモハン|「芋」みたいに丸いはんだの正体
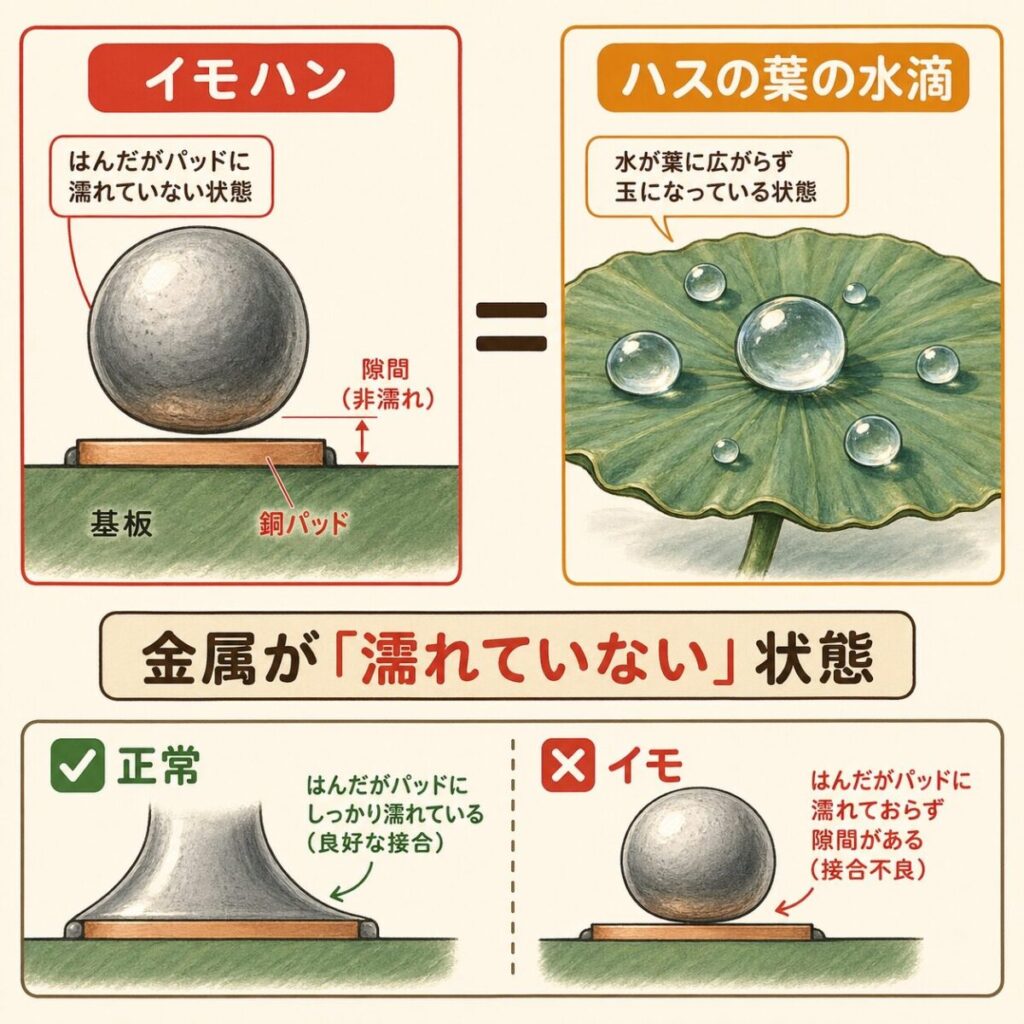
イモハン(芋はんだ)は、はんだが「ジャガイモ」のようにコロッと丸く盛り上がっている不良です。一見しっかりついているように見えますが、実は金属同士が接合できていないのです。
良いはんだ vs イモハン
良いはんだ
- 富士山のような裾広がりの形
- 表面がツヤツヤと光っている
- パッドとリードの両方に「濡れている」
- 金属同士が冶金的に接合
イモハン
- ジャガイモのような球状
- 表面がザラザラ・くすんでいる
- はんだが「乗っているだけ」
- 振動や熱で簡単に剥がれる
キーワードは「濡れ性(wettability)」
イモハンを理解するキーワードは「濡れ性」です。水を弾くハスの葉を想像してください。葉の上で水滴がコロコロと丸まりますよね。これが「濡れていない」状態です。
逆に、キレイなガラスの上に水をたらすと、水は薄く広がります。これが「濡れている」状態。はんだも同じで、銅パッドの上で薄く広がってこそ、金属同士が接合します。
発生する原因
- パッドや部品リードの酸化(古い基板・古い部品)
- フラックスの活性不足(酸化膜を除去できない)
- 加熱温度が低い・加熱時間が短い(はんだが完全に溶けていない)
- 表面に油分・汚れがある(フラックスが効かない)
イモハンが厄介なのは、初期動作はOKでも、振動・温度サイクルで突然オープン故障することです。客先で「動いていたのに急に動かなくなった」というクレームの原因がイモハンだった、というケースは品質保証部門で頻繁に発生します。
不良③:チップ立ち|部品が起き上がる「墓石現象」
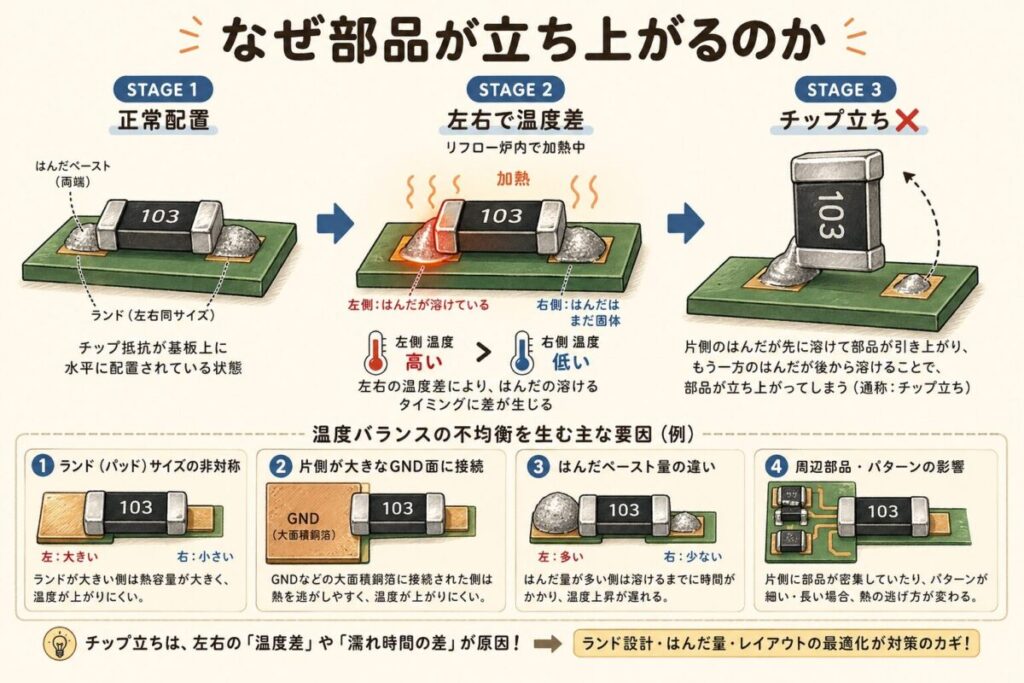
チップ立ちは、本来は寝ているはずのチップ部品が、まるで墓石のように立ち上がってしまう不良です。「ツームストーン現象(Tombstone:墓石)」「マンハッタン現象」とも呼ばれます。
なぜ部品が立ち上がるのか
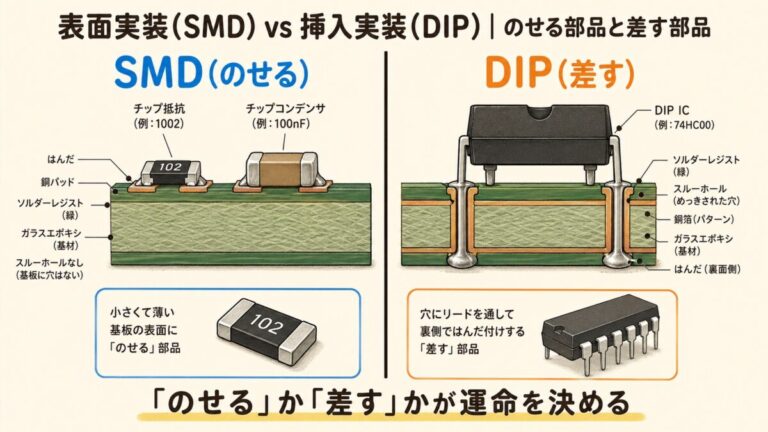
原因は「はんだの表面張力の不均衡」です。チップ抵抗・チップコンデンサのような両端電極の小さな部品で起きます。
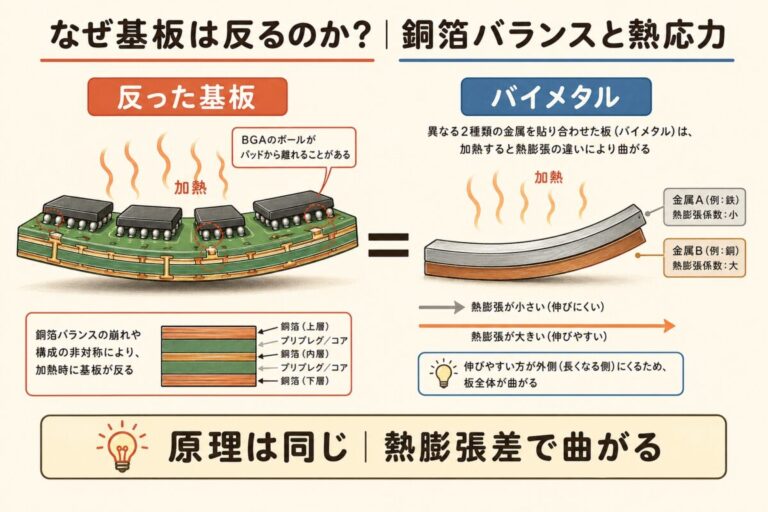
リフロー炉の中で、左右のはんだが同時に溶けないと、先に溶けた側が表面張力で部品を引っ張り上げてしまうのです。イメージとしては、2人で持ち上げる箱を、片方が先に持ち上げると傾いてしまうのと同じ理屈です。
発生する典型シーン
チップ立ちが起きやすいのは、部品の片側だけが大きな銅ベタにつながっているケースです。
例えば、片側がGNDのベタ銅箔につながっていると、その側だけ熱が逃げて温度が上がりにくい。結果として、左右の溶融タイミングがズレて、部品が立ってしまうのです。
発生する原因
- 左右のランドサイズが非対称(熱容量に差ができる)
- 片側だけ大きな銅箔(ベタGND等)につながっている
- リフロー温度プロファイルが急峻(左右で温度差ができる)
- はんだペーストの量が左右で違う
- 0402・0201などの極小部品(影響が出やすい)
設計者ができる対策(重要)
チップ立ちは、製造ラインだけでは完全に防ぎきれません。基板設計の段階で対策するのが最も効果的です。
NG設計
片側のパッドだけがベタGNDに直接接続されている。熱が逃げて温度差が発生→チップ立ち
入門書を読み終え、いざ実務レベルの基板設計へ!
もう一段上の「ノイズに強い・熱がこもらない」プロの設計手法を身につける実践集はこちら
「はんだ付け不良5選」を、実際の基板設計のテクニックとあわせて身につけたい人に向いています。CQ出版『トランジスタ技術SPECIAL』の、プリント基板設計の実用的なテクニックを集めた号です。
 ポチップ
基板の白い文字、シルク印刷は何のため?
不良④:ボイド|はんだの中の「見えない空洞」
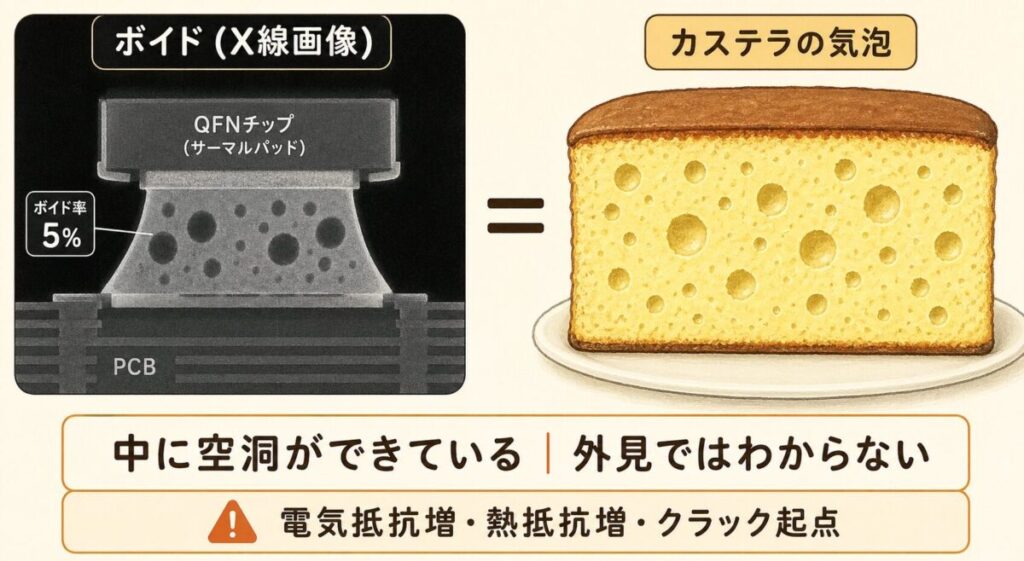
ボイド(Void:空洞)は、はんだの内部に空気の泡が閉じ込められて、空洞になっている不良です。外から見ても全くわかりません。X線検査でしか発見できない、いわば「隠れた敵」です。
イメージは「カステラの気泡」
カステラやスポンジケーキを切ったとき、中に小さな気泡が入っていますよね。あれと同じ現象が、はんだの中で起きています。気泡があると、その分だけ電気が通る断面積が減り、熱も逃げにくくなるのです。
何が問題なのか
| 影響 | 具体的な問題 |
|---|---|
| 電気的 | 電流が通る断面積が減り、抵抗値が増加。発熱の原因に |
| 熱的 | 熱抵抗が増加。パワー半導体では致命的(熱暴走の原因) |
| 機械的 | 温度サイクルでクラックの起点になる。長期信頼性が低下 |
パワーモジュール・大電流デバイスでは、客先から「ボイド率5%以下」のような厳しい規定が課せられます。これはX線検査でボイドの面積を測定して算出します。設計段階での対策が必須です。
発生する原因
- フラックスの揮発成分が抜け切らない(リフロー時間が短い)
- 大面積パッド(ガスが逃げ道を失う)
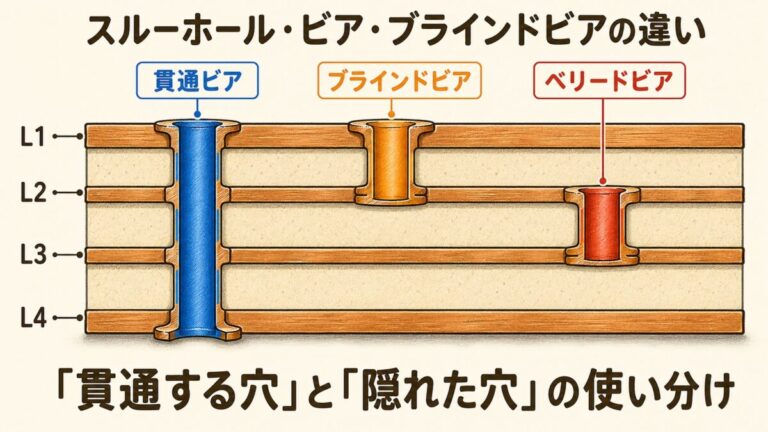
- サーマルビアの設計が悪い(はんだが穴に吸い込まれる際にガス巻き込み)
- はんだペーストの保管状態が悪い(湿気を吸っている)
対策
ボイドを完全になくすことは不可能ですが、「いかに減らすか」が重要です。
- メタルマスクを「窓開け」パターンにする(大面積パッドを小さく分割してガス抜き経路を作る)
- 真空リフローを使う(炉内を真空引きしてガスを除去する高級機)
- サーマルビアの位置と数を最適化する
- リフロープロファイルの予熱を長めに取る(フラックスを十分に揮発させる)
不良⑤:はんだ不足|そもそも量が足りない
はんだ不足(Insufficient Solder)は、文字通りはんだの量が少なすぎる不良です。強度不足・接触不良・断線の原因になります。
見た目のイメージ
ICのリード部分に、「ちょこんと」しかはんだが乗っていない状態です。本来は富士山のような形になるところが、絆創膏を一部だけ貼ったような頼りない見た目になります。
発生する原因
- メタルマスクの開口が小さすぎる(ペースト塗布量が少ない)
- マスクの目詰まり(連続印刷で開口部にペーストが残留)
- スキージ圧の不適切(ペーストがマスクにすくわれて基板に転写されない)
- ペーストの粘度低下(保管温度・期限切れ)
- パッド設計が小さすぎる(部品サイズに対してランドが不足)
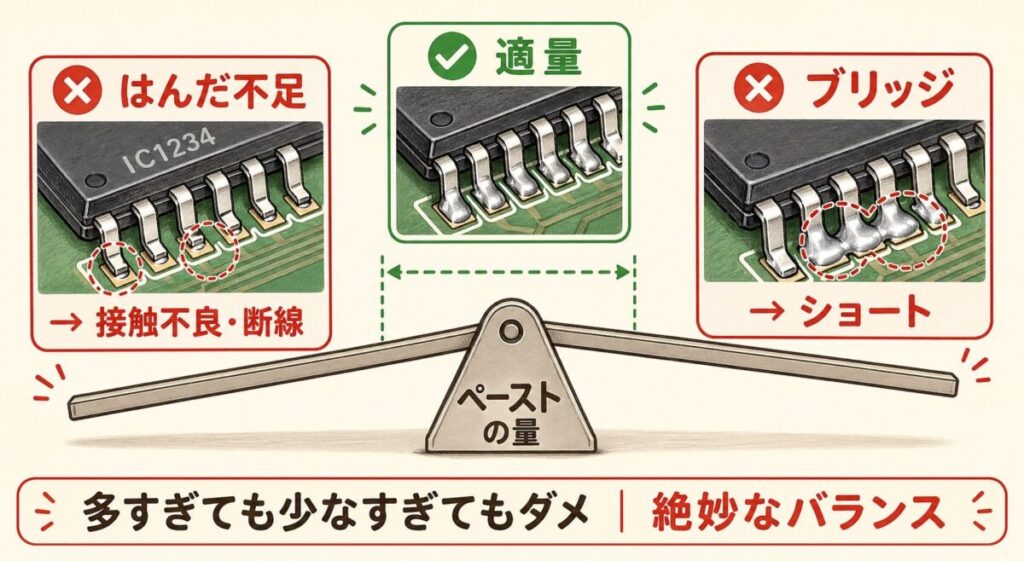
ブリッジとはんだ不足の絶妙なバランス
ここで興味深いのは、ブリッジ(はんだ多すぎ)とはんだ不足が「裏表の関係」にあることです。
ペーストを増やすと…
→ ブリッジが増える
ペーストを減らすと…
→ はんだ不足が増える
製造現場では、この「シーソー」の絶妙なバランス点を見つけるのが品質管理の腕の見せ所です。メタルマスクの開口形状や、リフロー温度プロファイルを細かく調整して、両方の不良を最小化します。
QC検定の試験でも、こうしたトレードオフを管理する手法が出題されます。「実験計画法」を使ってペースト量とリフロー温度の最適条件を見つけるのが、現場での実際のアプローチです。
目に見えないスイッチングや波形の動きを、フルカラーで完全可視化。
数式だらけの専門書で挫折する前に読みたい、パワエレを「直感的に」理解できる決定版はこちら
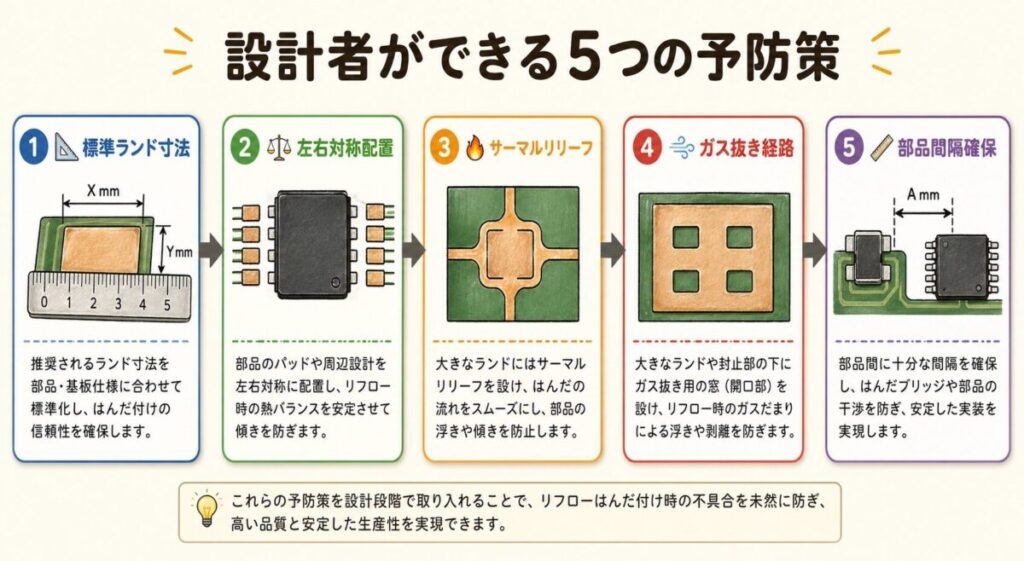
設計者ができる予防策|「製造性を意識した設計」
これらの不良の多くは、製造工程だけの問題ではなく、設計段階で予防できるものです。「製造しやすい設計(DFM:Design For Manufacturing)」を意識することで、不良率を大きく下げられます。
設計でできる5つの予防策
標準ランド寸法を守る|IPC-7351などの規格に基づいたランド設計をする
左右対称の熱バランス|チップ部品の両端は同じ条件にする(チップ立ち防止)
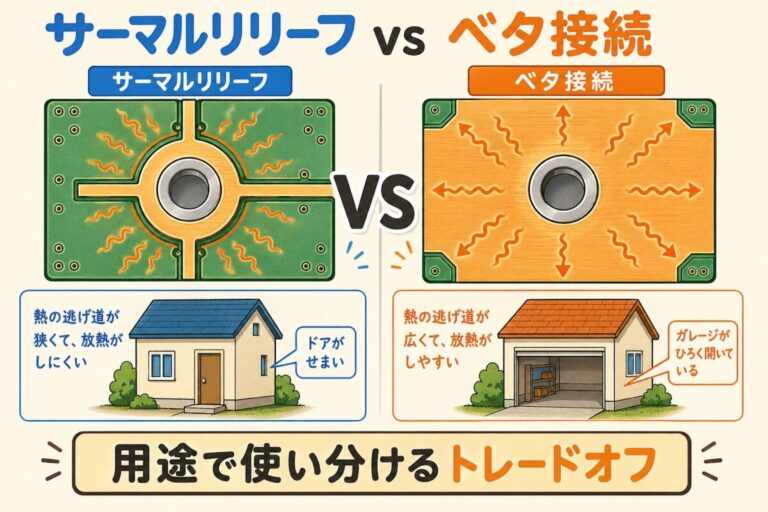
サーマルリリーフを使う|ベタ銅箔への接続は熱を逃がさない構造にする
大面積パッドは「窓開け」|ガス抜き経路を確保(ボイド対策)
部品間隔を十分にとる|後工程の検査・リワークがしやすい配置に
まとめ|不良の見分けは「形・量・位置・内部」で判断
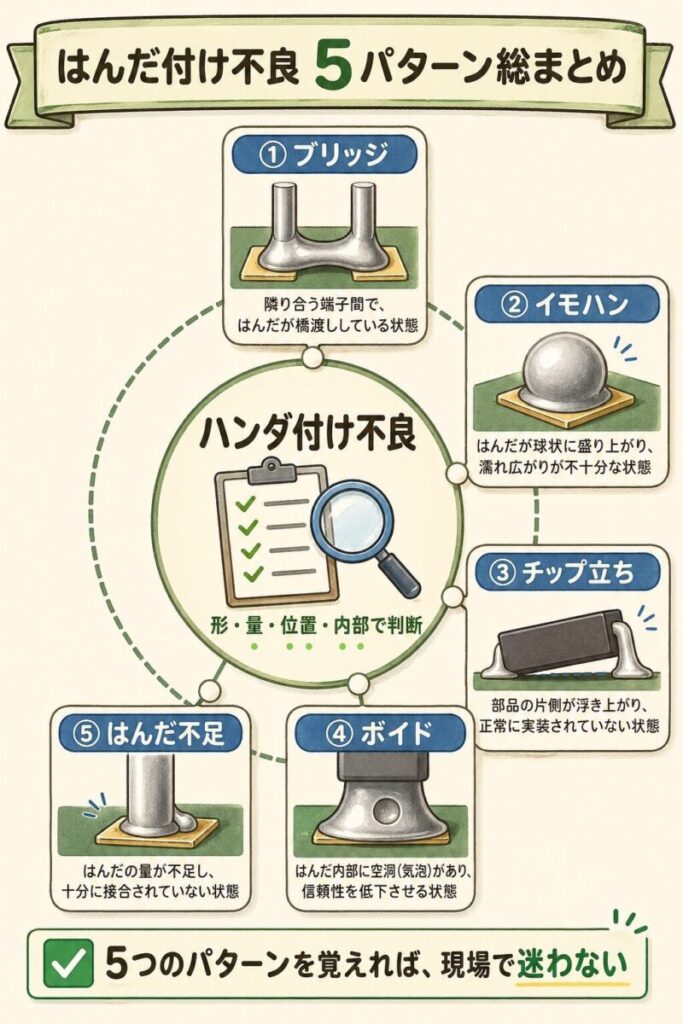
最後に、5つの不良を1枚でおさらいしましょう。
- ブリッジ=隣のピンと「橋」でつながる(ショート)
- イモハン=芋みたいに丸い(接合できていない)
- チップ立ち=部品が起き上がる(左右の温度差)
- ボイド=中に空洞(外見ではわからない)
- はんだ不足=そもそも量が足りない
電子機器の品質は、「動く基板を作ること」と「動き続ける基板を作ること」の両方が必要です。出荷時には動いていても、半年後・1年後にはんだ付け不良が原因で故障する製品は、メーカーの信頼を一気に失います。
設計者・製造担当者・品質保証担当者の三位一体で不良ゼロを目指す。それがメーカーの製品品質を支える基本です。次の客先監査で「なぜこの設計?」と聞かれたとき、自信を持って答えられる設計者になりましょう。
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
回路の電圧や導通を自分の手で確かめるなら、手元にテスターが1台あると便利です。三和電気計器のデジタルマルチメータ(テスター)CD772です。電圧や抵抗などを測れます。

基板のはんだ付けを自分でやってみるなら、温度を調整できるはんだこてが扱いやすいです。白光(HAKKO)のダイヤル式温度制御はんだこてです。温度を200〜500℃で設定でき、プリント基板やICのはんだ付けに使えます。

回路や基板の設計経験は、メーカーをはじめ多くの企業で求められています。今の職場で経験を積むのも、より広く経験を活かせる職場を探すのも、ひとつの道です。エンジニア向けの転職支援サービスでは、経験を棚卸ししながら求人を探せます。

次に読むべき記事
はんだ付け不良の種類がわかったら、はんだ付けの方法と、不良を防ぐ基板設計を押さえましょう。

テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。