※本記事にはプロモーション(広告)が含まれています。
基板を設計していると、必ず一度は「リフロー」「フロー」という言葉に出会います。なんとなく「はんだ付けの方法」だとはわかっていても、両者の違いを説明しろと言われると、意外と言葉に詰まりますよね。
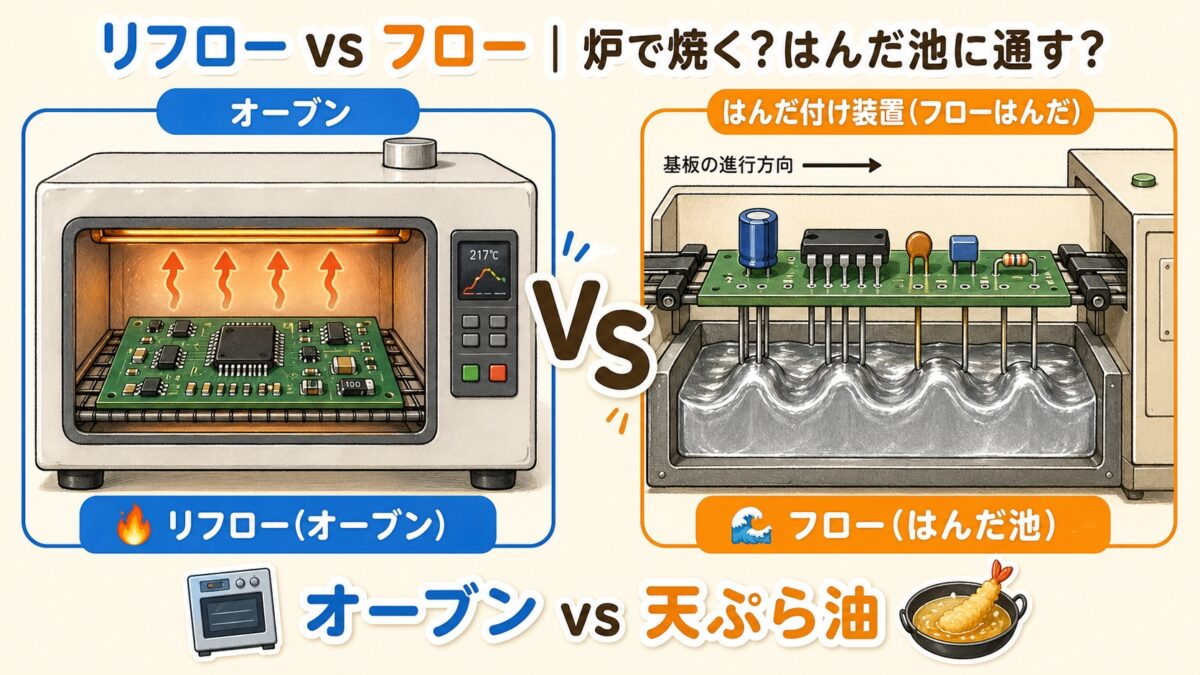
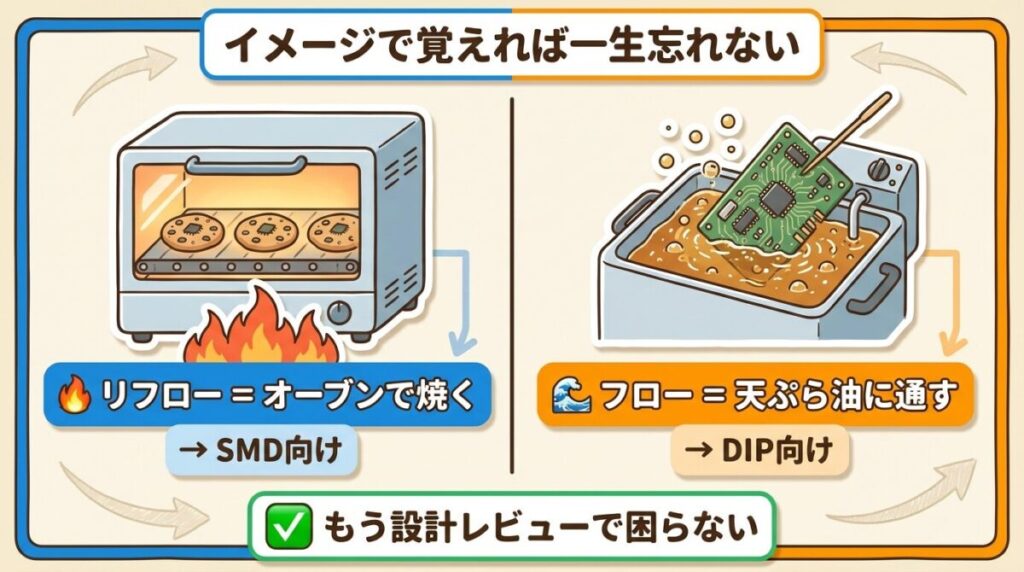
結論を先に言います。リフローは「お菓子を焼くオーブン」、フローは「天ぷらの油」のようなものです。この記事では、この2つのイメージを軸に、現場で迷わない判断基準まで一気に解説します。
そもそも「はんだ付け」とは?基板と部品をくっつける接着剤
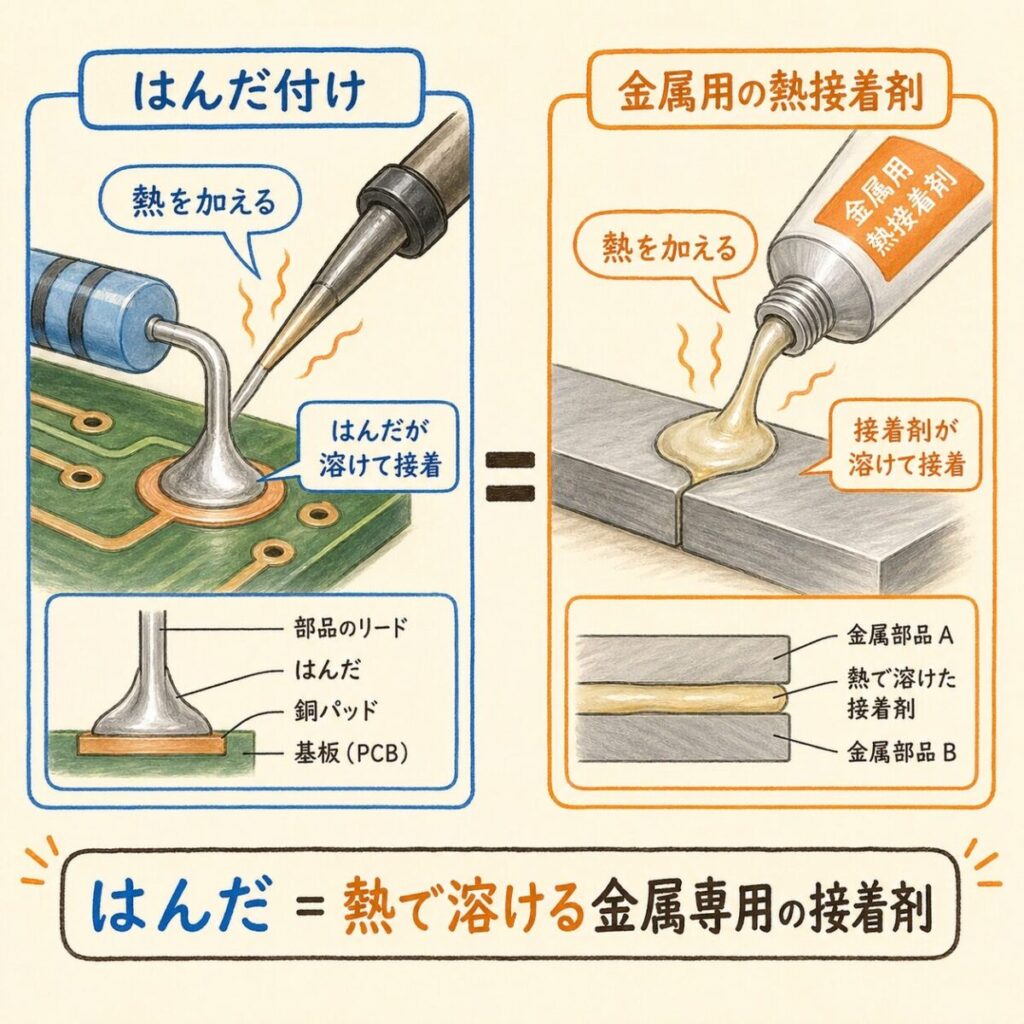
リフローとフローの話に入る前に、はんだ付けの基本をサクッと押さえておきましょう。はんだ付けとは、金属同士を「はんだ」という低融点合金で電気的・機械的に接続する技術です。
イメージとしては、金属専用の「熱で溶ける接着剤」と思ってください。常温では固体ですが、約220℃前後で溶けて、冷えると再び固まります。この「溶けて固まる」性質を使って、基板と部品をくっつけているのです。

 ポチップ
リフローでもフローでも、はんだを付けたくない所を守っているのが基板の緑色の膜「ソルダーレジスト」です。
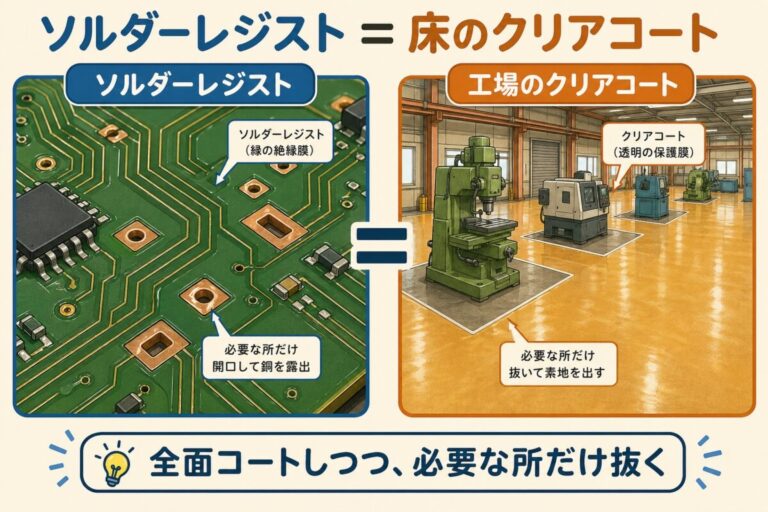
基板の「緑色の膜」がなぜ必要かを図解
リフロー実装とは?「お菓子を焼くオーブン」のイメージ
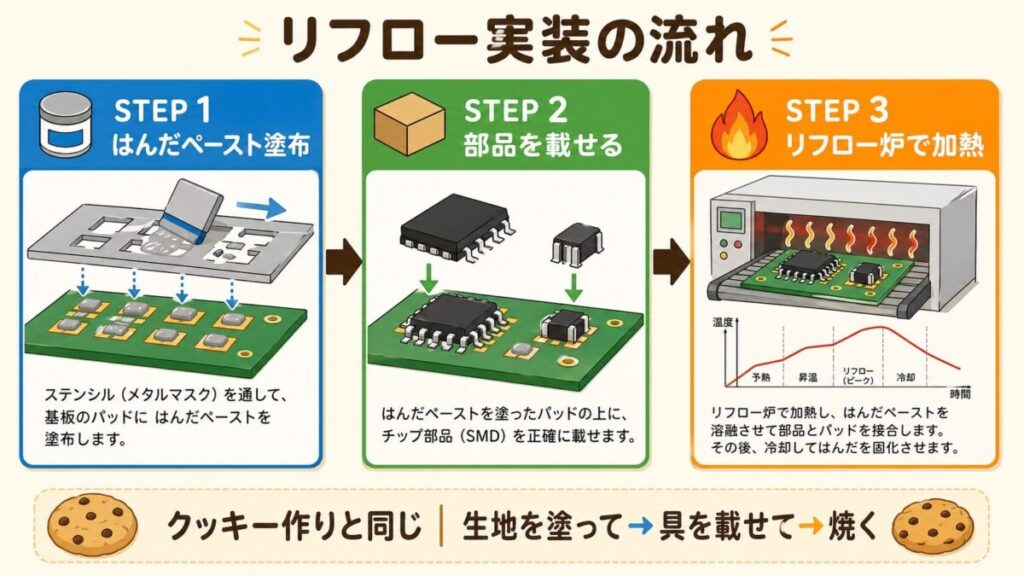
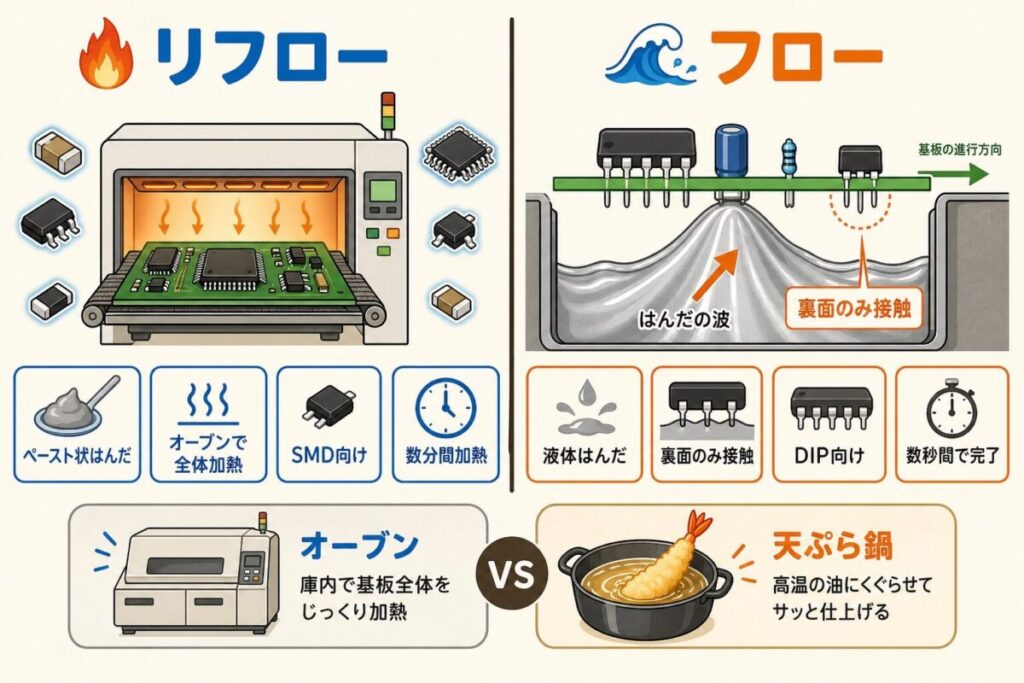
リフロー実装は、英語で「Reflow(再び溶かす)」という意味です。あらかじめ基板にペースト状のはんだを塗っておき、その上に部品を載せて、オーブンで丸ごと加熱する方法です。
リフローの3ステップ
イメージとしてはクッキー作りを思い浮かべてください。生地(=はんだペースト)を天板(=基板)に絞り出し、チョコチップ(=部品)を載せて、オーブン(=リフロー炉)で焼く。これがリフロー実装の流れです。
フロー実装とは?「天ぷら油の池」のイメージ
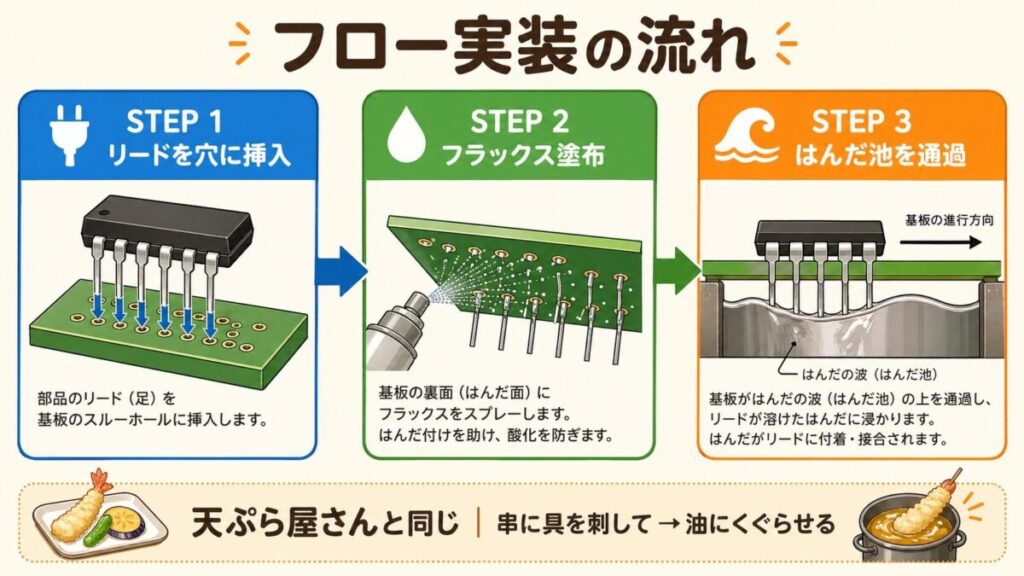
フロー実装は、別名「噴流はんだ付け」とも呼ばれます。溶けた液体状のはんだが入った"はんだ池"の上を基板の裏面が通過することで、リードがはんだに浸かって接合される方法です。
フローの3ステップ
イメージとしては天ぷら屋さんを思い浮かべてください。串に刺した具材(=部品をリードで固定した基板)を、熱い油(=溶けたはんだ)の上にサッとくぐらせる。基板の裏側に出ているリードだけが「はんだの池」に触れて、接合されるのです。
リフロー vs フロー|決定的な違いを並べて理解する
ここまでの内容を、2つの工法を並べて比較してみましょう。一番大事な違いは「はんだの状態」と「加熱方法」です。
| 比較項目 | リフロー | フロー |
|---|---|---|
| 英語 | Reflow Soldering | Flow Soldering |
| 別名 | リフローはんだ付け | 噴流はんだ付け |
| ピーク温度 | 約240〜260℃ | 約250〜260℃ |
| 部品が熱を受ける時間 | 数分間(じっくり) | 数秒間(一瞬) |
| 小さな部品 | ◎ 得意 | △ 苦手 |
| 大電流部品 | △ 苦手 | ◎ 得意 |
 ポチップ
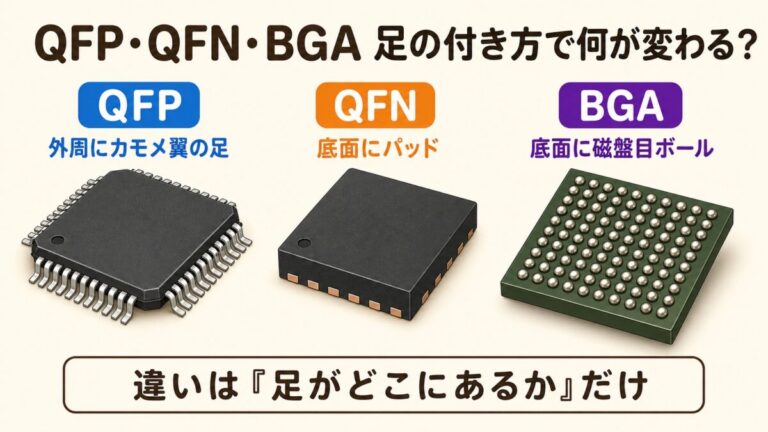
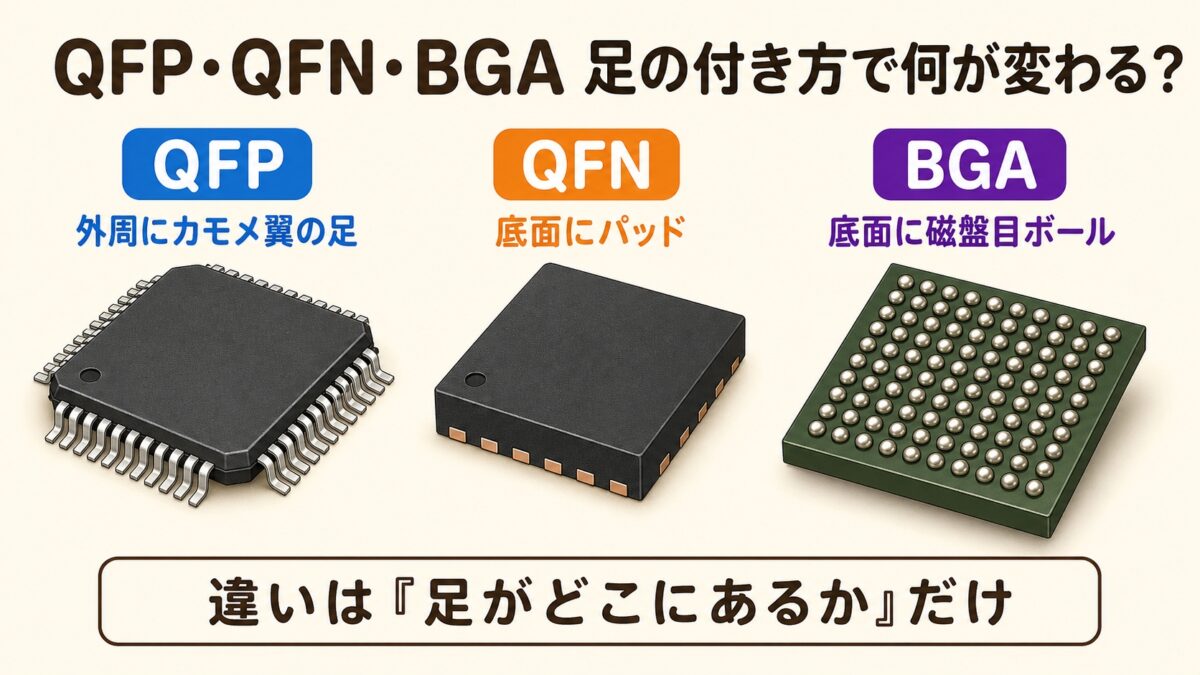
BGA・QFP・QFN、ICパッケージの違い
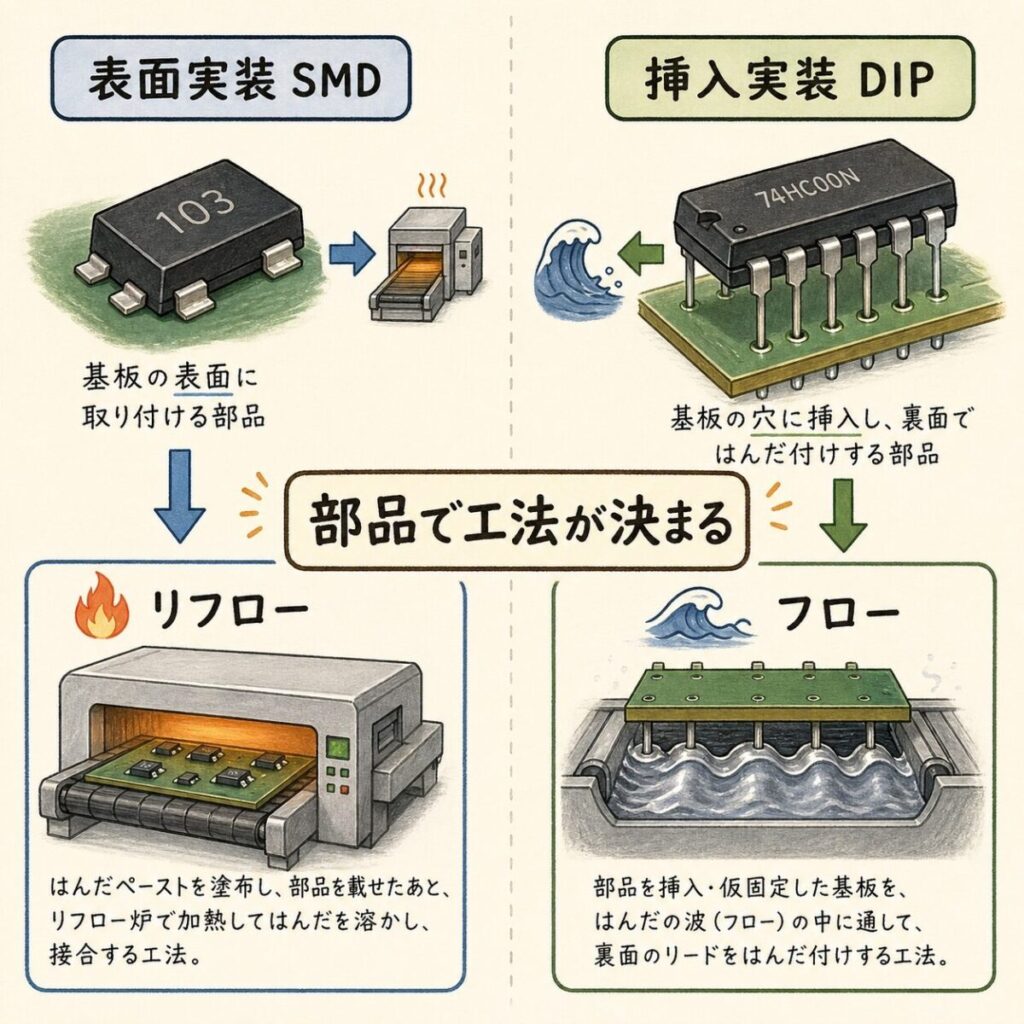
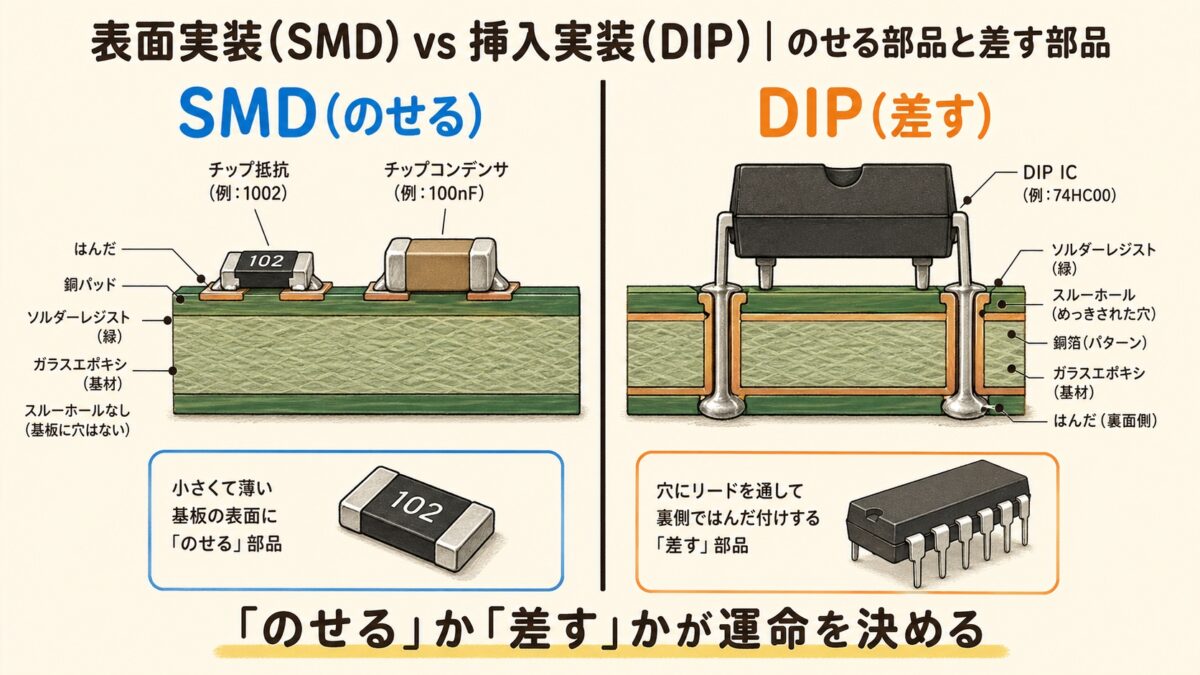
部品で決まる|SMDはリフロー、DIPはフロー
ここまで来れば、もう「どちらの工法を使うか」は迷いません。使う部品の種類で、ほぼ自動的に決まるからです。
表面実装(SMD)→ リフロー一択
表面実装部品(SMD: Surface Mount Device)は、基板の表面にペタッと載せるタイプの部品です。チップ抵抗・チップコンデンサ・QFN・BGAなど、現代の電子機器のほとんどがこれに該当します。
SMDの多くは、はんだペーストを使うリフローで実装します。ただし、チップ抵抗やチップコンデンサなどの小さな部品は、基板の裏面に接着剤で止めてからフローではんだ付けすることもあります(はんだの波に直接触れるので、細かいピッチのICには向きません)。
挿入実装(DIP)→ 基本はフロー
挿入実装部品(DIP: Dual Inline Package)は、基板に空けた穴にリードを挿し込んで使う部品です。電解コンデンサ、大型コネクタ、トランス、リレーなど、機械的強度が必要な部品や大電流部品に多く使われます。
DIP部品はリードが基板の裏側まで貫通するので、フロー(はんだ池)に裏面をくぐらせれば、リードの先端と基板の銅箔が同時にはんだ付けされます。
両面実装はなぜ複雑?「2回オーブンに入れる」という現実
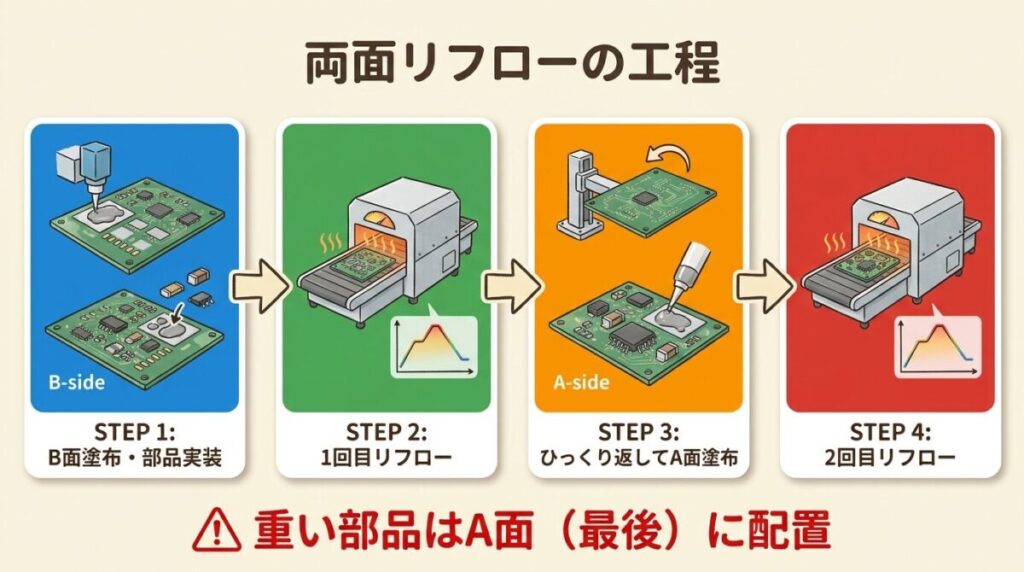
ここで一つ疑問が出てきます。「基板の両面に部品を載せたい場合は、どうするの?」という問題です。
答えは「2回オーブンに入れる」です。クッキーで例えると、片面焼いて、ひっくり返して、もう片面のチョコチップを載せて、また焼く。これと同じことを基板でもやります。
両面リフローの工程
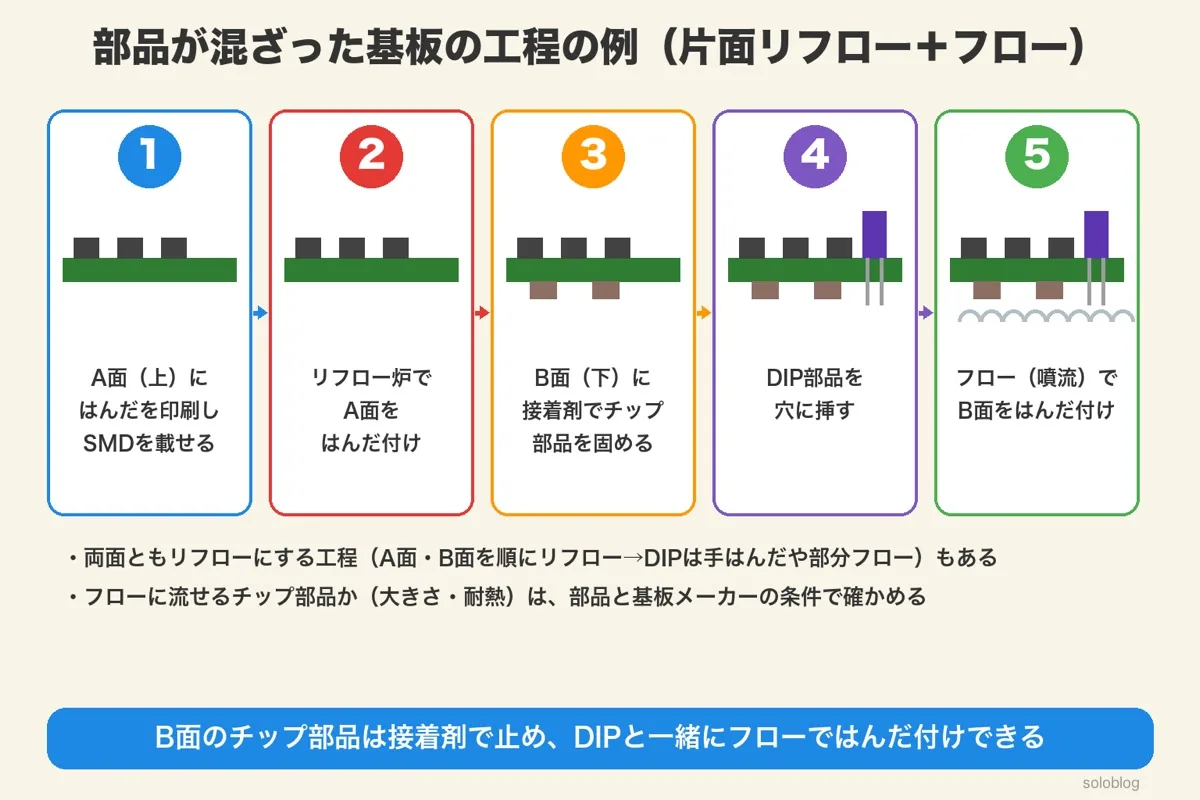
SMDとDIPが混在する場合
現実の基板では、SMDとDIPが混在するケースがほとんどです。工程の組み方は基板ごとに違いますが、たとえば両面にSMDがある場合は次のようになります(下の図のように、片面リフロー+裏面のチップ部品とDIPをまとめてフロー、という組み方もあります):
- リフローでSMDを実装(A面・B面それぞれ)
- DIP部品をリードを穴に挿し込む(手挿入または自動挿入機)
- フローでDIPの裏面をはんだ付け
つまり、1枚の基板で「リフロー → リフロー → フロー」と最大3回も加熱工程を通過するということです。だから、両面実装の基板は工程が複雑で、コストも高くなるのです。
設計者が知っておくべき判断基準
ここまで読めば、設計レビューで「これリフローで流せる?」と聞かれても、もう怖くありません。判断基準は次の3つです。
判断基準①:部品の耐熱温度はリフローに耐えられるか?
SMD部品のデータシートには「リフロープロファイル」という項目があります。ピーク温度260℃に耐えられない部品はリフローできません。耐熱性の低い部品(一部のコネクタ、電解コンデンサなど)は、リフロー後に手はんだで取り付けるか、フローで処理します。
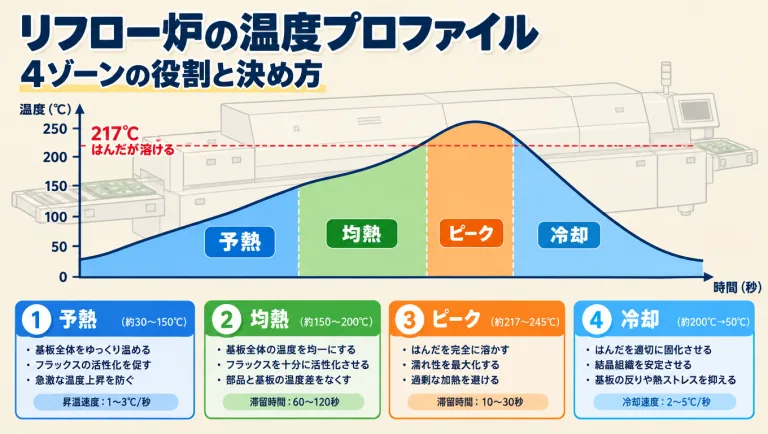
予熱・均熱・本加熱・冷却の4ゾーンの温度と時間の決め方を、図で解説しています。
判断基準②:機械的強度は十分か?
コネクタや大型部品など、機械的なストレスがかかる部品は、SMDよりもDIP(フロー)のほうが強度が出ます。基板を貫通するリードがアンカーの役割を果たすからです。USBコネクタなどは、SMDタイプもありますが、抜き差しの多い用途ではDIPタイプが選ばれます。
判断基準③:大電流が流れるか?
パワーエレクトロニクス分野では、大電流が流れる部品(パワー半導体、大型インダクタなど)は、リードを基板に貫通させるDIPタイプが選ばれることが多いです。大きなはんだ量で接合できるフローのほうが、電流容量と放熱の面で有利だからです。
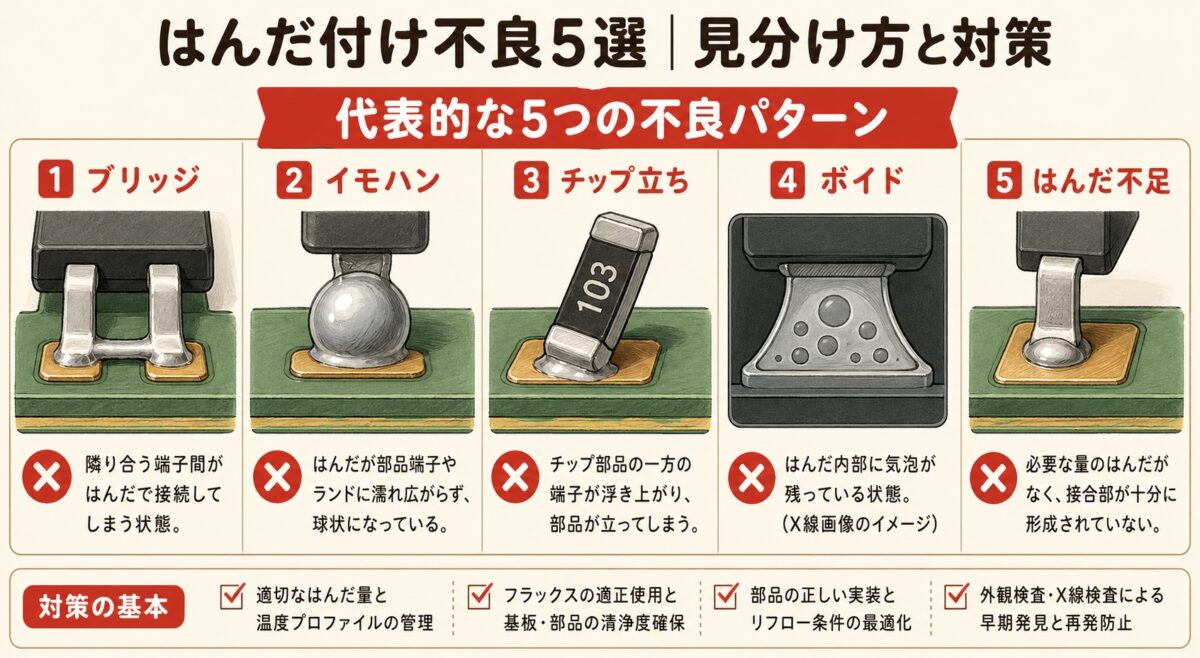
リフローやフローで起きやすいはんだ付けの不良は、次の記事で5つに分けて図解しています。
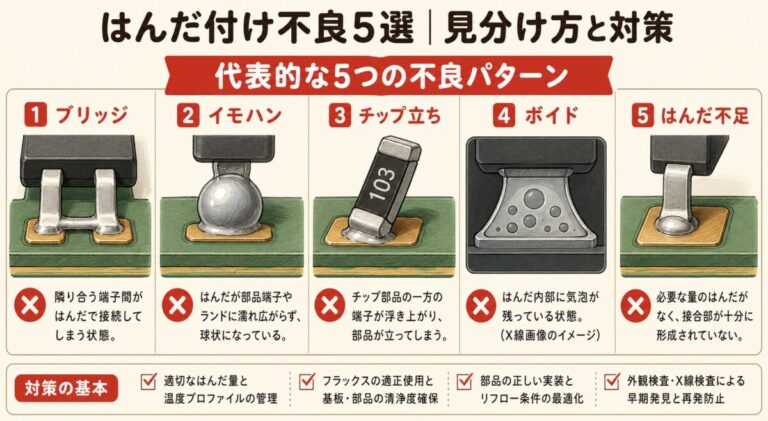
ブリッジ・イモハン・チップ立ちを徹底解説
まとめ|オーブンと天ぷら油で覚えれば一生忘れない
最後に、この記事の内容を一行で復習しておきましょう。
このイメージさえ持っていれば、現場で「リフロー面」「フロー面」と言われても、頭の中で工程をイメージできます。データシートを見るときも、「あ、これはオーブンに耐えないとダメな部品か」と即座に判断できるようになります。
基板設計は、回路図を書くだけでは終わりません。「この基板はどうやって作られるのか」を理解しているかどうかが、現場で頼られる設計者になれるかの分岐点です。次の記事で、さらに一歩踏み込んだ実装知識を身につけていきましょう。


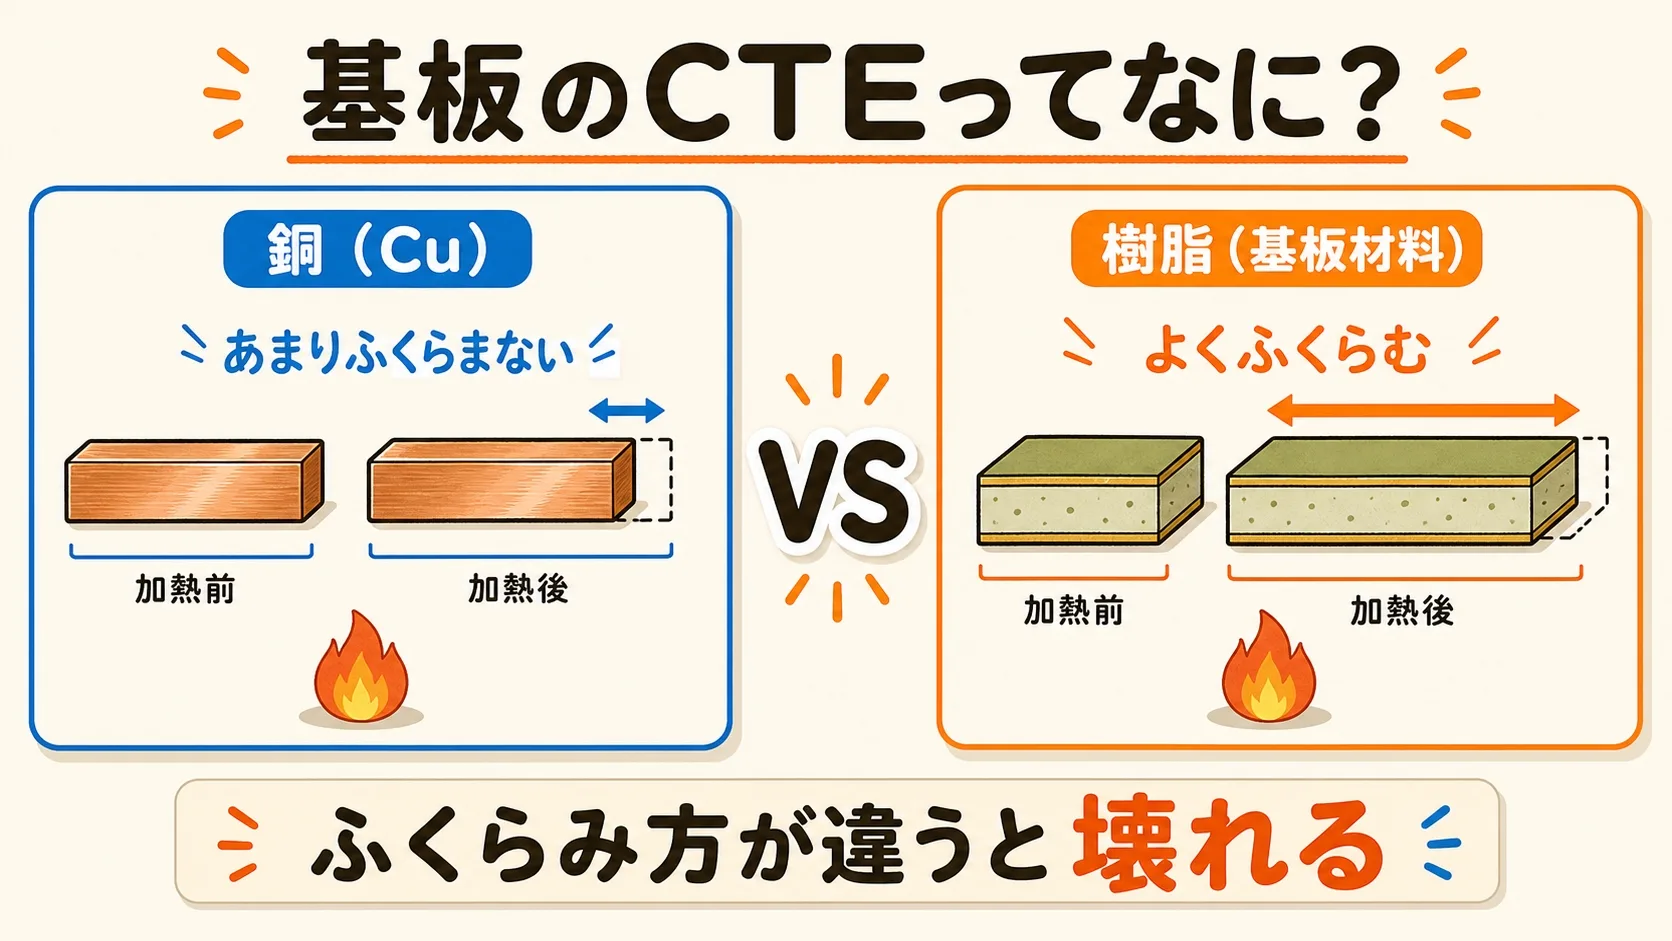
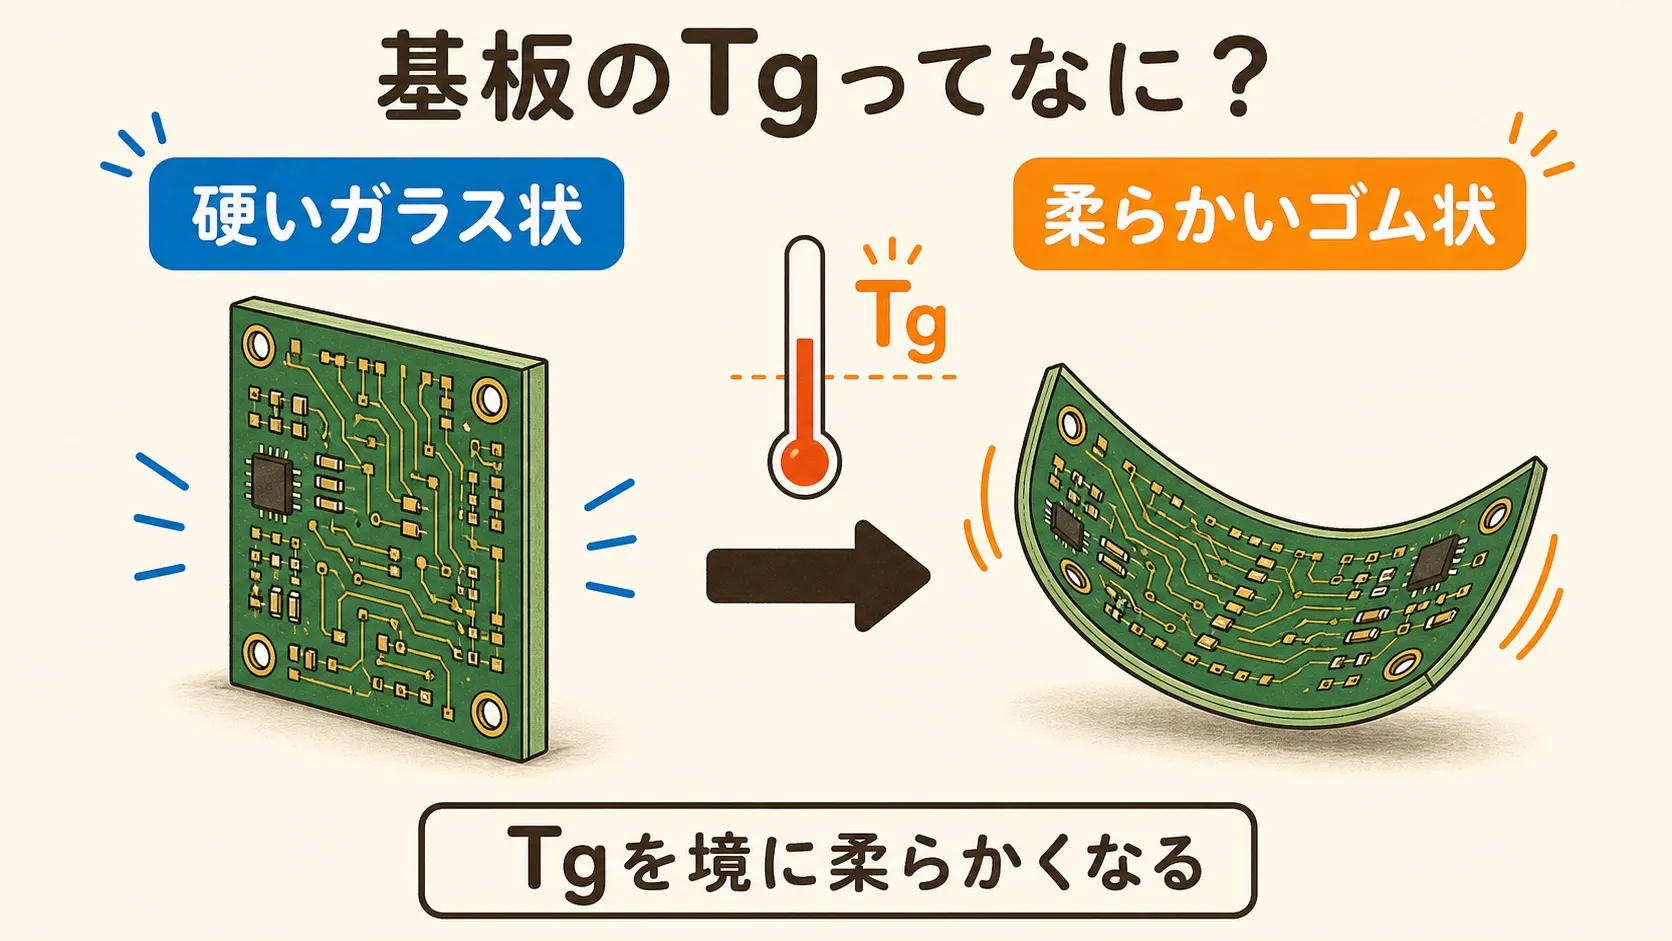
リフロー炉の熱は、はんだだけでなく基板そのものにも効きます。熱で基板が反る仕組みは次の記事で図解しています。
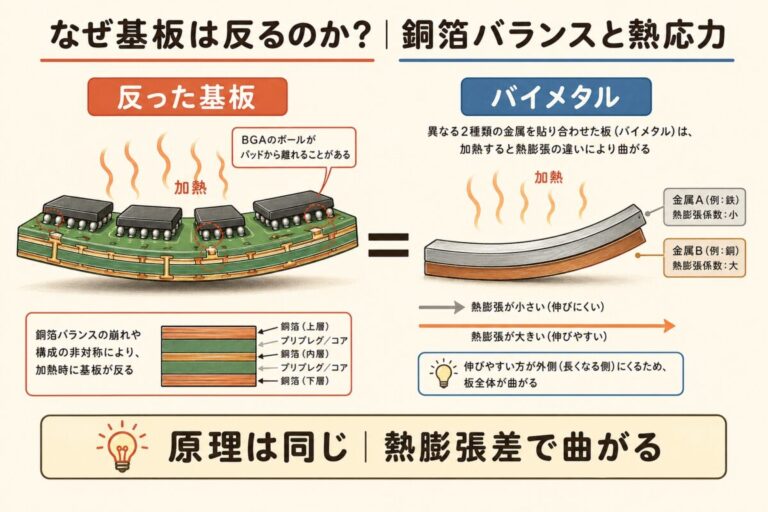
次に読むべき記事
ここまでで、リフローは「オーブンで焼く」、フローは「天ぷら油の池に通す」とわかりました。実装方法は、使う部品と設計段階でほぼ決まります。次は、部品の形・不良の起き方・基板の耐熱性の順に、失敗しない基板設計へつなげていきましょう。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて基板設計や実装を学ぶ人向けにやさしく書いています。