※本記事にはプロモーション(広告)が含まれています。
こんな経験はありませんか?
- 「不良のデータを取っておいて」と言われたが、何をどう記録すればいいかわからない
- 自分で作ったチェックシートが現場で使われず、白紙のまま放置されている
- 記録は取っているのに、集計すると「結局何が問題かわからない」データになっている
- QC検定で「チェックシートの種類」が出題されたが、記録用と点検用の違いが曖昧
○ この記事でわかること
- チェックシートとは何か?なぜ品質管理で最初に使う道具なのか
- 「記録用」と「点検用」の2種類の違いと使い分け
- 記録用チェックシート4タイプの具体テンプレートと作り方
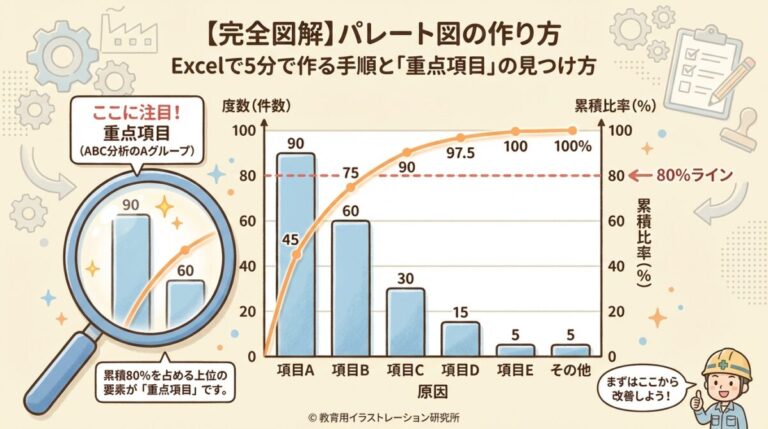
- チェックシートからパレート図・ヒストグラムに展開する方法
- 初心者がやりがちな失敗5選と「現場で使われる」シートにするコツ
「不良データを取っておいて」と上司に言われて、Excelに日付と不良内容をダラダラ記録している──それ、集計するとき地獄になります。
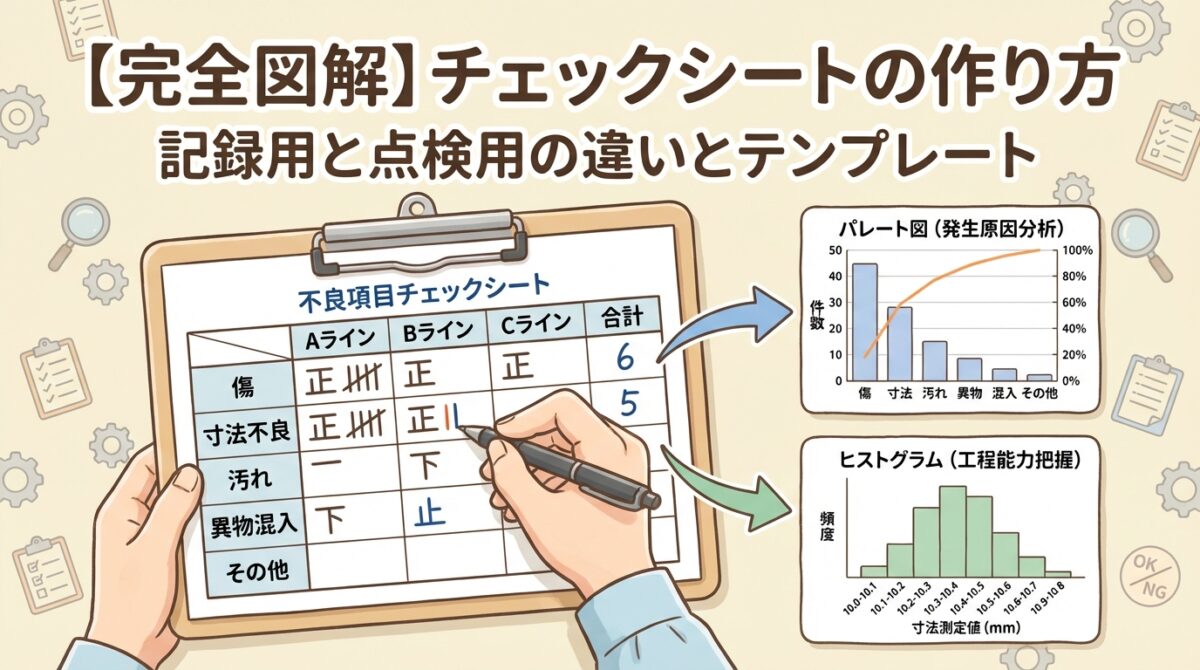
結論を先に言います。チェックシートとは、「後で分析しやすい形で、現場でラクにデータを記録する」ための専用フォーマットです。正の字を書くだけでパレート図が作れるように設計されたシートがあれば、データ収集→分析が驚くほどスムーズになります。
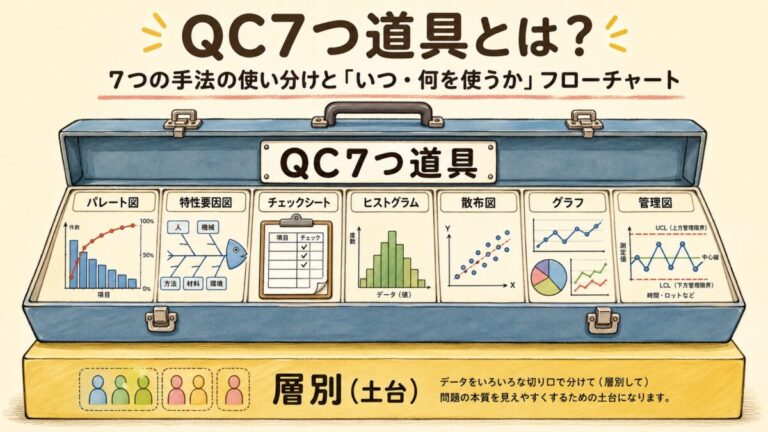
チェックシートはQC7つ道具の中で唯一「データを集める」ことが目的の道具です。他の6つの道具(パレート図・特性要因図・管理図・ヒストグラム・散布図・グラフ)はすべて「データを分析・表示する」道具。つまりチェックシートは品質管理の「一丁目一番地」です。
チェックシートとは?|「記録用」と「点検用」の2種類がある
チェックシート=「分析の燃料」を集める道具
チェックシートとは、データの収集や確認を効率的に行うために、あらかじめ項目を整理した記入用紙のことです。品質管理(QC7つ道具)では、大きく「記録用」と「点検用」の2種類に分けられます。
記録用チェックシート
| 目的 | データを集めて分析するため |
| 使い方 | 正の字やチェックマークで件数を記録 |
| その後 | パレート図やヒストグラムに展開 |
| 例 | 不良項目別集計表、欠点位置調査図 |
○
点検用チェックシート
| 目的 | 作業の抜け漏れを防ぐため |
| 使い方 | 項目ごとにOK/NGをチェック |
| その後 | そのまま作業記録として保管 |
| 例 | 設備始業点検表、出荷前確認リスト |
一言で覚える違い
記録用=「何が何件起きたか」を数えるためのシート(データ収集)
点検用=「やるべきことをやったか」を確認するためのシート(作業確認)
QC検定での出題ポイント
QC検定2級・3級では「記録用と点検用の違い」が選択肢で問われます。記録用=データ収集→パレート図等に展開、点検用=確認作業→ポカヨケの役割と押さえておけばOKです。
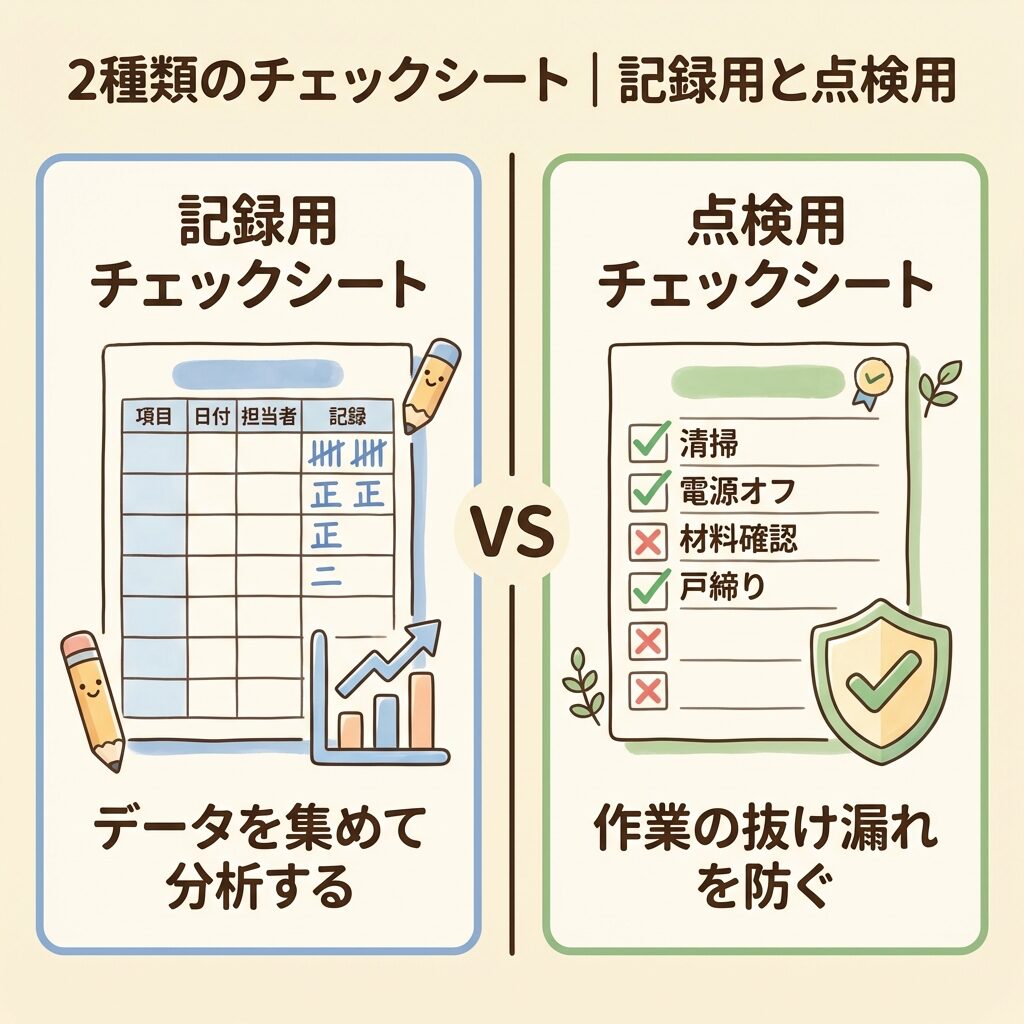 記録用はデータ集め、点検用は抜け漏れ防止
記録用チェックシートの4タイプ|目的に合った形式を選ぶ
「何を知りたいか」でシートの形が変わる
記録用チェックシートは、集めたいデータの種類によって4つのタイプに分かれます。
| # |
タイプ |
知りたいこと |
展開先 |
製造業での例 |
| 1 |
不良項目別
チェックシート |
どの不良が何件か?
(項目×件数) |
パレート図に展開 |
キズ・寸法不良・変形の件数記録 |
| 2 |
度数分布調査用
チェックシート |
データはどの範囲に集まっているか?
(区間×頻度) |
ヒストグラムに展開 |
外径寸法の分布記録 |
| 3 |
欠点位置調査用
チェックシート |
不良はどこに発生するか?
(図面上の位置×件数) |
そのままヒートマップとして分析 |
外観キズの発生位置記録 |
| 4 |
不良原因調査用
チェックシート |
原因と結果の関係は?
(不良項目×原因×件数) |
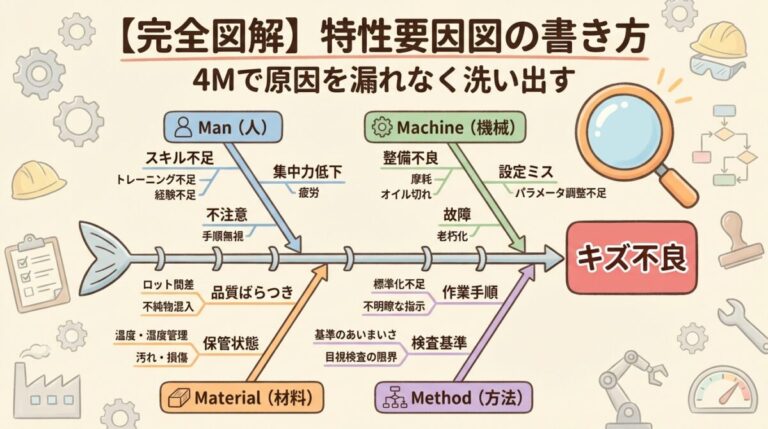
特性要因図の裏付けデータに |
シフト別・設備別の不良件数 |
ポイント
最もよく使うのは①不良項目別チェックシートです。これ1枚を正の字で埋めれば、そのままパレート図の元データになります。次のセクションで具体的なテンプレートを見ていきましょう。
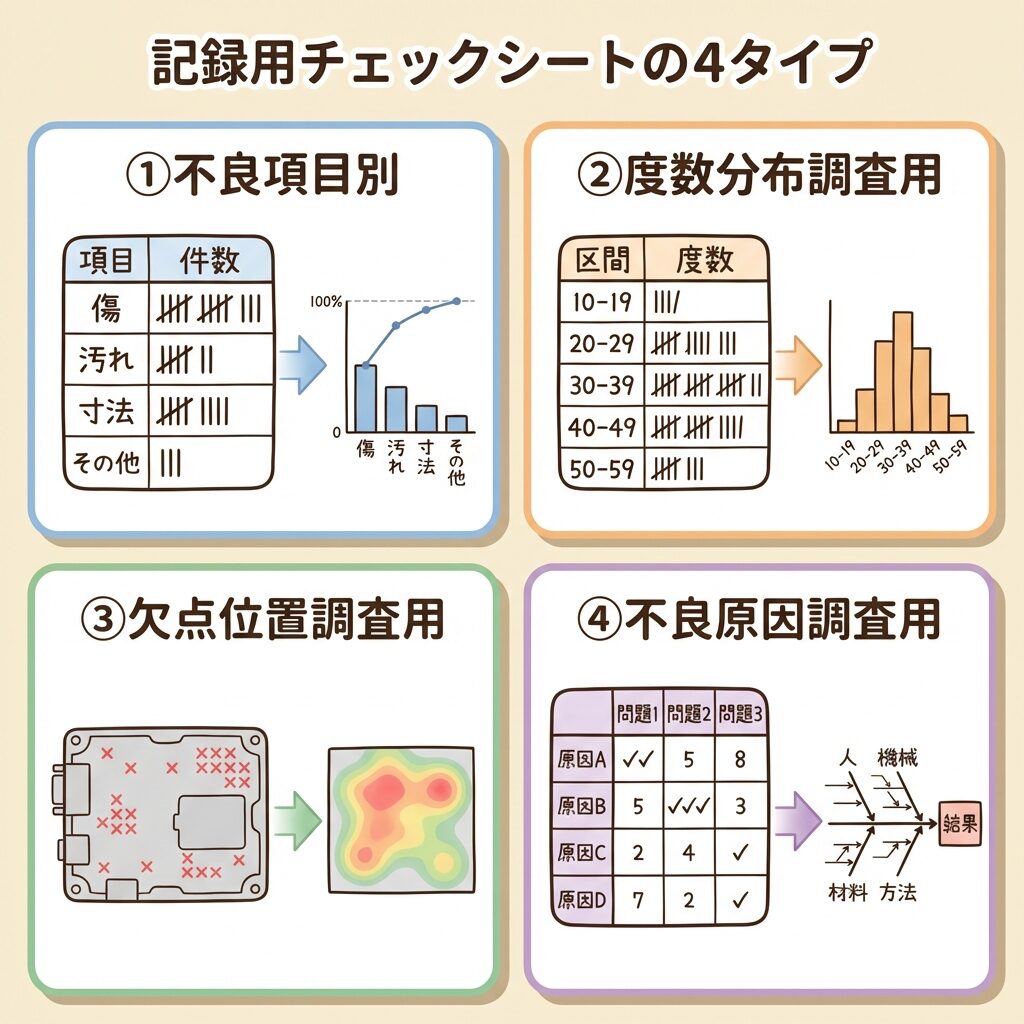 記録用チェックシートの4タイプ
【テンプレート①】不良項目別チェックシート → パレート図に直結
正の字を書くだけでパレート図の元データが完成する
最も基本的な記録用チェックシートです。行に「不良項目」、列に「日付」を配置し、不良が発生するたびに正の字(「正」)を書き加えます。1週間〜1ヶ月分を集計すれば、そのままパレート図の元データになります。
不良項目別チェックシート(例:プレス工程A1ライン)
期間:2026年4月1日〜4月5日 記録者:田中 検査数:各日200個
| 不良項目 |
4/1(月) |
4/2(火) |
4/3(水) |
4/4(木) |
4/5(金) |
合計 |
| キズ |
正正 |
正Ⅱ |
正正Ⅰ |
正Ⅲ |
正Ⅱ |
45 |
| 寸法不良 |
正 |
正Ⅰ |
正 |
Ⅲ |
正Ⅰ |
25 |
| 変形 |
Ⅲ |
Ⅱ |
正 |
Ⅱ |
Ⅲ |
15 |
| 汚れ |
Ⅱ |
Ⅱ |
Ⅱ |
Ⅱ |
Ⅱ |
10 |
| その他 |
Ⅰ |
Ⅰ |
Ⅰ |
Ⅰ |
Ⅰ |
5 |
このチェックシートの「合計」列をそのまま降順に並べれば、パレート図の元データになります。つまりチェックシートとパレート図は「セットで使う」のが基本です。
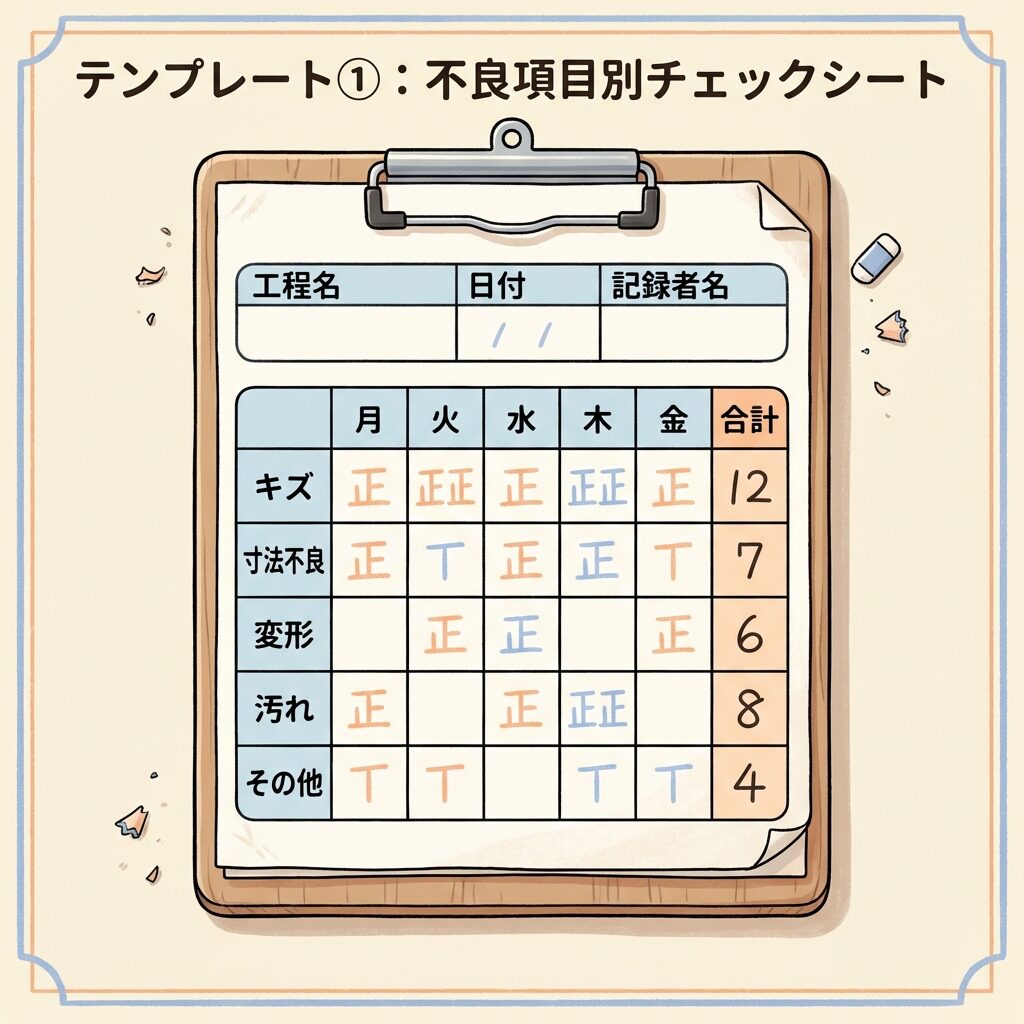 不良項目別チェックシートのテンプレート
【テンプレート②③】度数分布調査用&欠点位置調査用
テンプレート②:度数分布調査用 → ヒストグラムに直結
計量値(寸法・重量・温度など)のデータがどの範囲に集まっているかを調べるシートです。あらかじめ区間(階級)を設定し、測定するたびにその区間に正の字を記入します。
度数分布調査用チェックシート(例:外径寸法 規格φ10.00±0.05)
| 区間(mm) |
度数(正の字) |
度数 |
| 9.93〜9.95 |
Ⅱ |
2 |
| 9.95〜9.97 |
正Ⅱ |
7 |
| 9.97〜9.99 |
正正正Ⅱ |
17 |
| 9.99〜10.01 |
正正正正正Ⅲ |
28 |
| 10.01〜10.03 |
正正正Ⅰ |
16 |
| 10.03〜10.05 |
正Ⅲ |
8 |
| 10.05〜10.07 |
Ⅱ |
2 |
※緑の行=規格中心付近、赤文字=規格外に近い区間
この「度数」列をそのまま棒グラフにすればヒストグラムが完成します。規格上限(10.05)・規格下限(9.95)と合わせて確認すると、工程が規格内に収まっているか一目でわかります。
テンプレート③:欠点位置調査用 → 不良が「どこに」発生するかを可視化
欠点位置調査用チェックシートは、他のタイプとは少し異なります。表ではなく、製品の図面(簡易イラスト)の上に直接マークを打つ方式です。
欠点位置調査用チェックシート(例:ドアパネルのキズ発生位置)
ドアパネル(表面側)
= キズ発生位置(1件につき1つマーク)
この図を見れば、「左下の領域にキズが集中している」ことが一瞬でわかります。数字の表では「45件」としかわからなかったキズが、位置情報つきで可視化されるため、原因の仮説が立てやすくなります(例:「左下に集中→コンベアの左側ガイドに何か引っかかっているのでは?」)。
現場の声
自動車部品の外観検査で欠点位置チェックシートを使うと、「いつも同じ場所にキズが出る」ことに気づけます。これは設備側の問題(ガイドの摩耗、治具の位置ズレなど)を示す強い証拠になります。数字だけでは見えない情報が「位置」にはあります。
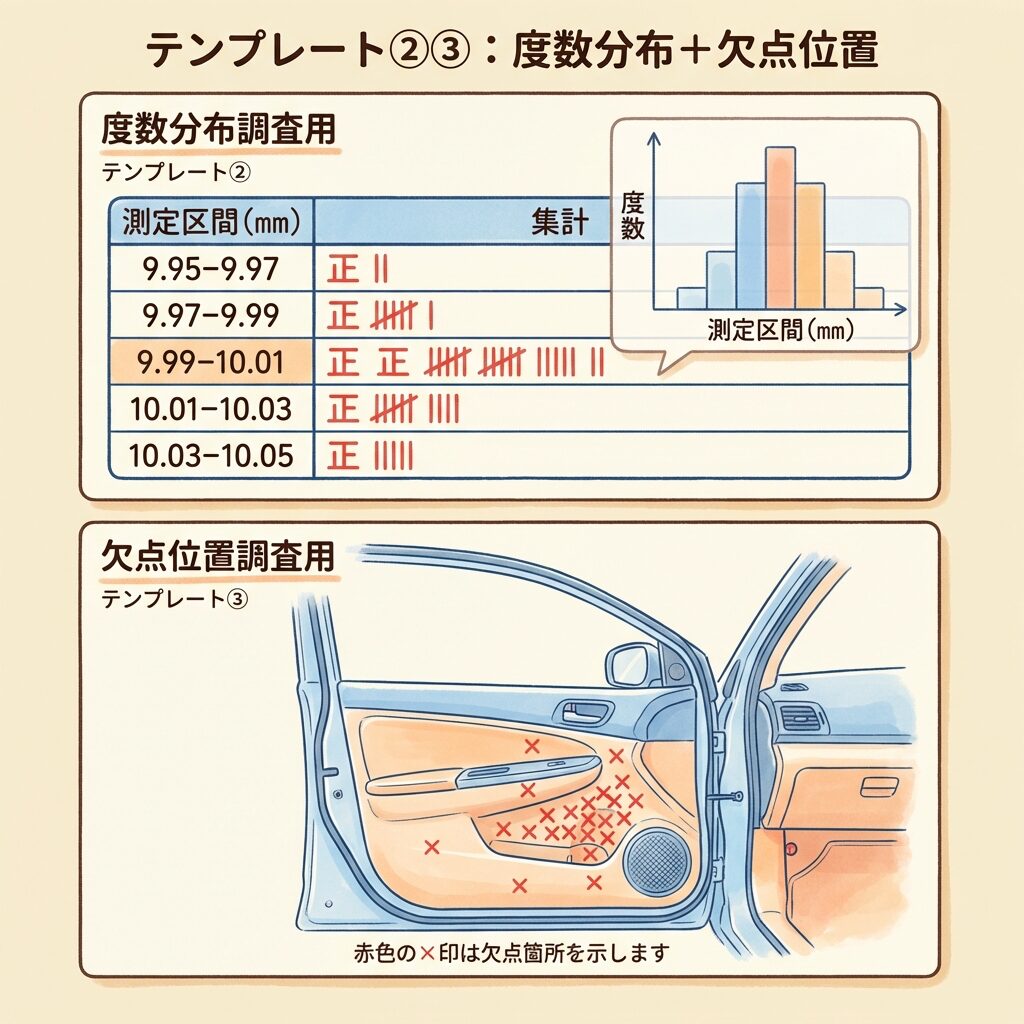 度数分布調査用と欠点位置調査用のテンプレート
【テンプレート④】点検用チェックシート → 作業の「やった/やらない」を管理する
データ収集ではなく「ポカヨケ」が目的
点検用チェックシートは、記録用とは目的がまったく違います。「データを集めて分析する」のではなく、「やるべき作業を漏れなくやったか確認する」ためのツールです。パイロットがフライト前に使うチェックリストと同じ発想です。
設備始業点検チェックシート(例:プレス機A1号機)
日付:2026年4月21日 点検者:田中 確認者:鈴木(班長)
| # |
点検項目 |
判定基準 |
結果 |
備考 |
| 1 |
油量は規定レベル以上か |
ゲージ緑範囲 |
|
|
| 2 |
エアー圧は0.5MPa以上か |
0.5MPa以上 |
|
0.52MPa |
| 3 |
金型にキズ・汚れがないか |
目視確認 |
|
|
| 4 |
安全装置(両手押しボタン)は正常か |
動作確認 |
|
右ボタン反応遅い→設備保全に連絡済 |
| 5 |
初品検査(寸法5点)は規格内か |
φ10.00±0.05 |
|
5点とも規格内 |
点検者サイン: 田中 / 確認者サイン: 鈴木
点検用チェックシートの3つの鉄則
① 判定基準を明記する:「問題ないか」ではなく「0.5MPa以上か」のように数値で
② NGの場合の対応欄を設ける:NGだった場合にどうするかを書けるスペースを確保
③ 点検者と確認者のダブルチェック欄:1人だけで完結させない(ポカヨケの二重化)

あわせて読みたい
グラフの種類と使い分け一覧|棒・折れ線・円・帯など10種類を目的別に図解
棒・折れ線・円・レーダー、グラフの選び方
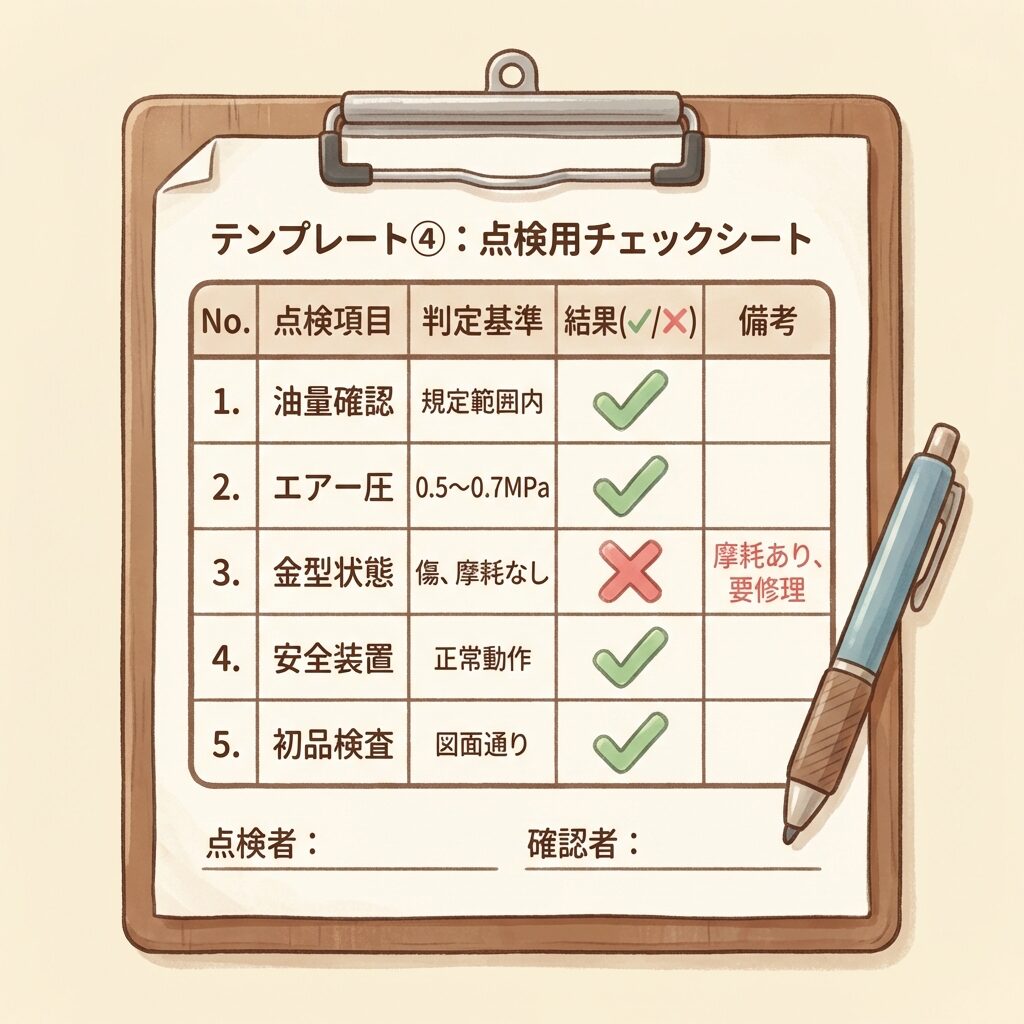 点検用チェックシートのテンプレート
チェックシートの作り方|5ステップで「使われるシート」を作る
「作る前に設計する」のが成功の鍵
チェックシートは「なんとなく表を作る」のではなく、「このシートを使って何を知りたいか」を先に決めるのが最も重要です。
STEP 1
目的を明確にする:「このシートで何を知りたいか」
「不良の多い項目を知りたい」→不良項目別チェックシート。「寸法のばらつきを知りたい」→度数分布調査用。目的によって形式が決まります。
STEP 2
記入項目を決める:ヘッダー情報を忘れない
データ本体に加えて、日付・記録者名・工程名・ライン名・検査数(母数)を必ず記入欄に入れてください。これがないと「いつ、誰が、どこで取ったデータか」がわからず、分析時に困ります。
STEP 3
フォーマットを設計する:「10秒で記入できる」がゴール
現場の作業者は忙しいです。記入に30秒以上かかるシートは使われません。正の字を書くだけ、チェックを入れるだけで記録が完了するように設計してください。
STEP 4
試運用して改善する:まず3日間使ってもらう
実際に記入する作業者に3日間使ってもらい、「書きにくい」「項目が足りない」「欄が小さい」などのフィードバックをもらいます。デスクで完璧に作ったつもりのシートでも、現場に持っていくと必ず修正点が出ます。
STEP 5
運用開始&定期見直し:3ヶ月に1回は更新する
工程変更や製品変更があれば、チェックシートも更新が必要です。古いシートのまま記録を続けると、実態と合わないデータが溜まります。
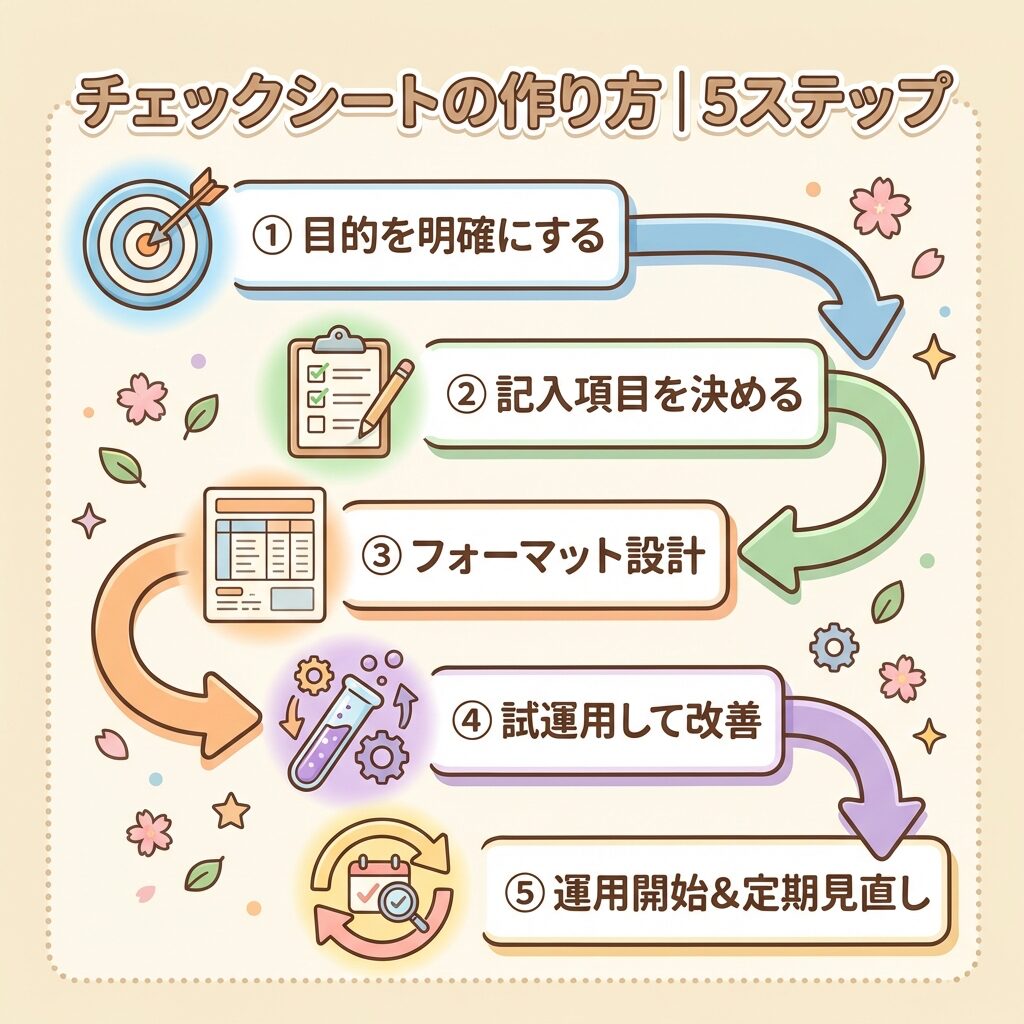 チェックシートの作り方の5ステップ
チェックシートの「その先」|パレート図・ヒストグラムに展開する
チェックシートは「終点」ではなく「起点」
チェックシートを書いて保管して終わり──これでは意味がありません。チェックシートの真の価値は、集めたデータを他のQC7つ道具に展開して分析することにあります。
このように、チェックシートの「タイプ」と「展開先」は1対1で対応しています。「どのグラフを作りたいか」を先に決めてからチェックシートを設計すると、データの過不足がなくなります。
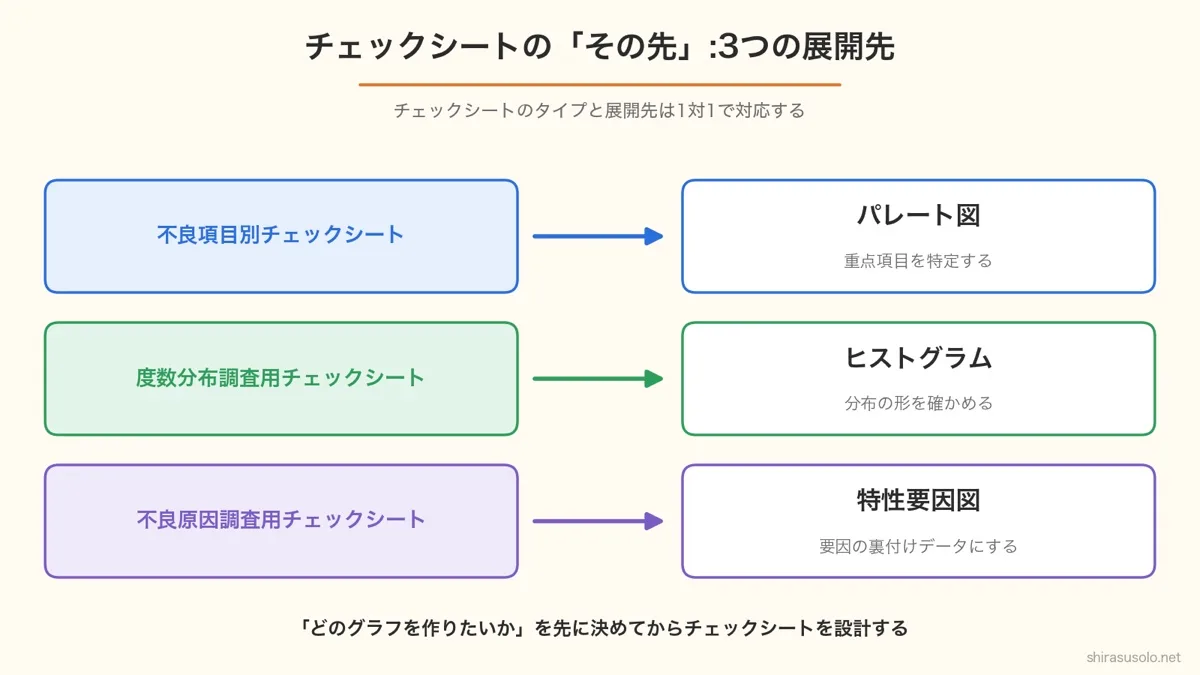 チェックシートのタイプと展開先は1対1で対応する
チェックシートのよくある失敗5選|「使われないシート」を作らないために
品質管理担当者がやりがちなNG例
| # |
× よくある失敗 |
何が起きるか |
○ 正しいやり方 |
| 1 |
記入項目が多すぎる
(20項目以上) |
記入に時間がかかり、現場が面倒がって適当に書く or 書かなくなる |
項目は5〜10個以内に絞る。多い場合は2枚に分ける |
| 2 |
ヘッダー情報がない
(日付・記録者名なし) |
「このデータいつの?誰が取ったの?」と集計時に困る |
日付・記録者・工程名・ライン名・検査数を必ず記入欄に含める |
| 3 |
検査数(母数)を
記録していない |
「45件の不良」が何個中の45件かわからず、不良率が計算できない |
必ず「検査数(N)」欄を設ける。件数だけでなく率で比較できるように |
| 4 |
現場の人に相談
せずにデスクで作る |
実際の作業フローに合わず「使いにくい」と言われる |
記入する人に試しに3日間使ってもらい、フィードバックを反映する |
| 5 |
集めたデータを
分析しない |
チェックシートが棚に溜まるだけで改善につながらない |
週1回の集計→パレート図化をルーティンにする |
最も致命的な失敗:「検査数(N)を記録していない」
「4月は不良45件、5月は30件。改善された!」──本当にそう言えますか?4月の検査数が10,000個で5月が5,000個だったら、不良率は4月0.45%→5月0.60%でむしろ悪化しています。件数だけでは判断を誤ります。必ず「N(母数)」を記録する欄を作ってください。
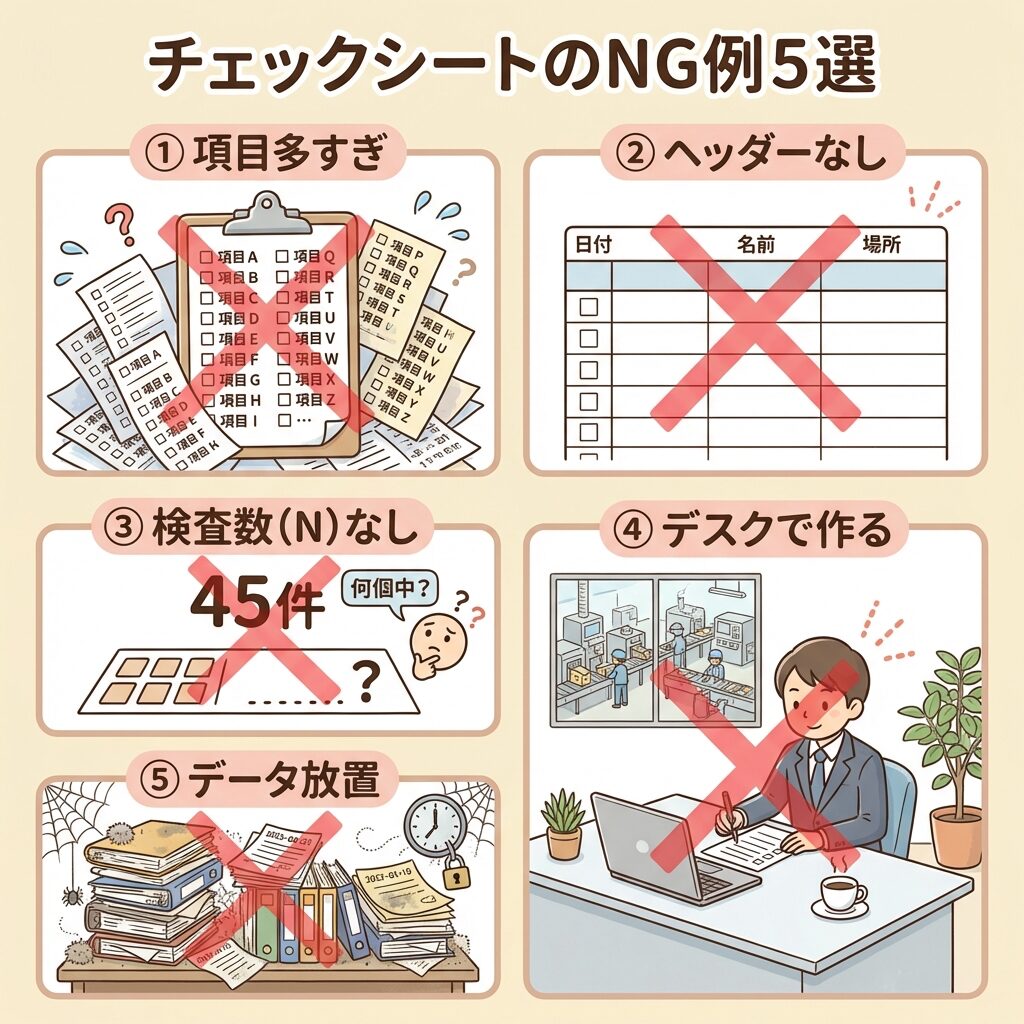 チェックシートの5つのNG例
現場で「使われる」チェックシートにする3つのコツ
「完璧なシート」より「書いてもらえるシート」
コツ 1
記入は「正の字」か「チェックマーク」だけにする
文章を書かせるシートは現場で嫌がられます。「不良が出たら該当項目に正の字を1画追加」──これだけで記入が2秒で完了します。正の字は5画で1セット(5件)なので、集計も暗算でできます。
コツ 2
記入する場所に貼る(見える化)
チェックシートをファイルに綴じて棚にしまうのはNGです。検査台の横にクリップボードで吊るす、またはラミネートしてホワイトボードマーカーで書き込む方式にすると、記入率が格段に上がります。
コツ 3
集計結果をフィードバックする(報いる)
記入する作業者にとって最大のモチベーション低下は「せっかく書いたのに、誰も見ていない」ことです。週1回、チェックシートの集計結果をパレート図にして現場の掲示板に貼り出す。「みなさんのデータのおかげで、キズ不良の原因がわかりました」と一言添える。これだけで記入の質が劇的に変わります。
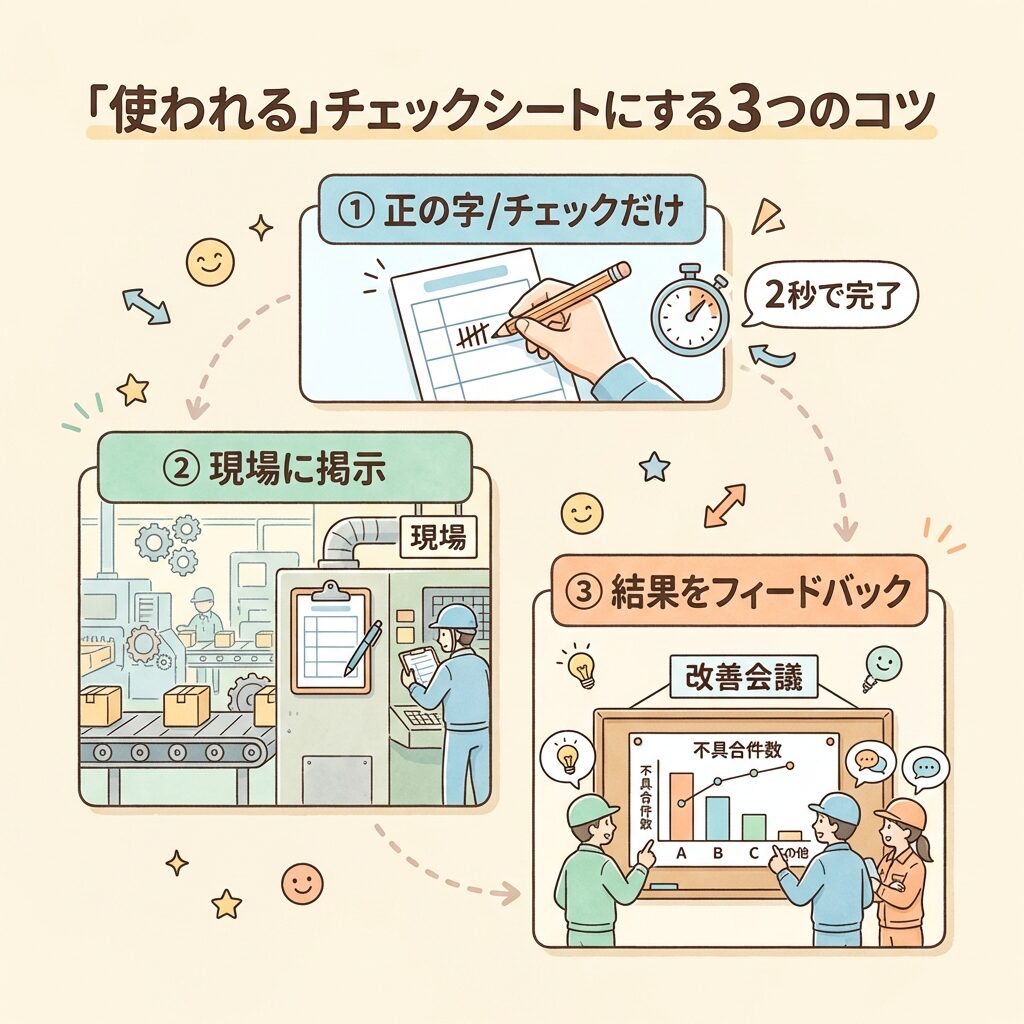 使われるチェックシートにする3つのコツ
QC7つ道具の中でのチェックシートの位置づけ
チェックシートは「スタート地点」──すべての道具はここから始まる
QC7つ道具の中でチェックシートだけが「データを集める」道具で、残り6つは「データを分析・表示する」道具です。つまり改善活動のフローは、必ずチェックシートから始まります。
品質管理は「チェックシートでデータを集める → パレート図で重点項目を決める → 特性要因図で原因を分析 → 対策を実行 → 管理図で効果を監視」の流れが基本です。チェックシートが「いい加減」だと、この後のすべてのステップが崩壊します。だからこそ、チェックシートは「地味だけど最も重要な道具」なのです。
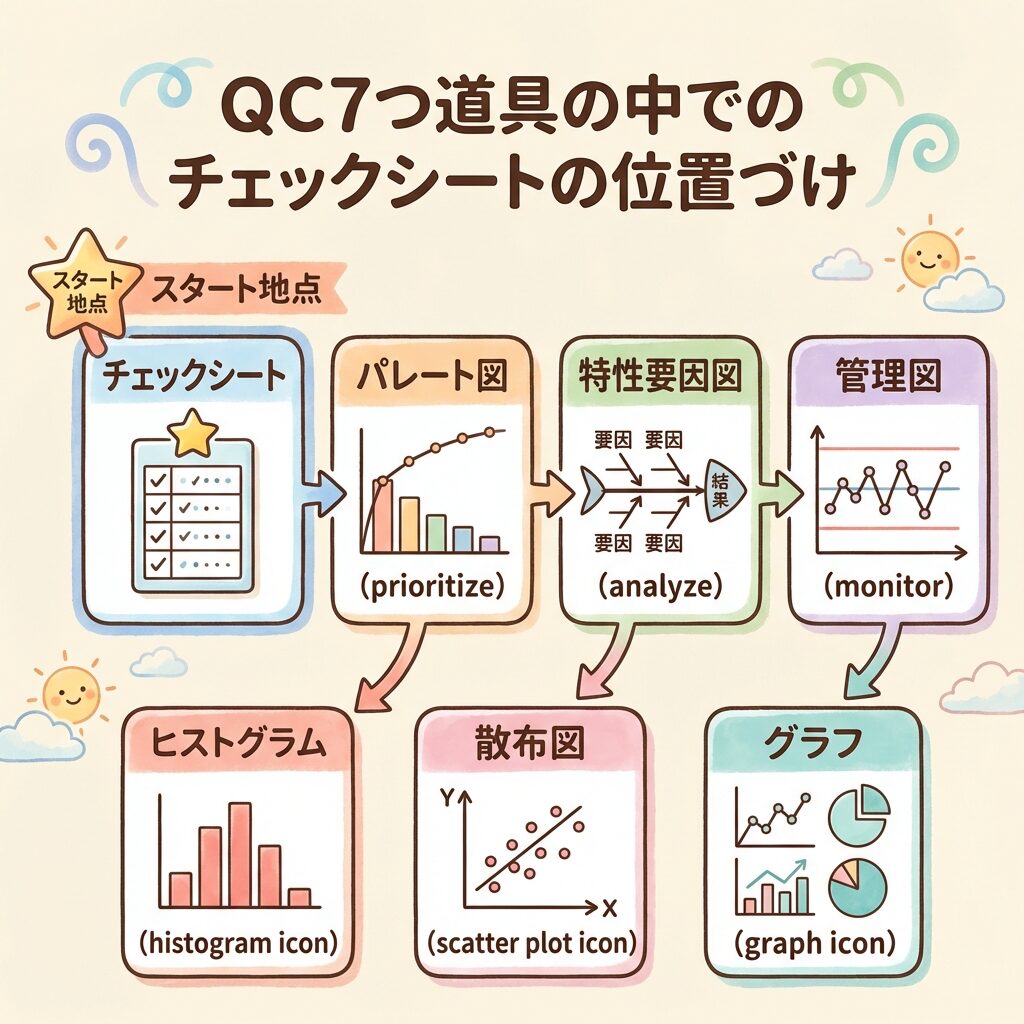 チェックシートはQC七つ道具のスタート地点
まとめ|チェックシートは品質改善の「燃料」を集める最初の一手
この記事のまとめ
| チェックシートとは |
データ収集・確認を効率化するための専用フォーマット |
| 2種類 |
記録用(データを数える)と点検用(やったか確認する) |
| 記録用4タイプ |
①不良項目別→パレート図、②度数分布→ヒストグラム、③欠点位置→ヒートマップ、④原因調査→特性要因図 |
| 作り方の鉄則 |
目的→項目→フォーマット→試運用→改善の5ステップ |
| 最も多い失敗 |
検査数(N)を記録していない→不良率が計算できない |
| 使われるコツ |
正の字だけで記入完了+現場に掲示+集計結果をフィードバック |
チェックシートは「地味な道具」に見えるかもしれません。しかし、パレート図もヒストグラムも管理図も、すべて「チェックシートで集めたデータ」がなければ作れません。チェックシートが品質管理の「一丁目一番地」と呼ばれるのはそのためです。
まずは明日、あなたの担当工程の不良について「不良項目別チェックシート」を1枚作ってみてください。1週間分のデータが溜まったら、パレート図に変換してみる。それだけで「感覚」だった品質管理が「データ」に変わり、上司や客先に根拠を持って説明できるようになります。
S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
この記事の理解を深める本と道具
おすすめの本
チェックシートで集めたデータを、パレート図やヒストグラムにつなげるところまで学びたいときに向いています。QC七つ道具の使い方を、1テーマを見開きで完結させたオールカラーの図解で解説した入門書です。問題解決の進め方「QCストーリー」も紹介しています(KADOKAWA、藤澤俊明 著)。
¥1,650 (2026/10/08 08:07時点 | Amazon調べ)
 ポチップ
おすすめの本
品質管理を基礎から学ぶなら、QC検定3級の勉強から始めるのがおすすめです。QC検定3級のテキストと問題集が1冊になった本です(TAC出版)。
¥1,650 (2026/10/04 15:25時点 | Amazon調べ)
ポチップ
おすすめの本
品質管理の手法をQC検定の勉強で体系的に身につけたいなら、2級のテキストが1冊あると心強いです。QC検定2級のテキストと問題集が1冊になった本です。受験者が苦手にしやすい統計の分野をていねいに説明しています(TAC出版)。
楽天ブックス
¥1,980 (2026/10/24 12:31時点 | Amazon調べ)
ポチップ
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。
つまずきやすい「違い」を一気に解決
計算力アップ・資格対策