現場の品質管理

TPMとは?設備総合効率(OEE)の計算と8本柱・6大ロスを図解|計算ツール付き

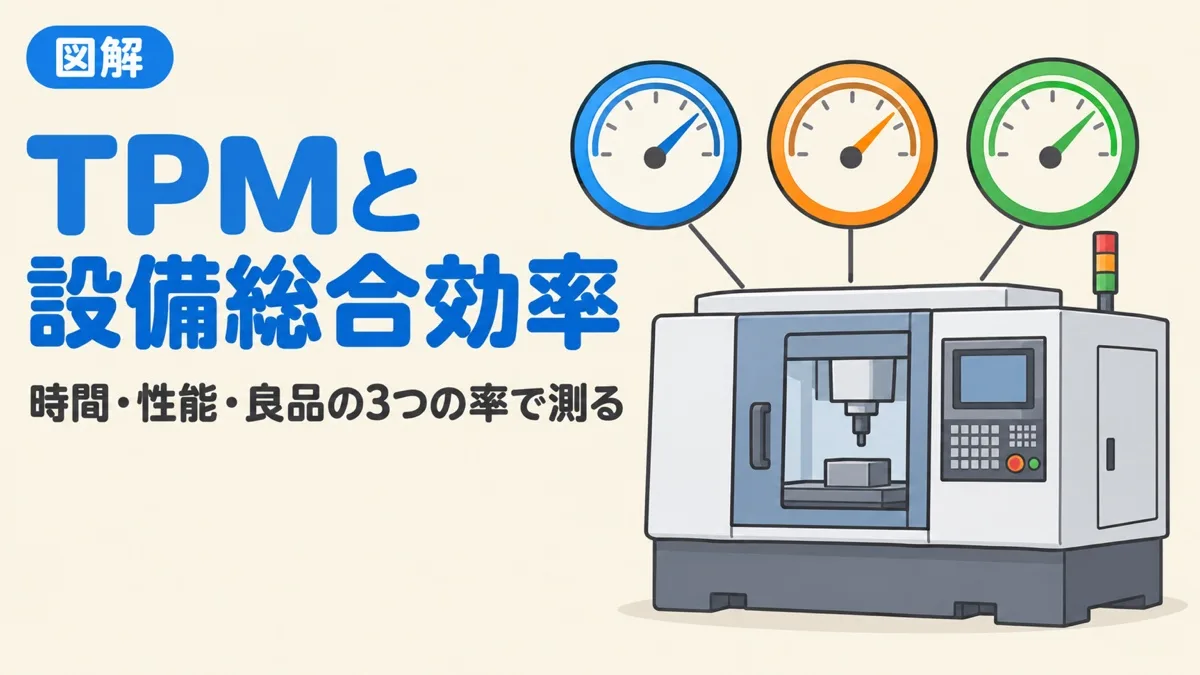
TPMと設備総合効率を表すアイキャッチ。工場の設備の上に3つのメーターが並んでいる

※本記事にはプロモーション(広告)が含まれています。

TPM(ティーピーエム、全員参加の生産保全)は設備のロスをなくして効率を最大にする製造現場の活動で(パソコンのセキュリティチップの TPM とは別の言葉です)、成果は設備総合効率(OEE)=時間稼働率×性能稼働率×良品率で測ります。計算は例題と計算ツール、6大ロスとの対応は6大ロスの節へ。
結論|まず30秒でわかる答え

TPM(Total Productive Maintenance:全員参加の生産保全)とは、設備を使う人と保全する人が一緒になって、故障・段取り・チョコ停・不良などのロスをなくし、設備の効率を最大にする活動です。成果は設備総合効率(OEE)=時間稼働率×性能稼働率×良品率で測ります。良品率と「品質保全」の柱があるので、TPMは品質管理と切り離せない活動です。

TPMと設備総合効率を表すアイキャッチ。工場の設備の上に3つのメーターが並んでいる

TPMとは?「設備の健康」を全員で守る活動

TPMは、Total Productive Maintenance の頭文字です。日本の製造業で生まれた設備保全の活動で、日本プラントメンテナンス協会(JIPM)が広めてきました。ポイントは「Total(全員)」にあります。

それまでの設備保全は、「設備を使うのは製造の人、直すのは保全の人」と分かれていました。TPMでは、毎日設備にふれている製造の人が、清掃・給油・点検などの日常の手入れを受け持ち、保全の人は専門的な点検や修理、改良に集中します。

たとえると

車の手入れにたとえるとわかりやすいです。タイヤの空気や汚れの確認は、毎日乗る人が自分でやります(自主保全)。エンジンの点検や部品の交換は、整備工場が計画を立てて行います(計画保全)。どちらか一方だけでは、車は長持ちしません。

つまり、TPMは「設備が止まってから直す」のではなく、「止まらない・不良を出さない設備に、全員で育てていく」活動です。
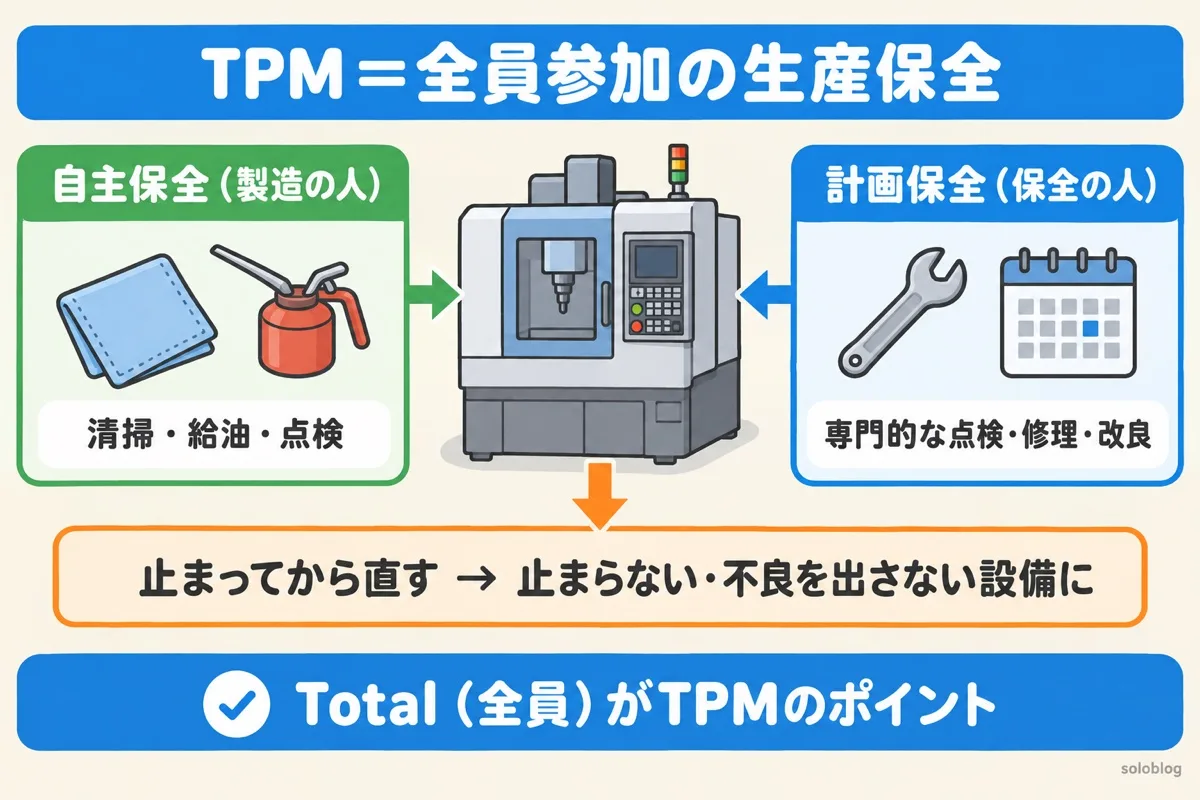
TPMの図。製造の人が清掃・給油・点検を受け持つ自主保全と、保全の人が専門的な点検・修理・改良を行う計画保全で、止まってから直す設備から、止まらない・不良を出さない設備に育てる

TPMの8本柱|品質保全もその1つ

TPMの活動は、8つの柱に分けて進めるのが一般的です。柱の名前は本や会社によって少し違いますが、中身はほぼ次のとおりです。

柱中身品質管理とのつながり
個別改善大きなロスを、テーマを決めて少人数で減らすQCストーリーやなぜなぜ分析を使う
自主保全製造の人が、清掃・給油・点検などの日常の手入れを行う清掃で見つけた異常が、不良の芽を早くつむ
計画保全保全の人が、点検・修理・部品の交換を計画的に行う故障率曲線やMTBFで、点検の時期を決める
初期管理新しい製品や設備を、立ち上げからスムーズに動かす初期流動管理と同じ考え方
品質保全不良が出ない設備の条件を決め、その条件を保つ4M(人・機械・材料・方法)の管理そのもの
教育訓練設備に強い人を育てる作業標準や技能の教育
管理間接部門の効率化事務などの仕事のロスも減らす—
安全衛生と環境災害ゼロ・公害ゼロの職場をつくる—
POINT

8本柱のうち「品質保全」は、品質管理そのものです。「不良が出たら直す」のではなく、「不良が出ない設備の条件(温度・圧力・刃具の状態など)を決めて守る」ことで、不良を工程の中で止めます。

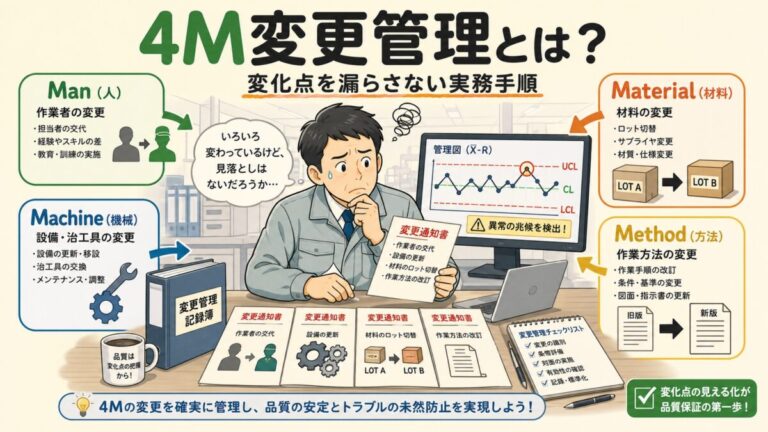
4M変更とは?4M(人・機械・材料・方法)の意味と変化点管理の手順・チェックリスト
あわせて読みたい
4M変更とは?4M(人・機械・材料・方法)の意味と変化点管理の手順・チェックリスト

設備の変化が品質に影響する「4M変更」の考え方と、管理のやり方がわかります
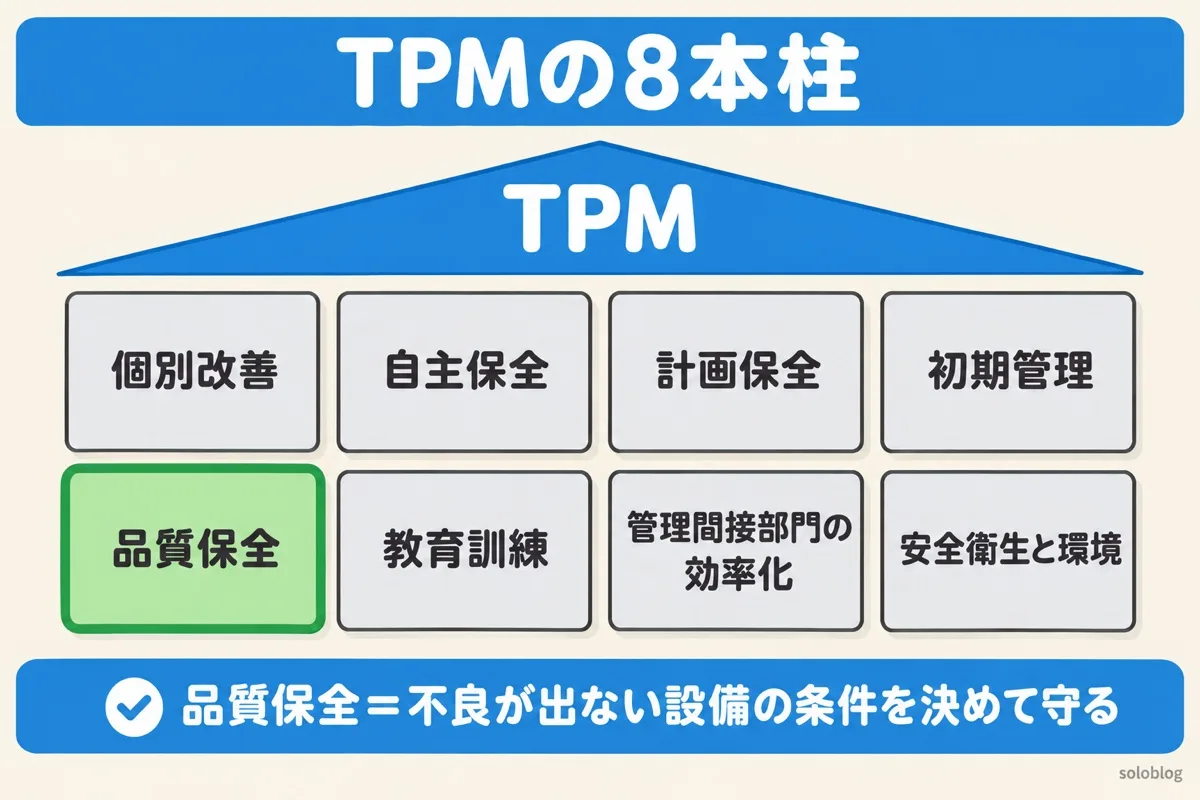
TPMの8本柱の図。個別改善・自主保全・計画保全・初期管理・品質保全・教育訓練・管理間接部門の効率化・安全衛生と環境。品質保全は不良が出ない設備の条件を決めて守る柱

設備総合効率(OEE)とは?3つの率のかけ算

TPMの成果は、設備総合効率(OEE:Overall Equipment Effectiveness)で測ります。設備が動くはずだった時間のうち、どれだけを「良品をつくる時間」に使えたかを表す数字です。

公式
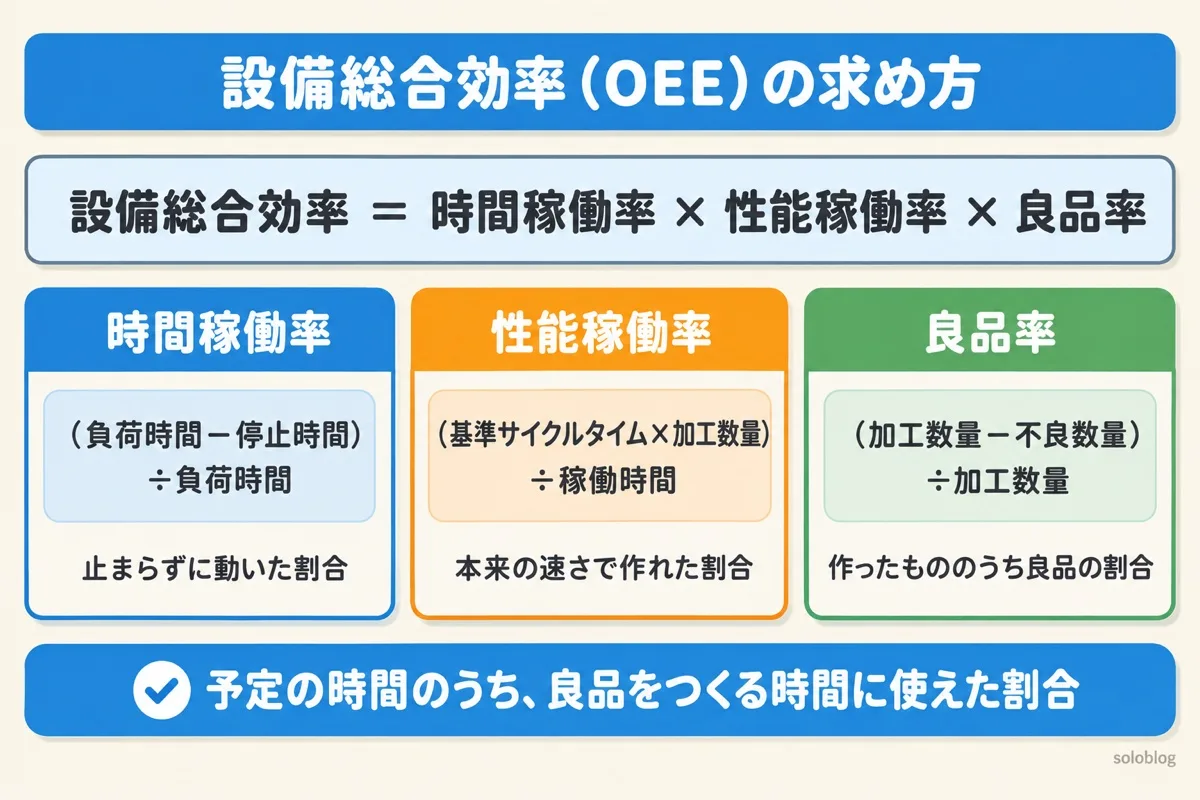
設備総合効率 = 時間稼働率 × 性能稼働率 × 良品率
率求め方何がわかる?
時間稼働率(負荷時間-停止時間)÷負荷時間設備が止まらずに動いた時間の割合
性能稼働率(基準サイクルタイム×加工数量)÷稼働時間動いている間に、本来の速さで作れた割合
良品率(加工数量-不良数量)÷加工数量作ったもののうち、良品の割合

負荷時間は「設備を動かす予定の時間」、停止時間は故障や段取りなどで止まった時間、稼働時間は負荷時間から停止時間を引いた時間です。基準サイクルタイムは、1個を作るのにかかる本来の時間(設計どおりの速さ)です。
たとえると

1日の勉強にたとえると、時間稼働率は「机に向かっていた時間の割合」、性能稼働率は「机の前で手が止まらずに進んだ割合」、良品率は「解いた問題のうち正解した割合」です。3つをかけると、「その日の予定のうち、本当に身についた勉強の割合」になります。

設備総合効率の求め方の図。設備総合効率は時間稼働率×性能稼働率×良品率。時間稼働率は(負荷時間-停止時間)÷負荷時間、性能稼働率は(基準サイクルタイム×加工数量)÷稼働時間、良品率は(加工数量-不良数量)÷加工数量

例題:設備総合効率を計算してみる

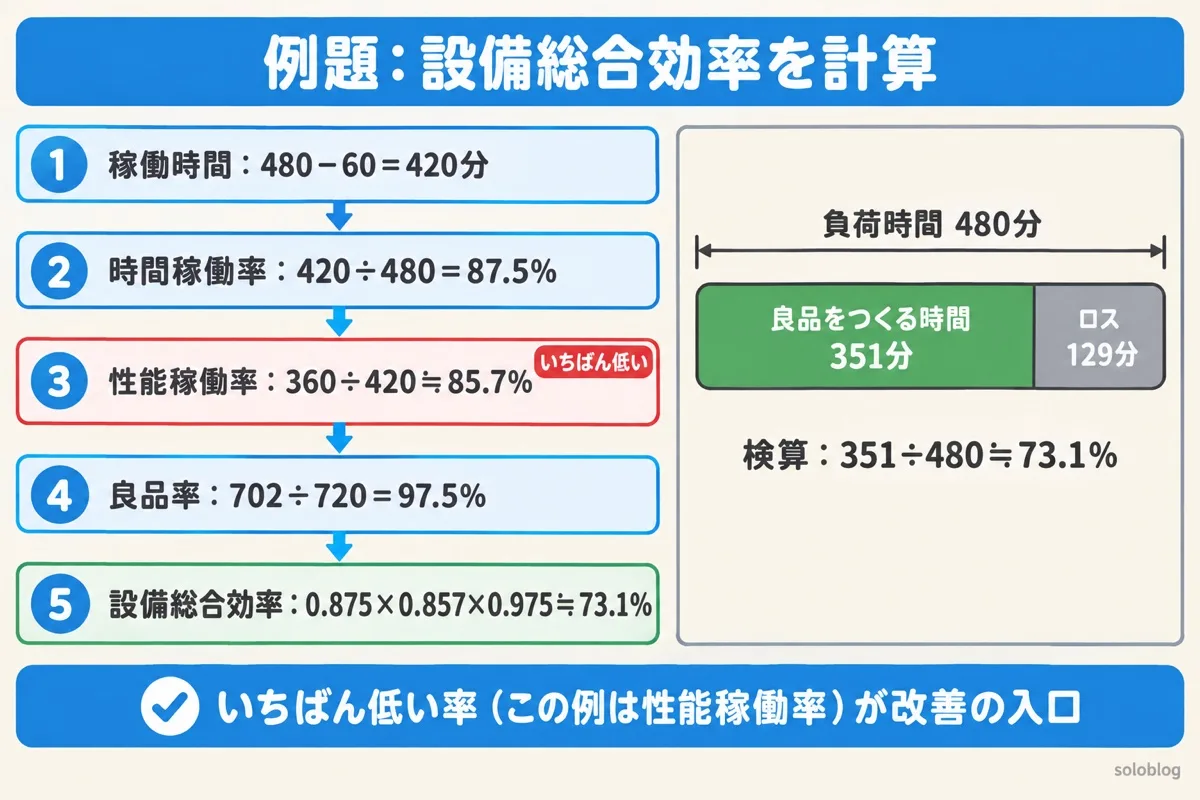
ある設備の1日のデータです。負荷時間480分(8時間)、停止時間60分(故障・段取り・立ち上がり)、基準サイクルタイム0.5分/個、加工数量720個、そのうち不良が18個でした。

STEP 1

稼働時間を求める:480-60=420分

STEP 2

時間稼働率:420÷480=0.875(87.5%)

STEP 3

性能稼働率:0.5×720÷420=360÷420≒0.857(85.7%)

STEP 4

良品率:(720-18)÷720=702÷720=0.975(97.5%)

STEP 5

設備総合効率:0.875×0.857×0.975≒0.731(73.1%)

別の見方で検算する

良品702個を本来の速さで作ると、702×0.5=351分です。予定の480分のうち、良品をつくる正味の時間は351分だったので、351÷480≒0.731。かけ算で求めた値と同じになります。
POINT

つまり、設備総合効率は「予定の時間のうち、良品を本来の速さで作るのに使えた時間の割合」です。この例では、残りの約27%(約129分)が、止まったり・遅かったり・不良を作ったりしたロスです。

注意|ここで間違えやすい

3つの率の中で、いちばん低いものが改善の入口になります。この例では性能稼働率(85.7%)がいちばん低いので、チョコ停や速度の低下を先に調べます。

設備総合効率の例題の図。稼働時間は480-60=420分、時間稼働率は420÷480=87.5%、性能稼働率は360÷420≒85.7%、良品率は702÷720=97.5%、設備総合効率は0.875×0.857×0.975≒73.1%。負荷時間480分のうち良品をつくる時間は351分、ロスは129分

6大ロスと3つの率の対応|どのロスがどの率を下げる?

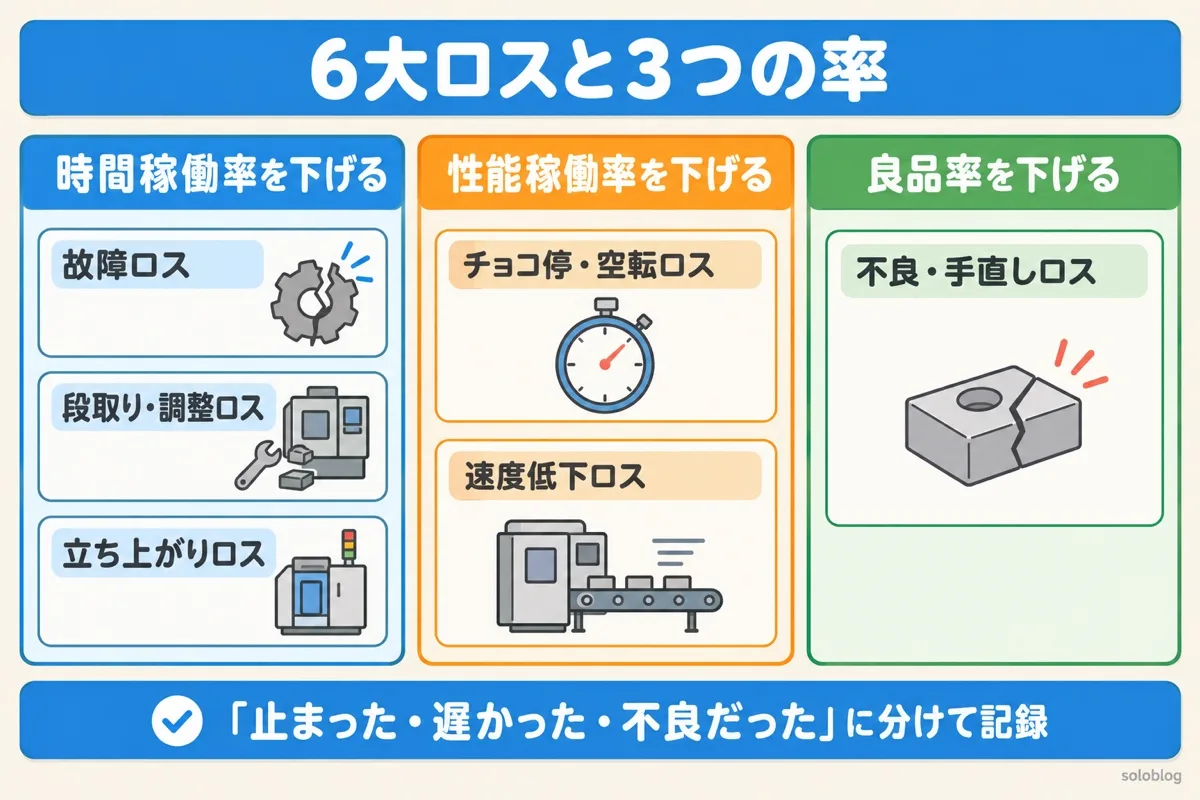
設備総合効率を下げる原因を「ロス」と呼びます。設備の代表的なロスは次の6つで、どの率を下げるかが決まっています。

ロス中身下がる率
故障ロス設備が壊れて止まる時間稼働率
段取り・調整ロス品種の切り替えや、調整のために止める時間稼働率
立ち上がりロス始業時や再開時に、安定するまでの時間時間稼働率
チョコ停・空転ロス部品の詰まりなどで、短い時間だけ止まる性能稼働率
速度低下ロス本来の速さより遅く運転する性能稼働率
不良・手直しロス不良を作る、手直しする良品率
注意|ここで間違えやすい

ロスの数え方は、本や会社によって違います。7大ロス・8大ロスと数える例や、人や材料のロスまで含めて16大ロスとする例もあります。大事なのは数ではなく、「止まった・遅かった・不良だった」の3つに分けて記録することです。

チョコ停は、1回が数秒〜数分と短いので、日報に書かれず見落とされがちです。性能稼働率が低いのに停止の記録が少ないときは、チョコ停が隠れていると考えて、設備のそばで回数を数えてみるのが近道です。
パレート図とは?見方と作り方、Excelでの描き方まで図解
あわせて読みたい
パレート図とは?見方と作り方、Excelでの描き方まで図解

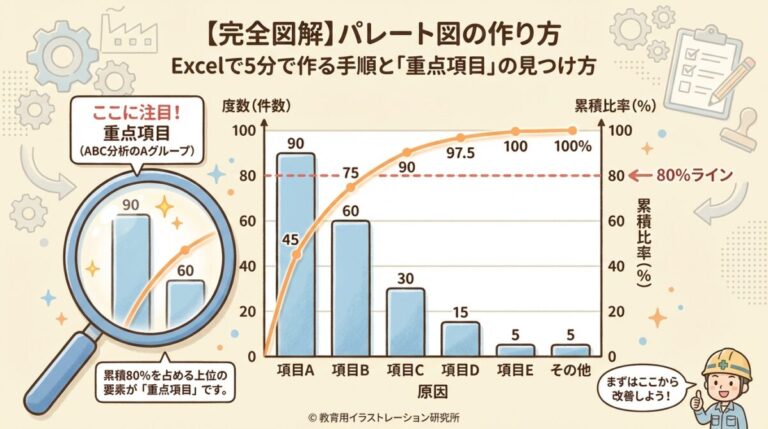
ロスを件数や時間の大きい順に並べ、どこから手をつけるかを決めるパレート図の使い方がわかります
6大ロスと3つの率の対応の図。故障ロス・段取り・調整ロス・立ち上がりロスは時間稼働率を、チョコ停・空転ロスと速度低下ロスは性能稼働率を、不良・手直しロスは良品率を下げる

設備総合効率(OEE)の計算ツール

1日分(または1シフト分)の数字を入れると、3つの率と設備総合効率、いちばん低い率を表示します。時間の単位は分にそろえてください。

入れた数字は画面の中で計算するだけで、どこにも送信されません。

TPMと品質管理のつながり|良品率と直行率の違いにも注意

設備総合効率の3つの率のうち、良品率は品質の数字です。良品率を上げる活動は、品質保全の柱と、QC手法による不良対策そのものです。

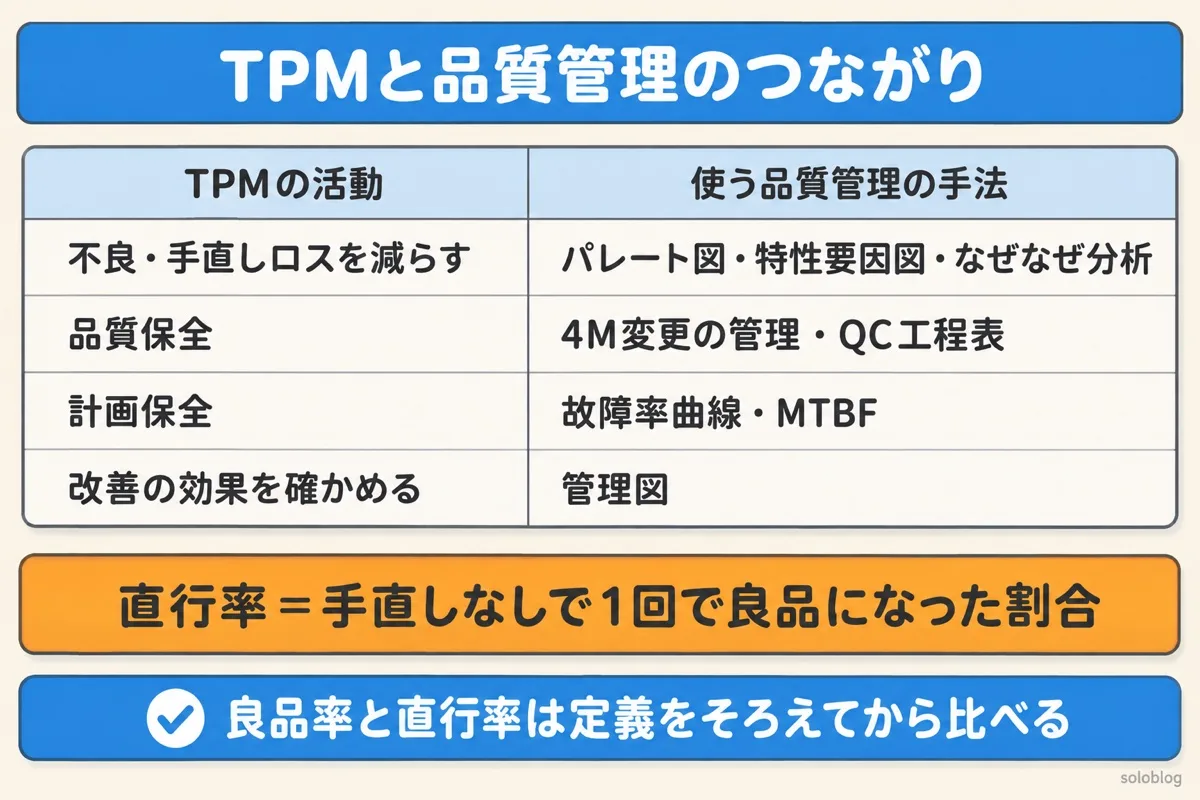
TPMの活動使う品質管理の手法
不良・手直しロスを減らすパレート図で多い不良を選び、特性要因図となぜなぜ分析で原因を探す
品質保全(不良が出ない条件を守る)4M変更の管理、QC工程表で条件と点検の頻度を決める
計画保全(故障を減らす)故障率曲線・MTBFで、点検や交換の時期を決める
改善の効果を確かめる管理図で、改善のあとも安定しているかを見る
注意|ここで間違えやすい

良品率は「作ったもののうち良品の割合」で、手直しして良品になったものの扱いは会社によって違います。品質のKPI(重要業績評価指標)としてよく使う「直行率」は、手直しなしで1回で良品になった割合です。報告する数字の定義をそろえてから比べましょう。

直行率と歩留まりの違い|品質KPIの正しい使い分け
あわせて読みたい
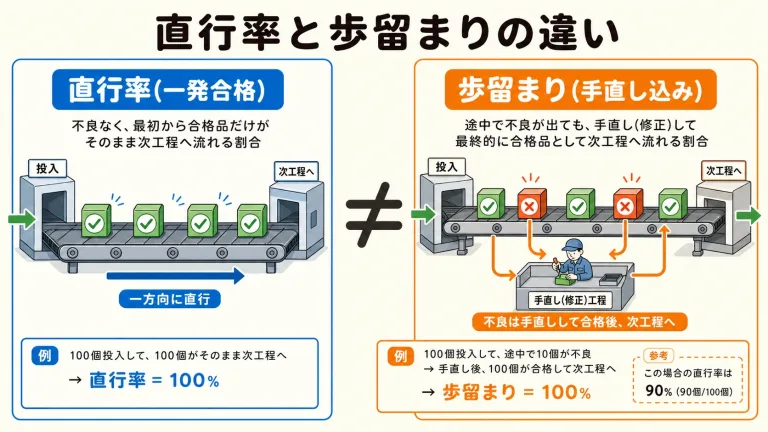
直行率と歩留まりの違い|品質KPIの正しい使い分け

直行率と歩留まりの違いと、品質の数字の正しい使い分けがわかります

TPMと品質管理のつながりの図。不良・手直しロスを減らすにはパレート図・特性要因図・なぜなぜ分析、品質保全には4M変更の管理とQC工程表、計画保全には故障率曲線とMTBF、改善の効果を確かめるには管理図を使う。直行率は手直しなしで1回で良品になった割合

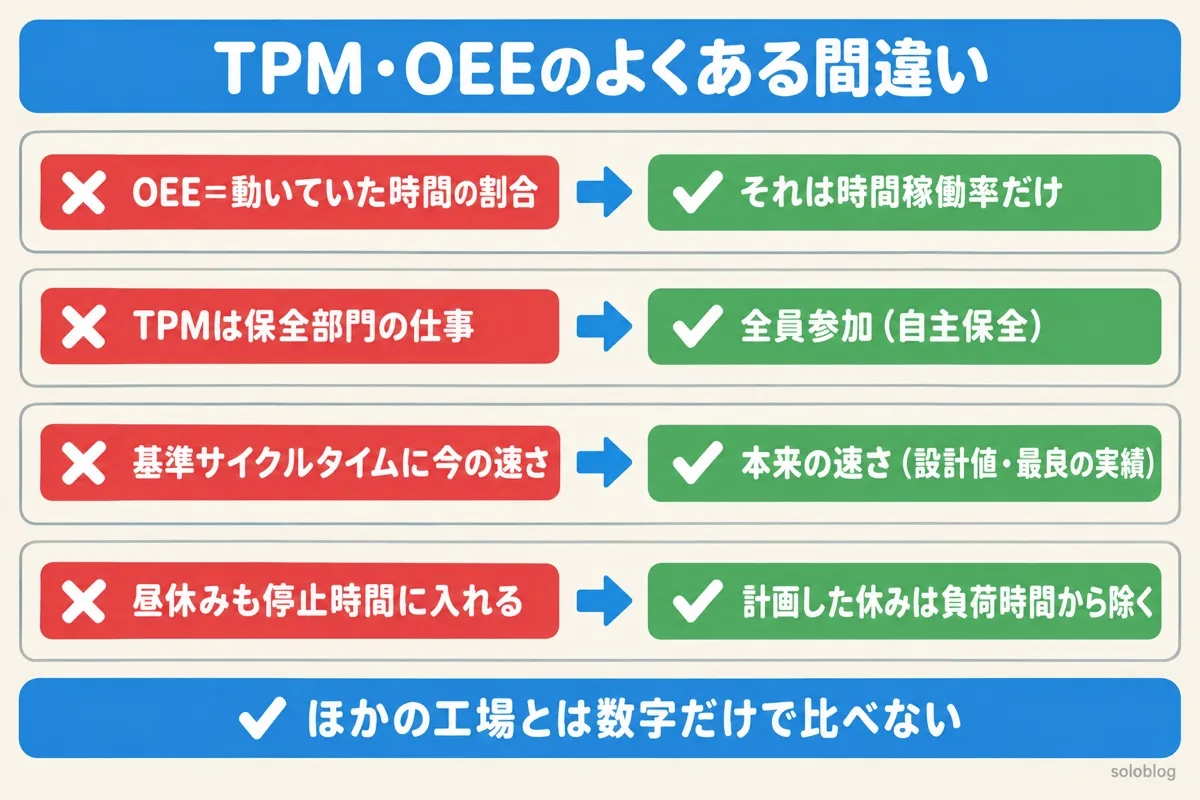
TPM・設備総合効率でよくある間違い

よくある間違い正しい考え方
設備総合効率は「設備が動いていた時間の割合」それは時間稼働率だけ。設備総合効率は、速さと良品率までかけた数字
TPMは保全部門の仕事TPMは全員参加。日常の手入れは製造の人が受け持つ(自主保全)
基準サイクルタイムに、今の実際の速さを使う基準サイクルタイムは本来の速さ(設計値や最良の実績)。今の速さを使うと、速度低下ロスが見えなくなる
計画した休み(昼休み・計画停止)も停止時間に入れる計画した休みは、負荷時間からはじめから除く。停止時間は、動かす予定だったのに止まった時間
ほかの工場や会社の設備総合効率と、数字だけで比べる負荷時間や良品の決め方が違うと、数字は比べられない。まず自分の設備の前後で比べる
TPMと設備総合効率のよくある間違いの図。動いていた時間の割合は時間稼働率だけ、TPMは全員参加、基準サイクルタイムは本来の速さ、計画した休みは負荷時間から除く

よくある質問

Q. TPMとは何ですか?

A. 全員参加の生産保全のことで、設備を使う人と保全する人が一緒に、設備のロスをなくして効率を最大にする活動です。

Q. 設備総合効率の計算式は?

A. 設備総合効率は、時間稼働率×性能稼働率×良品率で求めます。予定の時間のうち、良品をつくる時間に使えた割合です。

Q. TPMの8本柱とは何ですか?

A. 個別改善・自主保全・計画保全・初期管理・品質保全・教育訓練・管理間接部門の効率化・安全衛生と環境の8つの活動です。

Q. チョコ停はどの率を下げますか?

A. チョコ停は短い停止なので、時間稼働率ではなく性能稼働率を下げるロスとして扱うのが一般的です。

Q. TPMと品質管理の関係は?

A. 良品率を上げる品質保全がTPMの柱の1つで、不良対策にはパレート図や特性要因図などQC手法を使います。

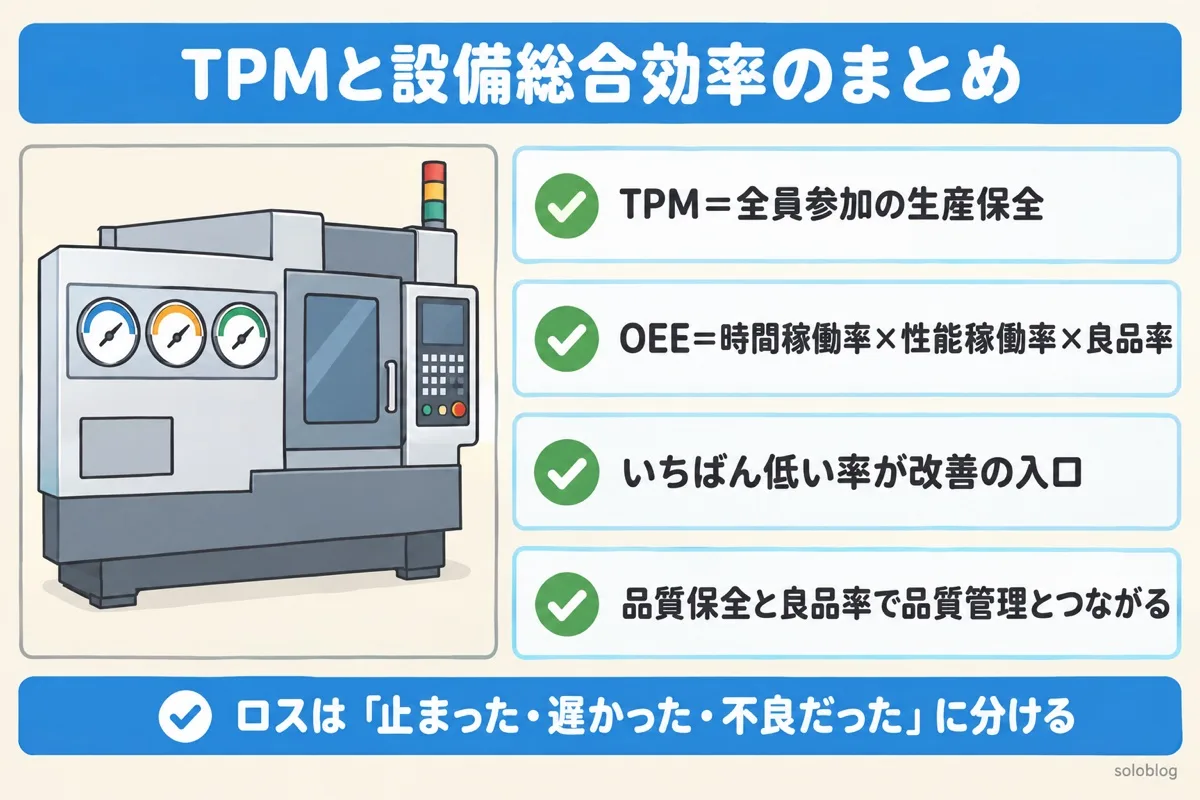
この記事の要点
  • TPMは、全員参加で設備のロスをなくし、設備の効率を最大にする活動
  • 設備総合効率(OEE)=時間稼働率×性能稼働率×良品率。予定の時間のうち、良品を本来の速さで作るのに使えた割合
  • 故障・段取り・立ち上がりは時間稼働率、チョコ停・速度低下は性能稼働率、不良・手直しは良品率を下げる
  • 3つの率のうち、いちばん低いものが改善の入口
  • 品質保全と良品率で、TPMは品質管理とつながっている。直行率など品質の数字とは定義をそろえて比べる
TPMと設備総合効率のまとめの図。TPMは全員参加の生産保全、設備総合効率は時間稼働率×性能稼働率×良品率、いちばん低い率が改善の入口、品質保全と良品率で品質管理とつながる
この記事の理解を深める本と道具
おすすめの本

品質の問題を、生産管理の流れの中で考えたいときに向いています。生産管理の基本を、図解でわかりやすく解説した本です。

S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年

メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。

テーマ別に、もっと深く学ぶ

気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。
つまずきやすい「違い」を一気に解決
MTBFとMTTFの違い|"修理できるか"で使い分ける2つの指標を完全理解
違いがわかる
MTBFとMTTFの違い|"修理できるか"で使い分ける2つの指標を完全理解

修理できる設備とできない部品で使い分ける、MTBFとMTTFの違いがわかります

違いを確かめる →
TQMとは?TQCとの違いと全社的品質管理を図解でやさしく解説
違いがわかる
TQMとは?TQCとの違いと全社的品質管理を図解でやさしく解説

TQMとTQCの違いと、全社で品質に取り組む考え方がわかります

違いを確かめる →
コントロールプランとは?QC工程表との違いと記載項目を図解|チェックリスト付き
違いがわかる
コントロールプランとは?QC工程表との違いと記載項目を図解|チェックリスト付き

コントロールプランとQC工程表の違いと、記載項目がわかります

違いを確かめる →
新QC7つ道具とは?QC7つ道具との違いと7つの手法の使い分けを図解
違いがわかる
新QC7つ道具とは?QC7つ道具との違いと7つの手法の使い分けを図解

QC7つ道具と新QC7つ道具の違いと、使い分けがわかります

違いを確かめる →
計算力アップ・資格対策
故障率曲線(バスタブカーブ)|製品の"寿命"を3つの期間で理解する
計算力アップ
故障率曲線(バスタブカーブ)|製品の"寿命"を3つの期間で理解する

故障率曲線(バスタブカーブ)で、点検の時期の考え方がわかります

計算してみる →
Cpk(工程能力指数)とは?判定基準1.33と計算式・不良率を解説
計算力アップ
Cpk(工程能力指数)とは?判定基準1.33と計算式・不良率を解説

工程能力指数Cpkの計算と、1.33の意味がわかります

計算してみる →
工程能力指数とppm不良率の関係|Cpk1.33で不良は何ppmか?
計算力アップ
工程能力指数とppm不良率の関係|Cpk1.33で不良は何ppmか?

工程能力指数と不良率(ppm)の関係を計算できます

計算してみる →
管理図とは?目的と見方・作り方をやさしく図解|UCL・CL・LCLの意味と種類(作成ツール付き)
計算力アップ
管理図とは?目的と見方・作り方をやさしく図解|UCL・CL・LCLの意味と種類(作成ツール付き)

改善のあとの安定を確かめる管理図の作り方がわかります

計算してみる →

-現場の品質管理
-,