※本記事にはプロモーション(広告)が含まれています。
こんな経験はありませんか?
- 「この測定器のGR&R出して」と言われたが、EV・AV・PVの計算式が意味不明
- %GR&Rが10%を超えてしまい、「測定器を変えろ」と言われたが本当にそれで解決するのか疑問
- Minitabなど統計ソフトがない環境で、Excelだけで計算しなければならない
- MSAの「5つの評価項目」のうち、ゲージR&R以外の3つ(偏り・安定性・直線性)が何なのかよくわからない
○ この記事でわかること
- MSAとは何か?を「体重計の信頼性テスト」のイメージで一発理解
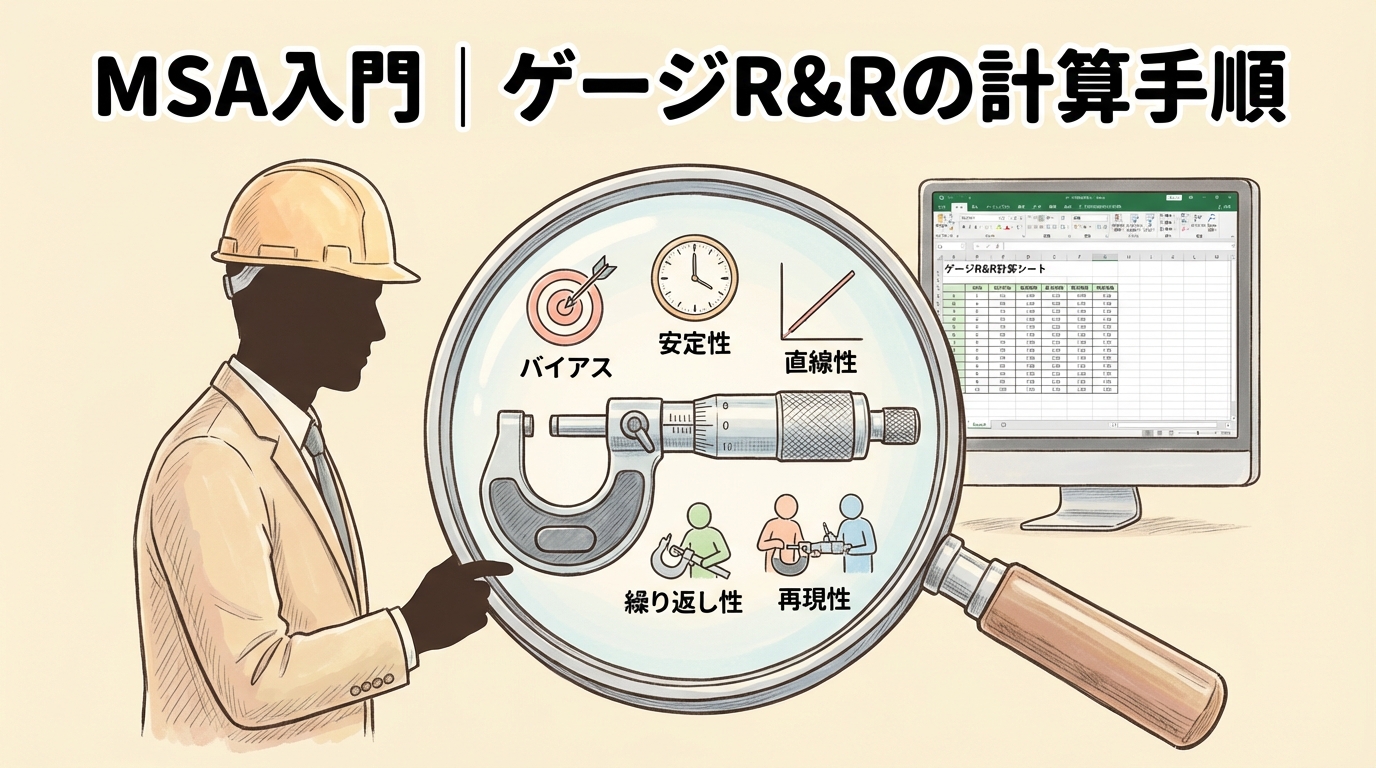
- MSAの5つの評価項目(偏り・安定性・直線性・繰り返し性・再現性)の全体像
- ゲージR&Rの計算手順を、具体的な数値例+Excelの関数で完全再現
- %GR&Rの判定基準(10%/30%ルール)とNDC(知覚区分数)の意味
- 「%GR&Rが大きい」ときの改善アクション
自動車部品の品質管理において、MSA(Measurement Systems Analysis:測定システム解析)は「測定データそのものが信頼できるか?」を検証するプロセスです。いくら工程能力指数(Cpk)を計算しても、その元となる測定値にバラつきが大きければ、結果は信用できません。
結論から言うと、MSAとは「測定器の成績表を作る作業」です。テストの採点者が毎回違う点数をつけるなら、そのテストの結果は信頼できませんよね。MSAは「この採点者(=測定器+測定者)は信頼できるか?」を数値で証明する仕組みです。
この記事では、MSAの中で最も実施頻度が高い「ゲージR&R」の計算手順を、具体的な数値例を使ってExcelで再現します。統計ソフトがなくても大丈夫です。
略語の早見表(MSAとは・GRRとは)
| 略語 | 正式名 | 意味 |
|---|
| MSA | Measurement Systems Analysis | 測定システム解析。測定器・人・方法・環境をまとめた「測り方」が信頼できるかを数字で確かめる |
| GR&R(GRR・ゲージR&R) | Gage Repeatability and Reproducibility | 測定のばらつきを、繰り返し性と再現性に分けて評価する方法 |
| EV | Equipment Variation | 繰り返し性。同じ人が同じ物を何度も測ったときのばらつき(主に測定器) |
| AV | Appraiser Variation | 再現性。測る人が変わったときのばらつき |
| PV | Part Variation | 部品どうしのばらつき(製品そのもののばらつき) |
| TV | Total Variation | 全体のばらつき。TV²=GR&R²+PV² |
| NDC | Number of Distinct Categories | 部品のばらつきを何段階に見分けられるか。5以上で合格 |
MSAとは?「測定器の成績表」を30秒で理解する
MSAの基本情報
正式名称:Measurement Systems Analysis(測定システム解析)
策定者:AIAG(米国自動車産業アクション・グループ)
現行版:第4版(2010年発行)
位置づけ:IATF16949の5つのコアツールの1つ
ひとこと:「その測定器と測定者、本当に信頼できますか?」を数値で証明する
MSAは「測定システム」の信頼性を評価します。ここで言う「測定システム」とは、測定器だけでなく測定器+測定者+測定方法+測定環境の組み合わせ全体のことです。たとえば同じノギスを使っても、Aさんが測ると10.02mm、Bさんが測ると10.05mmになるかもしれません。このバラつきを数値化し、「許容範囲内か?」を判定するのがMSAです。
MSAの5つの評価項目
MSAでは、測定システムのバラつきを5つの視点で評価します。大きく分けると「中心のズレ(正確さ)」と「バラつきの大きさ(精度)」の2グループです。
| グループ |
項目 |
英語 |
何を見ている?(体重計のたとえ) |
正確さ
(中心のズレ) |
偏り |
Bias |
体重60kgの人を量ったら、毎回61kgと表示される→1kgの偏りがある |
| 安定性 |
Stability |
朝は正確なのに、夕方になると0.5kgズレる→時間経過で偏りが変化している |
| 直線性 |
Linearity |
50kgでは正確だが、100kgになると2kgズレる→測定範囲によって偏りが変化する |
精度
(バラつき) |
繰り返し性 |
Repeatability |
同じ人が同じ体重計に3回乗ったら、60.0→60.2→59.8と表示された→同一条件でのバラつき |
| 再現性 |
Reproducibility |
Aさんが量ると60.0kg、Bさんが量ると60.3kg→測定者間のバラつき |
ポイント
偏り・安定性・直線性は「校正」で対応する項目です。繰り返し性・再現性は「ゲージR&R」で評価します。実務で最も頻繁に実施するのがゲージR&Rであり、PPAPの項目⑧(MSA)で提出が求められるのもこれです。
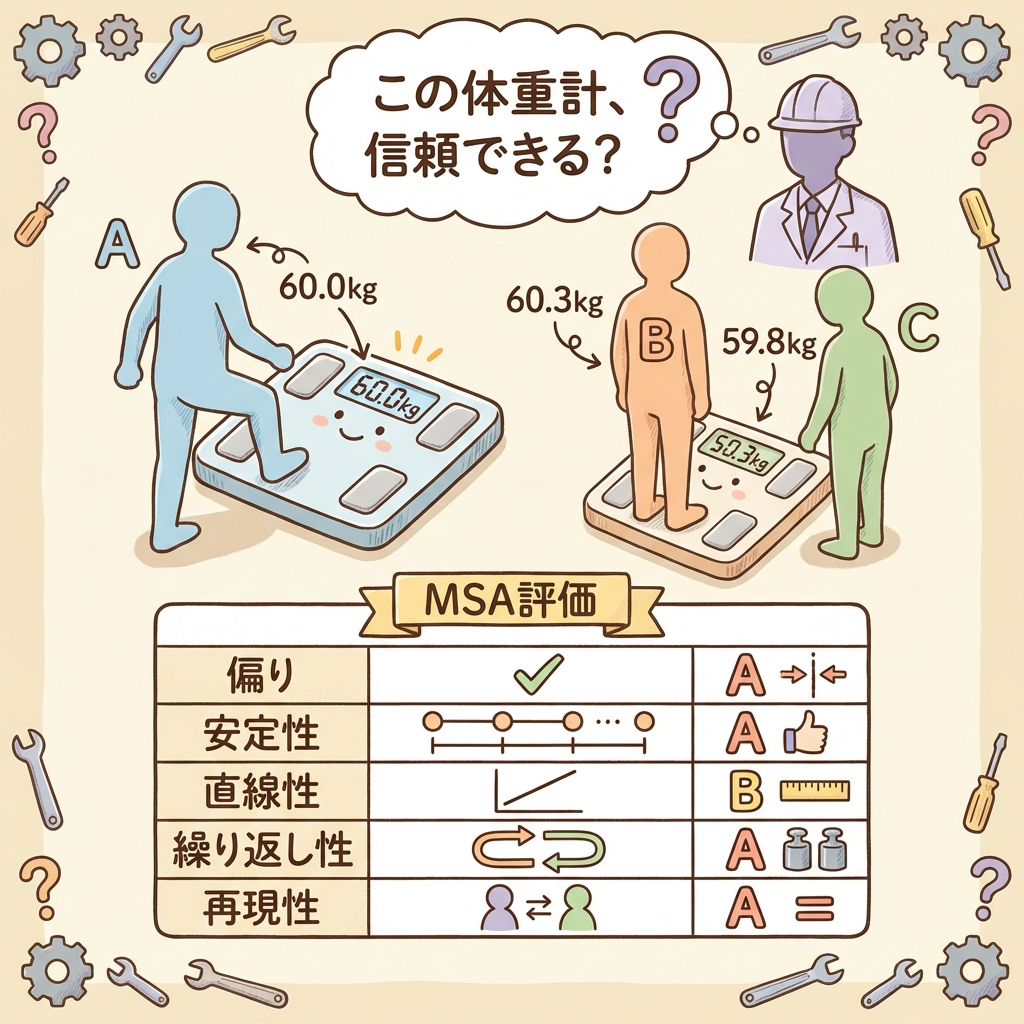 MSAは測定システムが信頼できるかを評価する
測定のばらつきが大きいと、工程そのものは良くても工程能力指数が低く出てしまいます。Cp・Cpk の計算は次の記事で。
あわせて読みたい
工程能力指数とは?Cp・Cpkの違いと計算式を例題で図解|判定の目安つき
Cp と Cpk の違いと計算方法
ゲージR&Rとは?EV・AV・PVの関係を図で理解する
ゲージR&R(Gage Repeatability and Reproducibility)は、測定システムのバラつきを「繰り返し性(R:Repeatability)」と「再現性(R:Reproducibility)」に分解して評価する手法です。
測定で観測されるバラつきの構造
工場で製品を測定したとき、観測されるバラつき(Total Variation:TV)は、実は以下の3つのバラつきが混ざったものです。
TV(観測される全バラつき)
TV² = GR&R² + PV²
GR&R(測定系のバラつき)
GR&R² = EV² + AV²
EV
繰り返し性
(Equipment
Variation)
同じ人が
同じ物を
何度測っても
出るバラつき
AV
再現性
(Appraiser
Variation)
人が変わると
出るバラつき
(測定者間の
差)
PV(部品間のバラつき)
Part Variation
これは製品そのものの
バラつきなので、
測定システムの問題
ではない。
○ むしろ大きいほうが良い
(部品間の差を
検出できている証拠)
覚えるべき公式(3つだけ)
① GR&R = √(EV² + AV²) …測定系のバラつき
② TV = √(GR&R² + PV²) …観測される全バラつき
③ %GR&R = (GR&R / TV) × 100 …全バラつきに占める測定系の割合
%GR&Rが小さいほど「測定系のバラつきが小さい=測定が信頼できる」ことを意味します。逆に%GR&Rが大きいと「観測されるバラつきのうち、測定器や測定者のせいで発生しているバラつきが多い=製品の本当の姿が見えていない」ことになります。
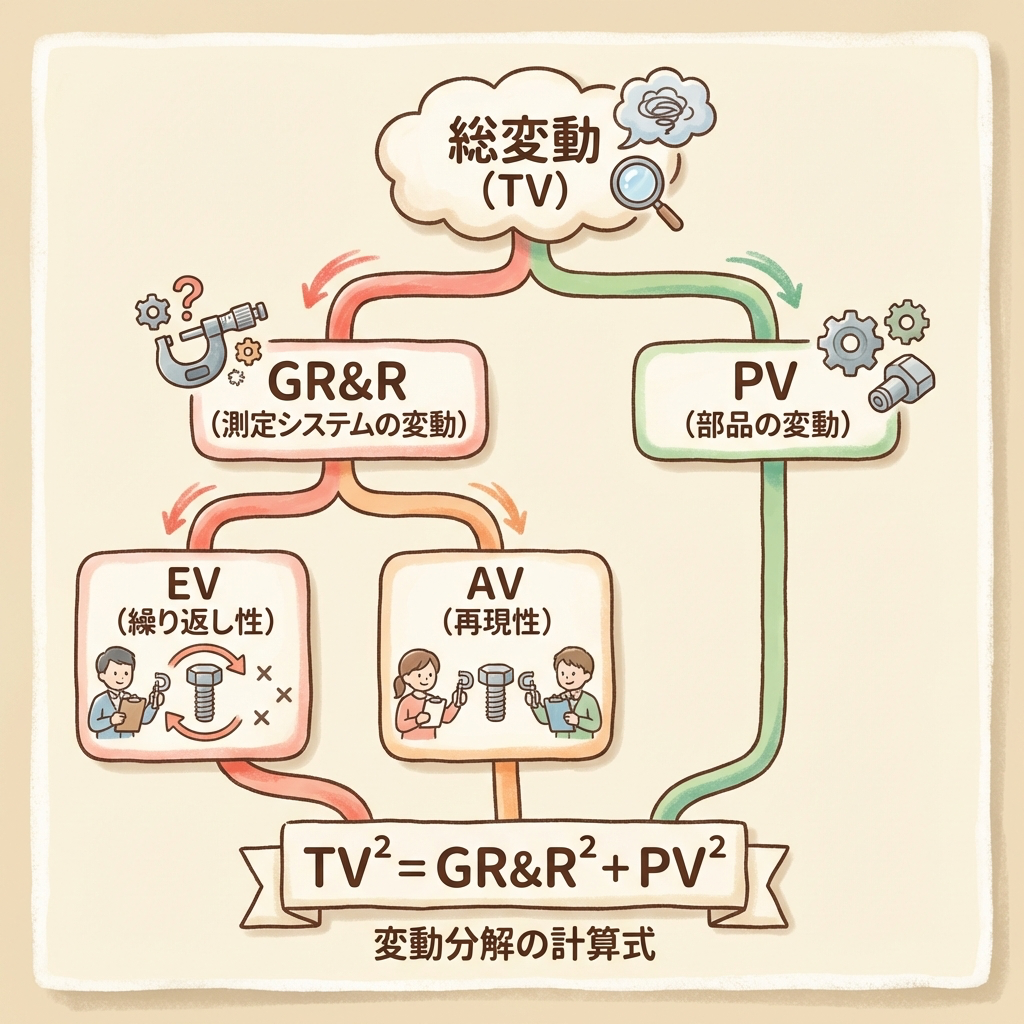 総変動=測定システムの変動+部品の変動
ゲージR&Rの計算をExcelで再現する【準備編】
ここからは、具体的な数値例を使ってゲージR&Rの計算手順を1ステップずつ解説します。計算方法は「平均値-範囲法(X̄-R法)」を使います。これはAIAG MSAマニュアル第4版に掲載されている標準的な方法であり、Excelだけで計算できます。
実験条件
| 測定対象 |
金属部品の外径(公差:10.00 ± 0.10 mm) |
| 測定器 |
マイクロメータ(最小読取値 0.01mm) |
| 部品数(a) |
10個 |
| 測定者数(b) |
3人(A, B, C) |
| 繰り返し回数(r) |
3回 |
| 総測定回数 |
10 × 3 × 3 = 90回 |
測定データ(単位:mm)
以下は測定者A・B・Cがそれぞれ10個の部品を3回ずつ測定した結果です。実際のExcelでは横長の表になりますが、ここでは測定者Aのデータを示します(B・Cも同様の形式で記録)。
| 部品 |
1回目 |
2回目 |
3回目 |
平均 X̄ |
範囲 R |
| 1 | 9.95 | 9.96 | 9.94 | 9.950 | 0.020 |
| 2 | 10.01 | 10.02 | 10.00 | 10.010 | 0.020 |
| 3 | 9.98 | 9.97 | 9.99 | 9.980 | 0.020 |
| … | (部品4~10も同様に記録) |
Excelでの計算式
平均 X̄:=AVERAGE(B2:D2)
範囲 R:=MAX(B2:D2)-MIN(B2:D2)
これを各測定者×各部品の全行に適用します。
重要:サンプルの選び方
10個の部品は公差範囲全体をカバーするように選ぶこと。全部が規格中央付近の部品だと、PV(部品間のバラつき)が小さくなり、%GR&Rが実際よりも大きく算出されてしまいます。小さめ・中くらい・大きめの部品を意図的に混ぜてください。
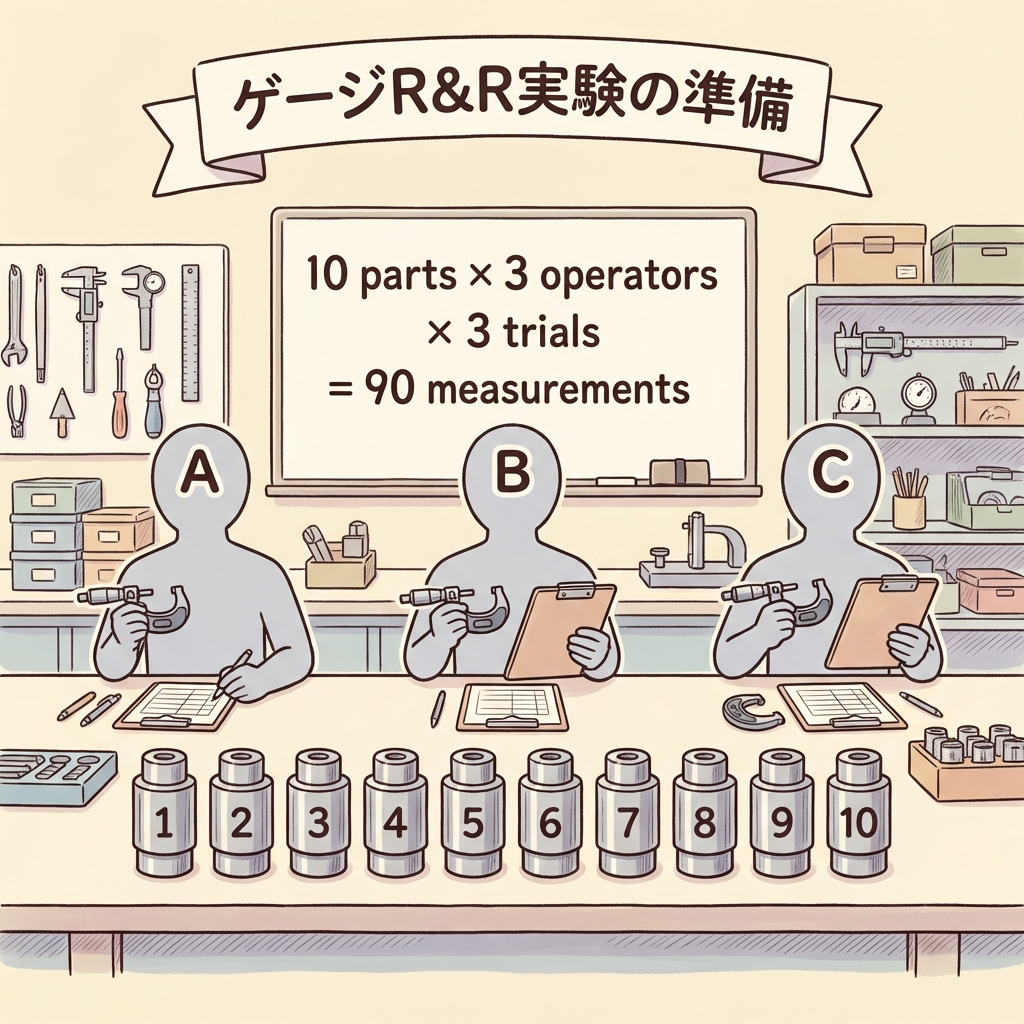 ゲージR&Rは10部品×3人×3回=90回
ゲージR&Rの計算をExcelで再現する【計算編】
データが揃ったら、以下の5ステップでEV・AV・PV・GR&R・%GR&Rを順番に計算します。計算に使う「d₂*」と「K」は定数表(AIAGマニュアル付録)から取得します。ここでは部品10個・測定者3人・繰り返し3回の条件で進めます。
STEP 1:R̄(範囲の平均)を求める
各測定者の10個分の範囲Rの平均を計算し、さらに全測定者の平均を求めます。
R̄A = 測定者Aの10個の範囲の平均
R̄B = 測定者Bの10個の範囲の平均
R̄C = 測定者Cの10個の範囲の平均
R̄̄(全体の範囲平均)= (R̄A + R̄B + R̄C) / 3
Excel: =AVERAGE(R̄A, R̄B, R̄C)
仮にR̄̄ = 0.023 mmとなったとします。
STEP 2:EV(繰り返し性)を求める
EV = R̄̄ / d₂*
d₂*は定数表から取得。繰り返し3回・(部品10×測定者3=)群数30の場合、d₂* = 1.6926
EV = 0.023 / 1.6926 = 0.01359 mm
Excel: =R̄̄のセル/1.6926
STEP 3:AV(再現性)を求める
各測定者の全体平均(X̄̄A, X̄̄B, X̄̄C)の最大値と最小値の差(X̄DIFF)を使います。
AV = √[(X̄DIFF / d₂*)² − (EV² / (n × r))]
X̄DIFF = MAX(X̄̄A, X̄̄B, X̄̄C) − MIN(X̄̄A, X̄̄B, X̄̄C)
d₂*(測定者3人・群数1の場合)= 1.91155(AIAGの様式では、この逆数の K₂ = 0.5231 を掛けます)
n = 部品数 = 10、r = 繰り返し回数 = 3
仮にX̄DIFF = 0.008 mmの場合:
AV = √[(0.008/1.91155)² − (0.01359²/(10×3))]
AV = √[0.00001751 − 0.00000615] = √0.00001136 = 0.003370 mm
※ルート内が負になった場合、AV = 0 とします(再現性が繰り返し性より小さい場合)。
STEP 4:GR&R・PV・TVを求める
GR&R = √(EV² + AV²)
GR&R = √(0.01359² + 0.003370²) = √(0.0001847 + 0.00001136) = √0.0001960 = 0.01400 mm
PV(部品間のバラつき)は、10個の部品の全体平均の範囲Rpを使います。
PV = Rp / d₂*
Rp = 部品10個の全体平均の最大値 − 最小値
d₂*(部品10個・群数1の場合)= 3.17905(AIAGの様式では K₃ = 0.3146 を掛けます)
仮にRp = 0.120 mmの場合:
PV = 0.120 / 3.17905 = 0.03775 mm
TV = √(GR&R² + PV²)
TV = √(0.01400² + 0.03775²) = √(0.000196 + 0.001425) = √0.001621 = 0.04026 mm
STEP 5:%GR&Rを求めて判定する
%GR&R = (GR&R / TV) × 100
%GR&R = (0.01400 / 0.04026) × 100 = 34.8%
この例では%GR&R = 34.8%であり、30%を超えているため「不合格:改善が必要」と判定されます。
%EV・%AV・%PVと、公差に対する%
| 指標 | 計算式 | この例の値 |
|---|
| %EV | EV ÷ TV × 100 | 33.8% |
| %AV | AV ÷ TV × 100 | 8.4% |
| %GR&R | GR&R ÷ TV × 100 | 34.8% |
| %PV | PV ÷ TV × 100 | 93.8% |
| 公差に対する%GR&R | 6 × GR&R ÷ 公差の幅 × 100 | 6×0.01400÷0.20×100=42.0% |
%は標準偏差どうしの比なので、%EV+%AV や %GR&R+%PV は100%になりません。2乗すると %GR&R²+%PV²=100²(約)になります(下の図)。どちらの%で判定するかは、顧客の要求に合わせます。
小数点の扱い:AIAGのマニュアルで整数に切り捨てると決めているのはNDCです。%の値の丸め方は顧客や社内の様式に合わせ、途中の計算は丸めずに、最後の結果だけを丸めると誤差がたまりません。
あわせて読みたい
初期流動管理の進め方|量産立ち上げで解除条件をどう決めるか
初期流動管理の進め方と解除条件
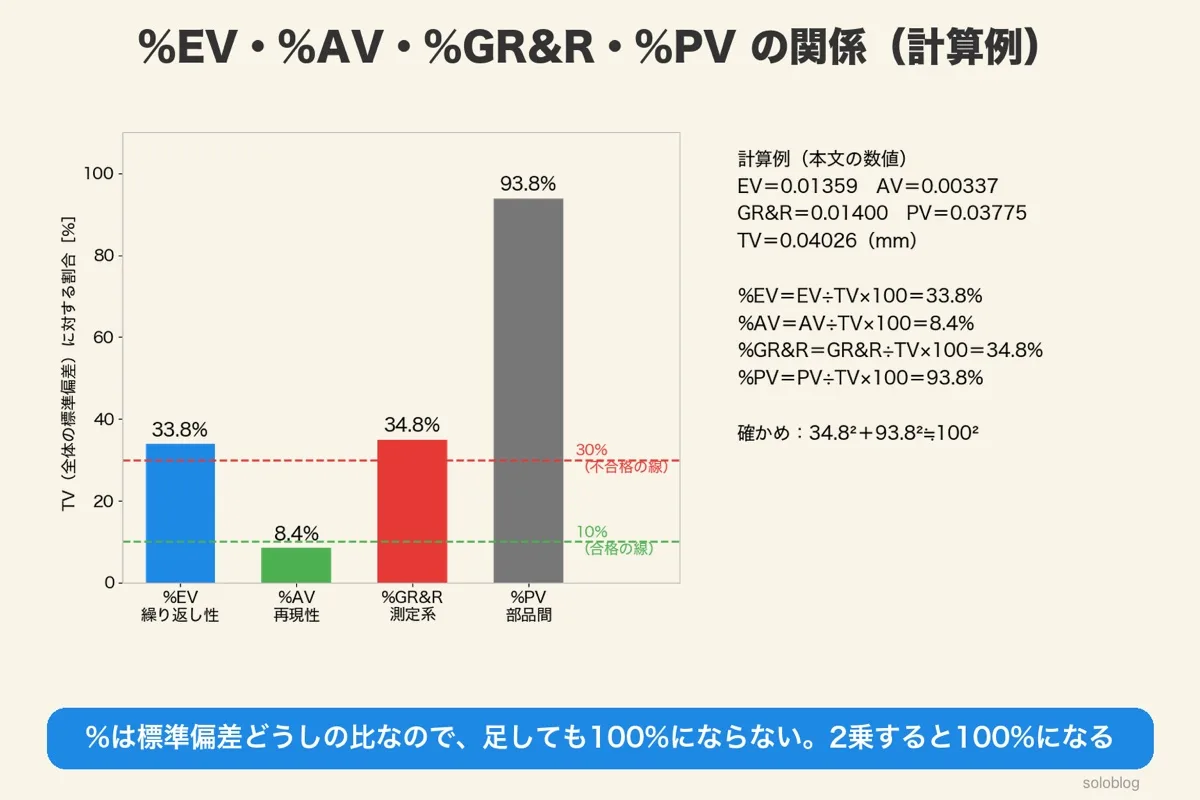 %EV・%AV・%GR&R・%PVの関係
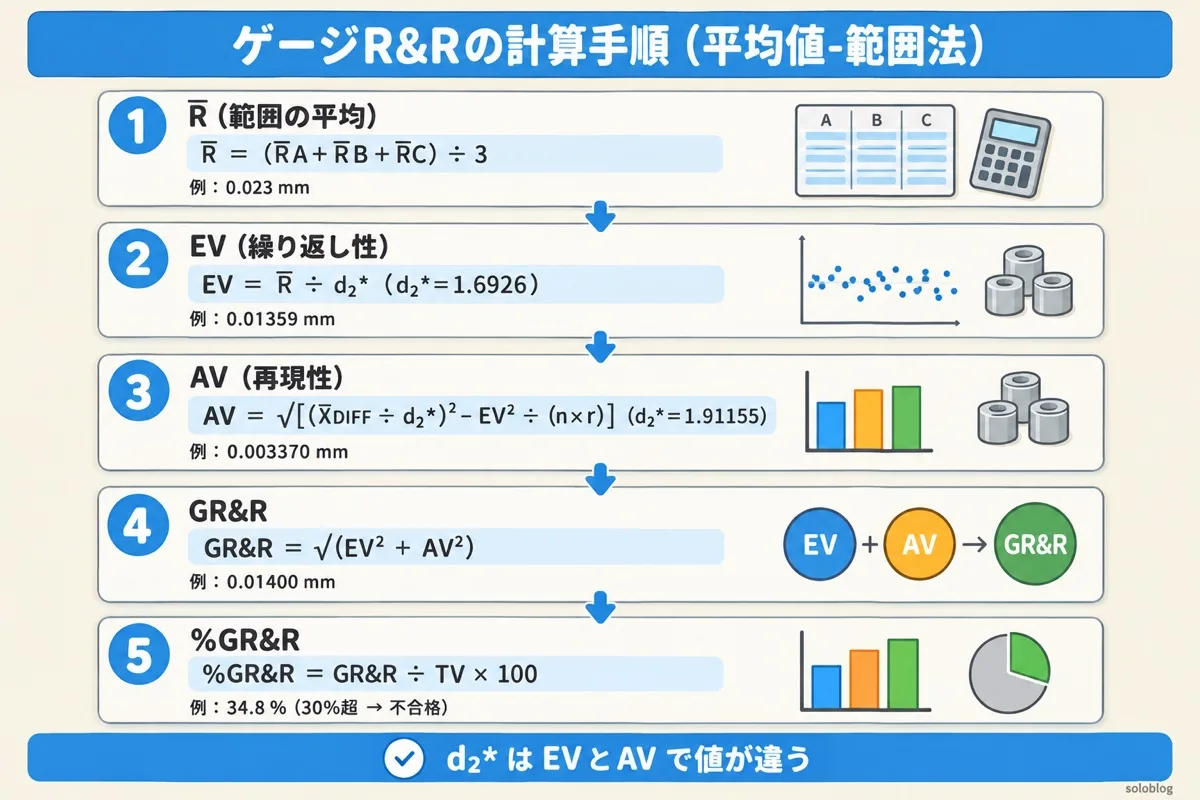 ゲージR&Rの計算手順:EV・AV・GR&R・%GR&R
判定基準|10%/30%ルールとNDC
%GR&Rの判定基準(AIAGマニュアル準拠)
| %GR&R |
判定 |
意味とアクション |
| < 10% |
○ 合格 |
測定システムは優秀。そのまま使用OK。 |
| 10~30% |
△ 条件付き合格 |
用途や重要度に応じて使用可否を判断。改善の検討を推奨。 |
| > 30% |
× 不合格 |
測定システムは改善必須。原因を特定し、測定器の変更・手順の見直し・教育を実施する。 |
NDC(知覚区分数)とは?
NDC(Number of Distinct Categories)は、「この測定システムで製品のバラつきを何段階に区別できるか」を示す指標です。
NDC = 1.41 × (PV / GR&R)
判定基準:NDC ≧ 5 で合格
先ほどの例:NDC = 1.41 × (0.03775 / 0.01400) = 1.41 × 2.70 = 3.80(AIAGのマニュアルでは小数を切り捨てて 3 とします)
→ 5未満なので不合格。測定システムは部品のバラつきを十分に区別できていない。
現場の声
%GR&Rが10%以下なら、NDCは必ず5以上(約14以上)になります。ただし合格の線は同じではなく、NDC=5は%GR&Rでおよそ27%にあたるので、10〜30%の範囲では両方を見ます。顧客がNDCの報告を求めることもあるため、両方計算しておくと安心です。
ゲージR&Rの計算ツール|EV・AV・PV・%GR&R・NDCを平均値-範囲法で出す
R̄̄(範囲の平均)・X̄DIFF・Rp と、部品数・測定者数・繰り返し回数を入れるか、測ったデータをそのまま貼ってください。上の5ステップと同じ順番で EV・AV・GR&R・PV・TV・%GR&R・NDC を出して判定します。定数はAIAGのMSA第4版のK₁・K₂・K₃を使います。最初の値は上の計算例(R̄̄=0.023、X̄DIFF=0.008、Rp=0.120、部品10個・測定者3人・3回)です。
入力すると、その場で計算し直します。入力した数字は画面の中で計算するだけで、どこにも送信されません。定数は AIAG のMSA参照マニュアル第4版の様式の値(K₁:2回 0.8862・3回 0.5908、K₂:2人 0.7071・3人 0.5231、K₃:部品10個で 0.3146 など)です。NDC はマニュアルどおり小数を切り捨てた整数で判定します。交互作用まで見たいときは、統計ソフトのANOVA法を使ってください。
Excelのシートの組み方(例)
測定者3人・部品10個・3回の例です。1行に「測定者・部品番号・1〜3回目」を入れ、30行(2行目〜31行目)にします。
| 求めるもの | Excelの式の例 |
|---|
| 各行の平均(F列) | =AVERAGE(C2:E2) |
| 各行の範囲(G列) | =MAX(C2:E2)-MIN(C2:E2) |
| 範囲の平均 R̄̄ | =AVERAGE(G2:G31) |
| 測定者Aの平均 | =AVERAGEIF(A2:A31,"A",F2:F31)(B・Cも同じ) |
| X̄DIFF | =MAX(測定者A〜Cの平均)-MIN(測定者A〜Cの平均) |
| 部品1の平均 | =AVERAGEIF(B2:B31,1,F2:F31)(部品2〜10も同じ) |
| Rp | =MAX(部品1〜10の平均)-MIN(部品1〜10の平均) |
| EV | =R̄̄のセル*0.5908 |
| AV | =SQRT(MAX(0,(X̄DIFFのセル*0.5231)^2-EV^2/(10*3))) |
| GR&R・PV・TV | =SQRT(EV^2+AV^2) =Rpのセル*0.3146 =SQRT(GR&R^2+PV^2) |
| %GR&R・NDC | =GR&R/TV*100 =ROUNDDOWN(1.41*PV/GR&R,0) |
係数 0.5908(3回)・0.5231(3人)・0.3146(部品10個)は、上の計算ツールと同じAIAGのMSA第4版の値です。条件が違うときは係数を入れかえます。
ゲージR&R には、ここで使った平均値-範囲法のほかに、分散分析(ANOVA)を使う方法もあります。分散分析表の作り方は次の記事で。
あわせて読みたい
一元配置分散分析の計算|分散分析表の作り方を例題で全手順マスター
分散分析表の作り方を例題で全手順
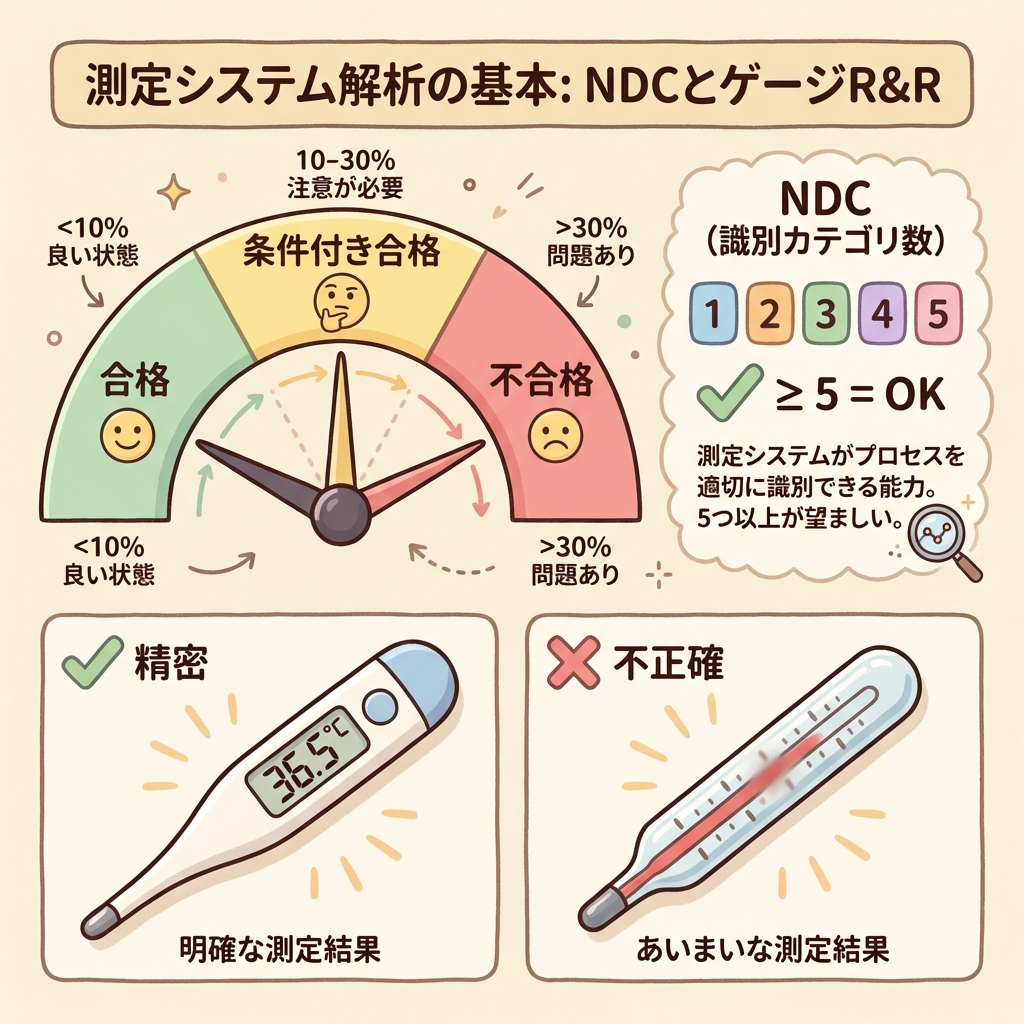 %GRRは10%未満で合格、NDCは5以上
%GR&Rが大きい!ときの改善アクション
%GR&Rが30%を超えた場合、まず「EVとAVのどちらが大きいか」を確認してください。原因によって打ち手が全く異なります。
EV(繰り返し性)が大きい場合 → 測定器の問題
| 原因 |
改善アクション |
| 測定器の分解能が不足 |
公差の1/10以下の分解能を持つ測定器に変更する(公差0.10mmなら分解能0.01mm以下) |
| 測定器の摩耗・劣化 |
校正の実施、またはメーカーによるオーバーホール |
| 測定治具のガタつき |
治具の固定方法を改善、位置決めピンの追加 |
| 温度・振動などの環境要因 |
恒温室での測定、防振台の設置 |
AV(再現性)が大きい場合 → 測定者・手順の問題
| 原因 |
改善アクション |
| 測定手順が標準化されていない |
測定SOP(標準作業手順書)を作成し、全測定者に教育する |
| 測定者の技量差 |
測定トレーニングの実施、熟練者とペアで練習 |
| 測定ポイントの曖昧さ |
図面上で測定箇所を明確に指示(バルーン図面の活用) |
見落としがちなポイント:PVが小さすぎる問題
%GR&Rの分母はTV(全バラつき)です。サンプルとして選んだ10個の部品のバラつき(PV)が小さすぎると、測定器に問題がなくても%GR&Rが大きく見えてしまいます。「%GR&Rが30%超」のとき、まず確認すべきは「サンプルの選び方は適切だったか?」です。
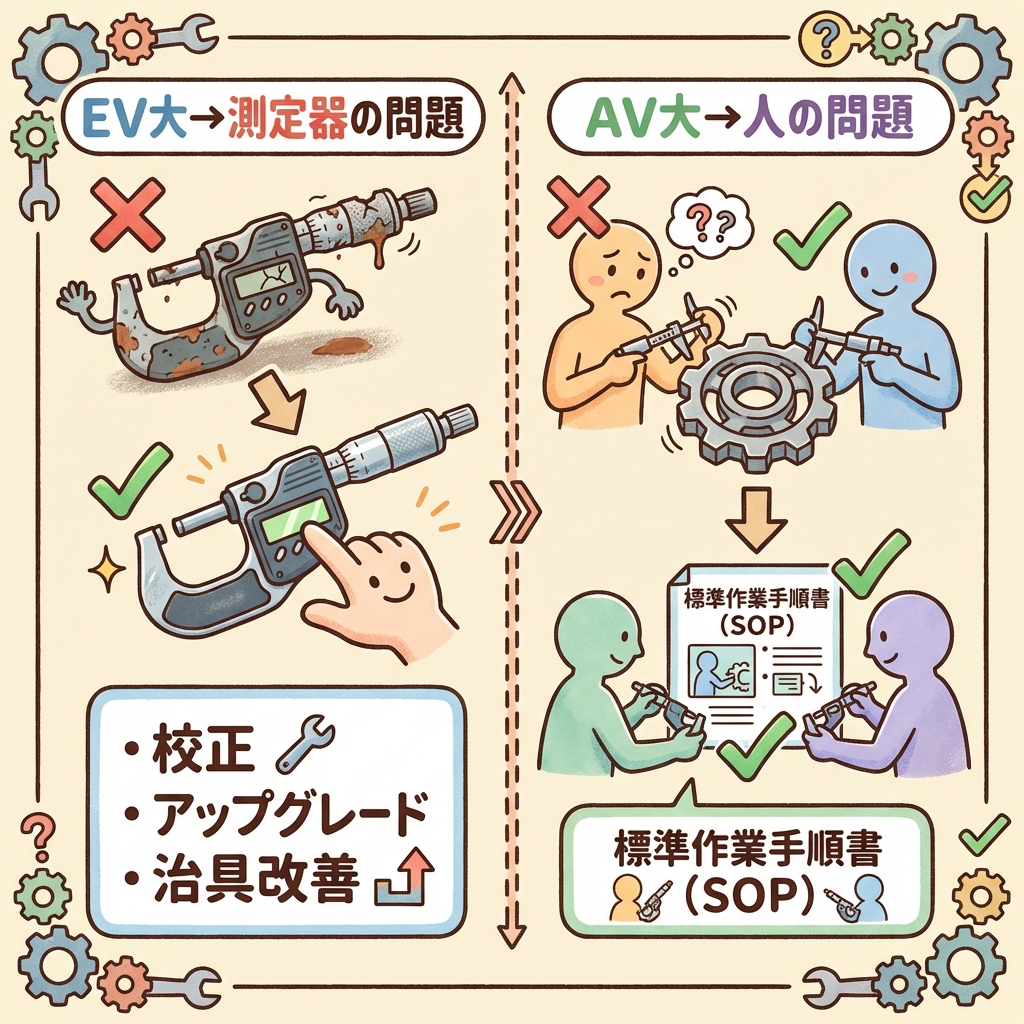 EV大は測定器、AV大は人の問題
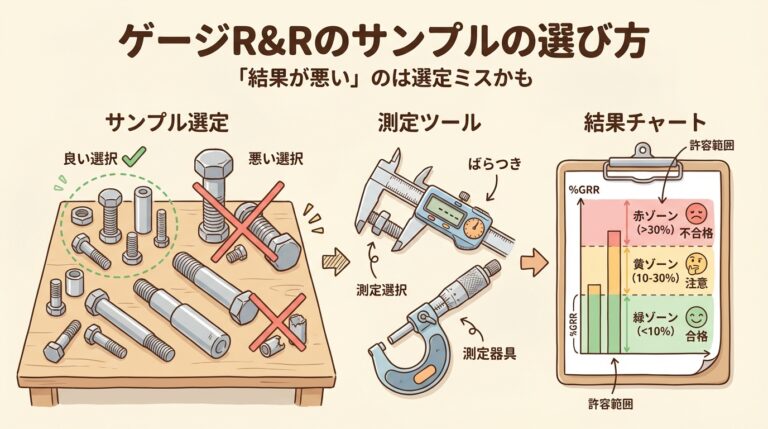
%GR&R は、どの部品をサンプルに選ぶかで大きく変わります。サンプルの選び方は次の記事で。
あわせて読みたい
ゲージR&Rのサンプルの選び方|「結果が悪い」のは測定器のせいじゃなく選定ミスかもしれない
「結果が悪い」のは選定ミスかもしれない
平均値-範囲法とANOVA法の違い|どちらを使うべきか?
ゲージR&Rの計算方法には大きく2つの方法があります。この記事で解説した「平均値-範囲法(X̄-R法)」と、分散分析を使う「ANOVA法」です。
| 比較項目 |
平均値-範囲法(X̄-R法) |
ANOVA法 |
| 精度 |
やや低い(近似計算) |
高い(分散を正確に分解) |
| 交互作用 |
評価できない |
評価できる(部品×測定者の交互作用) |
| 計算の難易度 |
Excelだけで可能 |
統計ソフト推奨(Minitabなど) |
| 使用場面 |
統計ソフトがない現場、簡易評価 |
正式な評価、PPAP提出用 |
推奨
Minitabなどの統計ソフトが使えるならANOVA法を使ってください。より正確な結果が得られ、「部品と測定者の交互作用」(特定の部品を特定の測定者が測ると結果が変わる現象)も検出できます。統計ソフトがない場合は、この記事で解説した平均値-範囲法をExcelで実施してください。
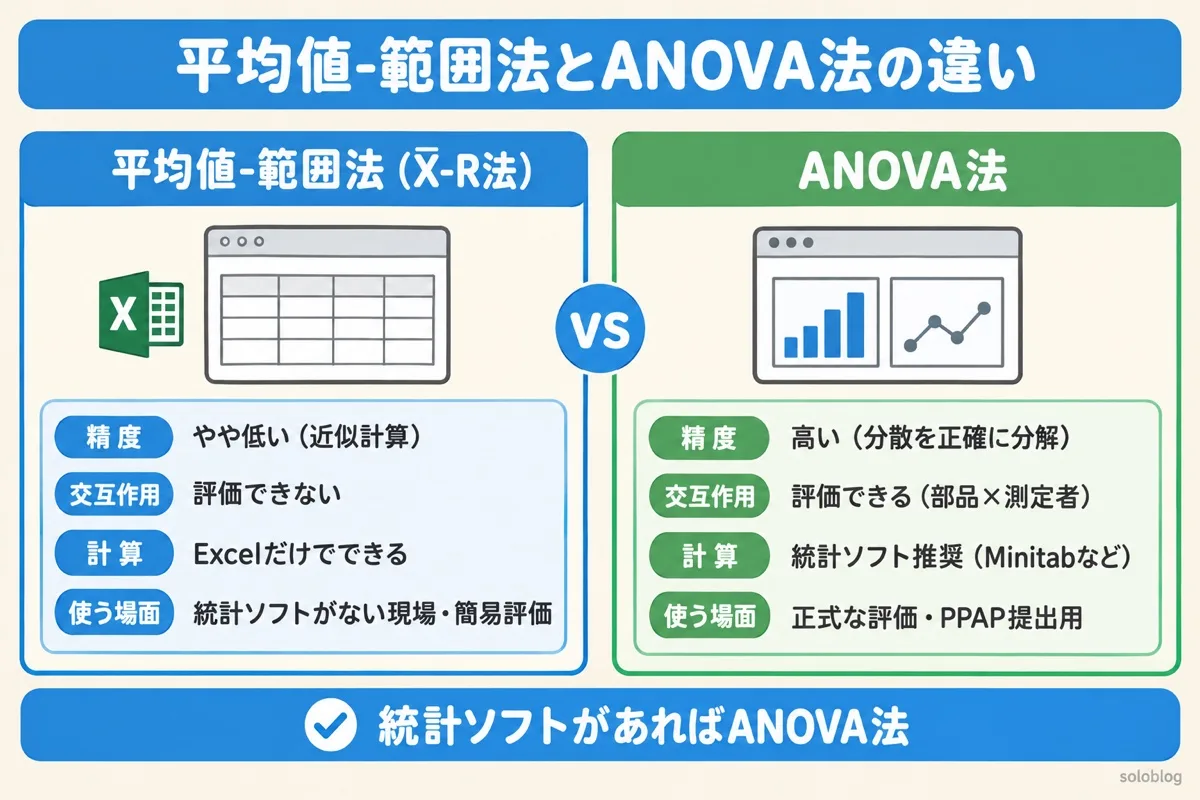 平均値-範囲法とANOVA法の比較:統計ソフトがあればANOVA
よくある質問
Q. MSAとは?
A. 測定器だけでなく、測る人・方法・環境をまとめた「測定システム」が信頼できるかを、数字で確かめる方法です。自動車業界ではIATF16949のコアツールのひとつです。
Q. GRR(ゲージR&R)の判定基準は?
A. %GR&Rが10%未満なら合格、10〜30%は用途しだいで条件つき、30%を超えたら改善が必要、が目安です。NDCは5以上を求めます。
Q. %GR&RとNDCは両方見る?
A. %GR&Rが10%以下ならNDCは約14以上になりますが、合格の線は同じではありません(NDC=5は%GR&Rで約27%)。顧客の要求に合わせて両方出しておくと安心です。
Q. 測定者2人・2回のときの係数は?
A. K₁(2回)=0.8862、K₂(2人)=0.7071 です。部品の数ごとのK₃は、上の計算ツールの説明にある値を使います。
まとめ:MSAは「測定データの信頼性を守る番人」
この記事の結論
○ MSAとは「測定器+測定者+手順+環境」の測定システム全体の信頼性を数値で証明する手法
○ 評価項目は5つ:偏り・安定性・直線性・繰り返し性・再現性(後者2つがゲージR&R)
○ %GR&R < 10% で合格、10~30%で条件付き合格、30%超で不合格
○ NDC ≧ 5 が合格基準(知覚区分数)
○ EVが大きければ測定器の問題、AVが大きければ測定者・手順の問題
○ サンプルの選び方が悪い(PVが小さい)と%GR&Rが不当に大きくなるため注意
○ Excelで計算するなら平均値-範囲法、統計ソフトがあるならANOVA法を推奨
MSAは「地味だけど、これをサボると全ての品質データの信頼性が崩れる」という、品質管理の屋台骨です。特にIATF16949の審査やPPAPの提出においては、MSAの結果が不十分だと一発で指摘されます。この記事の計算手順をExcelに組み込んで、自社の測定システムの「成績表」を作ってみてください。
S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年
メーカーで電気設計と品質保証に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
この記事の理解を深める本と道具
おすすめの道具
ゲージR&Rの考え方は、手元のノギスで同じ部品を何人かで測ってみると、測定のばらつきとして実感できます。ミツトヨのデジタルノギス(ABSデジマチックキャリパ)CD-15AXです。測定範囲は0〜150mm、最小表示量は0.01mmで、電源を入れるたびのゼロ合わせが要りません。
¥17,201 (2026/10/07 08:06時点 | Amazon調べ)
 ポチップ
おすすめの本
MSAを、IATF 16949のほかのコアツールとあわせて学びたいときに向いています。IATF 16949のコアツール(APQP・コントロールプラン・PPAP・FMEA・SPC・MSA)を、図解で解説した本です。第4版は、APQP参照マニュアル第3版とコントロールプラン参照マニュアル第1版に対応しています(日科技連出版社、岩波好夫 著)。
¥3,740 (2026/10/07 08:04時点 | Amazon調べ)
ポチップ
おすすめの本
品質管理を、教科書で基本から学び直したいときに向いています。品質管理の基本をわかりやすく解説した教科書です(第5版)。
¥2,803 (2026/05/10 14:53時点 | Amazon調べ)
ポチップ
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。
つまずきやすい「違い」を一気に解決
計算力アップ・資格対策