リフロー炉の温度プロファイルを渡されて、「山みたいなグラフだけど、どこを見ればいいの?」と固まってしまったことはありませんか。
はじめは戸惑って当然です。実はこのグラフ、4つの区間に分けて見るだけで、驚くほど読みやすくなります。この記事では、リフロー炉の温度プロファイルを「4ゾーン」に分けて、それぞれの役割と決め方を一つずつやさしく解説します。
- 温度プロファイルのグラフを見ても、何が良くて何が悪いのか判断できない
- 「予熱」「均熱」「ピーク」の違いがあいまいで、説明できない
- はんだペーストのデータシートに書かれた推奨条件の読み方がわからない
- 実装不良が出たとき、プロファイルのどこを疑えばいいのかわからない
- リフロー炉と温度プロファイルの正体(オーブン料理のレシピと同じ)
- 予熱・均熱・ピーク・冷却の4ゾーンの役割と、温度・時間の目安
- プロファイルの良し悪しを判定する4つの計算(途中式つき)
- 自分の基板に合わせたプロファイルの決め方5ステップ
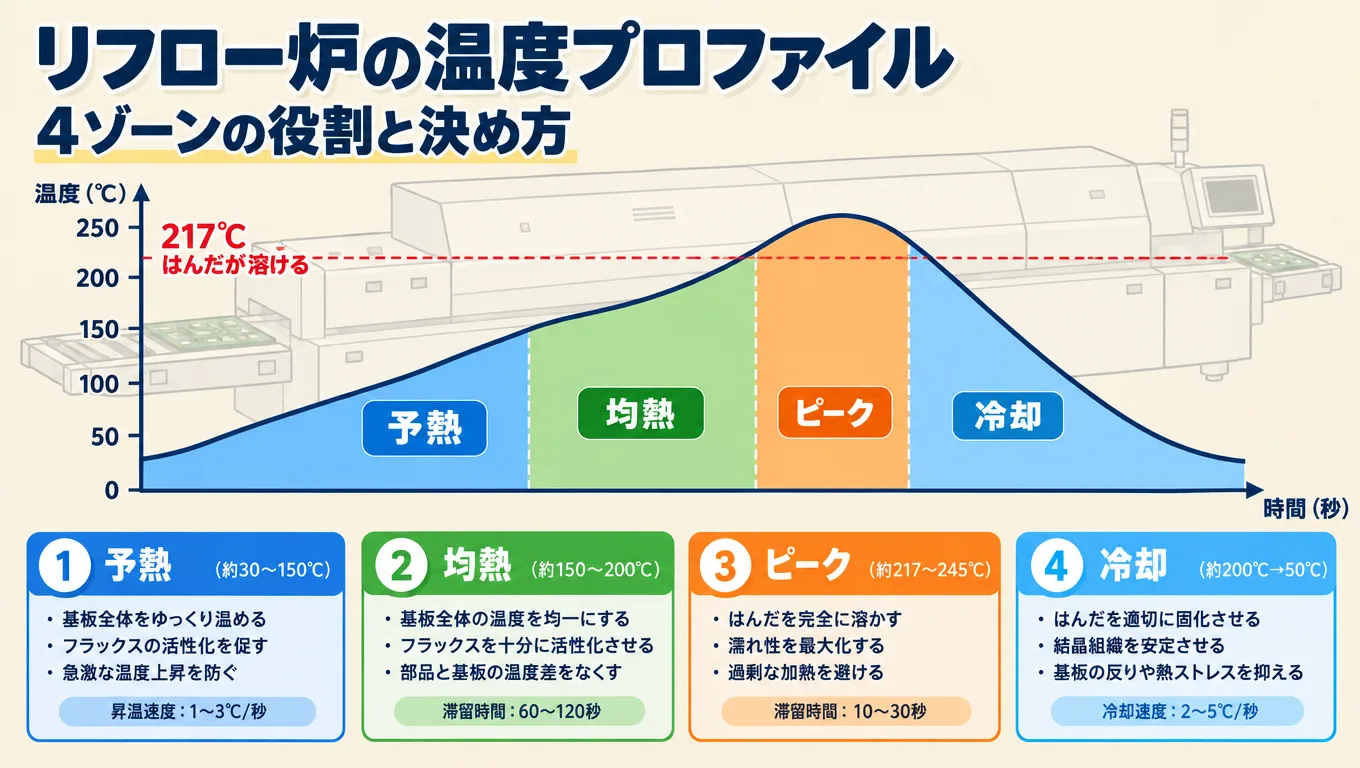
リフロー炉の温度プロファイルとは、基板がリフロー炉(はんだを溶かすトンネル型のオーブン)を通るあいだの「温度と時間の変化」を表したグラフです。中身は予熱・均熱・ピーク・冷却の4ゾーンに分かれています。鉛フリーはんだ(SAC305)なら、150〜180℃くらいで基板全体の温度をそろえ、融点の約217℃を超えて230〜250℃くらいまで一気に上げてから、冷やして固めます。具体的な条件は、使うはんだペーストと部品のデータシートで決めます。
そもそもリフロー炉とは?温度プロファイルとは?
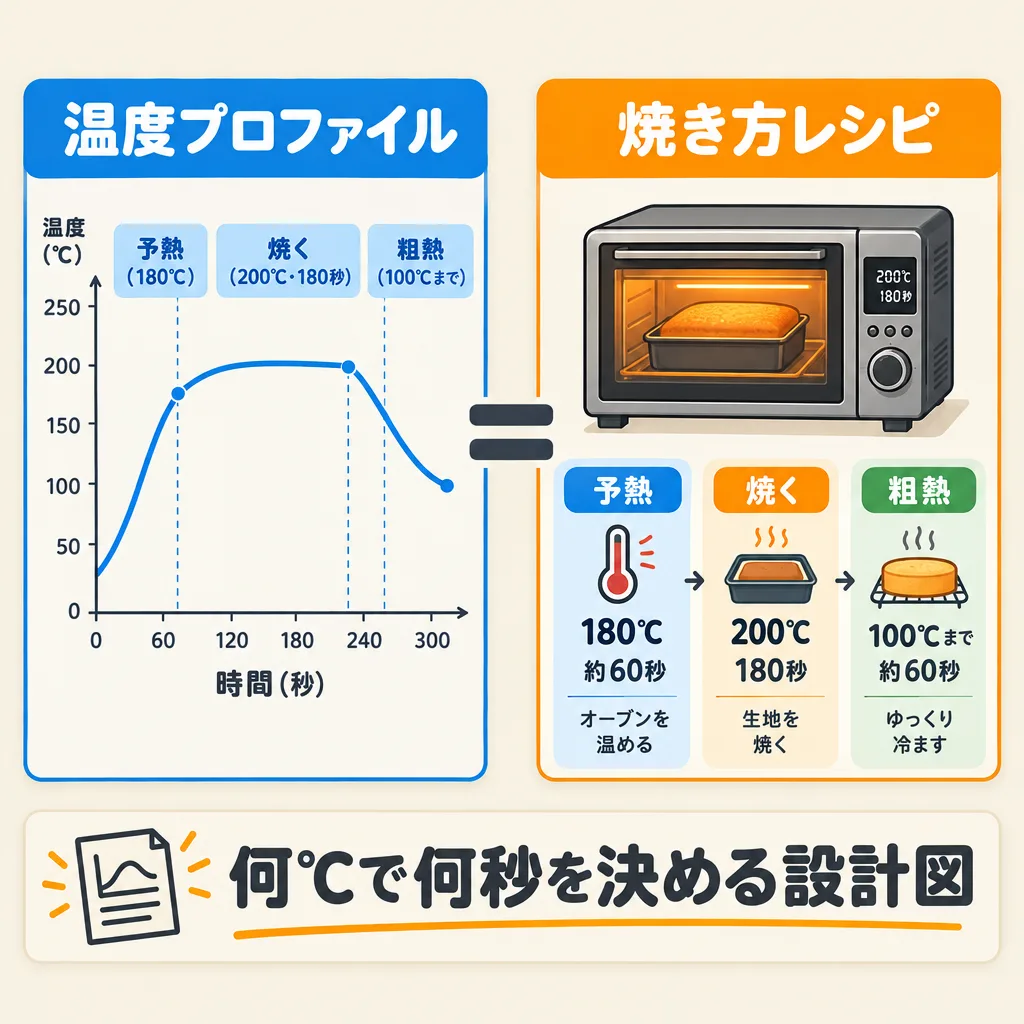
リフロー炉は「基板を丸ごと温めて、はんだを溶かすトンネル型のオーブン」で、温度プロファイルはそのオーブンの「焼き方レシピ」です。
リフロー炉は「ベルトコンベア付きのオーブン」
リフロー実装では、まず基板にクリームはんだ(はんだの粉とフラックスを練り合わせたペースト)を印刷し、その上に部品を載せます。この基板をベルトコンベアに乗せて、炉の中をゆっくり通過させます。
炉の中は、入口から出口に向かっていくつもの「部屋(ヒーターゾーン)」に分かれていて、部屋ごとに温度が設定されています。基板は部屋を順番に通り抜けるうちに、温まり、はんだが溶け、また冷えて固まります。
温度プロファイルは、オーブン料理のレシピと同じです。「180℃で10分予熱して、220℃で15分焼いて、取り出して粗熱をとる」というレシピを守らないと、ケーキは生焼けになったり焦げたりします。はんだも同じで、「何℃で何秒」というレシピを外すと、溶け残りや部品の焦げが起きます。
温度プロファイルは「横軸が時間、縦軸が温度」のグラフ
温度プロファイル(リフロープロファイルとも呼びます)は、基板の上に貼った温度センサー(熱電対:ねつでんつい)で測った温度を、時間ごとに記録したグラフです。横軸が「炉に入ってからの秒数」、縦軸が「基板の温度(℃)」になります。
「炉の設定温度」と「基板の実際の温度」は別物です。炉のヒーターを260℃に設定しても、基板がその温度になるとは限りません。温度プロファイルが表しているのは、あくまで基板(部品)が実際に何℃になったかです。
リフロー炉は「基板を焼くオーブン」、温度プロファイルは「その焼き方レシピを、実際の基板の温度で記録したもの」ということです。
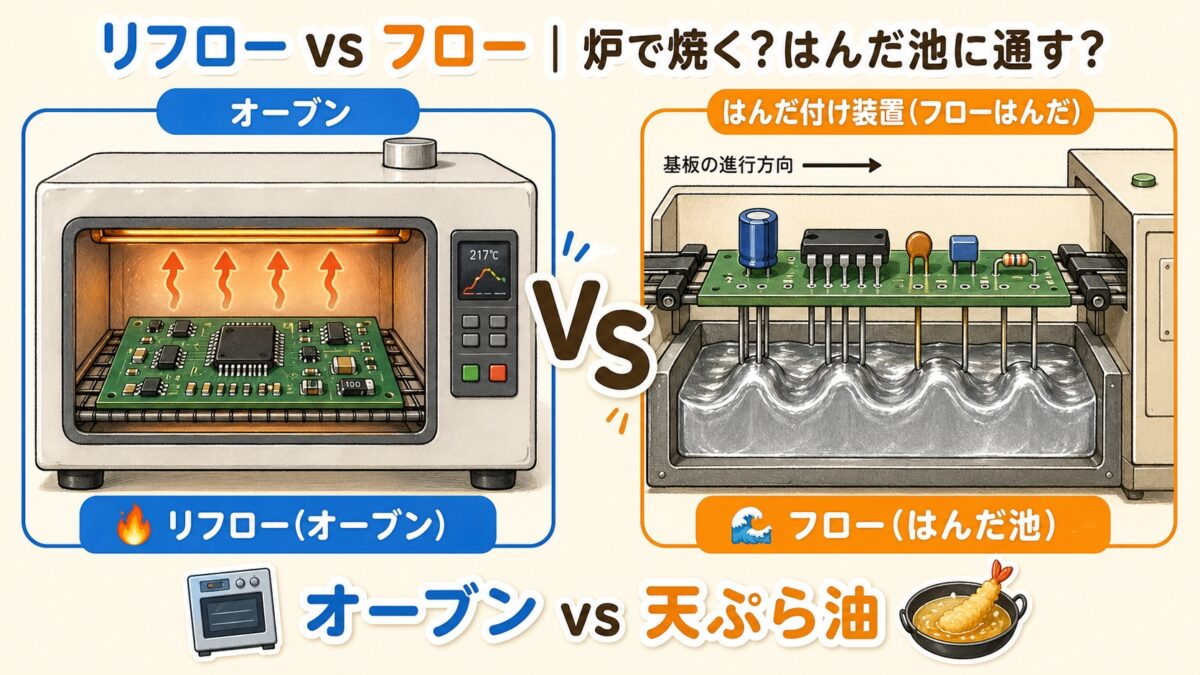
そもそも「リフロー」って何?という人はここから。オーブンと天ぷら油のたとえで一発でわかります。
温度プロファイルの4ゾーンを一覧で理解する
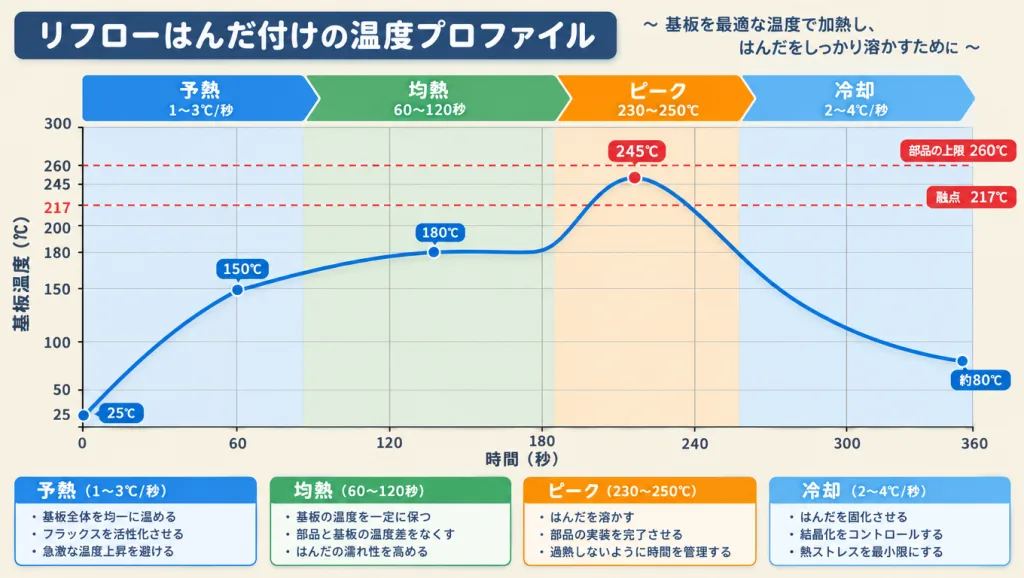
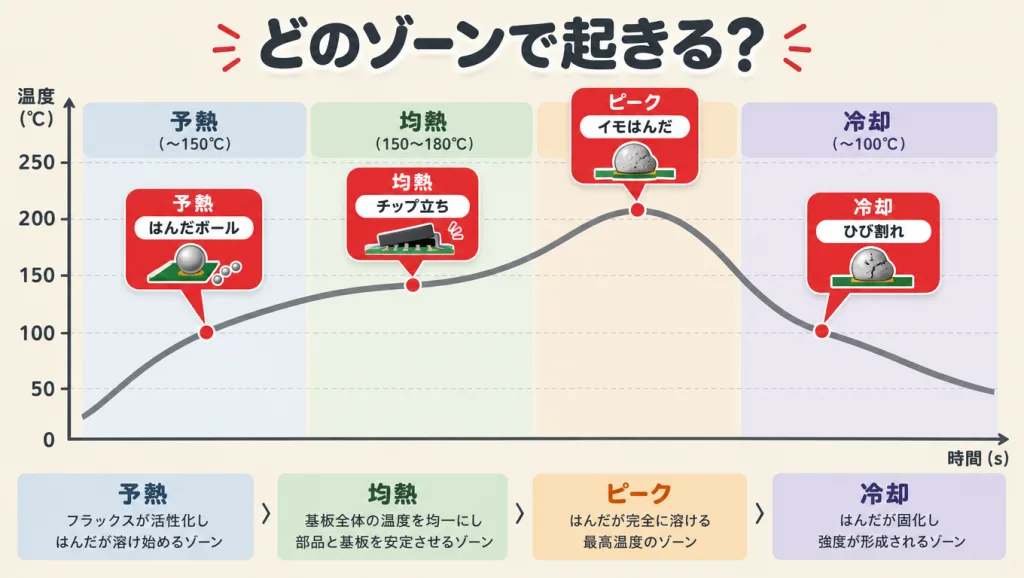
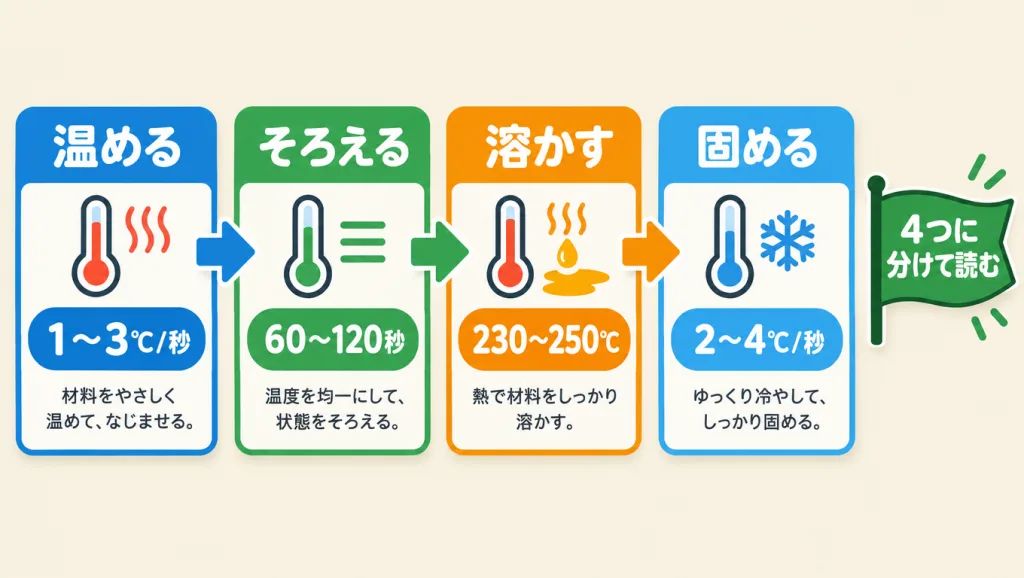
温度プロファイルは「予熱→均熱→ピーク→冷却」の4つの区間でできていて、それぞれ役割がまったく違います。
まずは全体像を一覧でつかみましょう。数値は、鉛フリーはんだのSAC305(スズ96.5%・銀3%・銅0.5%の合金。融点は約217〜220℃)を使う場合の一般的な目安です。
| ゾーン | ひとことで言うと | 温度・時間の目安 | 見るべき数値 |
|---|---|---|---|
| 1. 予熱 (ランプアップ) | ゆっくり温める | 室温→150℃前後 1〜3℃/秒 | 昇温速度 |
| 2. 均熱 (ソーク) | 温度をそろえる | 150〜180℃前後 60〜120秒 | 均熱時間 |
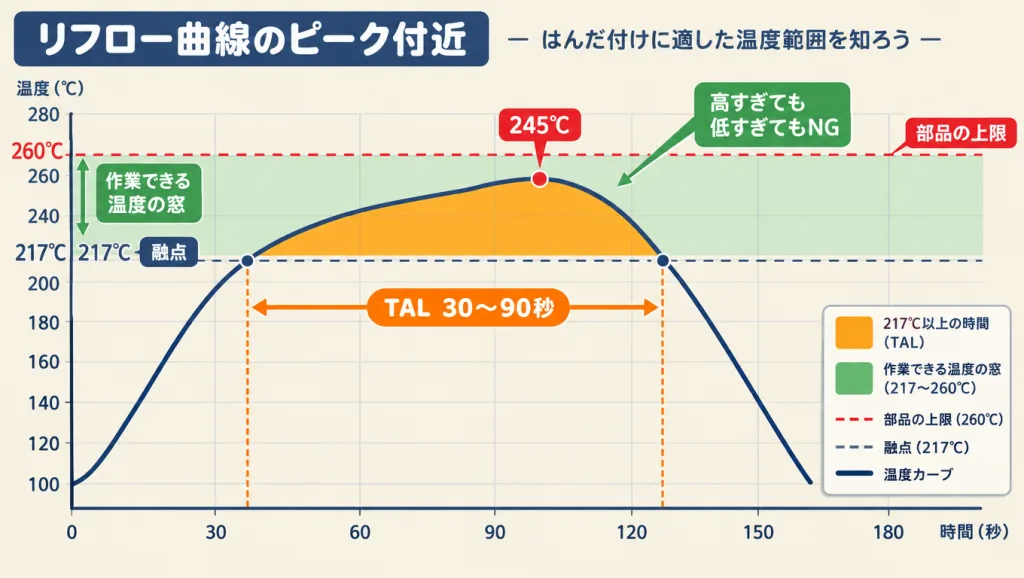
| 3. ピーク (本加熱・リフロー) | はんだを溶かす | ピーク230〜250℃前後 217℃以上を30〜90秒 | ピーク温度・TAL |
| 4. 冷却 (クールダウン) | 固めて仕上げる | 2〜4℃/秒前後 | 冷却速度 |
表に出てくる「TAL(タル)」は、Time Above Liquidus の略で、「はんだが溶けている時間」のことです。液相線(えきそうせん)とは、はんだが完全に液体になる温度のことで、SAC305なら約217℃です。
実際のリフロー炉には、ヒーターの部屋(ヒーターゾーン)が7〜10個以上あることも珍しくありません。この記事でいう「4ゾーン」は、炉の部屋の数ではなく、基板の温度変化を役割で4つに分けたものです。複数の部屋を組み合わせて、1つのゾーンを作るイメージです。
温度プロファイルは「温める→そろえる→溶かす→固める」の4段階です。グラフを見るときは、この4つの区間に線を引いて、区間ごとに数値をチェックすればいい、ということです。
※数値は一般的な目安です。はんだペーストや部品によって推奨条件は変わるため、具体値は必ず各メーカーのデータシートで確認してください。
ゾーン1「予熱」:なぜいきなり熱くしてはいけないのか
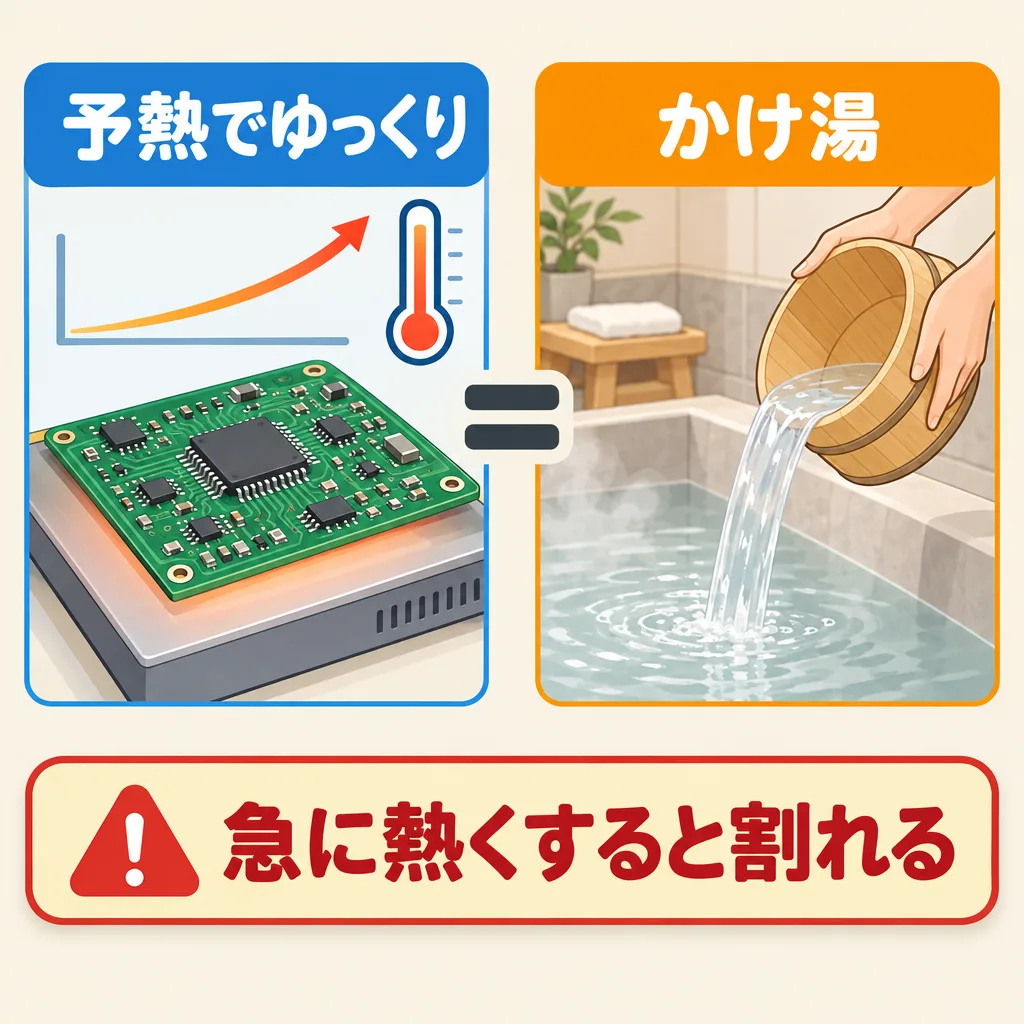
予熱は、室温の基板を150℃前後まで「1秒あたり1〜3℃」くらいのペースでゆっくり温める区間です。目的は、急な温度変化で部品やはんだペーストを傷めないことです。
予熱は、熱いお風呂に入る前の「かけ湯」です。冷えた体でいきなり熱い湯船に飛び込むと、体がびっくりしてしまいますよね。部品も同じで、急に熱を加えると内部と外側に温度差ができて、ひび割れなどのトラブルが起きます。
急に温めると起きる3つのトラブル
はんだペーストが飛び散る
はんだペーストには溶剤(ペーストをやわらかくしている液体成分)が含まれています。急に温めると溶剤が一気に沸騰して、はんだの粒が周りに飛び散ります。これが「はんだボール」という不良の原因になります。
セラミックコンデンサが割れる
セラミックは急な温度変化に弱い素材です。熱いお茶を冷えたガラスのコップに注ぐと割れることがあるのと同じで、表面だけが急に膨らむと、内部にひびが入ります。
部品の中の湿気が膨らむ
樹脂でできたICは、空気中の湿気をわずかに吸っています。急に加熱すると、その水分が水蒸気になって膨らみ、パッケージが内側から割れることがあります。ポップコーンがはじけるのに似ているので「ポップコーン現象」と呼ばれます。
部品の耐熱性を決める業界規格(IPC/JEDEC J-STD-020)でも、昇温速度は「最大3℃/秒」とされています。「3℃/秒より速くしない」が予熱の基本ルールです。
予熱は「部品とはんだペーストを熱に慣れさせる準備運動」ということです。速さの目安は1秒に1〜3℃。焦らず温めるのがコツです。
ゾーン2「均熱」:基板の温度ムラをなくす待ち時間
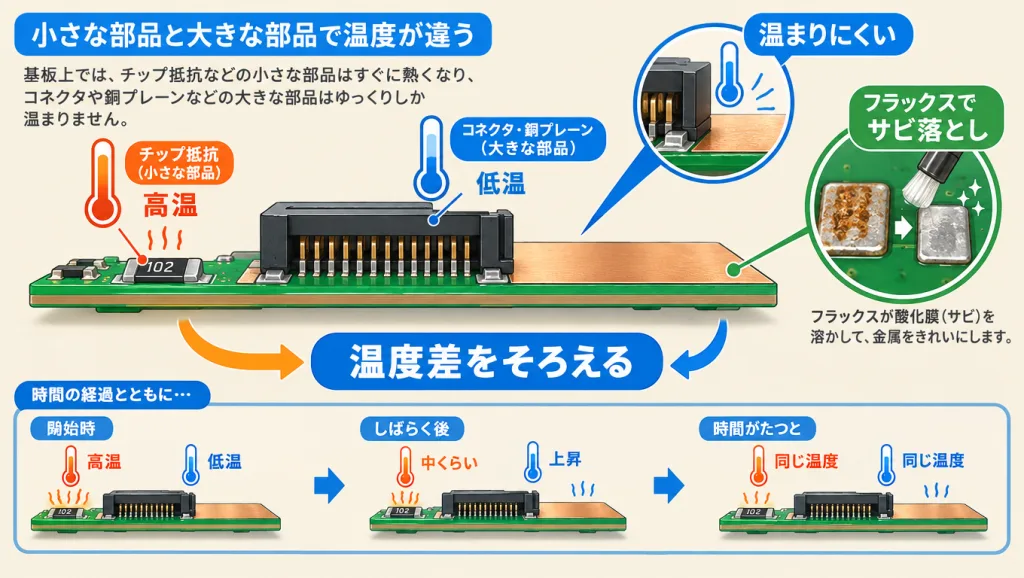
均熱は、150〜180℃くらいの温度を60〜120秒ほど保ち、基板の上のすべての部品の温度を「そろえる」区間です。同時に、フラックスを働かせて金属の表面をきれいにします。
役割1:大きい部品と小さい部品の温度差をなくす
同じ炉に入れても、部品によって温まる速さが違います。小さなチップ抵抗はすぐ熱くなりますが、大きなコネクタや、銅がたくさん広がった部分(ベタパターン)は、なかなか温まりません。
この「温まりやすさの違い」を熱容量(ねつようりょう)と言います。熱容量とは、かんたんに言えば「温めるのに必要な熱の量」のことで、大きく重いものほど熱容量が大きく、温まりにくくなります。
鍋で煮物を作るとき、薄切りの人参はすぐ火が通りますが、丸ごとのじゃがいもは中まで時間がかかりますよね。弱火でコトコト待つ時間をとるから、全部の具材に均一に火が通ります。均熱は、この「コトコト待つ時間」です。
役割2:フラックスで金属表面の「サビ」を落とす
はんだペーストに含まれるフラックス(金属表面の酸化膜を取り除く洗浄剤のような成分)は、150℃前後から本格的に働きはじめます。銅や部品の電極の表面には、目に見えない薄いサビ(酸化膜)がついています。これを落としておかないと、はんだがきれいに広がりません。
均熱を長くしすぎると、フラックスが先に力を使い果たしてしまいます。すると、肝心のはんだが溶けるタイミングで酸化膜を落とせず、はんだが広がらない「濡れ不良」が起きます。短すぎても長すぎてもダメ、というのが均熱の難しいところです。
均熱は「全員がスタートラインにそろうのを待つ時間」です。温度差が残ったままピークに進むと、溶ける部品と溶けない部品が出て、不良につながります。

ベタGNDにつながったランドだけ温まらないのはなぜ?温度ムラを「設計で」減らす方法がわかります。
ゾーン3「ピーク」:はんだを溶かす勝負の数十秒
ピークは、はんだの融点(SAC305なら約217℃)を超えて230〜250℃くらいまで温度を上げ、はんだを完全に溶かして部品と基板をつなぐ区間です。プロファイルの中で一番大事で、一番気をつかう区間です。
見るべき数値は「ピーク温度」と「TAL」の2つ
ピーク温度(一番高い温度)
- 目安は230〜250℃前後
- 融点より20〜30℃くらい高くすると、はんだがよく広がる
- ただし部品の耐熱上限(多くは260℃)を超えてはいけない
TAL(はんだが溶けている時間)
- 217℃以上にいる時間のこと
- 目安は30〜90秒前後(ペーストによって異なる)
- 短いと溶け残り、長いと部品と基板が傷む
ピークはトーストを焼く最後の仕上げです。時間が短いと表面が白いまま(溶け残り)、長すぎると黒焦げ(部品の熱ダメージ)になります。ちょうどいいきつね色を狙う、時間との勝負です。
なぜ融点ぴったりではダメなのか
「217℃で溶けるなら、217℃まで上げればいいのでは?」と思いますよね。ところが、融点ぴったりでは、はんだが「溶けてはいるけれど、さらさら流れない」状態にとどまります。
はんだが銅の表面にしっかり広がる(これを「濡れる」と言います)には、融点より少し高い温度が必要です。さらに、基板の上には温まりにくい部品もあるので、その部品まで融点を確実に超えさせるために、余裕を見て230〜250℃くらいを狙います。
部品のデータシートにある「260℃」は、部品の耐熱性を評価する規格(J-STD-020)で使われる上限温度です。この温度で量産するという意味ではありません。量産の条件は、部品の上限より低く、ペーストの推奨範囲の中におさめます。
ピークは「はんだの融点より高く、部品の耐熱上限より低い」という狭い範囲を、ちょうどいい時間だけ通すことです。この範囲のことを「プロセスウィンドウ(作業できる温度の窓)」と呼びます。
※ピーク温度・TALの推奨値は、はんだペーストや部品によって異なります。具体値はデータシートで確認してください。
ゾーン4「冷却」:固まり方で接合部の強さが決まる
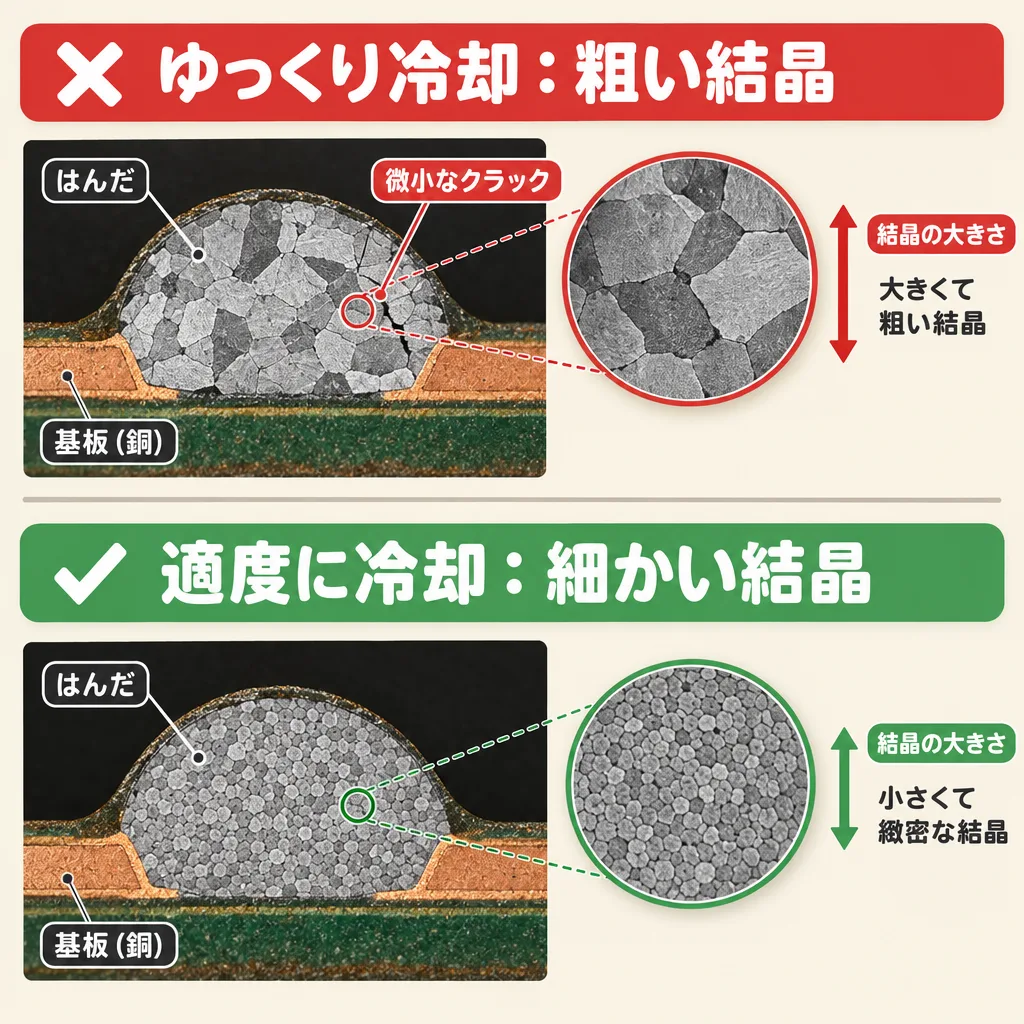
冷却は、溶けたはんだを1秒あたり2〜4℃くらいのペースで冷やして固める区間です。「冷えれば同じ」と思われがちですが、冷やし方で接合部の強さが変わります。
ゆっくりすぎても、速すぎてもダメ
ゆっくりすぎる場合
- はんだの中の結晶(金属のつぶ)が大きく育つ
- つぶが粗いと、振動や温度変化でひびが入りやすい
- はんだが固まる前に部品がずれやすい
速すぎる場合
- 部品と基板の縮み方の差が大きくなる
- セラミック部品やはんだ接合部にひびが入る
- 規格(J-STD-020)では降温は最大6℃/秒
氷を作るとき、ゆっくり凍らせると大きな結晶ができ、一気に凍らせると細かい結晶になります。はんだも同じで、適度なスピードで冷やすと細かいつぶがぎっしり詰まって、ねばり強い接合部になります。
冷却は「接合部の体質を決める仕上げ」です。ゆっくりすぎず、急ぎすぎず、2〜4℃/秒くらいのペースを目安にします。
実際に計算してみよう:温度プロファイルの良し悪しを判定する
温度プロファイルの良し悪しは、「昇温速度・均熱時間・TAL・冷却速度」の4つを計算すれば判定できます。使う計算は引き算と割り算だけです。
ここでは、例として用意した測定データ(SAC305のはんだペーストを想定)を使って、1つずつ計算します。
| 炉に入ってからの時間 | 基板の温度 | できごと |
|---|---|---|
| 0秒 | 25℃ | 炉に入る |
| 60秒 | 150℃ | 予熱が終わり、均熱が始まる |
| 150秒 | 180℃ | 均熱が終わる |
| 185秒 | 217℃ | はんだが溶け始める(融点を超える) |
| 215秒 | 245℃ | ピーク温度 |
| 245秒 | 217℃ | はんだが固まり始める |
| 285秒 | 125℃ | 冷却区間の終わり |
昇温速度は「上がった温度÷かかった時間」で求めます。
上がった温度は、150℃ − 25℃ = 125℃。
かかった時間は、60秒 − 0秒 = 60秒。
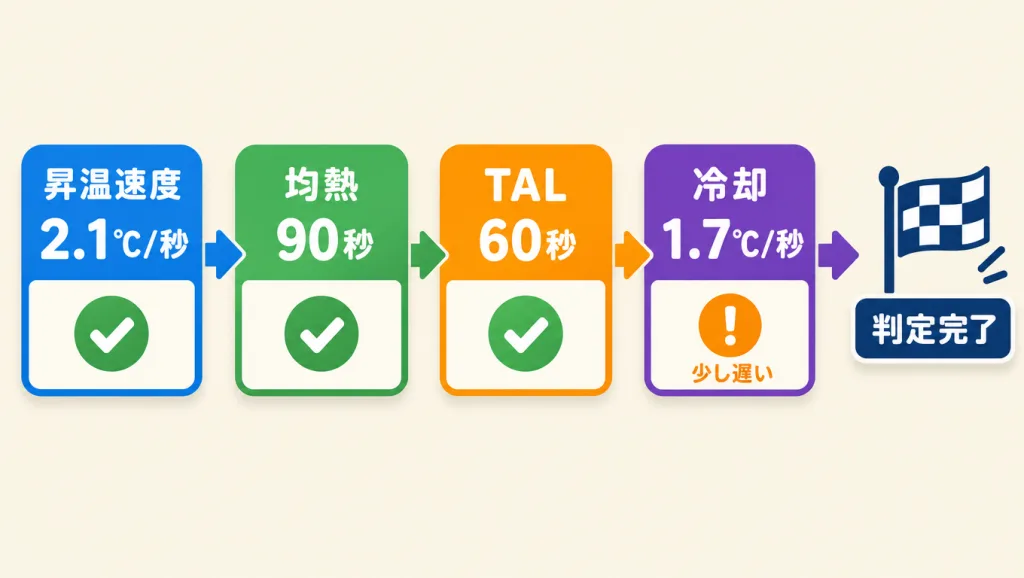
なので、125 ÷ 60 = 約2.1℃/秒。
目安の「3℃/秒以下」を守れているので合格です。
均熱時間は、150℃から180℃までにかかった時間です。
150秒 − 60秒 = 90秒。
目安の「60〜120秒」の範囲内なので合格です。
TALは、217℃を超えてから、また217℃を下回るまでの時間です。
245秒 − 185秒 = 60秒。
目安の「30〜90秒」の範囲内なので合格です。
ピーク温度の余裕も計算します。
融点との差:245℃ − 217℃ = 28℃(しっかり溶かせる)。
部品の上限との差:260℃ − 245℃ = 15℃(焦がさない余裕がある)。
冷却速度は「下がった温度÷かかった時間」です。
下がった温度は、245℃ − 125℃ = 120℃。
かかった時間は、285秒 − 215秒 = 70秒。
なので、120 ÷ 70 = 約1.7℃/秒。
規格の上限(6℃/秒)は守れていますが、目安の「2〜4℃/秒」より少しゆっくりです。冷却を少し速めたほうがよいという判定になります。
この計算は、基板の上の「一番温まりにくい場所」と「一番温まりやすい場所」の両方で行います。温まりにくい場所でTALが足りているか、温まりやすい場所で部品の上限を超えていないか。両方そろって、はじめて合格です。
温度プロファイルの読み方は、「4つの区間に線を引く→引き算で時間と温度差を出す→割り算で速度を出す→目安と比べる」の4ステップです。難しい数式は一つも要りません。
温度プロファイルの決め方5ステップ
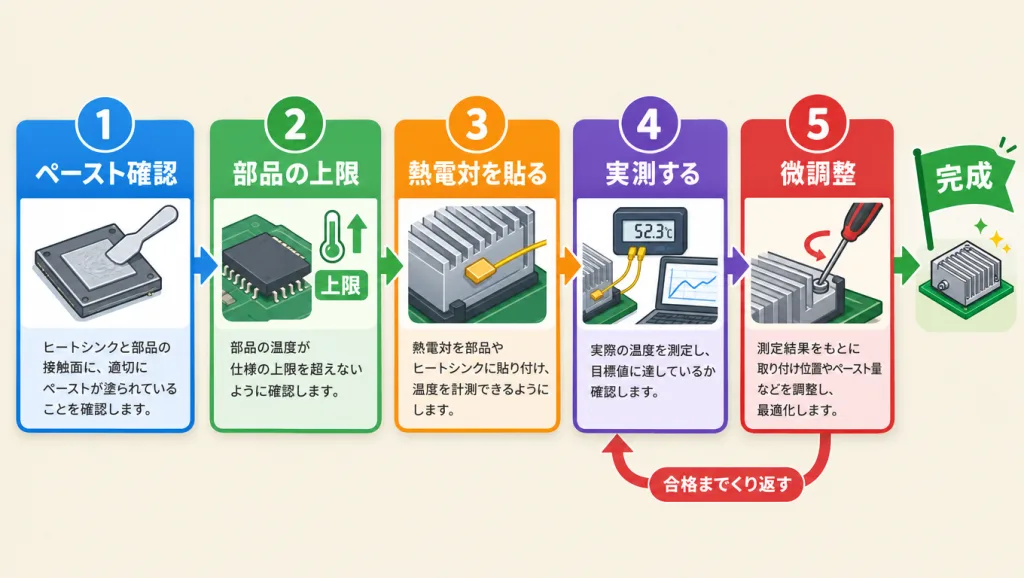
温度プロファイルは、「はんだペーストの推奨条件」を土台にして、「部品の耐熱上限」と「実測の結果」で調整して決めます。いきなり炉の設定をいじるのではなく、順番に進めるのがポイントです。
はんだペーストの推奨プロファイルを確認する
ペーストのメーカーは、データシートに「推奨温度プロファイル」を載せています。均熱の温度帯、ピーク温度、TALの範囲がここで決まります。これがレシピの土台です。
一番熱に弱い部品の上限を確認する
基板に載せる全部品のデータシートで、リフローの耐熱上限を確認します。一番低いものが、その基板全体の「天井」になります。電解コンデンサやコネクタ、LEDなどは上限が低いことがあるので要注意です。
温まりにくい場所・温まりやすい場所に熱電対をつける
大きな部品の真下や、ベタGNDにつながるランド(温まりにくい場所)と、小さなチップ部品(温まりやすい場所)の両方に温度センサーをつけます。
実際に炉に流して測る
温度記録装置(プロファイラー)と一緒に基板を炉に通し、実際の温度変化を記録します。前のブロックの4つのチェックを、温まりにくい場所と温まりやすい場所の両方で計算します。
炉の設定温度とコンベア速度で微調整する
TALが足りなければピークの部屋の温度を上げるか、コンベアを遅くします。部品の上限に近すぎれば、その逆にします。合格するまで測定と調整をくり返します。
プロファイル調整は製造側の仕事ですが、設計で「温度ムラが出にくい基板」にしておくと、調整がぐっと楽になります。大きな部品を一か所に固めない、銅箔の面積を表と裏で極端に偏らせない、といった配慮が効きます。
温度プロファイルは「ペーストのレシピを土台に、部品の天井を守りながら、実測で合わせ込む」もの、ということです。机の上だけでは決まらず、必ず実測で確かめます。
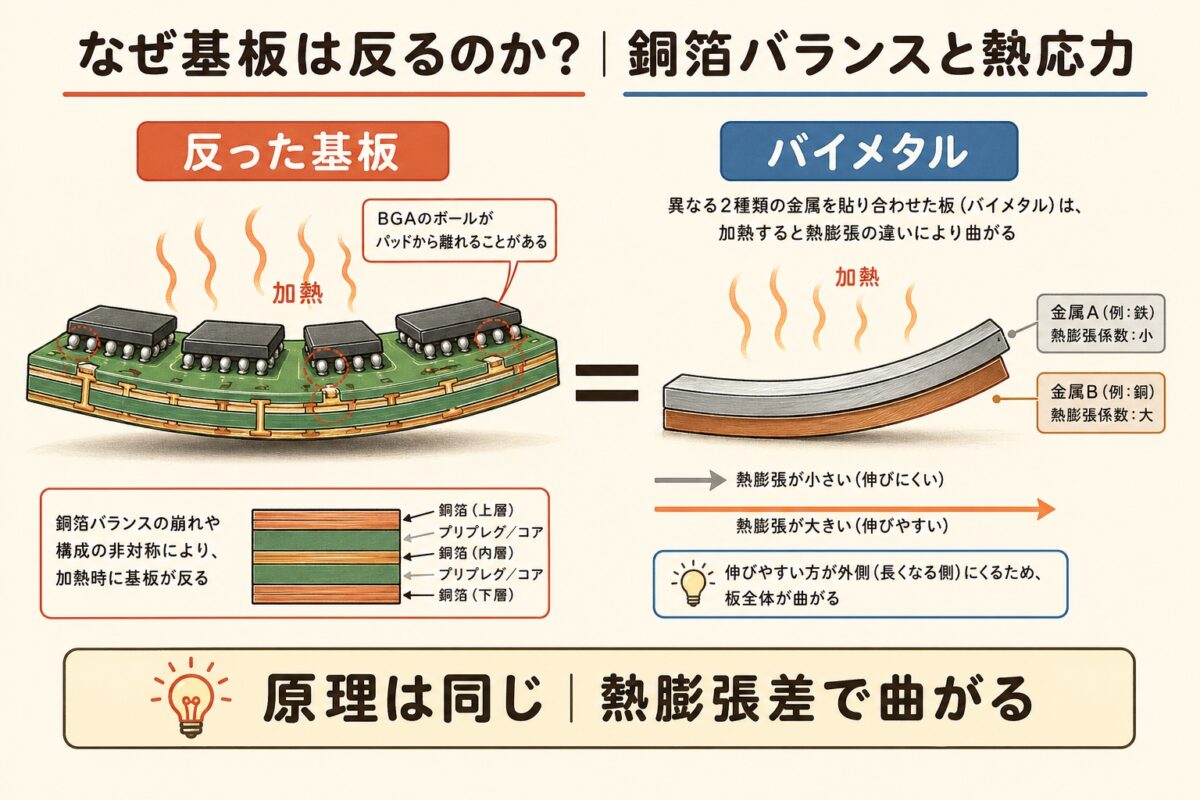
リフローの熱で基板がぐにゃっと反るのはなぜ?設計で防ぐ「銅箔バランス」の考え方がわかります。
よくある間違い:プロファイルがずれると起きる不良
実装不良の多くは、4ゾーンのどこかの設定ミスとつながっています。不良が出たら、まず「どのゾーンが原因か」を疑うと、原因にたどり着くのが早くなります。
| ゾーン | 設定ミス | 起きやすい不良 |
|---|---|---|
| 予熱 | 温度の上げ方が速すぎる | はんだボール、セラミックコンデンサの割れ、ポップコーン現象 |
| 均熱 | 短すぎる(温度ムラが残る) | チップ立ち(部品の片側だけ先に溶けて立ち上がる) |
| 均熱 | 長すぎる(フラックスが力を使い果たす) | 濡れ不良、はんだが広がらない |
| ピーク | 温度が低い/TALが短い | 溶け残り、イモはんだ(表面がぼそぼそした接合不良) |
| ピーク | 温度が高い/TALが長い | 部品の熱ダメージ、基板の変色・反り |
| 冷却 | 遅すぎる/速すぎる | 接合部が弱くなる、熱衝撃によるひび割れ |
「溶け残りが出たから、とにかくピーク温度を上げよう」は危険な考え方です。原因が均熱不足(温度ムラ)だった場合、ピークを上げると温まりやすい小さな部品が先に熱ダメージを受けます。まず温度ムラを疑い、均熱から見直すのが近道です。
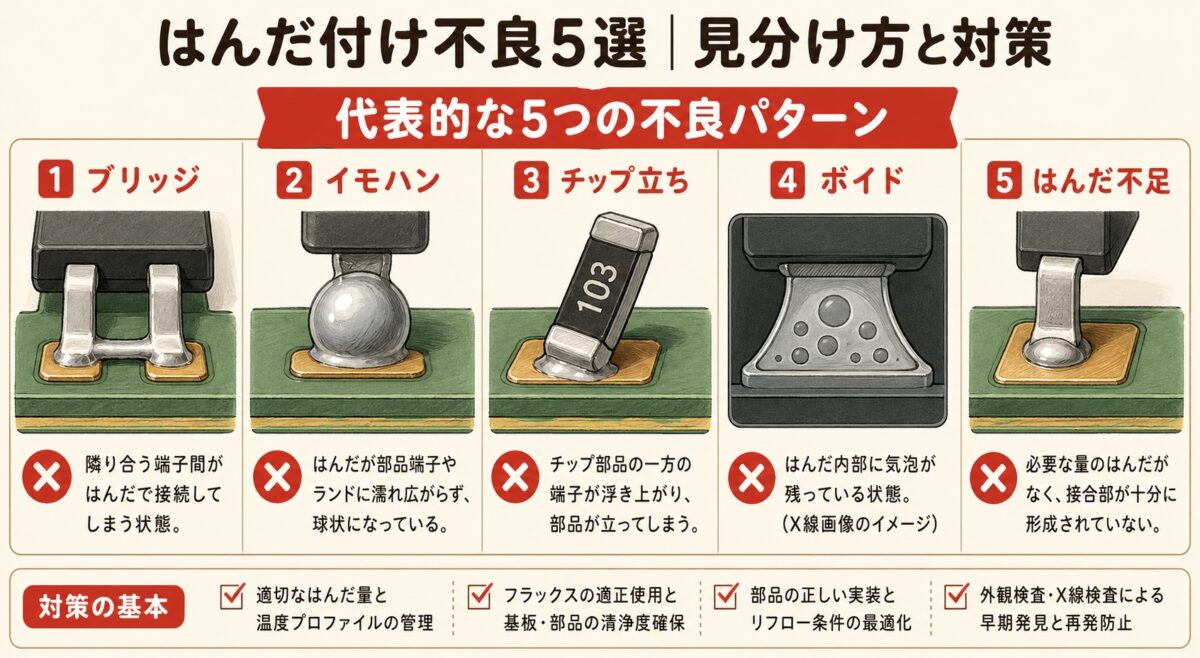
不良は「どのゾーンで起きたか」から考えます。不良ごとの見た目や詳しい原因は、記事末で紹介する「はんだ付け不良5選」で解説しています。
よくある質問
まとめ:温度プロファイルは「4つに分けて読む」
- リフロー炉は基板を丸ごと焼くオーブン、温度プロファイルはその焼き方レシピです。
- 予熱は、1〜3℃/秒でゆっくり温めて、部品とペーストを熱に慣らす区間です。
- 均熱は、150〜180℃前後で60〜120秒待ち、温度ムラをなくしてフラックスを働かせる区間です。
- ピークは、融点(約217℃)より高く部品の上限より低い230〜250℃前後で、TAL30〜90秒を狙う区間です。
- 冷却は、2〜4℃/秒前後で冷やし、強い接合部を作る区間です。
- 決め方は「ペーストの推奨→部品の上限→実測→調整」の順番です。
山のようなグラフも、4つの区間に分けて見れば、もう怖くありません。次にプロファイルを見るときは、まず4本の線を引いて、昇温速度・均熱時間・TAL・冷却速度の4つを計算してみてください。
※本記事の数値は一般的な目安です。実際の条件は、使用するはんだペースト・部品・基板のデータシートとメーカー推奨値に従ってください。
次に読むべき記事
ここまでで、温度プロファイルの4ゾーンと、その読み方・決め方がわかりました。次は、プロファイルがずれたときに実際の基板で何が起きるのかを、不良の見た目から確かめていきましょう。


テーマ別に、もっと深く学ぶ
気になるところから読んで大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。