※本記事にはプロモーション(広告)が含まれています。
- 出荷検査は合格したのに、半年後に市場で基板がショートした
- 不良解析で「イオンマイグレーションの疑い」と言われたが、正直よくわからない
- 沿面距離は規格どおりに取っているのに、なぜ短絡するのか知りたい
- イオンマイグレーションが起きる仕組みと、そろうと危ない3つの条件
- 基板の表面で起きる「デンドライト」と、内部で起きる「CAF」の違い
- 設計と製造でできる対策と、評価試験での確かめ方
「イオンマイグレーション」は、基板の故障の中でもとくに厄介なものの一つです。出荷したときは正常に動いていて、使っているうちに、ある日とつぜんショートします。
名前はむずかしそうですが、起きていることはシンプルです。この記事では、専門用語をひとつずつ噛み砕きながら、仕組みから対策までを順番に解説します。
イオンマイグレーションとは、電圧がかかった電極(金属の端子やパターン)のあいだに水分があるとき、プラス側の金属がイオン(電気を帯びた粒)になって溶け出し、マイナス側へ移動して金属として積もり、やがて電極どうしをつないで短絡(ショート)させる故障です。起きるには「水分」「電位差(電圧の差)」「溶けやすい金属」の3つがそろう必要があり、どれか1つを断てば防げます。
そもそもイオンマイグレーションとは?
イオンマイグレーションは、金属が水に溶けて移動し、別の場所で金属に戻って積もっていく現象です。積もった金属が電極どうしをつなぐと、短絡します。
言葉を分けると意味がわかる
「イオン」は、電気を帯びた小さな粒のことです。金属は水に溶けると、プラスの電気を帯びたイオンになります。
「マイグレーション」は、英語で「移動」という意味です。つまりイオンマイグレーションは、「金属のイオンが移動すること」をそのまま名前にしています。
| 用語 | かんたんに言うと |
|---|---|
| 電極 | 電気の出入り口になる金属。基板ではパターン(銅の配線)や部品の端子 |
| 陽極(ようきょく) | 電圧が高いほう(プラス側)の電極。ここで金属が溶ける |
| 陰極(いんきょく) | 電圧が低いほう(マイナス側)の電極。ここに金属が積もる |
| デンドライト | 積もった金属が、樹の枝のような形に伸びたもの。「樹枝状結晶(じゅしじょうけっしょう)」とも呼ぶ |
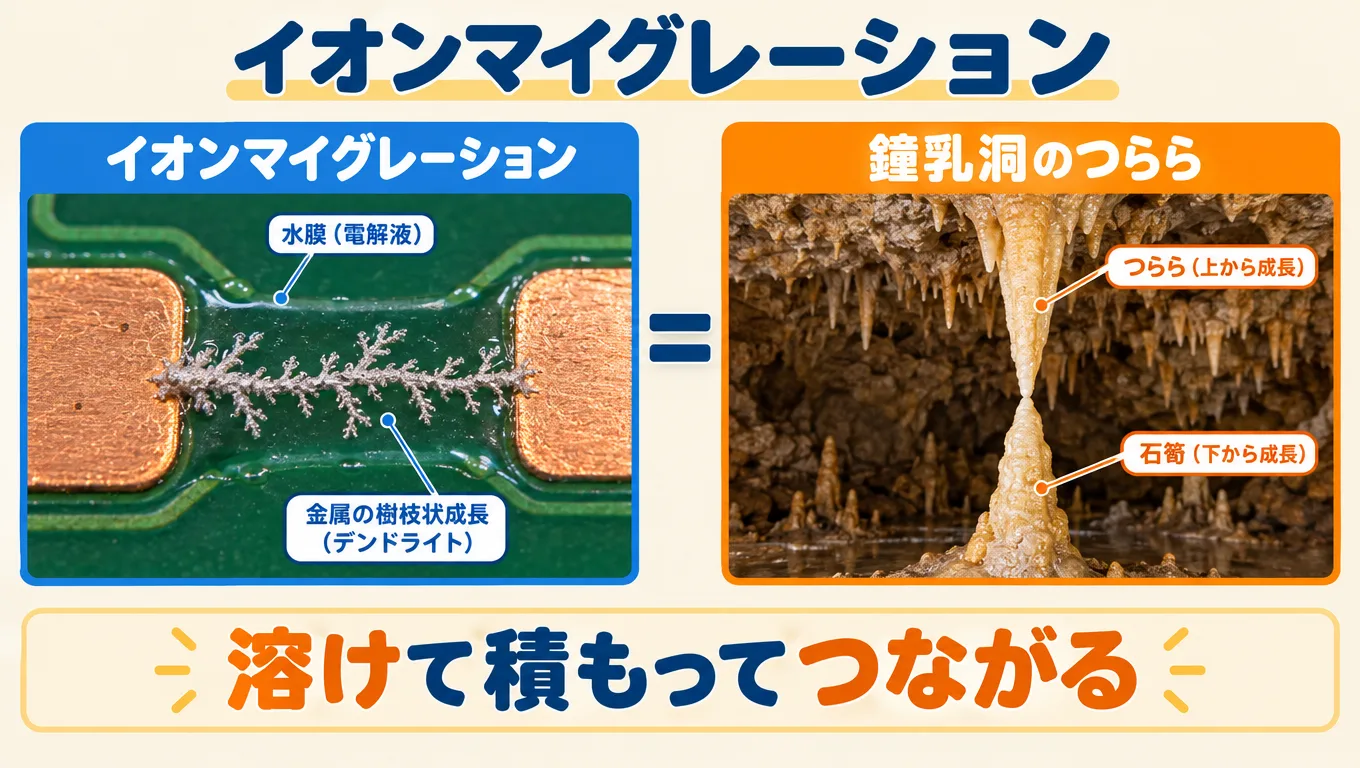
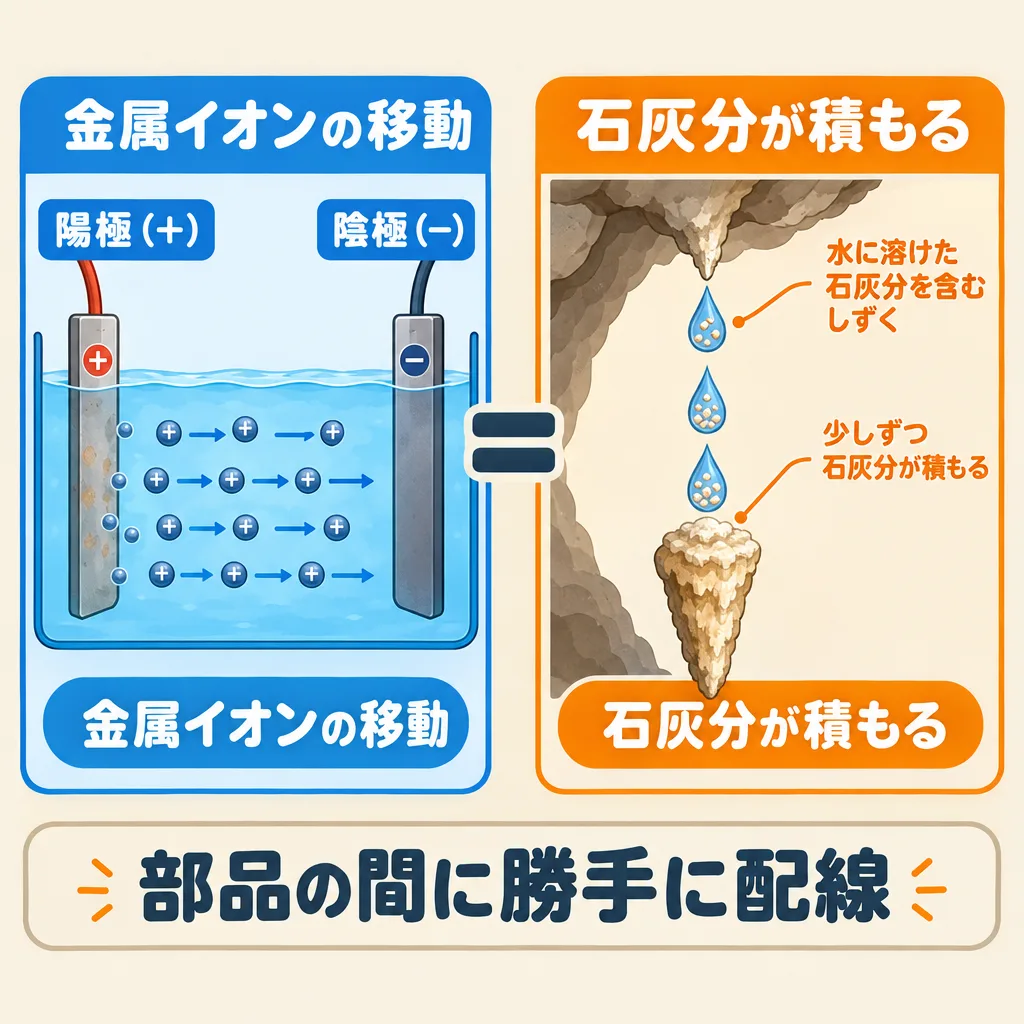
鍾乳洞(しょうにゅうどう)のつららを思い浮かべてください。水に溶けた石灰分が少しずつ積もって、長い時間をかけて天井から床まで届きます。イオンマイグレーションも同じで、溶けた金属が少しずつ積もり、やがて向かいの電極まで届いてしまいます。違うのは、電圧がかかっているぶん、ずっと速く進むことです。
つまり、イオンマイグレーションは「金属が溶けて、移動して、積もって、つながる」故障です。部品が壊れるのではなく、部品と部品のあいだに、勝手に新しい配線ができてしまうと考えるとわかりやすくなります。
なぜ起きる?3つの条件と4つのステップ
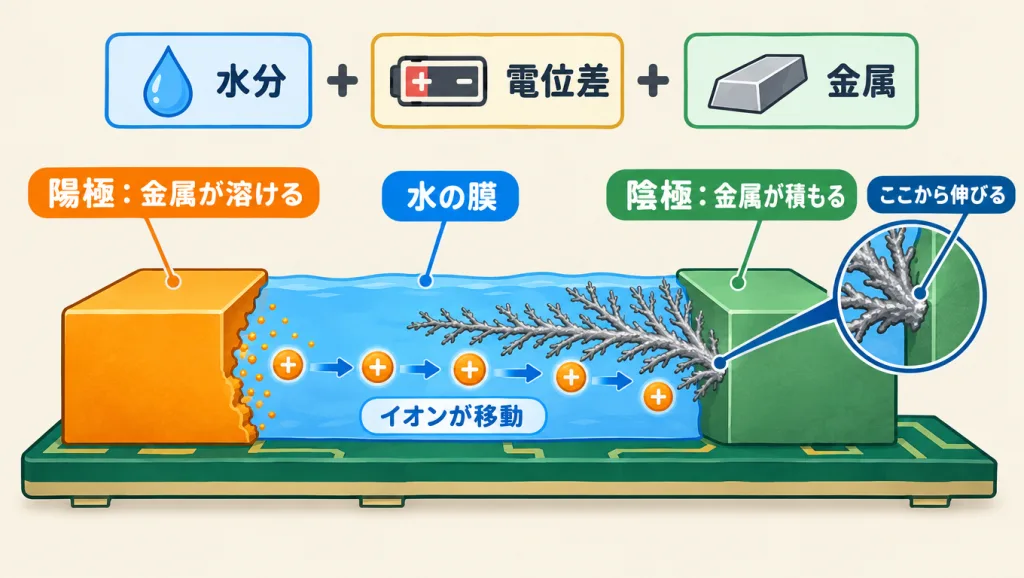
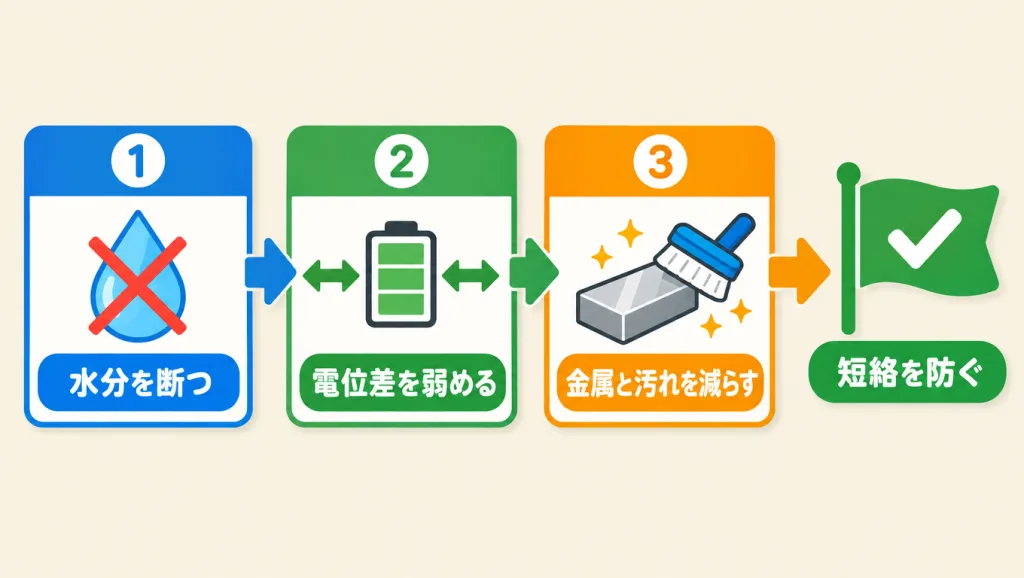
イオンマイグレーションは、「水分」「電位差」「溶けやすい金属」の3つがそろったときだけ起きます。逆に言えば、どれか1つでも欠ければ起きません。
そろうと危ない3つの条件
| 条件 | 役割 | 基板で言うと |
|---|---|---|
| 水分 | 金属を溶かし、イオンを運ぶ「通り道」 | 結露、高い湿度、基板が吸った水分 |
| 電位差 | イオンを一方向に引っぱる「力」 | 電源とGNDのように、電圧の違うパターンが隣り合う場所 |
| 溶けやすい金属 | 移動する「材料」 | 銀、銅、はんだに含まれる鉛やスズ |
ここにもう1つ、イオン性の汚れが加わると、さらに進みやすくなります。イオン性の汚れとは、水に溶けると電気を通しやすくする汚れのことです。はんだ付けで残ったフラックス(はんだのなじみを良くする薬剤)の残りや、手で触ったときの汗に含まれる塩分などがこれに当たります。
短絡までの4つのステップ
湿気や結露で、電極のあいだにごく薄い水の膜ができます。目に見えないほど薄くても、イオンの通り道になります。
陽極(プラス側)の金属が水に溶けて、プラスのイオンになります。これを「陽極溶解(ようきょくようかい)」と呼びます。
プラスのイオンは、マイナスに引き寄せられます。電位差に引っぱられて、水の膜の中を陰極(マイナス側)へ進みます。
陰極に着いたイオンは、電子を受け取って金属に戻ります(これを「析出(せきしゅつ)」と呼びます)。析出した金属は樹の枝のように伸び、陽極に届いた瞬間に短絡します。
金属が「溶ける」のはプラス側ですが、デンドライトが「伸び始める」のはマイナス側です。溶けた場所から伸びるわけではありません。不良解析で基板を見るときは、マイナス側の電極の根元を確認します。
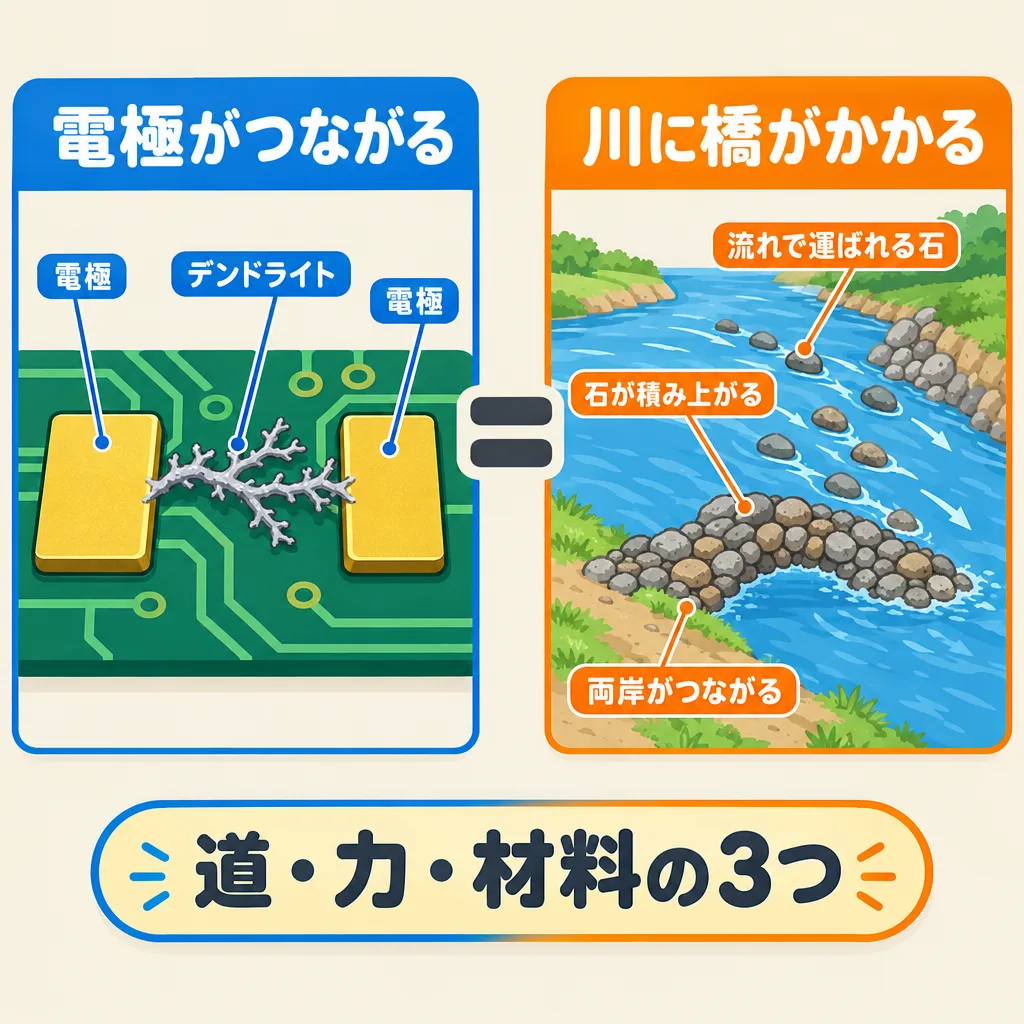
つまり、水分は「道」、電位差は「力」、金属は「材料」です。3つのうち1つでも取り除けば、イオンマイグレーションは起きません。後で紹介する対策も、すべてこの3つのどれかを断つものです。
故障ではない「正常な漏れ」とは何が違う?がわかる
身近なたとえで完全理解:雨の日の「橋かけ」
イオンマイグレーションは、川の向こう岸へ、少しずつ石を運んで橋をかけていく作業に似ています。3つの条件が、それぞれ何に当たるかを見てみましょう。
基板の上で起きること
- 水の膜
- 電位差
- プラス側の金属
- デンドライトが伸びる
- 電極どうしがつながって短絡
川で起きること
- 川の水(石を運べる道)
- 向こう岸へ流れる水の勢い
- こちら岸に積んである石
- 向こう岸から石が積み上がる
- 橋がかかって両岸がつながる
晴れて川が干上がれば、石は運べません。これが「水分を断つ」対策です。水の勢いがなければ、石は動きません。これが「電位差を小さくする」対策です。
そして、こちら岸に石がなければ、そもそも橋はかけられません。これが「溶けにくい金属を使う」対策に当たります。
川幅が広い(電極のすき間が広い)ほど、橋がかかるまでの時間は長くなります。ただし、時間がかかるだけで、条件がそろっていればいつかは届きます。「すき間を広げれば絶対に安全」ではない点に注意してください。
つまり、対策は「川を干上がらせる」「流れを弱める」「石を置かない」の3通りです。どれか1つでも徹底できれば、橋はかかりません。
具体例で計算してみる:すき間と湿度の効き方
イオンマイグレーションの起きやすさは、「電界の強さ」と「温度・湿度」で大きく変わります。2つの計算で、その効き方を数字で確かめてみましょう。
計算1:すき間を半分にすると、引っぱる力は2倍
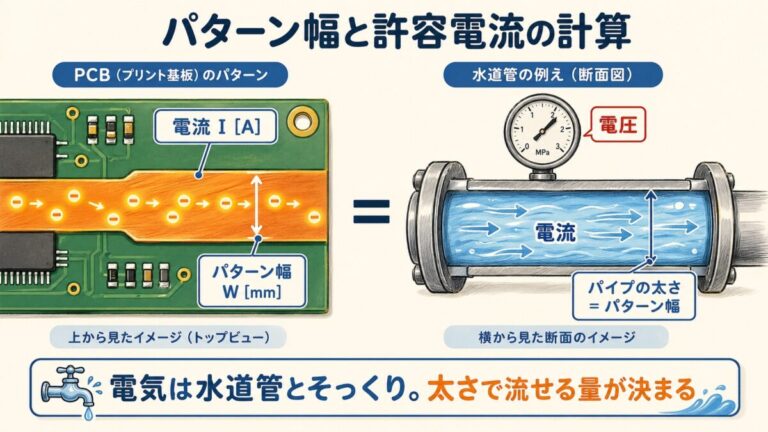
イオンを引っぱる力の強さは、「電界強度(でんかいきょうど)」で表します。電界強度とは、1mmあたりにどれだけの電圧がかかっているかを示す値です。
電界強度 E = 電圧 V ÷ すき間 d
5Vの電源パターンとGNDパターンが、0.2mmのすき間で並んでいるとします。電圧V=5V、すき間d=0.2mmです。
E=5V÷0.2mm=25V/mm。1mmあたり25Vの力でイオンを引っぱっている状態です。
部品を小さくして、すき間が0.1mmになったとします。E=5V÷0.1mm=50V/mm。電圧は同じ5Vなのに、引っぱる力は2倍になりました。
つまり、部品が小さくなってピン(端子)の間隔が狭くなるほど、同じ電圧でもイオンマイグレーションは起きやすくなります。電子機器の小型化が進むほど、この故障が問題になりやすい理由がここにあります。
計算2:85℃・85%の試験1,000時間は、何年分?
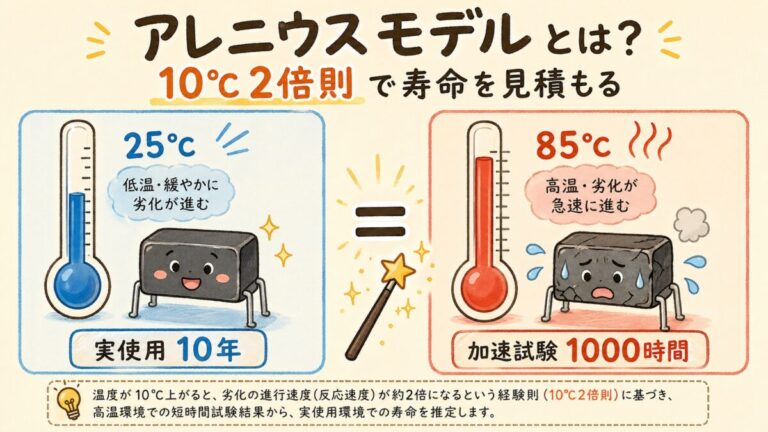
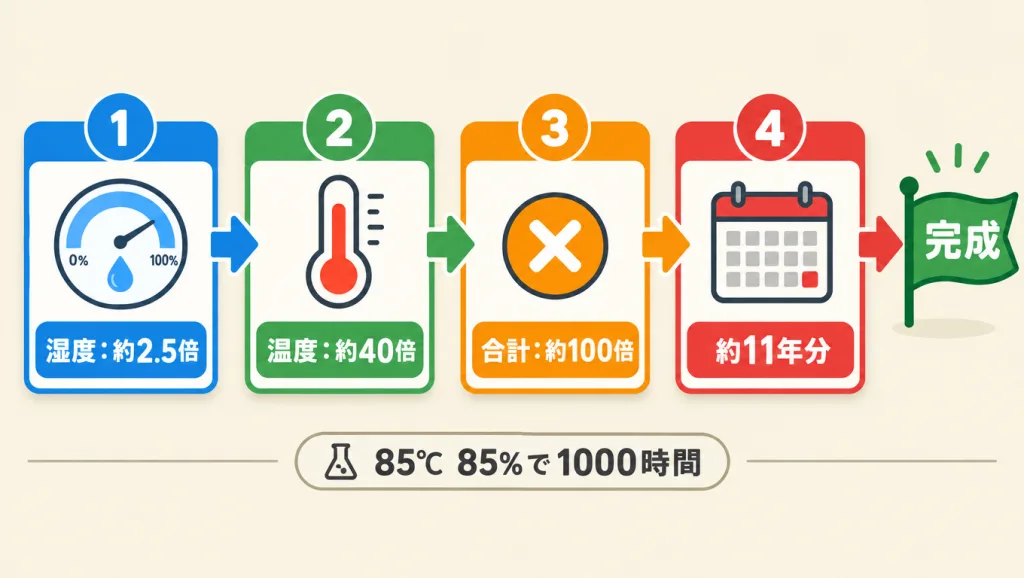
イオンマイグレーションは、何年もかけて進むことがあります。そこで、温度と湿度を上げて故障を早める「加速試験」で確かめます。湿度と温度の効き方を見積もる式としてよく使われるのが、「Peck(ペック)モデル」です。
加速係数 AF =(試験の湿度÷使う環境の湿度)n × exp[(Ea÷k)×(1/使う環境の温度 − 1/試験の温度)]
加速係数:試験が、実際に使う環境の何倍の速さで劣化を進めるか
n:湿度の効きやすさ(ここでは2.66)/Ea:活性化エネルギー=温度の効きやすさ(ここでは0.79eV)
k:ボルツマン定数(0.00008617 eV/K)/温度はすべて絶対温度(℃に273.15を足した値)
使う環境:40℃・60%RH(RHは相対湿度のこと)。試験:85℃・85%RHで1,000時間。この試験が、使う環境の何時間分に当たるかを求めます。
湿度の比は、85÷60=1.417です。これを2.66乗すると、1.4172.66≒2.53。湿度を上げただけで、約2.5倍速く進みます。
40℃+273.15=313.15K、85℃+273.15=358.15K。それぞれの逆数は、1÷313.15≒0.003193、1÷358.15≒0.002792です。差をとると、0.003193−0.002792=0.000401になります。
Ea÷k=0.79÷0.00008617≒9,168。これにSTEP 3の差をかけると、9,168×0.000401≒3.68。expは「eの何乗か」という意味なので、e3.68≒39.6。温度を上げただけで、約40倍速く進みます。
加速係数AF=2.53×39.6≒100。1,000時間×100=100,000時間です。1年は24時間×365日=8,760時間なので、100,000÷8,760≒11.4年分に当たります。
n=2.66、Ea=0.79eVは、もともと半導体パッケージ内のアルミ配線の腐食から求められた値です。イオンマイグレーションでの実際の値は、金属の種類、汚れ、基板の材料によって変わります。この計算は「考え方の例」として使い、実製品の寿命の見積もりには、自社の試験データや材料メーカーの資料で定数を確認してください。
つまり、すき間が狭いほど、温度と湿度が高いほど、イオンマイグレーションは速く進みます。結露する場所や暑い場所で使う製品ほど、余裕を持った設計が必要です。
安全規格で決まる「すき間の寸法」の考え方がわかる
種類:表面の「デンドライト」と内部の「CAF」
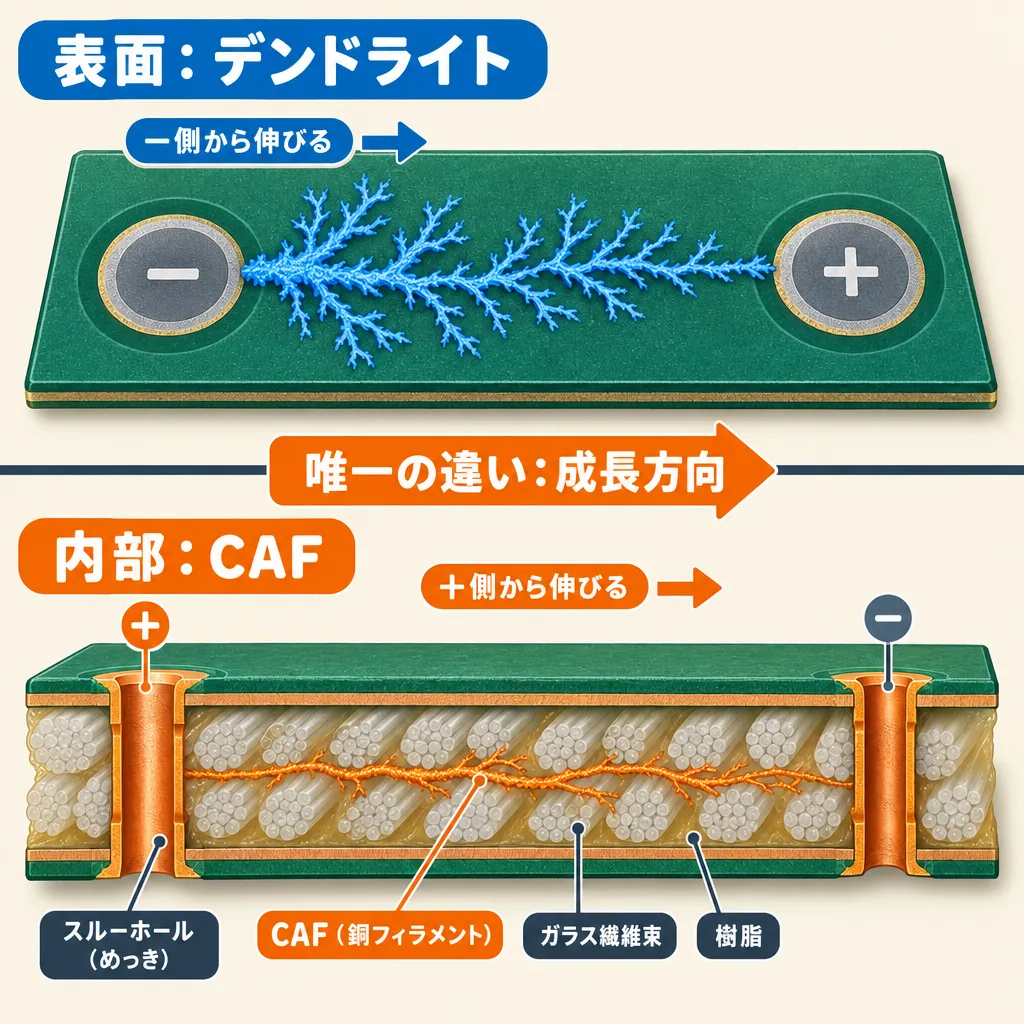
イオンマイグレーションは、基板の表面で起きるものと、基板の内部で起きるものの2種類に分けられます。同じ仕組みでも、伸びる場所と向きが違います。
デンドライト(表面)
- 基板の表面で起きる
- マイナス側から伸びる
- 樹の枝のような形
- 部品の端子のあいだ、パターンのあいだで起きる
- 顕微鏡で見つけやすい
CAF(内部)
- 基板の内部で起きる
- プラス側から伸びる
- ガラス繊維に沿った細い糸のような形
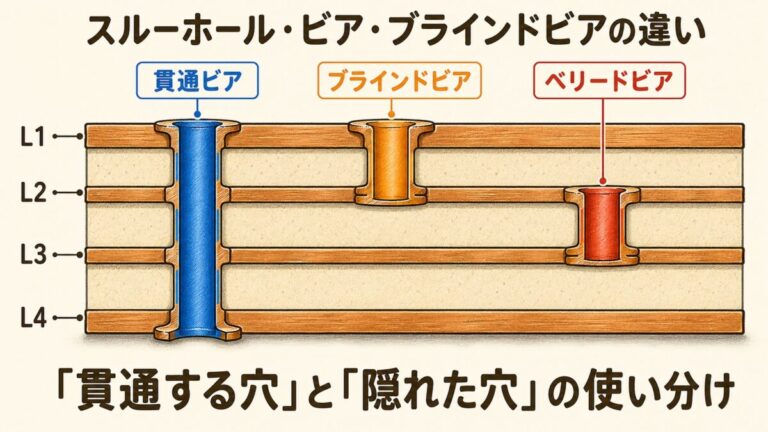
- 隣り合うスルーホールやビアのあいだで起きやすい
- 外から見えず、断面を切らないとわからない
CAFは「基板の中のすき間」を通る
CAFは「Conductive Anodic Filament(導電性陽極フィラメント)」の略です。一般的な基板(FR-4)は、ガラス繊維の布を樹脂で固めて作られています。
穴あけの熱や力で、ガラス繊維と樹脂の境目がはがれると、そこにすき間ができます。そのすき間に水分が入り込むと、銅がプラス側からマイナス側へ、ガラス繊維に沿って伸びていきます。
金属によって起きやすさが違う
| 起きやすさ | 金属 | 基板で使われる場所の例 |
|---|---|---|
| 1(最も起きやすい) | 銀(Ag) | チップ部品の電極、銀ペースト、導電性接着剤、銀めっき |
| 2 | 鉛(Pb) | 鉛入りはんだ |
| 3 | 銅(Cu) | パターン、スルーホール、ビア |
| 4 | スズ(Sn) | 鉛フリーはんだ、スズめっき |
この順番は、研究報告で一般的に使われている目安です。とくに銀は、汚れがなくても溶けやすいことで知られています。ただし、塩素などのイオン性の汚れがあると、銅やスズでも短時間で起きることがあります。
つまり、表面のデンドライトはマイナス側から、内部のCAFはプラス側から伸びます。どちらも「水分・電位差・金属」がそろって起きる点は同じです。
どこで起きやすい?基板と製品のチェックポイント
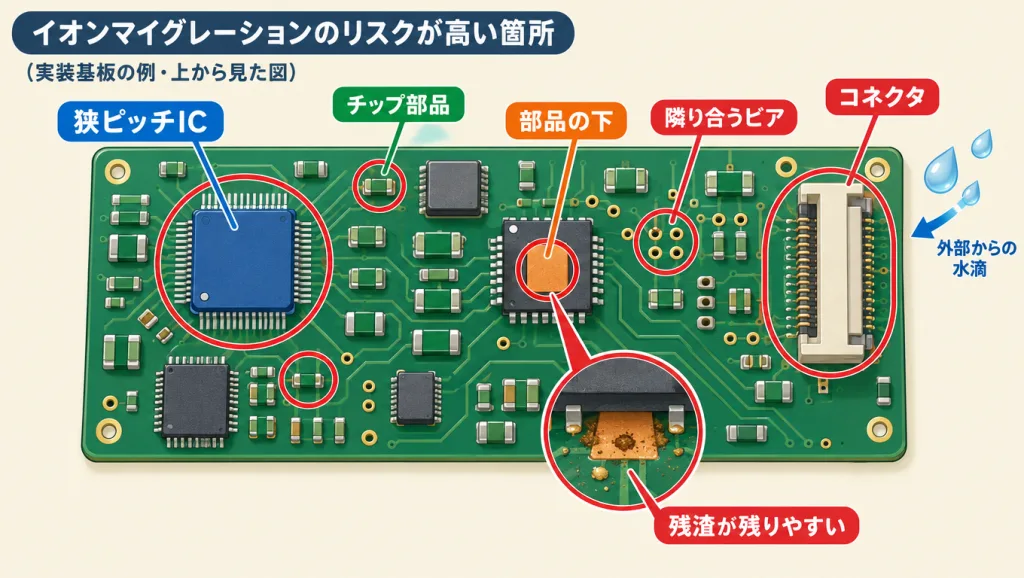
イオンマイグレーションが起きやすいのは、「電位差が大きく、すき間が狭く、水分と汚れが残りやすい場所」です。基板の上と、製品の使われ方の両方から見ていきます。
基板の上で起きやすい場所
| 場所 | 起きやすい理由 |
|---|---|
| ピン間隔の狭いIC(QFPなど) | すき間が狭く、電界が強くなる |
| 小さなチップ部品の両端 | 電極どうしが近く、銀を含む電極もある |
| 部品の下(QFN・BGAなど) | フラックスの残りが閉じ込められ、洗っても落ちにくい |
| 電源とGNDが並ぶパターン | 電位差がずっとかかり続ける |
| 隣り合うスルーホール・ビア | 基板の内部でCAFが起きやすい |
| コネクタの端子のあいだ | 外から湿気やほこりが入りやすい |
製品の使われ方で起きやすいケース
- 屋外や車の中で使う機器:昼と夜の温度差で、基板の上に結露しやすい
- 電源を入れっぱなしの機器:電位差が長い時間かかり続ける
- 台所や浴室の近くの機器:湿度が高い状態が続く
- 海の近くで使う機器:空気中の塩分が汚れとして付く
反対に、電源を切っている時間が長い機器では、電位差がかからないので進みにくくなります。同じ湿気の多い場所でも、「通電したまま結露する」使われ方がいちばん危険です。
つまり、基板の「狭いすき間」と、製品の「通電したまま湿る使われ方」が重なる場所が要注意です。設計レビューでは、この2つを地図のように重ねて確認すると見落としが減ります。
設計と製造でできる対策
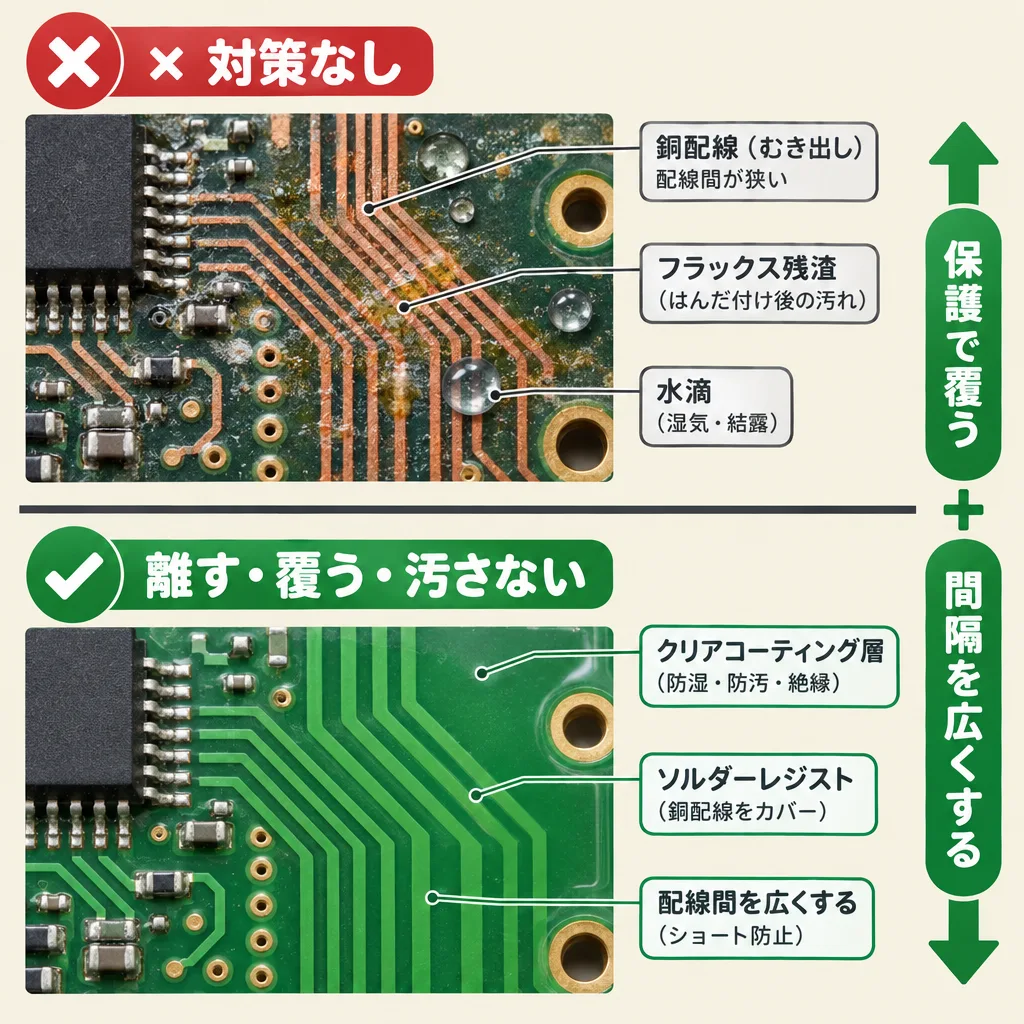
イオンマイグレーションの対策は、「電位差を弱める」「水分を寄せつけない」「汚れと溶けやすい金属を減らす」の3方向です。設計でできることと、製造でできることに分けて整理します。
設計でできる対策
| 対策 | 断つ条件 | 具体的には |
|---|---|---|
| 電位差の大きいパターンを離す | 電位差 | 電源とGNDのように電圧差のあるパターンは、間隔に余裕を持たせる。間に同じ電位のパターンを挟む |
| ソルダーレジストで覆う | 水分 | はんだ付けしない銅は、レジスト(基板の緑色の膜)で覆って水分に触れさせない |
| 防湿コーティングを塗る | 水分 | 結露する製品は、基板全体を樹脂の膜で覆う(コンフォーマルコーティング) |
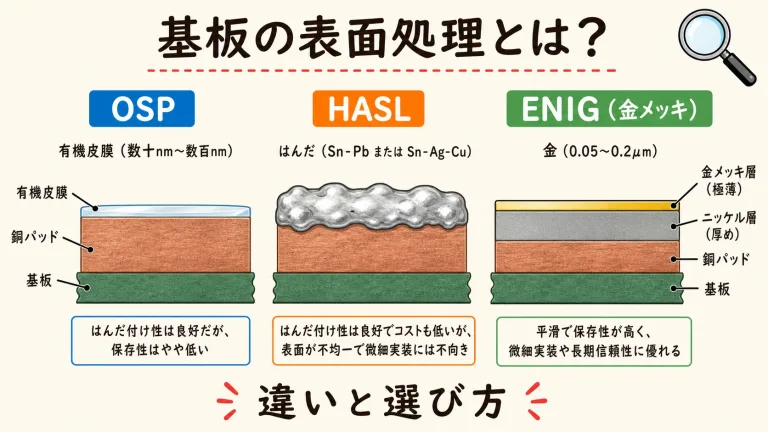
| 銀を含む材料を避ける | 金属 | 高い電位差がかかる場所には、銀ペーストや銀めっきを使わない。表面処理の選び方も見直す |
| CAFに強い基板材料を選ぶ | 水分 | ガラス繊維と樹脂がはがれにくい「耐CAF材」を選び、穴どうしの間隔を詰めすぎない |
| 筐体で結露を防ぐ | 水分 | 基板を冷えやすい壁から離す。通気や水抜きの構造を入れる |
製造でできる対策
| 対策 | 具体的には |
|---|---|
| フラックスの残りを管理する | 洗浄する工程では、残りが落ちているかを確認する。無洗浄タイプでも、つけすぎや加熱不足で残りが固まりきらないと汚れの元になる |
| 素手で基板を触らない | 汗の塩分がイオン性の汚れになる。手袋を着け、基板の端を持つ |
| 基板の吸湿を管理する | 基板や部品は乾燥した状態で保管し、必要に応じて実装前に乾燥(ベーキング)する |
| コーティングの前に清浄にする | 汚れの上から塗ると、汚れと水分を膜の中に閉じ込めてしまう |
つまり、設計では「離す・覆う・材料を選ぶ」、製造では「汚さない・湿らせない」が基本です。1つの対策に頼らず、複数を重ねると安心です。
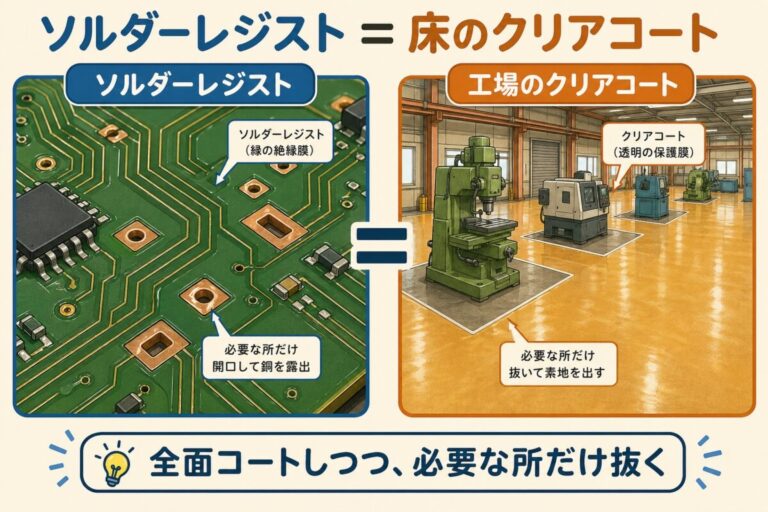
銅を水分から守る「緑色の膜」の役割がスッキリわかる
評価試験で確かめる方法
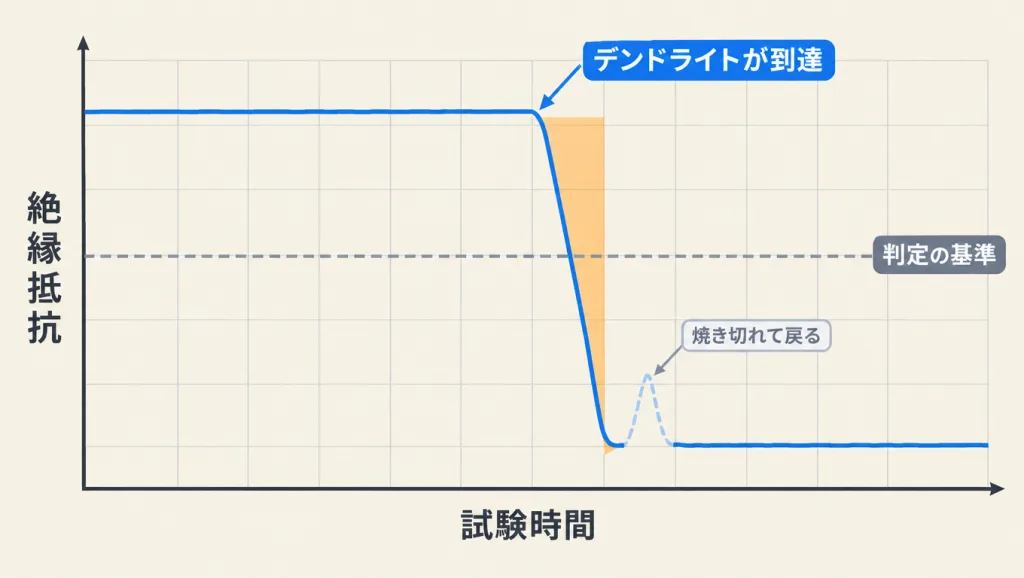
イオンマイグレーションは、高温・高湿の中で電圧をかけ続け、絶縁抵抗が下がらないかを測って確かめます。絶縁抵抗とは、電極のあいだの電気の流れにくさのことです。デンドライトが伸びてくると、この値が急に下がります。
| 試験 | 条件の例 | 特徴 |
|---|---|---|
| THB(高温高湿バイアス試験) | 85℃・85%RHで電圧をかける | 最も基本的な試験。1,000時間程度かけることが多い |
| HAST(高度加速寿命試験) | 130℃または110℃・85%RHで、圧力をかけて電圧をかける | THBより短い時間で結果が出る |
| 表面絶縁抵抗試験(SIR試験) | くし形の電極パターンに電圧をかけ、抵抗の変化を記録する | フラックスや洗浄の良し悪しを比べやすい。IPC-TM-650 2.6.3.7などに手順がある |
| 水滴試験 | 電極のあいだに純水を1滴たらし、電圧をかける | 短い時間でデンドライトの伸び方を観察できる。材料の比較向き |
「くし形の電極」とは、2本のくしの歯を互い違いにかみ合わせたような形のパターンです。電極が長い距離にわたって向かい合うので、小さな面積でもイオンマイグレーションを起こしやすく、差が見えやすくなります。
デンドライトは、短絡した電流で焼き切れて、測ったときには元の抵抗値に戻っていることがあります。試験中は最後の値だけを見るのではなく、途中の値を連続して記録し、一瞬でも下がっていないかを確認します。
つまり、評価の基本は「温度・湿度・電圧をかけて、絶縁抵抗の変化を連続して記録する」ことです。具体的な条件や合否の基準は、製品の規格や客先の要求に合わせて決めます。
よくある間違い・つまずきポイント
イオンマイグレーションで多い間違いは、「この条件なら大丈夫」と思い込んでしまうことです。現場でよく聞く5つの思い込みを整理します。
| よくある思い込み | 実際は |
|---|---|
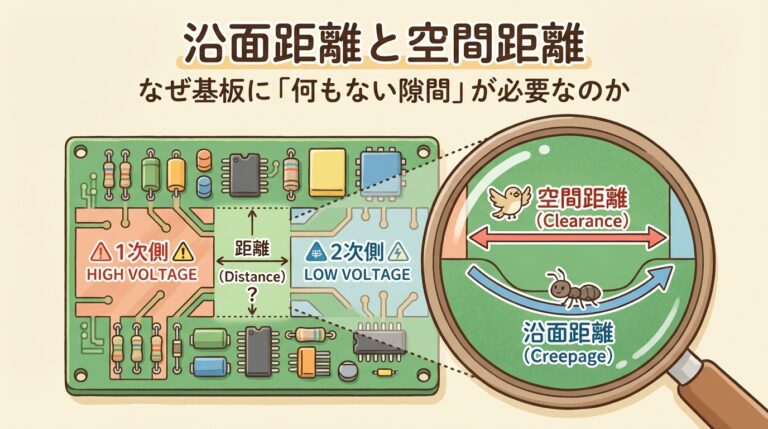
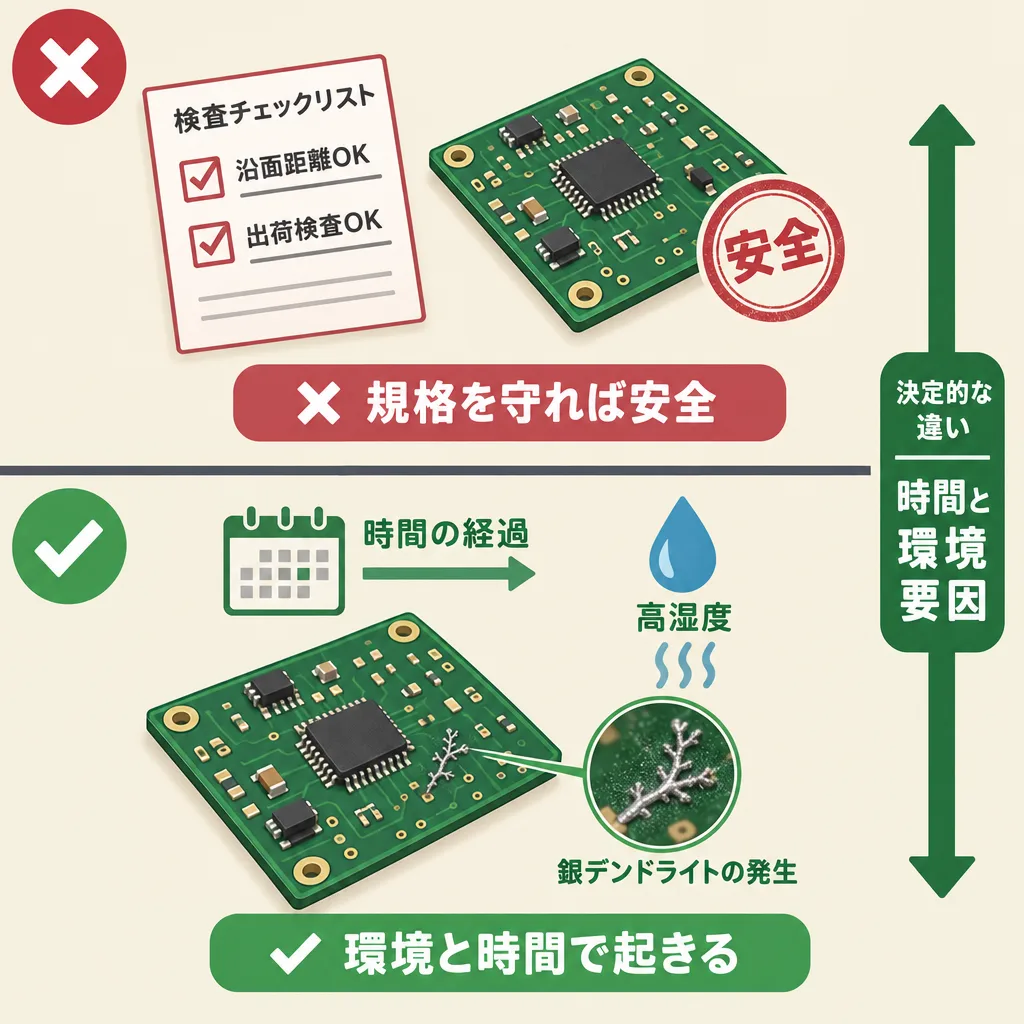
| 沿面距離を規格どおりに取れば大丈夫 | 沿面距離は、感電や放電を防ぐための寸法の決まりです。イオンマイグレーションは、規格を満たしたすき間でも、水分と時間がそろえば起きます |
| 5Vくらいの低い電圧なら起きない | 数ボルトの電圧でも起きます。計算1のとおり、すき間が狭ければ低い電圧でも電界は強くなります |
| 出荷検査で絶縁抵抗が良ければ問題ない | イオンマイグレーションは、使っているうちに進む故障です。出荷時に正常でも、市場で起きることがあります |
| コーティングすれば絶対に安全 | 汚れの上から塗ると、汚れを閉じ込めます。膜に穴(ピンホール)や塗り残しがあると、そこから起きます |
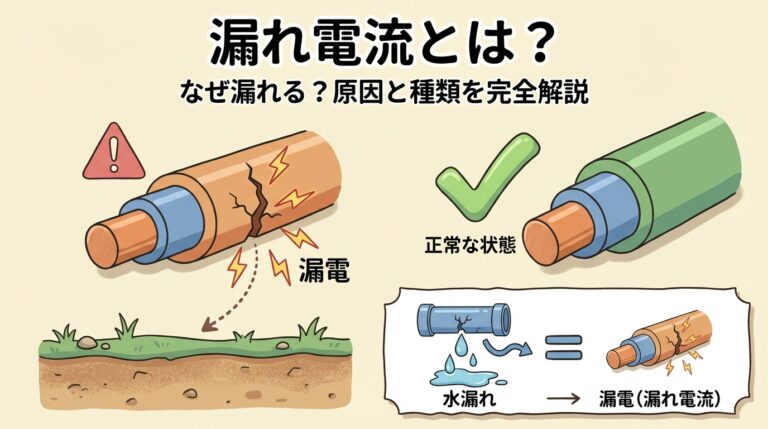
| 漏れ電流があるのはイオンマイグレーションのせい | 漏れ電流は、正常な回路でも少しは流れます。イオンマイグレーションは、絶縁抵抗が時間とともに下がっていく「変化」で見分けます |
名前の似た「エレクトロマイグレーション」は、別の現象です。こちらは、ICの中の細い配線に大きな電流が流れ続けて、金属の原子が押し流される故障です。水分は関係ありません。
つまり、「規格を満たしている」「検査に合格した」は、イオンマイグレーションが起きない理由にはなりません。使われる環境と時間まで考えて、3つの条件を断てているかを確認します。
よくある質問(FAQ)
- イオンマイグレーションは、金属が水に溶けて移動し、積もってつながることで起きる短絡です
- 起きる条件は「水分」「電位差」「溶けやすい金属」の3つ。イオン性の汚れがあると加速します
- 表面のデンドライトはマイナス側から、内部のCAFはプラス側から伸びます
- すき間が半分になると電界は2倍。温度と湿度が上がると、進む速さは何十倍にもなります
- 対策は、設計で「離す・覆う・材料を選ぶ」、製造で「汚さない・湿らせない」
- 評価は、温度・湿度・電圧をかけて、絶縁抵抗の変化を連続して記録します
まずは手元の基板で、「電位差の大きいパターンが狭いすき間で並んでいる場所」を1か所探してみてください。そこが結露したらどうなるかを考えるだけで、設計レビューの視点が一段深くなります。
イオンマイグレーションを防ぐ配線の考え方を、実際の基板設計のテクニックとあわせて身につけたい人に向いています。CQ出版『トランジスタ技術SPECIAL』の、プリント基板設計の実用的なテクニックを集めた号です。

 ポチップ
メーカーで回路設計と生産技術(品質改善)に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて電気を学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
次に読むべき記事
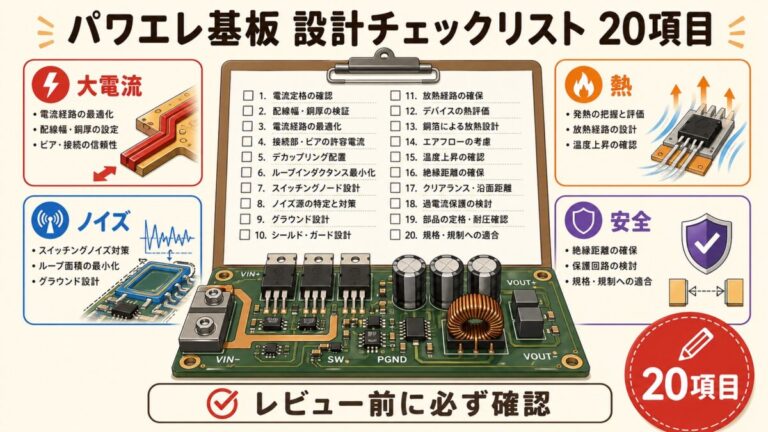
ここまでで、イオンマイグレーションが「水分・電位差・金属」の3つで起きることがわかりました。次は、この知識を実際の基板設計のチェックにつなげていきましょう。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。