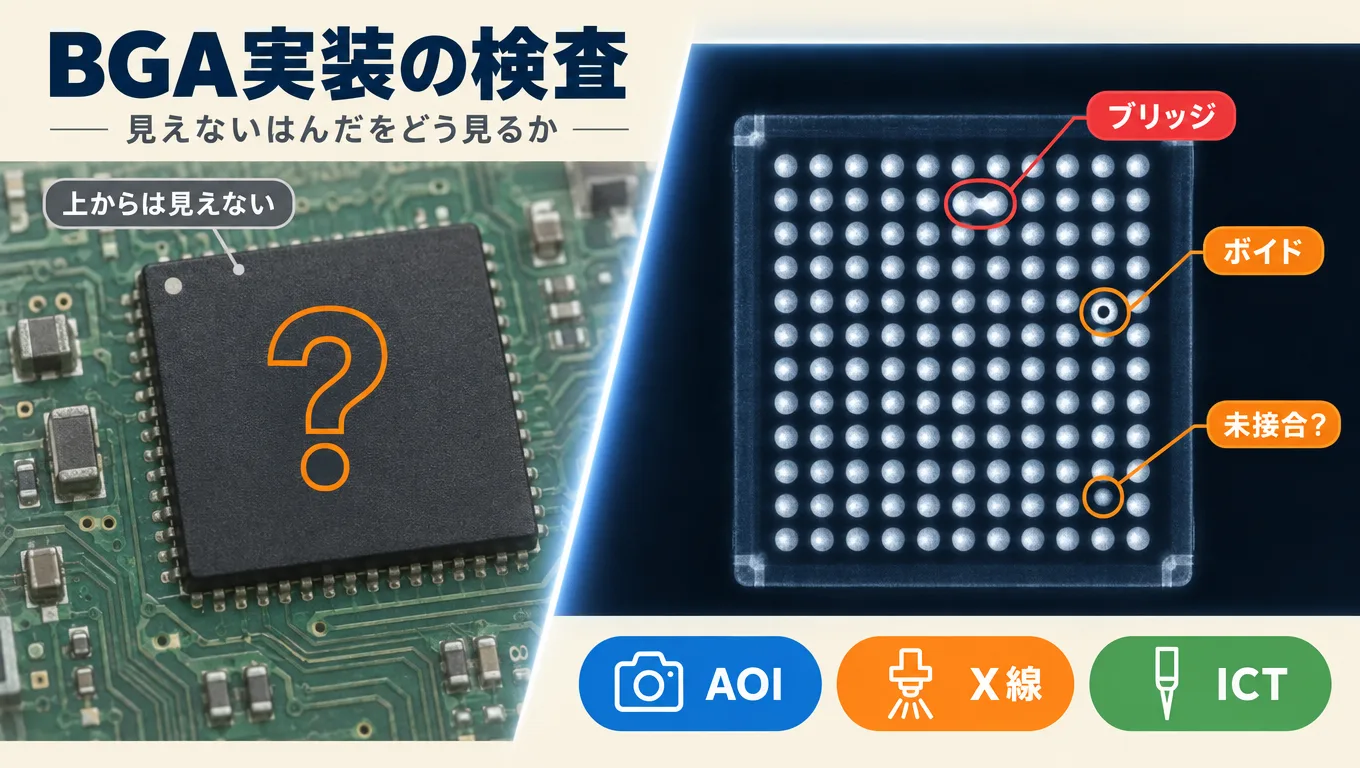
「BGA 検査って、そもそもどうやるの?はんだが部品の下に隠れていて、まったく見えないのに…」——基板の実装に関わりはじめると、たいていここで手が止まります。
結論から言います。BGAのはんだは目でもカメラでも見えないので、「透かして見る(X線)」と「電気を流して確かめる(ICT・バウンダリスキャン)」を組み合わせて検査します。この記事では、3つの検査それぞれで何が見えて、何が見えないのかを、健康診断にたとえながら一つずつ説明していきます。
- BGAのはんだは部品の下にあるのに、どうやって良品か不良品かを決めているのか知りたい
- AOI・X線・ICTという言葉は聞いたことがあるけれど、違いを説明できない
- 「ボイド率○%以下」と言われても、何をどう測っているのかピンとこない
- X線で問題なしだったのに、市場で不良が出た理由がわからない
- BGAのはんだが「見えない」理由と、その下で起きている5つの不良
- AOI・X線・ICTの得意なことと苦手なこと(比較表つき)
- ボイド率の計算方法(途中式を省略せずに説明)
- X線でも見つけにくい「ヘッドインピロー」と、その対策の考え方
BGA検査では、外観検査(AOI:カメラで外から見る検査)、X線検査(レントゲンで中を透かして見る検査)、電気検査(ICT・バウンダリスキャン:電気を流してつながりを確かめる検査)の3つを組み合わせて使います。BGAのはんだボールは部品の裏側に隠れているため、AOIでは接合部をほとんど確認できません。そこで、X線で形や気泡(ボイド)を見て、電気検査で本当につながっているかを確かめます。
そもそも、なぜBGAのはんだは「見えない」のか?
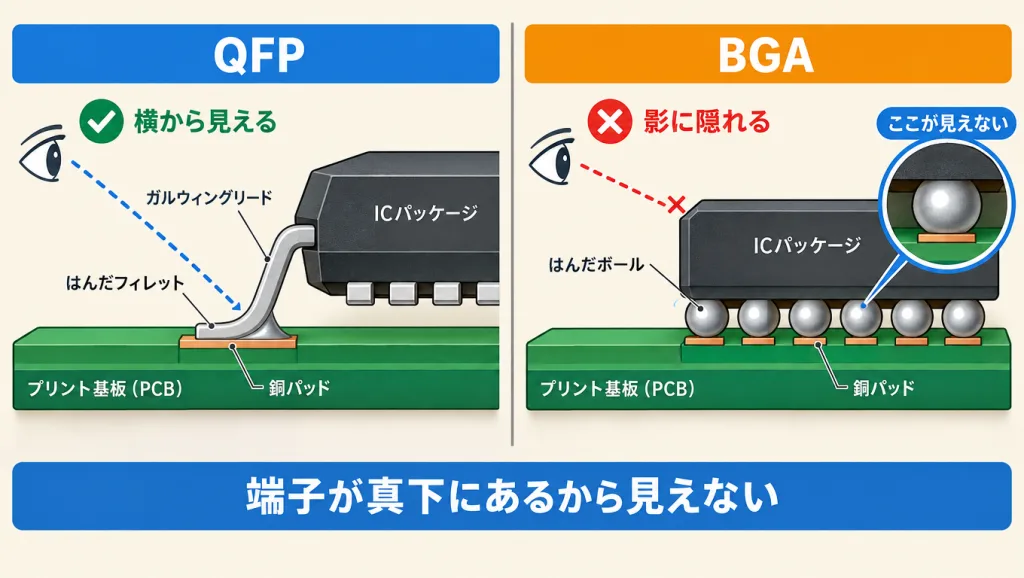
BGAのはんだが見えないのは、端子(電気の出入り口)が部品の「横」ではなく「真下」に並んでいるからです。
BGA(Ball Grid Array:ボール・グリッド・アレイ)は、ICの裏面に小さなはんだの玉(はんだボール)を、碁盤の目のように並べた部品です。基板にのせてリフロー炉(はんだを溶かすオーブン)で温めると、ボールが溶けて基板のパッド(はんだ付けする銅の丸)とくっつきます。
QFPのように足が横に出ている部品なら、はんだの形を横から目で確認できます。ところがBGAは、接合部がすべて部品の影に入ってしまいます。上から見えるのはICの「背中」だけです。
「横に足がある部品」と「下に足がある部品」の違い
QFP(足が横に出ている)
- はんだの形(フィレット)が外から見える
- 目視やカメラ(AOI)で良し悪しを判断しやすい
- ピンの数を増やすと部品が大きくなる
BGA(足が真下にある)
- はんだが部品の影に入って外から見えない
- カメラだけでは良し悪しを判断できない
- 小さい面積に数百ピン並べられる
BGAは、テーブルクロスをかけたテーブルの脚のようなものです。上からはテーブルの天板しか見えず、脚がちゃんと床に着いているか、ぐらついていないかは、クロスをめくらないとわかりません。BGAの検査は、この「クロスをめくらずに脚を確かめる方法」を考えることなのです。
つまり、BGAは「たくさんのピンを小さく並べられる」という大きな長所と引き換えに、「はんだが見えない」という検査上の弱点を持った部品です。この弱点を補うために、X線と電気検査が欠かせません。
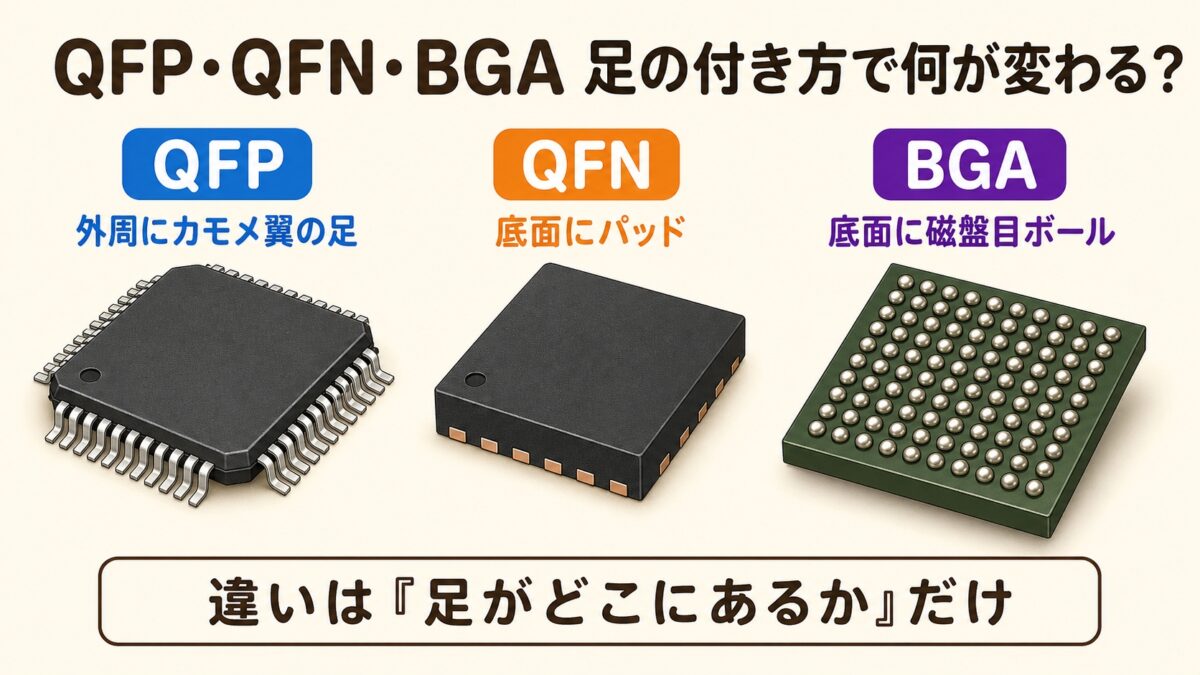
そもそもBGAってどんな形?足の並び方の違いから先に押さえられます
BGAの下で起きている「見えない不良」5つ
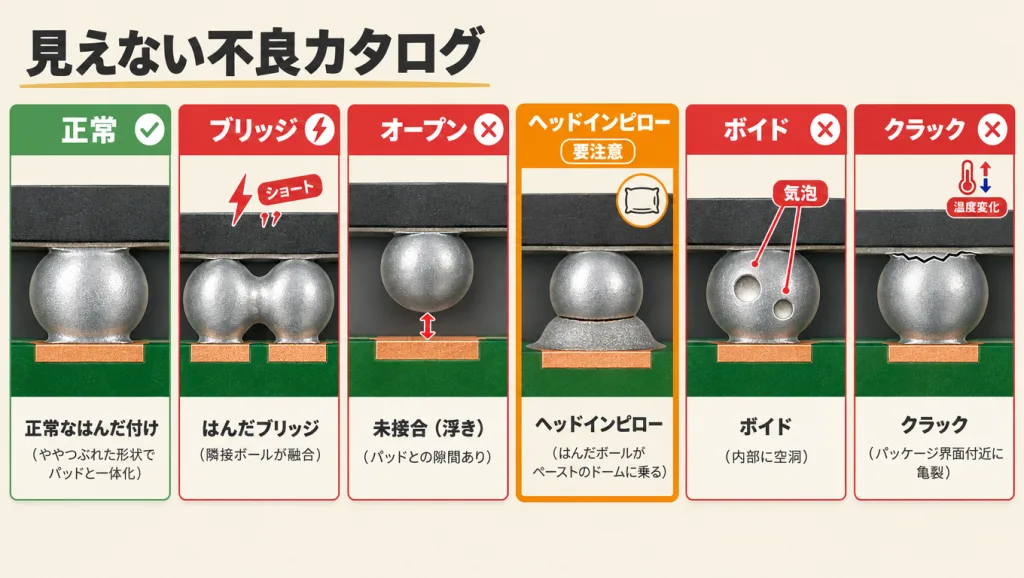
BGAで代表的な不良は、ブリッジ、オープン、ヘッドインピロー、ボイド、クラックの5つです。どれも部品の下で起きるため、外からは見えません。
検査方法を選ぶには、まず「何を見つけたいのか」をはっきりさせる必要があります。ここでは5つの不良を、ふだんの言葉に置き換えて整理します。
| 不良の名前 | どんな状態? | ひとことで |
|---|---|---|
| ブリッジ | 隣どうしのボールが溶けてつながり、ショート(短絡)している | となりと手をつないでしまった |
| オープン(未接合) | ボールとパッドがくっついていない。ボールの欠けも含む | 握手しようとして届いていない |
| ヘッドインピロー(HiP) | ボールとペースト(基板側のはんだ)が触れているだけで、溶けて一体になっていない | 枕に頭をのせているだけ |
| ボイド | はんだの中に気泡(ガスの空洞)が閉じ込められている | パンの中の大きな穴 |
| クラック | 温度の上がり下がりや振動を繰り返して、はんだにひびが入る | 何度も曲げた針金のひび |
一番やっかいなのは「ヘッドインピロー」
ヘッドインピロー(Head in Pillow)は、名前のとおり「枕(基板側のはんだ)に頭(ボール)をのせただけ」の状態です。リフロー中に部品や基板が熱で反ってボールが一瞬浮き上がり、冷えて戻ったときには、表面が酸化していて溶け合わなかった、というのが代表的な原因です。
やっかいなのは、ボールとはんだが物理的には触れている点です。そのため、出荷前の電気検査では「つながっている」と判定されてしまうことがあります。そして市場で温度変化や振動を受けたときに、はじめて接触が途切れて故障します。
「電気が通った=はんだ付けOK」とは限りません。ヘッドインピローやクラックの始まりは、検査のその瞬間だけは電気が通ってしまうことがあります。つまり、1つの検査に頼ると見逃しが出る、ということです。
つまり、BGAの不良には「形の異常(ブリッジ・ボイド)」と「つながりの異常(オープン・HiP・クラック)」の2種類があります。形はX線が得意で、つながりは電気検査が得意です。この役割分担が、この先の話の土台になります。
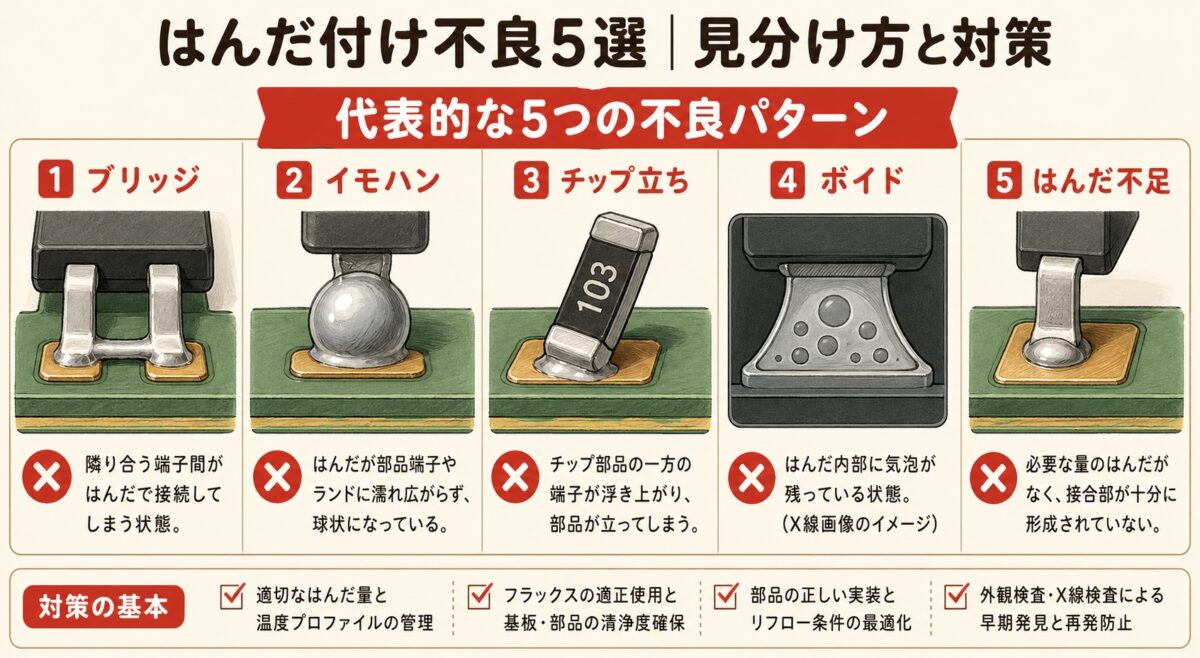
「ブリッジ」「イモハン」って何?見える部品のはんだ不良から整理できます
AOI・X線・ICTの違いは「健康診断」で一発でわかる
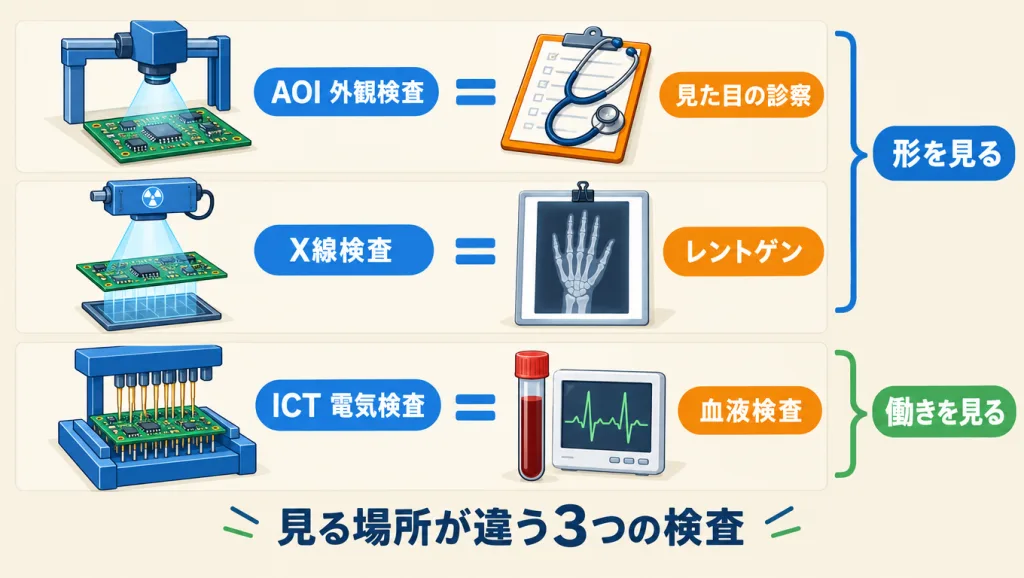
AOIは「見た目の診察」、X線は「レントゲン」、ICTは「血液検査」です。調べる場所がそれぞれ違うので、1つで全部をカバーすることはできません。
健康診断でも、顔色を見ただけで病気がすべてわかるわけではありませんよね。骨のことはレントゲンで、体の中の働きは血液検査で調べます。基板の検査もこれとまったく同じ考え方です。
| 基板の検査 | 健康診断でいうと | 見ているもの |
|---|---|---|
| AOI(自動外観検査) | 見た目の診察(顔色・姿勢) | 部品があるか、ずれていないか、向きは正しいか |
| X線検査(AXI) | レントゲン・CT | 隠れたはんだの形・大きさ・気泡・ショート |
| ICT・バウンダリスキャン | 血液検査・心電図 | 電気的に本当につながっているか、部品の値は正しいか |
レントゲンで骨の形がきれいでも、ひびが細すぎて写らないことがあります。血液検査が正常でも、骨のことはわかりません。どちらも「見える範囲が違う」だけで、どちらかが優れているわけではないのです。
「形を見る検査」と「働きを見る検査」
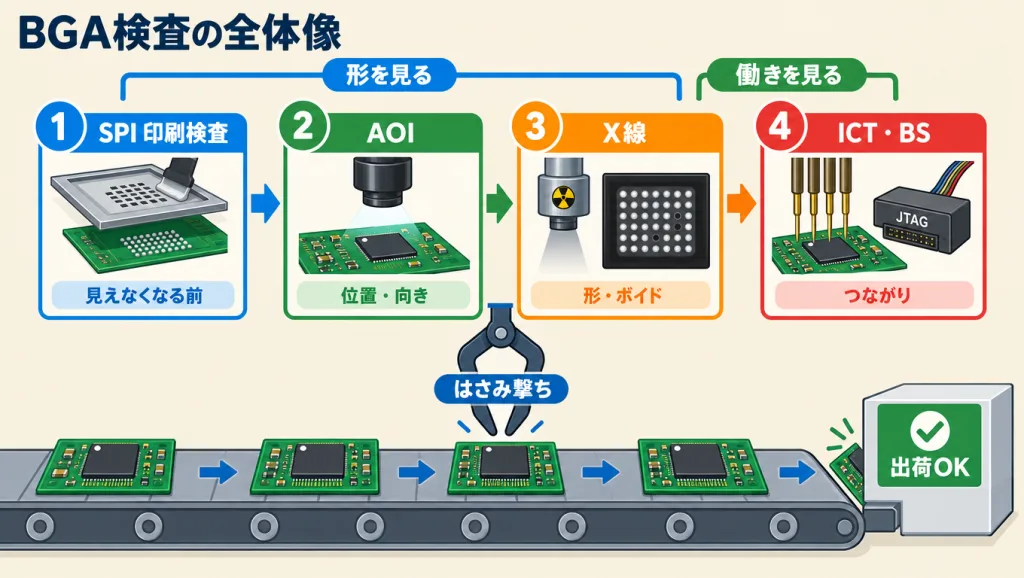
3つの検査は、大きく2つのグループに分けられます。AOIとX線は「形を見る検査」で、ICTは「働きを見る検査」です。形を見る検査は「怪しいところ」を見つけるのが得意で、働きを見る検査は「本当に動くか」を確かめるのが得意です。
つまり、BGA検査のコツは「形」と「働き」の両方からはさみ撃ちにすることです。片方だけでは、もう片方の死角を埋められません。
AOI(外観検査)でBGAの何がわかる?何がわからない?
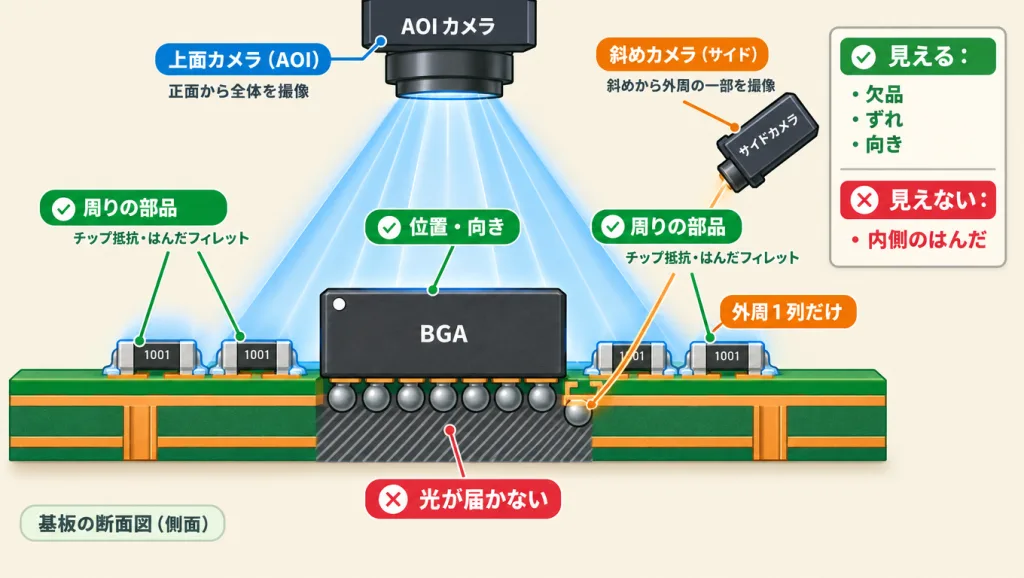
AOIでわかるのは、BGAが正しい位置と向きでのっているかどうかまでです。ボールの接合状態はほぼ確認できません。
AOI(Automated Optical Inspection:自動光学検査)は、カメラで基板を撮影し、お手本の画像と比べて違いを見つける装置です。チップ抵抗やQFPのはんだなら、形・量・ずれをすばやく判定できる、生産ラインの頼れる存在です。
ところがBGAの場合、カメラに写るのは部品の上面だけです。光はICの体を通り抜けられないので、裏側のボールには届きません。装置によっては斜めのカメラで一番外側の列を少しのぞけるものもありますが、内側の数百個のボールは見えないままです。
AOIで確認できること
- BGAそのものが実装されているか(欠品)
- 位置ずれ・回転ずれがないか
- 1番ピンの向き(マーク)が正しいか
- 型番の印字が合っているか
- 周りの小さな部品のはんだ状態
AOIで確認できないこと
- 内側のボールのブリッジ
- ボールとパッドがくっついているか
- はんだの中のボイド(気泡)
- ヘッドインピロー・クラック
それでもAOIを使う理由
「見えないなら意味がないのでは?」と思うかもしれません。ここで混乱しやすいのですが、AOIの役割は「BGAのはんだを見ること」ではなく、「X線や電気検査に回す前に、明らかな失敗をすばやくはじくこと」です。部品の向きが逆になっていれば、はんだ以前の問題です。こうした失敗を安い・速い検査で先に取りのぞいておくのが合理的です。
また、リフローの前には、はんだペースト(クリーム状のはんだ)の量と位置を測るSPI(はんだ印刷検査)を行うこともよくあります。BGAの不良の多くは、印刷の段階でペーストが少ない・ずれているといったことから始まります。「見えなくなる前に見ておく」という発想です。
BGAに対するAOIは「外側のチェック係」です。BGAが正しくのっているかは見られますが、はんだの合否は決められません。合否を決めるのは、この後で説明するX線と電気検査です。
X線検査でBGAのはんだを「透かして」見る仕組み
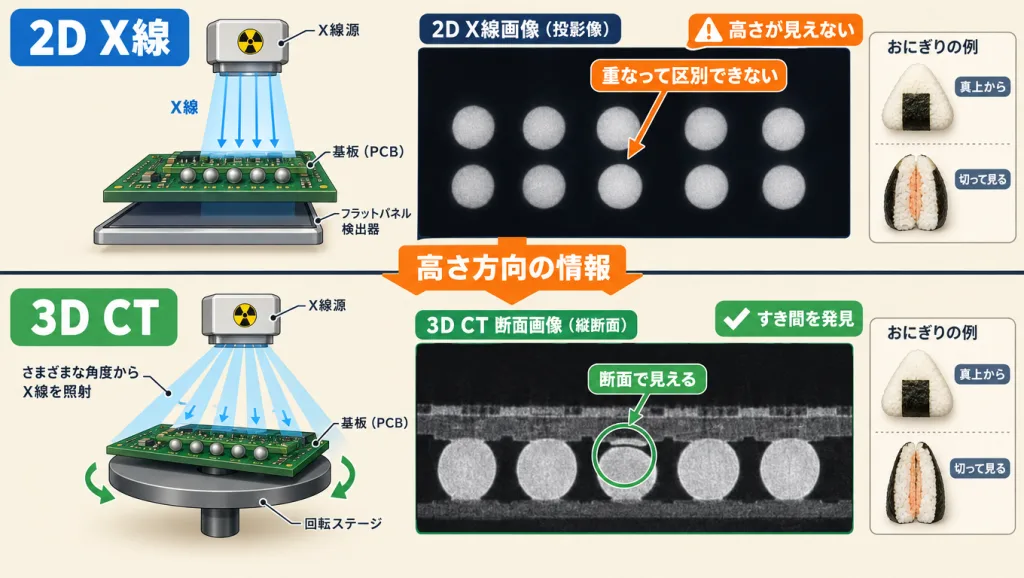
X線検査は、はんだが金属なのでX線を通しにくい、という性質を利用して、隠れたボールの影を写し出す方法です。BGAのはんだを壊さずに直接見られる、ほぼ唯一の手段です。
病院のレントゲンで骨が白く写るのは、骨がX線を通しにくいからです。基板でも同じで、はんだ(スズや銀などの金属)はX線をよく止めるので濃い影になります。一方で、基板の樹脂やICのパッケージはX線を通しやすいので薄く写ります。そのため、ICの体を「透かして」ボールの影だけを見ることができます。
日本の規格(JIS C 61191-6)でも、BGAのはんだのボイド(気泡)を見つけるにはX線装置が必要だとはっきり書かれています。BGAとX線は切り離せない関係なのです。
2D X線と3D X線(CT)の違い
| 比較 | 2D X線(透過) | 3D X線(CT) |
|---|---|---|
| 見え方 | 真上から1枚の影絵として見る | 何枚も撮って組み立て、輪切り(断面)で見る |
| 得意なこと | ブリッジ、ボールの欠け、大きさのばらつき、ボイド | 2Dが得意なことに加え、ヘッドインピロー、高さ方向の異常 |
| 苦手なこと | 裏面の部品と影が重なる、高さ方向がわからない | 時間とコストがかかる |
| 向いている場面 | 量産ラインでの全数・抜き取り検査 | 立ち上げ時の条件出し、不良の原因調査 |
2D X線は、お皿にのった丸いおにぎりを真上から見るのと同じです。中に具が入っているか(ボイド)や、となりのおにぎりとくっついているか(ブリッジ)はわかります。でも、おにぎりとお皿の間にすき間があるか(ヘッドインピロー)は、真上からだと丸が重なって見えるだけでわかりません。CTは、おにぎりを包丁で縦に切って断面を見るイメージです。
2D X線で「怪しい」と気づくためのヒント
2Dでもヒントはあります。正常なボールは、溶けて少しつぶれるので、影がほぼ同じ大きさの丸になります。くっついていないボールは溶けてつぶれないため、ほかより小さい丸や、ゆがんだ丸に写ることがあります。「1つだけ大きさが違うボール」は、要注意のサインです。最近は、斜めから撮影して高さ方向の情報を得る装置も使われています。
X線は、BGAの「形の異常」を見つける主役です。ただし2Dは真上からの影絵なので、上下方向のすき間には弱い、という限界を知っておくことが大切です。
X線画像からボイド率を計算してみよう
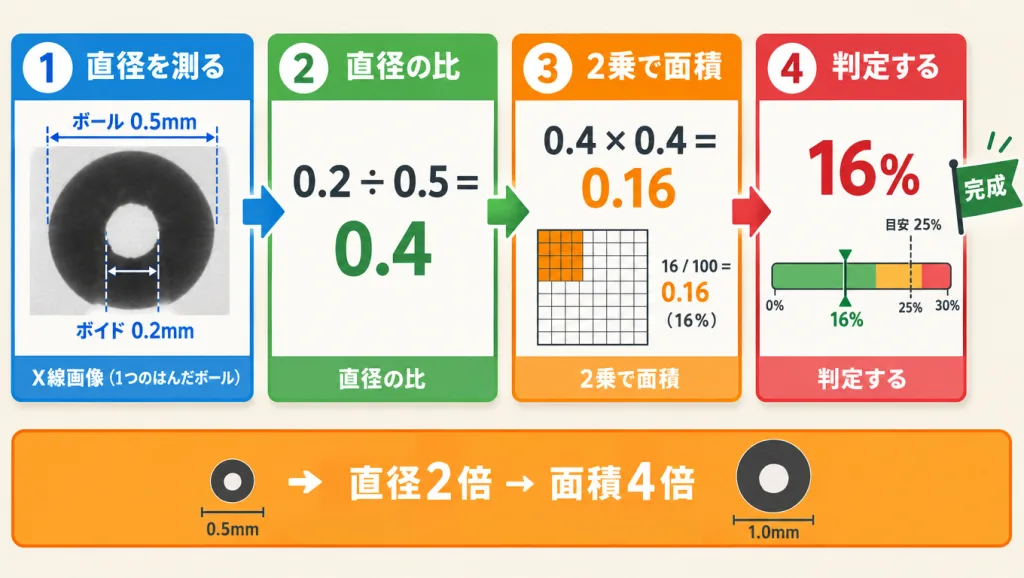
ボイド率は「X線画像に写ったボールの面積のうち、気泡が占める面積の割合」です。丸の面積は直径の2乗に比例するので、直径の比を2乗すればすぐに求められます。
X線画像では、ボイドはボールの濃い影の中に白っぽく抜けた丸として写ります。気泡の中ははんだがないので、X線が通り抜けるからです。この白い丸がボールに対してどれくらいの広さかを数字にしたものが、ボイド率です。
ボイド率(%)= ボイドの面積 ÷ ボールの面積 × 100
例題:直径0.5mmのボールに、直径0.2mmのボイド
円の面積の公式は「半径 × 半径 × π(円周率 約3.14)」です。直径を半分にすると半径になります。ボールの半径は 0.5 ÷ 2 = 0.25mm、ボイドの半径は 0.2 ÷ 2 = 0.1mm です。
ボールの面積を計算します。0.25 × 0.25 × 3.14 = 0.0625 × 3.14 ≒ 0.196mm²。
ボイドの面積を計算します。0.1 × 0.1 × 3.14 = 0.01 × 3.14 ≒ 0.0314mm²。
割り算します。0.0314 ÷ 0.196 ≒ 0.16。
100をかけてパーセントにすると、0.16 × 100 = 16%です。
実は、割り算するとπも「半径を出すための÷2」も消えます。残るのは(ボイドの直径 ÷ ボールの直径)の2乗だけです。(0.2 ÷ 0.5)² = 0.4² = 0.4 × 0.4 = 0.16 → 16%。同じ答えが一瞬で出ます。
応用:ボイドが2つあったら?
同じボールの中に、直径0.2mmと直径0.15mmのボイドが1つずつあるとします。近道の式で1つずつ計算して、足し合わせます。
| ボイド | 直径の比 | 2乗(面積の比) |
|---|---|---|
| ボイドA(0.2mm) | 0.2 ÷ 0.5 = 0.4 | 0.4 × 0.4 = 0.16(16%) |
| ボイドB(0.15mm) | 0.15 ÷ 0.5 = 0.3 | 0.3 × 0.3 = 0.09(9%) |
| 合計 | ― | 16 + 9 = 25% |
ボイドの直径が「ボールの40%」でも、面積では16%にしかなりません。逆に、直径が2倍になると面積は4倍になります。直径の見た目の印象と面積の割合はずれるので、目で見て判断せず、必ず2乗して考えましょう。
BGAの設計・組立のガイドラインであるIPC-7095では、高い信頼性が求められる製品(クラス3)で、ボイドの合計をボール面積の25%以下にするのが目安とされています。さらに厳しい社内基準を設けている企業もあります。この例のボイド2つのケースは、ちょうど境界線です。実際の判定基準は、製品・顧客・社内規格で決めて、必ず確認してください。
ICTとバウンダリスキャン:電気を流して「つながり」を確かめる
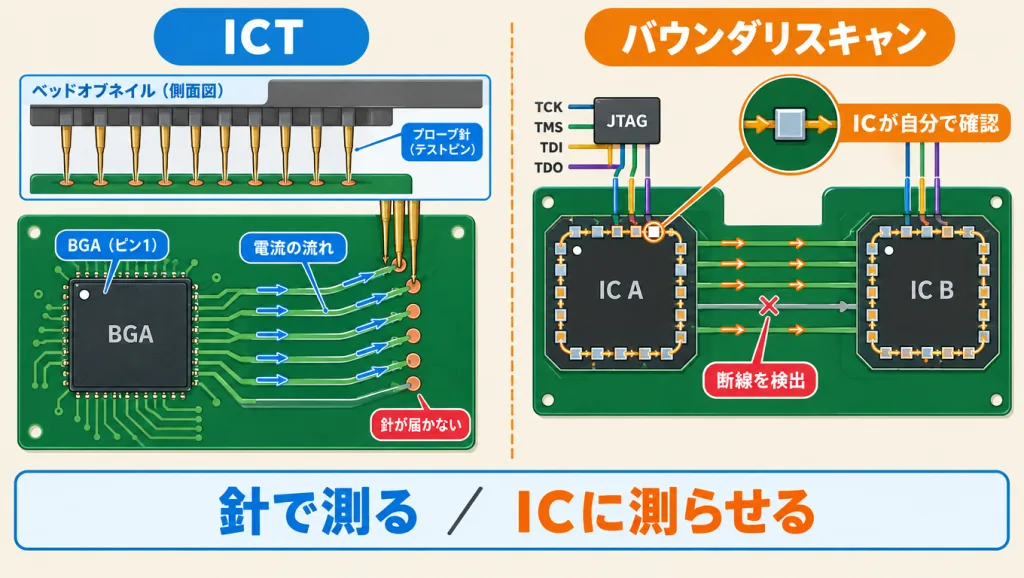
ICT(インサーキットテスト)は、基板の配線に針(プローブ)を当てて電気を流し、つながりや部品の値を測る検査です。BGAの配線に針を当てられないときは、バウンダリスキャンで補います。
X線は「形」を見る検査でした。でも、形がきれいでも電気が通っていなければ製品は動きません。そこで登場するのが、電気を実際に流して確かめる検査です。
ICTの仕組み:テストポイントに針を当てる
ICTでは、剣山のように針が並んだ治具(ピンボード)に基板を押し当てます。針が当たるのは、基板にあらかじめ用意されたテストポイント(検査用の小さな銅の丸)です。ここから電気を流して、配線が切れていないか(オープン)、となりとつながっていないか(ショート)、抵抗やコンデンサの値が正しいかを測ります。
BGAの場合、ボールそのものには針を当てられません。そこで、BGAから引き出した配線の先にテストポイントを作っておきます。逆に言えば、設計の段階でテストポイントを用意していない配線は、ICTでは調べられません。
BGAは数百本の配線が密集しているので、すべてにテストポイントを置くと基板の場所が足りなくなります。そのため「検査は製造の問題」ではなく、「検査できるかどうかは設計で決まる」と考えるのが正解です。
バウンダリスキャン:IC自身に確かめてもらう
針が当てられない配線を調べる方法が、バウンダリスキャン(JTAG、規格名はIEEE 1149.1)です。対応しているICは、それぞれのピンの内側に「信号を出したり読み取ったりできる小さな係」を持っています。数本の専用ピンから指示を出すと、IC自身がピンから信号を送り、つながっている相手のICがそれを受け取れたかを確かめます。
ICTは、点検係が各部屋のドアまで行って中をのぞく方法です。バウンダリスキャンは、点検係が受付から館内放送で「○号室の人、隣の部屋に声をかけてください」と頼む方法です。部屋に入れなくても、声が届いたかどうかで、壁に穴があるか(ショート)や電話線が切れていないか(オープン)がわかります。
ICT
- テストポイントに針を当てて測る
- 抵抗・コンデンサの値まで測れる
- テストポイントがない配線は調べられない
バウンダリスキャン
- IC自身が信号を出して確かめる
- 針が届かないBGAの配線も調べられる
- JTAGに対応したICの間でしか使えない
電気検査は「本当に通じているか」を確かめる最後の砦です。ただし、ヘッドインピローのように「触れているだけ」の接合は通ってしまうことがあるので、X線と組み合わせて使います。

ICTの針はどこに当たる?「使わない丸」の正体がスッキリわかります
どの不良をどの検査で見つける?一覧で比較
BGAの5つの不良を1つの検査ですべて見つけることはできません。不良ごとに得意な検査を割り当て、工程の流れに沿って順番に組み合わせます。
ここまでの内容を1枚の表にまとめます。「◎=得意」「○=見つけられる」「△=条件しだい・ヒント程度」「×=見つけられない」という意味です。一般的な傾向をまとめたもので、装置の性能や設定によって変わります。
| 不良 | AOI | 2D X線 | 3D CT | ICT・BS |
|---|---|---|---|---|
| ブリッジ | × | ◎ | ◎ | ◎ |
| オープン | × | ○ | ◎ | ◎ |
| ヘッドインピロー | × | △ | ○ | △ |
| ボイド | × | ◎ | ◎ | × |
| クラック(初期) | × | △ | △ | △ |
| 位置ずれ・欠品・向き | ◎ | ○ | ○ | ○ |
工程の流れで見る、検査の組み合わせ方
SPI(はんだ印刷検査)で、BGAのパッドに印刷されたペーストの量・高さ・位置を測ります。見えなくなる前に「原因」をつぶす段階です。
AOIで、BGAの欠品・ずれ・向きと、周りの部品のはんだを確認します。明らかな失敗はここではじきます。
X線で、ブリッジ・ボイド・ボールの大きさのばらつきを確認します。量産では2Dを使い、立ち上げ時や怪しいときはCTで詳しく調べるのが一般的です。
ICT・バウンダリスキャン・機能検査で、電気的なつながりと動作を確かめます。形の検査で見逃したものを「働き」で受け止めます。
原因を突き止めたいときは、製品を壊して調べる「破壊解析」を使います。基板を切って磨き、断面を顕微鏡で見る断面観察と、赤い染料をしみこませてからBGAを引きはがし、ひびのあった場所を色で見つける染色浸透試験(ダイ&プライ)が代表的です。どちらも検査した基板は使えなくなるので、全数検査ではなく、条件出しや不具合調査で使います。
BGA検査は「1台の万能な装置」ではなく、「何枚ものふるい」を重ねる考え方です。1枚目で取りこぼしたものを、2枚目、3枚目で受け止めます。
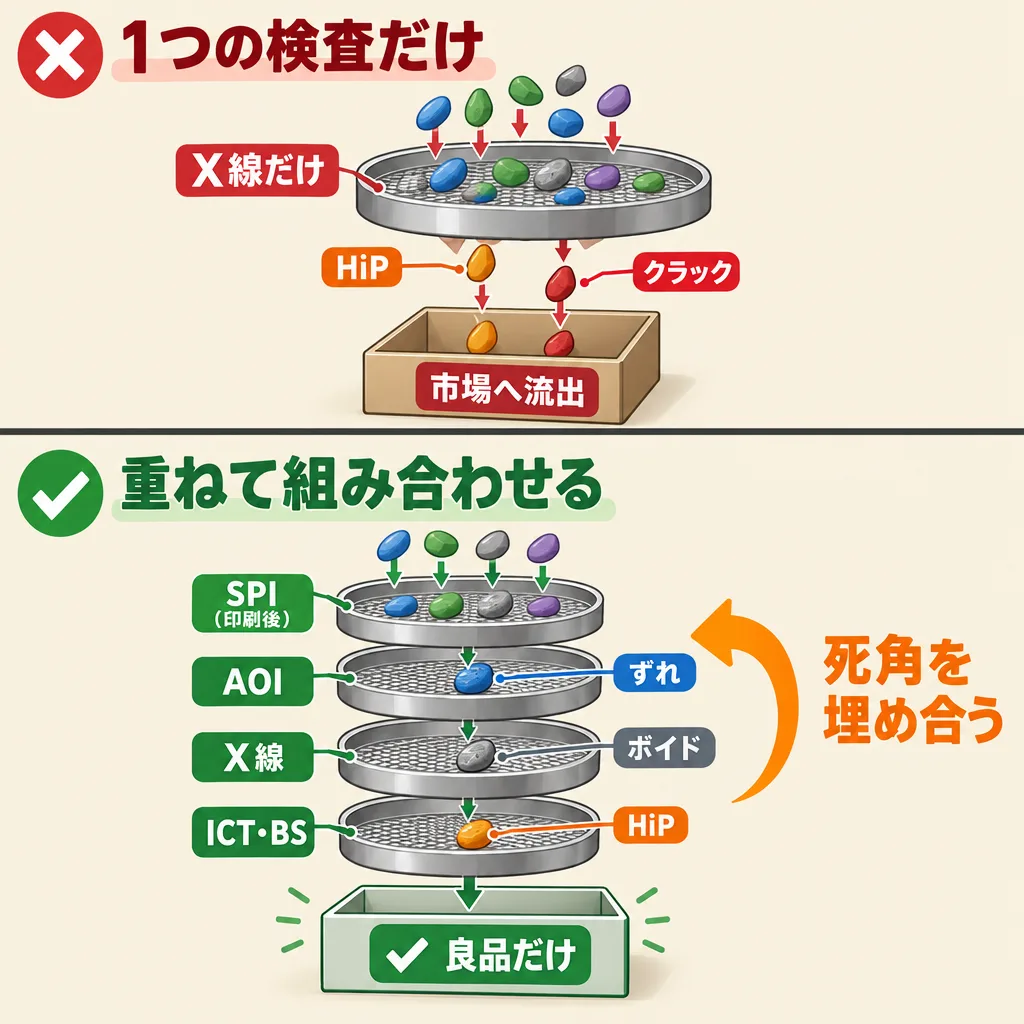
BGA検査でよくある誤解・つまずきポイント
BGA検査での失敗の多くは、「この検査をしたから大丈夫」と1つの結果を信じすぎることから起こります。
はじめは戸惑って当然です。実務で特によく見かける4つの誤解を、先回りして整理しておきます。
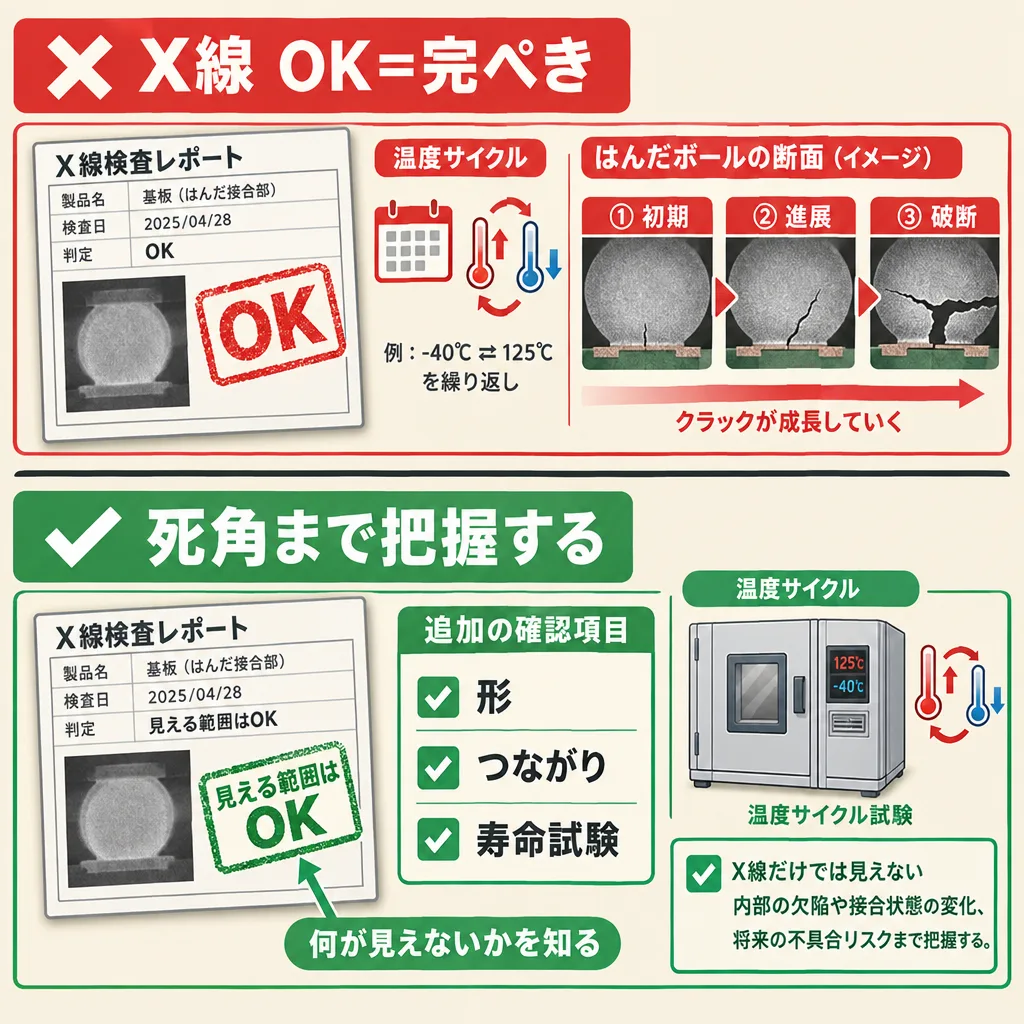
誤解1:X線でOKなら、はんだ付けは完ぺき
2D X線は真上からの影絵なので、ヘッドインピローや細いクラックは写りにくいことがあります。「X線で異常なし」は「X線で見える範囲には異常なし」という意味だと考えましょう。
誤解2:ボイドはゼロでなければダメ
はんだの中のガスを完全になくすのは、とても難しいことです。小さなボイドが多少あるのは普通で、だからこそ「何%までなら許すか」という基準があります。大切なのはゼロにすることではなく、基準の中に安定して収めることです。
誤解3:ICTで全部の配線を検査できる
ICTで調べられるのは、テストポイントがある配線だけです。BGAの下にある配線は、針が届かないことがよくあります。どの配線を調べられて、どの配線を調べられないのか(検査カバー率)を、設計の段階で表にして把握しておくことが大切です。
誤解4:出荷検査で合格すれば市場でも壊れない
クラックは、使っているうちに温度変化をくり返して育っていく不良です。出荷のときは問題がなくても、何年もかけてひびが広がることがあります。出荷前の検査とは別に、温度サイクル試験などで寿命を確かめておく必要があります。
「どの検査を通ったか」だけでなく、「その検査では何が見えないのか」まで言えるようになると、不良が流出するリスクがぐっと下がります。
よくある質問(FAQ)
まとめ:見えないはんだは「形」と「働き」ではさみ撃ちにする
- BGAは端子が部品の真下にあるため、はんだを目でもカメラでも見られない
- 代表的な不良は、ブリッジ・オープン・ヘッドインピロー・ボイド・クラックの5つ
- AOIは「外側のチェック係」で、BGAの位置・向き・欠品の確認まで
- X線は形を見る主役。2Dは真上からの影絵で、CTなら断面まで見られる
- ボイド率は「直径の比の2乗」で計算できる(0.2÷0.5 → 0.4² = 16%)
- ICTとバウンダリスキャンで電気的なつながりを確かめる。検査できるかどうかは設計で決まる
まずは、自分の担当する基板で「BGAの配線のうち、テストポイントがあるのはどれか」を1つ確認してみてください。検査で見えない部分がどこかわかると、設計レビューで指摘できることが一気に増えます。
メーカーで回路設計と生産技術(品質改善)に携わってきた経験をもとに執筆しています。むずかしい専門用語をできるだけ使わず、はじめて学ぶ人がつまずかないように、図とたとえで説明することを大切にしています。
次に読むべき記事
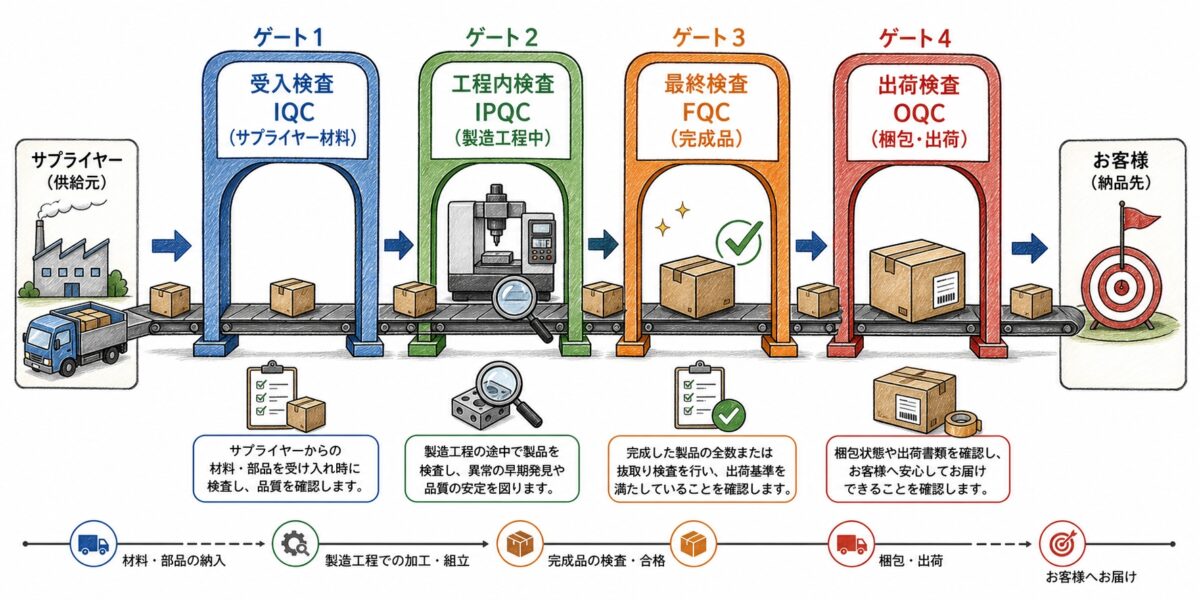
ここまでで、BGAの「見えないはんだ」をどう調べるかがわかりました。次は、この検査が工場全体の流れのどこに位置するのか、そして不良がそもそもなぜ生まれるのかへと理解をつなげていきましょう。


テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめて学ぶ人向けにやさしく書いています。